
量産に着手する前に、治工具、組立工程、品質管理を検証するための試作運転を計画・実行する方法。
試作品の性能を再現可能な量産へと移行するには、製品設計ではなく製造工程の検証に重点を置いた、体系的な試作生産が必要です。適切に実施された試作生産は、実際のサイクルタイムと作業者の条件下で、工具の弱点、組み立てのボトルネック、品質管理上のギャップを明らかにし、量産開始時の高額な手直し作業の可能性を低減します。
この記事では、パイロット目標の定義、パイロット数量と生産ラインの選択、オペレーターのトレーニングの準備に関するヒント、および初回合格率、サイクルタイム、不良率、 プロセス能力また、生産負荷下での工具、治具、固定具、金型の寿命を検証するための実践的なテスト方法や、パイロットテストのフィードバックに基づいて作業指示書、品質管理計画、トレーサビリティ、是正措置を最終決定するための体系的な手順も示しています。
主なポイント
- 量産化を決定する前に、製造能力を確認してください。
- パイロット規模、生産ライン、設置面積、トレーニング内容を定義する
- FPYを測定します。 タクトタイムサイクルタイム、不良品、能力
- ストレス 金型、治具、工具の摩耗をテストする
- 作業指示書、検査計画、トレーサビリティリンクをロックダウンする
- 正式な承認/否認ゲートと規制当局の承認チェックリストを使用する
- PPAPとR@Rの概念に精通していること
製品設計ではなく、製造プロセスを検証する
機器のセットアップ、オペレーターの手順遵守、検査の段階分けについて、測定可能な成果を定義する。量産に着手する前に、試運転を実施して、工具、組立工程、品質管理を検証する。
例えば、以下のような数値目標を事前に設定する。
- 重要な寸法について、プロセス能力Cpk ≥ 1.33を目指す。
- 欠陥を減らす シックスシグマ 可能な場合は3.4 DPMOを目安とする。
- 重要度の低い組立品の場合は、95%以上などの目標初期合格率(IPY)を指定します。
- 許容不良率と、タクトタイムに連動したサイクルタイムの許容範囲を含めること。
タクトタイムの定義: で リーン生産方式, Takt Time is the calculated pace at which a product must be completed to satisfy customer demand. It essentially acts as the “heartbeat” of the production process, aligning manufacturing speed with the rate of customer orders. Takt time is determined by the simple formula: [latex]\text{Takt Time} = \frac{\text{Total Available Production Time}}{\text{Total Customer Demand for that Period}}[/latex]. The primary goal of establishing a takt time is to perfectly match production output with customer requirements, thereby minimizing waste through overproduction or underproduction and ensuring a smooth, continuous workflow. This key リーン生産方式 この指標は、単一の製品を生産するのにかかる時間(それはサイクルタイム)を測るものではなく、生産システムが約束を果たすために維持しなければならないリズムを表すものです。
典型的なプロセス目標:
- 生産サイクルにおける機械の再現性を確認する。
- 組み立て手順とトルク/力範囲を検証する。
- 検査の再現性と処理能力を実証する。
各項目は、合否判定基準と測定方法を備えた個別のテストとなるものとする。
ロットサンプリングには、ANSI/ASQ Z1.4などの確立されたサンプリングおよび受入方式を使用し、欠陥を重大、主要、軽微の重大度で分類します。重大欠陥の場合はAQLを0に設定し、主要欠陥の場合はリスクに応じてAQLを0.65~1.5とします。ランレングスデータを取得してサポートします。 ワイブル または、工具や治具の摩耗に関する寿命予測。
製造検証におけるワイブル分布: ワイブル分布は、信頼性工学において部品やシステムの故障までの時間をモデル化するために広く用いられている連続確率分布です。その強みは柔軟性にあり、それは主要なパラメータによって定義されます。
- 形状パラメータ(βまたはk): これは、時間の経過に伴う故障率の性質を示すため、最も重要なパラメータです。
- β < 1: 故障率の低下を示しており、多くの場合「初期死亡率」を示しています。これは、製造上の欠陥や初期の問題により、初期の故障が頻繁に発生することを示しています。
- β = 1: 一定の故障率を示し、製品の耐用期間中に発生するランダムな故障の特徴を表します。
- β > 1: 故障率の増加を示し、製品の経年劣化に伴う摩耗故障を示唆します。
- スケールパラメータ(ηまたはλ): 特性寿命とも呼ばれるこの値は、人口の63.2%が死亡する時点を表します。これは基本的に、時間軸に沿って分布を伸縮させるものです。
- 位置パラメータ(γ): このオプションの3番目のパラメータは、故障のない期間を表します。0より大きい値の場合、故障が発生しないと予想される期間を示します。
詳細については、このトピックに関する記事をご覧ください。
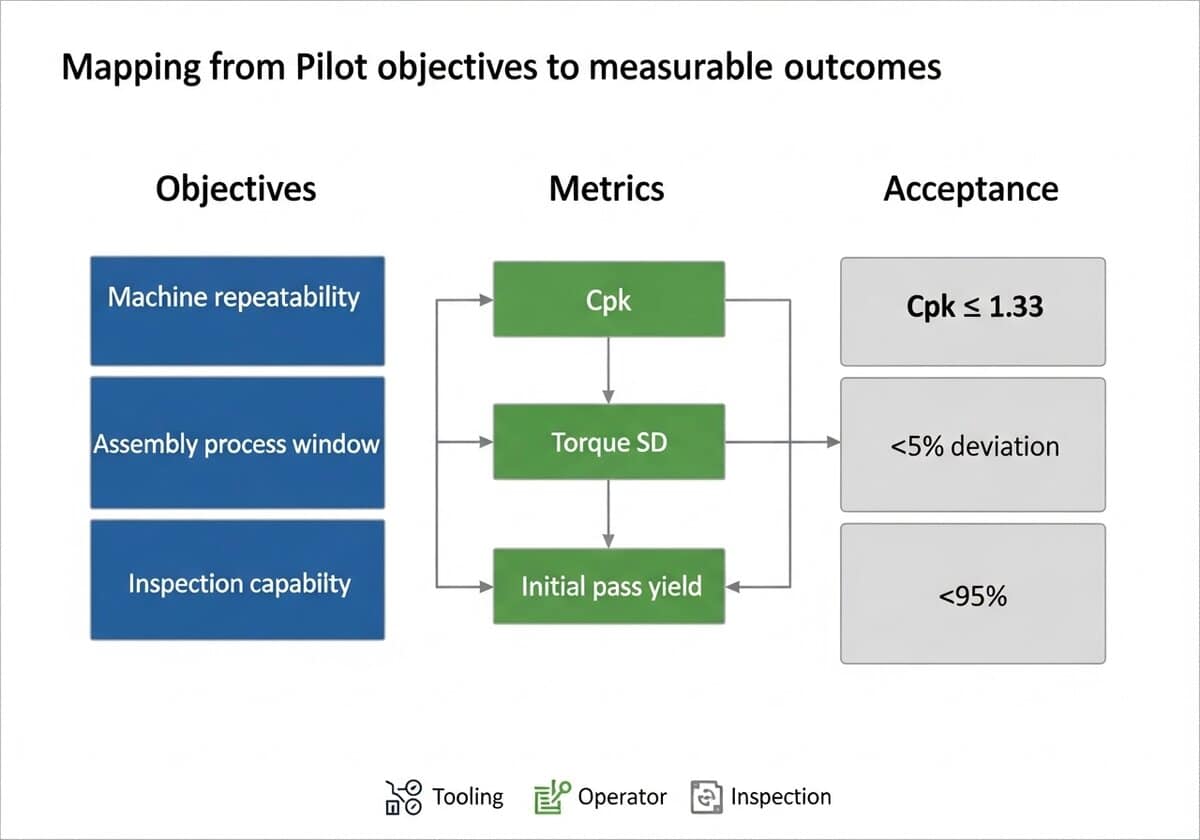
試験期間中に的を絞ったデータセットを収集し、それを意思決定指標にマッピングします。以下の表は、典型的な組み合わせをまとめたものです。
| プロセス | メトリック | 受容 |
|---|---|---|
| 射出成形 | 次元Cpk | ≥1.33 |
| 組み立てトルク | トルク偏差(SD) | 設定値の5%以下 |
| 検査 | 初期パス歩留まり | 95%以上 |
製造部門と品質管理部門が共同で署名したパイロットプロトコルに、目的、測定計画、および終了基準を文書化する。収集する各部品番号について、トレーサビリティ要件と必要なデータ項目を含めること。
ヒント: 基本的な能力分析をサポートするために、重要な特性ごとに少なくとも30個の独立したサンプルを生成する最低限の実行期間が必要である。
ヒント: 検証用サンプルを保管する必要があるかどうか、また保管期間については、社内規定およびドメイン管理機関に確認してください。
パイロットランの計画
検証目標と下流工程の制約に基づいてパイロットバッチ数を定義します。一般的な業界慣行では、パイロットバッチは 100~1,000ユニット 生産に近いペースで、工具や物流に関する検証を行う。不良品や在庫コストを抑えつつ、統計的に意味のある故障モードを再現できる数量を選択する。
Pilot runs also bring their own manufacturing terms and acronyms, such as PPAP, FAI and Cpk, which should be defined in the release plan.
生産ラインを選択する際は、設備の適合性、タクトタイム能力、作業員のスキル状況といった明確な基準を用いる。決定を再現可能にするために、順序立てたチェックリストを使用する。
- コア機器とサイクルタイムを一致させる
- 材料の流れと治具を確認する
- 検査ポイントとトレーサビリティを検証する
専用のパイロットセルを使用する場合と、目標とする生産ラインを使用する場合を比較して、レイアウトとリソース配分を決定する。
| Option | 長所 | 短所 |
|---|---|---|
| 専用パイロットセル | 制御変数、容易な観察 | 同一ではない機器 |
| 対象生産ライン | 実際のプロセス条件 | 音量出力が乱れる |
表を使って関係者に説明し、トレードオフを把握しましょう。
材料の流れ、人間工学、測定ポイントを維持するようにショップのレイアウトを設計します。 SPC 欠陥が最初に現れるゲート。 medical device regulatory compliance, process validation guidance commonly expects at least three consecutive successful batches during performance qualification. Train operators on takt time, defect recognition, and corrective action initiation before the pilot run.
初期勤務期間中に、能力チェックリスト、実践的な評価、およびライブコーチングを実施する。
ヒント: 作業員が監督なしで作業を行う前に、時間制限付きの組立試運転を完了し、品質監査で90%以上のスコアを獲得することを義務付ける。すべての研修記録を記録し、トレーサビリティを確保するために作業員IDを生産ロットに紐付ける。
実行時間と検査頻度を制御しながら段階的に増加させるスケジュールを確立します。初期サンプルについては100%検査から始め、安定性が確認されたらサンプリング計画に移行します。「生産のように実行する」という原則は有用です。サイクルタイム、初回合格率、ダウンタイムを記録して、その後の意思決定のためのプロセスベースラインを構築します。
主要検証指標
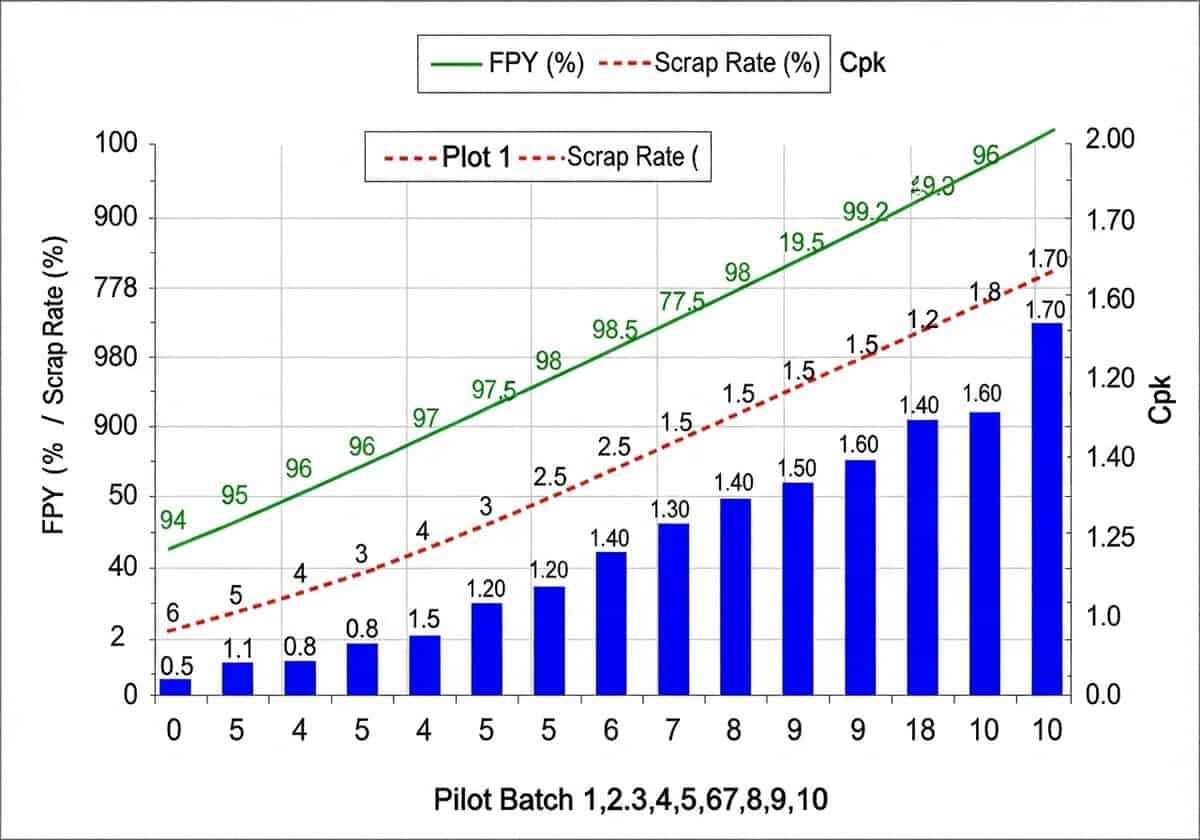
パイロット運用中の検証では、以下の4つの測定可能な成果に焦点を当てます。
- 初期パス歩留まり
- サイクルタイム
- スクラップ率
- そしてプロセス能力。
各指標はそれぞれ異なる故障モードを定量化するものであり、それらを総合的に評価することでプロセスの健全性を明らかにする。データ収集を開始する前に、一貫した測定方法を文書化しておく必要がある。
Use a clear formula for initial pass yield: [latex]IPY = \frac{Good Units}{Total Units}*100%[/latex]
一般的なベンチマークとしては、家電製品では95%以上の合格率を目指し、自動車部品では99%以上の単回検査合格率を日常的に目標としている。
サイクルタイム測定では、付加価値時間から待ち時間や段取り時間を分離します。平均値、中央値、外れ値を追跡し、タクトタイムや顧客対応時間と比較します。有効なデータ収集方法としては、時間研究、自動センサーによるタイムスタンプ、サイクルタイムヒストグラムなどがあります。
| 業界 | 目標IPY(%) | ターゲットCpk | 目標不良率(%) |
|---|---|---|---|
| 家電 | 95以上 | ≥1.33 | <2 |
| 射出成形 プラスチック | 98以上 | ≥1.33 | <1 |
| 医療機器 | 99以上 | ≥1.67 | <0.1 |
| 自動車部品(PPAP) | 99.5以上 | ≥1.67 | <0.5 |
Process capability uses standard statistical formulae to relate spread versus tolerances: [latex]C_{pk} = \min\left(\frac{\bar{X}-LTL}{3\sigma},\frac{UTL-\bar{X}}{3\sigma}\right)[/latex]. Typical estimation requires a run of at least 30 samples, with 100 samples giving tighter confidence bounds for Cpk calculations.
パイロットランで得られた指標の傾向に基づいて、リリースゲート、是正措置のトリガー、および管理限界を設定します。ラボから市場へのパイロットランで、ツール、組立プロセス、および品質管理を検証する際には、これらの数値を参考にして、ゴー/ノーゴーのルールを定義する必要があります。
ヒント: IPYの低下またはCpkが目標値を下回ったバッチは、直ちに封じ込めと根本原因分析を行うためにフラグを立ててください。
実際の生産条件下での機器の検証
工具、治具、固定具、金型の検証は、疲労、熱影響、公差のずれを明らかにするために、生産サイクルの中で実施されなければならない。
For regulated products, this pilot phase is usually formalized as IQ OQ PQ process validation, which documents that equipment is installed correctly, runs within its limits and produces conforming parts. IQ and OQ validation of the tooling and fixtures normally precede the pilot batches.
装置の耐用年数は、プロセスや材料によって異なります。鋼製射出成形金型は、鋼種やメンテナンス状況にもよりますが、通常10万~100万サイクルです(試作品や少量生産用のアルミニウム製金型の場合は、通常500~2000サイクルです)。自動車用プログレッシブプレス金型は、形状精度を維持するために定期的な改修を行うことで、50万ストロークを超えることも珍しくありません。
測定と検査は体系的かつ再現性のあるものでなければならない。推奨される検査項目は以下のとおりである。
- 計画された間隔での寸法測定(CMM)サンプリング。
- 表面粗さと目視による摩耗状況の調査。
- 組立治具におけるトルクおよびクランプ力の検証。
治具の再現性目標は製品の公差クラスによって異なります。多くの消費者向け組立品では、位置決め精度が±0.05~0.2 mmであることが求められます。締結に使用する校正済みの電動工具は、設定値の±5%以内にトルクを維持する必要があり、その精度はトレーサブルな校正手順によって検証されます。
| 方法 | 標準周波数 | 長所 | 短所 |
|---|---|---|---|
| ビジュアル+チェックリスト | シフトリー | 速くて、低コスト | 主観的であり、地下断層を見落とす可能性がある。 |
| CMM / 計測 | 日次またはバッチ処理 | 高精度 | 速度が遅く、必要な機器 |
| 非破壊検査(浸透探傷検査/超音波探傷検査) | 予定 | ひび割れを検出します | 準備が必要、熟練したオペレーター |
初期能力評価のための実用的なサンプルサイズは、重要な機能ごとに30個の部品であることが多い。
摩耗限界値を文書化し、項目別の是正措置計画を策定し、ドリフトが許容範囲を超えた場合には、管理された設計変更を実施しなければならない。
ヒント: サイクル数と測定された摩耗を関連付け、予測されるダイ寿命の60~80%の時点で予防保守のための停止措置を追加することで、予期せぬ故障を回避する。
PPAPのハイライト: 生産部品承認プロセス(PPAP)は、自動車業界においてサプライヤーとその生産方法に対する信頼構築を目的とした重要なシステムです。その主な目的は、サプライヤーが納入する部品の品質および製造性に関する基準を一貫して満たせることを確認することです。PPAPは、サプライヤーが顧客の設計仕様と期待を明確に理解していることを保証します。
また、サプライヤーの製造プロセスが、合意された生産速度での本格生産において、これらの基準を満たす部品を確実に生産できることも確認されています(下記のR@Rを参照)。
この標準化されたプロセスは明確さをサポートします コミュニケーション また、製造前、製造中、製造後の生産方法および設計の承認も行う。
完全なPPAP提出書類は、サプライヤーが顧客の要求を満たす能力を総合的に証明する18の要素で構成されます。これらの要素には、設計文書、エンジニアリング変更の記録、顧客エンジニアリングからの承認が含まれます。提出書類には、次のような詳細な評価も含まれます。 Design Failure モードと影響の分析(DFMEA), Process Flow Diagrams, and Process Failure Mode and Effects Analysis (PFMEA). Other components include a Control Plan, studies of measurement system accuracy, and results from a representative production run. The entire submission is compiled and summarized in a Part Submission Warrant (PSW). There are five PPAP submission levels, ranging from Level 1, which includes only the PSW, to Level 5, which requires full documentation and product samples ready for on-site review at the supplier’s facility.
R@Rハイライト: PPAPと併せて、ラン・アット・レート(R@R)は自動車業界における生産前評価の一部であり、サプライヤーの製造プロセスが合意された生産速度で必要な部品量を安定して生産し、品質基準を満たせることを確認するために使用されます。この評価は通常、サプライヤーの現場で行われ、実際の生産状況を再現するために顧客が立ち会うことがよくあります。ラン・アット・レートでは、本格的な生産開始前に、サイクルタイム、生産量、不良率などの重要な指標を注意深く追跡し、非効率性や品質上の懸念事項を明らかにします。ラン・アット・レートが成功すれば、サプライヤーが生産開始(SOP)の準備が整っており、メーカーの生産および品質に関する期待を確実に満たす能力があることを示します。このプロセスは、生産部品承認プロセス(PPAP)提出書類に記載されている生産能力を検証し、将来のサプライチェーン問題のリスクを軽減するのに役立ちます。
パイロットフィードバックに基づくプロセスの最終化
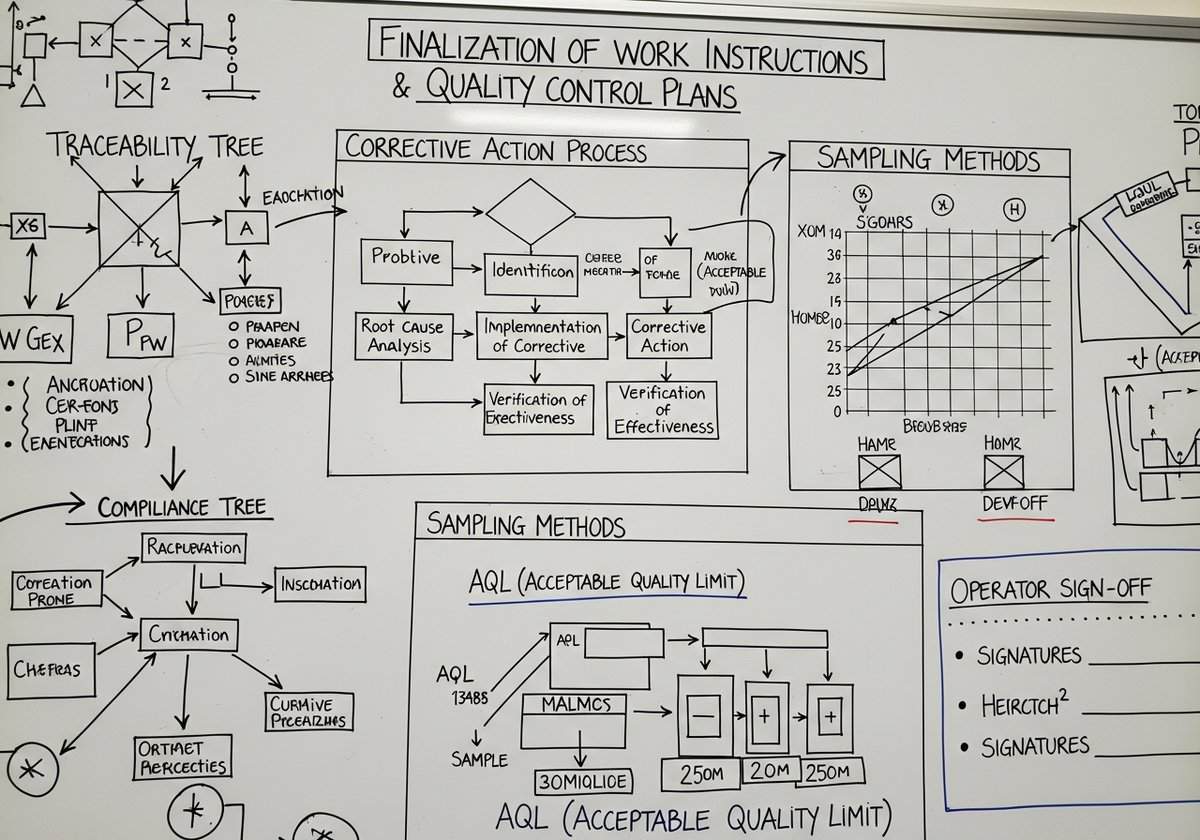
パイロットテストのフィードバックは、作業指示書、品質管理計画、およびトレーサビリティツリーを最終決定するために使用されます。作業指示書には、目的、範囲、ツール、手順、および受入基準が記載されます。 ISO 13485 文書化された製造手順が必要であり、FDA 21 CFR 820では機器マスターレコードの作成が義務付けられています。変更ごとに管理された改訂番号を使用し、オペレーターの承認を得てください。
品質管理計画には、重要な特性、サンプリング方法、および検査方法を記載する必要があります。ロット単位の検査には、ANSI/ASQ Z1.4またはISO 2859-1のサンプリング表を適用してください。電子機器の場合、一般的にCpk ≥ 1.33のプロセス能力が目標とされます。
トレーサビリティ記録は、シリアル番号付きのユニットを部品ロットおよびプロセスパラメータに紐付けるものでなければなりません。MES、バーコード、またはRFIDの実装により、改ざん不可能なタイムスタンプと監査証跡が作成されます。自動車部品のPPAP申請には、承認のために材料のトレーサビリティとプロセス記録が必要です。
試験的に実施される是正措置では、封じ込め、調査、根本原因究明、是正、検証の各ステップが用いられます。一般的なツールには以下のようなものがあります。 8D レポートと 5つの理由 構造化された根本原因分析のための手法。
安定性が確立されるまで、文書化された成果指標を追跡する必要がある。
- 封じ込め検証
- 是正措置が記録されました
- 3回の生産シフト後の有効性チェック
大量リリースを行う前に、署名権限、変更管理ゲート、およびリリースチェックリストを確立してください。以下の比較表を使用して、文書と検証方法を整合させてください。
| 書類 | 目的 | 検証方法 |
|---|---|---|
| 作業指示書 | 段階的な組み立て手順と受入基準 | オペレーターの承認と観察 |
| 品質管理計画 | サンプリング、試験方法、合格基準 | 区画検査および統計レポート |
| トレーサビリティ | 構成部品の系譜とロット履歴 | シリアル化された記録とMES監査証跡 |
ヒント: パイロットトレースログは、最長部品の保管期間の少なくとも2倍の期間保管してください。注:業界または認証機関によっては、これらの保管に関する義務的な規則が定められている場合があります。
正式なリリース可否判定および業界固有のリリース要件
品質、スループット、コンプライアンスを網羅する、測定可能な合否判定基準を設定する。一般的な基準としては、初回合格率、Cpk値、機能テスト合格率などが挙げられる。 決定基準 承認文書および是正措置完了の証拠を含める必要があります。
民生用電子機器の製品化には、規制上の表示と完全な機能検証が義務付けられています。CEマーキング、UL認証、EMC適合は標準的な認証基準です。射出成形部品の場合、寸法精度と外観検査の合格基準として、AQL(許容品質水準)2.5%がよく用いられます。
医療機器の出荷には、文書化されたIQ/OQ/PQおよび正式なバリデーションプロトコルが義務付けられています。規制枠組みには、FDA 21 CFR 820およびISO 13485認証が含まれます。プロセスバリデーションは通常3段階で行われ、各段階で文書化された証拠が必要です。
自動車PPAPでは、部品提出保証書と関連データの提出が必要です。納品物には、管理計画、 FMEAMSA、寸法結果、および実行速度の証拠。自動車プログラムでは、重要な特性に対してCpk ≥1.67が要求されることが多い。
| 業界 | 重要な文書 | プロセス能力目標 |
|---|---|---|
| 家電 | 機能テストレポート、CE/UL認証、EMC認証 | Cpk ≥1.33 |
| 射出成形プラスチック | カビ試験報告書、SPCチャート、目視AQL | Cpk ≥1.33 |
| 医療機器 | IR/WH/PQ; デバイスマスターレコード検証レポート | Cpk ≥1.33 |
| 自動車部品(PPAP) | PSW、管理計画、FMEA、MSA | Cpk ≥1.67 |
意思決定の基準は、文書化された指標および規制上の成果物と整合させる必要があります。整合性については、「ラボから市場へのパイロット生産実行戦略ガイド」を参照してください。
ヒント: 二値決定マトリックスを採用し、量産開始前に顧客による文書化された承認を要求する。
結論
試作品の性能を再現可能な生産へと転換するには、製品設計ではなく製造プロセスを検証する体系的なパイロットランが必要です。適切に実施されたパイロットランは、実際のサイクルタイムと作業者の条件下で、工具の摩耗、組み立てのボトルネック、検査のギャップを明らかにし、FDAが求める文書化された証拠を生み出します。
「プロセスバリデーションとは、特定のプロセスが、あらかじめ定められた仕様および品質特性を満たす製品を一貫して生産することを高い確度で保証する文書化された証拠を確立することです。」(FDAプロセスバリデーションガイダンス、2011年)
ターゲットを絞った指標(初回合格率、サイクルタイム、不良率、プロセス能力)を適用することで、 チーム 想定を測定可能な状況指標に変換し、量産開始前に最も有害なリスクを排除するための是正措置を優先的に実施する。
よくある質問
試作品から量産へ移行する際、パイロットランの目標は何に重点を置くべきでしょうか?
目標は、製品設計上の決定事項を再検証するのではなく、製造プロセスの能力、安定性、再現性を確認することに重点を置くべきである。量産で使用される工具のセットアップ、プロセス制御、および組立方法について、測定可能な受入基準を設定する。
試作生産量、生産ライン、工場レイアウトはどのように決定するのですか?
工程変動を把握し、能力調査を実施するために十分な数量を選択します。これは通常、サンプリング計画と予想される不良率に基づいて決定されます。計画された量産環境を代表するラインとレイアウトを選択し、設備、材料の流れ、および工具が計画された条件と一致していることを確認します。
試験運転を開始する前に、オペレーターはどのような訓練を受ける必要がありますか?
標準作業手順、重要管理点、検査基準、封じ込め手順に関する実践的なトレーニングを実施し、能力確認と承認を文書化する。試運転を実施して作業者の一貫性を確認し、観察された逸脱に基づいて作業手順を更新する。
パイロット運用中に追跡すべき検証指標はどれですか?
安定性と能力を定量化するために、初期合格率(IPY)、サイクルタイムとタクトタイムの遵守率、不良率と再加工率、およびCpやCpkなどの工程能力指数を測定します。量産における許容閾値と管理限界を設定できるよう、傾向データと変動要因を収集します。
試作条件下では、工具、治具、固定具、金型はどのように検証すべきでしょうか?
生産サイクルに合わせてツールと治具を稼働させ、摩耗、寸法ずれ、セットアップの再現性、メンテナンスの必要性を評価するとともに、故障モードと是正措置を記録します。 life-cycle 大量リリース前に、予防保守間隔、工具交換限度、許容公差を設定するためのデータ。
パイロットテストのフィードバックに基づいて、作業指示書、品質計画、トレーサビリティはいつ、どのように最終決定されるのか?
パイロット試験中に観察された逸脱やオペレーターからのフィードバック(写真や重要パラメータ値を含む)に基づいて、段階的な作業手順書、検査チェックリスト、管理限界を更新します。生産開始前に、文書化されたCAPAワークフローと検証基準を用いて、ロットトレーサビリティ、サンプリング計画、是正措置手順を確定します。
量産化への移行に関する正式な合否判定基準は何ですか?
IPY、持続的なCpk目標、許容不良率、安定したサイクルタイム、文書の完成、サプライヤー準備状況チェックの成功などについて合格基準を設定し、製造、品質、サプライチェーンの各部門からの承認を得ることを要求する。量産開始前に、試作段階での不適合に対する是正措置が完了し、検証されていることを確認する。
家電製品、射出成形プラスチック、医療機器、自動車部品には、業界特有のどのような排出基準が適用されますか?
民生用電子機器には、機能検証、ESD対策、および生産検証が必要です。射出成形部品には、金型認定、寸法報告、成形サイクルおよび材料挙動の検証が必要です。医療機器には、IQ/OQ/PQによるプロセス検証と完全なトレーサビリティが求められます。一方、自動車生産では、通常、生産承認前にサンプル、管理計画、および能力証明を添えたPPAPの提出が必要です。
Related Readings
- サプライヤーの資格認定と入荷資材の管理: サプライヤーの事前資格審査と資材受入基準の設定
- 統計的プロセス管理 そして管理図の展開: リアルタイムのプロセス監視のためにSPCルールと管理図を実装する
- 生産ユニットに対する環境試験および加速ストレス試験: パイロット試験中に熱、湿度、振動ストレス試験を実施する
- 生産スループットにおける包装、キット化、ラベル貼付の検証: パッケージの完全性、キット化の正確性、ラベル貼付を迅速に検証する
- 製造実行システム(MES)とデータ収集の統合: 機械とオペレーターを接続してトレーサビリティと分析を取得する
- パイロットデータに関する規制当局への申請および監査準備: 規制当局の審査のために、パイロットランの文書と証拠を準備する
- 保守戦略の検証と平均時間追跡: 予防保守間隔の検証とダウンタイム原因の把握
- Engineering change control (ECO) and documentation flow testing: ECO承認の実施、改訂管理、および製造現場への配布
- プロセスリスク評価およびPFMEAの更新: パイロットデータに基づいてPFMEA、管理計画、および緩和策を更新する
- 職場における人間工学と安全性の評価: 現実的なペースで、作業者の姿勢、アクセス、およびEHS管理を観察する。
- サプライチェーンとインバウンドロジスティクスのリハーサル: ランニングキッティング、バッファーストッキング、 ジャストインタイム パイロットラインへの配送
- 品質分析と不良品会計のコスト: ランプ経済性を評価するための再加工、スクラップコスト、検査労働力の定量化
- ファームウェアおよびソフトウェアの製品展開とロールバックの手順: 本番環境におけるセキュアフラッシュ、バージョン管理、ロールバック手順の検証
- ラインバランシングとボトルネック特定:タクトタイム分析によるアプローチ タクトタイムの測定、ステーション間のバランス調整、スループット制約の特定
- パイロット運転による検査機器の校正およびゲージの修理・交換: 検査ツールの校正、ゲージの繰り返し精度および再現性に関する研究の実施
試作生産に関する外部リンク
国際規格
(リンクにカーソルを合わせると、コンテンツの説明が表示されます)
用語集
Acceptance Quality Limit (AQL): 品質管理において、検査時にサンプルサイズ内で許容される不良品の最大数を決定するために用いられる統計的指標であり、バッチの品質が規定の基準を満たしていることを保証する。
American National Standards Institute (ANSI): 米国における製品、サービス、プロセス、システムに関する自主的な合意規格の開発を監督し、様々な業界における品質、安全性、相互運用性を促進する民間の非営利団体。
Code of Federal Regulations (CFR): アメリカ合衆国の連邦機関が発行する一般規則および恒久規則をまとめたもので、主題別に50のタイトルに分類されており、連邦規則の公式な法的情報源として機能する。
Contract Manufacturer (CM): 他社に代わって製品を製造する会社で、通常は特定の設計および品質仕様に従って製造を行う。この仕組みにより、依頼企業はマーケティングや製品開発といった中核事業に集中できる一方、製造工程は外部委託することができる。
Corrective Action and Preventative Action (CAPA): a systematic approach to identifying, investigating, and addressing nonconformities and potential issues to prevent recurrence and ensure compliance with regulatory standards in quality management systems.
Corrective and Preventive Action (CAPA): 不適合を特定、調査、対処するための体系的なアプローチにより、再発を防止し、潜在的な問題を排除し、規制基準への準拠とプロセスおよび製品の継続的な改善を確保する。
Cost and Freight (CFR): 輸送契約とは、売主が指定された港まで商品を配送するための輸送費と運賃を負担し、買主は商品が船舶に積み込まれた後の保険および費用に関するリスクと責任を負うという契約である。
Cost of Quality (CoQ): 製品またはサービスが品質基準を満たすことを保証するためにかかる総コスト。これには、予防コスト、評価コスト、および不具合コストが含まれる。欠陥を回避するために発生する費用、品質評価コスト、および製品またはサービスの欠陥に起因するコストが含まれる。
Critical Control Points (CCP): specific stages in a process where control can be applied to prevent, eliminate, or reduce food safety hazards to acceptable levels. Identifying these points is essential for effective hazard analysis and critical control management in food production systems.
Defects Per Million Opportunities (DPMO): 品質管理で使用される指標で、エラー発生機会100万回あたりのプロセスにおける欠陥数を定量化するものであり、欠陥数をエラー発生機会の総数で割り、100万を掛けることで算出される。
Design Failure Mode and Effects (DFMEA): 設計段階において、潜在的な設計関連の不具合を特定し、システム性能への影響を分析し、リスクに優先順位を付けることで、製品の信頼性と安全性を向上させるための体系的なアプローチ。
Design for Manufacturability (DFM): 設計段階で製造能力と制約を考慮することにより、製造プロセスを簡素化および最適化し、生産コストを削減し、品質を向上させ、市場投入までの時間を最小限に抑えることを目的とした一連のエンジニアリング手法。
Device Master Record (DMR): a compilation of documents and specifications that provide the necessary information to produce a medical device, including design specifications, production processes, quality assurance measures, and labeling requirements, ensuring compliance with regulatory standards.
Eight Disciplines Problem Solving (8D): 繰り返し発生する問題を特定、修正、排除するために用いられる、構造化された問題解決手法。チーム編成、問題の説明、封じ込め措置、根本原因分析、是正措置、実施、予防、チームの努力の評価という8つのステップから構成される。
Electromagnetic Compatibility (EMC): 電気機器が外部の電磁界からの干渉を受けずに動作し、他の機器に干渉を引き起こすレベルの電磁エネルギーを放出しない能力。
Electrostatic Discharge (ESD): 接触、短絡、または絶縁破壊によって、帯電した2つの物体間に突然電流が流れる現象。電子部品を損傷したり、電子システムを混乱させたりする可能性がある。
Engineering Change Order (ECO): 製品の設計、仕様、またはプロセスに対する変更を承認する文書であり、変更内容、理由、および実施手順を詳細に記載し、製品ライフサイクル全体を通して変更の適切な追跡と管理を保証する。
Failure Mode and Effects Analysis (FMEA): a systematic method for evaluating potential failure modes within a system, process, or product, assessing their effects on performance, and prioritizing risks to improve reliability and safety through corrective actions.
First Pass Yield (FPY): 製造工程における初期段階で、手直しや欠陥なく正しく製造された製品の割合を測定する製造指標であり、業務の効率性と品質を示す。
Food and Drug Administration (FDA): a federal agency of the United States Department of Health and Human Services responsible for regulating food safety, pharmaceuticals, medical devices, cosmetics, and tobacco products to ensure public health and safety through scientific evaluation and enforcement of compliance standards.
Installation Qualification (IQ): 設備やシステムが仕様書に従って設置されていることを検証するための文書化されたプロセス。これには、ユーティリティ、環境条件、設計要件への準拠の評価が含まれ、運用資格取得に向けた準備が整っていることを保証する。
International Organization for Standardization (ISO): a non-governmental international body that develops and publishes standards to ensure quality, safety, efficiency, and interoperability across various industries and sectors, facilitating global trade and cooperation. Established in 1947, it comprises national standardization organizations from member countries.
Just-In-Time (JIT): 製造工程において必要な時に材料や部品が正確に届くようにスケジュールを組むことで在庫コストを削減し、無駄を最小限に抑え、効率性を向上させる生産戦略。
Manufacturing Execution System (MES): 生産プロセスをリアルタイムで監視、制御、最適化するソフトウェアソリューション。データ収集、製造業務の追跡、および企業システムとの統合を容易にし、製造現場の効率と生産性を向上させます。
Measurement System Analysis (MSA): 測定プロセスおよび測定機器の正確性、精度、信頼性を評価するために用いられる統計的手法であり、収集されたデータが品質管理およびプロセス改善における意思決定のために有効かつ一貫性があることを保証する。
Non-Destructive Testing (NDT): 材料の特性、完全性、または構造を損傷を与えることなく評価するために用いられる方法で、超音波探傷試験、放射線探傷試験、磁粉探傷試験、浸透探傷試験などの技術を用いて欠陥や不連続部を検出する。
Operational Qualification (OQ): a validation process that ensures equipment or systems operate according to specified requirements within defined limits, confirming that they perform as intended in their operational environment.
Performance Qualification (PQ): a process that verifies a system or equipment operates according to specified requirements under real-world conditions, ensuring it consistently performs its intended function within predetermined limits.
Process Capability Index (Cpk): プロセスが指定された範囲内でどれだけうまく出力を生成できるかを定量化する統計的指標であり、プロセスの平均値と最も近い仕様限界との関係を、プロセスの変動性を考慮して調整したものである。
Process Failure Mode and Effects Analysis (PFMEA): 製造工程や業務プロセスにおける潜在的な不具合を特定・評価し、それらが成果に及ぼす影響を分析し、リスクを軽減するための対策に優先順位を付ける体系的な方法。
Production Part Approval Process (PPAP): 製造業において、量産前にサプライヤーが品質要件を満たしていることを確認するために用いられる標準化された手順であり、設計仕様、プロセス能力、および生産サンプルの文書化と検証を含み、顧客の期待に適合していることを確認する。
Project Management Office (PMO): 組織内の中央集権的な組織体であり、プロジェクト管理の実践を標準化し、ガバナンスを提供し、プロジェクトの実行を支援し、リソース配分を促進することで、戦略目標との整合性を確保し、プロジェクトの成果を向上させる。
Repeatability and Reproducibility (R&R): 測定システムが、同じ条件下で一貫した結果を生み出す能力(再現性)と、異なる条件やオペレーター間で一貫した結果を生み出す能力(再現性)であり、多くの場合、データ収集プロセスの変動性と信頼性を評価するための統計的手法によって評価される。
Root Cause Analysis (RCA): 問題や失敗につながる根本的な要因を特定するための体系的なプロセスであり、単に症状を治療するのではなく、根本的な問題に対処し、排除することを目的としている。
Standard Operating Procedure (SOP): a set of step-by-step instructions created to help workers carry out routine operations consistently and efficiently, ensuring compliance with regulations and quality standards.
Statistical Process Control (SPC): a method of quality control that employs statistical techniques to monitor and control a process, ensuring it operates at its full potential by identifying variations and maintaining consistent output within specified limits.
Takt Time: 顧客の需要を満たすために製品を生産するのに許容される最大時間。これは、利用可能な生産時間を必要な生産量で割ることによって算出されます。生産ペースを需要に合わせ、効率的なワークフローとリソース配分を確保するのに役立ちます。
































