
كيفية التخطيط وتنفيذ تشغيل تجريبي للتحقق من صحة الأدوات وعمليات التجميع ومراقبة الجودة قبل الالتزام بالإنتاج الضخم.
يتطلب تحويل أداء النموذج الأولي إلى إنتاج قابل للتكرار تشغيلًا تجريبيًا منهجيًا يركز على التحقق من صحة عملية التصنيع بدلًا من تصميم المنتج. يُسلط التشغيل التجريبي المُنفذ بشكل صحيح الضوء على نقاط ضعف الأدوات، واختناقات التجميع، وفجوات مراقبة الجودة في ظل أوقات الدورة الفعلية وظروف التشغيل، مما يقلل من احتمالية إعادة العمل المكلفة عند بدء الإنتاج بكميات كبيرة.
ستجد في هذه المقالة نصائح لتحديد أهداف المشروع التجريبي، واختيار كمية المشروع التجريبي وخطوط الإنتاج، وإعداد تدريب المشغلين، بالإضافة إلى منهجية تعتمد على المقاييس لقياس إنتاجية المحاولة الأولى، ووقت الدورة، ومعدل الخردة. قدرة العمليةكما أنها تحدد اختبارات عملية للتحقق من صحة الأدوات والتركيبات والتجهيزات وعمر القوالب تحت أحمال الإنتاج، بالإضافة إلى خطوات منظمة لوضع اللمسات الأخيرة على تعليمات العمل وخطط مراقبة الجودة وإمكانية التتبع والإجراءات التصحيحية بناءً على ملاحظات الطيارين.
النقاط الرئيسية
- تأكيد القدرة على التصنيع قبل الالتزام بالحجم
- تحديد حجم المشروع التجريبي وخط الإنتاج والمساحة والتدريب
- قياس نسبة الإنتاج لكل وحدة، ساعة الذروةزمن الدورة، الخردة والقدرة
- ضغط اختبر القوالب والتجهيزات والأدوات للتأكد من مقاومتها للتآكل
- تعليمات العمل أثناء الإغلاق، وخطط التفتيش، وروابط التتبع
- استخدم بوابات الدخول/الخروج الرسمية وقوائم التحقق من الإصدار التنظيمي
- كن على دراية بمفاهيم PPAP وR@R
التحقق من صحة عمليات التصنيع وليس تصميم المنتج
Pilot objectives يجب target manufacturing التحقق من صحة العمليةوليس فحص مفهوم المنتج.
حدد نتائج قابلة للقياس لإعداد المعدات، والالتزام بإجراءات التشغيل، وبوابات التفتيش. استخدم التشغيل التجريبي للتحقق من صحة الأدوات، وعمليات التجميع، ومراقبة الجودة قبل البدء بالإنتاج الضخم.
حدد أهدافًا رقمية مسبقًا، على سبيل المثال:
- الهدف هو قدرة العملية Cpk ≥ 1.33 للأبعاد الحرجة
- تقليل العيوب تجاه ستة سيجما توجيهات بشأن 3.4 DPMO حيثما كان ذلك ممكناً.
- حدد هدف العائد الأولي للنجاح (IPY) مثل ≥95% للتجميعات غير الحرجة.
- قم بتضمين معدلات الخردة المقبولة ونوافذ وقت الدورة المرتبطة بوقت الإنتاج.
تعريف وقت التاكت: في الإنتاج الرشيق, Takt Time is the calculated pace at which a product must be completed to satisfy customer demand. It essentially acts as the “heartbeat” of the production process, aligning manufacturing speed with the rate of customer orders. Takt time is determined by the simple formula: [latex]\text{Takt Time} = \frac{\text{Total Available Production Time}}{\text{Total Customer Demand for that Period}}[/latex]. The primary goal of establishing a takt time is to perfectly match production output with customer requirements, thereby minimizing waste through overproduction or underproduction and ensuring a smooth, continuous workflow. This key التصنيع الهزيل المقياس ليس مقياسًا للمدة التي يستغرقها إنتاج وحدة واحدة (أي وقت الدورة)، بل هو الإيقاع الذي يجب أن يحافظ عليه نظام الإنتاج للوفاء بالتزاماته.
أهداف العملية النموذجية:
- تأكيد إمكانية تكرار الآلة وفقًا لإيقاع الإنتاج.
- التحقق من صحة تسلسل التجميع ونوافذ عزم الدوران/القوة.
- إثبات إمكانية تكرار التفتيش والإنتاجية.
تصبح كل رصاصة اختبارًا منفصلاً بمعايير النجاح/الفشل وطريقة القياس.
استخدم أساليب المعاينة والقبول المعتمدة، مثل معيار ANSI/ASQ Z1.4، لمعاينة الدفعات، وصنّف العيوب حسب شدتها: حرجة، رئيسية، وثانوية. بالنسبة للعيوب الحرجة، حدد مستوى الجودة المقبول (AQL) بصفر؛ أما بالنسبة للعيوب الرئيسية، فضع في اعتبارك مستوى جودة مقبول يتراوح بين 0.65 و1.5 حسب مستوى الخطورة. سجّل بيانات مدة التشغيل لدعم ذلك. ويبول أو تقديرات العمر الافتراضي لتآكل الأدوات والتجهيزات.
توزيع ويبل في التحقق من التصنيع: توزيع ويبل هو توزيع احتمالي مستمر يُستخدم على نطاق واسع في هندسة الموثوقية لنمذجة الفترة حتى تعطل أحد المكونات أو الأنظمة. تكمن قوته في مرونته، والتي تُحددها معاييره الرئيسية:
- معلمة الشكل (β أو k): هذه هي المعلمة الأكثر أهمية لأنها تشير إلى طبيعة معدل الفشل بمرور الوقت.
- β
- β = 1: يشير إلى معدل فشل ثابت، وهو سمة من سمات الفشل العشوائي أثناء العمر الإنتاجي للمنتج.
- β > 1: يشير إلى معدل فشل متزايد، مما يشير إلى فشل التآكل مع تقدم عمر المنتج.
- معلمة المقياس (η أو λ): يُعرف أيضًا باسم "العمر المميز"، ويمثل الفترة التي يُصاب فيها 63.2% من السكان بالفشل. وهو يُمدد أو يضغط التوزيع على طول محور الزمن.
- معلمة الموقع (γ): هذا المعامل الاختياري الثالث يُمثل فترة خالية من الأعطال. إذا كانت قيمته أكبر من الصفر، فهذا يُشير إلى فترة زمنية لا يُتوقع خلالها حدوث أي أعطال.
لمزيد من التفاصيل راجع مقالتنا المخصصة لهذا الموضوع:
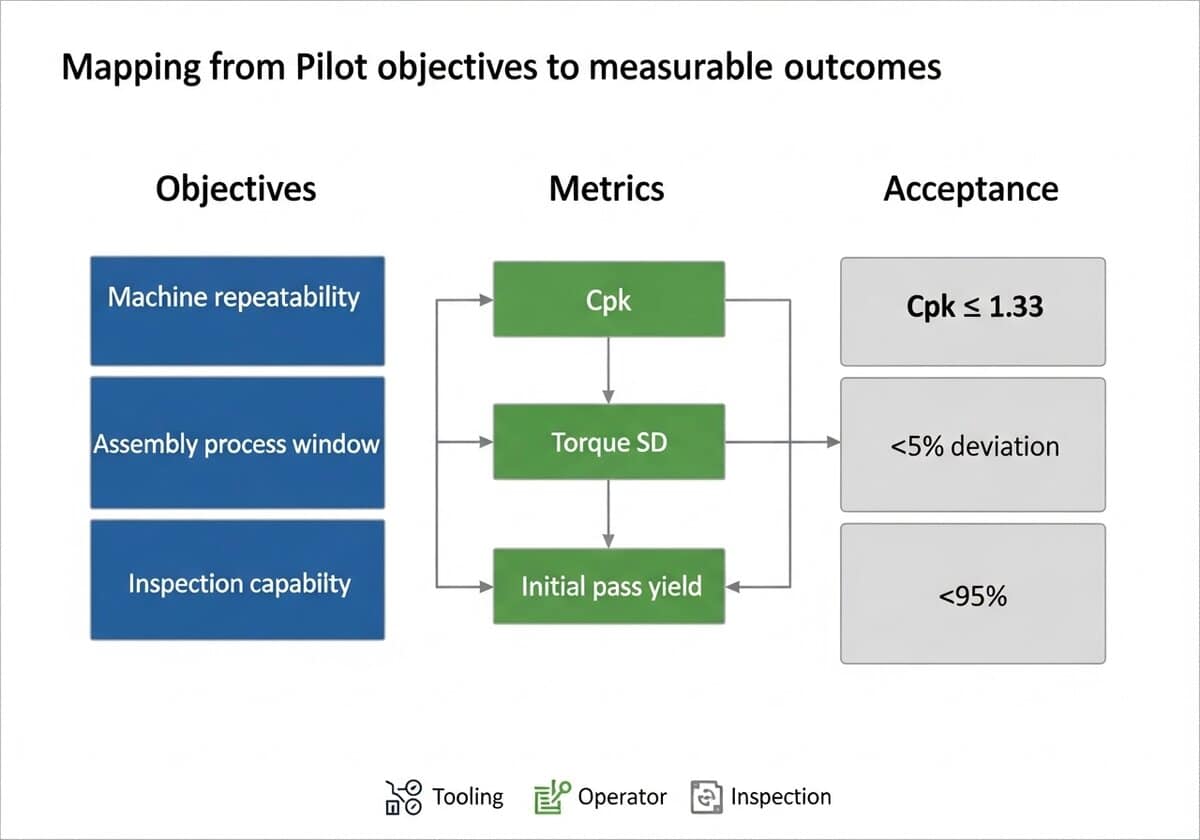
اجمع مجموعة بيانات مُركّزة أثناء التجربة، وربطها بمقاييس القرار. يُلخّص الجدول أدناه عمليات الاقتران النموذجية.
| عملية | متري | قبول |
|---|---|---|
| حقن القالب | الأبعاد Cpk | ≥1.33 |
| عزم التجميع | انحراف عزم الدوران (SD) | ≤5% من نقطة الضبط |
| تقتيش | العائد الأولي للتمرير | ≥95% |
وثّق الأهداف وخطط القياس ومعايير الخروج في بروتوكول تجريبي مُوقّع من قِبل كلٍّ من جهة التصنيع والجودة. أدرج متطلبات التتبع وحقول البيانات المطلوبة لكل رقم قطعة مُجمّع.
نصيحة: تتطلب حدًا أدنى لطول التشغيل ينتج ما لا يقل عن 30 عينة مستقلة لكل خاصية حرجة لدعم تحليل القدرة الأساسية.
نصيحة: تأكد من قواعد شركتك وسلطة المجال الخاصة بك لمعرفة ما إذا كان يجب الاحتفاظ بعينات التحقق ومدة الاحتفاظ بها.
تخطيط التشغيل التجريبي
قم بتحديد عدد الدفعات التجريبية بناءً على أهداف التحقق والقيود اللاحقة؛ حيث تحدد ممارسات الصناعة الشائعة الدفعات التجريبية بين 100-1000 وحدة لممارسة الأدوات والخدمات اللوجستية بإيقاع إنتاجي مُشابه. اختر الكمية اللازمة لإنتاج أنماط فشل ذات دلالة إحصائية مع الحد من تكلفة الخردة والمخزون.
Pilot runs also bring their own manufacturing terms and acronyms, such as PPAP, FAI and Cpk, which should be defined in the release plan.
اختر خط الإنتاج وفقًا لمعايير واضحة: ملاءمة المعدات، ودقة وقت الإنتاج، وتوافر مهارات المشغل. استخدم قائمة تحقق مرتبة لجعل القرار قابلًا للتكرار.
- تطابق المعدات الأساسية ووقت الدورة
- تأكيد تدفق المواد والتجهيزات
- التحقق من نقاط التفتيش وإمكانية التتبع
قم بمقارنة الخلية التجريبية المخصصة مقابل استخدام خط الإنتاج المستهدف لتحديد التصميم وتخصيص الموارد.
| خيار | الايجابيات | سلبيات |
|---|---|---|
| خلية تجريبية مخصصة | المتغيرات الخاضعة للرقابة، والملاحظة السهلة | معدات غير متطابقة |
| خط إنتاج الهدف | ظروف العملية الحقيقية | يعطل إخراج الصوت |
استخدم الجدول لإطلاع أصحاب المصلحة على المعلومات والتقاط المقايضات.
صمم تخطيط المتجر للحفاظ على انسيابية المواد، وبيئة العمل المريحة، ونقاط القياس؛ ضع SPC البوابات التي تظهر فيها العيوب لأول مرة. لـ جهاز طبي regulatory compliance, process validation guidance commonly expects at least three consecutive successful batches during performance qualification. Train operators on takt time, defect recognition, and corrective action initiation before the pilot run.
تنفيذ قائمة مراجعة الكفاءة، والتقييمات العملية، والتدريب المباشر أثناء فترات العمل الأولية.
نصيحة: يُطلب من المُشغّلين إكمال تجربة تجميع مُوقّتة ودرجة تدقيق جودة لا تقل عن 90% قبل العمل دون إشراف. يُرجى تسجيل جميع سجلات التدريب وربط مُعرّفات المُشغّلين بدفعات الإنتاج لضمان إمكانية التتبع.
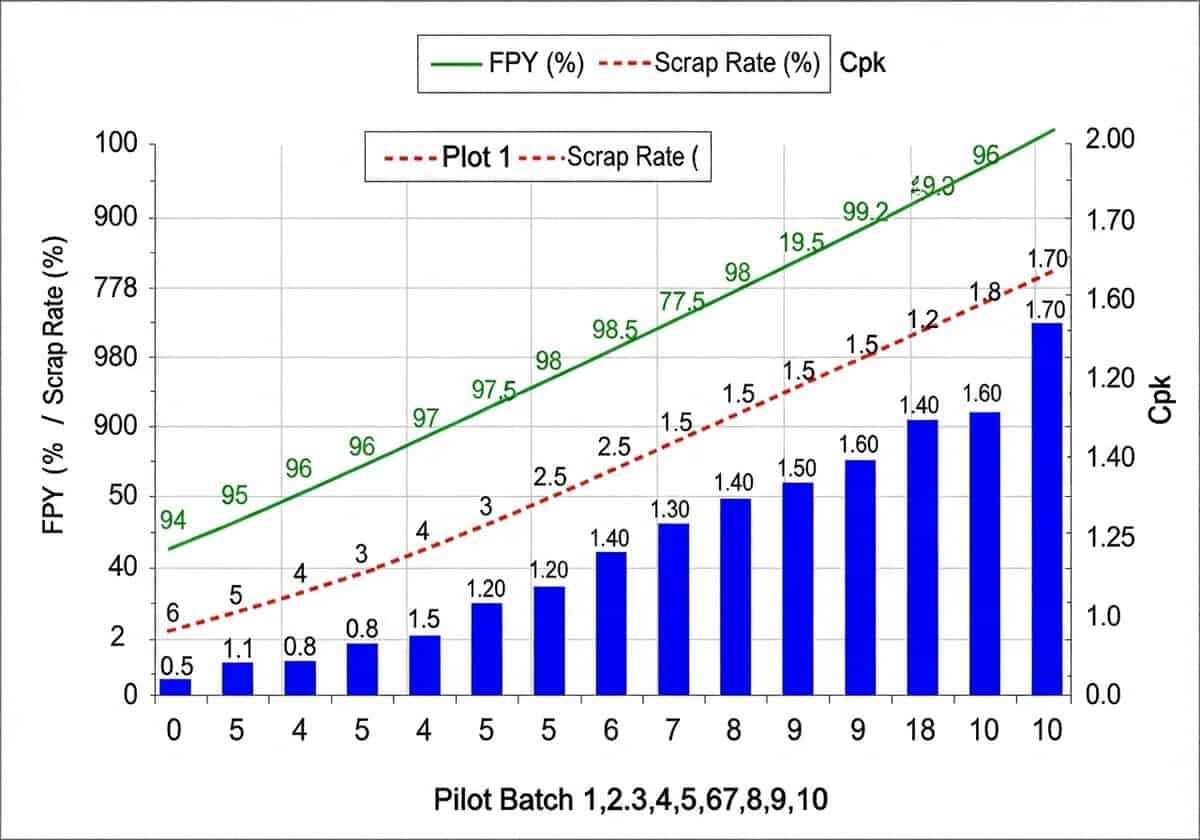
ضع جدولًا زمنيًا للتقدم مع زيادات مُحكمة في مدة التشغيل وتواتر التفتيش؛ ابدأ بفحص كامل للعينات المبكرة، ثم انتقل إلى خطط أخذ العينات عند ظهور الاستقرار. "ابدأ العمل كإنتاج" مبدأ مفيد: سجّل أوقات الدورة، وعائد المرور الأول، ودقائق التوقف لبناء خط الأساس للعملية لاتخاذ القرارات اللاحقة.
مقاييس التحقق الرئيسية
تركز عملية التحقق أثناء التشغيل التجريبي على أربعة مخرجات قابلة للقياس:
- العائد الأولي
- زمن الدورة
- معدل الخردة
- والقدرة على العملية.
يُحدد كل مقياس نمط فشل مختلفًا، ويكشف معًا عن سلامة العملية. يجب توثيق أساليب القياس المتسقة قبل بدء جمع البيانات.
Use a clear formula for initial pass yield: [latex]IPY = \frac{Good Units}{Total Units}*100%[/latex]
تشمل المعايير النموذجية الأجهزة الإلكترونية الاستهلاكية التي تستهدف أكثر من 95% ومكونات السيارات التي تستهدف بشكل روتيني أكثر من 99% من القبول بمرور واحد.
تفصل قياسات زمن الدورة بين وقت القيمة المضافة ووقت الانتظار والإعداد. تتبع المتوسط والوسيط والقيم المتطرفة، وقارنها بوقت العمل أو إيقاع العميل. تشمل طرق جمع البيانات المفيدة دراسات الوقت، وطوابع زمنية آلية للمستشعرات، ومخططات زمنية لدورة العمل.
| صناعة | هدف IPY (%) | هدف Cpk | معدل الخردة المستهدف (%) |
|---|---|---|---|
| الالكترونيات الاستهلاكية | ≥95 | ≥1.33 | <2 |
| مصبوب بالحقن البلاستيك | ≥98 | ≥1.33 | <1 |
| الأجهزة الطبية | ≥99 | ≥1.67 | <0.1 |
| السيارات (PPAP) | ≥99.5 | ≥1.67 | <0.5 |
Process capability uses standard statistical formulae to relate spread versus tolerances: [latex]C_{pk} = \min\left(\frac{\bar{X}-LTL}{3\sigma},\frac{UTL-\bar{X}}{3\sigma}\right)[/latex]. Typical estimation requires a run of at least 30 samples, with 100 samples giving tighter confidence bounds for Cpk calculations.
استخدم اتجاهات القياسات من التشغيل التجريبي لتحديد بوابات الإصدار، ومحفزات الإجراءات التصحيحية، وحدود التحكم. من التشغيل التجريبي من المختبر إلى السوق، يجب الرجوع إلى هذه الأرقام عند تحديد قواعد التشغيل/الإيقاف، للتحقق من صحة الأدوات وعمليات التجميع ومراقبة الجودة.
نصيحة: قم بوضع علامة على أي دفعة بها انخفاض في IPY أو Cpk أقل من الهدف لاحتوائها على الفور وتحليل السبب الجذري.
التحقق من صحة المعدات في ظل ظروف الإنتاج الحقيقية
يجب أن يتم التحقق من صحة الأدوات والتجهيزات والتجهيزات والقوالب في ظل إيقاع الإنتاج للكشف عن التعب والتأثيرات الحرارية وانحراف التسامح.
For regulated products, this pilot phase is usually formalized as IQ OQ PQ process validation, which documents that equipment is installed correctly, runs within its limits and produces conforming parts. IQ and OQ validation of the tooling and fixtures normally precede the pilot batches.
تختلف توقعات عمر المعدات باختلاف العملية والمادة؛ فعادةً ما تتراوح دورات قوالب حقن الفولاذ بين 100,000 و1,000,000 دورة، حسب درجة الفولاذ والصيانة (بدلاً من 500 إلى 2000 دورة عادةً إذا كان القالب من الألومنيوم للنماذج الأولية أو الإنتاج الصغير جدًا). غالبًا ما تتجاوز عمليات تشكيل القوالب بالضغط التدريجي للسيارات 500,000 دورة، مع عمليات تجديد مجدولة للحفاظ على دقة الشكل.
ينبغي أن يكون القياس والفحص منهجيين وقابلين للتكرار. تشمل الفحوصات الموصى بها ما يلي:
- أخذ العينات باستخدام آلات قياس الإحداثيات على فترات زمنية مخططة.
- التدقيق في خشونة السطح والتآكل البصري.
- التحقق من عزم الدوران وقوة المشبك على أدوات التجميع.
تعتمد أهداف تكرار التركيبات على فئات تحمّل المنتج؛ حيث تتطلب العديد من التركيبات الاستهلاكية تكرارًا للموضع يتراوح بين ±0.05 و0.2 مم. يجب أن تحافظ الأدوات الكهربائية المُعايرة المُستخدمة في التثبيت على عزم دوران ضمن ±5% من القيمة المُحددة، ويتم التحقق من ذلك من خلال نظام معايرة قابل للتتبع.
| طريقة | التردد النموذجي | الايجابيات | سلبيات |
|---|---|---|---|
| قائمة التحقق المرئية | شيفتلي | سريع، منخفض التكلفة | ذاتي، يفتقد الصدوع تحت السطحية |
| آلة قياس الإحداثيات / علم القياس | يوميا أو دفعة | دقة عالية | أبطأ، هناك حاجة إلى معدات |
| الفحص غير المدمر (الصبغة النافذة/الموجات فوق الصوتية) | مجدولة | يكتشف التشقق | يتطلب التحضير والمشغل الماهر |
غالبًا ما يكون حجم العينة العملي لتقدير القدرة الأولية 30 جزءًا لكل ميزة حرجة.
يجب فرض حدود تآكل موثقة، وخطة عمل تصحيحية مفصلة، وتغييرات تصميمية خاضعة للرقابة عندما يتجاوز الانحراف الحدود.
نصيحة: ربط عدد الدورات بالتآكل المقاس وإضافة توقف الصيانة الوقائية عند 60-80% من عمر القالب المتوقع لتجنب الفشل غير المخطط له.
أبرز ما يميز PPAP: عملية اعتماد قطع الإنتاج (PPAP) نظام أساسي في قطاع السيارات يهدف إلى بناء الثقة بالموردين وطرق إنتاجهم. ويتمثل هدفها الرئيسي في التأكد من قدرة المورد على الوفاء بمعايير الجودة وقابلية التصنيع للقطع التي يقدمها. ويضمن PPAP فهم الموردين لمواصفات وتوقعات تصميم العميل بوضوح.
كما يؤكد أن عملية التصنيع الخاصة بالمورد قادرة على إنتاج أجزاء تلبي هذه المعايير بشكل موثوق أثناء الإنتاج الكامل بالمعدل المتفق عليه (انظر R@R أدناه).
تدعم هذه العملية الموحدة الوضوح تواصل والموافقة على أساليب الإنتاج والتصاميم قبل وأثناء وبعد التصنيع.
يمكن أن يتألف ملف PPAP الكامل من 18 عنصرًا تُظهر مجتمعةً قدرة المورّد على تلبية متطلبات العميل. تشمل هذه العناصر وثائق التصميم، وسجلات التغييرات الهندسية، وموافقات قسم الهندسة لدى العميل. كما يتضمن الملف تقييمات تفصيلية مثل: فشل التصميم تحليل الأنماط والتأثيرات (تحليل أنماط الفشل وتأثيراتها (DFMEA)), Process Flow Diagrams, and Process Failure Mode and Effects Analysis (PFMEA). Other components include a Control Plan, studies of measurement system accuracy, and results from a representative production run. The entire submission is compiled and summarized in a Part Submission Warrant (PSW). There are five PPAP submission levels, ranging from Level 1, which includes only the PSW, to Level 5, which requires full documentation and product samples ready for on-site review at the supplier’s facility.
أبرز ما يميز R@R: إلى جانب PPAP، يُعد معدل التشغيل (R@R) جزءًا من تقييم ما قبل الإنتاج في صناعة السيارات المستخدم للتأكد من أن عملية التصنيع الخاصة بالمورد يمكنها إنتاج الحجم المطلوب من الأجزاء باستمرار بمعدل الإنتاج المتفق عليه مع تلبية معايير الجودة. عادةً ما يتم إجراء هذا التقييم في موقع المورد وغالبًا ما يراقبه العميل لتكرار ظروف الإنتاج الفعلية. أثناء معدل التشغيل، يتم تتبع المقاييس المهمة مثل وقت الدورة ومستويات الإنتاج ومعدلات الخردة بعناية للكشف عن أي أوجه قصور أو مخاوف تتعلق بالجودة قبل بدء الإنتاج على نطاق واسع. يشير معدل التشغيل الناجح إلى استعداد المورد لبدء الإنتاج (SOP) وقدرته على تلبية توقعات الإنتاج والجودة الخاصة بالشركة المصنعة بشكل موثوق. تتحقق هذه العملية من الطاقة الإنتاجية الموضحة في تقديم عملية الموافقة على أجزاء الإنتاج (PPAP) وتساعد في تقليل مخاطر مشكلات سلسلة التوريد المستقبلية.
استكمال العمليات من ملاحظات المشروع التجريبي
تُستخدم ملاحظات الطيارين لوضع الصيغة النهائية لتعليمات العمل، وخطط مراقبة الجودة، ومخططات التتبع. وتوثق تعليمات العمل الغرض والنطاق والأدوات وتسلسل الخطوات ومعايير القبول. ايزو 13485 يتطلب الأمر إجراءات إنتاج موثقة، كما تنصّ المادة 820 من قانون اللوائح الفيدرالية رقم 21 الصادر عن إدارة الغذاء والدواء الأمريكية على ضرورة وجود سجلات رئيسية للأجهزة. استخدم ترقيمًا مُنظّمًا للمراجعات وتوقيعًا من المشغل لكل تغيير.
يجب أن تتضمن خطط مراقبة الجودة الخصائص الحرجة، وطرق أخذ العينات، والفحص. يُرجى تطبيق جداول أخذ العينات وفقًا لمعايير ANSI/ASQ Z1.4 أو ISO 2859-1 للفحص على أساس الدفعات. في الإلكترونيات، عادةً ما يُستهدف تحقيق قدرة عملية تبلغ Cpk ≥ 1.33.
يجب أن تربط سجلات التتبع الوحدات التسلسلية بدفعات المكونات ومعلمات العملية. تُنشئ تطبيقات MES أو الباركود أو RFID طوابع زمنية ومسارات تدقيق ثابتة. تتطلب طلبات PPAP للسيارات إمكانية تتبع المواد وسجلات العملية للموافقة.
تستخدم الإجراءات التصحيحية التجريبية خطوات الاحتواء والتحقيق وتحديد السبب الجذري والتصحيح والتحقق. وتشمل الأدوات الشائعة ما يلي: 8D التقارير و 5 لماذا أسلوب لتحليل الأسباب الجذرية بشكل منظم.
يجب متابعة مقاييس النتائج الموثقة حتى يتم تحقيق الاستقرار:
- التحقق من الاحتواء
- تم تسجيل الإجراء التصحيحي
- فحص الفعالية بعد ثلاث نوبات إنتاجية
تحديد صلاحيات التوقيع، وبوابات التحكم في التغيير، وقوائم مراجعة الإصدار قبل الإصدار الشامل. استخدم المقارنة التالية لمواءمة المستندات وطرق التحقق.
| وثيقة | غاية | طريقة التحقق |
|---|---|---|
| تعليمات العمل | معايير التجميع والقبول خطوة بخطوة | توقيع المشغل والملاحظة |
| خطة مراقبة الجودة | أخذ العينات، طرق الاختبار، مستويات القبول | عمليات تفتيش القطع والتقارير الإحصائية |
| إمكانية التتبع | علم الأنساب للمكونات وتاريخ القطعة | السجلات التسلسلية ومسار تدقيق MES |
نصيحة: احتفظ بسجلات تتبع تجريبية لمدة لا تقل عن ضعفي مدة صلاحية المكونات. ملاحظة: قد يكون لدى قطاعك أو الجهة المُبلغة قواعد إلزامية لذلك.
متطلبات الإصدار الرسمية للموافقة/عدم الموافقة ومتطلبات الإصدار الخاصة بالصناعة
تحديد عتبات قابلة للقياس للموافقة/الرفض، تشمل الجودة والإنتاجية والامتثال. تشمل العتبات النموذجية معدل النجاح من المرة الأولى، وCpk، ومعدل اجتياز الاختبار الوظيفي. معايير القرار يجب أن يتضمن التوقيعات الموثقة وأدلة إغلاق الإجراء التصحيحي.
تتطلب إصدارات الإلكترونيات الاستهلاكية علامات تنظيمية وتحققًا كاملاً من الوظائف. تُعدّ علامة CE، وقائمة UL، والتوافق مع التوافق الكهرومغناطيسي (EMC) معايير قياسية. بالنسبة للأجزاء المصبوبة بالحقن، غالبًا ما تُستخدم نسبة AQL 2.5% لقياس القدرة البعدية والقبول البصري.
يتطلب إصدار الأجهزة الطبية توثيق جودة المنتج (IQ/OQ/PQ) وبروتوكولات التحقق الرسمية. تشمل الأطر التنظيمية شهادة FDA 21 CFR 820 وISO 13485. عادةً ما تتبع عملية التحقق من صحة العملية ثلاث مراحل، تتطلب كل منها أدلة موثقة.
يتطلب إجراء عملية الموافقة على جزء الإنتاج في صناعة السيارات تقديم إذن تقديم جزء الإنتاج والبيانات الداعمة. وتشمل المخرجات عادةً خطة التحكم، تحليل الوضع والتأثير والتأثير، وتحليل أنظمة القياس، والنتائج البُعدية، وأدلة معدل التشغيل. غالبًا ما تتطلب برامج السيارات قيمة Cpk ≥ 1.67 للخصائص الحرجة.
| صناعة | وثائق هامة | هدف قدرة العملية |
|---|---|---|
| الالكترونيات الاستهلاكية | تقارير الاختبار الوظيفية؛ CE/UL؛ التوافق الكهرومغناطيسي | Cpk ≥1.33 |
| البلاستيك المصبوب بالحقن | تقرير تجربة العفن؛ مخططات SPC؛ مستوى الجودة المقبولة المرئي | Cpk ≥1.33 |
| الأجهزة الطبية | IR/WH/PQ؛ سجل الأجهزة الرئيسيتقرير التحقق | Cpk ≥1.33 |
| السيارات (PPAP) | PSW؛ خطة التحكم؛ FMEA؛ MSA | Cpk ≥1.67 |
ينبغي أن تتوافق بوابات القرار مع المقاييس الموثقة والنتائج التنظيمية. راجع الدليل الاستراتيجي لتشغيل الإنتاج التجريبي من المختبر إلى السوق لمزيد من التوافق.
نصيحة: استخدام مصفوفة قرار ثنائية والمطالبة بتوقيع العميل الموثق قبل إصدار الكمية.
خاتمة
يتطلب تحويل أداء النموذج الأولي إلى إنتاج قابل للتكرار تشغيلًا تجريبيًا منهجيًا يُثبت صحة عملية التصنيع بدلًا من تصميم المنتج. يُظهر التشغيل التجريبي المُنفذ بشكل صحيح تآكل الأدوات، واختناقات التجميع، وفجوات الفحص في ظل أوقات دورة الإنتاج الفعلية وظروف التشغيل، مما يُنتج الدليل الموثق الذي تصفه إدارة الغذاء والدواء الأمريكية:
"يُعدّ التحقق من صحة العملية بمثابة إرساء أدلة موثقة تُوفّر درجة عالية من الضمان بأن عملية مُحددة ستُنتج باستمرار منتجًا يُلبي مواصفاته وسمات جودته المُحددة مُسبقًا." (دليل التحقق من صحة العملية الصادر عن إدارة الغذاء والدواء الأمريكية، 2011)
من خلال تطبيق مقاييس محددة - مثل نسبة الإنتاج في المحاولة الأولى، ووقت الدورة، ومعدل الهدر، وقدرة العملية - الفرق تحويل الافتراضات إلى مؤشرات حالة قابلة للقياس وتحديد أولويات الإجراءات التصحيحية التي تقضي على المخاطر الأكثر ضرراً قبل إطلاق المنتج بكميات كبيرة.
التعليمات
ما هي الأهداف التي يجب أن تركز عليها المرحلة التجريبية عند الانتقال من النموذج الأولي إلى الإنتاج؟
يجب أن تُؤكد الأهداف على كفاءة عملية التصنيع واستقرارها وإمكانية تكرارها، بدلاً من إعادة التحقق من صحة قرارات هندسة المنتج. ضع معايير قبول قابلة للقياس لإعداد الأدوات، وضوابط العملية، وطرق التجميع المُستخدمة في الإنتاج بكميات كبيرة.
كيف تختار كمية التشغيل التجريبي وخط الإنتاج وتخطيط المصنع؟
اختر كمية كافية لرصد تباين العمليات وإجراء دراسات القدرات، والتي تُحدد عادةً بناءً على خطط أخذ العينات ومعدلات العيوب المتوقعة. اختر خط إنتاج وتخطيطًا يمثلان بيئة الإنتاج الضخم المقصودة، مع ضمان توافق المعدات وتدفق المواد والأدوات مع الظروف المخطط لها.
ما هو التدريب المطلوب للمشغل قبل البدء في التشغيل التجريبي؟
توفير تدريب عملي على معايير العمل، ونقاط التحكم الحرجة، ومعايير التفتيش، وإجراءات الاحتواء، مع توثيق عمليات التحقق من الكفاءة وإقرارها. إجراء جلسات تمهيدية للتأكد من اتساق إجراءات العمل، وتحديث خطوات العمل بناءً على أي انحرافات ملحوظة.
ما هي مقاييس التحقق التي يجب تتبعها أثناء التشغيل التجريبي؟
قياس العائد الأولي (IPY)، وزمن الدورة، والالتزام بالخطة، ومعدلات الخردة وإعادة العمل، ومؤشرات قدرة العملية مثل Cp وCpk لتحديد الاستقرار والقدرة. جمع بيانات الاتجاهات ومصادر التباين لتحديد عتبات القبول وحدود التحكم للإنتاج بكميات كبيرة.
كيف يمكن التحقق من صحة الأدوات والتجهيزات والتجهيزات والقوالب في ظل الظروف التجريبية؟
قم بتشغيل الأدوات والتجهيزات بوتيرة الإنتاج لتقييم التآكل، والانحرافات البُعدية، وقابلية تكرار الإعداد، واحتياجات الصيانة، مع تسجيل أنماط الأعطال والإجراءات التصحيحية. استخدم دورة الحياة البيانات لتحديد فترات الصيانة الوقائية، وحدود استبدال الأدوات، والتفاوتات المقبولة قبل إطلاق المواد بكميات كبيرة.
متى وكيف يتم الانتهاء من تعليمات العمل وخطط الجودة وإمكانية التتبع من خلال تعليقات الطيار؟
تحديث تعليمات العمل خطوة بخطوة، وقوائم التحقق من التفتيش، وحدود التحكم بناءً على الانحرافات الملحوظة وملاحظات المشغل خلال التجربة، بما في ذلك الصور وقيم المعلمات الحرجة. وثّق إمكانية تتبع الدفعات، وخطط أخذ العينات، وإجراءات التصحيح باستخدام سير عمل CAPA الموثقة ومعايير التحقق قبل إصدار المنتج.
ما هي المعايير الرسمية للانتقال إلى الإنتاج الضخم؟
تحديد عتبات النجاح لبرنامج IPY، وأهداف Cpk المستدامة، ومعدلات التخريد المقبولة، وأوقات دورة الإنتاج المستقرة، والتوثيق المكتمل، وفحوصات جاهزية الموردين الناجحة، ثم طلب الموافقة من جميع الإدارات من التصنيع والجودة وسلسلة التوريد. تأكد من إغلاق الإجراءات التصحيحية المتعلقة بحالات عدم المطابقة التجريبية والتحقق منها قبل منح الترخيص للإنتاج بكميات كبيرة.
ما هي متطلبات الإصدار الخاصة بالصناعة التي تنطبق على الأجهزة الإلكترونية الاستهلاكية والبلاستيك المصبوب بالحقن والأجهزة الطبية وأجزاء السيارات؟
تتطلب الإلكترونيات الاستهلاكية التحقق من الوظائف، وضوابط التفريغ الكهروستاتيكي، والتحقق من الإنتاج؛ وتتطلب القطع المصبوبة بالحقن تأهيل القالب، وإعداد تقارير الأبعاد، والتحقق من دورات الصب وسلوك المواد. تتطلب الأجهزة الطبية التحقق من صحة العملية باستخدام معايير IQ/OQ/PQ وإمكانية التتبع الكامل، بينما يتطلب إنتاج السيارات عادةً تقديم طلب PPAP مع العينات وخطط التحكم وإثبات القدرة قبل الموافقة على الإنتاج.
قراءات ذات صلة
- تأهيل الموردين ومراقبة المواد الواردة: تأهيل الموردين مسبقًا وتحديد معايير قبول المواد
- التحكم الإحصائي في العمليات ونشر مخطط التحكم: تنفيذ قواعد SPC ومخططات التحكم لمراقبة العملية المباشرة
- الاختبارات البيئية والاختبارات المتسارعة للإجهاد على وحدات الإنتاج: تنفيذ عمليات الإجهاد الحراري والرطوبة والاهتزاز أثناء التشغيل التجريبي
- التحقق من صحة التعبئة والتغليف والتجهيز والوسم في ظل الإنتاج المستمر: التحقق من سلامة العبوة ودقة التجميع وتطبيق الملصق بسرعة
- نظام تنفيذ التصنيع (MES) وتكامل التقاط البيانات: ربط الآلات والمشغلين لالتقاط إمكانية التتبع والتحليلات
- التقديمات التنظيمية والاستعداد للتدقيق للبيانات التجريبية: إعداد الوثائق والأدلة من عمليات التشغيل التجريبية للمراجعة التنظيمية
- التحقق من صحة استراتيجية الصيانة وتتبع متوسط الوقت: التحقق من صحة فترات الصيانة الوقائية وتحديد أسباب التوقف
- التحكم في التغيير الهندسي (ECO) واختبار تدفق الوثائق: ممارسة موافقات ECO، ومراقبة المراجعة والتوزيع في ورشة العمل
- تقييم مخاطر العملية وتحديثات PFMEA: تحديث PFMEA وخطط التحكم وإجراءات التخفيف من البيانات التجريبية
- تقييم بيئة العمل والسلامة: مراقبة وضعية المشغل والوصول وضوابط الصحة والسلامة والبيئة في ظل وتيرة واقعية
- بروفة سلسلة التوريد والخدمات اللوجستية الواردة: تجهيز المعدات، وتخزين المواد الاحتياطية، في الوقت المناسب عمليات التسليم إلى خط الإنتاج التجريبي
- تكلفة تحليل الجودة ومحاسبة الخردة: تحديد كمية إعادة العمل وتكاليف الخردة وعمالة التفتيش من أجل اقتصاديات المنحدر
- إجراءات نشر البرامج الثابتة وإنتاج البرمجيات والتراجع عنها: التحقق من صحة الوميض الآمن والتحكم في الإصدار وخطوات التراجع في الإنتاج
- موازنة الخطوط وتحديد الاختناقات باستخدام تحليل وقت التاكت: قياس الجهد، وموازنة المحطات وتحديد قيود الإنتاج
- معايرة معدات التفتيش التجريبية وقياس R&R: معايرة أدوات التفتيش وإجراء دراسات تكرار القياس وإمكانية إعادة إنتاجه
روابط خارجية حول مرحلة الإنتاج التجريبية
المعايير الدولية
(حرك الرابط لرؤية وصفنا للمحتوى)
مسرد المصطلحات المستخدمة
Acceptance Quality Limit (AQL): مقياس إحصائي يستخدم في مراقبة الجودة لتحديد الحد الأقصى لعدد العناصر المعيبة المقبولة في حجم العينة أثناء الفحص، مما يضمن أن جودة الدفعة تفي بالمعايير المحددة.
American National Standards Institute (ANSI): منظمة خاصة غير ربحية تشرف على تطوير معايير الإجماع الطوعية للمنتجات والخدمات والعمليات والأنظمة في الولايات المتحدة، وتعزيز الجودة والسلامة والتشغيل البيني عبر مختلف الصناعات.
Code of Federal Regulations (CFR): مجموعة من القواعد العامة والدائمة التي نشرتها الوكالات الفيدرالية في الولايات المتحدة، منظمة حسب الموضوع في 50 عنوانًا، تعمل كمصدر قانوني رسمي للوائح الفيدرالية.
Contract Manufacturer (CM): شركة تُنتج سلعًا نيابةً عن شركة أخرى، وعادةً ما تتبع مواصفات تصميم وجودة محددة. يتيح هذا الترتيب للشركة المُوظِّفة التركيز على كفاءاتها الأساسية، كالتسويق وتطوير المنتجات، مع الاستعانة بمصادر خارجية لعمليات التصنيع.
Corrective Action and Preventative Action (CAPA): نهج منهجي لتحديد حالات عدم المطابقة والمشكلات المحتملة والتحقيق فيها ومعالجتها لمنع تكرارها وضمان الامتثال للمعايير التنظيمية في أنظمة إدارة الجودة.
Corrective and Preventive Action (CAPA): اتباع نهج منهجي لتحديد حالات عدم المطابقة والتحقيق فيها ومعالجتها لمنع تكرارها والقضاء على المشكلات المحتملة، وضمان الامتثال للمعايير التنظيمية والتحسين المستمر في العمليات والمنتجات.
Cost and Freight (CFR): اتفاقية شحن يدفع فيها البائع تكاليف النقل والشحن لتسليم البضائع إلى ميناء محدد، بينما يتحمل المشتري المخاطر والمسؤولية عن التأمين والتكاليف بمجرد تحميل البضائع على السفينة.
Cost of Quality (CoQ): إجمالي التكاليف المرتبطة بضمان استيفاء المنتجات أو الخدمات لمعايير الجودة، بما في ذلك تكاليف الوقاية والتقييم والفشل. ويشمل ذلك النفقات المتكبدة لتجنب العيوب، وتكاليف تقييم الجودة، والتكاليف الناتجة عن عيوب في المنتجات أو الخدمات.
Critical Control Points (CCP): مراحل محددة في العملية، حيث يُمكن تطبيق الرقابة لمنع أو القضاء على أو تقليل مخاطر سلامة الغذاء إلى مستويات مقبولة. يُعدّ تحديد هذه النقاط أساسيًا لتحليل المخاطر بفعالية وإدارة الرقابة الحرجة في أنظمة إنتاج الغذاء.
Defects Per Million Opportunities (DPMO): مقياس يستخدم في مراقبة الجودة لتحديد عدد العيوب في عملية ما لكل مليون فرصة للخطأ، ويتم حسابه عن طريق قسمة عدد العيوب على العدد الإجمالي للفرص وضربه في مليون.
Design Failure Mode and Effects (DFMEA): نهج منهجي لتحديد الأعطال المحتملة المتعلقة بالتصميم، وتحليل آثارها على أداء النظام، وإعطاء الأولوية للمخاطر لتعزيز موثوقية المنتج وسلامته أثناء مرحلة التصميم.
Design for Manufacturability (DFM): مجموعة من الممارسات الهندسية التي تهدف إلى تصميم المنتجات لتبسيط عملية التصنيع وتحسينها، وتقليل تكاليف الإنتاج، وتحسين الجودة، وتقليل الوقت اللازم لطرح المنتج في السوق من خلال مراعاة قدرات التصنيع والقيود أثناء مرحلة التصميم.
Device Master Record (DMR): مجموعة من الوثائق والمواصفات التي توفر المعلومات اللازمة لإنتاج جهاز طبي، بما في ذلك مواصفات التصميم وعمليات الإنتاج وتدابير ضمان الجودة ومتطلبات وضع العلامات، وضمان الامتثال للمعايير التنظيمية.
Eight Disciplines Problem Solving (8D): منهجية منظمة لحل المشكلات تستخدم لتحديد المشكلات المتكررة وتصحيحها والقضاء عليها، وتتكون من ثماني خطوات: تشكيل الفريق، ووصف المشكلة، وإجراءات الاحتواء، وتحليل السبب الجذري، والإجراءات التصحيحية، والتنفيذ، والوقاية، والاعتراف بجهود الفريق.
Electromagnetic Compatibility (EMC): قدرة الأجهزة الكهربائية على العمل دون تداخل من المجالات الكهرومغناطيسية الخارجية وعدم إصدار مستويات من الطاقة الكهرومغناطيسية التي تسبب التداخل مع الأجهزة الأخرى.
Electrostatic Discharge (ESD): تدفق مفاجئ للكهرباء بين جسمين مشحونين كهربائياً، ناتج عن التلامس أو قصر كهربائي أو انهيار عازل. يمكن أن يتسبب ذلك في تلف المكونات الإلكترونية وتعطيل الأنظمة الإلكترونية.
Engineering Change Order (ECO): وثيقة تسمح بإجراء تعديلات على تصميم المنتج أو مواصفاته أو عملياته، وتوضح التغييرات وأسبابها وتعليمات التنفيذ، وتضمن التتبع والإدارة السليمة للتعديلات طوال دورة حياة المنتج.
Failure Mode and Effects Analysis (FMEA): طريقة منهجية لتقييم أوضاع الفشل المحتملة داخل النظام أو العملية أو المنتج، وتقييم آثارها على الأداء، وإعطاء الأولوية للمخاطر لتحسين الموثوقية والسلامة من خلال الإجراءات التصحيحية.
First Article Inspection (FAI): عملية ضمان الجودة التي تتحقق من عملية إنتاج الشركة المصنعة من خلال فحص أول عنصر تم إنتاجه مقابل المتطلبات المحددة، وضمان الامتثال لمواصفات التصميم والمعايير قبل بدء الإنتاج الضخم.
First Pass Yield (FPY): مقياس تصنيع يقيس نسبة المنتجات التي تم إنتاجها بشكل صحيح دون إعادة العمل أو العيوب أثناء عملية الإنتاج الأولية، مما يدل على الكفاءة والجودة في العمليات.
Food and Drug Administration (FDA): وكالة اتحادية تابعة لوزارة الصحة والخدمات الإنسانية الأمريكية مسؤولة عن تنظيم سلامة الأغذية والأدوية والأجهزة الطبية ومستحضرات التجميل ومنتجات التبغ لضمان الصحة العامة والسلامة من خلال التقييم العلمي وإنفاذ معايير الامتثال.
Installation Qualification (IQ): عملية موثقة للتحقق من تركيب المعدات أو الأنظمة وفقًا للمواصفات، بما في ذلك تقييم المرافق والظروف البيئية والامتثال لمتطلبات التصميم، وضمان الجاهزية للتأهيل التشغيلي.
International Organization for Standardization (ISO): هيئة دولية غير حكومية تُعنى بتطوير ونشر المعايير لضمان الجودة والسلامة والكفاءة والتوافق التشغيلي في مختلف الصناعات والقطاعات، مما يُسهّل التجارة والتعاون العالميين. تأسست عام ١٩٤٧، وتضم منظمات التقييس الوطنية من الدول الأعضاء.
Just-In-Time (JIT): استراتيجية إنتاج تقلل من تكاليف المخزون عن طريق جدولة وصول المواد والمكونات بدقة عند الحاجة إليها في عملية التصنيع، مما يقلل من الهدر ويعزز الكفاءة.
Manufacturing Execution System (MES): حل برمجي يراقب ويتحكم ويحسن عمليات الإنتاج في الوقت الفعلي، مما يسهل جمع البيانات وتتبع عمليات التصنيع والتكامل مع أنظمة المؤسسة لتعزيز الكفاءة والإنتاجية في أرضية المصنع.
Measurement System Analysis (MSA): طريقة إحصائية تستخدم لتقييم دقة وموثوقية عمليات وأدوات القياس، والتأكد من أن البيانات التي تم جمعها صالحة ومتسقة لاتخاذ القرارات في مراقبة الجودة وتحسين العمليات.
Non-Destructive Testing (NDT): طريقة تستخدم لتقييم خصائص المواد أو سلامتها أو بنيتها دون التسبب في ضرر، باستخدام تقنيات مثل الموجات فوق الصوتية والتصوير الإشعاعي والجسيمات المغناطيسية واختبار اختراق الصبغة للكشف عن العيوب أو الانقطاعات.
Operational Qualification (OQ): عملية التحقق التي تضمن أن المعدات أو الأنظمة تعمل وفقًا للمتطلبات المحددة ضمن حدود محددة، مما يؤكد أنها تعمل كما هو مقصود في بيئة التشغيل الخاصة بها.
Performance Qualification (PQ): عملية تتحقق من أن النظام أو المعدات تعمل وفقًا لمتطلبات محددة في ظل ظروف العالم الحقيقي، مما يضمن قيامها بوظيفتها المقصودة باستمرار ضمن حدود محددة مسبقًا.
Process Capability Index (Cpk): مقياس إحصائي يقيس مدى قدرة عملية ما على إنتاج مخرجات ضمن حدود محددة، مما يشير إلى العلاقة بين متوسط العملية وأقرب حد للمواصفات، مع تعديله وفقًا لتغيرات العملية.
Process Failure Mode and Effects Analysis (PFMEA): طريقة منهجية لتحديد وتقييم الفشل المحتمل في عملية التصنيع أو الأعمال، وتقييم آثارها على النتائج، وإعطاء الأولوية للإجراءات للتخفيف من المخاطر.
Production Part Approval Process (PPAP): إجراء موحد يستخدم في التصنيع لضمان استيفاء الموردين لمتطلبات الجودة قبل الإنتاج الضخم، ويتضمن ذلك توثيق وإثبات مواصفات التصميم وقدرات العملية وعينات الإنتاج للتأكد من الامتثال لتوقعات العملاء.
Project Management Office (PMO): كيان مركزي داخل منظمة يعمل على توحيد ممارسات إدارة المشاريع، وتوفير الحوكمة، ودعم تنفيذ المشاريع، وتسهيل تخصيص الموارد لضمان التوافق مع الأهداف الاستراتيجية وتحسين نتائج المشروع.
Repeatability and Reproducibility (R&R): قدرة نظام القياس على إنتاج نتائج متسقة في ظل نفس الظروف (التكرار) وعبر ظروف أو مشغلين مختلفين (إمكانية إعادة الإنتاج)، والتي يتم تقييمها غالبًا من خلال الأساليب الإحصائية لتقييم التباين والموثوقية في عمليات جمع البيانات.
Root Cause Analysis (RCA): عملية منهجية لتحديد العوامل الأساسية التي تؤدي إلى مشكلة أو فشل، بهدف معالجة المشكلات الأساسية والقضاء عليها بدلاً من مجرد معالجة الأعراض.
Standard Operating Procedure (SOP): مجموعة من التعليمات خطوة بخطوة تم إنشاؤها لمساعدة العمال على تنفيذ العمليات الروتينية باستمرار وبكفاءة، وضمان الامتثال للوائح ومعايير الجودة.
Statistical Process Control (SPC): طريقة لمراقبة الجودة تستخدم تقنيات إحصائية لمراقبة عملية ما والتحكم فيها، والتأكد من أنها تعمل بكامل إمكاناتها من خلال تحديد الاختلافات والحفاظ على الناتج المتسق ضمن حدود محددة.
Takt Time: أقصى وقت مسموح به لإنتاج منتج يلبي طلب العميل، ويُحسب بقسمة وقت الإنتاج المتاح على الناتج المطلوب. يُساعد هذا على مزامنة وتيرة الإنتاج مع الطلب، مما يضمن سير العمل بكفاءة وتخصيص الموارد.
































