
बड़े पैमाने पर उत्पादन शुरू करने से पहले टूलिंग, असेंबली प्रक्रियाओं और गुणवत्ता नियंत्रण को मान्य करने के लिए पायलट रन की योजना कैसे बनाएं और उसे कैसे निष्पादित करें।
प्रोटोटाइप के प्रदर्शन को दोहराने योग्य उत्पादन में बदलने के लिए एक व्यवस्थित पायलट उत्पादन रन की आवश्यकता होती है, जो उत्पाद डिज़ाइन के बजाय विनिर्माण प्रक्रिया के सत्यापन पर केंद्रित हो। सही ढंग से निष्पादित पायलट उत्पादन रन वास्तविक चक्र समय और ऑपरेटर स्थितियों के तहत टूलिंग की कमियों, असेंबली की बाधाओं और गुणवत्ता नियंत्रण की खामियों को उजागर करता है, जिससे बड़े पैमाने पर उत्पादन शुरू होने पर महंगे पुनर्कार्य की संभावना कम हो जाती है।
इस लेख में आपको पायलट उद्देश्यों को परिभाषित करने, पायलट मात्रा और उत्पादन लाइनों का चयन करने और ऑपरेटर प्रशिक्षण तैयार करने के लिए युक्तियाँ मिलेंगी, साथ ही फर्स्ट पास यील्ड, चक्र समय, स्क्रैप दर और मापने के लिए एक मेट्रिक्स-आधारित कार्यप्रणाली भी मिलेगी। प्रक्रिया क्षमता. यह उत्पादन भार के तहत टूलिंग, जिग्स, फिक्स्चर और डाई लाइफ को मान्य करने के लिए व्यावहारिक परीक्षणों को भी बताता है, साथ ही पायलट प्रतिक्रिया के आधार पर कार्य निर्देशों, गुणवत्ता नियंत्रण योजनाओं, ट्रेसेबिलिटी और सुधारात्मक कार्यों को अंतिम रूप देने के लिए संरचित कदम भी बताता है।
मुख्य बातें
- बड़े पैमाने पर उत्पादन शुरू करने से पहले विनिर्माण क्षमता की पुष्टि करें
- पायलट आकार, उत्पादन लाइन, पदचिह्न और प्रशिक्षण परिभाषित करें
- FPY मापें, टैक्ट समय, चक्र समय, स्क्रैप और क्षमता
- तनाव घिसाव के लिए मोल्ड, फिक्स्चर और टूलिंग का परीक्षण करें
- कार्य निर्देशों, निरीक्षण योजनाओं, ट्रेसेबिलिटी लिंक को अंतिम रूप दें
- औपचारिक गो/नो-गो गेट्स और नियामक रिलीज़ चेकलिस्ट का उपयोग करें
- PPAP और R@R अवधारणाओं से परिचित रहें
विनिर्माण प्रक्रियाओं को मान्य करें, उत्पाद डिज़ाइन को नहीं
Pilot objectives करना ही होगा target manufacturing प्रक्रिया सत्यापन, उत्पाद अवधारणा जांच नहीं।
उपकरण सेटअप, ऑपरेटर प्रक्रिया पालन और निरीक्षण गेटिंग के लिए मापने योग्य परिणाम परिभाषित करें। बड़े पैमाने पर उत्पादन शुरू करने से पहले टूलिंग, असेंबली प्रक्रियाओं और गुणवत्ता नियंत्रण को मान्य करने के लिए पायलट रन का उपयोग करें।
सामने से संख्यात्मक लक्ष्य निर्धारित करें, जैसे कि उदाहरण के लिए:
- महत्वपूर्ण आयामों के लिए प्रक्रिया क्षमता Cpk ≥ 1.33 का लक्ष्य रखें
- दोषों को कम करें सिक्स सिग्मा संभव होने पर 3.4 DPMO के दिशानिर्देशों की ओर।
- गैर-महत्वपूर्ण असेंबली के लिए ≥95% जैसे प्रारंभिक पास यील्ड (IPY) लक्ष्य निर्दिष्ट करें।
- स्वीकार्य स्क्रैप दरें और चक्र समय विंडो शामिल करें जो टैक्ट समय से बंधी हों।
टैक्ट समय की परिभाषा: में किफायती उत्पादन, Takt Time is the calculated pace at which a product must be completed to satisfy customer demand. It essentially acts as the “heartbeat” of the production process, aligning manufacturing speed with the rate of customer orders. Takt time is determined by the simple formula: [latex]\text{Takt Time} = \frac{\text{Total Available Production Time}}{\text{Total Customer Demand for that Period}}[/latex]. The primary goal of establishing a takt time is to perfectly match production output with customer requirements, thereby minimizing waste through overproduction or underproduction and ensuring a smooth, continuous workflow. This key अनुत्पादक निर्माण यह मीट्रिक किसी एक इकाई के उत्पादन में लगने वाले समय (जिसे चक्र समय कहते हैं) का माप नहीं है, बल्कि उस लय का माप है जिसे उत्पादन प्रणाली को अपनी प्रतिबद्धताओं को पूरा करने के लिए बनाए रखना चाहिए।
विशिष्ट प्रक्रिया उद्देश्य:
- उत्पादन ताल के तहत मशीन की दोहराव क्षमता की पुष्टि करें।
- असेंबली अनुक्रम और टॉर्क/बल विंडो को मान्य करें।
- निरीक्षण की दोहराव क्षमता और थ्रूपुट साबित करें।
प्रत्येक बिंदु पास/फेल मानदंड और माप पद्धति के साथ एक अलग परीक्षण बनेगा।
लॉट सैंपलिंग के लिए ANSI/ASQ Z1.4 जैसे स्थापित सैंपलिंग और स्वीकृति योजनाओं का उपयोग करें और दोषों को महत्वपूर्ण, प्रमुख, मामूली गंभीरता के अनुसार वर्गीकृत करें। महत्वपूर्ण दोषों के लिए AQL = 0 सेट करें; प्रमुख वस्तुओं के लिए जोखिम के आधार पर AQL 0.65–1.5 पर विचार करें। समर्थन के लिए रन-लेंथ डेटा कैप्चर करें वाइबुल या टूलींग और फिक्स्चर के घिसाव के लिए जीवन अनुमान।
विनिर्माण सत्यापन में वेबुल वितरण: वेबुल वितरण एक सतत संभाव्यता वितरण है जिसका व्यापक रूप से विश्वसनीयता इंजीनियरिंग में किसी घटक या प्रणाली की विफलता तक के समय को मॉडल करने के लिए उपयोग किया जाता है। इसकी शक्ति इसके लचीलेपन में निहित है, जिसे इसके मुख्य मापदंडों द्वारा परिभाषित किया गया है:
- आकार पैरामीटर (β या k): यह सबसे महत्वपूर्ण पैरामीटर है क्योंकि यह समय के साथ विफलता दर की प्रकृति को इंगित करता है।
- β < 1: घटती विफलता दर का सुझाव देता है, जो अक्सर “शिशु मृत्यु दर” का संकेत है जहां विनिर्माण दोषों या प्रारंभिक समस्याओं के कारण शुरुआती विफलताएं आम हैं।
- β = 1: एक स्थिर विफलता दर को इंगित करता है, जो किसी उत्पाद के उपयोगी जीवन के दौरान यादृच्छिक विफलताओं की विशेषता है।
- β > 1: बढ़ती विफलता दर को इंगित करता है, जो उत्पाद के पुराने होने पर टूट-फूट की विफलताओं का संकेत देता है।
- स्केल पैरामीटर (η या λ): जिसे 'विशेषता जीवन' भी कहा जाता है, यह उस समय को दर्शाता है जब 63.2% आबादी विफल हो चुकी होगी। यह अनिवार्य रूप से वितरण को समय अक्ष के साथ फैलाता या संपीड़ित करता है।
- स्थान पैरामीटर (γ): यह वैकल्पिक तीसरा पैरामीटर एक विफलता-मुक्त अवधि का प्रतिनिधित्व करता है। यदि यह शून्य से अधिक है, तो यह एक ऐसी समयावधि को इंगित करता है जिसके दौरान कोई विफलता होने की उम्मीद नहीं होती है।
अधिक विवरण के लिए, इस विषय पर हमारा विशेष लेख देखें:
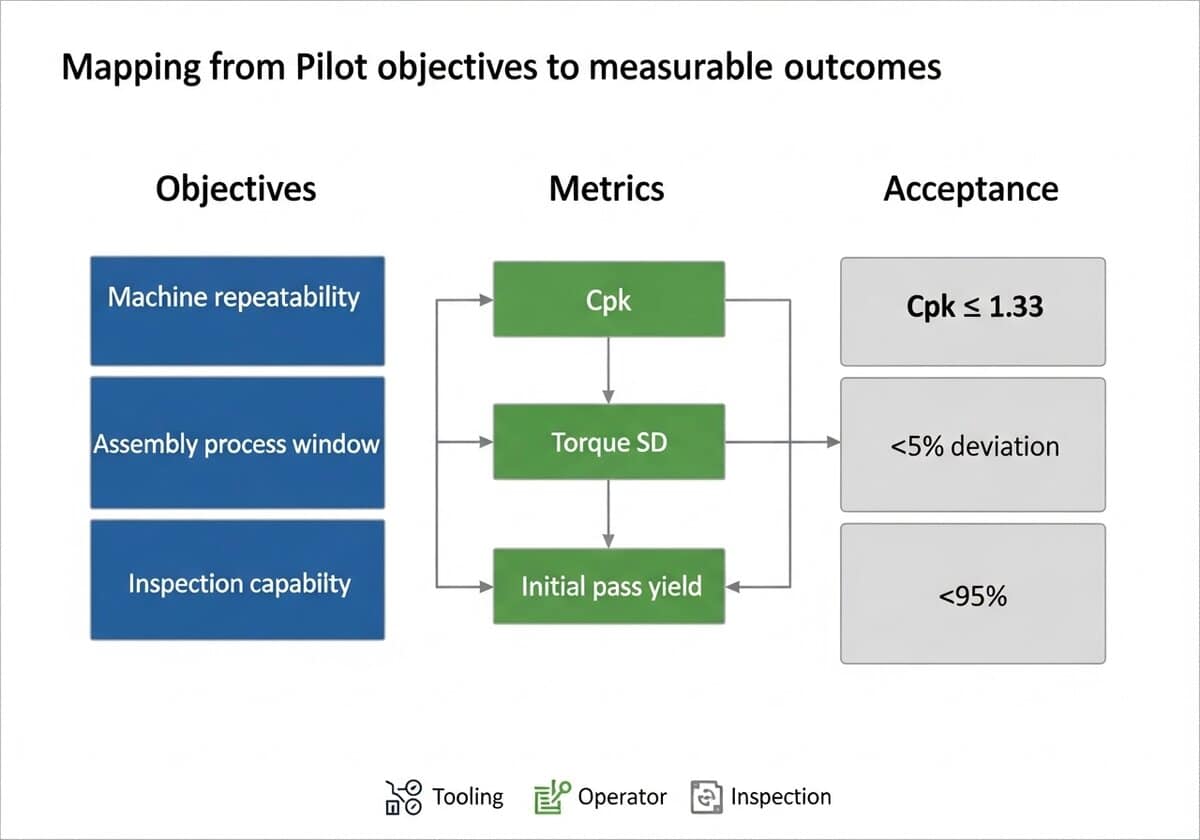
परीक्षण के दौरान एक केंद्रित डेटासेट एकत्र करें और इसे निर्णय मेट्रिक्स से मैप करें। नीचे दी गई तालिका विशिष्ट युग्मों का सारांश प्रस्तुत करती है।
| प्रक्रिया | मीट्रिक | स्वीकृति |
|---|---|---|
| इंजेक्शन मोल्डिंग | आयामी Cpk | ≥1.33 |
| असेंबली टॉर्क | टॉर्क विचलन (SD) | निर्धारित बिंदु का ≤5% |
| निरीक्षण | प्रारंभिक पास यील्ड | ≥95% |
विनिर्माण और गुणवत्ता दोनों द्वारा हस्ताक्षरित एक पायलट प्रोटोकॉल में उद्देश्यों, माप योजनाओं और निकास मानदंडों का दस्तावेजीकरण करें। प्रत्येक एकत्र किए गए पार्ट नंबर के लिए ट्रेसबिलिटी आवश्यकताओं और आवश्यक डेटा फ़ील्ड को शामिल करें।
बख्शीश: बुनियादी क्षमता विश्लेषण का समर्थन करने के लिए प्रत्येक महत्वपूर्ण विशेषता के लिए कम से कम 30 स्वतंत्र नमूने उत्पन्न करने वाली न्यूनतम रन लंबाई की आवश्यकता होती है।
बख्शीश: अपनी कंपनी के नियमों और डोमेन अथॉरिटी से जांच लें कि क्या सत्यापन नमूनों को रखना चाहिए और कितने समय के लिए।
पायलट रन की योजना बनाना
सत्यापन लक्ष्यों और डाउनस्ट्रीम बाधाओं के आधार पर पायलट बैच की संख्या निर्धारित करें; उद्योग में आम तौर पर पायलट बैच की संख्या निर्धारित की जाती है। 100–1,000 इकाइयाँ उत्पादन जैसी गति के तहत टूलिंग और लॉजिस्टिक्स का संचालन करना। स्क्रैप और इन्वेंट्री लागत को सीमित करते हुए सांख्यिकीय रूप से सार्थक विफलता पैटर्न उत्पन्न करने के लिए मात्रा का चयन करें।
Pilot runs also bring their own manufacturing terms and acronyms, such as PPAP, FAI and Cpk, which should be defined in the release plan.
स्पष्ट मानदंडों का उपयोग करके उत्पादन लाइन का चयन करें: उपकरण का मिलान, कार्य समय क्षमता और ऑपरेटर के कौशल की उपलब्धता। निर्णय को दोहराने योग्य बनाने के लिए एक क्रमबद्ध चेकलिस्ट का उपयोग करें:
- मुख्य उपकरण और चक्र समय का मिलान करें
- सामग्री प्रवाह और फिक्स्चर की पुष्टि करें
- निरीक्षण बिंदुओं और पता लगाने की क्षमता को मान्य करें
लेआउट और संसाधन आवंटन तय करने के लिए समर्पित पायलट सेल और लक्षित उत्पादन लाइन के उपयोग की तुलना करें।
| ऑप्शन | फायदे | नुकसान |
|---|---|---|
| समर्पित पायलट सेल | नियंत्रित चर, आसान अवलोकन | असमान उपकरण |
| लक्ष्य उत्पादन लाइन | वास्तविक प्रक्रिया की स्थितियाँ | वॉल्यूम आउटपुट बाधित करता है |
हितधारकों को जानकारी देने और संभावित समझौतों को दर्ज करने के लिए तालिका का उपयोग करें।
सामग्री प्रवाह, एर्गोनॉमिक्स और माप बिंदुओं को बनाए रखने के लिए दुकान का लेआउट डिज़ाइन करें; SPC वे द्वार जहाँ सबसे पहले दोष दिखाई देते हैं। चिकित्सा उपकरण नियामक अनुपालन और प्रक्रिया सत्यापन संबंधी दिशानिर्देशों के अनुसार, प्रदर्शन योग्यता के दौरान कम से कम तीन लगातार सफल बैच अपेक्षित होते हैं। पायलट रन से पहले ऑपरेटरों को टैक्ट टाइम, दोष पहचान और सुधारात्मक कार्रवाई शुरू करने का प्रशिक्षण दें।
प्रारंभिक दौर में दक्षता जांच सूची, व्यावहारिक मूल्यांकन और लाइव कोचिंग लागू करें।
बख्शीश: ऑपरेटरों को बिना पर्यवेक्षण के काम करने से पहले एक निर्धारित समय में असेंबली ट्रायल पूरा करना और गुणवत्ता ऑडिट में 90% या उससे अधिक अंक प्राप्त करना अनिवार्य है। सभी प्रशिक्षण रिकॉर्ड सुरक्षित रखें और ऑपरेटर आईडी को उत्पादन बैच से जोड़कर ट्रेसबिलिटी सुनिश्चित करें।
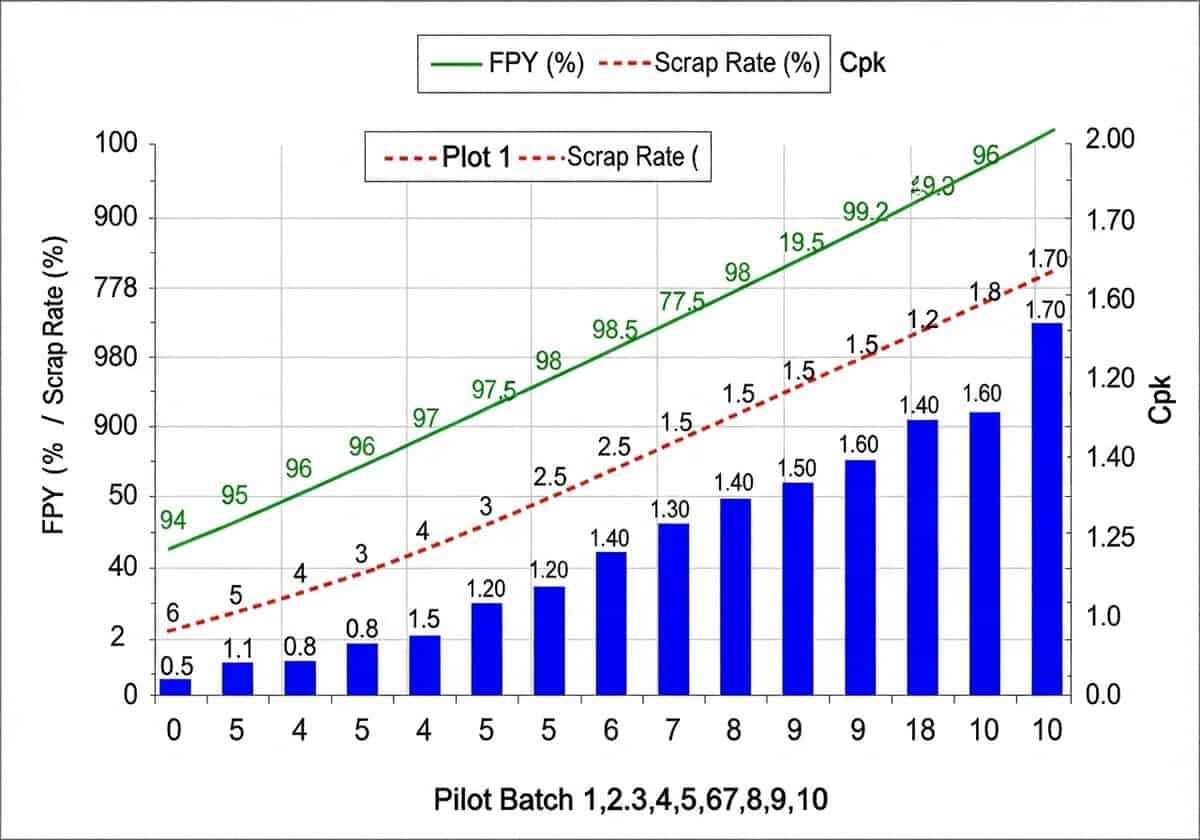
रन लेंथ और निरीक्षण आवृत्ति में नियंत्रित वृद्धि के साथ एक रैंप शेड्यूल स्थापित करें; शुरुआती नमूनों के लिए 100% निरीक्षण से शुरू करें, फिर स्थिरता दिखने पर सैंपलिंग प्लान पर आगे बढ़ें। "इसे उत्पादन की तरह चलाएं" एक उपयोगी सिद्धांत है: बाद के निर्णयों के लिए प्रक्रिया बेसलाइन बनाने हेतु साइकिल टाइम, फर्स्ट पास यील्ड और डाउनटाइम मिनट रिकॉर्ड करें।
मुख्य सत्यापन मेट्रिक्स
पायलट रन के दौरान सत्यापन चार मापने योग्य परिणामों पर केंद्रित होता है:
- प्रारंभिक पास उपज
- समय चक्र
- स्क्रैप दर
- और प्रक्रिया क्षमता।
प्रत्येक मीट्रिक एक अलग विफलता मोड को मापता है और ये सभी मिलकर प्रक्रिया की स्थिति को प्रकट करते हैं। डेटा संग्रह शुरू होने से पहले सुसंगत मापन विधियों को दस्तावेजीकृत किया जाना चाहिए।
Use a clear formula for initial pass yield: [latex]IPY = \frac{Good Units}{Total Units}*100%[/latex]
सामान्य मानकों में उपभोक्ता इलेक्ट्रॉनिक्स शामिल हैं जिनका लक्ष्य 95% से ऊपर होता है और ऑटोमोटिव घटक नियमित रूप से 99% से ऊपर एकल-पास स्वीकृति का लक्ष्य रखते हैं।
चक्र समय मापन में प्रतीक्षा और सेटअप समय से मूल्यवर्धित समय को अलग किया जाता है। औसत, माध्यिका और असामान्य मानों को ट्रैक करें और उनकी तुलना टैक्ट टाइम या ग्राहक गतिविधि के अनुपात से करें। उपयोगी संग्रह विधियों में समय अध्ययन, स्वचालित सेंसर टाइमस्टैम्प और चक्र-समय हिस्टोग्राम शामिल हैं।
| उद्योग | लक्ष्य आईपीवाई (%) | लक्ष्य सीपीके | लक्ष्य स्क्रैप दर (%) |
|---|---|---|---|
| उपभोक्ता इलेक्ट्रॉनिक्स | ≥95 | ≥1.33 | <2 |
| इंजेक्शन मोल्डेड प्लास्टिक | ≥98 | ≥1.33 | <1 |
| चिकित्सा उपकरण | ≥99 | ≥1.67 | <0.1 |
| ऑटोमोटिव (पीपीएपी) | ≥99.5 | ≥1.67 | <0.5 |
Process capability uses standard statistical formulae to relate spread versus tolerances: [latex]C_{pk} = \min\left(\frac{\bar{X}-LTL}{3\sigma},\frac{UTL-\bar{X}}{3\sigma}\right)[/latex]. Typical estimation requires a run of at least 30 samples, with 100 samples giving tighter confidence bounds for Cpk calculations.
पायलट रन से प्राप्त मेट्रिक रुझानों का उपयोग रिलीज़ गेट, सुधारात्मक कार्रवाई ट्रिगर और नियंत्रण सीमाएँ निर्धारित करने के लिए करें। लैब से मार्केट तक के पायलट रन में टूलिंग, असेंबली प्रक्रियाओं और गुणवत्ता नियंत्रण को मान्य करने के लिए गो/नो-गो नियम परिभाषित करते समय इन संख्याओं का संदर्भ लें।
बख्शीश: लक्ष्य से नीचे गिरते आईपीवाई या सीपीके वाले किसी भी बैच को तत्काल रोकथाम और मूल कारण विश्लेषण के लिए चिह्नित करें।
वास्तविक उत्पादन परिस्थितियों में उपकरणों का सत्यापन
उत्पादन प्रक्रिया के दौरान टूलिंग, जिग्स, फिक्स्चर और डाइस का सत्यापन किया जाना चाहिए ताकि थकान, थर्मल प्रभाव और सहनशीलता में विचलन का पता चल सके।
For regulated products, this pilot phase is usually formalized as IQ OQ PQ process validation, which documents that equipment is installed correctly, runs within its limits and produces conforming parts. IQ and OQ validation of the tooling and fixtures normally precede the pilot batches.
उपकरणों की जीवन प्रत्याशा प्रक्रिया और सामग्री के अनुसार भिन्न होती है; स्टील इंजेक्शन मोल्ड आमतौर पर स्टील की गुणवत्ता और रखरखाव के आधार पर 100,000 से 1,000,000 चक्रों तक चलते हैं (जबकि प्रोटोटाइप या बहुत कम मात्रा में उत्पादन के लिए एल्यूमीनियम मोल्ड आमतौर पर 500 से 2000 चक्रों तक ही चलते हैं)। ऑटोमोटिव के लिए प्रोग्रेसिव प्रेस टूलिंग अक्सर 500,000 से अधिक स्ट्रोक तक चलती है, और आकार की सटीकता बनाए रखने के लिए नियमित रूप से इसकी मरम्मत की जाती है।
माप और निरीक्षण व्यवस्थित और दोहराने योग्य होने चाहिए। अनुशंसित जाँचों में शामिल हैं:
- निर्धारित अंतरालों पर आयामी सीएमएम नमूनाकरण।
- सतह की खुरदरापन और दृश्य घिसाव का ऑडिट।
- असेंबली जिग्स पर टॉर्क और क्लैम्प-फोर्स का सत्यापन।
फिक्स्चर की दोहराव क्षमता के लक्ष्य उत्पाद की सहनशीलता श्रेणियों पर निर्भर करते हैं; कई उपभोक्ता असेंबली के लिए लोकेटर की दोहराव क्षमता ±0.05–0.2 मिमी आवश्यक होती है। कसने के लिए उपयोग किए जाने वाले कैलिब्रेटेड पावर टूल्स को टॉर्क को सेटपॉइंट के ±5% के भीतर बनाए रखना चाहिए, जिसकी पुष्टि एक अनुरेखणीय अंशांकन प्रक्रिया द्वारा की जानी चाहिए।
| तरीका | सामान्य आवृत्ति | फायदे | नुकसान |
|---|---|---|---|
| दृश्य + चेकलिस्ट | शिफ्टली | तेज़, कम लागत | व्यक्तिपरक, भूमिगत दोषों को नजरअंदाज करता है |
| सीएमएम / मेट्रोलॉजी | दैनिक या बैच | उच्च सटीकता | धीमी गति, उपकरण की आवश्यकता है |
| एनडीटी (डाई पेनिट्रेंट/अल्ट्रासोनिक) | अनुसूचित | दरारों का पता लगाता है | तैयारी और कुशल संचालक की आवश्यकता है |
प्रारंभिक क्षमता के आकलन के लिए एक व्यावहारिक नमूना आकार अक्सर प्रति महत्वपूर्ण विशेषता 30 भाग होता है।
निर्धारित सीमा से अधिक विचलन होने पर दस्तावेजीकृत घिसाव सीमा, विस्तृत सुधारात्मक कार्य योजना और नियंत्रित डिजाइन परिवर्तन लागू किए जाने चाहिए।
बख्शीश: मापी गई घिसावट के साथ चक्र गणना का सहसंबंध स्थापित करें और अनियोजित विफलता से बचने के लिए अनुमानित डाई जीवन के 60-80% पर निवारक रखरखाव रोक को शामिल करें।
पीपीएपी की मुख्य विशेषताएं: उत्पादन भाग अनुमोदन प्रक्रिया (पीपीएपी) ऑटोमोटिव क्षेत्र में आपूर्तिकर्ताओं और उनकी उत्पादन विधियों में विश्वास पैदा करने के उद्देश्य से बनाई गई एक आवश्यक प्रणाली है। इसका मुख्य लक्ष्य यह सुनिश्चित करना है कि आपूर्तिकर्ता अपने द्वारा आपूर्ति किए गए पुर्जों के लिए गुणवत्ता और निर्माण योग्यता मानकों को लगातार पूरा कर सकें। पीपीएपी यह सुनिश्चित करता है कि आपूर्तिकर्ताओं को ग्राहक के डिज़ाइन विनिर्देशों और अपेक्षाओं की स्पष्ट समझ हो।
यह इस बात की भी पुष्टि करता है कि आपूर्तिकर्ता की विनिर्माण प्रक्रिया सहमत दर पर पूर्ण पैमाने पर उत्पादन के दौरान इन मानकों को पूरा करने वाले पुर्जों का विश्वसनीय रूप से उत्पादन कर सकती है (नीचे R@R देखें)।
यह मानकीकृत प्रक्रिया स्पष्टता का समर्थन करती है संचार उत्पादन से पहले, उत्पादन के दौरान और उत्पादन के बाद उत्पादन विधियों और डिजाइनों की स्वीकृति।
एक पूर्ण पीपीएपी सबमिशन में 18 तत्व शामिल हो सकते हैं जो सामूहिक रूप से आपूर्तिकर्ता की ग्राहक आवश्यकताओं को पूरा करने की क्षमता को प्रदर्शित करते हैं। इन तत्वों में डिज़ाइन दस्तावेज़, इंजीनियरिंग परिवर्तनों के रिकॉर्ड और ग्राहक इंजीनियरिंग से प्राप्त अनुमोदन शामिल हैं। सबमिशन में विस्तृत मूल्यांकन भी शामिल होते हैं, जैसे कि... डिजाइन विफलता मोड और प्रभाव विश्लेषण (डीएफएमईएइसमें प्रक्रिया प्रवाह आरेख (प्रोसेस फ्लो डायग्राम) और प्रक्रिया विफलता मोड और प्रभाव विश्लेषण (पीएफएमईए) शामिल हैं। अन्य घटकों में नियंत्रण योजना, मापन प्रणाली की सटीकता का अध्ययन और एक प्रतिनिधि उत्पादन रन के परिणाम शामिल हैं। संपूर्ण प्रस्तुति को संकलित और सारांशित करके पार्ट सबमिशन वारंट (पीएसडब्ल्यू) तैयार किया जाता है। पीपीएपी सबमिशन के पांच स्तर हैं, जिनमें स्तर 1 (जिसमें केवल पीएसडब्ल्यू शामिल है) से लेकर स्तर 5 (जिसमें पूर्ण दस्तावेज़ीकरण और आपूर्तिकर्ता की सुविधा पर ऑन-साइट समीक्षा के लिए तैयार उत्पाद नमूने आवश्यक हैं) तक शामिल हैं।
R@R हाइलाइट: PPAP के साथ-साथ, रन एट रेट (R@R) ऑटोमोटिव उद्योग में पूर्व-उत्पादन मूल्यांकन का एक हिस्सा है। इसका उपयोग यह पुष्टि करने के लिए किया जाता है कि आपूर्तिकर्ता की विनिर्माण प्रक्रिया गुणवत्ता मानकों को पूरा करते हुए, सहमत उत्पादन दर पर आवश्यक मात्रा में पुर्जों का निरंतर उत्पादन कर सकती है। यह मूल्यांकन आमतौर पर आपूर्तिकर्ता के स्थल पर किया जाता है और अक्सर ग्राहक द्वारा वास्तविक उत्पादन स्थितियों को दोहराने के लिए इसका अवलोकन किया जाता है। रन एट रेट के दौरान, पूर्ण पैमाने पर उत्पादन शुरू होने से पहले किसी भी अक्षमता या गुणवत्ता संबंधी चिंताओं को उजागर करने के लिए चक्र समय, उत्पादन स्तर और स्क्रैप दर जैसे महत्वपूर्ण मापदंडों पर सावधानीपूर्वक नज़र रखी जाती है। एक सफल रन एट रेट उत्पादन प्रारंभ (SOP) के लिए आपूर्तिकर्ता की तत्परता और निर्माता की उत्पादन और गुणवत्ता संबंधी अपेक्षाओं को विश्वसनीय रूप से पूरा करने की उनकी क्षमता को दर्शाता है। यह प्रक्रिया उत्पादन भाग अनुमोदन प्रक्रिया (PPAP) सबमिशन में उल्लिखित उत्पादन क्षमता को सत्यापित करती है और भविष्य में आपूर्ति श्रृंखला संबंधी समस्याओं के जोखिम को कम करने में मदद करती है।
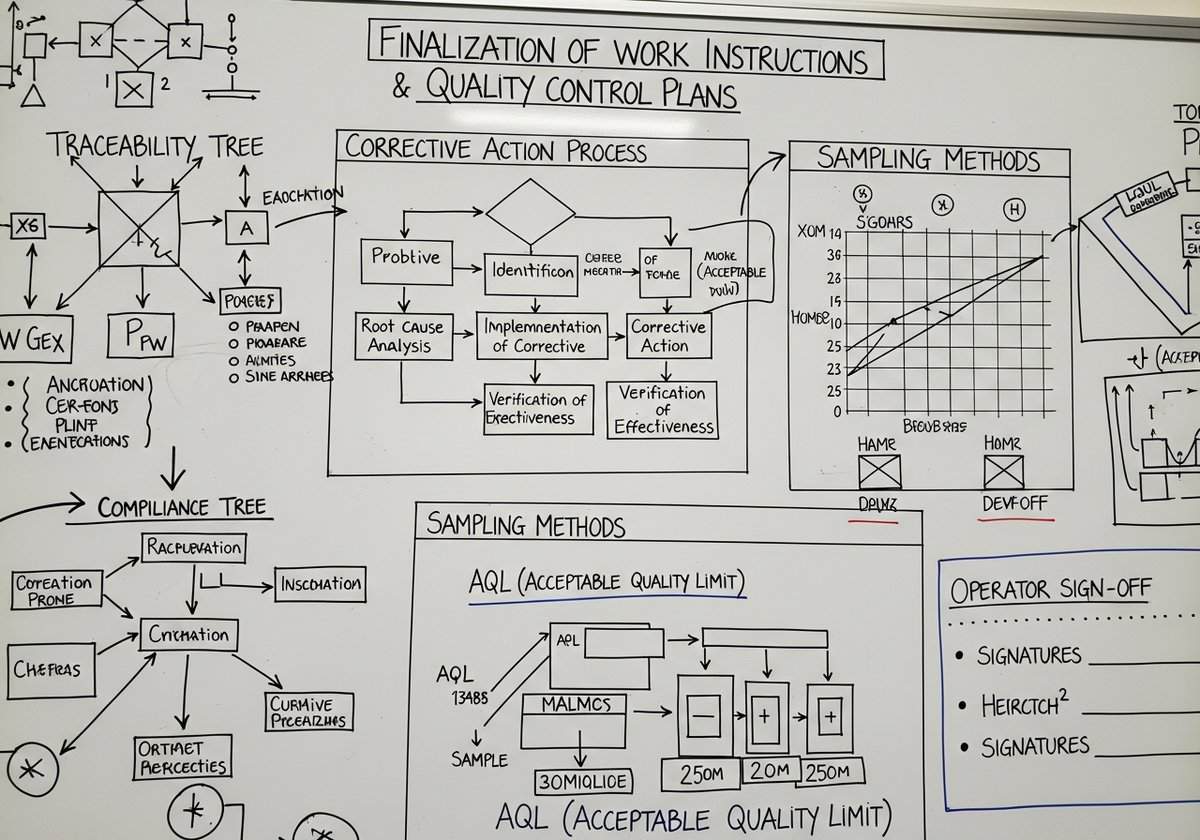
पायलट प्रोजेक्ट से मिली प्रतिक्रिया के आधार पर प्रक्रियाओं को अंतिम रूप देना
पायलट प्रोजेक्ट से मिली प्रतिक्रिया का उपयोग कार्य निर्देशों, गुणवत्ता नियंत्रण योजनाओं और ट्रेसिबिलिटी ट्री को अंतिम रूप देने के लिए किया जाता है। कार्य निर्देश उद्देश्य, कार्यक्षेत्र, उपकरण, चरण क्रम और स्वीकृति मानदंडों का दस्तावेजीकरण करते हैं। ISO 13485 इसके लिए दस्तावेजीकृत उत्पादन प्रक्रियाओं की आवश्यकता होती है और FDA 21 CFR 820 के अनुसार डिवाइस मास्टर रिकॉर्ड अनिवार्य हैं। प्रत्येक परिवर्तन के लिए नियंत्रित संशोधन क्रमांकन और ऑपरेटर के हस्ताक्षर का उपयोग करें।
गुणवत्ता नियंत्रण योजनाओं में महत्वपूर्ण विशेषताओं, नमूनाकरण और निरीक्षण विधियों का उल्लेख होना चाहिए। लॉट-आधारित निरीक्षण के लिए ANSI/ASQ Z1.4 या ISO 2859-1 नमूनाकरण तालिकाओं का उपयोग करें। इलेक्ट्रॉनिक्स के लिए, Cpk ≥ 1.33 की प्रक्रिया क्षमता आमतौर पर लक्षित की जाती है।
ट्रेसिबिलिटी रिकॉर्ड में क्रमबद्ध इकाइयों को घटक लॉट और प्रक्रिया मापदंडों से जोड़ना आवश्यक है। एमईएस, बारकोड या आरएफआईडी कार्यान्वयन अपरिवर्तनीय टाइमस्टैम्प और ऑडिट ट्रेल बनाते हैं। ऑटोमोटिव पीपीएपी सबमिशन के लिए अनुमोदन हेतु सामग्री ट्रेसिबिलिटी और प्रक्रिया रिकॉर्ड आवश्यक हैं।
पायलट-रन सुधारात्मक कार्रवाई में रोकथाम, जांच, मूल कारण, सुधार और सत्यापन जैसे चरण शामिल होते हैं। सामान्य उपकरणों में शामिल हैं: 8डी रिपोर्ट और 5 क्यों संरचित मूल कारण विश्लेषण की तकनीक।
स्थिरता स्थापित होने तक प्रलेखित परिणाम मापदंडों पर नजर रखी जानी चाहिए:
- रोकथाम सत्यापन
- सुधारात्मक कार्रवाई दर्ज की गई
- तीन उत्पादन शिफ्टों के बाद प्रभावशीलता की जाँच
सामूहिक प्रकाशन से पहले हस्ताक्षरकर्ता प्राधिकरण, परिवर्तन नियंत्रण द्वार और प्रकाशन चेकलिस्ट स्थापित करें। दस्तावेज़ों और सत्यापन विधियों को संरेखित करने के लिए निम्नलिखित तुलना का उपयोग करें।
| दस्तावेज़ | उद्देश्य | सत्यापन विधि |
|---|---|---|
| काम अनुदेश | चरण-दर-चरण संयोजन और स्वीकृति मानदंड | ऑपरेटर द्वारा अनुमोदन और अवलोकन |
| क्यूसी योजना | नमूनाकरण, परीक्षण विधियाँ, स्वीकृति स्तर | भूखंड निरीक्षण और सांख्यिकीय रिपोर्ट |
| पता लगाने की क्षमता | घटक वंशावली और लॉट इतिहास | क्रमबद्ध अभिलेख और एमईएस ऑडिट ट्रेल |
बख्शीश: पायलट ट्रेस लॉग को कम से कम घटक की सबसे लंबी शेल्फ लाइफ से दो गुना अधिक समय तक सुरक्षित रखें। ध्यान दें: आपके उद्योग या अधिसूचित निकाय के पास इसके लिए अनिवार्य नियम हो सकते हैं।
औपचारिक स्वीकृति/अस्वीकृति एवं उद्योग विशिष्ट रिलीज़ आवश्यकताएँ
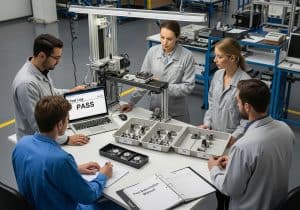
गुणवत्ता, उत्पादन क्षमता और अनुपालन को कवर करने वाले मापने योग्य स्वीकृति/अस्वीकृति सीमाएँ स्थापित करें। सामान्य सीमाओं में प्रथम पास उपज, सीपीके और कार्यात्मक परीक्षण उत्तीर्ण दर शामिल हैं। निर्णय मानदंड इसमें दस्तावेजी अनुमोदन और सुधारात्मक कार्रवाई के समापन के साक्ष्य शामिल होने चाहिए।
उपभोक्ता इलेक्ट्रॉनिक्स उत्पादों के लिए विनियामक चिह्नों और पूर्ण कार्यात्मक सत्यापन की आवश्यकता होती है। CE चिह्न, UL सूचीकरण और EMC अनुपालन मानक मानदंड हैं। इंजेक्शन मोल्डिंग द्वारा ढाले गए पुर्जों के लिए, आयामी क्षमता और दृश्य स्वीकृति के लिए अक्सर AQL 2.5 प्रतिशत का उपयोग किया जाता है।
चिकित्सा उपकरण जारी करने के लिए दस्तावेजी IQ/OQ/PQ और औपचारिक सत्यापन प्रोटोकॉल अनिवार्य हैं। नियामक ढाँचों में FDA 21 CFR 820 और ISO 13485 प्रमाणन शामिल हैं। प्रक्रिया सत्यापन आमतौर पर तीन चरणों में होता है, और प्रत्येक चरण के लिए दस्तावेजी प्रमाण आवश्यक हैं।
ऑटोमोटिव पीपीएपी के लिए पार्ट सबमिशन वारंट और सहायक डेटा जमा करना आवश्यक है। आमतौर पर डिलिवरेबल्स में कंट्रोल प्लान शामिल होता है। FMEAएमएसए, आयामी परिणाम और रन-एट-रेट साक्ष्य। ऑटोमोटिव प्रोग्रामों में अक्सर महत्वपूर्ण विशेषताओं के लिए Cpk ≥1.67 की आवश्यकता होती है।
| उद्योग | महत्वपूर्ण दस्तावेज़ | प्रक्रिया क्षमता लक्ष्य |
|---|---|---|
| उपभोक्ता इलेक्ट्रॉनिक्स | कार्यात्मक परीक्षण रिपोर्ट; सीई/यूएल; ईएमसी | सीपीके ≥1.33 |
| इंजेक्शन मोल्डेड प्लास्टिक | मोल्ड परीक्षण रिपोर्ट; एसपीसी चार्ट; विज़ुअल एक्यूएल | सीपीके ≥1.33 |
| चिकित्सा उपकरण | आईआर/डब्ल्यूएच/पीक्यू; डिवाइस मास्टर रिकॉर्ड; सत्यापन रिपोर्ट | सीपीके ≥1.33 |
| ऑटोमोटिव (पीपीएपी) | पीएसडब्ल्यू; नियंत्रण योजना; एफएमईए; एमएसए | सीपीके ≥1.67 |
निर्णय प्रक्रिया के चरण दस्तावेजीकृत मापदंडों और नियामकीय आवश्यकताओं के अनुरूप होने चाहिए। संरेखण के लिए "लैब से बाजार तक" पायलट उत्पादन रन रणनीतिक मार्गदर्शिका देखें।
बख्शीश: बाइनरी निर्णय मैट्रिक्स का उपयोग करें और मात्रा जारी करने से पहले ग्राहक की लिखित स्वीकृति आवश्यक करें।
निष्कर्ष
प्रोटोटाइप के प्रदर्शन को दोहराने योग्य उत्पादन में बदलने के लिए एक व्यवस्थित पायलट रन की आवश्यकता होती है जो उत्पाद डिज़ाइन के बजाय विनिर्माण प्रक्रिया को मान्य करता है। ठीक से निष्पादित पायलट रन वास्तविक चक्र समय और ऑपरेटर स्थितियों के तहत टूलिंग घिसाव, असेंबली बाधाओं और निरीक्षण कमियों को उजागर करता है, जिससे एफडीए द्वारा वर्णित दस्तावेजी साक्ष्य प्राप्त होते हैं:
“प्रक्रिया सत्यापन का अर्थ है दस्तावेजी साक्ष्य स्थापित करना जो इस बात का उच्च स्तर का आश्वासन प्रदान करता है कि एक विशिष्ट प्रक्रिया लगातार ऐसे उत्पाद का उत्पादन करेगी जो उसके पूर्व निर्धारित विनिर्देशों और गुणवत्ता विशेषताओं को पूरा करता हो।” (एफडीए प्रक्रिया सत्यापन दिशानिर्देश, 2011)
लक्षित मापदंडों - प्रथम पास उपज, चक्र समय, स्क्रैप दर और प्रक्रिया क्षमता - को लागू करके टीमें अनुमानों को मापने योग्य स्थिति संकेतकों में परिवर्तित करें और बड़े पैमाने पर लॉन्च से पहले सबसे हानिकारक जोखिमों को खत्म करने वाली सुधारात्मक कार्रवाइयों को प्राथमिकता दें।
अक्सर पूछे जाने वाले प्रश्न
प्रोटोटाइप से उत्पादन की ओर बढ़ते समय पायलट रन के उद्देश्यों को किन बातों पर केंद्रित करना चाहिए?
उद्देश्यों का उद्देश्य उत्पाद इंजीनियरिंग संबंधी निर्णयों को पुनः मान्य करने के बजाय विनिर्माण प्रक्रिया की क्षमता, स्थिरता और पुनरावृत्ति की पुष्टि करना होना चाहिए। बड़े पैमाने पर उत्पादन में उपयोग किए जाने वाले टूलिंग सेटअप, प्रक्रिया नियंत्रण और असेंबली विधियों के लिए मापने योग्य स्वीकृति मानदंड निर्धारित करें।
आप पायलट रन की मात्रा, उत्पादन लाइन और प्लांट लेआउट का चयन कैसे करते हैं?
प्रक्रिया में होने वाले बदलावों को समझने और क्षमता संबंधी अध्ययन करने के लिए पर्याप्त मात्रा का चयन करें, जो आमतौर पर नमूना योजनाओं और अपेक्षित दोष दरों द्वारा निर्धारित किया जाता है। इच्छित बड़े पैमाने पर उत्पादन के वातावरण का प्रतिनिधित्व करने वाली एक लाइन और लेआउट चुनें, यह सुनिश्चित करते हुए कि उपकरण, सामग्री प्रवाह और औजार नियोजित स्थितियों से मेल खाते हों।
पायलट रन शुरू करने से पहले ऑपरेटर को किस प्रकार का प्रशिक्षण आवश्यक है?
मानक कार्य, महत्वपूर्ण नियंत्रण बिंदु, निरीक्षण मानदंड और रोकथाम प्रक्रियाओं पर व्यावहारिक प्रशिक्षण प्रदान करें, साथ ही दस्तावेजी दक्षता जांच और अनुमोदन भी करें। संचालक की कार्यकुशलता सुनिश्चित करने के लिए अभ्यास सत्र आयोजित करें और देखी गई कमियों के आधार पर कार्य चरणों को अद्यतन करें।
पायलट रन के दौरान किन सत्यापन मापदंडों पर नज़र रखी जानी चाहिए?
स्थिरता और क्षमता का आकलन करने के लिए प्रारंभिक पास यील्ड (IPY), चक्र समय और टैक्ट अनुपालन, स्क्रैप और रीवर्क दरें, और Cp और Cpk जैसे प्रक्रिया क्षमता सूचकांकों को मापें। रुझान डेटा और भिन्नता के स्रोतों को एकत्रित करें ताकि बड़े पैमाने पर उत्पादन के लिए स्वीकृति सीमा और नियंत्रण सीमा निर्धारित की जा सके।
पायलट स्थितियों के तहत टूलिंग, जिग्स, फिक्स्चर और डाइज़ का सत्यापन कैसे किया जाना चाहिए?
उत्पादन के दौरान उपकरणों और उपकरणों को नियमित गति से चलाकर घिसावट, आयामी विचलन, सेटअप की दोहराव क्षमता और रखरखाव की आवश्यकताओं का आकलन करें, साथ ही विफलता के तरीकों और सुधारात्मक कार्यों को रिकॉर्ड करें। जीवन चक्र बड़े पैमाने पर उत्पादन शुरू करने से पहले निवारक रखरखाव अंतराल, उपकरण प्रतिस्थापन सीमा और स्वीकार्य सहनशीलता निर्धारित करने के लिए डेटा का उपयोग किया जाता है।
पायलट प्रोजेक्ट से मिली प्रतिक्रिया के आधार पर कार्य निर्देश, गुणवत्ता योजना और ट्रैसेबिलिटी को कब और कैसे अंतिम रूप दिया जाता है?
पायलट प्रोजेक्ट के दौरान देखी गई कमियों और ऑपरेटर की प्रतिक्रिया के आधार पर चरण-दर-चरण कार्य निर्देशों, निरीक्षण चेकलिस्टों और नियंत्रण सीमाओं को अद्यतन करें, जिसमें फ़ोटो और महत्वपूर्ण पैरामीटर मान शामिल हैं। उत्पादन शुरू करने से पहले, दस्तावेजित CAPA वर्कफ़्लो और सत्यापन मानदंडों के साथ लॉट ट्रेसिबिलिटी, सैंपलिंग प्लान और सुधारात्मक कार्रवाई प्रक्रियाओं को अंतिम रूप दें।
बड़े पैमाने पर उत्पादन शुरू करने के लिए औपचारिक स्वीकृति/अस्वीकृति मानदंड क्या हैं?
आईपीवाई, निरंतर सीपीके लक्ष्यों, स्वीकार्य स्क्रैप दरों, स्थिर चक्र समय, पूर्ण दस्तावेज़ीकरण और सफल आपूर्तिकर्ता तत्परता जांच के लिए उत्तीर्ण होने की सीमा निर्धारित करें, और फिर विनिर्माण, गुणवत्ता और आपूर्ति श्रृंखला विभागों से क्रॉस-फंक्शनल अनुमोदन अनिवार्य करें। यह सुनिश्चित करें कि पायलट उत्पादन में पाई गई कमियों के लिए किए गए सुधारात्मक कार्यों को पूर्ण पैमाने पर उत्पादन शुरू करने से पहले पूरा कर लिया गया हो और उनकी पुष्टि हो गई हो।
उपभोक्ता इलेक्ट्रॉनिक्स, इंजेक्शन मोल्डेड प्लास्टिक, चिकित्सा उपकरण और ऑटोमोटिव पार्ट्स के लिए उद्योग-विशिष्ट रिलीज आवश्यकताएं क्या लागू होती हैं?
उपभोक्ता इलेक्ट्रॉनिक्स में कार्यात्मक सत्यापन, ईएसडी नियंत्रण और उत्पादन सत्यापन की आवश्यकता होती है; इंजेक्शन मोल्डेड पार्ट्स के लिए मोल्ड योग्यता, आयामी रिपोर्टिंग और मोल्डिंग चक्रों तथा सामग्री व्यवहार का सत्यापन आवश्यक है। चिकित्सा उपकरणों के लिए आईक्यू/ओक्यू/पीक्यू तथा पूर्ण ट्रैसेबिलिटी के साथ प्रक्रिया सत्यापन की आवश्यकता होती है, जबकि ऑटोमोटिव उत्पादन में आमतौर पर उत्पादन अनुमोदन से पहले नमूनों, नियंत्रण योजनाओं और क्षमता प्रमाण के साथ पीपीएपी जमा करना आवश्यक होता है।
संबंधित पठन
- आपूर्तिकर्ता योग्यता और आने वाली सामग्रियों का नियंत्रण: आपूर्तिकर्ताओं का पूर्व-योग्य निर्धारण और सामग्री स्वीकृति मानदंड निर्धारित करना
- सांख्यिकीय प्रक्रिया नियंत्रण और कंट्रोल-चार्ट परिनियोजन: लाइव प्रोसेस मॉनिटरिंग के लिए SPC नियमों और नियंत्रण चार्ट को लागू करना
- उत्पादन इकाइयों पर पर्यावरणीय और त्वरित तनाव परीक्षण: पायलट प्रोजेक्ट के दौरान थर्मल, आर्द्रता और कंपन तनाव परीक्षणों का संचालन करना।
- उत्पादन क्षमता के अंतर्गत पैकेजिंग, किटिंग और लेबलिंग का सत्यापन: पैकेज की अखंडता, किटिंग की सटीकता और लेबल लगाने की प्रक्रिया को तेजी से सत्यापित करना
- विनिर्माण निष्पादन प्रणाली (एमईएस) और डेटा-कैप्चर एकीकरण: ट्रेसबिलिटी और एनालिटिक्स प्राप्त करने के लिए मशीनों और ऑपरेटरों को जोड़ना
- पायलट डेटा के लिए नियामक प्रस्तुतियाँ और लेखापरीक्षा तत्परता: नियामक समीक्षा के लिए पायलट परीक्षणों से प्राप्त दस्तावेज़ और साक्ष्य तैयार करना
- रखरखाव रणनीति का सत्यापन और औसत समय ट्रैकिंग: निवारक रखरखाव अंतरालों का सत्यापन करना और डाउनटाइम के कारणों का पता लगाना
- इंजीनियरिंग परिवर्तन नियंत्रण (ईसीओ) और दस्तावेज़ीकरण प्रवाह परीक्षण: ईसीओ अनुमोदन, संशोधन नियंत्रण और शॉप-फ्लोर वितरण का प्रयोग करना
- प्रक्रिया जोखिम मूल्यांकन और पीएफएमईए अपडेट: पायलट डेटा से पीएफएमईए, नियंत्रण योजनाओं और शमन कार्यों को अद्यतन करना
- कार्यस्थल एर्गोनॉमिक्स और सुरक्षा मूल्यांकन: वास्तविक गति के तहत ऑपरेटर की मुद्रा, पहुंच और ईएचएस नियंत्रणों का अवलोकन करना।
- आपूर्ति श्रृंखला और इनबाउंड लॉजिस्टिक्स का पूर्वाभ्यास: किटिंग, बफर स्टॉकिंग और सही समय पर पायलट लाइन को डिलीवरी
- गुणवत्ता विश्लेषण और स्क्रैप लेखांकन की लागत: रैंप अर्थशास्त्र के लिए पुनर्कार्य, स्क्रैप लागत और निरीक्षण श्रम का मात्रात्मक विश्लेषण करना।
- फर्मवेयर और सॉफ्टवेयर उत्पादन परिनियोजन और रोलबैक प्रक्रियाएं: उत्पादन में सुरक्षित फ्लैशिंग, संस्करण नियंत्रण और रोलबैक चरणों का सत्यापन
- टैक्ट टाइम विश्लेषण के साथ लाइन बैलेंसिंग और बॉटलनेक पहचान: टैक्ट मापन, संतुलन स्टेशन और थ्रूपुट बाधाओं का पता लगाना
- पायलट-रन निरीक्षण उपकरण अंशांकन और गेज मरम्मत एवं पुनर्स्थापना: निरीक्षण उपकरणों का अंशांकन करना और गेज की पुनरावृत्ति और पुनरुत्पादन क्षमता संबंधी अध्ययन करना
पायलट उत्पादन रन पर बाहरी लिंक
अंतर्राष्ट्रीय मानक
(सामग्री का हमारा विवरण देखने के लिए लिंक पर होवर करें)
प्रयुक्त शब्दों की शब्दावली
Acceptance Quality Limit (AQL): गुणवत्ता नियंत्रण में उपयोग किया जाने वाला एक सांख्यिकीय माप, जिसका उपयोग निरीक्षण के दौरान नमूना आकार में स्वीकार्य दोषपूर्ण वस्तुओं की अधिकतम संख्या निर्धारित करने के लिए किया जाता है, जिससे यह सुनिश्चित होता है कि किसी बैच की गुणवत्ता निर्दिष्ट मानकों को पूरा करती है।
American National Standards Institute (ANSI): एक निजी गैर-लाभकारी संगठन जो संयुक्त राज्य अमेरिका में उत्पादों, सेवाओं, प्रक्रियाओं और प्रणालियों के लिए स्वैच्छिक सहमति मानकों के विकास की देखरेख करता है, और विभिन्न उद्योगों में गुणवत्ता, सुरक्षा और अंतरसंचालनीयता को बढ़ावा देता है।
Code of Federal Regulations (CFR): संयुक्त राज्य अमेरिका में संघीय एजेंसियों द्वारा प्रकाशित सामान्य और स्थायी नियमों का एक संकलन, जिसे विषयवस्तु के आधार पर 50 शीर्षकों में व्यवस्थित किया गया है, जो संघीय विनियमों के लिए आधिकारिक कानूनी स्रोत के रूप में कार्य करता है।
Contract Manufacturer (CM): एक ऐसी कंपनी जो किसी अन्य फर्म की ओर से माल का उत्पादन करती है, आमतौर पर विशिष्ट डिज़ाइन और गुणवत्ता मानकों का पालन करते हुए। यह व्यवस्था किराए पर लेने वाली कंपनी को विपणन और उत्पाद विकास जैसी मुख्य दक्षताओं पर ध्यान केंद्रित करने की अनुमति देती है, जबकि विनिर्माण प्रक्रियाओं को आउटसोर्स किया जाता है।
Corrective Action and Preventative Action (CAPA): गुणवत्ता प्रबंधन प्रणालियों में गैर-अनुरूपताओं और संभावित मुद्दों की पहचान करने, उनकी जांच करने और उन्हें संबोधित करने के लिए एक व्यवस्थित दृष्टिकोण, ताकि पुनरावृत्ति को रोका जा सके और नियामक मानकों का अनुपालन सुनिश्चित किया जा सके।
Corrective and Preventive Action (CAPA): अनियमितताओं की पहचान करने, उनकी जांच करने और उनका समाधान करने के लिए एक व्यवस्थित दृष्टिकोण अपनाना ताकि उनकी पुनरावृत्ति को रोका जा सके और संभावित समस्याओं को दूर किया जा सके, नियामक मानकों का अनुपालन सुनिश्चित किया जा सके और प्रक्रियाओं और उत्पादों में निरंतर सुधार किया जा सके।
Cost and Freight (CFR): एक ऐसा शिपिंग समझौता जिसमें विक्रेता माल को एक निर्दिष्ट बंदरगाह तक पहुंचाने के लिए परिवहन और माल ढुलाई शुल्क का भुगतान करता है, जबकि माल जहाज पर लाद दिए जाने के बाद खरीदार बीमा और लागतों के लिए जोखिम और जिम्मेदारी वहन करता है।
Cost of Quality (CoQ): उत्पादों या सेवाओं के गुणवत्ता मानकों को सुनिश्चित करने से जुड़ी कुल लागतें, जिनमें रोकथाम, मूल्यांकन और विफलता लागतें शामिल हैं। इसमें दोषों से बचने के लिए किए गए खर्च, गुणवत्ता मूल्यांकन की लागत और उत्पादों या सेवाओं में दोषों के परिणामस्वरूप होने वाली लागतें शामिल हैं।
Critical Control Points (CCP): एक प्रक्रिया में विशिष्ट चरण जहाँ खाद्य सुरक्षा खतरों को स्वीकार्य स्तरों तक रोकने, समाप्त करने या कम करने के लिए नियंत्रण लागू किया जा सकता है। खाद्य उत्पादन प्रणालियों में प्रभावी खतरा विश्लेषण और महत्वपूर्ण नियंत्रण प्रबंधन के लिए इन बिंदुओं की पहचान करना आवश्यक है।
Defects Per Million Opportunities (DPMO): गुणवत्ता नियंत्रण में प्रयुक्त एक माप जो त्रुटि की दस लाख संभावनाओं में किसी प्रक्रिया में दोषों की संख्या को मापता है, जिसकी गणना दोषों की संख्या को कुल संभावनाओं की संख्या से विभाजित करके और दस लाख से गुणा करके की जाती है।
Design Failure Mode and Effects (DFMEA): डिजाइन चरण के दौरान उत्पाद की विश्वसनीयता और सुरक्षा को बढ़ाने के लिए संभावित डिजाइन-संबंधी विफलताओं की पहचान करने, सिस्टम के प्रदर्शन पर उनके प्रभावों का विश्लेषण करने और जोखिमों को प्राथमिकता देने के लिए एक व्यवस्थित दृष्टिकोण।
Design for Manufacturability (DFM): इंजीनियरिंग पद्धतियों का एक समूह जिसका उद्देश्य उत्पादों को इस तरह से डिजाइन करना है जिससे विनिर्माण प्रक्रिया को सरल और अनुकूलित किया जा सके, उत्पादन लागत को कम किया जा सके, गुणवत्ता में सुधार किया जा सके और डिजाइन चरण के दौरान विनिर्माण क्षमताओं और बाधाओं को ध्यान में रखते हुए बाजार में आने के समय को कम किया जा सके।
Device Master Record (DMR): दस्तावेज़ों और विशिष्टताओं का एक संकलन जो एक चिकित्सा उपकरण के उत्पादन के लिए आवश्यक जानकारी प्रदान करता है, जिसमें डिज़ाइन विनिर्देश, उत्पादन प्रक्रियाएं, गुणवत्ता आश्वासन उपाय और लेबलिंग आवश्यकताएं शामिल हैं, नियामक मानकों के अनुपालन को सुनिश्चित करता है।
Eight Disciplines Problem Solving (8D): एक संरचित समस्या-समाधान पद्धति जिसका उपयोग आवर्ती मुद्दों की पहचान करने, उन्हें ठीक करने और समाप्त करने के लिए किया जाता है, जिसमें आठ चरण होते हैं: टीम का गठन, समस्या का वर्णन, रोकथाम संबंधी कार्यवाहियां, मूल कारण विश्लेषण, सुधारात्मक कार्यवाहियां, कार्यान्वयन, रोकथाम और टीम के प्रयासों की मान्यता।
Electromagnetic Compatibility (EMC): विद्युतीय उपकरणों की वह क्षमता जिसके द्वारा वे बाह्य विद्युत चुम्बकीय क्षेत्रों के हस्तक्षेप के बिना कार्य कर सकते हैं और विद्युत चुम्बकीय ऊर्जा के ऐसे स्तरों का उत्सर्जन नहीं करते हैं जो अन्य उपकरणों के लिए हस्तक्षेप का कारण बनते हैं।
Electrostatic Discharge (ESD): दो विद्युत आवेशित वस्तुओं के बीच संपर्क, विद्युत परावर्तित आवेश या परावैद्युत विखंडन के कारण अचानक विद्युत प्रवाह होना। यह इलेक्ट्रॉनिक घटकों को नुकसान पहुंचा सकता है और इलेक्ट्रॉनिक प्रणालियों को बाधित कर सकता है।
Engineering Change Order (ECO): एक ऐसा दस्तावेज़ जो किसी उत्पाद के डिज़ाइन, विशिष्टताओं या प्रक्रियाओं में संशोधन को अधिकृत करता है, जिसमें परिवर्तनों, कारणों और कार्यान्वयन निर्देशों का विवरण दिया जाता है, जिससे उत्पाद के पूरे जीवनचक्र में परिवर्तनों की उचित ट्रैकिंग और प्रबंधन सुनिश्चित होता है।
Failure Mode and Effects Analysis (FMEA): एक प्रणाली, प्रक्रिया या उत्पाद के भीतर संभावित विफलता मोड का मूल्यांकन करने, प्रदर्शन पर उनके प्रभावों का आकलन करने और सुधारात्मक कार्यों के माध्यम से विश्वसनीयता और सुरक्षा में सुधार के लिए जोखिमों को प्राथमिकता देने की एक व्यवस्थित विधि।
First Article Inspection (FAI): एक गुणवत्ता आश्वासन प्रक्रिया जो निर्दिष्ट आवश्यकताओं के आधार पर उत्पादित पहले उत्पाद का निरीक्षण करके निर्माता की उत्पादन प्रक्रिया को सत्यापित करती है, जिससे बड़े पैमाने पर उत्पादन शुरू होने से पहले डिजाइन विनिर्देशों और मानकों का अनुपालन सुनिश्चित होता है।
First Pass Yield (FPY): एक विनिर्माण मीट्रिक जो प्रारंभिक उत्पादन प्रक्रिया के दौरान बिना किसी पुनर्कार्य या दोष के सही ढंग से उत्पादित उत्पादों के प्रतिशत को मापता है, जो संचालन में दक्षता और गुणवत्ता को दर्शाता है।
Food and Drug Administration (FDA): संयुक्त राज्य अमेरिका के स्वास्थ्य और मानव सेवा विभाग की एक संघीय एजेंसी जो वैज्ञानिक मूल्यांकन और अनुपालन मानकों के प्रवर्तन के माध्यम से सार्वजनिक स्वास्थ्य और सुरक्षा सुनिश्चित करने के लिए खाद्य सुरक्षा, फार्मास्यूटिकल्स, चिकित्सा उपकरणों, सौंदर्य प्रसाधनों और तंबाकू उत्पादों को विनियमित करने के लिए जिम्मेदार है।
Installation Qualification (IQ): यह सत्यापित करने के लिए एक दस्तावेजी प्रक्रिया कि उपकरण या सिस्टम विनिर्देशों के अनुसार स्थापित किए गए हैं, जिसमें उपयोगिताओं, पर्यावरणीय स्थितियों और डिज़ाइन आवश्यकताओं के अनुपालन का आकलन शामिल है, जिससे परिचालन योग्यता के लिए तत्परता सुनिश्चित होती है।
International Organization for Standardization (ISO): एक गैर-सरकारी अंतर्राष्ट्रीय निकाय जो विभिन्न उद्योगों और क्षेत्रों में गुणवत्ता, सुरक्षा, दक्षता और अंतर-संचालनीयता सुनिश्चित करने के लिए मानक विकसित और प्रकाशित करता है, जो वैश्विक व्यापार और सहयोग को सुविधाजनक बनाता है। 1947 में स्थापित, इसमें सदस्य देशों के राष्ट्रीय मानकीकरण संगठन शामिल हैं।
Just-In-Time (JIT): एक उत्पादन रणनीति जो विनिर्माण प्रक्रिया में आवश्यक समय पर सामग्री और घटकों की सटीक डिलीवरी सुनिश्चित करके इन्वेंट्री लागत को कम करती है, जिससे बर्बादी कम होती है और दक्षता बढ़ती है।
Manufacturing Execution System (MES): एक सॉफ्टवेयर समाधान जो वास्तविक समय में उत्पादन प्रक्रियाओं की निगरानी, नियंत्रण और अनुकूलन करता है, डेटा संग्रह, विनिर्माण कार्यों की ट्रैकिंग और उद्यम प्रणालियों के साथ एकीकरण को सुगम बनाता है ताकि कारखाने में दक्षता और उत्पादकता को बढ़ाया जा सके।
Measurement System Analysis (MSA): एक सांख्यिकीय विधि जिसका उपयोग माप प्रक्रियाओं और उपकरणों की सटीकता, परिशुद्धता और विश्वसनीयता का मूल्यांकन करने के लिए किया जाता है, यह सुनिश्चित करते हुए कि गुणवत्ता नियंत्रण और प्रक्रिया सुधार में निर्णय लेने के लिए एकत्र किया गया डेटा वैध और सुसंगत है।
Non-Destructive Testing (NDT): एक विधि जिसका उपयोग सामग्री गुणों, अखंडता या संरचना का मूल्यांकन बिना क्षति पहुँचाए करने के लिए किया जाता है, जिसमें दोषों या असंतोषों का पता लगाने के लिए अल्ट्रासोनिक, रेडियोग्राफिक, चुंबकीय कण और डाई पेनेट्रेंट परीक्षण जैसी तकनीकों का उपयोग किया जाता है।
Operational Qualification (OQ): एक सत्यापन प्रक्रिया जो यह सुनिश्चित करती है कि उपकरण या सिस्टम परिभाषित सीमाओं के भीतर निर्दिष्ट आवश्यकताओं के अनुसार संचालित होते हैं, यह पुष्टि करते हुए कि वे अपने परिचालन वातावरण में इच्छित रूप से प्रदर्शन करते हैं।
Performance Qualification (PQ): एक ऐसी प्रक्रिया जो यह सत्यापित करती है कि कोई प्रणाली या उपकरण वास्तविक दुनिया की परिस्थितियों में निर्दिष्ट आवश्यकताओं के अनुसार काम करता है, यह सुनिश्चित करते हुए कि यह पूर्व निर्धारित सीमाओं के भीतर लगातार अपना इच्छित कार्य करता है।
Process Capability Index (Cpk): एक सांख्यिकीय माप जो यह निर्धारित करता है कि कोई प्रक्रिया निर्दिष्ट सीमाओं के भीतर कितनी अच्छी तरह आउटपुट उत्पन्न कर सकती है, प्रक्रिया माध्य और निकटतम विनिर्देश सीमा के बीच संबंध को दर्शाता है, जिसे प्रक्रिया परिवर्तनशीलता के लिए समायोजित किया गया है।
Process Failure Mode and Effects Analysis (PFMEA): किसी विनिर्माण या व्यावसायिक प्रक्रिया में संभावित विफलताओं की पहचान और मूल्यांकन करने, परिणामों पर उनके प्रभावों का आकलन करने और जोखिमों को कम करने के लिए कार्यों को प्राथमिकता देने की एक व्यवस्थित विधि।
Production Part Approval Process (PPAP): विनिर्माण में प्रयुक्त एक मानकीकृत प्रक्रिया जिसका उद्देश्य यह सुनिश्चित करना है कि आपूर्तिकर्ता बड़े पैमाने पर उत्पादन से पहले गुणवत्ता आवश्यकताओं को पूरा करते हैं, जिसमें ग्राहक की अपेक्षाओं के अनुपालन की पुष्टि करने के लिए डिजाइन विनिर्देशों, प्रक्रिया क्षमताओं और उत्पादन नमूनों का प्रलेखन और सत्यापन शामिल है।
Project Management Office (PMO): किसी संगठन के भीतर एक केंद्रीकृत इकाई जो परियोजना प्रबंधन प्रथाओं को मानकीकृत करती है, शासन प्रदान करती है, परियोजना निष्पादन का समर्थन करती है और रणनीतिक उद्देश्यों के साथ संरेखण सुनिश्चित करने और परियोजना परिणामों में सुधार करने के लिए संसाधन आवंटन को सुगम बनाती है।
Repeatability and Reproducibility (R&R): एक माप प्रणाली की एक ही स्थिति (पुनरावृत्ति) और विभिन्न स्थितियों या ऑपरेटरों (पुनरुत्पादकता) में लगातार परिणाम उत्पन्न करने की क्षमता, जिसका मूल्यांकन अक्सर डेटा संग्रह प्रक्रियाओं में परिवर्तनशीलता और विश्वसनीयता का आकलन करने के लिए सांख्यिकीय विधियों के माध्यम से किया जाता है।
Root Cause Analysis (RCA): किसी समस्या या विफलता के मूल कारणों की पहचान करने की एक व्यवस्थित प्रक्रिया, जिसका उद्देश्य केवल लक्षणों का उपचार करने के बजाय अंतर्निहित मुद्दों को संबोधित करना और समाप्त करना है।
Standard Operating Procedure (SOP): यह चरणबद्ध निर्देशों का एक समूह है जिसे श्रमिकों को नियमित कार्यों को लगातार और कुशलतापूर्वक करने में मदद करने के लिए बनाया गया है, जिससे नियमों और गुणवत्ता मानकों का अनुपालन सुनिश्चित होता है।
Statistical Process Control (SPC): गुणवत्ता नियंत्रण की एक विधि जो एक प्रक्रिया की निगरानी और नियंत्रण के लिए सांख्यिकीय तकनीकों का उपयोग करती है, यह सुनिश्चित करती है कि यह भिन्नताओं की पहचान करके और निर्दिष्ट सीमाओं के भीतर लगातार आउटपुट बनाए रखकर अपनी पूरी क्षमता से संचालित होती है।
Takt Time: ग्राहक की मांग को पूरा करने के लिए उत्पाद तैयार करने हेतु अनुमत अधिकतम समय, जिसकी गणना उपलब्ध उत्पादन समय को आवश्यक उत्पादन से विभाजित करके की जाती है। यह उत्पादन गति को मांग के अनुरूप बनाए रखने में सहायक होता है, जिससे कुशल कार्यप्रवाह और संसाधन आवंटन सुनिश्चित होता है।
































