
Como planejar e executar um teste piloto para validar ferramentas, processos de montagem e controle de qualidade antes de iniciar a produção em massa.
A transposição do desempenho de protótipos para uma produção repetível exige uma produção piloto metódica, focada na validação do processo de fabricação em vez do projeto do produto. Uma produção piloto bem-sucedida revela fragilidades nas ferramentas, gargalos na montagem e falhas no controle de qualidade em condições reais de ciclo e operação, reduzindo a probabilidade de retrabalho dispendioso quando a produção em volume começar.
Neste artigo, você encontrará dicas para definir os objetivos do projeto piloto, selecionar a quantidade e as linhas de produção, e preparar o treinamento dos operadores, juntamente com uma metodologia baseada em métricas para medir o rendimento na primeira passagem, o tempo de ciclo, a taxa de refugo e outros indicadores. capacidade do processoO documento também apresenta testes pragmáticos para validar ferramentas, dispositivos de fixação e vida útil de matrizes sob cargas de produção, além de etapas estruturadas para finalizar instruções de trabalho, planos de controle de qualidade, rastreabilidade e ações corretivas com base no feedback do projeto piloto.
Principais conclusões
- Confirme a capacidade de produção antes de se comprometer com o volume.
- Defina o tamanho do projeto piloto, a linha de produção, a área ocupada e o treinamento.
- Medida FPY, tempo takt, tempo de ciclo, refugo e capacidade
- Estresse testar moldes, dispositivos e ferramentas quanto ao desgaste.
- Instruções de trabalho em regime de confinamento, planos de inspeção, ligações de rastreabilidade
- Utilize etapas formais de aprovação/reprovação e listas de verificação para liberação regulatória.
- Familiarize-se com os conceitos PPAP e R@R.
Valide os processos de fabricação, não o projeto do produto.
Pilot objectives deve target manufacturing validação do processo, não verificações de conceito de produto.
Defina resultados mensuráveis para a configuração do equipamento, a adesão do operador aos procedimentos e o controle de inspeções. Utilize o projeto piloto para validar as ferramentas, os processos de montagem e o controle de qualidade antes de iniciar a produção em massa.
Defina metas numéricas antecipadamente, como por exemplo:
- O objetivo é atingir uma capacidade de processo Cpk ≥ 1,33 para as dimensões críticas.
- reduzir defeitos em direção a Seis Sigma Orientação de 3.4 DPMO, quando viável.
- Especifique uma taxa de aprovação inicial (IPY) alvo, como ≥95%, para montagens não críticas.
- Inclua taxas de refugo aceitáveis e janelas de tempo de ciclo vinculadas ao takt time.
Definição de Tempo Takt: em produção enxuta, Takt Time is the calculated pace at which a product must be completed to satisfy customer demand. It essentially acts as the “heartbeat” of the production process, aligning manufacturing speed with the rate of customer orders. Takt time is determined by the simple formula: [latex]\text{Takt Time} = \frac{\text{Total Available Production Time}}{\text{Total Customer Demand for that Period}}[/latex]. The primary goal of establishing a takt time is to perfectly match production output with customer requirements, thereby minimizing waste through overproduction or underproduction and ensuring a smooth, continuous workflow. This key manufatura enxuta A métrica não mede quanto tempo leva para produzir uma única unidade (esse é o tempo de ciclo), mas sim o ritmo que o sistema de produção deve manter para cumprir seus compromissos.
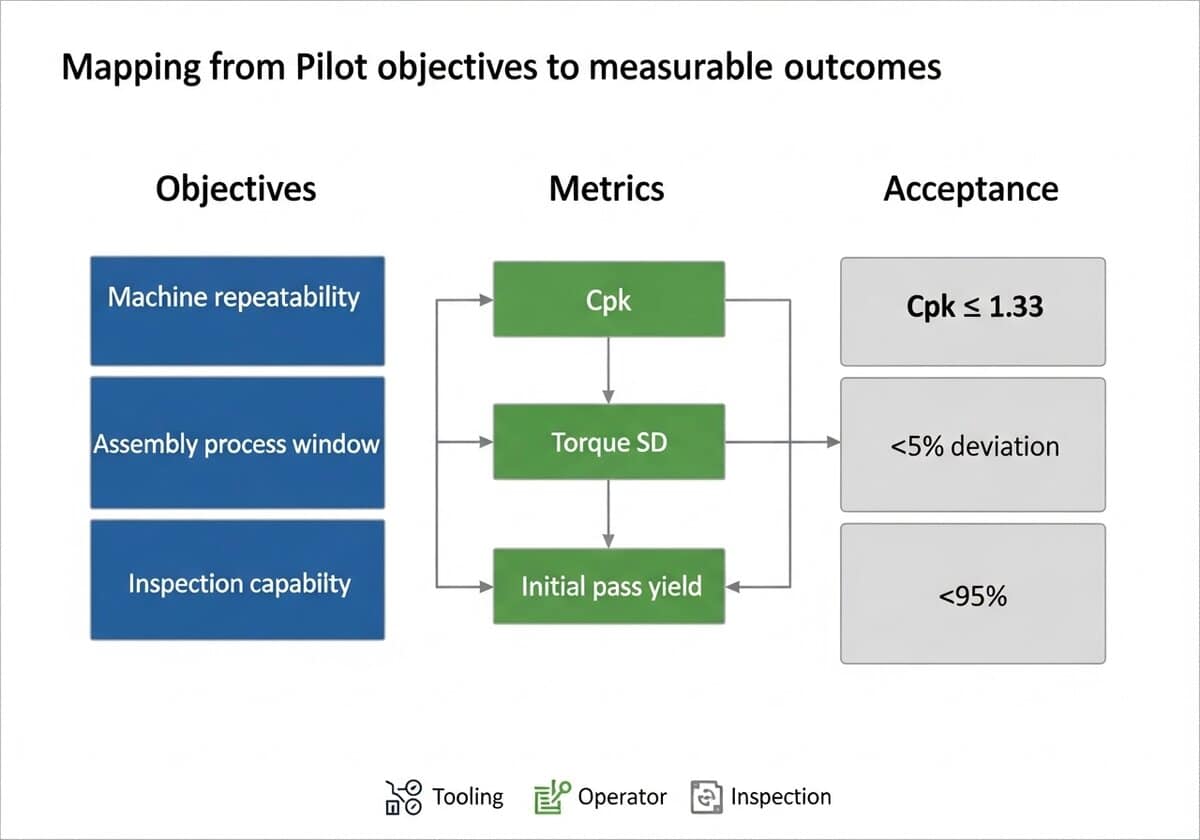
Objetivos típicos do processo:
- Confirme a repetibilidade da máquina sob cadência de produção.
- Validar a sequência de montagem e as faixas de torque/força.
- Comprovar a repetibilidade e a produtividade das inspeções.
Cada item da lista deverá constituir um teste individual com critérios de aprovação/reprovação e método de medição.
Utilize esquemas de amostragem e aceitação estabelecidos, como o ANSI/ASQ Z1.4, para amostragem de lotes e classifique os defeitos por gravidade: crítica, grave e leve. Para defeitos críticos, defina AQL = 0; para defeitos graves, considere AQL entre 0,65 e 1,5, dependendo do risco. Capture dados de comprimento de execução para suporte. Weibull ou estimativas de vida útil para desgaste de ferramentas e dispositivos de fixação.
Distribuição de Weibull na validação de fabricação: A distribuição de Weibull é uma distribuição de probabilidade contínua amplamente utilizada em engenharia de confiabilidade para modelar o tempo até a falha de um componente ou sistema. Sua força reside em sua flexibilidade, definida por seus parâmetros principais:
- Parâmetro de forma (β ou k): Este é o parâmetro mais crucial, pois indica a natureza da taxa de falhas ao longo do tempo.
- β < 1: sugere uma taxa de falhas decrescente, frequentemente indicativa de “mortalidade infantil”, onde falhas precoces são comuns devido a defeitos de fabricação ou problemas iniciais.
- β = 1: indica uma taxa de falha constante, característica de falhas aleatórias durante a vida útil de um produto.
- β > 1: indica uma taxa de falhas crescente, sinalizando falhas por desgaste à medida que o produto envelhece.
- Parâmetro de escala (η ou λ): Também conhecido como tempo de vida característico, representa o momento em que 63,2% da população terá falhado. Essencialmente, ele estica ou comprime a distribuição ao longo do eixo do tempo.
- Parâmetro de localização (γ): Este terceiro parâmetro opcional representa um período sem falhas. Se for maior que zero, indica um período de tempo durante o qual não se espera que ocorram falhas.
Para obter mais detalhes, consulte nosso artigo específico sobre este tópico:
Colete um conjunto de dados específico durante o ensaio clínico e associe-o a métricas de decisão. A tabela abaixo resume os pares típicos.
| Processo | Métrica | Aceitação |
|---|---|---|
| Moldagem por injeção | Cpk dimensional | ≥1,33 |
| Torque de montagem | Desvio de torque (SD) | ≤5% do ponto de ajuste |
| Inspeção | Rendimento de passagem inicial | ≥95% |
Documente os objetivos, os planos de medição e os critérios de saída em um protocolo piloto assinado em conjunto pelas áreas de produção e qualidade. Inclua os requisitos de rastreabilidade e os campos de dados obrigatórios para cada número de peça coletado.
Dica: Exige-se um comprimento mínimo de execução que produza pelo menos 30 amostras independentes por característica crítica para suportar a análise básica de capacidade.
Dica: Consulte as normas da sua empresa e a autoridade de domínio para saber se as amostras de validação devem ser armazenadas e por quanto tempo.
Planejando o Teste Piloto
Defina a quantidade de lotes piloto com base nos objetivos de validação e nas restrições subsequentes; a prática comum na indústria define os lotes piloto entre 100–1.000 unidades Testar ferramentas e logística em um ritmo semelhante ao da produção. Selecionar a quantidade necessária para gerar modos de falha estatisticamente significativos, limitando o desperdício e os custos de estoque.
Pilot runs also bring their own manufacturing terms and acronyms, such as PPAP, FAI and Cpk, which should be defined in the release plan.
Selecione a linha de produção utilizando critérios claros: compatibilidade de equipamentos, capacidade de takt time e disponibilidade de operadores qualificados. Utilize uma lista de verificação ordenada para tornar a decisão reproduzível:
- Ajustar o equipamento principal ao tempo de ciclo
- Confirme o fluxo de materiais e os acessórios.
- Validar pontos de inspeção e rastreabilidade
Compare a utilização de uma célula piloto dedicada com a utilização da linha de produção alvo para definir o layout e a alocação de recursos.
| Option | Prós | Contras |
|---|---|---|
| Célula piloto dedicada | Variáveis controladas, fácil observação | Equipamentos não idênticos |
| Linha de produção alvo | Condições reais do processo | Interrompe a produção de volume |
Utilize a tabela para informar as partes interessadas e registrar as vantagens e desvantagens.
Projete o layout da oficina para preservar o fluxo de materiais, a ergonomia e os pontos de medição; posicione SPC Portões onde os defeitos aparecem pela primeira vez. Para medical device regulatory compliance, process validation guidance commonly expects at least three consecutive successful batches during performance qualification. Train operators on takt time, defect recognition, and corrective action initiation before the pilot run.
Implemente uma lista de verificação de competências, avaliações práticas e treinamento ao vivo durante os turnos iniciais.
Dica: Exigir que os operadores concluam um teste de montagem cronometrado e obtenham uma pontuação de auditoria de qualidade de ≥90% antes de trabalharem sem supervisão. Registrar todos os treinamentos e vincular os IDs dos operadores aos lotes de produção para rastreabilidade.
Estabeleça um cronograma de aumento gradual com incrementos controlados na duração da produção e na frequência de inspeção; comece com inspeção de 100% para as primeiras amostras e, em seguida, faça a transição para planos de amostragem quando a estabilidade for comprovada. "Execute como na produção" é um princípio útil: registre os tempos de ciclo, o rendimento na primeira passagem e os minutos de inatividade para construir a linha de base do processo para decisões subsequentes.
Métricas de Validação Chave
A validação durante um projeto piloto concentra-se em quatro resultados mensuráveis:
- rendimento de passagem inicial
- tempo de ciclo
- taxa de sucata
- e capacidade de processo.
Cada métrica quantifica um modo de falha diferente e, juntas, revelam a saúde do processo. Métodos de medição consistentes devem ser documentados antes do início da coleta de dados.
Use a clear formula for initial pass yield: [latex]IPY = \frac{Good Units}{Total Units}*100%[/latex]
Os parâmetros de referência típicos incluem eletrônicos de consumo com o objetivo de atingir mais de 95% de aceitação em uma única passagem, e componentes automotivos com o objetivo rotineiro de atingir mais de 99% de aceitação em uma única passagem.
As medições de tempo de ciclo separam o tempo de valor agregado do tempo de espera e preparação. Monitore a média, a mediana e os valores discrepantes e compare-os com o takt time ou a frequência de atendimento ao cliente. Métodos úteis de coleta de dados incluem estudos de tempo, registros de data e hora automatizados de sensores e histogramas de tempo de ciclo.
| Indústria | IPY alvo (%) | Cpk alvo | Taxa de refugo alvo (%) |
|---|---|---|---|
| Eletrônicos de consumo | ≥95 | ≥1,33 | <2 |
| Moldado por injeção plásticos | ≥98 | ≥1,33 | <1 |
| Dispositivos médicos | ≥99 | ≥1,67 | <0.1 |
| Automotivo (PPAP) | ≥99,5 | ≥1,67 | <0.5 |
Process capability uses standard statistical formulae to relate spread versus tolerances: [latex]C_{pk} = \min\left(\frac{\bar{X}-LTL}{3\sigma},\frac{UTL-\bar{X}}{3\sigma}\right)[/latex]. Typical estimation requires a run of at least 30 samples, with 100 samples giving tighter confidence bounds for Cpk calculations.
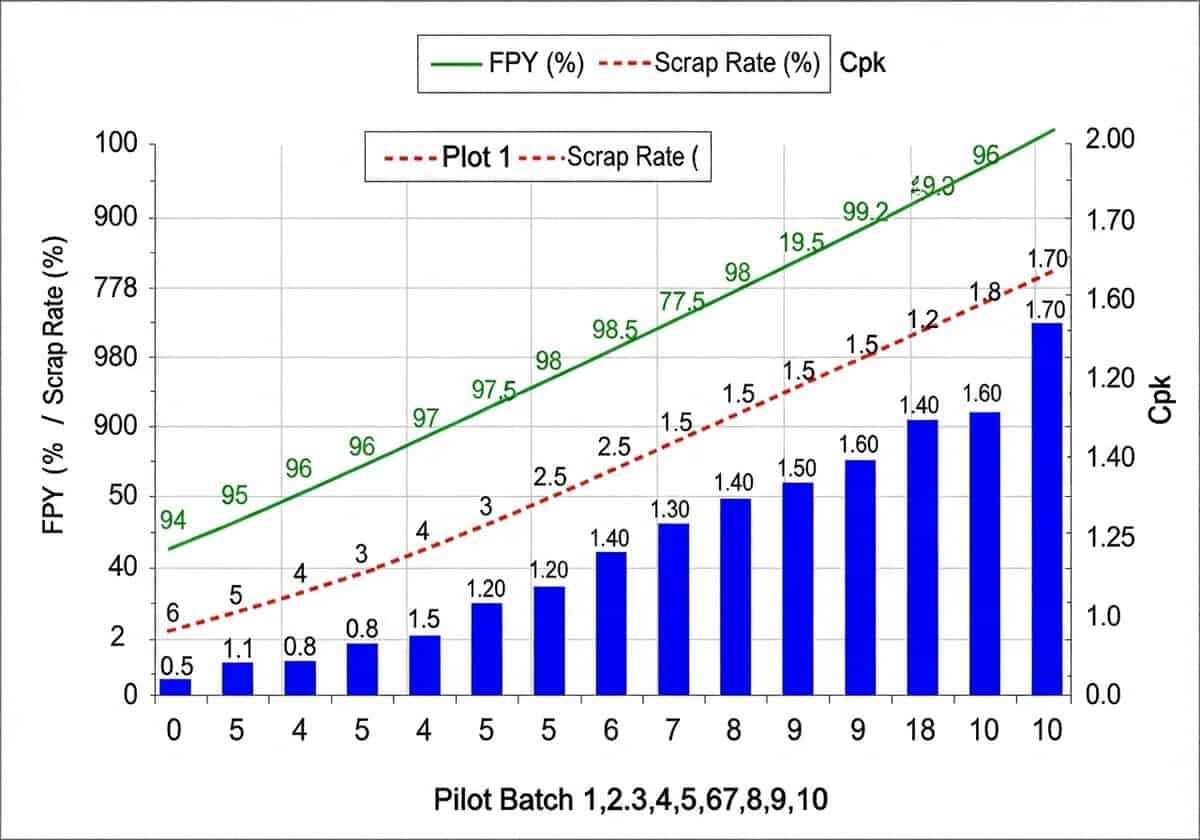
Utilize as tendências das métricas da fase piloto para definir os pontos de liberação, os gatilhos para ações corretivas e os limites de controle. A fase piloto, do laboratório ao mercado, para validar ferramentas, processos de montagem e controle de qualidade, deve levar em consideração esses números ao definir as regras de aprovação/reprovação.
Dica: Sinalize qualquer lote com IPY ou Cpk abaixo da meta para contenção imediata e análise da causa raiz.
Validação de equipamentos em condições reais de produção
A validação de ferramentas, dispositivos de fixação e matrizes deve ocorrer durante o período de produção para revelar fadiga, efeitos térmicos e desvios de tolerância.
For regulated products, this pilot phase is usually formalized as IQ OQ PQ process validation, which documents that equipment is installed correctly, runs within its limits and produces conforming parts. IQ and OQ validation of the tooling and fixtures normally precede the pilot batches.
A expectativa de vida útil dos equipamentos varia de acordo com o processo e o material; moldes de injeção de aço normalmente variam de 100.000 a 1.000.000 de ciclos, dependendo da qualidade do aço e da manutenção (em vez dos típicos 500 a 2.000 ciclos se o molde for de alumínio para protótipos ou produções em pequena escala). Ferramentas de prensagem progressiva para a indústria automotiva frequentemente ultrapassam 500.000 ciclos, com revisões programadas para manter a precisão da forma.
As medições e inspeções devem ser sistemáticas e repetíveis. As verificações recomendadas incluem:
- Amostragem dimensional por CMM em intervalos planejados.
- Inspeções visuais de rugosidade superficial e desgaste.
- Verificação do torque e da força de aperto em dispositivos de montagem.
Os objetivos de repetibilidade da fixação dependem das classes de tolerância do produto; muitas montagens de produtos de consumo exigem repetibilidade do localizador de ±0,05–0,2 mm. As ferramentas elétricas calibradas usadas para fixação devem manter o torque dentro de ±5% do ponto de ajuste, verificado por um regime de calibração rastreável.
| Método | Frequência típica | Prós | Contras |
|---|---|---|---|
| Visual + lista de verificação | Astutamente | Rápido e de baixo custo | Subjetivo, não detecta falhas subterrâneas |
| CMM / metrologia | Diariamente ou em lotes | Alta precisão | Mais lento, equipamento necessário |
| END (ensaio não destrutivo/ultrassom) | Agendado | Detecta rachaduras | Requer preparação e operador qualificado. |
Um tamanho de amostra prático para a estimativa inicial de capacidade costuma ser de 30 peças por característica crítica.
Limiares de desgaste documentados, um plano de ação corretiva detalhado e alterações de projeto controladas devem ser implementados quando a deriva exceder os limites.
Dica: Correlacione a contagem de ciclos com o desgaste medido e adicione uma parada de manutenção preventiva em 60-80% da vida útil prevista da matriz para evitar falhas não planejadas.
Destaque do PPAP: O Processo de Aprovação de Peças de Produção (PPAP) é um sistema essencial no setor automotivo, cujo objetivo é construir confiança nos fornecedores e em seus métodos de produção. Seu principal objetivo é confirmar que um fornecedor pode atender consistentemente aos padrões de qualidade e fabricação das peças que entrega. O PPAP garante que os fornecedores tenham uma compreensão clara das especificações de projeto e das expectativas do cliente.
Isso também confirma que o processo de fabricação do fornecedor pode produzir de forma confiável peças que atendam a esses padrões durante a produção em larga escala, na taxa acordada (veja R@R abaixo).
Este processo padronizado oferece suporte à clareza. comunicação e aprovação dos métodos e projetos de produção antes, durante e após a fabricação.
Uma submissão PPAP completa pode consistir em 18 elementos que, em conjunto, demonstram a capacidade de um fornecedor de atender aos requisitos do cliente. Esses elementos incluem documentação de projeto, registros de alterações de engenharia e aprovações da engenharia do cliente. A submissão também apresenta avaliações detalhadas, como: Falha de projeto Análise de Modos e Efeitos (DFMEA), Process Flow Diagrams, and Process Failure Mode and Effects Analysis (PFMEA). Other components include a Control Plan, studies of measurement system accuracy, and results from a representative production run. The entire submission is compiled and summarized in a Part Submission Warrant (PSW). There are five PPAP submission levels, ranging from Level 1, which includes only the PSW, to Level 5, which requires full documentation and product samples ready for on-site review at the supplier’s facility.
Destaque do R@R: Juntamente com o PPAP, o Teste em Taxa de Produção (R@R) faz parte da avaliação de pré-produção na indústria automotiva. Ele é utilizado para confirmar se o processo de fabricação de um fornecedor consegue produzir consistentemente o volume de peças necessário, na taxa de produção acordada, atendendo aos padrões de qualidade. Essa avaliação geralmente é realizada nas instalações do fornecedor e, frequentemente, acompanhada pelo cliente para simular as condições reais de produção. Durante o Teste em Taxa de Produção, métricas críticas, como tempo de ciclo, níveis de produção e taxas de refugo, são cuidadosamente monitoradas para identificar quaisquer ineficiências ou problemas de qualidade antes do início da produção em larga escala. Um Teste em Taxa de Produção bem-sucedido indica a prontidão do fornecedor para o Início da Produção (SOP) e sua capacidade de atender de forma confiável às expectativas de produção e qualidade do fabricante. Esse processo verifica a capacidade de produção descrita no PPAP e ajuda a reduzir o risco de problemas futuros na cadeia de suprimentos.
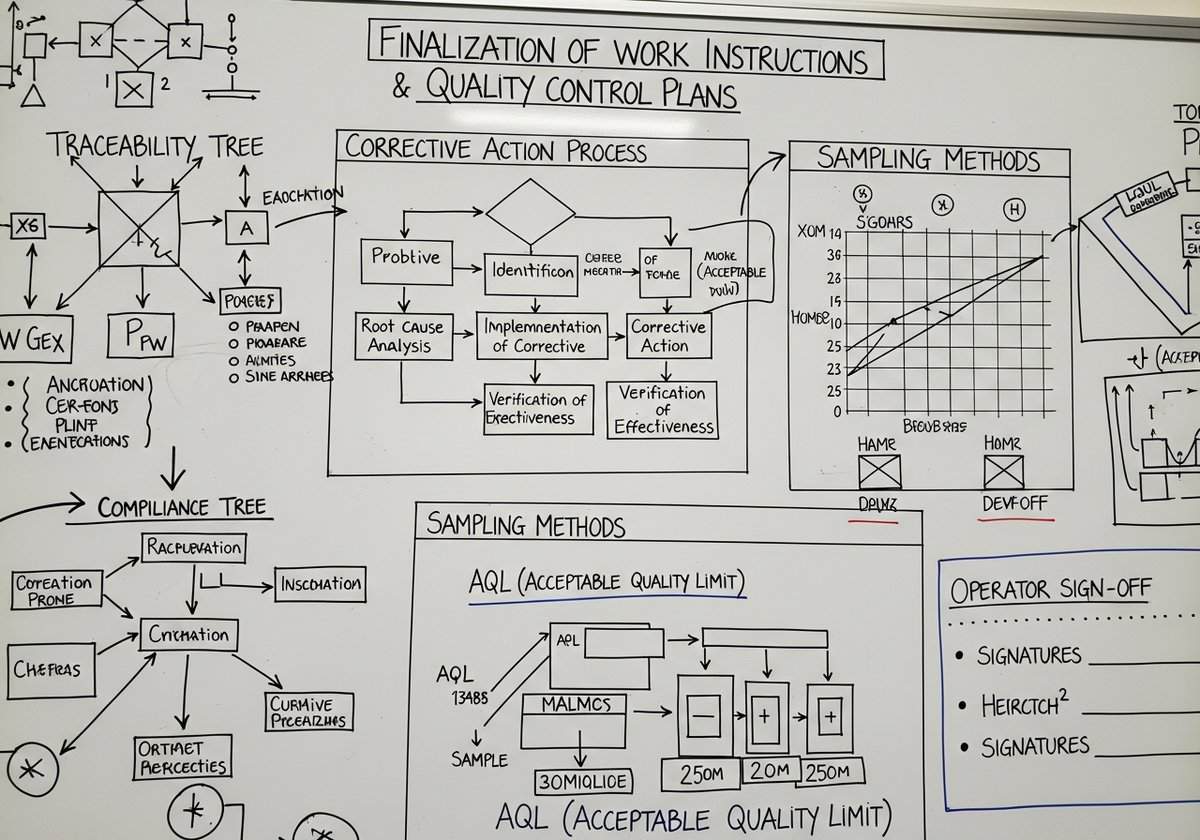
Finalizando os processos com base no feedback do projeto piloto.
O feedback dos pilotos é usado para finalizar as instruções de trabalho, os planos de controle de qualidade e as árvores de rastreabilidade. As instruções de trabalho documentam a finalidade, o escopo, as ferramentas, a sequência de etapas e os critérios de aceitação. ISO 13485 Requer procedimentos de produção documentados e a norma FDA 21 CFR 820 exige registros mestres de dispositivos. Utilize numeração de revisão controlada e aprovação do operador para cada alteração.
Os planos de controle de qualidade devem listar as características críticas, a amostragem e os métodos de inspeção. Aplique as tabelas de amostragem ANSI/ASQ Z1.4 ou ISO 2859-1 para inspeção por lote. Para eletrônicos, a capacidade do processo com Cpk ≥ 1,33 é geralmente almejada.
Os registros de rastreabilidade devem conectar unidades serializadas a lotes de componentes e parâmetros de processo. Implementações de MES, código de barras ou RFID criam registros de data e hora imutáveis e trilhas de auditoria. As submissões PPAP automotivas exigem rastreabilidade de materiais e registros de processo para aprovação.
A ação corretiva em fase piloto utiliza etapas de contenção, investigação, análise da causa raiz, correção e verificação. As ferramentas comuns incluem: 8D relatórios e o 5 Porquês Técnica para análise estruturada da causa raiz.
As métricas de resultados documentadas devem ser monitoradas até que a estabilidade seja estabelecida:
- Verificação de contenção
- Ação corretiva registrada
- Verificação de eficácia após três turnos de produção.
Estabeleça a autoridade de assinatura, os pontos de controle de alterações e as listas de verificação de lançamento antes da liberação em massa. Use a comparação a seguir para alinhar documentos e métodos de verificação.
| Documento | Propósito | Método de verificação |
|---|---|---|
| Instruções de Trabalho | Critérios de montagem e aceitação passo a passo | Aprovação e observação do operador |
| Plano de controle de qualidade | Amostragem, métodos de teste, níveis de aceitação | Inspeções de lotes e relatórios estatísticos |
| Rastreabilidade | Genealogia dos componentes e histórico do lote | Registros serializados e trilha de auditoria MES |
Dica: Conservar os registos de rastreamento do piloto durante pelo menos o dobro do prazo de validade mais longo do componente. Nota: a sua indústria ou organismo notificado pode ter regras obrigatórias para estes fins.
Requisitos formais de aprovação/reprovação e requisitos de lançamento específicos do setor
Estabeleça limites de aprovação/reprovação mensuráveis que abranjam qualidade, produtividade e conformidade. Os limites típicos incluem rendimento na primeira tentativa, Cpk e taxa de aprovação em testes funcionais. Critérios de decisão Deve incluir aprovações documentadas e evidências de conclusão das ações corretivas.
O lançamento de produtos eletrônicos de consumo exige marcações regulamentares e verificação funcional completa. A marcação CE, a certificação UL e a conformidade com a EMC são etapas padrão. Para peças moldadas por injeção, a capacidade dimensional e a aceitação visual geralmente utilizam o AQL de 2,5%.
A liberação de dispositivos médicos exige protocolos documentados de IQ/OQ/PQ e validação formal. Os marcos regulatórios incluem a certificação FDA 21 CFR 820 e a ISO 13485. A validação de processo normalmente segue três etapas, com evidências documentadas exigidas para cada uma delas.
O PPAP automotivo exige a apresentação de uma Declaração de Submissão de Peça e dados de suporte. Os entregáveis geralmente incluem um plano de controle, FMEA, MSA, resultados dimensionais e evidências de taxa de execução. Programas automotivos frequentemente exigem Cpk ≥ 1,67 para características críticas.
| Indústria | Documentos críticos | Meta de capacidade do processo |
|---|---|---|
| Eletrônicos de consumo | Relatórios de testes funcionais; CE/UL; EMC | Cpk ≥1,33 |
| Plásticos moldados por injeção | Relatório de ensaio de mofo; gráficos de CEP (Controle Estatístico de Processo); AQL visual | Cpk ≥1,33 |
| Dispositivos médicos | IR/WH/PQ; Registro mestre do dispositivo; relatório de validação | Cpk ≥1,33 |
| Automotivo (PPAP) | PSW; plano de controle; FMEA; MSA | Cpk ≥1,67 |
Os pontos de decisão devem estar alinhados com as métricas documentadas e os requisitos regulatórios. Consulte o guia estratégico de produção piloto "Do Laboratório ao Mercado" para obter informações sobre o alinhamento.
Dica: Utilizar uma matriz de decisão binária e exigir aprovação documentada do cliente antes da liberação do volume.
Conclusão
Transformar o desempenho de um protótipo em produção repetível exige uma execução piloto metódica que valide o processo de fabricação, e não o projeto do produto. Uma execução piloto adequada revela o desgaste das ferramentas, os gargalos de montagem e as lacunas de inspeção em condições reais de ciclo e operação, produzindo as evidências documentadas que a FDA descreve.
“A validação de processo consiste em estabelecer evidências documentadas que forneçam um alto grau de garantia de que um processo específico produzirá consistentemente um produto que atenda às suas especificações e atributos de qualidade predeterminados.” (FDA Process Validation Guidance, 2011)
Ao aplicar métricas específicas - rendimento na primeira passagem, tempo de ciclo, taxa de refugo e capacidade do processo - equipes Converter suposições em indicadores de status mensuráveis e priorizar ações corretivas que eliminem os riscos mais prejudiciais antes do lançamento em grande escala.
Perguntas frequentes
Em que devem se concentrar os objetivos do projeto piloto ao passar do protótipo para a produção?
Os objetivos devem confirmar a capacidade, a estabilidade e a repetibilidade do processo de fabricação, em vez de revalidar decisões de engenharia do produto. Defina critérios de aceitação mensuráveis para a configuração de ferramentas, controles de processo e métodos de montagem que serão usados na produção em volume.
Como escolher a quantidade para o teste piloto, a linha de produção e o layout da fábrica?
Selecione uma quantidade suficientemente grande para capturar a variação do processo e realizar estudos de capacidade, geralmente determinados por planos de amostragem e taxas de defeito esperadas. Escolha uma linha e um layout representativos do ambiente de produção em massa pretendido, garantindo que os equipamentos, o fluxo de materiais e as ferramentas correspondam às condições planejadas.
Que tipo de treinamento de operador é necessário antes de iniciar um teste piloto?
Ministrar treinamento prático sobre trabalho padrão, pontos críticos de controle, critérios de inspeção e procedimentos de contenção, com verificação de competência documentada e aprovações. Realizar sessões de teste para confirmar a consistência do operador e atualizar as etapas de trabalho com base nos desvios observados.
Quais métricas de validação devem ser monitoradas durante a fase piloto?
Meça o rendimento inicial de passagem (IPY), o tempo de ciclo e a aderência ao takt time, as taxas de refugo e retrabalho, e os índices de capacidade do processo, como Cp e Cpk, para quantificar a estabilidade e a capacidade. Colete dados de tendência e fontes de variação para que os limites de aceitação e controle possam ser definidos para a produção em volume.
Como devem ser validadas as ferramentas, gabaritos, dispositivos de fixação e matrizes em condições piloto?
Utilize ferramentas e dispositivos de fixação em cadência de produção para avaliar desgaste, desvio dimensional, repetibilidade de configuração e necessidades de manutenção, registrando modos de falha e ações corretivas. life-cycle Dados para definir intervalos de manutenção preventiva, limites de substituição de ferramentas e tolerâncias aceitáveis antes da produção em massa.
Quando e como as instruções de trabalho, os planos de qualidade e a rastreabilidade são finalizados com base no feedback do projeto piloto?
Atualize as instruções de trabalho passo a passo, as listas de verificação de inspeção e os limites de controle com base nos desvios observados e no feedback do operador durante o projeto piloto, incluindo fotografias e valores de parâmetros críticos. Garanta a rastreabilidade do lote, os planos de amostragem e os procedimentos de ação corretiva com fluxos de trabalho CAPA documentados e critérios de verificação antes da liberação para produção.
Quais são os critérios formais de aprovação/reprovação para a transição para a produção em massa?
Estabeleça limites mínimos de aprovação para IPY (Índice de Desempenho de Produção), metas de Cpk (Índice de Qualidade de Produção) sustentáveis, taxas de refugo aceitáveis, tempos de ciclo estáveis, documentação completa e verificações de prontidão do fornecedor bem-sucedidas. Em seguida, exija a aprovação multifuncional das áreas de manufatura, qualidade e cadeia de suprimentos. Garanta que as ações corretivas decorrentes de não conformidades na fase piloto sejam concluídas e verificadas antes de liberar a produção em volume.
Quais são os requisitos de liberação específicos do setor que se aplicam a eletrônicos de consumo, plásticos moldados por injeção, dispositivos médicos e peças automotivas?
A eletrônica de consumo exige validação funcional, controles de ESD e verificação de produção; peças moldadas por injeção requerem qualificação de moldes, relatórios dimensionais e validação de ciclos de moldagem e comportamento do material. Dispositivos médicos exigem validação de processo com IQ/OQ/PQ e rastreabilidade completa, enquanto a produção automotiva normalmente requer a submissão do PPAP com amostras, planos de controle e evidências de capacidade antes da aprovação da produção.
Related Readings
- Qualificação de fornecedores e controle de materiais recebidos: Pré-qualificação de fornecedores e definição de critérios de aceitação de materiais.
- Controle estatístico de processos e implantação de cartas de controle: Implementação de regras de CEP (Controle Estatístico de Processo) e cartas de controle para monitoramento de processos em tempo real.
- Testes ambientais e de estresse acelerado em unidades de produção: Executar testes de estresse térmico, de umidade e de vibração durante a fase piloto.
- Validação de embalagens, montagem de kits e rotulagem em condições de produção: Verificar a integridade da embalagem, a precisão da montagem do kit e a aplicação de etiquetas com rapidez.
- Integração do sistema de execução de manufatura (MES) e da captura de dados: Conectando máquinas e operadores para capturar rastreabilidade e análises.
- Submissões regulatórias e preparação para auditoria de dados piloto: Preparar a documentação e as evidências dos testes piloto para análise regulatória.
- Validação da estratégia de manutenção e monitoramento do tempo médio: Validar os intervalos de manutenção preventiva e identificar as causas de tempo de inatividade.
- Engineering change control (ECO) and documentation flow testing: Exercício de aprovações ECO, controle de revisões e distribuição na fábrica.
- Atualizações da avaliação de riscos do processo e da PFMEA: Atualização da PFMEA, planos de controle e ações de mitigação a partir de dados piloto.
- Avaliação de ergonomia e segurança no local de trabalho: Observar a postura do operador, o acesso e os controles de EHS (Saúde, Segurança e Meio Ambiente) em um ritmo realista.
- Ensaio de cadeia de suprimentos e logística de entrada: kits de corrida, estoque de reserva e no momento exato entregas para a linha piloto
- Análise de custos da qualidade e contabilização de sucata: Quantificação de retrabalho, custos de sucata e mão de obra de inspeção para análise econômica de ramp-up.
- Procedimentos de implantação e reversão de firmware e software em produção: Validação de procedimentos de gravação segura, controle de versão e reversão em produção.
- Balanceamento de linha e identificação de gargalos com análise de takt time: Medição do takt, estações de balanceamento e localização de restrições de produção.
- Calibração de equipamentos de inspeção em fase piloto e repetibilidade e reprodutibilidade (R&R) de instrumentos de medição: Calibração de ferramentas de inspeção e realização de estudos de repetibilidade e reprodutibilidade de instrumentos de medição.
Links externos na versão piloto de produção
Normas internacionais
(Passe o cursor sobre o link para ver nossa descrição do conteúdo)
Glossário de termos utilizados
Acceptance Quality Limit (AQL): Uma medida estatística utilizada no controle de qualidade para determinar o número máximo de itens defeituosos aceitáveis em uma amostra durante a inspeção, garantindo que a qualidade de um lote atenda aos padrões especificados.
American National Standards Institute (ANSI): Uma organização privada sem fins lucrativos que supervisiona o desenvolvimento de padrões consensuais voluntários para produtos, serviços, processos e sistemas nos Estados Unidos, promovendo qualidade, segurança e interoperabilidade em diversos setores.
Code of Federal Regulations (CFR): Uma compilação das normas gerais e permanentes publicadas por agências federais nos Estados Unidos, organizadas por assunto em 50 títulos, servindo como fonte legal oficial para regulamentações federais.
Contract Manufacturer (CM): Uma empresa que produz bens para outra, geralmente seguindo especificações de design e qualidade específicas. Esse tipo de acordo permite que a empresa contratante se concentre em suas competências essenciais, como marketing e desenvolvimento de produtos, enquanto terceiriza os processos de fabricação.
Corrective Action and Preventative Action (CAPA): a systematic approach to identifying, investigating, and addressing nonconformities and potential issues to prevent recurrence and ensure compliance with regulatory standards in quality management systems.
Corrective and Preventive Action (CAPA): Uma abordagem sistemática para identificar, investigar e solucionar não conformidades, visando prevenir recorrências e eliminar problemas potenciais, garantindo a conformidade com as normas regulamentares e a melhoria contínua de processos e produtos.
Cost and Freight (CFR): Um contrato de transporte marítimo no qual o vendedor paga as despesas de transporte e frete para entregar as mercadorias a um porto específico, enquanto o comprador assume o risco e a responsabilidade pelo seguro e pelos custos assim que as mercadorias são carregadas no navio.
Cost of Quality (CoQ): Custos totais associados à garantia de que produtos ou serviços atendam aos padrões de qualidade, incluindo custos de prevenção, avaliação e falhas. Abrange despesas incorridas para evitar defeitos, custos de avaliação da qualidade e custos resultantes de defeitos em produtos ou serviços.
Critical Control Points (CCP): specific stages in a process where control can be applied to prevent, eliminate, or reduce food safety hazards to acceptable levels. Identifying these points is essential for effective hazard analysis and critical control management in food production systems.
Defects Per Million Opportunities (DPMO): Uma medida utilizada no controle de qualidade que quantifica o número de defeitos em um processo por milhão de oportunidades de erro, calculada dividindo-se o número de defeitos pelo número total de oportunidades e multiplicando-se por um milhão.
Design Failure Mode and Effects (DFMEA): Uma abordagem sistemática para identificar possíveis falhas relacionadas ao projeto, analisar seus efeitos no desempenho do sistema e priorizar os riscos para aumentar a confiabilidade e a segurança do produto durante a fase de projeto.
Design for Manufacturability (DFM): Um conjunto de práticas de engenharia voltadas para o projeto de produtos que simplificam e otimizam o processo de fabricação, reduzindo custos de produção, melhorando a qualidade e minimizando o tempo de lançamento no mercado, considerando as capacidades e restrições de fabricação durante a fase de projeto.
Device Master Record (DMR): a compilation of documents and specifications that provide the necessary information to produce a medical device, including design specifications, production processes, quality assurance measures, and labeling requirements, ensuring compliance with regulatory standards.
Eight Disciplines Problem Solving (8D): Uma metodologia estruturada de resolução de problemas usada para identificar, corrigir e eliminar problemas recorrentes, composta por oito etapas: formação da equipe, descrição do problema, ações de contenção, análise da causa raiz, ações corretivas, implementação, prevenção e reconhecimento dos esforços da equipe.
Electromagnetic Compatibility (EMC): A capacidade de dispositivos elétricos operarem sem interferência de campos eletromagnéticos externos e de não emitirem níveis de energia eletromagnética que causem interferência em outros dispositivos.
Electrostatic Discharge (ESD): Um fluxo repentino de eletricidade entre dois objetos eletricamente carregados, causado por contato, curto-circuito ou ruptura dielétrica. Pode danificar componentes eletrônicos e interromper sistemas eletrônicos.
Engineering Change Order (ECO): Um documento que autoriza modificações no projeto, nas especificações ou nos processos de um produto, detalhando as alterações, os motivos e as instruções de implementação, garantindo o rastreamento e o gerenciamento adequados das alterações ao longo do ciclo de vida do produto.
Failure Mode and Effects Analysis (FMEA): a systematic method for evaluating potential failure modes within a system, process, or product, assessing their effects on performance, and prioritizing risks to improve reliability and safety through corrective actions.
First Pass Yield (FPY): Uma métrica de manufatura que mede a porcentagem de produtos produzidos corretamente, sem retrabalho ou defeitos, durante o processo inicial de produção, indicando eficiência e qualidade nas operações.
Food and Drug Administration (FDA): Uma agência federal do Departamento de Saúde e Serviços Humanos dos Estados Unidos responsável por regulamentar a segurança alimentar, produtos farmacêuticos, dispositivos médicos, cosméticos e produtos de tabaco para garantir a saúde e a segurança públicas por meio da avaliação científica e da aplicação de padrões de conformidade.
Installation Qualification (IQ): Um processo documentado para verificar se os equipamentos ou sistemas estão instalados de acordo com as especificações, incluindo a avaliação das instalações, das condições ambientais e da conformidade com os requisitos de projeto, garantindo a prontidão para a qualificação operacional.
International Organization for Standardization (ISO): a non-governmental international body that develops and publishes standards to ensure quality, safety, efficiency, and interoperability across various industries and sectors, facilitating global trade and cooperation. Established in 1947, it comprises national standardization organizations from member countries.
Just-In-Time (JIT): Uma estratégia de produção que reduz os custos de estoque, programando a chegada de materiais e componentes para que cheguem precisamente quando necessários no processo de fabricação, minimizando o desperdício e aumentando a eficiência.
Manufacturing Execution System (MES): Uma solução de software que monitora, controla e otimiza os processos de produção em tempo real, facilitando a coleta de dados, o rastreamento das operações de fabricação e a integração com sistemas corporativos para aumentar a eficiência e a produtividade no chão de fábrica.
Measurement System Analysis (MSA): a statistical method used to evaluate the accuracy, precision, and reliability of measurement processes and instruments, ensuring that data collected is valid and consistent for decision-making in quality control and process improvement.
Non-Destructive Testing (NDT): a method used to evaluate material properties, integrity, or structure without causing damage, employing techniques such as ultrasonic, radiographic, magnetic particle, and dye penetrant testing to detect flaws or discontinuities.
Operational Qualification (OQ): a validation process that ensures equipment or systems operate according to specified requirements within defined limits, confirming that they perform as intended in their operational environment.
Performance Qualification (PQ): a process that verifies a system or equipment operates according to specified requirements under real-world conditions, ensuring it consistently performs its intended function within predetermined limits.
Process Capability Index (Cpk): a statistical measure that quantifies how well a process can produce output within specified limits, indicating the relationship between the process mean and the nearest specification limit, adjusted for process variability.
Process Failure Mode and Effects Analysis (PFMEA): Um método sistemático para identificar e avaliar possíveis falhas em um processo de fabricação ou de negócios, avaliando seus efeitos nos resultados e priorizando ações para mitigar os riscos.
Production Part Approval Process (PPAP): Um procedimento padronizado utilizado na fabricação para garantir que os fornecedores atendam aos requisitos de qualidade antes da produção em massa, envolvendo a documentação e validação das especificações do projeto, das capacidades do processo e das amostras de produção para confirmar a conformidade com as expectativas do cliente.
Project Management Office (PMO): Uma entidade centralizada dentro de uma organização que padroniza as práticas de gerenciamento de projetos, fornece governança, apoia a execução do projeto e facilita a alocação de recursos para garantir o alinhamento com os objetivos estratégicos e melhorar os resultados do projeto.
Repeatability and Reproducibility (R&R): a measurement system's ability to produce consistent results under the same conditions (repeatability) and across different conditions or operators (reproducibility), often evaluated through statistical methods to assess variability and reliability in data collection processes.
Root Cause Analysis (RCA): Um processo sistemático para identificar os fatores fundamentais que levam a um problema ou fracasso, visando abordar e eliminar as causas subjacentes em vez de apenas tratar os sintomas.
Standard Operating Procedure (SOP): a set of step-by-step instructions created to help workers carry out routine operations consistently and efficiently, ensuring compliance with regulations and quality standards.
Statistical Process Control (SPC): a method of quality control that employs statistical techniques to monitor and control a process, ensuring it operates at its full potential by identifying variations and maintaining consistent output within specified limits.
Takt Time: O tempo máximo permitido para produzir um produto de forma a atender à demanda do cliente é calculado dividindo-se o tempo de produção disponível pela produção necessária. Ele ajuda a sincronizar o ritmo de produção com a demanda, garantindo um fluxo de trabalho eficiente e a alocação adequada de recursos.
































