So planen und führen Sie einen Pilotlauf durch, um Werkzeuge, Montageprozesse und Qualitätskontrolle zu validieren, bevor Sie mit der Massenproduktion beginnen.
Um die Leistung eines Prototyps in eine wiederholbare Produktion umzusetzen, ist ein methodischer Pilotproduktionslauf erforderlich, der sich auf die Validierung des Herstellungsprozesses und nicht des Produktdesigns konzentriert. Ein ordnungsgemäß durchgeführter Pilotproduktionslauf deckt Werkzeugschwächen, Montageengpässe und Qualitätskontrolllücken unter realen Zykluszeiten und Bedienerbedingungen auf und reduziert so die Wahrscheinlichkeit kostspieliger Nacharbeiten bei Serienproduktion.
In diesem Artikel finden Sie Tipps zur Definition von Pilotzielen, zur Auswahl der Pilotmenge und der Produktionslinien sowie zur Vorbereitung der Bedienerschulung, zusammen mit einer kennzahlenbasierten Methodik zur Messung der Erstausbeute, der Zykluszeit, der Ausschussrate und ProzessfähigkeitDarüber hinaus werden praxisorientierte Tests zur Validierung der Lebensdauer von Werkzeugen, Vorrichtungen, Lehren und Formen unter Produktionsbelastungen sowie strukturierte Schritte zur Finalisierung von Arbeitsanweisungen, Qualitätskontrollplänen, Rückverfolgbarkeit und Korrekturmaßnahmen auf der Grundlage von Rückmeldungen aus Pilotprojekten beschrieben.
Die wichtigsten Erkenntnisse
- Bestätigen Sie die Fertigungskapazität, bevor Sie sich auf ein bestimmtes Volumen festlegen
- Definieren Sie Pilotgröße, Produktionslinie, Stellfläche und Schulung
- FPY messen SchlagstundeZykluszeit, Ausschuss und Leistungsfähigkeit
- Stress Prüfformen, Vorrichtungen und Werkzeuge auf Verschleiß
- Sperren Sie Arbeitsanweisungen, Inspektionspläne und Rückverfolgbarkeitslinks
- Verwenden Sie formale Go/No-Go-Gates und Checklisten für die behördliche Freigabe
- mit den PPAP- und R@R-Konzepten vertraut sein
Validieren Sie Herstellungsprozesse, nicht das Produktdesign
Pilot objectives muss target manufacturing Prozessvalidierung, keine Produktkonzeptprüfungen.
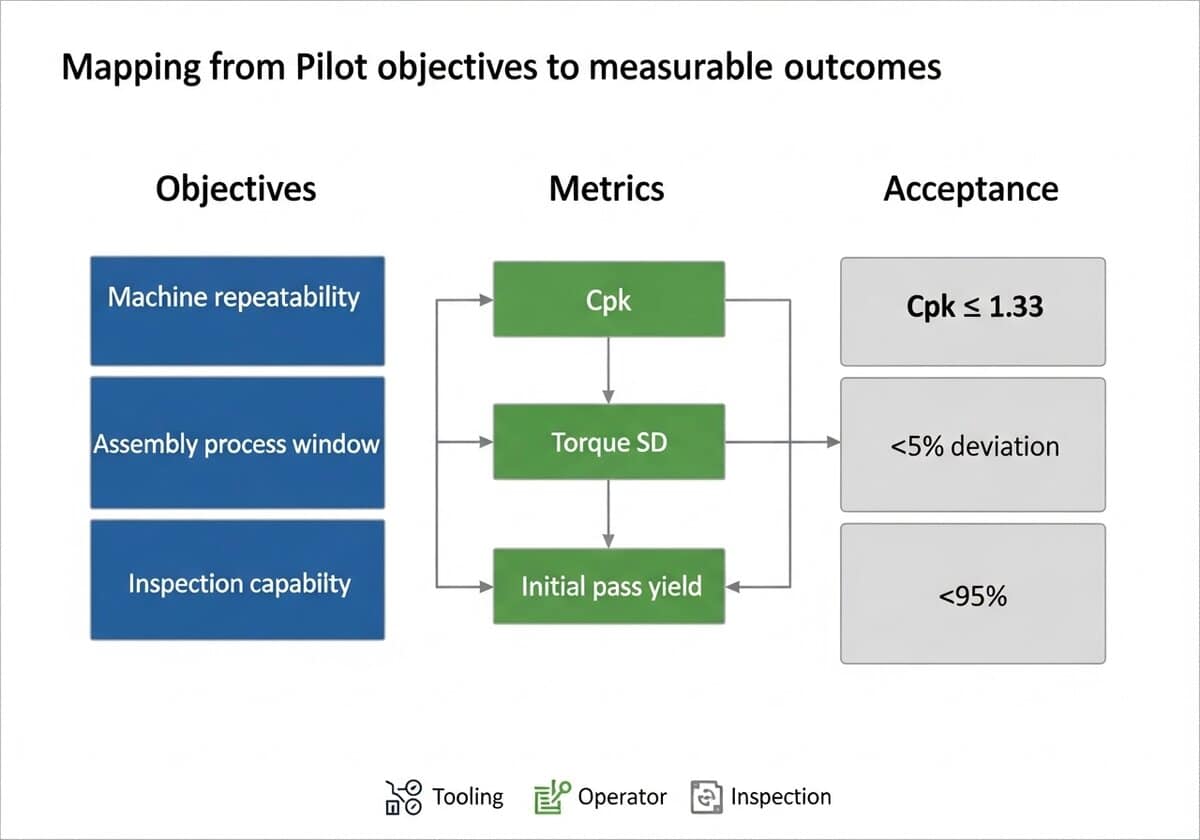
Definieren Sie messbare Ergebnisse für die Geräteeinrichtung, die Einhaltung von Bedienerverfahren und die Prüfsteuerung. Nutzen Sie den Pilotlauf, um Werkzeuge, Montageprozesse und Qualitätskontrolle zu validieren, bevor Sie mit der Massenproduktion beginnen.
Setzen Sie sich im Vorfeld numerische Ziele, zum Beispiel:
- Ziel ist eine Prozessfähigkeit Cpk ≥ 1,33 für kritische Abmessungen
- Fehler reduzieren in Richtung Six Sigma Leitlinien gemäß 3.4 DPMO, sofern dies möglich ist.
- Geben Sie für nicht kritische Baugruppen eine Ziel-Initial-Pass-Yield (IPY) von beispielsweise ≥95 % an.
- Berücksichtigen Sie akzeptable Ausschussraten und an die Taktzeit gebundene Zykluszeitfenster.
Taktzeitdefinition: In schlanke Produktion, Takt Time is the calculated pace at which a product must be completed to satisfy customer demand. It essentially acts as the “heartbeat” of the production process, aligning manufacturing speed with the rate of customer orders. Takt time is determined by the simple formula: [latex]\text{Takt Time} = \frac{\text{Total Available Production Time}}{\text{Total Customer Demand for that Period}}[/latex]. The primary goal of establishing a takt time is to perfectly match production output with customer requirements, thereby minimizing waste through overproduction or underproduction and ensuring a smooth, continuous workflow. This key schlanke Fertigung Die Kennzahl ist kein Maß dafür, wie lange die Herstellung einer einzelnen Einheit dauert (das ist die Zykluszeit), sondern vielmehr der Rhythmus, den das Produktionssystem beibehalten muss, um seine Verpflichtungen zu erfüllen.
Typische Prozessziele:
- Bestätigen Sie die Wiederholbarkeit der Maschine im Produktionsrhythmus.
- Überprüfen Sie die Montagereihenfolge und die Drehmoment-/Kraftfenster.
- Beweisen Sie die Wiederholbarkeit und den Durchsatz der Inspektion.
Jeder Punkt wird zu einem eigenständigen Test mit Bestehens-/Nichtbestehenskriterien und Messmethode.
Verwenden Sie etablierte Stichproben- und Abnahmeverfahren wie ANSI/ASQ Z1.4 für die Losstichprobe und klassifizieren Sie Fehler nach kritischer, schwerwiegender und geringfügiger Fehlerintensität. Setzen Sie für kritische Fehler den AQL-Wert auf 0; für schwerwiegende Fehler sollten Sie je nach Risiko einen AQL-Wert von 0,65–1,5 in Betracht ziehen. Erfassen Sie Daten zur Serienlaufzeit zur Unterstützung. Weibull oder Lebensdauerabschätzungen für Werkzeug- und Vorrichtungsverschleiß.
Weibull-Verteilung bei der Fertigungsvalidierung: Die Weibull-Verteilung ist eine kontinuierliche Wahrscheinlichkeitsverteilung, die in der Zuverlässigkeitstechnik häufig verwendet wird, um die Zeit bis zum Ausfall einer Komponente oder eines Systems zu modellieren. Ihre Stärke liegt in ihrer Flexibilität, die durch ihre wichtigsten Parameter definiert wird:
- Formparameter (β oder k): Dies ist der wichtigste Parameter, da er die Art der Ausfallrate im Laufe der Zeit angibt.
- β
- β = 1: Gibt eine konstante Ausfallrate an, die für zufällige Ausfälle während der Nutzungsdauer eines Produkts charakteristisch ist.
- β > 1: weist auf eine steigende Ausfallrate hin und signalisiert Verschleißausfälle mit zunehmendem Alter des Produkts.
- Skalenparameter (η oder λ): auch als charakteristische Lebensdauer bezeichnet, stellt den Zeitpunkt dar, zu dem 63,2 % der Bevölkerung ausgefallen sein werden. Im Wesentlichen streckt oder staucht sie die Verteilung entlang der Zeitachse.
- Lageparameter (γ): Dieser optionale dritte Parameter stellt einen fehlerfreien Zeitraum dar. Wenn er größer als Null ist, gibt er einen Zeitraum an, in dem voraussichtlich keine Fehler auftreten.
Weitere Einzelheiten finden Sie in unserem Artikel speziell zu diesem Thema:
Sammeln Sie während des Tests einen fokussierten Datensatz und ordnen Sie ihn Entscheidungsmetriken zu. Die folgende Tabelle fasst typische Paarungen zusammen.
| Verfahren | Metrisch | Annahme |
|---|---|---|
| Spritzguss | Dimensionaler Cpk | ≥1,33 |
| Montagedrehmoment | Drehmomentabweichung (SD) | ≤5 % des Sollwerts |
| Inspektion | Anfängliche Pass-Ausbeute | ≥95 % |
Dokumentieren Sie Ziele, Messpläne und Abschlusskriterien in einem Pilotprotokoll, das von der Fertigung und der Qualitätsabteilung gemeinsam unterzeichnet wird. Fügen Sie Rückverfolgbarkeitsanforderungen und erforderliche Datenfelder für jede erfasste Teilenummer hinzu.
Tipp: erfordern eine Mindestlauflänge, die mindestens 30 unabhängige Proben pro kritischem Merkmal erzeugt, um eine grundlegende Fähigkeitsanalyse zu unterstützen.
Tipp: Prüfen Sie anhand der Regeln Ihres Unternehmens und der Domänenbehörde, ob und wie lange Validierungsbeispiele aufbewahrt werden müssen.
Planung des Pilotlaufs
Definieren Sie die Anzahl der Pilotchargen basierend auf Validierungszielen und nachgelagerten Einschränkungen. In der Industrie ist es üblich, Pilotchargen zwischen 100–1.000 Einheiten um Werkzeugbau und Logistik in einem produktionsähnlichen Rhythmus zu betreiben. Wählen Sie die Menge so aus, dass statistisch aussagekräftige Fehlermodi erzeugt werden, während Ausschuss und Lagerkosten begrenzt werden.
Pilot runs also bring their own manufacturing terms and acronyms, such as PPAP, FAI and Cpk, which should be defined in the release plan.
Wählen Sie die Produktionslinie anhand klarer Kriterien aus: passende Ausrüstung, Taktzeitkapazität und Verfügbarkeit der Bedienerqualifikationen. Verwenden Sie eine geordnete Checkliste, um die Entscheidung reproduzierbar zu machen:
- Kernausrüstung und Zykluszeit aufeinander abstimmen
- Materialfluss und Vorrichtungen bestätigen
- Validieren Sie Prüfpunkte und Rückverfolgbarkeit
Vergleichen Sie eine dedizierte Pilotzelle mit der Verwendung der Zielproduktionslinie, um über Layout und Ressourcenzuweisung zu entscheiden.
| Option | Vorteile | Nachteile |
|---|---|---|
| Spezielle Pilotzelle | Kontrollierte Variablen, einfache Beobachtung | Nicht identische Ausrüstung |
| Zielproduktionslinie | Echte Prozessbedingungen | Stört die Lautstärkeausgabe |
Verwenden Sie die Tabelle, um die Beteiligten zu informieren und Kompromisse festzuhalten.
Gestalten Sie die Werkstattaufteilung so, dass Materialfluss, Ergonomie und Messpunkte erhalten bleiben; platzieren Sie SPC Gatter, an denen Defekte zuerst auftreten. Für Medizinprodukt In den Richtlinien zur Prozessvalidierung wird in der Regel erwartet, dass während der Leistungsqualifizierung mindestens drei aufeinanderfolgende Chargen erfolgreich sind. Schulen Sie die Bediener vor dem Probelauf in Taktzeit, Fehlererkennung und Einleitung von Korrekturmaßnahmen.
Implementieren Sie eine Kompetenz-Checkliste, praktische Beurteilungen und Live-Coaching während der ersten Schichten.
Tipp: Fordern Sie von den Bedienern, vor der unbeaufsichtigten Arbeit einen zeitgesteuerten Montageversuch und ein Qualitätsaudit mit einem Ergebnis von ≥90 % zu absolvieren. Erfassen Sie alle Schulungsunterlagen und verknüpfen Sie die Bediener-IDs mit den Produktionschargen, um die Rückverfolgbarkeit zu gewährleisten.
Erstellen Sie einen Ramp-Plan mit kontrollierter Steigerung der Durchlaufzeit und Prüfhäufigkeit. Beginnen Sie mit einer 100%-Prüfung der ersten Proben und wechseln Sie dann zu Stichprobenplänen, sobald Stabilität gewährleistet ist. „Laufen Sie wie in der Produktion“ ist ein nützliches Motto: Erfassen Sie Zykluszeiten, First Pass Yield und Ausfallzeiten in Minuten, um die Prozessgrundlage für nachfolgende Entscheidungen zu schaffen.
Wichtige Validierungsmetriken
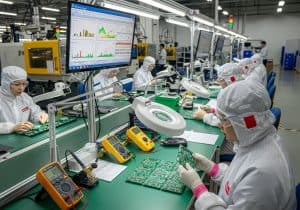
Die Validierung während eines Pilotlaufs konzentriert sich auf vier messbare Ergebnisse:
- anfängliche Pass-Ausbeute
- Zykluszeit
- Ausschussrate
- und Prozessfähigkeit.
Jede Kennzahl quantifiziert einen anderen Fehlermodus und zusammen zeigen sie den Zustand des Prozesses an. Vor Beginn der Datenerfassung müssen konsistente Messmethoden dokumentiert werden.
Use a clear formula for initial pass yield: [latex]IPY = \frac{Good Units}{Total Units}*100%[/latex]
Typische Benchmarks sind beispielsweise Unterhaltungselektronik mit einem Zielwert von über 95 % und Automobilkomponenten mit einem Zielwert von über 99 % bei Einzeldurchlaufakzeptanz.
Durchlaufzeitmessungen trennen die wertschöpfende Zeit von der Wartezeit und Rüstzeit. Verfolgen Sie Durchschnitt, Median und Ausreißer und vergleichen Sie diese mit der Taktzeit oder der Kundenfrequenz. Nützliche Erfassungsmethoden sind Zeitstudien, automatisierte Sensorzeitstempel und Zykluszeithistogramme.
| Industrie | Ziel-IPY (%) | Ziel-Cpk | Zielausschussrate (%) |
|---|---|---|---|
| Unterhaltungselektronik | ≥95 | ≥1,33 | <2 |
| Spritzguss Kunststoffe | ≥98 | ≥1,33 | <1 |
| Medizinische Geräte | ≥99 | ≥1,67 | <0.1 |
| Automobilindustrie (PPAP) | ≥99,5 | ≥1,67 | <0.5 |
Process capability uses standard statistical formulae to relate spread versus tolerances: [latex]C_{pk} = \min\left(\frac{\bar{X}-LTL}{3\sigma},\frac{UTL-\bar{X}}{3\sigma}\right)[/latex]. Typical estimation requires a run of at least 30 samples, with 100 samples giving tighter confidence bounds for Cpk calculations.
Nutzen Sie metrische Trends aus dem Pilotlauf, um Freigabegrenzen, Auslöser für Korrekturmaßnahmen und Kontrollgrenzen festzulegen. Pilotläufe vom Labor bis zur Marktreife zur Validierung von Werkzeugen, Montageprozessen und Qualitätskontrolle sollten sich bei der Definition von Go/No-Go-Regeln an diesen Zahlen orientieren.
Tipp: Markieren Sie jede Charge mit sinkendem IPY oder Cpk unter dem Zielwert zur sofortigen Eindämmung und Ursachenanalyse.
Validierung von Geräten unter realen Produktionsbedingungen
Die Validierung von Werkzeugen, Vorrichtungen, Halterungen und Matrizen muss im Produktionsrhythmus erfolgen, um Ermüdung, thermische Effekte und Toleranzabweichungen aufzudecken.
For regulated products, this pilot phase is usually formalized as IQ OQ PQ process validation, which documents that equipment is installed correctly, runs within its limits and produces conforming parts. IQ and OQ validation of the tooling and fixtures normally precede the pilot batches.
Die erwartete Lebensdauer der Geräte variiert je nach Verfahren und Material. Stahlspritzgussformen erreichen je nach Stahlsorte und Wartung typischerweise eine Lebensdauer von 100.000 bis 1.000.000 Zyklen (statt der typischen 500 bis 2.000 Zyklen bei Aluminiumformen für Prototypen oder Kleinserien). Folgeverbundpressen für die Automobilindustrie erreichen oft mehr als 500.000 Hübe und werden regelmäßig überholt, um die Formgenauigkeit zu erhalten.
Messungen und Inspektionen sollten systematisch und wiederholbar sein. Empfohlene Kontrollen umfassen:
- Dimensionale CMM-Probennahme in geplanten Intervallen.
- Prüfungen der Oberflächenrauheit und des optischen Verschleißes.
- Drehmoment- und Klemmkraftprüfung an Montagevorrichtungen.
Die Wiederholgenauigkeit der Vorrichtung hängt von den Toleranzklassen des Produkts ab. Viele Verbraucherbaugruppen erfordern eine Wiederholgenauigkeit der Positioniervorrichtung von ±0,05–0,2 mm. Kalibrierte Elektrowerkzeuge zum Befestigen sollten ein Drehmoment von ±5 % des Sollwerts aufweisen, das durch ein rückführbares Kalibrierungsverfahren überprüft wird.
| Verfahren | Typische Frequenz | Vorteile | Nachteile |
|---|---|---|---|
| Visuell + Checkliste | Verschwiegen | Schnell, kostengünstig | Subjektiv, übersieht unterirdische Verwerfungen |
| KMG / Messtechnik | Täglich oder Batch | Hohe Genauigkeit | Langsamer, Ausrüstung erforderlich |
| NDT (Farbeindringprüfung/Ultraschall) | Geplant | Erkennt Risse | Erfordert Vorbereitung, erfahrenen Bediener |
Eine praktische Stichprobengröße für die anfängliche Fähigkeitsschätzung beträgt häufig 30 Teile pro kritischem Merkmal.
Wenn die Drift die Grenzwerte überschreitet, müssen dokumentierte Verschleißschwellen, ein detaillierter Korrekturmaßnahmenplan und kontrollierte Konstruktionsänderungen durchgesetzt werden.
Tipp: Korrelieren Sie die Zykluszahl mit dem gemessenen Verschleiß und fügen Sie bei 60–80 % der vorhergesagten Lebensdauer der Matrize einen vorbeugenden Wartungsstopp hinzu, um ungeplante Ausfälle zu vermeiden.
PPAP-Highlight: Der Production Part Approval Process (PPAP) ist ein wichtiges System in der Automobilbranche, das Vertrauen in Lieferanten und deren Produktionsmethoden stärken soll. Sein Hauptziel ist die Bestätigung, dass ein Lieferant die Qualitäts- und Herstellstandards für die von ihm gelieferten Teile stets einhalten kann. PPAP stellt sicher, dass Lieferanten die Konstruktionsvorgaben und Erwartungen des Kunden genau verstehen.
Es bestätigt außerdem, dass der Herstellungsprozess des Lieferanten in der Lage ist, Teile, die diesen Standards entsprechen, während der Serienproduktion zuverlässig zum vereinbarten Preis herzustellen (siehe R@R unten).
Dieser standardisierte Prozess unterstützt Klarheit Kommunikation und die Genehmigung von Produktionsmethoden und -designs vor, während und nach der Fertigung.
Ein vollständiger PPAP-Antrag kann aus 18 Elementen bestehen, die gemeinsam die Fähigkeit eines Lieferanten zur Erfüllung der Kundenanforderungen belegen. Zu diesen Elementen gehören Konstruktionsdokumentationen, Aufzeichnungen von Konstruktionsänderungen und Genehmigungen der Kundenentwicklung. Der Antrag enthält außerdem detaillierte Bewertungen wie beispielsweise … Konstruktionsfehler Modus- und Wirkungsanalyse (DFMEA), Process Flow Diagrams, and Process Failure Mode and Effects Analysis (PFMEA). Other components include a Control Plan, studies of measurement system accuracy, and results from a representative production run. The entire submission is compiled and summarized in a Part Submission Warrant (PSW). There are five PPAP submission levels, ranging from Level 1, which includes only the PSW, to Level 5, which requires full documentation and product samples ready for on-site review at the supplier’s facility.
R@R-Highlight: Zusammen mit dem PPAP ist der Run at Rate (R@R) Teil der Vorproduktionsbewertung in der Automobilindustrie und dient dazu, zu bestätigen, dass der Herstellungsprozess eines Lieferanten die erforderliche Teilemenge in der vereinbarten Produktionsrate unter Einhaltung der Qualitätsstandards durchgängig produzieren kann. Diese Bewertung wird normalerweise beim Lieferanten vor Ort durchgeführt und oft vom Kunden beobachtet, um die tatsächlichen Produktionsbedingungen nachzubilden. Während des Run at Rate werden kritische Kennzahlen wie Zykluszeit, Ausbringungsmenge und Ausschussrate sorgfältig verfolgt, um Ineffizienzen oder Qualitätsprobleme aufzudecken, bevor die Serienproduktion beginnt. Ein erfolgreicher Run at Rate zeigt die Bereitschaft des Lieferanten für den Produktionsstart (SOP) und seine Fähigkeit an, die Produktions- und Qualitätserwartungen des Herstellers zuverlässig zu erfüllen. Dieser Prozess überprüft die im PPAP-Eintrag (Production Part Approval Process) angegebene Produktionskapazität und trägt dazu bei, das Risiko künftiger Probleme in der Lieferkette zu verringern.
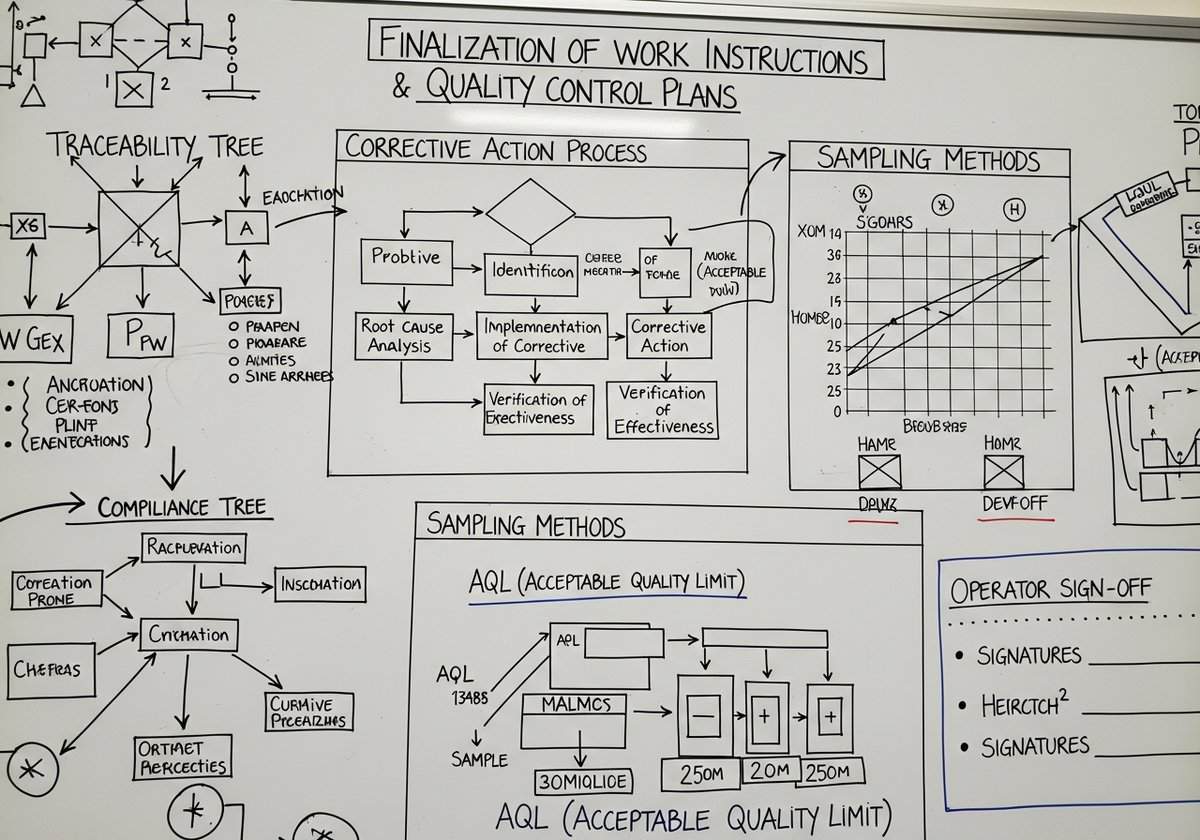
Finalisierung von Prozessen anhand des Pilot-Feedbacks
Das Feedback aus der Pilotphase dient der Finalisierung von Arbeitsanweisungen, Qualitätskontrollplänen und Rückverfolgbarkeitsstrukturen. Arbeitsanweisungen dokumentieren Zweck, Umfang, Werkzeuge, Arbeitsablauf und Abnahmekriterien. ISO 13485 Erfordert dokumentierte Produktionsverfahren und die FDA-Vorschrift 21 CFR 820 schreibt Gerätestammdatensätze vor. Verwenden Sie eine kontrollierte Revisionsnummerierung und lassen Sie jede Änderung vom Bediener freigeben.
Qualitätskontrollpläne müssen kritische Merkmale, Stichproben und Prüfmethoden auflisten. Für die chargenbezogene Prüfung gelten Stichprobentabellen nach ANSI/ASQ Z1.4 oder ISO 2859-1. Für die Elektronik wird üblicherweise eine Prozessfähigkeit von Cpk ≥ 1,33 angestrebt.
Rückverfolgbarkeitsdatensätze müssen serialisierte Einheiten mit Komponentenchargen und Prozessparametern verknüpfen. MES-, Barcode- oder RFID-Implementierungen erstellen unveränderliche Zeitstempel und Prüfpfade. Für die Zulassung von PPAP-Anträgen im Automobilbereich sind Materialrückverfolgbarkeit und Prozessdatensätze erforderlich.
Bei einem Pilotprojekt zur Korrekturmaßnahme werden die Schritte Eindämmung, Untersuchung, Ursachenanalyse, Korrektur und Verifizierung eingesetzt. Gängige Instrumente sind: 8D Berichte und die 5 Warums Technik zur strukturierten Ursachenanalyse.
Dokumentierte Ergebnismetriken müssen verfolgt werden, bis Stabilität hergestellt ist:
- Containment-Verifizierung
- Korrekturmaßnahmen aufgezeichnet
- Wirksamkeitskontrolle nach drei Produktionsschichten
Legen Sie vor der Massenfreigabe Zeichnungsberechtigungen, Änderungskontrolltore und Freigabe-Checklisten fest. Nutzen Sie den folgenden Vergleich, um Dokumente und Prüfmethoden aufeinander abzustimmen.
| Dokumentieren | Zweck | Überprüfungsmethode |
|---|---|---|
| Arbeitsanweisung | Schrittweise Montage und Abnahmekriterien | Abmeldung und Beobachtung durch den Bediener |
| QC-Plan | Probenahme, Prüfverfahren, Akzeptanzgrenzen | Chargenprüfungen und statistische Berichte |
| Rückverfolgbarkeit | Komponentengenealogie und Chargenhistorie | Serialisierte Datensätze und MES-Audit-Trail |
Tipp: Bewahren Sie Pilot-Trace-Protokolle mindestens doppelt so lange auf wie die längste Haltbarkeitsdauer der Komponente. Hinweis: In Ihrem Unternehmen oder bei Ihrer benannten Stelle gelten hierfür möglicherweise verbindliche Vorschriften.
Formale Go/No-Go- und branchenspezifische Freigabeanforderungen
Legen Sie messbare Grenzwerte für Qualität, Durchsatz und Konformität fest. Typische Grenzwerte sind First Pass Yield, Cpk und die Erfolgsquote bei Funktionstests. Entscheidungskriterien muss dokumentierte Abnahmen und Nachweise über den Abschluss von Korrekturmaßnahmen enthalten.
Für die Freigabe von Unterhaltungselektronik sind behördliche Kennzeichnungen und eine vollständige Funktionsprüfung erforderlich. CE-Kennzeichnung, UL-Listung und EMV-Konformität sind Standardanforderungen. Bei Spritzgussteilen wird für die Maßhaltigkeit und visuelle Abnahme häufig ein AQL von 2,5 Prozent verwendet.
Die Freigabe von Medizinprodukten erfordert dokumentierte IQ/OQ/PQ und formale Validierungsprotokolle. Zu den regulatorischen Rahmenbedingungen gehören die Zertifizierungen FDA 21 CFR 820 und ISO 13485. Die Prozessvalidierung erfolgt typischerweise in drei Phasen, für die jeweils dokumentierte Nachweise erforderlich sind.
Für das PPAP-Verfahren im Automobilbereich ist die Einreichung eines Teilefreigabeantrags und zugehöriger Daten erforderlich. Zu den üblicherweise einzureichenden Unterlagen gehören der Kontrollplan, FMEAMSA, Dimensionsanalysen und Ergebnisse aus der Laufzeitmessung. Automobilprogramme erfordern häufig einen Cpk-Wert von ≥1,67 für kritische Eigenschaften.
| Industrie | Wichtige Dokumente | Prozessfähigkeitsziel |
|---|---|---|
| Unterhaltungselektronik | Funktionsprüfberichte; CE/UL; EMV | Cpk ≥1,33 |
| Spritzgegossene Kunststoffe | Schimmelpilz-Testbericht; SPC-Diagramme; visueller AQL | Cpk ≥1,33 |
| Medizinische Geräte | IR/WH/PQ; GerätestammdatensatzValidierungsbericht | Cpk ≥1,33 |
| Automobilindustrie (PPAP) | PSW; Kontrollplan; FMEA; MSA | Cpk ≥1,67 |
Entscheidungspunkte sollten dokumentierten Kennzahlen und regulatorischen Vorgaben entsprechen. Informationen zur Ausrichtung finden Sie im strategischen Leitfaden „Vom Labor zum Markt“ für Pilotproduktionen.
Tipp: Verwenden Sie eine binäre Entscheidungsmatrix und verlangen Sie vor der Volumenfreigabe eine dokumentierte Zustimmung des Kunden.
Abschluss
Um die Leistung eines Prototyps in eine wiederholbare Produktion umzusetzen, ist ein methodischer Pilotlauf erforderlich, der den Herstellungsprozess und nicht das Produktdesign validiert. Ein ordnungsgemäß durchgeführter Pilotlauf deckt Werkzeugverschleiß, Montageengpässe und Inspektionslücken unter realen Zykluszeiten und Betriebsbedingungen auf und liefert die von der FDA beschriebenen dokumentierten Nachweise:
„Bei der Prozessvalidierung handelt es sich um die Erstellung dokumentierter Nachweise, die ein hohes Maß an Sicherheit bieten, dass ein bestimmter Prozess stets ein Produkt hervorbringt, das seinen vorgegebenen Spezifikationen und Qualitätsmerkmalen entspricht.“ (FDA-Leitfaden zur Prozessvalidierung, 2011)
Durch die Anwendung gezielter Kennzahlen – Erstausbeute, Zykluszeit, Ausschussquote und Prozessfähigkeit – Teams Annahmen in messbare Statusindikatoren umwandeln und Korrekturmaßnahmen priorisieren, die die schädlichsten Risiken vor dem Massenstart beseitigen.
Häufig gestellte Fragen
Worauf sollten sich die Ziele eines Pilotlaufs beim Übergang vom Prototyp zur Produktion konzentrieren?
Zielsetzungen müssen die Fähigkeit, Stabilität und Wiederholbarkeit des Fertigungsprozesses bestätigen, anstatt Entscheidungen zur Produktentwicklung erneut zu validieren. Legen Sie messbare Akzeptanzkriterien für die Werkzeugkonfiguration, Prozesssteuerung und Montagemethoden fest, die in der Serienproduktion zum Einsatz kommen.
Wie wählen Sie die Menge der Pilotserie, die Produktionslinie und das Anlagenlayout aus?
Wählen Sie eine ausreichend große Menge, um Prozessabweichungen zu erfassen und Fähigkeitsstudien durchzuführen. Diese werden in der Regel anhand von Stichprobenplänen und erwarteten Fehlerraten ermittelt. Wählen Sie eine Linie und ein Layout, die die geplante Massenproduktionsumgebung repräsentieren. Stellen Sie sicher, dass Ausrüstung, Materialfluss und Werkzeuge den geplanten Bedingungen entsprechen.
Welche Bedienerschulung ist vor dem Start eines Pilotlaufs erforderlich?
Bieten Sie praktische Schulungen zu Standardarbeiten, kritischen Kontrollpunkten, Inspektionskriterien und Eindämmungsverfahren mit dokumentierten Kompetenzprüfungen und Abnahmen an. Führen Sie Einarbeitungssitzungen durch, um die Konsistenz der Bediener zu bestätigen und Arbeitsschritte basierend auf beobachteten Abweichungen zu aktualisieren.
Welche Validierungsmetriken sollten während des Pilotlaufs verfolgt werden?
Messen Sie Initial Pass Yield (IPY), Zykluszeit und Takteinhaltung, Ausschuss- und Nacharbeitsraten sowie Prozessfähigkeitsindizes wie Cp und Cpk, um Stabilität und Leistungsfähigkeit zu quantifizieren. Erfassen Sie Trenddaten und Abweichungsquellen, um Akzeptanzschwellen und Kontrollgrenzen für die Serienproduktion festzulegen.
Wie sollten Werkzeuge, Vorrichtungen, Halterungen und Matrizen unter Pilotbedingungen validiert werden?
Werkzeuge und Vorrichtungen im Produktionsrhythmus betreiben, um Verschleiß, Maßabweichungen, Wiederholgenauigkeit der Einrichtung und Wartungsbedarf zu beurteilen und gleichzeitig Fehlermodi und Korrekturmaßnahmen zu protokollieren. life-cycle Daten zur Festlegung von vorbeugenden Wartungsintervallen, Werkzeugwechselgrenzen und zulässigen Toleranzen vor der Serienfreigabe.
Wann und wie werden Arbeitsanweisungen, Qualitätspläne und Rückverfolgbarkeit auf Grundlage des Pilot-Feedbacks finalisiert?
Aktualisieren Sie Schritt-für-Schritt-Arbeitsanweisungen, Inspektionschecklisten und Kontrollgrenzen anhand der während des Pilotprojekts beobachteten Abweichungen und des Bedienerfeedbacks, einschließlich Fotos und kritischer Parameterwerte. Sichern Sie die Chargenrückverfolgbarkeit, Probenahmepläne und Korrekturmaßnahmen mit dokumentierten CAPA-Workflows und Verifizierungskriterien vor der Produktionsfreigabe.
Was sind die formalen Go/No-Go-Kriterien für den Übergang zur Massenproduktion?
Legen Sie Schwellenwerte für IPY, nachhaltige Cpk-Ziele, akzeptable Ausschussraten, stabile Zykluszeiten, vollständige Dokumentation und erfolgreiche Lieferantenbereitschaftsprüfungen fest und fordern Sie anschließend die funktionsübergreifende Freigabe durch Fertigung, Qualität und Lieferkette an. Stellen Sie sicher, dass Korrekturmaßnahmen aufgrund von Pilotabweichungen abgeschlossen und überprüft werden, bevor Sie die Serienproduktion freigeben.
Welche branchenspezifischen Freigabeanforderungen gelten für Unterhaltungselektronik, Spritzgusskunststoffe, medizinische Geräte und Autoteile?
Unterhaltungselektronik erfordert Funktionsvalidierung, ESD-Kontrollen und Produktionsverifizierung; Spritzgussteile erfordern eine Formqualifizierung, Maßberichte sowie die Validierung von Formzyklen und Materialverhalten. Medizinische Geräte erfordern eine Prozessvalidierung mit IQ/OQ/PQ und lückenloser Rückverfolgbarkeit, während in der Automobilproduktion vor der Produktionsfreigabe typischerweise die Einreichung eines PPAP mit Mustern, Kontrollplänen und Fähigkeitsnachweisen erforderlich ist.
Verwandte Lesungen
- Lieferantenqualifizierung und Wareneingangskontrolle: Vorqualifizierung von Lieferanten und Festlegung von Materialannahmekriterien
- Statistische Prozesskontrolle und die Bereitstellung von Kontrollkarten: Implementierung von SPC-Regeln und Kontrollkarten für die Live-Prozessüberwachung
- Umwelt- und beschleunigte Stresstests an Produktionseinheiten: Durchführung von thermischen, Feuchtigkeits- und Vibrationsbelastungsläufen während des Pilotprojekts
- Validierung von Verpackung, Zusammenstellung und Etikettierung im Produktionsdurchsatz: Schnelle Überprüfung der Verpackungsintegrität, der Zusammenstellungsgenauigkeit und der Etikettenanbringung
- Manufacturing Execution System (MES) und Datenerfassungsintegration: Verbinden von Maschinen und Bedienern zur Erfassung von Rückverfolgbarkeit und Analyse
- Zulassungsanträge und Auditbereitschaft für Pilotdaten: Vorbereitung der Dokumentation und Nachweise aus Pilotläufen für die behördliche Prüfung
- Validierung der Wartungsstrategie und Erfassung der durchschnittlichen Zeit: Validierung der Intervalle für vorbeugende Wartung und Erfassung der Ursachen von Ausfallzeiten
- Engineering Change Control (ECO) und Dokumentationsflussprüfung: Durchführung von ECO-Genehmigungen, Revisionskontrolle und Shop-Floor-Verteilung
- Prozessrisikobewertung und PFMEA-Updates: Aktualisierung von PFMEA, Kontrollplänen und Minderungsmaßnahmen anhand von Pilotdaten
- Beurteilung der Ergonomie und Sicherheit am Arbeitsplatz: Beobachten der Körperhaltung des Bedieners, des Zugangs und der EHS-Kontrollen unter realistischem Tempo
- Probe für Lieferkette und Inbound-Logistik: Laufsets, Pufferbestände und Just-in-Time Lieferungen an die Pilotlinie
- Kosten der Qualitätsanalyse und Ausschussabrechnung: Quantifizierung von Nacharbeit, Ausschusskosten und Prüfaufwand für die Rampenökonomie
- Bereitstellungs- und Rollback-Verfahren für die Produktion von Firmware und Software: Validierung von sicherem Flashen, Versionskontrolle und Rollback-Schritten in der Produktion
- Linienaustaktung und Engpasserkennung mit Taktzeitanalyse: Taktmessung, Ausgleichsstationen und Lokalisierung von Durchsatzengpässen
- Kalibrierung der Prüfgeräte im Probelauf und Messgeräte-R&R: Kalibrieren von Prüfwerkzeugen und Durchführen von Wiederholbarkeits- und Reproduzierbarkeitsstudien
Externe Links zum Pilotproduktionslauf
Internationale Standards
(Bewegen Sie den Mauszeiger über den Link, um unsere Inhaltsbeschreibung anzuzeigen)
Glossar der verwendeten Begriffe
Acceptance Quality Limit (AQL): Ein statistisches Maß, das in der Qualitätskontrolle verwendet wird, um die maximal zulässige Anzahl fehlerhafter Teile in einer Stichprobe während der Inspektion zu bestimmen und so sicherzustellen, dass die Qualität einer Charge den vorgegebenen Standards entspricht.
American National Standards Institute (ANSI): eine private gemeinnützige Organisation, die die Entwicklung freiwilliger Konsensstandards für Produkte, Dienstleistungen, Prozesse und Systeme in den Vereinigten Staaten überwacht und Qualität, Sicherheit und Interoperabilität in verschiedenen Branchen fördert.
Code of Federal Regulations (CFR): Eine Zusammenstellung der allgemeinen und dauerhaften Vorschriften, die von Bundesbehörden in den Vereinigten Staaten veröffentlicht werden, nach Themengebieten in 50 Titel gegliedert, die als offizielle Rechtsquelle für Bundesvorschriften dient.
Contract Manufacturer (CM): Ein Unternehmen, das im Auftrag eines anderen Unternehmens Waren produziert und dabei in der Regel bestimmte Design- und Qualitätsvorgaben befolgt. Dadurch kann sich das beauftragende Unternehmen auf Kernkompetenzen wie Marketing und Produktentwicklung konzentrieren und gleichzeitig Fertigungsprozesse auslagern.
Corrective Action and Preventative Action (CAPA): Ein systematischer Ansatz zur Identifizierung, Untersuchung und Behebung von Nichtkonformitäten und potenziellen Problemen, um ein erneutes Auftreten zu verhindern und die Einhaltung gesetzlicher Standards in Qualitätsmanagementsystemen sicherzustellen.
Corrective and Preventive Action (CAPA): Ein systematischer Ansatz zur Identifizierung, Untersuchung und Behebung von Abweichungen, um ein erneutes Auftreten zu verhindern und potenzielle Probleme zu beseitigen, die Einhaltung regulatorischer Standards sicherzustellen und eine kontinuierliche Verbesserung von Prozessen und Produkten zu gewährleisten.
Cost and Freight (CFR): Ein Versandvertrag, bei dem der Verkäufer die Transport- und Frachtkosten für die Lieferung der Ware zu einem bestimmten Hafen übernimmt, während der Käufer das Risiko und die Verantwortung für Versicherung und Kosten übernimmt, sobald die Ware auf das Schiff verladen ist.
Cost of Quality (CoQ): Gesamtkosten, die mit der Sicherstellung der Einhaltung von Qualitätsstandards bei Produkten oder Dienstleistungen verbunden sind, einschließlich Präventions-, Bewertungs- und Fehlerkosten. Dazu gehören Aufwendungen zur Vermeidung von Mängeln, Kosten für die Qualitätsbewertung und Kosten, die durch Mängel an Produkten oder Dienstleistungen entstehen.
Critical Control Points (CCP): Spezifische Phasen eines Prozesses, in denen Kontrollen angewendet werden können, um Gefahren für die Lebensmittelsicherheit zu verhindern, zu beseitigen oder auf ein akzeptables Maß zu reduzieren. Die Identifizierung dieser Punkte ist für eine effektive Gefahrenanalyse und ein kritisches Kontrollmanagement in Lebensmittelproduktionssystemen von entscheidender Bedeutung.
Defects Per Million Opportunities (DPMO): Eine in der Qualitätskontrolle verwendete Messung, die die Anzahl der Fehler in einem Prozess pro einer Million Fehlermöglichkeiten quantifiziert. Die Berechnung erfolgt durch Division der Anzahl der Fehler durch die Gesamtzahl der Möglichkeiten und Multiplikation mit einer Million.
Design Failure Mode and Effects (DFMEA): Ein systematischer Ansatz zur Identifizierung potenzieller designbezogener Fehler, zur Analyse ihrer Auswirkungen auf die Systemleistung und zur Priorisierung von Risiken, um die Produktzuverlässigkeit und -sicherheit während der Designphase zu verbessern.
Design for Manufacturability (DFM): Eine Reihe von Ingenieurpraktiken, die darauf abzielen, Produkte so zu gestalten, dass der Herstellungsprozess vereinfacht und optimiert wird, die Produktionskosten gesenkt, die Qualität verbessert und die Markteinführungszeit minimiert wird, indem die Fertigungsmöglichkeiten und -beschränkungen bereits in der Entwurfsphase berücksichtigt werden.
Device Master Record (DMR): Eine Zusammenstellung von Dokumenten und Spezifikationen, die die notwendigen Informationen zur Herstellung eines Medizinprodukts liefern, einschließlich Designspezifikationen, Produktionsprozesse, Qualitätssicherungsmaßnahmen und Kennzeichnungsanforderungen, um die Einhaltung gesetzlicher Standards zu gewährleisten.
Eight Disciplines Problem Solving (8D): Eine strukturierte Problemlösungsmethode zum Erkennen, Korrigieren und Beseitigen wiederkehrender Probleme. Sie besteht aus acht Schritten: Teambildung, Problembeschreibung, Eindämmungsmaßnahmen, Ursachenanalyse, Korrekturmaßnahmen, Implementierung, Prävention und Anerkennung der Teambemühungen.
Electromagnetic Compatibility (EMC): die Fähigkeit elektrischer Geräte, ohne Störungen durch externe elektromagnetische Felder zu funktionieren und keine elektromagnetische Energie abzugeben, die Störungen bei anderen Geräten verursacht.
Electrostatic Discharge (ESD): Ein plötzlicher Stromfluss zwischen zwei elektrisch geladenen Objekten, verursacht durch Kontakt, einen Kurzschluss oder einen dielektrischen Durchschlag. Er kann elektronische Bauteile beschädigen und elektronische Systeme stören.
Engineering Change Order (ECO): Ein Dokument, das Änderungen am Design, den Spezifikationen oder den Prozessen eines Produkts autorisiert, die Änderungen, Gründe und Implementierungsanweisungen detailliert beschreibt und so eine ordnungsgemäße Verfolgung und Verwaltung der Änderungen während des gesamten Produktlebenszyklus gewährleistet.
Failure Mode and Effects Analysis (FMEA): Eine systematische Methode zur Bewertung potenzieller Fehlermodi innerhalb eines Systems, Prozesses oder Produkts, zur Beurteilung ihrer Auswirkungen auf die Leistung und zur Priorisierung von Risiken, um Zuverlässigkeit und Sicherheit durch Korrekturmaßnahmen zu verbessern.
First Pass Yield (FPY): Eine Fertigungskennzahl, die den Prozentsatz der Produkte misst, die während des anfänglichen Produktionsprozesses korrekt und ohne Nacharbeit oder Mängel hergestellt wurden, und so die Effizienz und Qualität der Betriebsabläufe anzeigt.
Food and Drug Administration (FDA): eine Bundesbehörde des US-Gesundheitsministeriums, die für die Regulierung der Lebensmittelsicherheit, Arzneimittel, Medizinprodukte, Kosmetika und Tabakprodukte zuständig ist, um durch wissenschaftliche Bewertung und Durchsetzung von Konformitätsstandards die öffentliche Gesundheit und Sicherheit zu gewährleisten.
Installation Qualification (IQ): Ein dokumentierter Prozess zur Überprüfung, ob Geräte oder Systeme gemäß den Spezifikationen installiert werden, einschließlich der Bewertung von Versorgungseinrichtungen, Umgebungsbedingungen und der Einhaltung von Designanforderungen, um die Bereitschaft zur Betriebsqualifizierung sicherzustellen.
International Organization for Standardization (ISO): Eine nichtstaatliche internationale Organisation, die Standards entwickelt und veröffentlicht, um Qualität, Sicherheit, Effizienz und Interoperabilität in verschiedenen Branchen und Sektoren zu gewährleisten und so den globalen Handel und die Zusammenarbeit zu fördern. Die Organisation wurde 1947 gegründet und umfasst nationale Standardisierungsorganisationen der Mitgliedsländer.
Just-In-Time (JIT): Eine Produktionsstrategie, die die Lagerkosten senkt, indem Materialien und Komponenten so geplant werden, dass sie genau dann im Fertigungsprozess benötigt werden, wodurch Abfall minimiert und die Effizienz gesteigert wird.
Manufacturing Execution System (MES): Eine Softwarelösung, die Produktionsprozesse in Echtzeit überwacht, steuert und optimiert und die Datenerfassung, die Nachverfolgung von Fertigungsabläufen sowie die Integration mit Unternehmenssystemen ermöglicht, um Effizienz und Produktivität in der Fertigung zu steigern.
Measurement System Analysis (MSA): Eine statistische Methode zur Bewertung der Genauigkeit, Präzision und Zuverlässigkeit von Messvorgängen und -instrumenten. Sie stellt sicher, dass die gesammelten Daten für die Entscheidungsfindung bei der Qualitätskontrolle und Prozessverbesserung gültig und konsistent sind.
Non-Destructive Testing (NDT): Eine Methode zur schadensfreien Bewertung von Materialeigenschaften, Integrität oder Struktur. Dabei kommen Techniken wie Ultraschall-, Röntgen-, Magnetpulver- und Farbeindringprüfung zum Einsatz, um Fehler oder Unstetigkeiten zu erkennen.
Operational Qualification (OQ): Ein Validierungsprozess, der sicherstellt, dass Geräte oder Systeme innerhalb definierter Grenzen gemäß den angegebenen Anforderungen funktionieren und bestätigt, dass sie in ihrer Betriebsumgebung die vorgesehene Leistung erbringen.
Performance Qualification (PQ): Ein Prozess, der überprüft, ob ein System oder Gerät unter realen Bedingungen gemäß den angegebenen Anforderungen funktioniert und sicherstellt, dass es seine beabsichtigte Funktion innerhalb vorgegebener Grenzen durchgängig erfüllt.
Process Capability Index (Cpk): Ein statistisches Maß, das quantifiziert, wie gut ein Prozess innerhalb festgelegter Grenzen Ergebnisse erzielen kann. Es gibt die Beziehung zwischen dem Prozessmittelwert und der nächstgelegenen Spezifikationsgrenze an, angepasst an die Prozessvariabilität.
Process Failure Mode and Effects Analysis (PFMEA): eine systematische Methode zur Identifizierung und Bewertung potenzieller Fehler in einem Fertigungs- oder Geschäftsprozess, zur Beurteilung ihrer Auswirkungen auf die Ergebnisse und zur Priorisierung von Maßnahmen zur Risikominderung.
Production Part Approval Process (PPAP): Ein standardisiertes Verfahren, das in der Fertigung verwendet wird, um sicherzustellen, dass Lieferanten die Qualitätsanforderungen vor der Massenproduktion erfüllen. Dazu gehört die Dokumentation und Validierung von Designspezifikationen, Prozessfähigkeiten und Produktionsmustern, um die Einhaltung der Kundenerwartungen zu bestätigen.
Project Management Office (PMO): eine zentralisierte Einheit innerhalb einer Organisation, die Projektmanagementpraktiken standardisiert, Governance bereitstellt, die Projektausführung unterstützt und die Ressourcenzuweisung erleichtert, um die Ausrichtung auf strategische Ziele sicherzustellen und Projektergebnisse zu verbessern.
Repeatability and Reproducibility (R&R): die Fähigkeit eines Messsystems, unter denselben Bedingungen (Wiederholbarkeit) und unter verschiedenen Bedingungen oder mit unterschiedlichen Bedienern (Reproduzierbarkeit) konsistente Ergebnisse zu erzielen. Diese wird häufig mithilfe statistischer Methoden ausgewertet, um die Variabilität und Zuverlässigkeit von Datenerfassungsprozessen zu beurteilen.
Root Cause Analysis (RCA): Ein systematischer Prozess zur Ermittlung der grundlegenden Faktoren, die zu einem Problem oder Misserfolg führen, mit dem Ziel, die zugrunde liegenden Probleme anzugehen und zu beseitigen, anstatt lediglich Symptome zu behandeln.
Standard Operating Procedure (SOP): Eine Reihe schrittweiser Anweisungen, die den Mitarbeitern dabei helfen sollen, Routinevorgänge konsistent und effizient durchzuführen und so die Einhaltung von Vorschriften und Qualitätsstandards sicherzustellen.
Statistical Process Control (SPC): Eine Methode der Qualitätskontrolle, bei der statistische Techniken zum Überwachen und Steuern eines Prozesses eingesetzt werden. Durch die Identifizierung von Abweichungen und die Aufrechterhaltung einer konsistenten Ausgabe innerhalb festgelegter Grenzen wird sichergestellt, dass dieser sein volles Potenzial ausschöpft.
Takt Time: Die maximal zulässige Zeit, um ein Produkt zur Deckung der Kundennachfrage herzustellen. Sie wird berechnet, indem die verfügbare Produktionszeit durch die benötigte Leistung geteilt wird. Sie trägt dazu bei, das Produktionstempo mit der Nachfrage zu synchronisieren und sorgt so für einen effizienten Arbeitsablauf und eine effiziente Ressourcenzuweisung.