
대량 생산에 착수하기 전에 공구, 조립 공정 및 품질 관리를 검증하기 위한 시범 생산을 계획하고 실행하는 방법.
시제품 성능을 반복 가능한 양산으로 전환하려면 제품 설계보다는 제조 공정 검증에 초점을 맞춘 체계적인 시범 생산이 필요합니다. 제대로 수행된 시범 생산은 실제 생산 주기와 작업자 환경에서 금형의 약점, 조립 병목 현상, 품질 관리상의 허점을 드러내어 양산 시작 시 발생할 수 있는 비용이 많이 드는 재작업 가능성을 줄여줍니다.
이 글에서는 파일럿 프로젝트 목표 설정, 파일럿 프로젝트 수량 및 생산 라인 선정, 운영자 교육 준비에 대한 팁과 함께 최초 합격률, 사이클 시간, 불량률 등을 측정하기 위한 지표 기반 방법론을 소개합니다. 프로세스 능력또한 생산 부하 조건에서 공구, 지그, 고정구 및 금형 수명을 검증하기 위한 실용적인 테스트와 파일럿 피드백을 기반으로 작업 지침, 품질 관리 계획, 추적성 및 시정 조치를 확정하기 위한 체계적인 단계를 제시합니다.
핵심 요약
- 대량 생산을 결정하기 전에 생산 능력을 확인하십시오.
- 파일럿 규모, 생산 라인, 사업 영역 및 교육 계획을 수립합니다.
- FPY를 측정하세요. 택트 타임사이클 시간, 불량률 및 생산 능력
- 스트레스 마모 시험용 금형, 고정구 및 공구
- 작업 지침, 검사 계획, 추적성 링크를 봉쇄합니다.
- 공식적인 승인/불승인 절차와 규제 기관 승인 체크리스트를 활용하십시오.
- PPAP 및 R@R 개념에 익숙해지십시오.
제품 설계가 아닌 제조 공정을 검증하십시오.
장비 설정, 작업자 절차 준수 및 검사 기준 설정에 대한 측정 가능한 결과 지표를 정의하십시오. 대량 생산에 착수하기 전에 시범 생산을 통해 공구, 조립 공정 및 품질 관리를 검증하십시오.
예를 들어 다음과 같이 수치 목표를 미리 설정하십시오.
- 주요 치수에 대해 공정 능력 Cpk ≥ 1.33을 목표로 하십시오.
- 결함을 줄이기 위해 식스 시그마 가능한 경우 3.4 DPMO의 지침을 따르십시오.
- 중요하지 않은 조립품의 경우 ≥95%와 같은 목표 초기 통과 수율(IPY)을 지정합니다.
- 허용 가능한 불량률과 택트 타임에 따른 사이클 타임 범위를 포함하십시오.
택트 타임 정의: ~에 린 생산, Takt Time is the calculated pace at which a product must be completed to satisfy customer demand. It essentially acts as the “heartbeat” of the production process, aligning manufacturing speed with the rate of customer orders. Takt time is determined by the simple formula: [latex]\text{Takt Time} = \frac{\text{Total Available Production Time}}{\text{Total Customer Demand for that Period}}[/latex]. The primary goal of establishing a takt time is to perfectly match production output with customer requirements, thereby minimizing waste through overproduction or underproduction and ensuring a smooth, continuous workflow. This key 린 제조 메트릭은 단일 제품을 생산하는 데 걸리는 시간(사이클 타임)을 측정하는 것이 아니라, 생산 시스템이 약속을 이행하기 위해 유지해야 하는 리듬을 측정하는 것입니다.
일반적인 프로세스 목표:
- 생산 주기에 맞춰 기계의 반복성을 확인하십시오.
- 조립 순서와 토크/힘 범위(적절한 토크/힘 범위)를 검증하십시오.
- 검사 반복성과 처리량을 입증하십시오.
각 항목은 합격/불합격 기준 및 측정 방법을 갖춘 개별 테스트가 됩니다.
로트 샘플링에는 ANSI/ASQ Z1.4와 같은 확립된 샘플링 및 합격 기준을 사용하고, 결함은 심각도에 따라 중요, 주요, 경미로 분류하십시오. 중요 결함의 경우 AQL을 0으로 설정하고, 주요 결함의 경우 위험도에 따라 AQL을 0.65~1.5로 고려하십시오. 생산 기간 데이터를 수집하여 이를 뒷받침하십시오. 와이블 또는 공구 및 고정구 마모에 대한 수명 예측.
제조 검증에서의 와이블 분포: 와이블 분포는 신뢰성 공학에서 부품이나 시스템의 고장 발생까지의 시간을 모델링하는 데 널리 사용되는 연속 확률 분포입니다. 이 분포의 강점은 주요 매개변수에 의해 정의되는 유연성에 있습니다.
- 형상 매개변수(β 또는 k): 이는 시간 경과에 따른 고장률의 특성을 나타내므로 가장 중요한 매개변수입니다.
- β < 1: 실패율 감소를 나타내며, 이는 종종 제조 결함이나 초기 문제로 인해 조기 실패가 흔한 '유아 사망률'을 의미합니다.
- β = 1: 제품 수명 동안 발생하는 무작위 고장의 특징인 일정한 고장률을 나타냅니다.
- β > 1: 고장률이 증가함을 나타내며, 제품이 노후화됨에 따라 마모로 인한 고장이 발생함을 의미합니다.
- 척도 매개변수(η 또는 λ): 특성수명이라고도 하는 이 수치는 전체 인구의 63.2%가 사망하는 시점을 나타냅니다. 이는 본질적으로 시간 축을 따라 분포를 늘리거나 줄이는 역할을 합니다.
- 위치 매개변수(γ): 이 선택적 세 번째 매개변수는 오류 발생 없는 기간을 나타냅니다. 이 값이 0보다 크면 해당 기간 동안에는 오류가 발생하지 않을 것으로 예상됩니다.
더 자세한 내용은 이 주제에 대한 저희 기사를 참조하십시오.
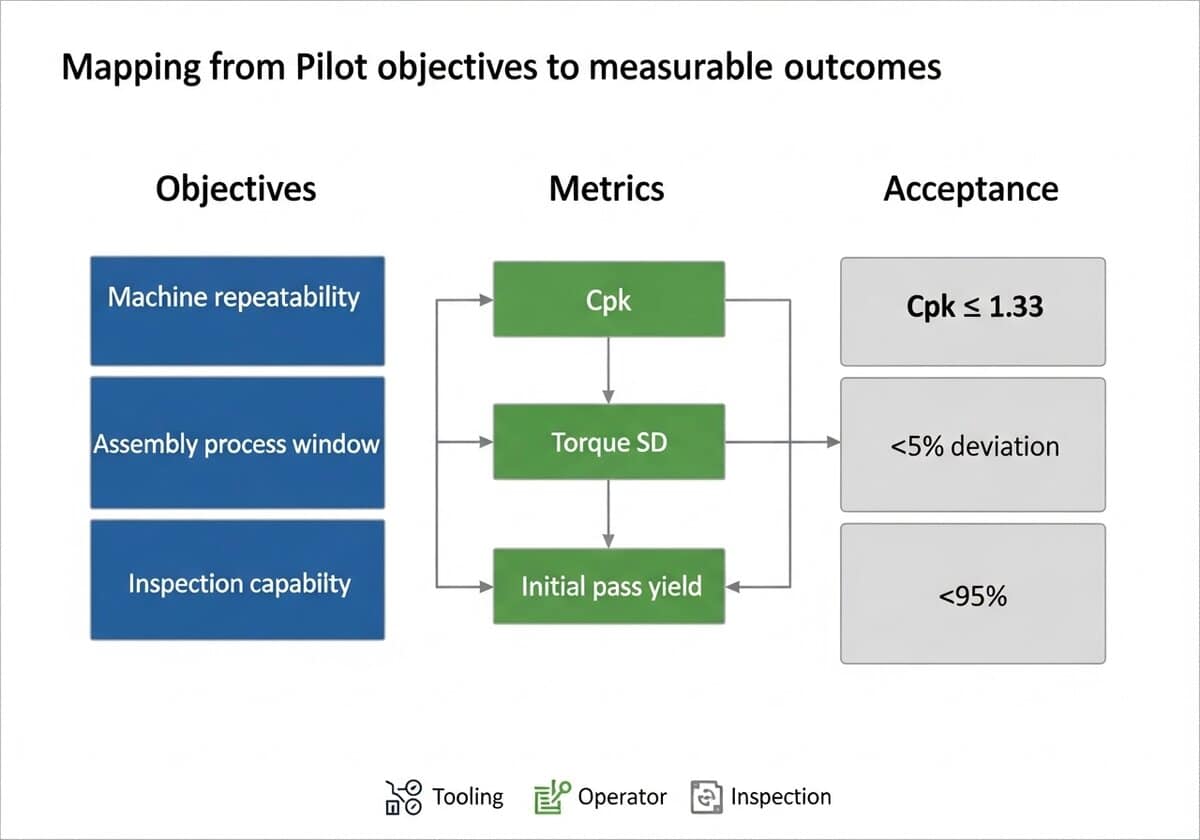
시험 과정에서 특정 분야에 집중된 데이터 세트를 수집하고 이를 의사결정 지표와 연결하세요. 아래 표는 일반적인 연결 방식을 요약한 것입니다.
| 프로세스 | 미터법 | 수락 |
|---|---|---|
| 사출 성형 | 차원 Cpk | ≥1.33 |
| 조립 토크 | 토크 편차(SD) | 설정값의 5% 이하 |
| 점검 | 초기 통과 수율 | 95% 이상 |
제조 부서와 품질 부서 담당자가 함께 서명한 시범 프로토콜에 문서화된 목표, 측정 계획 및 종료 기준을 포함하십시오. 수집된 각 부품 번호에 대한 추적성 요구 사항과 필수 데이터 필드를 포함하십시오.
팁: 기본 성능 분석을 지원하기 위해 각 주요 특성별로 최소 30개의 독립적인 샘플을 생성할 수 있는 최소 실험 기간이 필요합니다.
팁: 회사 규정 및 도메인 관리 기관에 검증 샘플을 보관해야 하는지, 보관해야 한다면 얼마나 오래 보관해야 하는지 확인하십시오.
시범 운영 계획 수립
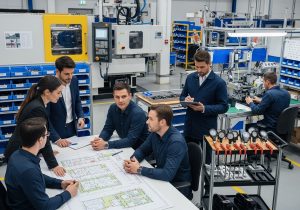
검증 목표 및 후속 공정 제약 조건에 따라 파일럿 배치 수량을 정의하십시오. 일반적인 업계 관행은 파일럿 배치 수량을 특정 범위 내에 두는 것입니다. 100~1,000개 단위 생산과 유사한 속도로 공구 및 물류를 활용한다. 불량품 및 재고 비용을 최소화하면서 통계적으로 의미 있는 고장 모드를 발생시킬 수 있는 수량을 선택한다.
Pilot runs also bring their own manufacturing terms and acronyms, such as PPAP, FAI and Cpk, which should be defined in the release plan.
생산 라인을 선택할 때는 장비 적합성, 택트 타임 능력, 작업자 숙련도 등을 명확한 기준으로 삼으십시오. 체계적인 체크리스트를 활용하여 의사결정의 재현성을 높이십시오.
- 핵심 장비와 사이클 시간을 일치시키세요.
- 자재 흐름 및 설비를 확인하십시오.
- 검사 지점 및 추적성을 검증합니다.
레이아웃 및 자원 배분을 결정할 때 전용 파일럿 셀과 목표 생산 라인을 활용하는 방식을 비교하십시오.
| Option | 장점 | 단점 |
|---|---|---|
| 전용 파일럿 셀 | 통제 변수, 쉬운 관찰 | 동일하지 않은 장비 |
| 목표 생산 라인 | 실제 공정 조건 | 음량 출력을 방해합니다 |
이 표를 활용하여 이해관계자들에게 브리핑하고 절충안을 정리하세요.
자재 흐름, 인체공학 및 측정 지점을 고려하여 작업장 레이아웃을 설계하십시오. SPC 결함이 처음 나타나는 관문. medical device regulatory compliance, process validation guidance commonly expects at least three consecutive successful batches during performance qualification. Train operators on takt time, defect recognition, and corrective action initiation before the pilot run.
초기 근무 기간 동안 역량 체크리스트, 실습 평가 및 실시간 코칭을 시행하십시오.
팁: 작업자가 감독 없이 작업을 수행하기 전에 시간 제한 조립 시험을 완료하고 품질 평가에서 90% 이상의 점수를 획득하도록 요구하십시오. 모든 교육 기록을 보관하고 추적성을 위해 작업자 ID를 생산 로트와 연결하십시오.
점진적으로 가동 시간과 검사 빈도를 늘려가는 램프 스케줄을 수립하십시오. 초기 샘플에 대해서는 100% 검사를 실시하고, 안정성이 확인되면 샘플링 계획으로 전환하십시오. "생산처럼 운영하라"는 유용한 원칙을 명심하십시오. 사이클 시간, 최초 합격률, 가동 중지 시간 등을 기록하여 향후 의사 결정을 위한 공정 기준선을 구축하십시오.
주요 검증 지표
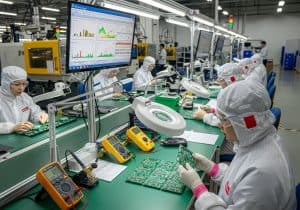
시범 운영 중 검증은 측정 가능한 네 가지 결과에 중점을 둡니다.
- 초기 통과 수율
- 사이클 시간
- 폐기율
- 그리고 처리 능력.
각 측정 지표는 서로 다른 고장 모드를 정량화하며, 이들을 종합하면 공정의 건전성을 파악할 수 있습니다. 데이터 수집을 시작하기 전에 일관된 측정 방법을 문서화해야 합니다.
Use a clear formula for initial pass yield: [latex]IPY = \frac{Good Units}{Total Units}*100%[/latex]
일반적인 기준에는 95% 이상의 합격률을 목표로 하는 가전제품과 99% 이상의 단일 통과 합격률을 목표로 하는 자동차 부품이 포함됩니다.
사이클 타임 측정은 대기 및 준비 시간에서 부가가치 시간을 분리합니다. 평균, 중앙값 및 이상치를 추적하고 택트 타임 또는 고객 작업 주기와 비교합니다. 유용한 데이터 수집 방법으로는 시간 연구, 자동 센서 타임스탬프 및 사이클 타임 히스토그램이 있습니다.
| 산업 | 목표 IPY(%) | 타겟 Cpk | 목표 불량률(%) |
|---|---|---|---|
| 소비자 가전제품 | ≥95 | ≥1.33 | <2 |
| 사출 성형 플라스틱 | ≥98 | ≥1.33 | <1 |
| 의료기기 | ≥99 | ≥1.67 | <0.1 |
| 자동차(PPAP) | ≥99.5 | ≥1.67 | <0.5 |
Process capability uses standard statistical formulae to relate spread versus tolerances: [latex]C_{pk} = \min\left(\frac{\bar{X}-LTL}{3\sigma},\frac{UTL-\bar{X}}{3\sigma}\right)[/latex]. Typical estimation requires a run of at least 30 samples, with 100 samples giving tighter confidence bounds for Cpk calculations.
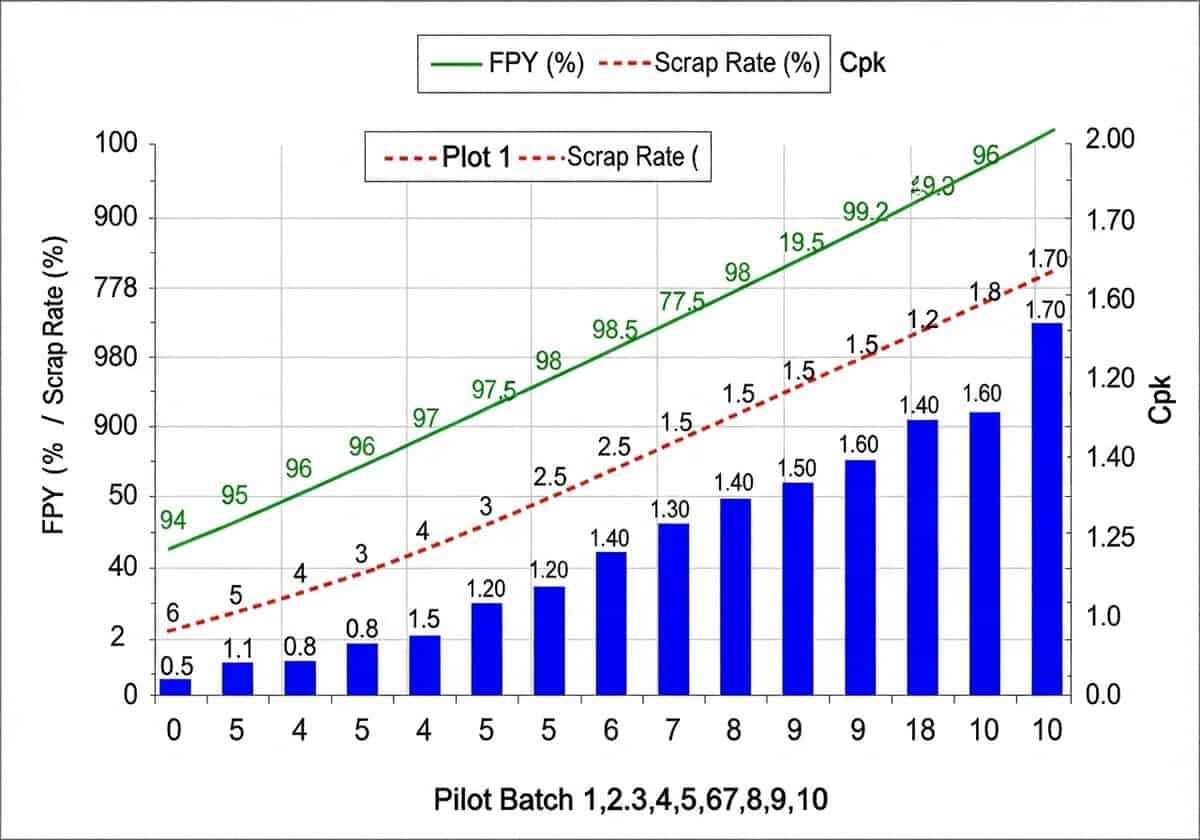
시범 운영에서 얻은 지표 추세를 활용하여 출시 시점, 시정 조치 트리거 및 관리 한계를 설정하십시오. 실험실에서 시장까지 이어지는 시범 운영에서 툴링, 조립 공정 및 품질 관리를 검증할 때, 합격/불합격 여부를 결정하는 데 이러한 수치를 참조해야 합니다.
팁: IPY 또는 Cpk가 목표치 이하로 떨어지는 모든 배치에 대해 즉시 차단 조치를 취하고 근본 원인 분석을 실시해야 합니다.
실제 생산 환경에서 장비 검증
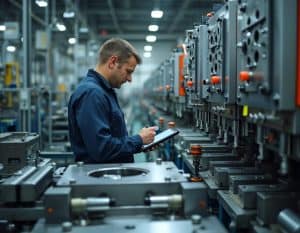
공구, 지그, 고정구 및 금형의 검증은 피로, 열 효과 및 공차 편차를 파악하기 위해 생산 속도에 맞춰 수행되어야 합니다.
For regulated products, this pilot phase is usually formalized as IQ OQ PQ process validation, which documents that equipment is installed correctly, runs within its limits and produces conforming parts. IQ and OQ validation of the tooling and fixtures normally precede the pilot batches.
장비 수명은 공정 및 재료에 따라 다릅니다. 강철 사출 금형은 일반적으로 강종 및 유지 보수에 따라 10만~100만 회의 사이클을 견딜 수 있습니다(시제품 또는 소량 생산용 알루미늄 금형의 경우 일반적으로 500~2,000회). 자동차용 프로그레시브 프레스 금형은 형상 정확도 유지를 위한 정기적인 보수를 거치면 50만 회 이상의 스트로크를 견딜 수 있습니다.
측정 및 검사는 체계적이고 반복 가능해야 합니다. 권장되는 점검 사항은 다음과 같습니다.
- 계획된 간격으로 치수 측정용 CMM을 사용하여 샘플링합니다.
- 표면 거칠기 및 육안 마모 검사.
- 조립 지그의 토크 및 체결력 검증.
고정구 반복 정밀도 목표는 제품 허용 오차 등급에 따라 달라지며, 많은 소비자 제품 조립에는 위치 지정 반복 정밀도가 ±0.05~0.2mm로 요구됩니다. 체결에 사용되는 교정된 전동 공구는 설정값의 ±5% 이내의 토크를 유지해야 하며, 이는 추적 가능한 교정 체계를 통해 검증되어야 합니다.
| 방법 | 일반적인 주파수 | 장점 | 단점 |
|---|---|---|---|
| 시각 자료 + 체크리스트 | 시프트리 | 빠르고 저렴한 | 주관적이며, 지하 단층을 간과한다. |
| CMM/측정학 | 매일 또는 일괄 처리 | 높은 정확도 | 속도가 느리고 장비가 필요합니다. |
| 비파괴검사(염료침투검사/초음파검사) | 예정된 | 균열을 감지합니다 | 사전 준비 및 숙련된 작업자 필요 |
초기 성능 평가를 위한 실용적인 샘플 크기는 주요 기능당 30개 부품인 경우가 많습니다.
마모 한계치를 문서화하고, 항목별 시정 조치 계획을 수립하며, 편차가 허용치를 초과할 경우 통제된 설계 변경을 시행해야 합니다.
팁: 사이클 횟수와 측정된 마모량을 연관시키고, 예상치 못한 고장을 방지하기 위해 금형 수명의 60~80% 예측 시점에 예방 정비를 실시합니다.
PPAP 주요 내용: 생산 부품 승인 프로세스(PPAP)는 자동차 산업에서 공급업체와 그들의 생산 방식에 대한 신뢰를 구축하는 데 필수적인 시스템입니다. PPAP의 주요 목표는 공급업체가 제공하는 부품에 대해 품질 및 제조 가능성 표준을 일관되게 충족할 수 있는지 확인하는 것입니다. PPAP는 공급업체가 고객의 설계 사양과 기대치를 명확하게 이해하도록 보장합니다.
또한 이는 공급업체의 제조 공정이 합의된 속도로 대규모 생산 중에도 이러한 기준을 충족하는 부품을 안정적으로 생산할 수 있음을 확인시켜 줍니다(아래 R@R 참조).
이 표준화된 프로세스는 명확성을 지원합니다. 의사소통 또한 제조 전, 제조 중, 제조 후 생산 방법 및 설계에 대한 승인이 필요합니다.
PPAP 제출 서류는 공급업체가 고객 요구 사항을 충족할 수 있는 능력을 종합적으로 보여주는 18가지 요소로 구성될 수 있습니다. 이러한 요소에는 설계 문서, 엔지니어링 변경 기록, 고객 엔지니어링 부서의 승인 등이 포함됩니다. 또한 제출 서류에는 다음과 같은 상세한 평가 내용도 포함됩니다. 설계 실패 모드 및 효과 분석 (DFMEA), Process Flow Diagrams, and Process Failure Mode and Effects Analysis (PFMEA). Other components include a Control Plan, studies of measurement system accuracy, and results from a representative production run. The entire submission is compiled and summarized in a Part Submission Warrant (PSW). There are five PPAP submission levels, ranging from Level 1, which includes only the PSW, to Level 5, which requires full documentation and product samples ready for on-site review at the supplier’s facility.
R@R 하이라이트: PPAP와 함께 실시되는 시운전(Run at Rate, R@R)은 자동차 산업에서 사전 생산 평가의 일부로, 공급업체의 제조 공정이 품질 기준을 충족하면서 합의된 생산 속도로 필요한 부품 물량을 일관되게 생산할 수 있는지 확인하는 데 사용됩니다. 이 평가는 일반적으로 공급업체 현장에서 수행되며, 실제 생산 조건을 재현하기 위해 고객이 참관하는 경우가 많습니다. 시운전 동안에는 사이클 시간, 생산량, 불량률과 같은 주요 지표를 면밀히 추적하여 본격적인 생산 시작 전에 비효율성이나 품질 문제를 파악합니다. 시운전이 성공적으로 완료되면 공급업체는 생산 개시(Start of Production, SOP)를 위한 준비가 완료되었으며 제조업체의 생산 및 품질 기대치를 안정적으로 충족할 수 있음을 나타냅니다. 이 프로세스는 PPAP 제출서에 명시된 생산 능력을 검증하고 향후 공급망 문제 발생 위험을 줄이는 데 도움이 됩니다.
파일럿 피드백을 바탕으로 프로세스 최종 확정
파일럿 피드백은 작업 지침, 품질 관리 계획 및 추적성 트리를 확정하는 데 사용됩니다. 작업 지침에는 목적, 범위, 도구, 단계 순서 및 승인 기준이 명시됩니다. ISO 13485 문서화된 생산 절차가 필요하며, FDA 21 CFR 820은 의료기기 마스터 레코드를 의무화합니다. 변경 사항마다 관리된 개정 번호를 사용하고 작업자의 서명을 받으십시오.
품질 관리 계획에는 주요 특성, 샘플링 및 검사 방법이 명시되어야 합니다. 로트 기반 검사를 위해서는 ANSI/ASQ Z1.4 또는 ISO 2859-1 샘플링 표를 적용하십시오. 전자 제품의 경우, 일반적으로 Cpk ≥ 1.33의 공정 능력 목표를 설정합니다.
추적성 기록은 일련번호가 부여된 제품을 구성품 로트 및 공정 매개변수와 연결해야 합니다. MES, 바코드 또는 RFID 구현을 통해 변경 불가능한 타임스탬프와 감사 추적 기록이 생성됩니다. 자동차 PPAP 제출에는 승인을 위해 자재 추적성 및 공정 기록이 필요합니다.
시범 운영 시정 조치는 격리, 조사, 근본 원인 파악, 시정 및 검증 단계를 포함합니다. 일반적인 도구는 다음과 같습니다. 8D 보고서 및 5가지 질문 구조화된 근본 원인 분석 기법.
안정성이 확보될 때까지 문서화된 성과 지표를 추적해야 합니다.
- 격리 검증
- 시정 조치가 기록되었습니다.
- 3교대 생산 후 효과성 점검
대량 배포 전에 서명 권한, 변경 관리 단계 및 배포 체크리스트를 설정하십시오. 다음 비교표를 사용하여 문서와 검증 방법을 일치시키십시오.
| 문서 | 목적 | 검증 방법 |
|---|---|---|
| 작업 지침 | 단계별 조립 및 승인 기준 | 운영자 승인 및 관찰 |
| QC 플랜 | 샘플링, 테스트 방법, 합격 기준 | 부지 검사 및 통계 보고서 |
| 추적성 | 구성 요소 계보 및 로트 이력 | 일련번호가 부여된 기록 및 MES 감사 추적 |
팁: 파일럿 추적 기록은 구성 요소의 최장 유효 기간의 최소 두 배 동안 보관하십시오. 참고: 해당 산업 또는 인증 기관에서 이와 관련한 의무 규정을 두고 있을 수 있습니다.
공식적인 승인/거부 결정 및 산업별 출시 요건
품질, 처리량 및 규정 준수를 포괄하는 측정 가능한 합격/불합격 기준을 설정하십시오. 일반적인 기준에는 최초 합격률, Cpk 및 기능 테스트 합격률이 포함됩니다. 결정 기준 반드시 문서화된 승인 및 시정 조치 완료 증빙 자료를 포함해야 합니다.
소비자 가전 제품 출시에는 규제 기관의 인증 마크와 완벽한 기능 검증이 필요합니다. CE 마크, UL 인증 및 EMC 규정 준수는 필수적인 단계입니다. 사출 성형 부품의 경우, 치수 정밀도와 육안 검사 결과에 AQL 2.5%가 사용되는 경우가 많습니다.
의료기기 출시에는 문서화된 IQ/OQ/PQ 및 공식 검증 프로토콜이 필수적입니다. 규제 체계에는 FDA 21 CFR 820 및 ISO 13485 인증이 포함됩니다. 공정 검증은 일반적으로 세 단계로 진행되며, 각 단계마다 문서화된 증거가 요구됩니다.
자동차 PPAP는 부품 제출 보증서와 관련 자료 제출을 요구합니다. 일반적으로 제출되는 자료에는 관리 계획이 포함됩니다. FMEAMSA, 치수 결과 및 고속 주행 테스트 결과. 자동차 프로그램에서는 주요 특성에 대해 Cpk ≥1.67을 요구하는 경우가 많습니다.
| 산업 | 중요 문서 | 공정 능력 목표 |
|---|---|---|
| 소비자 가전제품 | 기능 테스트 보고서; CE/UL 인증; EMC | Cpk ≥1.33 |
| 사출 성형 플라스틱 | 곰팡이 시험 보고서; SPC 차트; 시각적 AQL | Cpk ≥1.33 |
| 의료기기 | IR/WH/PQ; 장치 마스터 레코드유효성 검사 보고서 | Cpk ≥1.33 |
| 자동차(PPAP) | PSW; 관리 계획; FMEA; MSA | Cpk ≥1.67 |
의사 결정 단계는 문서화된 지표 및 규제 관련 결과물과 연계되어야 합니다. 정렬을 위해 연구실에서 시장 출시까지의 시범 생산 실행 전략 가이드를 참조하십시오.
팁: 이진 결정 매트릭스를 사용하고 대량 출시 전에 고객의 문서화된 승인을 요구합니다.
결론
시제품 성능을 반복 가능한 양산으로 전환하려면 제품 설계가 아닌 제조 공정을 검증하는 체계적인 시범 생산이 필요합니다. 제대로 실행된 시범 생산은 실제 생산 주기와 작업자 조건 하에서 공구 마모, 조립 병목 현상 및 검사 누락을 드러내어 FDA에서 요구하는 문서화된 증거를 생성합니다.
"공정 검증이란 특정 공정이 사전에 정해진 사양 및 품질 특성을 충족하는 제품을 일관되게 생산한다는 높은 수준의 확신을 제공하는 문서화된 증거를 확립하는 것입니다." (FDA 공정 검증 지침, 2011)
목표 지표(최초 합격률, 주기 시간, 불량률 및 공정 능력)를 적용함으로써 팀 가정을 측정 가능한 상태 지표로 변환하고 대량 생산 출시 전에 가장 큰 피해를 줄 수 있는 위험을 제거하는 시정 조치의 우선순위를 정합니다.
자주 묻는 질문
시제품에서 양산으로 전환할 때 시범 운영 목표는 무엇에 중점을 두어야 할까요?
목표는 제품 설계 결정을 재검증하는 것이 아니라 제조 공정의 역량, 안정성 및 반복성을 확인하는 데 있어야 합니다. 대량 생산에 사용될 툴링 설정, 공정 제어 및 조립 방법에 대한 측정 가능한 승인 기준을 설정해야 합니다.
시범 생산 수량, 생산 라인 및 공장 레이아웃은 어떻게 선택해야 할까요?
공정 변동을 포착하고 공정 능력 연구를 수행할 수 있을 만큼 충분한 양의 샘플을 선택하십시오. 이는 일반적으로 샘플링 계획과 예상 불량률을 기준으로 결정됩니다. 의도하는 대량 생산 환경을 대표하는 생산 라인과 레이아웃을 선택하고, 장비, 자재 흐름 및 툴링이 계획된 조건과 일치하는지 확인하십시오.
시험 운행을 시작하기 전에 어떤 운영자 교육이 필요합니까?
표준 작업, 중요 관리점, 검사 기준 및 오염 방지 절차에 대한 실습 교육을 제공하고, 교육 이수 여부를 문서화된 역량 평가 및 승인 절차를 통해 확인합니다. 작업자 일관성을 확인하기 위한 시범 교육을 실시하고, 관찰된 편차를 기반으로 작업 단계를 업데이트합니다.
시범 운영 기간 동안 어떤 검증 지표를 추적해야 할까요?
초기 합격률(IPY), 사이클 시간 및 택트 준수율, 불량률 및 재작업률, 그리고 Cp 및 Cpk와 같은 공정 능력 지표를 측정하여 안정성과 능력을 정량화합니다. 추세 데이터와 변동 요인을 수집하여 대량 생산을 위한 합격 기준 및 관리 한계를 설정합니다.
공구, 지그, 고정구 및 금형은 시범 생산 조건에서 어떻게 검증해야 할까요?
생산 주기에 맞춰 공구와 고정구를 작동시켜 마모, 치수 편차, 설정 반복성 및 유지보수 필요성을 평가하고, 고장 모드와 시정 조치를 기록합니다. life-cycle 대량 출시 전에 예방 정비 주기, 공구 교체 한계 및 허용 오차를 설정하기 위한 데이터입니다.
시범 운영 피드백을 바탕으로 작업 지침, 품질 계획 및 추적성은 언제, 어떻게 확정됩니까?
시범 운영 중 관찰된 편차 및 작업자 피드백을 기반으로 단계별 작업 지침, 검사 체크리스트 및 관리 한계를 업데이트하고, 사진 및 주요 매개변수 값을 포함시키십시오. 생산 출시 전에 문서화된 CAPA 워크플로 및 검증 기준을 통해 로트 추적성, 샘플링 계획 및 시정 조치 절차를 확정하십시오.
대량 생산으로 전환하기 위한 공식적인 승인/불승인 기준은 무엇인가요?
IPY(연간 생산량), 지속적인 Cpk(생산량) 목표, 허용 가능한 불량률, 안정적인 사이클 타임, 완료된 문서 및 성공적인 공급업체 준비 점검에 대한 합격 기준을 설정한 후 제조, 품질 및 공급망 부서의 승인을 요구합니다. 시범 생산에서 발생한 부적합 사항에 대한 시정 조치가 완료되고 검증된 후에야 대량 생산을 승인합니다.
소비자 전자제품, 사출 성형 플라스틱, 의료기기 및 자동차 부품에 적용되는 산업별 제품 출시 요건은 무엇입니까?
소비자 가전제품은 기능 검증, ESD 제어 및 생산 검증이 필요하며, 사출 성형 부품은 금형 적격성 평가, 치수 보고, 성형 주기 및 재료 특성 검증이 필요합니다. 의료 기기는 IQ/OQ/PQ를 포함한 공정 검증과 완벽한 추적성이 요구되며, 자동차 생산은 일반적으로 생산 승인 전에 샘플, 관리 계획 및 역량 증빙 자료를 포함한 PPAP 제출이 필요합니다.
Related Readings
- 공급업체 자격 심사 및 입고 자재 관리: 공급업체 사전 자격 심사 및 자재 수용 기준 설정
- 통계적 공정 관리 및 관리도 배포: 실시간 공정 모니터링을 위한 SPC 규칙 및 관리도 구현
- 생산 설비에 대한 환경 및 가속 스트레스 테스트: 시범 운영 중 열, 습도 및 진동 스트레스 테스트 실행
- 생산 처리량에 따른 포장, 키팅 및 라벨링 검증: 포장 무결성, 키팅 정확성 및 라벨 부착 여부를 신속하게 검증합니다.
- 제조 실행 시스템(MES) 및 데이터 수집 통합: 기계와 작업자를 연결하여 추적성과 분석 정보를 확보합니다.
- 파일럿 데이터에 대한 규제 제출 및 감사 준비 상태: 규제 검토를 위해 시범 운영 관련 문서 및 증거를 준비하는 중
- 유지보수 전략 검증 및 평균 시간 추적: 예방 정비 주기 검증 및 가동 중단 원인 파악
- Engineering change control (ECO) and documentation flow testing: ECO 승인, 개정 관리 및 생산 현장 유통 실행
- 공정 위험 평가 및 PFMEA 업데이트: 파일럿 데이터를 기반으로 PFMEA, 관리 계획 및 완화 조치를 업데이트합니다.
- 직장 인체공학 및 안전성 평가: 실제와 같은 속도로 작업자의 자세, 접근성 및 EHS 통제를 관찰합니다.
- 공급망 및 입고 물류 예행연습: 러닝 키팅, 버퍼 스톡 및 적시 생산 시범선으로의 배송
- 품질 분석 및 불량품 회계 처리 비용: 생산량 증대 경제성을 위한 재작업, 불량품 비용 및 검사 인건비 정량화
- 펌웨어 및 소프트웨어 제품 배포 및 롤백 절차: 운영 환경에서 보안 플래싱, 버전 관리 및 롤백 단계의 유효성 검사
- 택트 타임 분석을 통한 라인 밸런싱 및 병목 현상 식별: 택트 측정, 스테이션 균형 유지 및 처리량 제약 조건 파악
- 시범 운영 점검 장비 교정 및 게이지 R&R: 검사 도구 교정 및 측정기 반복성 및 재현성 연구 수행
시범 운영에 대한 외부 링크
국제 표준
(링크 위에 마우스를 올려놓으면 콘텐츠에 대한 설명을 볼 수 있습니다.)
사용된 용어집
Acceptance Quality Limit (AQL): 품질 관리에서 사용되는 통계적 측정 방법으로, 검사 중 샘플 크기에서 허용 가능한 최대 불량품 수를 결정하여 배치 품질이 지정된 기준을 충족하는지 확인합니다.
American National Standards Institute (ANSI): 미국 내 제품, 서비스, 프로세스 및 시스템에 대한 자발적 합의 표준 개발을 감독하고 다양한 산업 전반에 걸쳐 품질, 안전 및 상호 운용성을 증진하는 민간 비영리 단체입니다.
Code of Federal Regulations (CFR): 미국 연방 기관에서 발행한 일반적이고 영구적인 규칙들을 주제별로 50개 편으로 정리한 것으로, 연방 규정에 대한 공식적인 법적 자료 역할을 합니다.
Contract Manufacturer (CM): 아웃소싱 업체란 특정 설계 및 품질 사양에 따라 다른 회사를 대신하여 제품을 생산하는 회사를 말합니다. 이러한 방식을 통해 의뢰 기업은 마케팅 및 제품 개발과 같은 핵심 역량에 집중하고 제조 공정은 아웃소싱할 수 있습니다.
Corrective Action and Preventative Action (CAPA): a systematic approach to identifying, investigating, and addressing nonconformities and potential issues to prevent recurrence and ensure compliance with regulatory standards in quality management systems.
Corrective and Preventive Action (CAPA): 규제 기준 준수 및 프로세스와 제품의 지속적인 개선을 보장하기 위해 부적합 사항을 식별, 조사 및 해결하는 체계적인 접근 방식입니다.
Cost and Freight (CFR): 판매자가 지정된 항구까지 상품을 운송하는 데 드는 운송비와 운임을 부담하고, 구매자는 상품이 선박에 선적된 후 발생하는 보험 및 비용에 대한 위험과 책임을 부담하는 선적 계약.
Cost of Quality (CoQ): 제품 또는 서비스가 품질 기준을 충족하도록 보장하는 데 드는 총비용으로, 예방, 평가 및 실패 비용을 포함합니다. 여기에는 결함을 방지하기 위해 발생하는 비용, 품질 평가 비용, 제품 또는 서비스의 결함으로 인해 발생하는 비용이 포함됩니다.
Critical Control Points (CCP): specific stages in a process where control can be applied to prevent, eliminate, or reduce food safety hazards to acceptable levels. Identifying these points is essential for effective hazard analysis and critical control management in food production systems.
Defects Per Million Opportunities (DPMO): 품질 관리에서 사용되는 측정 지표로, 백만 건의 오류 발생 기회당 공정상의 결함 수를 정량화한 값입니다. 결함 수를 전체 오류 발생 기회 수로 나누고 백만을 곱하여 계산합니다.
Design Failure Mode and Effects (DFMEA): 설계 단계에서 제품의 신뢰성과 안전성을 향상시키기 위해 잠재적인 설계 관련 오류를 식별하고, 시스템 성능에 미치는 영향을 분석하며, 위험 우선순위를 정하는 체계적인 접근 방식입니다.
Design for Manufacturability (DFM): 제조 공정을 단순화하고 최적화하여 생산 비용을 절감하고 품질을 향상시키며 제품 출시 기간을 최소화하기 위해 설계 단계에서 제조 능력과 제약 조건을 고려하는 것을 목표로 하는 일련의 엔지니어링 관행입니다.
Device Master Record (DMR): a compilation of documents and specifications that provide the necessary information to produce a medical device, including design specifications, production processes, quality assurance measures, and labeling requirements, ensuring compliance with regulatory standards.
Eight Disciplines Problem Solving (8D): 반복되는 문제를 식별, 수정 및 제거하기 위해 사용되는 구조화된 문제 해결 방법론으로, 팀 구성, 문제 설명, 문제 확산 방지 조치, 근본 원인 분석, 시정 조치, 실행, 예방 및 팀 노력 인정의 8단계로 구성됩니다.
Electromagnetic Compatibility (EMC): 전기 장치가 외부 전자기장의 간섭 없이 작동하고, 다른 장치에 간섭을 일으키는 수준의 전자기 에너지를 방출하지 않는 능력.
Electrostatic Discharge (ESD): 두 대전 물체 사이의 접촉, 단락 또는 절연 파괴로 인해 갑자기 전류가 흐르는 현상입니다. 이는 전자 부품을 손상시키고 전자 시스템을 마비시킬 수 있습니다.
Engineering Change Order (ECO): 제품의 설계, 사양 또는 공정 변경을 승인하는 문서로, 변경 사항, 사유 및 구현 지침을 상세히 기술하여 제품 수명 주기 전반에 걸쳐 변경 사항을 적절하게 추적하고 관리할 수 있도록 합니다.
Failure Mode and Effects Analysis (FMEA): a systematic method for evaluating potential failure modes within a system, process, or product, assessing their effects on performance, and prioritizing risks to improve reliability and safety through corrective actions.
First Pass Yield (FPY): 초기 생산 과정에서 재작업이나 결함 없이 정확하게 생산된 제품의 비율을 측정하는 제조 지표로, 운영 효율성과 품질을 나타냅니다.
Food and Drug Administration (FDA): a federal agency of the United States Department of Health and Human Services responsible for regulating food safety, pharmaceuticals, medical devices, cosmetics, and tobacco products to ensure public health and safety through scientific evaluation and enforcement of compliance standards.
Installation Qualification (IQ): a documented process to verify that equipment or systems are installed according to specifications, including assessment of utilities, environmental conditions, and compliance with design requirements, ensuring readiness for operational qualification.
International Organization for Standardization (ISO): a non-governmental international body that develops and publishes standards to ensure quality, safety, efficiency, and interoperability across various industries and sectors, facilitating global trade and cooperation. Established in 1947, it comprises national standardization organizations from member countries.
Just-In-Time (JIT): 제조 공정에서 필요한 시점에 정확하게 자재와 부품이 도착하도록 일정을 계획함으로써 재고 비용을 절감하고, 낭비를 최소화하며 효율성을 높이는 생산 전략.
Manufacturing Execution System (MES): 실시간으로 생산 공정을 모니터링, 제어 및 최적화하는 소프트웨어 솔루션으로, 데이터 수집, 제조 운영 추적, 그리고 기업 시스템과의 통합을 통해 생산 현장의 효율성과 생산성을 향상시킵니다.
Measurement System Analysis (MSA): a statistical method used to evaluate the accuracy, precision, and reliability of measurement processes and instruments, ensuring that data collected is valid and consistent for decision-making in quality control and process improvement.
Non-Destructive Testing (NDT): a method used to evaluate material properties, integrity, or structure without causing damage, employing techniques such as ultrasonic, radiographic, magnetic particle, and dye penetrant testing to detect flaws or discontinuities.
Operational Qualification (OQ): a validation process that ensures equipment or systems operate according to specified requirements within defined limits, confirming that they perform as intended in their operational environment.
Performance Qualification (PQ): a process that verifies a system or equipment operates according to specified requirements under real-world conditions, ensuring it consistently performs its intended function within predetermined limits.
Process Capability Index (Cpk): a statistical measure that quantifies how well a process can produce output within specified limits, indicating the relationship between the process mean and the nearest specification limit, adjusted for process variability.
Process Failure Mode and Effects Analysis (PFMEA): 제조 또는 비즈니스 프로세스에서 발생할 수 있는 잠재적 실패를 식별하고 평가하고, 결과에 미치는 영향을 분석하고, 위험을 완화하기 위한 조치의 우선순위를 정하는 체계적인 방법.
Production Part Approval Process (PPAP): 대량 생산 전에 공급업체가 품질 요구 사항을 충족하는지 확인하기 위해 제조 과정에서 사용되는 표준화된 절차로, 설계 사양, 공정 능력 및 생산 샘플에 대한 문서화 및 검증을 통해 고객 기대치와의 부합 여부를 확인합니다.
Project Management Office (PMO): 조직 내에서 프로젝트 관리 관행을 표준화하고, 거버넌스를 제공하며, 프로젝트 실행을 지원하고, 전략적 목표와의 일치를 보장하고 프로젝트 성과를 개선하기 위해 자원 배분을 촉진하는 중앙 집중식 조직입니다.
Repeatability and Reproducibility (R&R): a measurement system's ability to produce consistent results under the same conditions (repeatability) and across different conditions or operators (reproducibility), often evaluated through statistical methods to assess variability and reliability in data collection processes.
Root Cause Analysis (RCA): 문제나 실패로 이어지는 근본적인 요인을 체계적으로 파악하는 과정으로, 단순히 증상만 치료하는 것이 아니라 근본적인 문제를 해결하고 제거하는 것을 목표로 합니다.
Standard Operating Procedure (SOP): a set of step-by-step instructions created to help workers carry out routine operations consistently and efficiently, ensuring compliance with regulations and quality standards.
Statistical Process Control (SPC): a method of quality control that employs statistical techniques to monitor and control a process, ensuring it operates at its full potential by identifying variations and maintaining consistent output within specified limits.
Takt Time: 고객 수요를 충족하기 위해 제품을 생산하는 데 허용되는 최대 시간은 가용 생산 시간을 필요한 생산량으로 나누어 계산합니다. 이는 생산 속도를 수요에 맞춰 조정하여 효율적인 작업 흐름과 자원 배분을 보장하는 데 도움이 됩니다.
































