
如何在进行大规模生产之前计划和执行试运行以验证工具、装配流程和质量控制。
将原型性能转化为可重复生产需要进行系统性的试生产,其重点在于验证制造工艺而非产品设计。正确执行的试生产能够在实际周期时间和操作员条件下发现模具缺陷、装配瓶颈和质量控制差距,从而降低批量生产时出现昂贵返工的可能性。
本文将提供一些技巧,帮助您确定试点目标、选择试点数量和生产线、准备操作员培训,以及一种以指标为导向的方法来衡量一次合格率、周期时间、废品率等。 过程能力它还制定了在生产负荷下验证工装、夹具、工装和模具寿命的实用测试,以及根据试点反馈最终确定工作指导书、质量控制计划、可追溯性和纠正措施的结构化步骤。
关键要点
- 在批量生产之前确认制造能力
- 确定试点规模、生产线、占地面积和培训
- 衡量FPY, 节拍小时周期时间、废料和产能
- 压力 用于磨损测试的模具、夹具和工装
- 锁定工作指令、检验计划、可追溯性链接
- 使用正式的“通过/不通过”门和监管放行清单
- 熟悉 PPAP 和 R@R 概念
验证制造流程而非产品设计
定义设备设置、操作员程序遵守情况和检查门控的可衡量结果。在投入量产之前,利用试运行来验证工装、装配流程和质量控制。
预先设定量化目标,例如:
- 目标是关键尺寸的工序能力 Cpk ≥ 1.33
- 减少缺陷 六西格玛 在可行的情况下,指导 3.4 DPMO。
- 指定目标初始通过率(IPY),例如非关键组件的≥95%。
- 包括可接受的废品率和与节拍时间相关的周期时间窗口。
节拍时间定义: 在 精益生产, Takt Time is the calculated pace at which a product must be completed to satisfy customer demand. It essentially acts as the “heartbeat” of the production process, aligning manufacturing speed with the rate of customer orders. Takt time is determined by the simple formula: [latex]\text{Takt Time} = \frac{\text{Total Available Production Time}}{\text{Total Customer Demand for that Period}}[/latex]. The primary goal of establishing a takt time is to perfectly match production output with customer requirements, thereby minimizing waste through overproduction or underproduction and ensuring a smooth, continuous workflow. This key 精益制造 指标不是衡量生产单个单位所需时间的指标(那是周期时间),而是生产系统为履行其承诺必须保持的节奏。
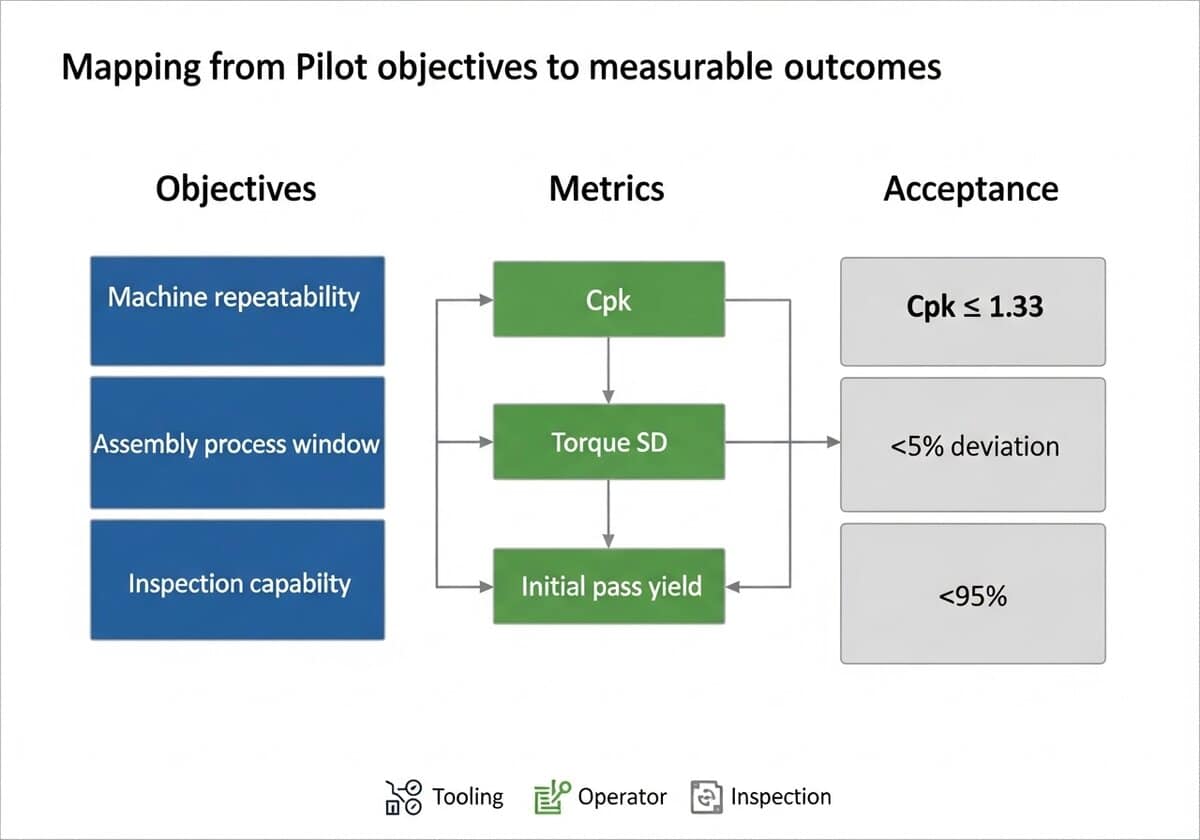
典型的过程目标:
- 确认生产节奏下的机器可重复性。
- 验证装配顺序和扭矩/力窗口。
- 证明检验的可重复性和吞吐量。
每个项目都应成为具有通过/失败标准和测量方法的独立测试。
使用既定的抽样和验收方案(例如 ANSI/ASQ Z1.4)进行批次抽样,并按严重程度(严重、主要、次要)对缺陷进行分类。对于严重缺陷,AQL 设置为 0;对于主要缺陷,根据风险考虑 AQL 为 0.65–1.5。收集运行长度数据以支持相关工作。 威布尔 或用于估算工装夹具磨损寿命。
制造验证中的威布尔分布: 威布尔分布是一种连续概率分布,广泛应用于可靠性工程,用于模拟组件或系统发生故障所需的时间。其优势在于灵活性,这由其关键参数定义:
- 形状参数(β或k): 这是最重要的参数,因为它表明了故障率随时间的变化性质。
- β
- β = 1:表示故障率恒定,是产品使用寿命期间随机故障的特征。
- β > 1:表示故障率增加,表明随着产品老化,会出现磨损故障。
- 尺度参数(η或λ): 也称为特征寿命,表示63.2%的总体失效的时间。它本质上是沿时间轴拉伸或压缩分布。
- 位置参数(γ): 第三个可选参数表示无故障时间段。如果该参数大于零,则表示预计不会发生故障的时间段。
有关更多详细信息,请参阅我们关于此主题的专门文章:
在试验期间收集重点数据集并将其映射到决策指标。下表总结了典型的配对。
| 过程 | 公制 | 验收 |
|---|---|---|
| 注塑成型 | 尺寸 Cpk | ≥1.33 |
| 装配扭矩 | 扭矩偏差(SD) | ≤设定值的5% |
| 检查 | 初始通过率 | ≥95% |
在由制造和质量双方共同签署的试点方案中记录目标、测量计划和退出标准。方案中需包含每个零件编号的可追溯性要求和所需数据字段。
提示: 要求最小运行长度为每个关键特性产生至少 30 个独立样本,以支持基本能力分析。
提示: 请与公司规则和域名管理机构核实是否需要保留验证样本以及保留多长时间。
规划试运行
根据验证目标和下游约束确定中试批次数量;行业惯例将中试批次设定在 100–1,000 个单位 以类似生产的节奏来测试工装和物流。选择合适的数量,以生成具有统计意义的故障模式,同时限制废品和库存成本。
Pilot runs also bring their own manufacturing terms and acronyms, such as PPAP, FAI and Cpk, which should be defined in the release plan.
选择生产线时,要使用明确的标准:设备匹配度、节拍时间能力以及操作员技能可用性。使用有序的检查清单,确保决策具有可重复性:
- 匹配核心设备和周期时间
- 确认物料流和固定装置
- 验证检查点和可追溯性
比较专用试验单元与使用目标生产线来决定布局和资源分配。
| 选项 | 优点 | 缺点 |
|---|---|---|
| 专用中试单元 | 控制变量,易于观察 | 不同设备 |
| 目标生产线 | 真实工艺条件 | 扰乱音量输出 |
使用表格向利益相关者进行简要介绍并记录权衡。
设计店铺布局时,应考虑物料流动、人体工程学以及测量点;放置 统计过程控制 缺陷首先出现的门。对于 医疗器械 regulatory compliance, process validation guidance commonly expects at least three consecutive successful batches during performance qualification. Train operators on takt time, defect recognition, and corrective action initiation before the pilot run.
在初始轮班期间实施能力检查表、实践评估和现场指导。
提示: 要求操作员在无人监督工作前完成限时装配试运行,且质量审核分数≥90%。收集所有培训记录,并将操作员ID与生产批次关联,以实现可追溯性。
制定坡道计划,控制生产周期和检测频率的增加;先对早期样品进行 100% 检测,待稳定后再过渡到抽样计划。“像生产一样运行”是一句有用的格言:记录周期时间、首次通过率和停机时间,为后续决策建立流程基准。
关键验证指标
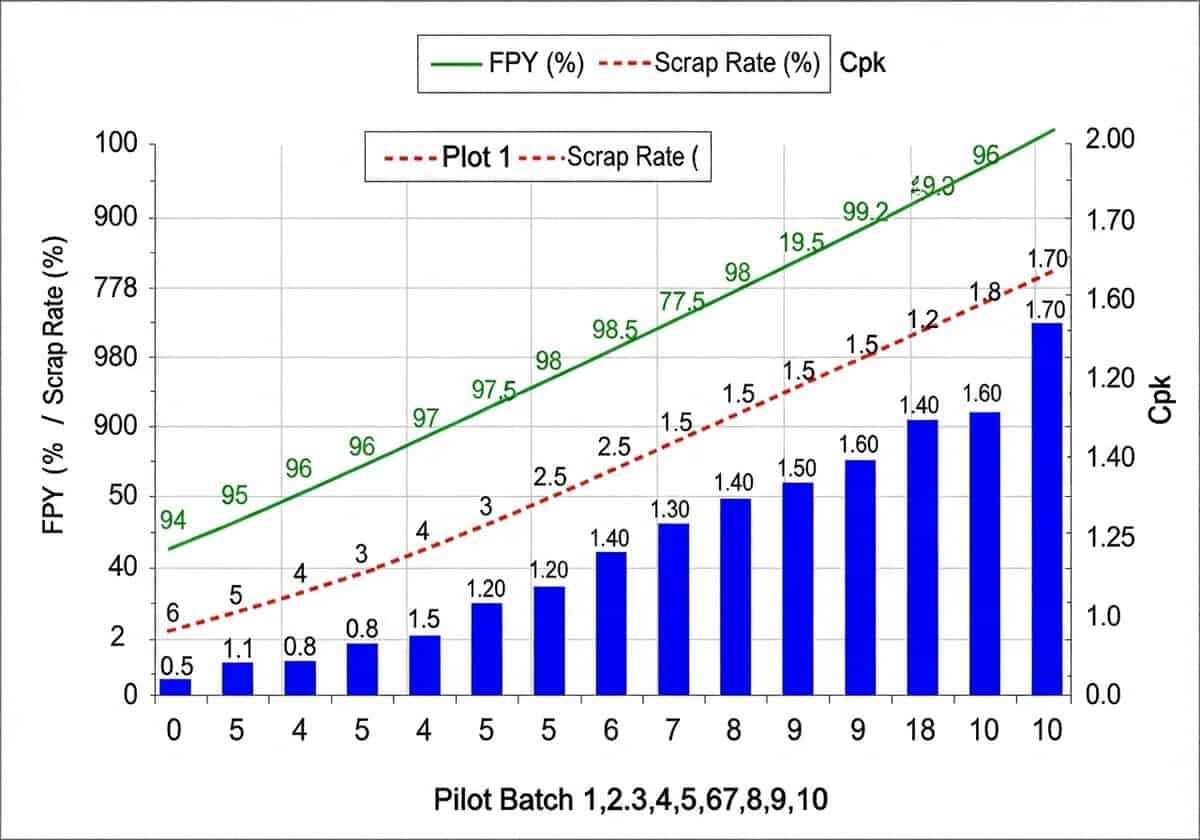
试运行期间的验证重点关注四个可衡量的输出:
- 初始合格率
- 周期
- 废品率
- 和工艺能力。
每个指标量化不同的故障模式,并共同揭示流程的健康状况。在开始数据收集之前,必须记录一致的测量方法。
Use a clear formula for initial pass yield: [latex]IPY = \frac{Good Units}{Total Units}*100%[/latex]
典型的基准包括消费电子产品(目标是 95% 以上)和汽车零部件(通常目标是单次通过接受率 99% 以上)。
周期时间测量将增值时间与等待和准备时间区分开来。跟踪平均值、中值和异常值,并与节拍时间或客户节奏进行比较。有用的收集方法包括时间研究、自动传感器时间戳和周期时间直方图。
| 行业 | 目标年收益 (%) | 目标Cpk | 目标废品率(%) |
|---|---|---|---|
| 消费电子产品 | ≥95 | ≥1.33 | <2 |
| 注塑成型 塑料 | ≥98 | ≥1.33 | <1 |
| 医疗器械 | ≥99 | ≥1.67 | <0.1 |
| 汽车(生产件批准程序) | ≥99.5 | ≥1.67 | <0.5 |
Process capability uses standard statistical formulae to relate spread versus tolerances: [latex]C_{pk} = \min\left(\frac{\bar{X}-LTL}{3\sigma},\frac{UTL-\bar{X}}{3\sigma}\right)[/latex]. Typical estimation requires a run of at least 30 samples, with 100 samples giving tighter confidence bounds for Cpk calculations.
使用试运行中的指标趋势来设置发布门槛、纠正措施触发点和控制限值。从实验室到市场的试运行,用于验证工装、装配流程和质量控制,在定义合格/不合格规则时,应参考这些数字。
提示: 标记任何 IPY 下降或 Cpk 低于目标的批次,以便立即遏制并进行根本原因分析。
在实际生产条件下验证设备
必须在生产节奏下对工具、夹具、固定装置和模具进行验证,以揭示疲劳、热效应和公差漂移。
For regulated products, this pilot phase is usually formalized as IQ OQ PQ process validation, which documents that equipment is installed correctly, runs within its limits and produces conforming parts. IQ and OQ validation of the tooling and fixtures normally precede the pilot batches.
设备的预期寿命因工艺和材料而异;钢注塑模具的使用寿命通常在10万到100万次循环之间,具体取决于钢材等级和维护情况(而如果模具是铝制的,用于原型或小批量生产,则通常为500到2000次)。汽车级进给冲压模具的使用寿命通常超过50万次,并且需要定期进行翻新以保持形状精度。
测量和检查应系统化且可重复。建议的检查包括:
- 按照计划的时间间隔进行尺寸 CMM 采样。
- 表面粗糙度和视觉磨损审核。
- 装配夹具上的扭矩和夹紧力验证。
夹具的重复性目标取决于产品的公差等级;许多消费类组件要求定位器的重复性为±0.05至0.2毫米。用于紧固的校准电动工具应将扭矩保持在设定值的±5%范围内,并通过可追溯的校准方案进行验证。
| 方法 | 典型频率 | 优点 | 缺点 |
|---|---|---|---|
| 视觉+清单 | Shiftly | 快速、低成本 | 主观,错过地下断层 |
| 坐标测量机/计量学 | 每日或批量 | 高精度 | 速度较慢,需要设备 |
| NDT(染料渗透/超声波) | 已安排 | 检测开裂 | 需要准备,熟练的操作员 |
初始能力评估的实际样本量通常为每个关键特征 30 个零件。
当漂移超过限度时,必须执行记录的磨损阈值、详细的纠正措施计划和受控的设计变更。
提示: 将循环计数与测量的磨损度关联起来,并在预测模具寿命的 60-80% 处添加预防性维护停止,以避免意外故障。
PPAP 亮点: 生产件批准程序 (PPAP) 是汽车行业一项重要的系统,旨在建立对供应商及其生产方法的信任。其主要目标是确认供应商能够始终如一地满足其交付零件的质量和可制造性标准。PPAP 确保供应商清晰地了解客户的设计规范和期望。
它还证实了供应商的制造过程能够按照商定的速率在全面生产期间可靠地生产出符合这些标准的零件(请参阅下面的 R@R)。
这一标准化流程有助于清晰地表达。 沟通 在生产前、生产中和生产后,对生产方法和设计进行审批。
完整的PPAP申请可能包含18个要素,这些要素共同证明供应商满足客户要求的能力。这些要素包括设计文档、工程变更记录以及客户工程部门的批准。申请中还包含详细的评估,例如: 设计失败 模式和效应分析(DFMEA), Process Flow Diagrams, and Process Failure Mode and Effects Analysis (PFMEA). Other components include a Control Plan, studies of measurement system accuracy, and results from a representative production run. The entire submission is compiled and summarized in a Part Submission Warrant (PSW). There are five PPAP submission levels, ranging from Level 1, which includes only the PSW, to Level 5, which requires full documentation and product samples ready for on-site review at the supplier’s facility.
R@R 亮点: 与 PPAP 一起,节拍生产 (R@R) 是汽车行业预生产评估的一部分,用于确认供应商的制造流程是否能够按照商定的生产率持续生产所需数量的零件,同时满足质量标准。此评估通常在供应商现场进行,客户也经常在现场观察,以复制实际生产情况。在节拍生产期间,会仔细跟踪周期时间、产量水平和废品率等关键指标,以便在全面生产开始之前发现任何效率低下或质量问题。成功的节拍生产表明供应商已为开始生产 (SOP) 做好准备,并且能够可靠地满足制造商的生产和质量期望。此流程验证生产件批准流程 (PPAP) 提交中概述的生产能力,并有助于降低未来供应链问题的风险。
根据试点反馈完成流程
试点反馈用于最终确定工作指导书、质量控制计划和可追溯性树。工作指导书记录了目的、范围、工具、步骤顺序和验收标准。 ISO 13485 需要制定书面生产流程,并且 FDA 21 CFR 820 要求建立设备主记录。每次变更均需使用受控版本编号并由操作员签字确认。
质量控制计划必须列出关键特性、取样和检验方法。批量检验应采用 ANSI/ASQ Z1.4 或 ISO 2859-1 取样表。对于电子产品,通常以 Cpk ≥ 1.33 为过程能力目标。
可追溯性记录必须将序列化单元与组件批次和工艺参数关联起来。MES、条形码或 RFID 的实施会创建不可篡改的时间戳和审计跟踪。汽车 PPAP 提交需要材料可追溯性和工艺记录以供审批。
试点运行的纠正措施包括遏制、调查、根本原因分析、纠正和验证等步骤。常用工具包括: 8D 报告和 5个为什么 结构化根本原因分析技术。
必须跟踪记录的结果指标,直到建立稳定性:
- 遏制验证
- 记录纠正措施
- 三个生产班次后的有效性检查
在批量发布之前,建立签名权限、变更控制门和发布清单。使用以下比较方法,以协调文档和验证方法。
| 文档 | 目的 | 验证方法 |
|---|---|---|
| 工作指导 | 逐步组装和验收标准 | 操作员签字和观察 |
| 质量控制计划 | 取样、测试方法、验收水平 | 批次检验及统计报告 |
| 可追溯性 | 组件谱系和批次历史 | 序列化记录和 MES 审计跟踪 |
提示: 保留中试追踪日志的时间至少为最长组件保质期的两倍。注意:您所在行业或指定机构可能对此有强制性规定。
正式的通过/不通过以及行业特定的发布要求
建立可衡量的合格/不合格阈值,涵盖质量、产量和合规性。典型阈值包括首次合格率、Cpk 和功能测试通过率。 决策标准 必须包括记录的签字和纠正措施结束证据。
消费电子产品的放行需要符合法规要求的标志和完整的功能验证。CE 标志、UL 认证和 EMC 合规性是标准要求。对于注塑件,尺寸能力和外观验收通常使用 2.5% 的 AQL。
医疗器械放行要求提供记录在案的IQ/OQ/PQ以及正式的验证方案。监管框架包括FDA 21 CFR 820和ISO 13485认证。工艺验证通常分为三个阶段,每个阶段都需要提供记录在案的证据。
汽车零部件生产件批准程序 (PPAP) 要求提交零部件提交保证书和支持数据。交付成果通常包括控制计划、 失效模式及影响分析MSA、尺寸分析结果和运行速率证据。汽车项目通常要求关键特性的 Cpk ≥ 1.67。
| 行业 | 关键文件 | 工序能力目标 |
|---|---|---|
| 消费电子产品 | 功能测试报告;CE/UL;EMC | Cpk≥1.33 |
| 注塑塑料 | 模具试验报告;SPC图表;可视化AQL | Cpk≥1.33 |
| 医疗器械 | IR/WH/PQ; 设备主记录验证报告 | Cpk≥1.33 |
| 汽车(生产件批准程序) | PSW;控制计划;FMEA;MSA | Cpk≥1.67 |
决策门应与已记录的指标和监管交付成果相符。请参阅“从实验室到市场”中试生产运行战略指南,了解如何进行协调。
提示: 采用二元决策矩阵,并要求在批量发布之前获得客户签字确认。
结论
将原型性能转化为可重复生产需要进行系统性的试运行,以验证制造工艺而非产品设计。正确执行的试运行能够在真实的周期时间和操作员条件下发现模具磨损、装配瓶颈和检测缺陷,并生成FDA描述的记录证据:
“工艺验证就是建立文件化的证据,以高度保证特定工艺能够持续生产出符合预定规格和质量属性的产品。”(FDA 工艺验证指南,2011 年)
通过应用针对性指标——一次合格率、周期时间、废品率和工艺能力—— 团队 将假设转化为可衡量的状态指标,并在批量上市前优先采取纠正措施,消除最具破坏性的风险。
常问问题
从原型到生产过程中,试运行目标应该集中于什么?
目标必须确认制造工艺的能力、稳定性和可重复性,而不是重新验证产品工程决策。为批量生产中使用的工装设置、工艺控制和装配方法设定可衡量的验收标准。
如何选择试生产数量、生产线和工厂布局?
选择足够大的数量来捕捉工艺变化并进行能力研究,通常由抽样计划和预期缺陷率决定。选择一条代表预期量产环境的生产线和布局,确保设备、物料流和工装符合计划条件。
试运行前需要对操作员进行哪些培训?
提供标准作业、关键控制点、检验标准和控制程序的实践培训,并进行能力检查和签字确认。开展试运行会议,确认操作员的一致性,并根据观察到的偏差更新工作步骤。
试运行期间应跟踪哪些验证指标?
测量初始合格率 (IPY)、周期时间和节拍遵守情况、废品率和返工率,以及 Cp 和 Cpk 等过程能力指数,以量化稳定性和生产能力。收集趋势数据和变异源,以便为批量生产设定验收阈值和控制限。
在中试条件下应如何验证工具、夹具、固定装置和模具?
按生产节奏运行工具和夹具,以评估磨损、尺寸偏差、设置重复性和维护需求,同时记录故障模式和纠正措施。 life-cycle 批量发布前,需收集数据以设定预防性维护周期、工具更换限值和可接受的公差。
何时以及如何根据试点反馈最终确定工作指示、质量计划和可追溯性?
根据试生产期间观察到的偏差和操作员反馈(包括照片和关键参数值),更新分步工作说明、检查清单和控制限值。在生产发布前,使用记录的 CAPA 工作流程和验证标准,锁定批次可追溯性、抽样计划和纠正措施程序。
转向大规模生产的正式通过/不通过标准是什么?
设定 IPY 合格阈值、持续的 Cpk 目标、可接受的废品率、稳定的周期时间、完整的文档以及成功的供应商准备情况检查,然后要求制造、质量和供应链的跨职能部门签字认可。确保在批量生产之前,已关闭并验证了针对试生产不合格品的纠正措施。
消费电子产品、注塑塑料、医疗设备和汽车零部件有哪些行业特定的发布要求?
消费电子产品需要功能验证、ESD控制和生产验证;注塑件需要模具鉴定、尺寸报告以及成型周期和材料性能验证。医疗器械需要IQ/OQ/PQ工艺验证和完整的可追溯性;而汽车生产通常需要在生产审批前提交PPAP,其中包含样品、控制计划和能力证明。
相关阅读
- 供应商资格和来料控制: 预先审核供应商并制定材料验收标准
- 统计过程控制 以及控制图部署: 实施SPC规则和控制图以进行实时过程监控
- 生产单元的环境和加速压力测试: 在试点期间执行热、湿度和振动应力运行
- 生产吞吐量下的包装、配套和标签验证: 快速验证包装完整性、配套准确性和标签应用
- 制造执行系统 (MES) 和数据捕获集成: 连接机器和操作员以获取可追溯性和分析能力
- 试点数据的监管提交和审计准备情况: 准备试运行的文件和证据以供监管审查
- 维护策略验证和平均时间跟踪: 验证预防性维护间隔并捕获停机原因
- 工程变更控制(ECO)和文档流程测试: 执行ECO审批、修订控制和车间分发
- 过程风险评估和 PFMEA 更新: 根据试点数据更新 PFMEA、控制计划和缓解措施
- 工作场所人体工程学和安全评估: 在现实速度下观察操作员的姿势、访问和 EHS 控制
- 供应链和入站物流演练: 跑步装备、缓冲库存和 准时制 向试验线交付
- 质量成本分析及废品核算: 量化返工、废品成本和检验人工,以实现产量提升的经济效益
- 固件和软件生产部署和回滚程序: 验证生产中的安全闪存、版本控制和回滚步骤
- 通过节拍时间分析实现生产线平衡和瓶颈识别: 测量节拍、平衡站和定位吞吐量约束
- 试运行检验设备校准和仪表R&R: 校准检测工具并执行测量重复性和再现性研究
试生产运行的外部链接
国际标准
(将鼠标悬停在链接上即可查看内容描述)
常用术语表
Acceptance Quality Limit (AQL): 质量控制中用于确定检验过程中样本量中可接受的最大缺陷品数量的统计方法,以确保一批产品的质量符合规定的标准。
American National Standards Institute (ANSI): 一家私人非营利组织,负责监督美国产品、服务、流程和系统的自愿共识标准的发展,促进各个行业的质量、安全和互操作性。
Code of Federal Regulations (CFR): 汇编了美国联邦机构发布的通用和永久性规则,按主题分为 50 个标题,作为联邦法规的官方法律来源。
Contract Manufacturer (CM): 一家公司代表另一家公司生产产品,通常遵循特定的设计和质量规范。这种安排使委托方公司能够专注于市场营销和产品开发等核心竞争力,同时将制造流程外包。
Corrective Action and Preventative Action (CAPA): 一种系统的方法来识别、调查和解决不符合项和潜在问题,以防止再次发生并确保遵守质量管理体系的监管标准。
Corrective and Preventive Action (CAPA): 采用系统的方法识别、调查和处理不合格项,以防止再次发生并消除潜在问题,确保符合监管标准,并不断改进流程和产品。
Cost and Freight (CFR): a shipping agreement where the seller pays for transportation and freight charges to deliver goods to a specified port, while the buyer assumes risk and responsibility for insurance and costs once the goods are loaded onto the vessel.
Cost of Quality (CoQ): 确保产品或服务符合质量标准的总成本,包括预防成本、评估成本和故障成本。它包括为避免缺陷而产生的费用、评估质量的成本以及因产品或服务缺陷而产生的成本。
Critical Control Points (CCP): 生产过程中可实施控制措施以预防、消除或将食品安全危害降低至可接受水平的特定阶段。识别这些环节对于食品生产系统中有效的危害分析和关键控制管理至关重要。
Defects Per Million Opportunities (DPMO): 质量控制中使用的一种测量方法,用于量化每百万次错误机会中流程的缺陷数,计算方法是将缺陷数除以总机会数,然后乘以一百万。
Design Failure Mode and Effects (DFMEA): 一种系统的方法,用于识别潜在的与设计相关的故障,分析其对系统性能的影响,并确定风险的优先顺序,以提高设计阶段的产品可靠性和安全性。
Design for Manufacturability (DFM): 一套旨在通过在设计阶段考虑制造能力和限制来设计产品,从而简化和优化制造过程、降低生产成本、提高质量并最大限度地缩短上市时间的工程实践。
Device Master Record (DMR): 提供生产医疗器械所需信息的文件和规范的汇编,包括设计规范、生产流程、质量保证措施和标签要求,确保符合监管标准。
Eight Disciplines Problem Solving (8D): 一种结构化的问题解决方法,用于识别、纠正和消除重复出现的问题,包括八个步骤:团队组建、问题描述、遏制行动、根本原因分析、纠正措施、实施、预防和对团队努力的认可。
Electromagnetic Compatibility (EMC): 电气设备在运行时不受外界电磁场干扰并且不发射对其他设备造成干扰的电磁能量的能力。
Electrostatic Discharge (ESD): 由接触、电路短路或介质击穿引起的两个带电物体之间突然产生的电流流动。它会损坏电子元件并干扰电子系统。
Engineering Change Order (ECO): 授权对产品设计、规格或流程进行修改的文件,详细说明变更、原因和实施说明,确保在整个产品生命周期内对变更进行适当的跟踪和管理。
Failure Mode and Effects Analysis (FMEA): 一种系统方法,用于评估系统、流程或产品中的潜在故障模式,评估其对性能的影响,并确定风险的优先顺序,以通过纠正措施提高可靠性和安全性。
First Article Inspection (FAI): 一种质量保证流程,通过根据指定要求检查生产的第一件产品来验证制造商的生产过程,确保在开始批量生产之前符合设计规范和标准。
First Pass Yield (FPY): 一种制造指标,用于衡量初始生产过程中正确生产且无返工或缺陷的产品的百分比,表明运营的效率和质量。
Food and Drug Administration (FDA): 美国卫生与公众服务部的一个联邦机构,负责监管食品安全、药品、医疗器械、化妆品和烟草产品,通过科学评估和执行合规标准来确保公众健康和安全。
Installation Qualification (IQ): 一个记录的过程,用于验证设备或系统是否按照规范安装,包括对公用设施、环境条件和符合设计要求的评估,确保准备好进行操作鉴定。
International Organization for Standardization (ISO): 一个非政府国际机构,致力于制定和发布标准,确保各行各业的质量、安全、效率和互操作性,促进全球贸易与合作。该机构成立于1947年,由各成员国的国家标准化组织组成。
Just-In-Time (JIT): 一种生产策略,通过安排材料和组件在制造过程中需要时精确到达,从而降低库存成本,最大限度地减少浪费,提高效率。
Manufacturing Execution System (MES): 一款软件解决方案,可实时监控、控制和优化生产流程,方便数据收集、制造操作跟踪以及与企业系统的集成,从而提高车间效率和生产力。
Measurement System Analysis (MSA): 一种统计方法,用于评估测量过程和仪器的准确性、精确度和可靠性,确保收集的数据有效且一致,以便进行质量控制和过程改进的决策。
Non-Destructive Testing (NDT): 一种用于评估材料特性、完整性或结构而不造成损坏的方法,采用超声波、射线、磁粉和渗透检测等技术来检测缺陷或不连续性。
Operational Qualification (OQ): 验证过程确保设备或系统在规定的限制内按照指定的要求运行,确认它们在其运行环境中按预期运行。
Performance Qualification (PQ): 验证系统或设备在实际条件下按照指定要求运行的过程,确保其在预定限制内始终执行其预期功能。
Process Capability Index (Cpk): 一种统计测量方法,用于量化过程在指定限制内产生输出的能力,指示过程平均值与最接近的规格限制之间的关系,并根据过程变化进行调整。
Process Failure Mode and Effects Analysis (PFMEA): 一种系统方法,用于识别和评估制造或业务流程中的潜在故障,评估其对结果的影响,并确定减轻风险的行动优先顺序。
Production Part Approval Process (PPAP): 制造业中使用的标准化程序,以确保供应商在批量生产之前满足质量要求,包括设计规范、工艺能力和生产样品的记录和验证,以确认符合客户的期望。
Project Management Office (PMO): 组织内的一个集中实体,用于标准化项目管理实践、提供治理、支持项目执行并促进资源分配,以确保与战略目标保持一致并改善项目成果。
Repeatability and Reproducibility (R&R): 测量系统在相同条件下(重复性)以及不同条件或操作员(再现性)产生一致结果的能力,通常通过统计方法评估数据收集过程中的可变性和可靠性。
Root Cause Analysis (RCA): 一种系统性的过程,用于识别导致问题或失败的根本因素,旨在解决和消除潜在问题,而不是仅仅治疗症状。
Standard Operating Procedure (SOP): 一套分步说明,旨在帮助工人持续高效地执行日常操作,确保遵守法规和质量标准。
Statistical Process Control (SPC): 一种质量控制方法,采用统计技术来监视和控制过程,通过识别变化并在指定的限制内保持一致的输出来确保其充分发挥其潜力。
Takt Time: 生产满足客户需求的产品所需的最大允许时间,用可用生产时间除以所需产量计算得出。它有助于同步生产节奏和需求,确保高效的工作流程和资源配置。
































