
Cómo planificar y ejecutar una prueba piloto para validar las herramientas, los procesos de ensamblaje y el control de calidad antes de comprometerse con la producción en masa.
Para convertir el rendimiento del prototipo en una producción repetible, se requiere una producción piloto metódica centrada en validar el proceso de fabricación, en lugar del diseño del producto. Una producción piloto correctamente ejecutada detecta las debilidades del herramental, los cuellos de botella en el ensamblaje y las deficiencias en el control de calidad en tiempos de ciclo reales y condiciones de operación, lo que reduce la probabilidad de costosas repeticiones al iniciar la producción en serie.
En este artículo encontrará consejos para definir los objetivos del piloto, seleccionar la cantidad del piloto y las líneas de producción, y preparar la capacitación del operador, junto con una metodología basada en métricas para medir el rendimiento de la primera pasada, el tiempo de ciclo, la tasa de desperdicio y capacidad de procesoTambién establece pruebas prácticas para validar la vida útil de las herramientas, plantillas, dispositivos de fijación y matrices bajo cargas de producción, además de pasos estructurados para finalizar las instrucciones de trabajo, los planes de control de calidad, la trazabilidad y las acciones correctivas basadas en la retroalimentación de las pruebas piloto.
Conclusiones Clave
- Confirmar la capacidad de fabricación antes de comprometerse con el volumen
- Definir el tamaño del piloto, la línea de producción, la huella y la capacitación
- Medida FPY, hora de golpe, tiempo de ciclo, desperdicio y capacidad
- Estrés moldes de prueba, accesorios y herramientas para desgaste
- Instrucciones de trabajo de bloqueo, planes de inspección y enlaces de trazabilidad
- Utilice puertas de paso/no paso formales y listas de verificación de liberación reglamentaria
- Familiarizarse con los conceptos PPAP y R@R
Validar los procesos de fabricación, no el diseño del producto
Pilot objectives debe target manufacturing validación de procesosno son comprobaciones del concepto del producto.
Defina resultados medibles para la configuración del equipo, el cumplimiento de los procedimientos del operador y la inspección de las puertas. Utilice la prueba piloto para validar las herramientas, los procesos de ensamblaje y el control de calidad antes de iniciar la producción en masa.
Establezca objetivos numéricos de antemano, como por ejemplo:
- Aspirar a una capacidad de proceso Cpk ≥ 1,33 para dimensiones críticas
- reducir defectos hacia Seis Sigma Orientación de 3.4 DPMO cuando sea factible.
- especificar un rendimiento de pasada inicial (IPY) objetivo, como ≥95 % para conjuntos no críticos.
- Incluya tasas de desperdicio aceptables y ventanas de tiempo de ciclo vinculadas al tiempo takt.
Definición de Takt Time: en producción ajustada, Takt Time is the calculated pace at which a product must be completed to satisfy customer demand. It essentially acts as the “heartbeat” of the production process, aligning manufacturing speed with the rate of customer orders. Takt time is determined by the simple formula: [latex]\text{Takt Time} = \frac{\text{Total Available Production Time}}{\text{Total Customer Demand for that Period}}[/latex]. The primary goal of establishing a takt time is to perfectly match production output with customer requirements, thereby minimizing waste through overproduction or underproduction and ensuring a smooth, continuous workflow. This key fabricación ajustada La métrica no es una medida del tiempo que se tarda en producir una sola unidad (ese es el tiempo de ciclo), sino más bien del ritmo que el sistema de producción debe mantener para cumplir con sus compromisos.
Objetivos típicos del proceso:
- Confirmar la repetibilidad de la máquina bajo la cadencia de producción.
- Validar la secuencia de ensamblaje y las ventanas de torque/fuerza.
- Demuestre la repetibilidad y el rendimiento de la inspección.
Cada bala se convertirá en una prueba discreta con criterios de aprobación/rechazo y método de medición.
Utilice esquemas de muestreo y aceptación establecidos, como ANSI/ASQ Z1.4, para el muestreo de lotes y clasifique los defectos por gravedad (crítica, mayor o menor). Para defectos críticos, establezca AQL = 0; para defectos mayores, considere AQL 0,65–1,5 según el riesgo. Capture datos de longitud de ejecución para respaldar Weibull o estimaciones de vida útil para el desgaste de herramientas y dispositivos.
Distribución de Weibull en la validación de fabricación: La distribución de Weibull es una distribución de probabilidad continua ampliamente utilizada en ingeniería de confiabilidad para modelar el tiempo hasta el fallo de un componente o sistema. Su ventaja reside en su flexibilidad, definida por sus parámetros clave:
- Parámetro de forma (β o k): Este es el parámetro más crucial ya que indica la naturaleza de la tasa de falla a lo largo del tiempo.
- β
- β = 1: indica una tasa de fallo constante, característica de fallos aleatorios durante la vida útil de un producto.
- β > 1: indica una tasa de fallas creciente, lo que indica fallas por desgaste a medida que el producto envejece.
- Parámetro de escala (η o λ): También conocida como vida característica, representa el momento en el que el 63,2% de la población habrá fracasado. Básicamente, estira o comprime la distribución a lo largo del eje temporal.
- Parámetro de localización (γ): Este tercer parámetro opcional representa un periodo sin fallos. Si es mayor que cero, indica un periodo durante el cual no se prevén fallos.
Para más detalles, consulte nuestro artículo específico sobre este tema:
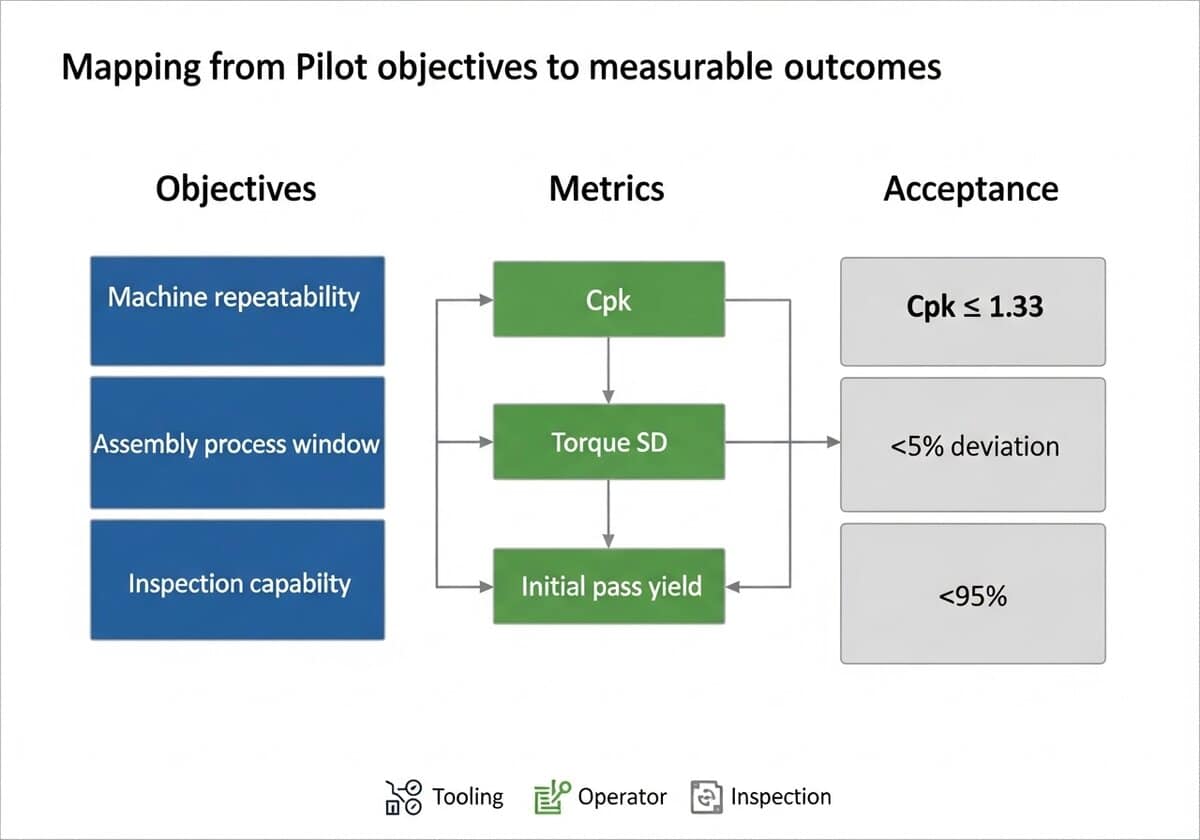
Recopile un conjunto de datos específico durante el ensayo y asigne métricas de decisión. La siguiente tabla resume las combinaciones típicas.
| Proceso | Métrico | Aceptación |
|---|---|---|
| Moldeo por inyección | Cpk dimensional | ≥1,33 |
| Par de montaje | Desviación de par (SD) | ≤5% del punto de ajuste |
| Inspección | Rendimiento del pase inicial | ≥95% |
Documente los objetivos, los planes de medición y los criterios de salida en un protocolo piloto firmado conjuntamente por los departamentos de fabricación y calidad. Incluya los requisitos de trazabilidad y los campos de datos obligatorios para cada número de pieza recopilado.
Consejo: requieren una longitud de ejecución mínima que produzca al menos 30 muestras independientes por característica crítica para respaldar el análisis de capacidad básica.
Consejo: Consulte las reglas de su empresa y la autoridad del dominio si se deben conservar las muestras de validación y durante cuánto tiempo.
Planificación de la prueba piloto
Defina el recuento del lote piloto en función de los objetivos de validación y las limitaciones posteriores; la práctica común de la industria establece lotes piloto entre 100–1.000 unidades Ejercitar las herramientas y la logística a un ritmo similar al de la producción. Seleccionar la cantidad para generar modos de fallo estadísticamente significativos, a la vez que se limitan los desperdicios y el coste del inventario.
Pilot runs also bring their own manufacturing terms and acronyms, such as PPAP, FAI and Cpk, which should be defined in the release plan.
Elija la línea de producción con criterios claros: compatibilidad del equipo, capacidad de tiempo de procesamiento y disponibilidad de las habilidades del operador. Utilice una lista de verificación ordenada para que la decisión sea reproducible:
- Coincida el equipo básico con el tiempo de ciclo
- Confirmar el flujo de material y los accesorios
- Validar puntos de inspección y trazabilidad
Compare la celda piloto dedicada frente al uso de la línea de producción objetivo para decidir el diseño y la asignación de recursos.
| Opción | Ventajas | Contras |
|---|---|---|
| Célula piloto dedicada | Variables controladas, fácil observación | Equipos no idénticos |
| Línea de producción objetivo | Condiciones reales del proceso | Interrumpe la salida de volumen |
Utilice la tabla para informar a las partes interesadas y capturar las compensaciones.
Diseñar la distribución de la tienda para preservar el flujo de materiales, la ergonomía y los puntos de medición; ubicar SPC puertas donde aparecen los defectos por primera vez. Para dispositivo médico cumplimiento de la normativa, las directrices de validación de procesos suelen esperar al menos tres lotes consecutivos con éxito durante la cualificación del rendimiento. Forme a los operarios en cadencia, reconocimiento de defectos e inicio de acciones correctivas antes de la prueba piloto.
Implementar una lista de verificación de competencias, evaluaciones prácticas y entrenamiento en vivo durante los turnos iniciales.
Consejo: Exigir a los operadores que completen una prueba de ensamblaje cronometrada y una puntuación de auditoría de calidad ≥90% antes de iniciar trabajos sin supervisión. Registrar todos los registros de capacitación y vincular las identificaciones de los operadores con los lotes de producción para facilitar la trazabilidad.
Establezca un programa de rampa con aumentos controlados en la duración de la ejecución y la frecuencia de inspección; comience con una inspección del 100 % para las primeras muestras y luego pase a planes de muestreo cuando se demuestre estabilidad. "Ejecútelo como en producción" es un lema útil: registre los tiempos de ciclo, el rendimiento de la primera pasada y los minutos de inactividad para establecer la base del proceso para las decisiones posteriores.
Métricas de validación clave
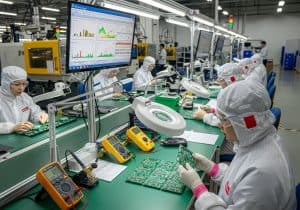
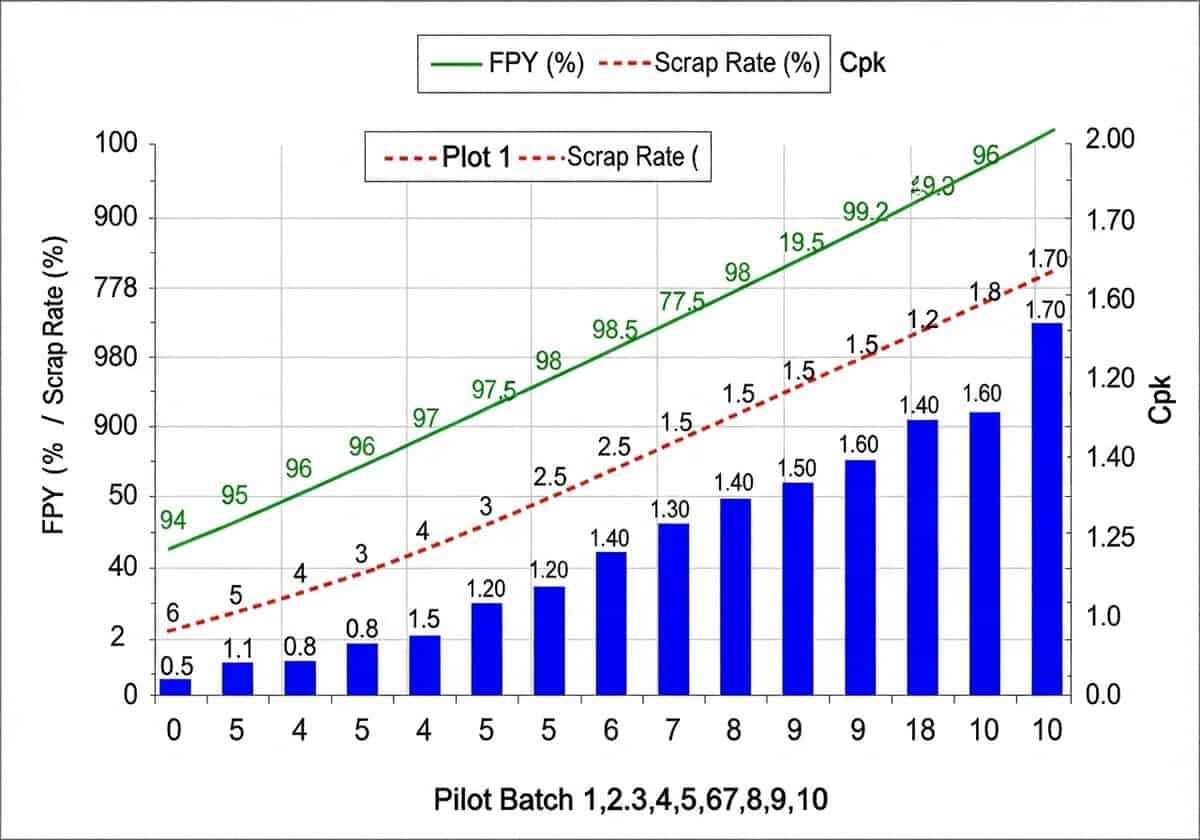
La validación durante una prueba piloto se centra en cuatro resultados mensurables:
- rendimiento del pase inicial
- tiempo de ciclo
- tasa de desperdicio
- y capacidad de proceso.
Cada métrica cuantifica un modo de fallo diferente y, en conjunto, revelan el estado del proceso. Es necesario documentar métodos de medición consistentes antes de iniciar la recopilación de datos.
Use a clear formula for initial pass yield: [latex]IPY = \frac{Good Units}{Total Units}*100%[/latex]
Los puntos de referencia típicos incluyen productos electrónicos de consumo que apuntan a más del 95% y componentes automotrices que habitualmente apuntan a más del 99% de aceptación en una sola pasada.
Las mediciones del tiempo de ciclo separan el tiempo de valor añadido del tiempo de espera y configuración. Realice un seguimiento del promedio, la mediana y los valores atípicos, y compárelos con el tiempo takt o la cadencia del cliente. Entre los métodos de recopilación útiles se incluyen los estudios de tiempos, las marcas de tiempo automatizadas de los sensores y los histogramas de tiempo de ciclo.
| Industria | Objetivo API (%) | Cpk objetivo | Tasa objetivo de desperdicio (%) |
|---|---|---|---|
| Electrónica de consumo | ≥95 | ≥1,33 | <2 |
| Moldeado por inyección plástica | ≥98 | ≥1,33 | <1 |
| dispositivos médicos | ≥99 | ≥1,67 | <0.1 |
| Automotriz (PPAP) | ≥99,5 | ≥1,67 | <0.5 |
Process capability uses standard statistical formulae to relate spread versus tolerances: [latex]C_{pk} = \min\left(\frac{\bar{X}-LTL}{3\sigma},\frac{UTL-\bar{X}}{3\sigma}\right)[/latex]. Typical estimation requires a run of at least 30 samples, with 100 samples giving tighter confidence bounds for Cpk calculations.
Utilice las tendencias métricas de la prueba piloto para establecer las puertas de lanzamiento, los desencadenantes de acciones correctivas y los límites de control. La prueba piloto "Del Laboratorio al Mercado" para validar las herramientas, los procesos de ensamblaje y el control de calidad debe tener en cuenta estas cifras al definir las reglas de aprobación/no aprobación.
Consejo: Marcar cualquier lote con IPY en descenso o Cpk por debajo del objetivo para contención inmediata y análisis de causa raíz.
Validación de equipos en condiciones reales de producción
La validación de herramientas, plantillas, accesorios y matrices debe realizarse según la cadencia de producción para revelar la fatiga, los efectos térmicos y la deriva de tolerancia.
For regulated products, this pilot phase is usually formalized as IQ OQ PQ process validation, which documents that equipment is installed correctly, runs within its limits and produces conforming parts. IQ and OQ validation of the tooling and fixtures normally precede the pilot batches.
La vida útil esperada del equipo varía según el proceso y el material; los moldes de inyección de acero suelen tener entre 100.000 y 1.000.000 de ciclos, dependiendo del grado del acero y el mantenimiento (en lugar de los 500 a 2.000 habituales si el molde es de aluminio para prototipos o series muy pequeñas). Las herramientas de prensado progresivo para la industria automotriz suelen superar los 500.000 golpes, con reacondicionamientos programados para mantener la precisión de la forma.
La medición y la inspección deben ser sistemáticas y repetibles. Las comprobaciones recomendadas incluyen:
- Muestreo CMM dimensional a intervalos planificados.
- Auditorías de rugosidad superficial y desgaste visual.
- Verificación de torque y fuerza de sujeción en útiles de montaje.
Los objetivos de repetibilidad de las fijaciones dependen de las clases de tolerancia del producto; muchos ensambles de consumo requieren una repetibilidad del localizador de ±0,05–0,2 mm. Las herramientas eléctricas calibradas utilizadas para la fijación deben mantener el par de apriete dentro del ±5 % del valor de consigna, verificado mediante un programa de calibración trazable.
| Método | Frecuencia típica | Ventajas | Contras |
|---|---|---|---|
| Visual + lista de verificación | Shiftly | Rápido y de bajo costo | Subjetivo, no detecta fallas del subsuelo |
| CMM / metrología | Diariamente o por lotes | Alta precisión | Más lento, se necesita equipo |
| NDT (tinte penetrante/ultrasónico) | Programado | Detecta grietas | Requiere preparación y operador capacitado. |
Un tamaño de muestra práctico para la estimación de la capacidad inicial suele ser de 30 piezas por característica crítica.
Se deben implementar umbrales de desgaste documentados, un plan de acción correctiva detallado y cambios de diseño controlados cuando la deriva excede los límites.
Consejo: Correlacionar el recuento de ciclos con el desgaste medido y agregar una parada de mantenimiento preventivo entre el 60 % y el 80 % de la vida útil prevista de la matriz para evitar fallas no planificadas.
Aspectos destacados del PPAP: El Proceso de Aprobación de Piezas de Producción (PPAP) es un sistema esencial en el sector automotriz que busca generar confianza en los proveedores y sus métodos de producción. Su objetivo principal es confirmar que un proveedor puede cumplir consistentemente con los estándares de calidad y capacidad de fabricación de las piezas que entrega. El PPAP garantiza que los proveedores comprendan claramente las especificaciones y expectativas de diseño del cliente.
También confirma que el proceso de fabricación del proveedor puede producir de forma fiable piezas que cumplen estos estándares durante la producción a gran escala al ritmo acordado (ver R@R a continuación).
Este proceso estandarizado respalda la claridad comunicación y la aprobación de los métodos y diseños de producción antes, durante y después de la fabricación.
Una presentación PPAP completa puede constar de 18 elementos que, en conjunto, demuestran la capacidad de un proveedor para satisfacer los requisitos del cliente. Estos elementos incluyen documentación de diseño, registros de cambios de ingeniería y aprobaciones de ingeniería del cliente. La presentación también incluye evaluaciones detalladas como: Fallo de diseño Análisis de modos y efectos (Análisis de modos de fallo y efectos de fallos (DFMEA)), Process Flow Diagrams, and Process Failure Mode and Effects Analysis (PFMEA). Other components include a Control Plan, studies of measurement system accuracy, and results from a representative production run. The entire submission is compiled and summarized in a Part Submission Warrant (PSW). There are five PPAP submission levels, ranging from Level 1, which includes only the PSW, to Level 5, which requires full documentation and product samples ready for on-site review at the supplier’s facility.
Lo más destacado de R@R: Junto con el PPAP, el Proceso de Aprobación de Piezas de Producción (R@R) forma parte de la evaluación de preproducción en la industria automotriz, que se utiliza para confirmar que el proceso de fabricación de un proveedor puede producir de forma consistente el volumen requerido de piezas al ritmo de producción acordado, cumpliendo con los estándares de calidad. Esta evaluación suele realizarse en las instalaciones del proveedor y, a menudo, es observada por el cliente para replicar las condiciones reales de producción. Durante el Proceso de Aprobación de Piezas de Producción, se realiza un seguimiento minucioso de métricas críticas como el tiempo de ciclo, los niveles de producción y las tasas de desperdicio para detectar cualquier ineficiencia o problema de calidad antes de que comience la producción a gran escala. Un Proceso de Aprobación de Piezas de Producción exitoso indica la preparación del proveedor para el Inicio de la Producción (SOP) y su capacidad para cumplir de forma fiable con las expectativas de producción y calidad del fabricante. Este proceso verifica la capacidad de producción descrita en la presentación del Proceso de Aprobación de Piezas de Producción (PPAP) y ayuda a reducir el riesgo de futuros problemas en la cadena de suministro.
Procesos de finalización a partir de la retroalimentación del piloto
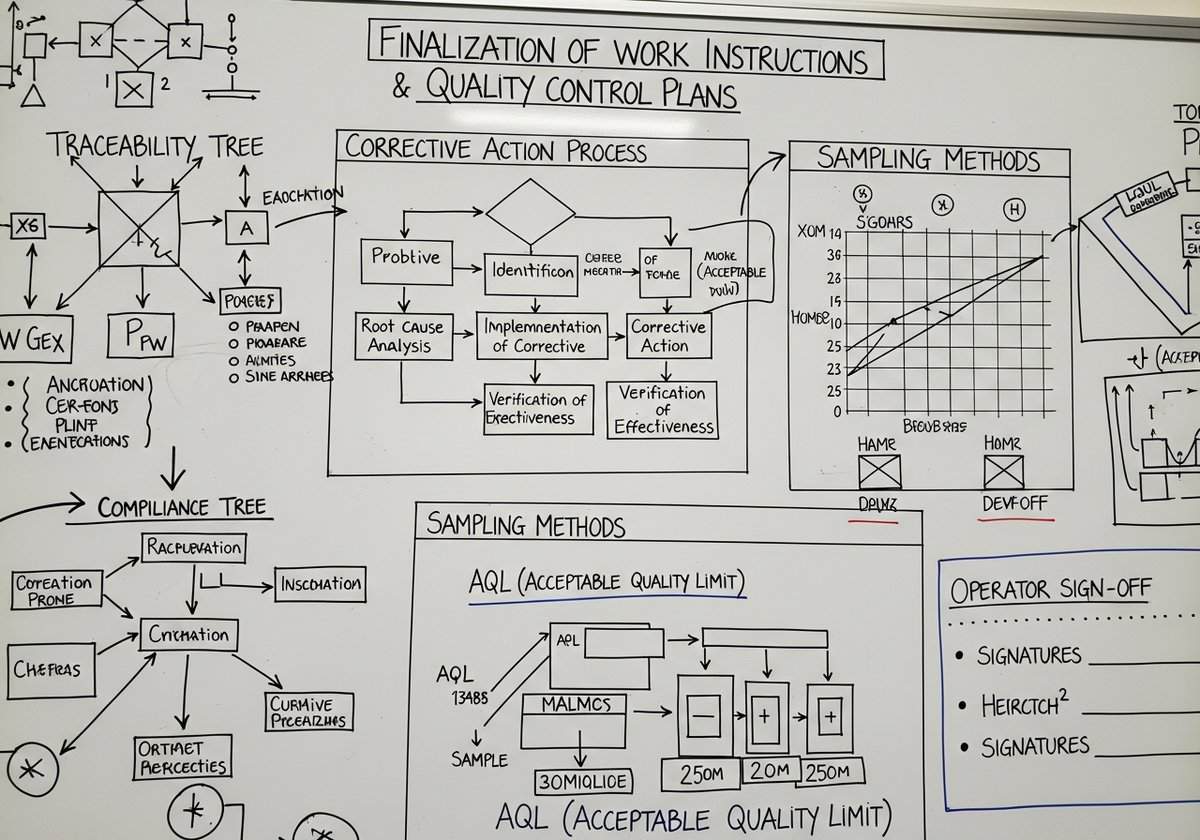
La retroalimentación de los pilotos se utiliza para finalizar las instrucciones de trabajo, los planes de control de calidad y los diagramas de trazabilidad. Las instrucciones de trabajo documentan el propósito, el alcance, las herramientas, la secuencia de pasos y los criterios de aceptación. ISO 13485 Requiere procedimientos de producción documentados y la norma FDA 21 CFR 820 exige registros maestros de dispositivos. Utilice numeración de revisión controlada y la aprobación del operador para cada cambio.
Los planes de control de calidad deben incluir las características críticas, el muestreo y los métodos de inspección. Aplique las tablas de muestreo ANSI/ASQ Z1.4 o ISO 2859-1 para la inspección por lotes. En el caso de productos electrónicos, el objetivo habitual es una capacidad de proceso de Cpk ≥ 1,33.
Los registros de trazabilidad deben vincular las unidades serializadas con los lotes de componentes y los parámetros del proceso. Las implementaciones de MES, códigos de barras o RFID crean marcas de tiempo y registros de auditoría inmutables. Las solicitudes de PPAP para la industria automotriz requieren trazabilidad de materiales y registros de proceso para su aprobación.
La acción correctiva piloto utiliza pasos de contención, investigación, causa raíz, corrección y verificación. Las herramientas comunes incluyen: 8D los informes y el 5 porqués Técnica para el análisis estructurado de la causa raíz.
Se deben realizar un seguimiento de las métricas de resultados documentadas hasta que se establezca la estabilidad:
- Verificación de contención
- Acción correctiva registrada
- Comprobación de eficacia después de tres turnos de producción
Establezca la autoridad de firma, los controles de cambios y las listas de verificación de la liberación antes de la liberación masiva. Utilice la siguiente comparación para armonizar los documentos y los métodos de verificación.
| Documento | Objetivo | Método de verificación |
|---|---|---|
| Instrucciones de trabajo | Criterios de aceptación y montaje paso a paso | Aprobación y observación del operador |
| Plan de control de calidad | Muestreo, métodos de prueba, niveles de aceptación | Inspecciones de lotes e informes estadísticos |
| Trazabilidad | Genealogía de componentes e historia del lote | Registros serializados y registro de auditoría MES |
Consejo: Conserve los registros de seguimiento piloto durante al menos el doble de la vida útil máxima del componente. Nota: Su industria u organismo notificado podría tener normas obligatorias al respecto.
Requisitos formales de aprobación/no aprobación y de liberación específicos de la industria
Establezca umbrales medibles de aprobación/no aprobación que cubran la calidad, el rendimiento y el cumplimiento normativo. Los umbrales típicos incluyen el rendimiento a la primera, el Cpk y la tasa de aprobación de las pruebas funcionales. Criterios de decisión Debe incluir aprobaciones documentadas y evidencia del cierre de acciones correctivas.
Los lanzamientos de productos electrónicos de consumo requieren marcados regulatorios y una verificación funcional completa. El marcado CE, la certificación UL y la conformidad con la EMC son hitos estándar. Para piezas moldeadas por inyección, la capacidad dimensional y la aceptación visual suelen utilizar un NCA del 2,5 %.
La liberación de dispositivos médicos exige la documentación de la IQ/OQ/PQ, así como protocolos formales de validación. Los marcos regulatorios incluyen la certificación FDA 21 CFR 820 y la ISO 13485. La validación del proceso suele constar de tres etapas, con evidencia documentada para cada una.
El PPAP automotriz requiere la presentación de una garantía de presentación de piezas y datos de respaldo. Los entregables comúnmente incluyen un plan de control, FMEA, MSA, resultados dimensionales y evidencia de velocidad de ejecución. Los programas automotrices a menudo requieren Cpk ≥1,67 para características críticas.
| Industria | Documentos críticos | Objetivo de capacidad del proceso |
|---|---|---|
| Electrónica de consumo | Informes de pruebas funcionales; CE/UL; EMC | Cpk ≥1,33 |
| Plásticos moldeados por inyección | Informe de prueba de moho; gráficos SPC; AQL visual | Cpk ≥1,33 |
| dispositivos médicos | IR/WH/PQ; Registro maestro del dispositivo; informe de validación | Cpk ≥1,33 |
| Automotriz (PPAP) | PSW; plan de control; FMEA; MSA | Cpk ≥1,67 |
Las puertas de decisión deben corresponderse con las métricas documentadas y los resultados regulatorios. Consulte la guía estratégica de la prueba piloto de producción «Del Laboratorio al Mercado» para obtener más información.
Consejo: emplear una matriz de decisión binaria y requerir la aprobación documentada del cliente antes de la liberación del volumen.
Conclusión
Para que el rendimiento del prototipo se convierta en una producción repetible, se requiere una prueba piloto metódica que valide el proceso de fabricación, no el diseño del producto. Una prueba piloto correctamente ejecutada detecta el desgaste de las herramientas, los cuellos de botella en el ensamblaje y las deficiencias de inspección en tiempos de ciclo y condiciones de operación reales, lo que genera la evidencia documentada que la FDA describe:
La validación de procesos consiste en establecer evidencia documentada que proporcione un alto grado de seguridad de que un proceso específico producirá consistentemente un producto que cumple con sus especificaciones y atributos de calidad predeterminados. (Guía de Validación de Procesos de la FDA, 2011)
Mediante la aplicación de métricas específicas (rendimiento en la primera pasada, tiempo de ciclo, tasa de desperdicio y capacidad del proceso) equipos Convertir las suposiciones en indicadores de estado medibles y priorizar las acciones correctivas que eliminen los riesgos más perjudiciales antes del lanzamiento a gran escala.
Preguntas frecuentes
¿En qué deben centrarse los objetivos de la prueba piloto cuando se pasa del prototipo a la producción?
Los objetivos deben confirmar la capacidad, estabilidad y repetibilidad del proceso de fabricación, en lugar de revalidar las decisiones de ingeniería del producto. Establezca criterios de aceptación medibles para la configuración de herramientas, los controles de proceso y los métodos de ensamblaje que se utilizarán en la producción en serie.
¿Cómo elegir la cantidad de producción piloto, la línea de producción y el diseño de la planta?
Seleccione una cantidad suficiente para capturar la variación del proceso y realice estudios de capacidad, generalmente determinados por los planes de muestreo y las tasas de defectos esperadas. Elija una línea y un diseño representativos del entorno de producción en masa previsto, garantizando que el equipo, el flujo de materiales y las herramientas se ajusten a las condiciones planificadas.
¿Qué capacitación se requiere para el operador antes de iniciar una prueba piloto?
Impartir capacitación práctica sobre trabajo estándar, puntos críticos de control, criterios de inspección y procedimientos de contención, con comprobaciones de competencia y aprobaciones documentadas. Realizar sesiones de prueba para confirmar la consistencia del operador y actualizar los pasos de trabajo según las desviaciones observadas.
¿Qué métricas de validación se deben rastrear durante la ejecución piloto?
Mida el rendimiento de la pasada inicial (IPY), el tiempo de ciclo y el cumplimiento del takt, las tasas de desperdicio y reproceso, y los índices de capacidad del proceso, como Cp y Cpk, para cuantificar la estabilidad y la capacidad. Recopile datos de tendencias y fuentes de variación para establecer umbrales de aceptación y límites de control para la producción en serie.
¿Cómo se deben validar las herramientas, plantillas, accesorios y matrices en condiciones piloto?
Ejecute herramientas y dispositivos a la cadencia de producción para evaluar el desgaste, la deriva dimensional, la repetibilidad de la configuración y las necesidades de mantenimiento, registrando los modos de falla y las acciones correctivas. ciclo vital Datos para establecer intervalos de mantenimiento preventivo, límites de reemplazo de herramientas y tolerancias aceptables antes del lanzamiento en masa.
¿Cuándo y cómo se finalizan las instrucciones de trabajo, los planes de calidad y la trazabilidad a partir de la retroalimentación del piloto?
Actualice las instrucciones de trabajo paso a paso, las listas de verificación de inspección y los límites de control según las desviaciones observadas y la retroalimentación del operador durante la prueba piloto, incluyendo fotografías y valores de parámetros críticos. Mejore la trazabilidad de los lotes, los planes de muestreo y los procedimientos de acciones correctivas con flujos de trabajo CAPA documentados y criterios de verificación antes de la liberación de producción.
¿Cuáles son los criterios formales de aprobación o no aprobación para pasar a la producción en masa?
Establezca umbrales de aprobación para el Año Internacional de Producción (API), objetivos de Cpk sostenidos, tasas de desperdicio aceptables, tiempos de ciclo estables, documentación completa y verificaciones de disponibilidad de proveedores exitosas. Posteriormente, exija la aprobación interfuncional de fabricación, calidad y cadena de suministro. Asegúrese de que las acciones correctivas derivadas de las no conformidades piloto se resuelvan y verifiquen antes de autorizar la producción en serie.
¿Qué requisitos de liberación específicos de la industria se aplican a productos electrónicos de consumo, plásticos moldeados por inyección, dispositivos médicos y piezas de automóviles?
La electrónica de consumo requiere validación funcional, controles ESD y verificación de la producción; las piezas moldeadas por inyección requieren la cualificación del molde, informes dimensionales y la validación de los ciclos de moldeo y el comportamiento del material. Los dispositivos médicos requieren validación de procesos con IQ/OQ/PQ y trazabilidad completa, mientras que la producción automotriz suele requerir la presentación del PPAP con muestras, planes de control y evidencia de capacidad antes de la aprobación de la producción.
Related Readings
- Calificación de proveedores y control de entrada de materiales: precalificación de proveedores y establecimiento de criterios de aceptación de materiales
- control estadístico de procesos y despliegue de gráficos de control: Implementación de reglas SPC y gráficos de control para el monitoreo de procesos en vivo
- Pruebas de estrés ambiental y acelerado en unidades de producción: Ejecución de pruebas de estrés térmico, de humedad y de vibración durante el piloto
- Validación de embalajes, kits y etiquetado en condiciones de producción: Verificar la integridad del paquete, la precisión del kit y la aplicación de etiquetas con rapidez
- Sistema de ejecución de fabricación (MES) e integración de captura de datos: Conectando máquinas y operadores para capturar trazabilidad y análisis
- Presentaciones reglamentarias y preparación de auditoría para datos piloto: Preparar la documentación y la evidencia de las pruebas piloto para su revisión regulatoria.
- Validación de la estrategia de mantenimiento y seguimiento del tiempo medio: Validar los intervalos de mantenimiento preventivo y capturar las causas del tiempo de inactividad
- Control de cambios de ingeniería (ECO) y pruebas de flujo de documentación: Ejercer las aprobaciones ECO, el control de revisiones y la distribución en planta
- Actualizaciones de evaluación de riesgos de procesos y PFMEA: Actualización del PFMEA, planes de control y acciones de mitigación a partir de datos piloto
- Evaluación de la ergonomía y seguridad en el lugar de trabajo: Observando la postura del operador, el acceso y los controles EHS a un ritmo realista.
- Ensayo de cadena de suministro y logística de entrada: preparación de kits, almacenamiento de reserva y justo a tiempo entregas a la línea piloto
- Análisis de costes de calidad y contabilidad de desechos: Cuantificación de los costos de reproceso, de descarte y de inspección de mano de obra para la economía de rampa
- Procedimientos de implementación y reversión de producción de firmware y software: Validar los pasos de flasheo seguro, control de versiones y reversión en producción
- Balanceo de línea e identificación de cuellos de botella con análisis de tiempo takt: Medición del takt, equilibrio de estaciones y localización de restricciones de rendimiento
- Calibración de equipos de inspección de ejecución piloto y reparación y reconstrucción de medidores: Calibrar herramientas de inspección y realizar estudios de repetibilidad y reproducibilidad de calibres
Enlaces externos sobre la producción piloto
Normas internacionales
- ISO 9001:2015 Sistemas de gestión de calidad – Requisitos
- ISO 13485:2016 Dispositivos médicos – Sistemas de gestión de calidad – Requisitos para fines regulatorios
- ISO/IEC 27001:2013 Tecnología de la información – Técnicas de seguridad – Sistemas de gestión de la seguridad de la información – Requisitos
(Pase el cursor sobre el enlace para ver nuestra descripción del contenido)
Glosario de términos utilizados
Acceptance Quality Limit (AQL): Una medida estadística utilizada en el control de calidad para determinar el número máximo de artículos defectuosos aceptables en una muestra durante la inspección, garantizando que la calidad de un lote cumpla con los estándares especificados.
American National Standards Institute (ANSI): una organización privada sin fines de lucro que supervisa el desarrollo de estándares de consenso voluntarios para productos, servicios, procesos y sistemas en los Estados Unidos, promoviendo la calidad, la seguridad y la interoperabilidad en diversas industrias.
Code of Federal Regulations (CFR): una recopilación de las normas generales y permanentes publicadas por las agencias federales de los Estados Unidos, organizadas por tema en 50 títulos, que sirve como fuente legal oficial para las regulaciones federales.
Contract Manufacturer (CM): Una empresa que produce bienes en nombre de otra, generalmente siguiendo especificaciones específicas de diseño y calidad. Este acuerdo permite a la empresa contratante centrarse en competencias clave como el marketing y el desarrollo de productos, a la vez que externaliza los procesos de fabricación.
Corrective Action and Preventative Action (CAPA): un enfoque sistemático para identificar, investigar y abordar no conformidades y problemas potenciales para prevenir su recurrencia y garantizar el cumplimiento de las normas regulatorias en los sistemas de gestión de calidad.
Corrective and Preventive Action (CAPA): Un enfoque sistemático para identificar, investigar y abordar las no conformidades con el fin de prevenir su recurrencia y eliminar posibles problemas, garantizando el cumplimiento de las normas reglamentarias y la mejora continua de los procesos y productos.
Cost and Freight (CFR): un contrato de transporte marítimo en el que el vendedor paga los gastos de transporte y flete para entregar la mercancía en un puerto específico, mientras que el comprador asume el riesgo y la responsabilidad del seguro y los costes una vez que la mercancía se carga en el buque.
Cost of Quality (CoQ): Costos totales asociados con garantizar que los productos o servicios cumplan con los estándares de calidad, incluyendo los costos de prevención, evaluación y fallas. Abarca los gastos incurridos para evitar defectos, los costos de evaluación de la calidad y los costos derivados de defectos en productos o servicios.
Critical Control Points (CCP): Etapas específicas de un proceso donde se puede aplicar control para prevenir, eliminar o reducir los riesgos para la inocuidad alimentaria a niveles aceptables. Identificar estos puntos es esencial para un análisis de riesgos eficaz y la gestión de controles críticos en los sistemas de producción de alimentos.
Defects Per Million Opportunities (DPMO): una medida utilizada en control de calidad que cuantifica el número de defectos en un proceso por cada millón de oportunidades de error, calculada dividiendo el número de defectos por el número total de oportunidades y multiplicando por un millón.
Design Failure Mode and Effects (DFMEA): un enfoque sistemático para identificar posibles fallas relacionadas con el diseño, analizar sus efectos en el rendimiento del sistema y priorizar los riesgos para mejorar la confiabilidad y la seguridad del producto durante la fase de diseño.
Design for Manufacturability (DFM): Conjunto de prácticas de ingeniería destinadas a diseñar productos para simplificar y optimizar el proceso de fabricación, reduciendo los costes de producción, mejorando la calidad y minimizando el tiempo de comercialización, teniendo en cuenta las capacidades y limitaciones de fabricación durante la fase de diseño.
Device Master Record (DMR): una recopilación de documentos y especificaciones que proporcionan la información necesaria para producir un dispositivo médico, incluidas las especificaciones de diseño, los procesos de producción, las medidas de garantía de calidad y los requisitos de etiquetado, garantizando el cumplimiento de las normas regulatorias.
Eight Disciplines Problem Solving (8D): una metodología estructurada de resolución de problemas utilizada para identificar, corregir y eliminar problemas recurrentes, que consta de ocho pasos: formación del equipo, descripción del problema, acciones de contención, análisis de la causa raíz, acciones correctivas, implementación, prevención y reconocimiento de los esfuerzos del equipo.
Electromagnetic Compatibility (EMC): la capacidad de los dispositivos eléctricos de funcionar sin interferencias de campos electromagnéticos externos y de no emitir niveles de energía electromagnética que causen interferencias a otros dispositivos.
Electrostatic Discharge (ESD): Flujo repentino de electricidad entre dos objetos con carga eléctrica, causado por contacto, cortocircuito o ruptura dieléctrica. Puede dañar componentes electrónicos e interrumpir sistemas electrónicos.
Engineering Change Order (ECO): un documento que autoriza modificaciones al diseño, especificaciones o procesos de un producto, detallando los cambios, razones e instrucciones de implementación, asegurando el seguimiento y la gestión adecuados de las alteraciones durante todo el ciclo de vida del producto.
Failure Mode and Effects Analysis (FMEA): un método sistemático para evaluar modos de falla potenciales dentro de un sistema, proceso o producto, evaluar sus efectos sobre el desempeño y priorizar los riesgos para mejorar la confiabilidad y la seguridad a través de acciones correctivas.
First Pass Yield (FPY): una métrica de fabricación que mide el porcentaje de productos producidos correctamente sin retrabajos ni defectos durante el proceso de producción inicial, lo que indica eficiencia y calidad en las operaciones.
Food and Drug Administration (FDA): una agencia federal del Departamento de Salud y Servicios Humanos de los Estados Unidos responsable de regular la seguridad alimentaria, los productos farmacéuticos, los dispositivos médicos, los cosméticos y los productos de tabaco para garantizar la salud y la seguridad públicas a través de la evaluación científica y la aplicación de las normas de cumplimiento.
Installation Qualification (IQ): un proceso documentado para verificar que los equipos o sistemas estén instalados de acuerdo con las especificaciones, incluyendo la evaluación de los servicios públicos, las condiciones ambientales y el cumplimiento de los requisitos de diseño, garantizando la preparación para la calificación operativa.
International Organization for Standardization (ISO): Organismo internacional no gubernamental que desarrolla y publica normas para garantizar la calidad, la seguridad, la eficiencia y la interoperabilidad en diversas industrias y sectores, facilitando el comercio y la cooperación a nivel mundial. Fundado en 1947, está compuesto por organizaciones nacionales de normalización de los países miembros.
Just-In-Time (JIT): una estrategia de producción que reduce los costos de inventario al programar la llegada de materiales y componentes precisamente cuando se necesitan en el proceso de fabricación, minimizando el desperdicio y mejorando la eficiencia.
Manufacturing Execution System (MES): Una solución de software que supervisa, controla y optimiza los procesos de producción en tiempo real, facilitando la recopilación de datos, el seguimiento de las operaciones de fabricación y la integración con los sistemas empresariales para mejorar la eficiencia y la productividad en la planta de producción.
Measurement System Analysis (MSA): un método estadístico utilizado para evaluar la exactitud, precisión y confiabilidad de los procesos e instrumentos de medición, garantizando que los datos recopilados sean válidos y consistentes para la toma de decisiones en el control de calidad y la mejora de procesos.
Non-Destructive Testing (NDT): un método utilizado para evaluar las propiedades, la integridad o la estructura del material sin causar daños, empleando técnicas como pruebas ultrasónicas, radiográficas, de partículas magnéticas y de líquidos penetrantes para detectar fallas o discontinuidades.
Operational Qualification (OQ): un proceso de validación que garantiza que los equipos o sistemas funcionen de acuerdo con requisitos específicos dentro de límites definidos, confirmando que funcionan según lo previsto en su entorno operativo.
Performance Qualification (PQ): un proceso que verifica que un sistema o equipo funciona de acuerdo con requisitos específicos en condiciones del mundo real, garantizando que realiza consistentemente su función prevista dentro de límites predeterminados.
Process Capability Index (Cpk): una medida estadística que cuantifica qué tan bien un proceso puede producir resultados dentro de límites específicos, indicando la relación entre la media del proceso y el límite de especificación más cercano, ajustado a la variabilidad del proceso.
Process Failure Mode and Effects Analysis (PFMEA): un método sistemático para identificar y evaluar posibles fallas en un proceso de fabricación o comercial, evaluar sus efectos sobre los resultados y priorizar acciones para mitigar los riesgos.
Production Part Approval Process (PPAP): un procedimiento estandarizado utilizado en la fabricación para garantizar que los proveedores cumplan con los requisitos de calidad antes de la producción en masa, que implica la documentación y validación de las especificaciones de diseño, las capacidades del proceso y las muestras de producción para confirmar el cumplimiento de las expectativas del cliente.
Project Management Office (PMO): una entidad centralizada dentro de una organización que estandariza las prácticas de gestión de proyectos, proporciona gobernanza, apoya la ejecución del proyecto y facilita la asignación de recursos para garantizar la alineación con los objetivos estratégicos y mejorar los resultados del proyecto.
Repeatability and Reproducibility (R&R): Capacidad de un sistema de medición para producir resultados consistentes bajo las mismas condiciones (repetibilidad) y en diferentes condiciones u operadores (reproducibilidad), a menudo evaluada mediante métodos estadísticos para evaluar la variabilidad y la confiabilidad en los procesos de recopilación de datos.
Root Cause Analysis (RCA): Un proceso sistemático para identificar los factores fundamentales que conducen a un problema o fracaso, con el objetivo de abordar y eliminar los problemas subyacentes en lugar de limitarse a tratar los síntomas.
Standard Operating Procedure (SOP): un conjunto de instrucciones paso a paso creadas para ayudar a los trabajadores a realizar operaciones rutinarias de manera consistente y eficiente, garantizando el cumplimiento de las regulaciones y los estándares de calidad.
Statistical Process Control (SPC): un método de control de calidad que emplea técnicas estadísticas para supervisar y controlar un proceso, garantizando que funcione a su máximo potencial identificando variaciones y manteniendo una producción constante dentro de límites específicos.
Takt Time: El tiempo máximo permitido para producir un producto que satisfaga la demanda del cliente, calculado dividiendo el tiempo de producción disponible entre la producción requerida. Ayuda a sincronizar el ritmo de producción con la demanda, garantizando un flujo de trabajo eficiente y la asignación de recursos.
































