
Comment planifier et exécuter une série pilote pour valider l'outillage, les processus d'assemblage et le contrôle qualité avant de s'engager dans la production de masse.
Pour traduire les performances d'un prototype en production reproductible, il est nécessaire de mener une production pilote méthodique axée sur la validation du processus de fabrication plutôt que sur la conception du produit. Une production pilote correctement exécutée met en évidence les faiblesses de l'outillage, les goulots d'étranglement de l'assemblage et les écarts de contrôle qualité dans des conditions de cycle et de travail réelles, réduisant ainsi le risque de reprises coûteuses au démarrage de la production en série.
Vous trouverez dans cet article des conseils pour définir les objectifs du projet pilote, sélectionner la quantité et les lignes de production pilotes, et préparer la formation des opérateurs, ainsi qu'une méthodologie basée sur des indicateurs pour mesurer le rendement du premier passage, le temps de cycle, le taux de rebut et capacité du processusIl décrit également des tests pragmatiques pour valider l'outillage, les gabarits, les dispositifs de fixation et la durée de vie des matrices sous les charges de production, ainsi que des étapes structurées pour finaliser les instructions de travail, les plans de contrôle de la qualité, la traçabilité et les actions correctives basées sur les retours d'expérience des pilotes.
A Retenir
- Confirmer la capacité de fabrication avant de s'engager sur le volume
- Définir la taille du pilote, la ligne de production, l'empreinte et la formation
- Mesurer FPY, heure de battement, temps de cycle, rebuts et capacité
- Stresser moules d'essai, dispositifs et outillages pour l'usure
- Instructions de travail de confinement, plans d'inspection, liens de traçabilité
- Utiliser des portes formelles Go/No-Go et des listes de contrôle de publication réglementaire
- se familiariser avec les concepts PPAP et R@R
Valider les processus de fabrication et non la conception du produit
Pilot objectives doit target manufacturing validation du processus, et non des vérifications de concept de produit.
Définissez des résultats mesurables pour la configuration des équipements, le respect des procédures opérateur et les contrôles d'inspection. Utilisez l'essai pilote pour valider l'outillage, les processus d'assemblage et le contrôle qualité avant de vous engager dans la production en série.
Set numerical targets up front, such as for example:
- viser une capacité de processus Cpk ≥ 1,33 pour les dimensions critiques
- réduire les défauts vers Six Sigma orientation de 3.4 DPMO lorsque cela est possible.
- spécifier un rendement initial cible (IPY) tel que ≥ 95 % pour les assemblages non critiques.
- Inclure des taux de rebut acceptables et des fenêtres de temps de cycle liées au temps de cycle.
Définition de Takt Time : dans production allégée, Takt Time is the calculated pace at which a product must be completed to satisfy customer demand. It essentially acts as the “heartbeat” of the production process, aligning manufacturing speed with the rate of customer orders. Takt time is determined by the simple formula: [latex]\text{Takt Time} = \frac{\text{Total Available Production Time}}{\text{Total Customer Demand for that Period}}[/latex]. The primary goal of establishing a takt time is to perfectly match production output with customer requirements, thereby minimizing waste through overproduction or underproduction and ensuring a smooth, continuous workflow. This key production allégée Cette métrique ne mesure pas le temps nécessaire pour produire une seule unité (c'est le temps de cycle), mais plutôt le rythme que le système de production doit maintenir pour respecter ses engagements.
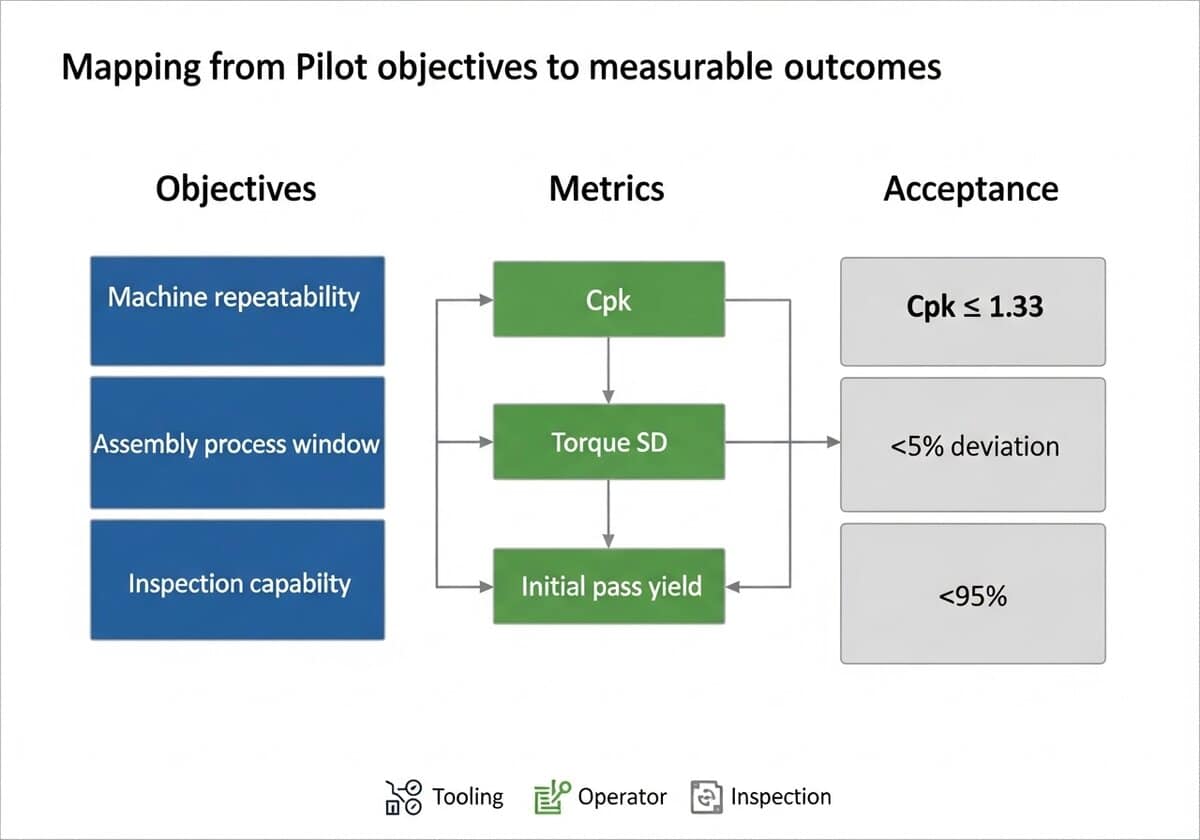
Objectifs typiques du processus :
- Confirmer la répétabilité de la machine sous la cadence de production.
- Valider la séquence d'assemblage et les fenêtres de couple/force.
- Prouver la répétabilité et le débit des inspections.
Chaque balle deviendra un test distinct avec des critères de réussite/échec et une méthode de mesure.
Utilisez des méthodes d'échantillonnage et d'acceptation établies, telles que la norme ANSI/ASQ Z1.4, pour l'échantillonnage des lots et classez les défauts selon leur gravité : critique, majeure ou mineure. Pour les défauts critiques, fixez le niveau de qualité acceptable (AQL) à 0 ; pour les défauts majeurs, envisagez un AQL de 0,65 à 1,5 en fonction du risque. Collectez les données de longueur de série pour étayer votre analyse. Weibull ou des estimations de durée de vie pour l'outillage et l'usure des dispositifs.
Distribution de Weibull dans la validation de fabrication : La distribution de Weibull est une distribution de probabilité continue largement utilisée en ingénierie de la fiabilité pour modéliser le temps jusqu'à la défaillance d'un composant ou d'un système. Sa force réside dans sa flexibilité, définie par ses paramètres clés :
- Paramètre de forme (β ou k) : c'est le paramètre le plus crucial car il indique la nature du taux de défaillance au fil du temps.
- β
- β = 1 : indique un taux de défaillance constant, caractéristique des défaillances aléatoires au cours de la durée de vie utile d'un produit.
- β > 1 : indique un taux de défaillance croissant, signalant des défaillances dues à l'usure à mesure que le produit vieillit.
- Paramètre d'échelle (η ou λ) : Également appelée durée de vie caractéristique, elle représente le moment où 63,2 % de la population aura échoué. Elle étire ou comprime essentiellement la distribution le long de l'axe temporel.
- Paramètre de localisation (γ) : Ce troisième paramètre facultatif représente une période sans panne. S'il est supérieur à zéro, il indique une période pendant laquelle aucune panne n'est attendue.
Pour plus de détails, consultez notre article spécifiquement sur ce sujet :
Collectez un ensemble de données ciblé pendant l'essai et associez-le à des indicateurs de décision. Le tableau ci-dessous résume les appariements typiques.
| Processus | Métrique | Acceptation |
|---|---|---|
| Moulage par injection | Cpk dimensionnel | ≥1,33 |
| Couple de serrage de montage | Écart de couple (SD) | ≤ 5 % du point de consigne |
| Inspection | Rendement initial | ≥ 95 % |
Documentez les objectifs, les plans de mesure et les critères de sortie dans un protocole pilote signé conjointement par les équipes de fabrication et de qualité. Incluez les exigences de traçabilité et les champs de données obligatoires pour chaque numéro de pièce collecté.
Conseil: nécessitent une longueur d'exécution minimale qui produit au moins 30 échantillons indépendants par caractéristique critique pour prendre en charge l'analyse des capacités de base.
Conseil: vérifiez auprès des règles de votre entreprise et de l'autorité du domaine si les échantillons de validation doivent être conservés et pendant combien de temps.
Planification de l'essai pilote
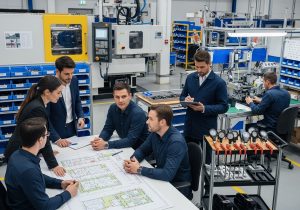
Définir le nombre de lots pilotes en fonction des objectifs de validation et des contraintes en aval ; la pratique courante de l'industrie définit les lots pilotes entre 100 à 1 000 unités Pour exercer l'outillage et la logistique à un rythme de production. Sélectionner la quantité pour produire des modes de défaillance statistiquement significatifs tout en limitant les rebuts et les coûts de stock.
Pilot runs also bring their own manufacturing terms and acronyms, such as PPAP, FAI and Cpk, which should be defined in the release plan.
Choisissez la ligne de production selon des critères clairs : adéquation des équipements, capacité de production et disponibilité des compétences des opérateurs. Utilisez une liste de contrôle structurée pour rendre la décision reproductible.
- Associer l'équipement de base et le temps de cycle
- Confirmer le flux de matériaux et les installations
- Valider les points d'inspection et la traçabilité
Comparez la cellule pilote dédiée à l’utilisation de la ligne de production cible pour décider de la disposition et de l’allocation des ressources.
| Option | Avantages | Inconvénients |
|---|---|---|
| Cellule pilote dédiée | Variables contrôlées, observation facile | Équipement non identique |
| Ligne de production cible | Conditions réelles du processus | Perturbe la sortie du volume |
Utilisez le tableau pour informer les parties prenantes et saisir les compromis.
Concevoir l'agencement de l'atelier de manière à préserver la circulation des matériaux, l'ergonomie et les points de mesure ; placer SPC portes où les défauts apparaissent en premier. Pour dispositif médical regulatory compliance, process validation guidance commonly expects at least three consecutive successful batches during performance qualification. Train operators on takt time, defect recognition, and corrective action initiation before the pilot run.
Mettez en œuvre une liste de contrôle des compétences, des évaluations pratiques et un coaching en direct pendant les premiers quarts de travail.
Conseil: Exiger des opérateurs qu'ils effectuent un essai d'assemblage chronométré et obtiennent un score d'audit qualité ≥ 90 % avant tout travail sans supervision. Enregistrer tous les dossiers de formation et associer les identifiants des opérateurs aux lots de production à des fins de traçabilité.
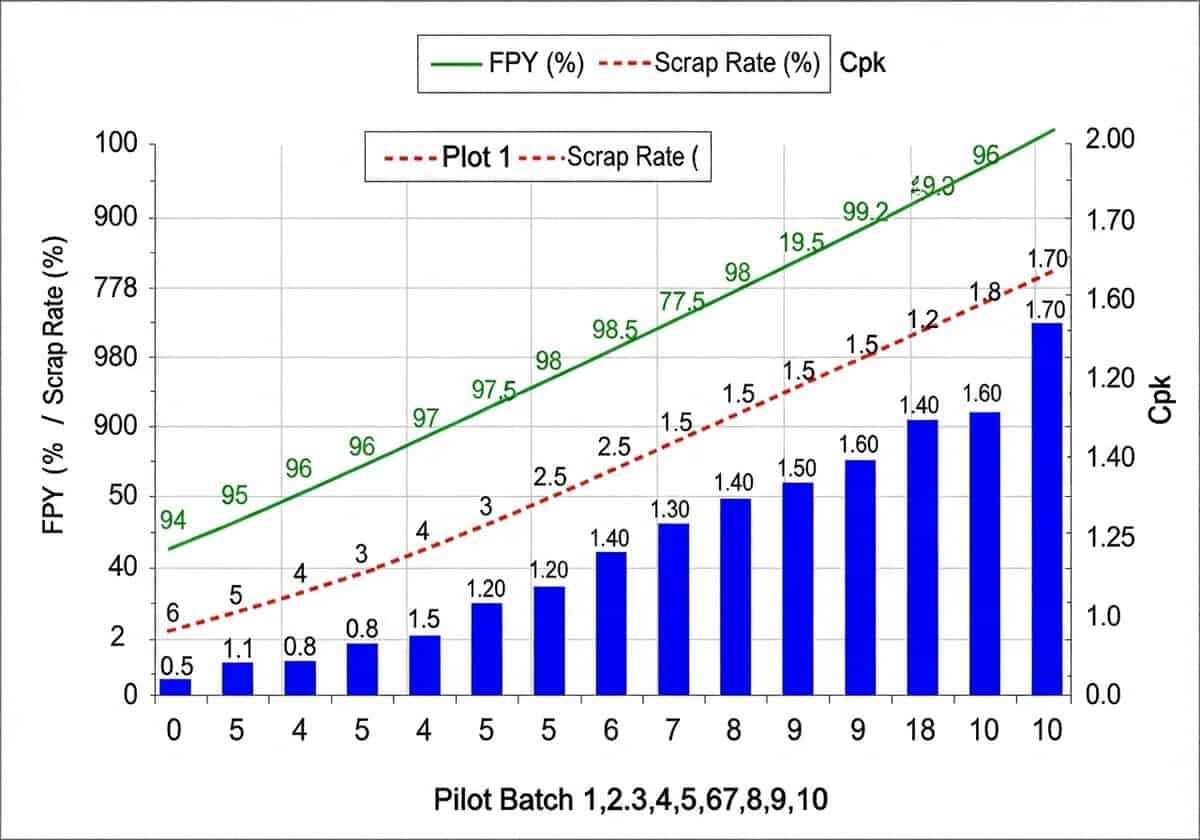
Établissez un calendrier de montée en puissance avec des augmentations contrôlées de la durée des cycles et de la fréquence des inspections ; commencez par une inspection à 100 % pour les premiers échantillons, puis passez aux plans d'échantillonnage lorsque la stabilité est démontrée. « Exécutez comme en production » est un dicton utile : enregistrez les temps de cycle, le rendement au premier passage et les minutes d'arrêt afin d'établir la base de référence du processus pour les décisions ultérieures.
Indicateurs de validation clés
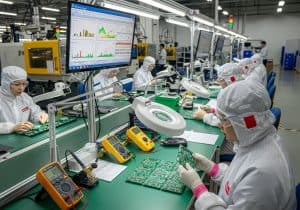
La validation au cours d’une phase pilote se concentre sur quatre résultats mesurables :
- rendement initial
- temps de cycle
- taux de rebut
- et la capacité du processus.
Chaque indicateur quantifie un mode de défaillance différent et, ensemble, ils révèlent l'état du processus. Des méthodes de mesure cohérentes doivent être documentées avant le début de la collecte de données.
Use a clear formula for initial pass yield: [latex]IPY = \frac{Good Units}{Total Units}*100%[/latex]
Les benchmarks typiques incluent l'électronique grand public qui vise plus de 95 % et les composants automobiles qui visent régulièrement plus de 99 % d'acceptation en un seul passage.
Les mesures du temps de cycle distinguent le temps de valeur ajoutée du temps d'attente et de configuration. Suivez la moyenne, la médiane et les valeurs aberrantes et comparez-les au temps de cycle ou à la cadence client. Les méthodes de collecte les plus utiles incluent les études de temps, l'horodatage automatisé des capteurs et les histogrammes de temps de cycle.
| Industrie | Objectif API (%) | Cible Cpk | Taux de rebut cible (%) |
|---|---|---|---|
| Électronique grand public | ≥95 | ≥1,33 | <2 |
| moulé par injection plastiques | ≥98 | ≥1,33 | <1 |
| Dispositifs médicaux | ≥99 | ≥1,67 | <0.1 |
| Automobile (PPAP) | ≥ 99,5 | ≥1,67 | <0.5 |
Process capability uses standard statistical formulae to relate spread versus tolerances: [latex]C_{pk} = \min\left(\frac{\bar{X}-LTL}{3\sigma},\frac{UTL-\bar{X}}{3\sigma}\right)[/latex]. Typical estimation requires a run of at least 30 samples, with 100 samples giving tighter confidence bounds for Cpk calculations.
Utilisez les tendances métriques du pilote pour définir les seuils de validation, les déclencheurs d'actions correctives et les limites de contrôle. Du laboratoire au marché, le pilote visant à valider l'outillage, les processus d'assemblage et le contrôle qualité doit prendre en compte ces chiffres lors de la définition des règles d'autorisation.
Conseil: signaler tout lot avec un IPY ou un Cpk en baisse en dessous de la cible pour un confinement immédiat et une analyse des causes profondes.
Validating Equipements under Real Production Conditions
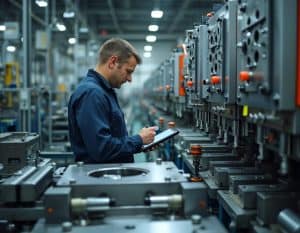
La validation de l'outillage, des gabarits, des montages et des matrices doit avoir lieu à cadence de production pour révéler la fatigue, les effets thermiques et la dérive de tolérance.
For regulated products, this pilot phase is usually formalized as IQ OQ PQ process validation, which documents that equipment is installed correctly, runs within its limits and produces conforming parts. IQ and OQ validation of the tooling and fixtures normally precede the pilot batches.
La durée de vie des équipements varie selon le procédé et le matériau ; les moules d'injection en acier ont généralement une durée de vie comprise entre 100 000 et 1 000 000 de cycles, selon la nuance d'acier et la maintenance (au lieu de 500 à 2 000 cycles pour les moules en aluminium destinés aux prototypes ou aux très petites séries). Les outillages de presse progressifs pour l'automobile dépassent souvent 500 000 cycles, avec des rénovations programmées pour maintenir la précision de la forme.
Les mesures et les inspections doivent être systématiques et reproductibles. Les vérifications recommandées comprennent :
- Échantillonnage dimensionnel CMM à intervalles planifiés.
- Audits de rugosité de surface et d'usure visuelle.
- Vérification du couple et de la force de serrage sur les gabarits d'assemblage.
Les objectifs de répétabilité des fixations dépendent des classes de tolérance des produits ; de nombreux assemblages grand public exigent une répétabilité du localisateur de ± 0,05 à 0,2 mm. Les outils électriques étalonnés utilisés pour la fixation doivent maintenir le couple à ± 5 % de la valeur de consigne, vérifiée par un protocole d'étalonnage traçable.
| Méthode | Fréquence typique | Avantages | Inconvénients |
|---|---|---|---|
| Visuel + liste de contrôle | Décalé | Rapide et économique | Subjectif, manque les failles souterraines |
| MMT / métrologie | Quotidien ou par lots | Haute précision | Plus lent, équipement nécessaire |
| CND (ressuage/ultrasons) | Programmé | Détecte les fissures | Nécessite une préparation et un opérateur qualifié |
Une taille d’échantillon pratique pour l’estimation initiale des capacités est souvent de 30 pièces par caractéristique critique.
Des seuils d’usure documentés, un plan d’action correctif détaillé et des modifications de conception contrôlées doivent être appliqués lorsque la dérive dépasse les limites.
Conseil: corréler le nombre de cycles avec l'usure mesurée et ajouter un arrêt de maintenance préventive à 60–80 % de la durée de vie prévue de la matrice pour éviter une défaillance imprévue.
Points forts du PPAP : Le processus d'approbation des pièces de production (PPAP) est un système essentiel du secteur automobile visant à instaurer la confiance envers les fournisseurs et leurs méthodes de production. Son objectif principal est de confirmer qu'un fournisseur peut systématiquement respecter les normes de qualité et de fabricabilité des pièces livrées. Le PPAP garantit que les fournisseurs comprennent clairement les spécifications de conception et les attentes du client.
Cela confirme également que le processus de fabrication du fournisseur peut produire de manière fiable des pièces qui répondent à ces normes lors d'une production à grande échelle au rythme convenu (voir R@R ci-dessous).
Ce processus standardisé favorise une clarté optimale communication et l’approbation des méthodes et des conceptions de production avant, pendant et après la fabrication.
Un dossier PPAP complet peut comprendre 18 éléments qui, ensemble, démontrent la capacité d'un fournisseur à satisfaire les exigences du client. Ces éléments incluent la documentation de conception, les enregistrements des modifications techniques et les approbations du service d'ingénierie du client. Le dossier comprend également des évaluations détaillées telles que : Échec de conception Analyse des modes et des effets (DFMEA), Process Flow Diagrams, and Process Failure Mode and Effects Analysis (PFMEA). Other components include a Control Plan, studies of measurement system accuracy, and results from a representative production run. The entire submission is compiled and summarized in a Part Submission Warrant (PSW). There are five PPAP submission levels, ranging from Level 1, which includes only the PSW, to Level 5, which requires full documentation and product samples ready for on-site review at the supplier’s facility.
Point fort de R@R : Avec le PPAP, le Run at Rate (R@R) fait partie de l'évaluation de pré-production dans l'industrie automobile. Il permet de confirmer que le processus de fabrication d'un fournisseur peut produire de manière constante le volume de pièces requis à la cadence convenue, tout en respectant les normes de qualité. Cette évaluation est généralement réalisée sur le site du fournisseur et souvent observée par le client afin de reproduire les conditions de production réelles. Pendant le Run at Rate, des indicateurs critiques tels que la durée du cycle, les niveaux de production et les taux de rebut sont soigneusement suivis afin de déceler toute inefficacité ou tout problème de qualité avant le lancement de la production à grande échelle. Un Run at Rate réussi indique que le fournisseur est prêt pour le démarrage de la production (SOP) et qu'il est capable de répondre de manière fiable aux attentes du fabricant en matière de production et de qualité. Ce processus vérifie la capacité de production décrite dans la soumission du PPAP et contribue à réduire les risques de futurs problèmes de chaîne d'approvisionnement.
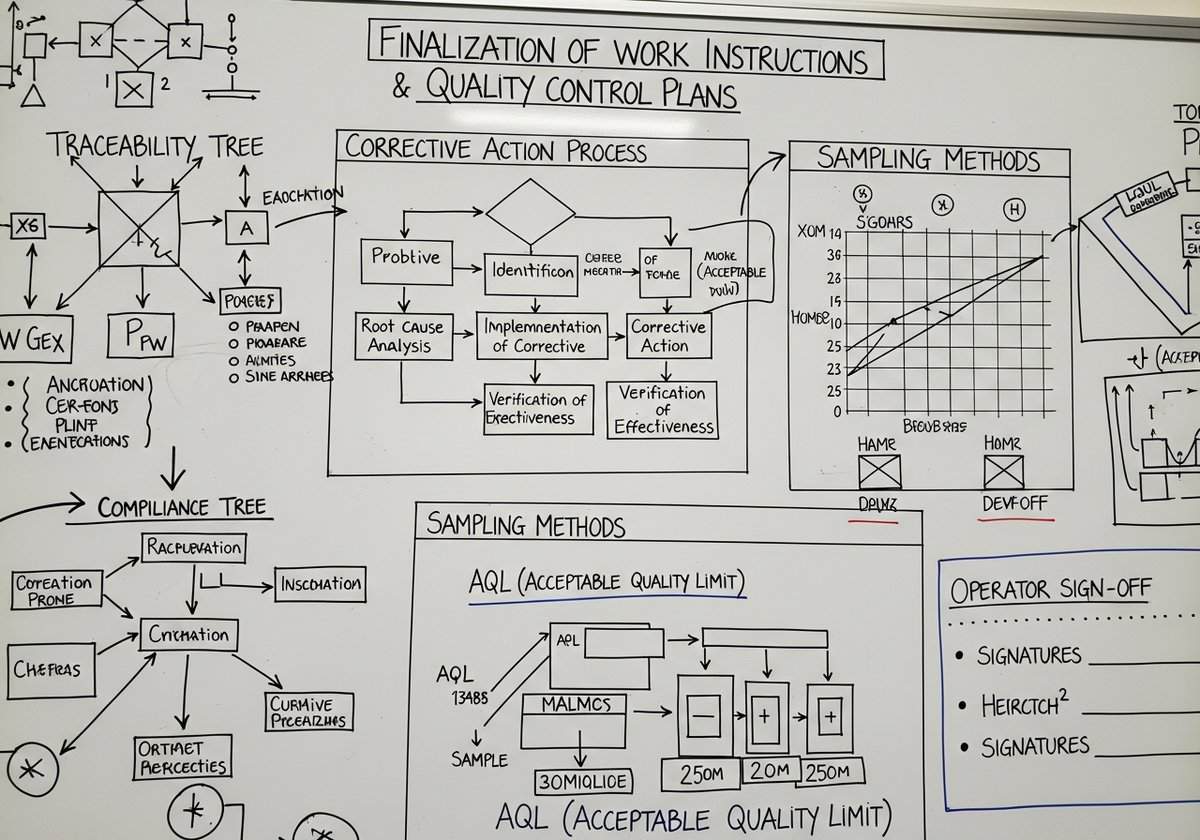
Finalisation des processus à partir des commentaires des pilotes
Les retours des pilotes servent à finaliser les instructions de travail, les plans de contrôle qualité et les arbres de traçabilité. Les instructions de travail précisent l'objectif, le périmètre, les outils, la séquence des étapes et les critères d'acceptation. ISO 13485 Exige des procédures de production documentées et la norme FDA 21 CFR 820 impose la tenue de dossiers maîtres pour les dispositifs médicaux. Utiliser une numérotation de révision contrôlée et la signature d'un opérateur pour chaque modification.
Les plans de contrôle qualité doivent répertorier les caractéristiques critiques, les méthodes d'échantillonnage et d'inspection. Pour les inspections par lots, appliquez les tableaux d'échantillonnage ANSI/ASQ Z1.4 ou ISO 2859-1. Pour les produits électroniques, une capabilité de procédé Cpk ≥ 1,33 est généralement visée.
Les enregistrements de traçabilité doivent relier les unités sérialisées aux lots de composants et aux paramètres de processus. Les implémentations MES, codes-barres ou RFID créent des horodatages et des pistes d'audit immuables. Les soumissions PPAP automobiles nécessitent la traçabilité des matériaux et des enregistrements de processus pour approbation.
L'action corrective pilote utilise les étapes de confinement, d'investigation, d'identification des causes profondes, de correction et de vérification. Les outils courants incluent : 8D les rapports et les 5 pourquoi technique d'analyse structurée des causes profondes.
Les indicateurs de résultats documentés doivent être suivis jusqu’à ce que la stabilité soit établie :
- Vérification du confinement
- Mesure corrective enregistrée
- Contrôle d'efficacité après trois quarts de production
Établissez l'autorité de signature, les contrôles de modification et les listes de contrôle de publication avant la publication en masse. Utilisez la comparaison suivante pour harmoniser les documents et les méthodes de vérification.
| Document | But | Méthode de vérification |
|---|---|---|
| Instructions de travail | Assemblage étape par étape et critères d'acceptation | Signature et observation de l'opérateur |
| Plan de contrôle de la qualité | Échantillonnage, méthodes d'essai, niveaux d'acceptation | Inspections de lots et rapports statistiques |
| Traçabilité | Généalogie des composants et historique des lots | Enregistrements sérialisés et piste d'audit MES |
Conseil: Conserver les journaux de suivi des pilotes pendant au moins deux fois la durée de vie maximale des composants. Remarque : votre secteur d'activité ou votre organisme notifié peut avoir des règles obligatoires à cet égard.
Exigences formelles de publication et de non-publication spécifiques à l'industrie
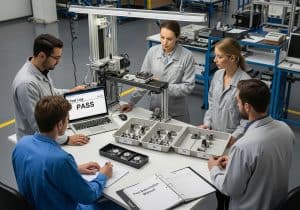
Établissez des seuils mesurables de réussite/d'échec couvrant la qualité, le débit et la conformité. Les seuils typiques incluent le rendement au premier passage, le Cpk et le taux de réussite des tests fonctionnels. Critères de décision doit inclure des signatures documentées et des preuves de clôture des mesures correctives.
Les versions de produits électroniques grand public nécessitent des marquages réglementaires et une vérification fonctionnelle complète. Le marquage CE, l'homologation UL et la conformité CEM sont des étapes standard. Pour les pièces moulées par injection, la capacité dimensionnelle et l'acceptation visuelle utilisent souvent un NQA de 2,5 %.
La mise sur le marché d'un dispositif médical exige des QI/QO/QP documentés et des protocoles de validation formels. Les cadres réglementaires incluent les certifications FDA 21 CFR 820 et ISO 13485. La validation des processus se déroule généralement en trois étapes, chacune accompagnée de preuves documentées.
Le processus PPAP automobile exige la soumission d'un certificat de soumission de pièce et de données justificatives. Les livrables comprennent généralement un plan de contrôle, AMDEC, MSA, résultats dimensionnels et données de performance. Les programmes automobiles exigent souvent un Cpk ≥ 1,67 pour les caractéristiques critiques.
| Industrie | Documents critiques | Objectif de capacité du processus |
|---|---|---|
| Électronique grand public | Rapports de tests fonctionnels ; CE/UL ; CEM | Cpk ≥ 1,33 |
| Plastiques moulés par injection | Rapport d'essai de moisissures ; graphiques SPC ; AQL visuel | Cpk ≥ 1,33 |
| Dispositifs médicaux | IR/WH/PQ; Fiche principale de l'appareil; rapport de validation | Cpk ≥ 1,33 |
| Automobile (PPAP) | PSW; plan de contrôle; AMDEC; MSA | Cpk ≥ 1,67 |
Les points de décision doivent correspondre aux indicateurs documentés et aux livrables réglementaires. Consultez le guide stratégique de l'essai pilote « Du laboratoire au marché » pour plus d'informations.
Conseil: utiliser une matrice de décision binaire et exiger l'approbation documentée du client avant la publication du volume.
Conclusion
Transformer les performances d'un prototype en production reproductible nécessite un essai pilote méthodique qui valide le processus de fabrication plutôt que la conception du produit. Un essai pilote correctement réalisé met en évidence l'usure de l'outillage, les goulots d'étranglement de l'assemblage et les écarts d'inspection dans des conditions de cycle et d'exploitation réelles, produisant ainsi les preuves documentées décrites par la FDA :
« La validation des procédés consiste à établir des preuves documentées qui garantissent avec un haut degré d'assurance qu'un procédé spécifique produira systématiquement un produit conforme à ses spécifications et attributs de qualité prédéterminés. » (Guide de validation des procédés de la FDA, 2011)
En appliquant des indicateurs ciblés - rendement au premier passage, temps de cycle, taux de rebut et capacité du processus - équipes Transformer les hypothèses en indicateurs d'état mesurables et prioriser les actions correctives qui éliminent les risques les plus dommageables avant le lancement en volume.
FAQ
Sur quels objectifs les pilotes doivent-ils se concentrer lors du passage du prototype à la production ?
Les objectifs doivent confirmer la capacité, la stabilité et la répétabilité du processus de fabrication, plutôt que de revalider les décisions d'ingénierie du produit. Définissez des critères d'acceptation mesurables pour la configuration de l'outillage, les contrôles de processus et les méthodes d'assemblage qui seront utilisés pour la production en série.
Comment choisissez-vous la quantité de pilotes, la ligne de production et l'agencement de l'usine ?
Sélectionnez une quantité suffisante pour saisir les variations de processus et réaliser des études de capabilité, généralement déterminées par des plans d'échantillonnage et les taux de défauts attendus. Choisissez une ligne et un agencement représentatifs de l'environnement de production de masse prévu, en vous assurant que les équipements, les flux de matières et l'outillage correspondent aux conditions prévues.
Quelle formation de l'opérateur est requise avant de démarrer un essai pilote ?
Proposer une formation pratique sur les travaux standard, les points de contrôle critiques, les critères d'inspection et les procédures de confinement, avec des contrôles de compétences et des validations documentées. Organiser des séances de rodage pour confirmer la cohérence des opérateurs et mettre à jour les étapes de travail en fonction des écarts observés.
Quelles mesures de validation doivent être suivies pendant l’exécution pilote ?
Mesurez le rendement initial (IPY), le temps de cycle et le respect du takt, les taux de rebut et de reprise, ainsi que les indices de capabilité des procédés tels que Cp et Cpk pour quantifier la stabilité et la capabilité. Collectez les données de tendance et les sources de variation afin de définir des seuils d'acceptation et des limites de contrôle pour la production en série.
Comment l’outillage, les gabarits, les montages et les matrices doivent-ils être validés dans des conditions pilotes ?
Utiliser les outils et les dispositifs de fixation au rythme de production pour évaluer l'usure, la dérive dimensionnelle, la répétabilité du réglage et les besoins de maintenance, tout en consignant les modes de défaillance et les actions correctives. cycle de vie données permettant de définir les intervalles de maintenance préventive, les limites de remplacement des outils et les tolérances acceptables avant la mise en production en série.
Quand et comment les instructions de travail, les plans qualité et la traçabilité sont-ils finalisés à partir des retours pilotes ?
Mettez à jour les instructions de travail étape par étape, les listes de contrôle d'inspection et les limites de contrôle en fonction des écarts observés et des retours des opérateurs pendant le projet pilote, y compris les photographies et les valeurs des paramètres critiques. Assurez la traçabilité des lots, les plans d'échantillonnage et les procédures de mesures correctives grâce à des procédures CAPA documentées et des critères de vérification avant la mise en production.
Quels sont les critères formels de passage à la production de masse ?
Établissez des seuils de réussite pour l'IPY, des objectifs Cpk durables, des taux de rebut acceptables, des temps de cycle stables, une documentation complète et des contrôles de préparation des fournisseurs réussis, puis exigez l'approbation transversale des services de fabrication, de qualité et de chaîne d'approvisionnement. Assurez-vous que les mesures correctives liées aux non-conformités pilotes sont clôturées et vérifiées avant d'autoriser la production en série.
Quelles exigences de publication spécifiques à l’industrie s’appliquent aux produits électroniques grand public, aux plastiques moulés par injection, aux dispositifs médicaux et aux pièces automobiles ?
L'électronique grand public nécessite une validation fonctionnelle, des contrôles ESD et une vérification de la production ; les pièces moulées par injection nécessitent une qualification du moule, des rapports dimensionnels et la validation des cycles de moulage et du comportement des matériaux. Les dispositifs médicaux nécessitent une validation des processus avec QI/QO/QP et une traçabilité complète, tandis que la production automobile nécessite généralement la soumission d'un PPAP avec échantillons, plans de contrôle et preuves de capacité avant l'approbation de la production.
Lectures connexes
- Qualification des fournisseurs et contrôle des matières entrantes : pré-qualification des fournisseurs et définition des critères d'acceptation des matériaux
- Contrôle statistique des processus et déploiement des cartes de contrôle : mise en œuvre de règles SPC et de cartes de contrôle pour la surveillance des processus en direct
- Tests environnementaux et de stress accélérés sur unités de production : exécution de tests de contraintes thermiques, d'humidité et de vibrations pendant le pilote
- Validation de l'emballage, du kitting et de l'étiquetage en production : vérifier l'intégrité de l'emballage, la précision du kitting et l'application rapide des étiquettes
- Système d'exécution de fabrication (MES) et intégration de la capture de données : connecter les machines et les opérateurs pour capturer la traçabilité et les analyses
- Soumissions réglementaires et préparation à l'audit pour les données pilotes : préparation de la documentation et des preuves issues des essais pilotes pour examen réglementaire
- Validation de la stratégie de maintenance et suivi du temps moyen : valider les intervalles de maintenance préventive et capturer les causes des temps d'arrêt
- Contrôle des modifications techniques (ECO) et tests de flux de documentation : l'exercice des approbations ECO, le contrôle des révisions et la distribution en atelier
- Évaluation des risques liés aux processus et mises à jour de l'AMDEC : mise à jour du PFMEA, des plans de contrôle et des mesures d'atténuation à partir des données pilotes
- Évaluation de l'ergonomie et de la sécurité au travail : observer la posture de l'opérateur, l'accès et les contrôles EHS à un rythme réaliste
- Répétition de la chaîne d'approvisionnement et de la logistique entrante : exécution des kits, stockage tampon et juste à temps livraisons à la ligne pilote
- Analyse du coût de la qualité et comptabilisation des rebuts : quantification des coûts de reprise, de rebut et de main-d'œuvre d'inspection pour l'économie de la rampe
- Procédures de déploiement et de restauration de la production de micrologiciels et de logiciels : validation des étapes de flashage sécurisé, de contrôle de version et de restauration en production
- Équilibrage des lignes et identification des goulots d'étranglement avec analyse du temps de réponse : mesure du takt, équilibrage des stations et localisation des contraintes de débit
- Étalonnage de l'équipement d'inspection pilote et R&R de la jauge : étalonnage des outils d'inspection et réalisation d'études de répétabilité et de reproductibilité des jauges
Liens externes sur la production pilote
Normes internationales
- ISO 9001:2015 Systèmes de management de la qualité – Exigences
- ISO 13485:2016 Dispositifs médicaux – Systèmes de management de la qualité – Exigences à des fins réglementaires
- ISO/IEC 27001:2013 Technologies de l'information – Techniques de sécurité – Systèmes de management de la sécurité de l'information – Exigences
(survolez le lien pour voir notre description du contenu)
Glossaire des termes utilisés
Acceptance Quality Limit (AQL): une mesure statistique utilisée dans le contrôle de la qualité pour déterminer le nombre maximal d'articles défectueux acceptables dans un échantillon lors d'une inspection, garantissant ainsi que la qualité d'un lot réponde aux normes spécifiées.
American National Standards Institute (ANSI): une organisation privée à but non lucratif qui supervise le développement de normes consensuelles volontaires pour les produits, services, processus et systèmes aux États-Unis, promouvant la qualité, la sécurité et l'interopérabilité dans divers secteurs.
Code of Federal Regulations (CFR): un recueil des règles générales et permanentes publiées par les agences fédérales des États-Unis, organisé par sujet en 50 titres, servant de source juridique officielle pour la réglementation fédérale.
Contract Manufacturer (CM): Une entreprise qui produit des biens pour le compte d'une autre entreprise, généralement selon des spécifications de conception et de qualité spécifiques. Ce dispositif permet à l'entreprise qui recrute de se concentrer sur ses compétences clés, comme le marketing et le développement produit, tout en externalisant les processus de fabrication.
Corrective Action and Preventative Action (CAPA): une approche systématique visant à identifier, enquêter et traiter les non-conformités et les problèmes potentiels afin de prévenir les récidives et de garantir la conformité aux normes réglementaires dans les systèmes de gestion de la qualité.
Corrective and Preventive Action (CAPA): une approche systématique pour identifier, examiner et traiter les non-conformités afin d'en prévenir la récurrence et d'éliminer les problèmes potentiels, garantissant ainsi la conformité aux normes réglementaires et l'amélioration continue des processus et des produits.
Cost and Freight (CFR): Un contrat de transport maritime dans lequel le vendeur paie les frais de transport et de fret pour livrer les marchandises à un port spécifié, tandis que l'acheteur assume les risques et la responsabilité de l'assurance et des coûts une fois les marchandises chargées à bord du navire.
Cost of Quality (CoQ): Coûts totaux associés à la garantie que les produits ou services répondent aux normes de qualité, y compris les coûts de prévention, d'évaluation et de défaillance. Ils englobent les dépenses engagées pour éviter les défauts, les coûts d'évaluation de la qualité et les coûts résultant des défauts des produits ou services.
Critical Control Points (CCP): Étapes spécifiques d'un processus où des mesures de contrôle peuvent être appliquées pour prévenir, éliminer ou réduire les risques liés à la sécurité alimentaire à des niveaux acceptables. L'identification de ces points est essentielle pour une analyse efficace des risques et une gestion des contrôles critiques dans les systèmes de production alimentaire.
Defects Per Million Opportunities (DPMO): une mesure utilisée dans le contrôle qualité qui quantifie le nombre de défauts dans un processus par million d'opportunités d'erreur, calculée en divisant le nombre de défauts par le nombre total d'opportunités et en multipliant par un million.
Design Failure Mode and Effects (DFMEA): une approche systématique permettant d'identifier les défaillances potentielles liées à la conception, d'analyser leurs effets sur les performances du système et de hiérarchiser les risques afin d'améliorer la fiabilité et la sécurité du produit pendant la phase de conception.
Design for Manufacturability (DFM): un ensemble de pratiques d'ingénierie visant à concevoir des produits de manière à simplifier et optimiser le processus de fabrication, à réduire les coûts de production, à améliorer la qualité et à minimiser le délai de mise sur le marché en tenant compte des capacités et des contraintes de fabrication dès la phase de conception.
Device Master Record (DMR): une compilation de documents et de spécifications qui fournissent les informations nécessaires à la production d'un dispositif médical, y compris les spécifications de conception, les processus de production, les mesures d'assurance qualité et les exigences d'étiquetage, garantissant la conformité aux normes réglementaires.
Eight Disciplines Problem Solving (8D): une méthodologie structurée de résolution de problèmes utilisée pour identifier, corriger et éliminer les problèmes récurrents, composée de huit étapes : formation de l'équipe, description du problème, actions de confinement, analyse des causes profondes, actions correctives, mise en œuvre, prévention et reconnaissance des efforts de l'équipe.
Electromagnetic Compatibility (EMC): la capacité des appareils électriques à fonctionner sans interférence de champs électromagnétiques externes et à ne pas émettre de niveaux d'énergie électromagnétique qui provoquent des interférences avec d'autres appareils.
Electrostatic Discharge (ESD): Un courant électrique soudain entre deux objets chargés électriquement, provoqué par un contact, un court-circuit ou une rupture diélectrique. Il peut endommager les composants électroniques et perturber les systèmes électroniques.
Engineering Change Order (ECO): un document qui autorise les modifications apportées à la conception, aux spécifications ou aux processus d'un produit, détaillant les changements, les raisons et les instructions de mise en œuvre, garantissant un suivi et une gestion appropriés des modifications tout au long du cycle de vie du produit.
Failure Mode and Effects Analysis (FMEA): une méthode systématique permettant d'évaluer les modes de défaillance potentiels au sein d'un système, d'un processus ou d'un produit, d'évaluer leurs effets sur les performances et de hiérarchiser les risques afin d'améliorer la fiabilité et la sécurité grâce à des actions correctives.
First Article Inspection (FAI): un processus d'assurance qualité qui vérifie le processus de production d'un fabricant en inspectant le premier article produit par rapport aux exigences spécifiées, garantissant ainsi la conformité aux spécifications et normes de conception avant le début de la production en série.
First Pass Yield (FPY): une mesure de fabrication qui mesure le pourcentage de produits fabriqués correctement sans retouches ni défauts au cours du processus de production initial, indiquant l'efficacité et la qualité des opérations.
Food and Drug Administration (FDA): une agence fédérale du ministère de la Santé et des Services sociaux des États-Unis chargée de réglementer la sécurité alimentaire, les produits pharmaceutiques, les dispositifs médicaux, les cosmétiques et les produits du tabac afin de garantir la santé et la sécurité publiques grâce à une évaluation scientifique et à l'application des normes de conformité.
Installation Qualification (IQ): un processus documenté pour vérifier que l'équipement ou les systèmes sont installés conformément aux spécifications, y compris l'évaluation des services publics, des conditions environnementales et la conformité aux exigences de conception, garantissant ainsi la préparation à la qualification opérationnelle.
International Organization for Standardization (ISO): Organisme international non gouvernemental qui élabore et publie des normes pour garantir la qualité, la sécurité, l'efficacité et l'interopérabilité dans divers secteurs et industries, facilitant ainsi le commerce et la coopération à l'échelle mondiale. Créé en 1947, il regroupe les organismes nationaux de normalisation des pays membres.
Just-In-Time (JIT): une stratégie de production qui réduit les coûts de stockage en planifiant l'arrivée des matériaux et des composants au moment précis où ils sont nécessaires dans le processus de fabrication, minimisant ainsi le gaspillage et améliorant l'efficacité.
Manufacturing Execution System (MES): une solution logicielle qui surveille, contrôle et optimise les processus de production en temps réel, facilitant la collecte de données, le suivi des opérations de fabrication et l'intégration avec les systèmes d'entreprise afin d'améliorer l'efficacité et la productivité en atelier.
Measurement System Analysis (MSA): une méthode statistique utilisée pour évaluer l'exactitude, la précision et la fiabilité des processus et instruments de mesure, garantissant que les données collectées sont valides et cohérentes pour la prise de décision en matière de contrôle qualité et d'amélioration des processus.
Non-Destructive Testing (NDT): une méthode utilisée pour évaluer les propriétés, l'intégrité ou la structure des matériaux sans causer de dommages, en utilisant des techniques telles que les tests par ultrasons, radiographiques, par particules magnétiques et par ressuage pour détecter les défauts ou les discontinuités.
Operational Qualification (OQ): un processus de validation qui garantit que les équipements ou les systèmes fonctionnent conformément aux exigences spécifiées dans des limites définies, confirmant qu'ils fonctionnent comme prévu dans leur environnement opérationnel.
Performance Qualification (PQ): un processus qui vérifie qu'un système ou un équipement fonctionne conformément aux exigences spécifiées dans des conditions réelles, garantissant qu'il remplit systématiquement sa fonction prévue dans des limites prédéterminées.
Process Capability Index (Cpk): une mesure statistique qui quantifie dans quelle mesure un processus peut produire des résultats dans des limites spécifiées, indiquant la relation entre la moyenne du processus et la limite de spécification la plus proche, ajustée en fonction de la variabilité du processus.
Process Failure Mode and Effects Analysis (PFMEA): une méthode systématique permettant d’identifier et d’évaluer les défaillances potentielles dans un processus de fabrication ou d’entreprise, d’évaluer leurs effets sur les résultats et de hiérarchiser les actions visant à atténuer les risques.
Production Part Approval Process (PPAP): une procédure normalisée utilisée dans la fabrication pour garantir que les fournisseurs répondent aux exigences de qualité avant la production en série, impliquant la documentation et la validation des spécifications de conception, des capacités de processus et des échantillons de production pour confirmer la conformité aux attentes des clients.
Project Management Office (PMO): une entité centralisée au sein d'une organisation qui normalise les pratiques de gestion de projet, assure la gouvernance, soutient l'exécution du projet et facilite l'allocation des ressources pour garantir l'alignement avec les objectifs stratégiques et améliorer les résultats du projet.
Repeatability and Reproducibility (R&R): la capacité d'un système de mesure à produire des résultats cohérents dans les mêmes conditions (répétabilité) et dans différentes conditions ou opérateurs (reproductibilité), souvent évaluée par des méthodes statistiques pour évaluer la variabilité et la fiabilité des processus de collecte de données.
Root Cause Analysis (RCA): Un processus systématique permettant d'identifier les facteurs fondamentaux à l'origine d'un problème ou d'un échec, visant à traiter et à éliminer les causes sous-jacentes plutôt que de simplement soigner les symptômes.
Standard Operating Procedure (SOP): un ensemble d'instructions étape par étape créées pour aider les travailleurs à effectuer des opérations de routine de manière cohérente et efficace, garantissant le respect des réglementations et des normes de qualité.
Statistical Process Control (SPC): une méthode de contrôle de la qualité qui utilise des techniques statistiques pour surveiller et contrôler un processus, garantissant qu'il fonctionne à son plein potentiel en identifiant les variations et en maintenant une production cohérente dans des limites spécifiées.
Takt Time: Délai maximal autorisé pour produire un produit répondant à la demande client, calculé en divisant le temps de production disponible par la production requise. Il permet de synchroniser le rythme de production avec la demande, garantissant ainsi un flux de travail et une allocation des ressources efficaces.
































