
Come pianificare ed eseguire un ciclo pilota per convalidare gli utensili, i processi di assemblaggio e il controllo qualità prima di impegnarsi nella produzione di massa.
Per tradurre le prestazioni del prototipo in una produzione ripetibile è necessario un ciclo di produzione pilota metodico, incentrato sulla convalida del processo produttivo piuttosto che sulla progettazione del prodotto. Un ciclo di produzione pilota eseguito correttamente evidenzia debolezze degli utensili, colli di bottiglia nell'assemblaggio e lacune nel controllo qualità in tempi di ciclo reali e in condizioni operative reali, riducendo la probabilità di costose rilavorazioni all'avvio della produzione in serie.
In questo articolo troverai suggerimenti per definire gli obiettivi del progetto pilota, selezionare la quantità del progetto pilota e le linee di produzione e preparare la formazione degli operatori, insieme a una metodologia basata su metriche per misurare la resa del primo passaggio, il tempo di ciclo, il tasso di scarto e capacità di processoIl documento definisce inoltre test pragmatici per la convalida di utensili, maschere, dispositivi di fissaggio e durata degli stampi sotto carichi di produzione, oltre a fasi strutturate per finalizzare le istruzioni di lavoro, i piani di controllo qualità, la tracciabilità e le azioni correttive basate sul feedback del progetto pilota.
Punti Chiave
- Confermare la capacità produttiva prima di impegnarsi nel volume
- Definire le dimensioni del pilota, la linea di produzione, l'impronta e la formazione
- Misura FPY, battere l'ora, tempo di ciclo, scarti e capacità
- Stress testare stampi, dispositivi e utensili per la resistenza all'usura
- Istruzioni di lavoro di blocco, piani di ispezione, link di tracciabilità
- Utilizzare controlli formali di tipo Go/No-Go e checklist di rilascio normativo
- avere familiarità con i concetti PPAP e R@R
Convalidare i processi di produzione, non la progettazione del prodotto
Pilot objectives dovere target manufacturing convalida del processonon verifiche del concetto di prodotto.
Definire risultati misurabili per la configurazione delle apparecchiature, il rispetto delle procedure operative e i controlli di ispezione. Utilizzare il test pilota per convalidare gli utensili, i processi di assemblaggio e il controllo qualità prima di impegnarsi nella produzione di massa.
Definisci obiettivi numerici in anticipo, ad esempio:
- puntare alla capacità di processo Cpk ≥ 1,33 per le dimensioni critiche
- ridurre i difetti verso Sei Sigma fornire indicazioni di cui al punto 3.4 DPMO, ove possibile.
- specificare un valore di resa iniziale di passaggio (IPY) come ≥95% per gli assemblaggi non critici.
- Includere tassi di scarto accettabili e finestre di tempo di ciclo legate al takt time.
Definizione di Takt Time: In produzione snella, Takt Time is the calculated pace at which a product must be completed to satisfy customer demand. It essentially acts as the “heartbeat” of the production process, aligning manufacturing speed with the rate of customer orders. Takt time is determined by the simple formula: [latex]\text{Takt Time} = \frac{\text{Total Available Production Time}}{\text{Total Customer Demand for that Period}}[/latex]. The primary goal of establishing a takt time is to perfectly match production output with customer requirements, thereby minimizing waste through overproduction or underproduction and ensuring a smooth, continuous workflow. This key produzione snella La metrica non misura il tempo necessario per produrre una singola unità (il cosiddetto tempo di ciclo), bensì il ritmo che il sistema produttivo deve mantenere per rispettare gli impegni presi.
Obiettivi tipici del processo:
- Confermare la ripetibilità della macchina in base al ritmo di produzione.
- Convalidare la sequenza di assemblaggio e le finestre di coppia/forza.
- Dimostrare la ripetibilità e la produttività delle ispezioni.
Ogni proiettile diventerà un test discreto con criteri di superamento/fallimento e metodo di misurazione.
Utilizzare schemi di campionamento e accettazione consolidati come ANSI/ASQ Z1.4 per il campionamento dei lotti e classificare i difetti in base alla gravità critica, maggiore e minore. Per i difetti critici impostare AQL = 0; per gli elementi maggiori considerare AQL 0,65–1,5 a seconda del rischio. Acquisire dati sulla lunghezza della serie a supporto Weibull o stime di durata per utensili e attrezzature soggette a usura.
Distribuzione di Weibull nella convalida della produzione: La distribuzione di Weibull è una distribuzione di probabilità continua ampiamente utilizzata nell'ingegneria dell'affidabilità per modellare il tempo fino al guasto di un componente o di un sistema. Il suo punto di forza risiede nella flessibilità, definita dai suoi parametri chiave:
- Parametro di forma (β o k): Questo è il parametro più importante in quanto indica la natura del tasso di guasto nel tempo.
- β
- β = 1: indica un tasso di guasto costante, caratteristico dei guasti casuali durante la vita utile di un prodotto.
- β > 1: indica un tasso di guasto crescente, segnalando guasti dovuti all'usura man mano che il prodotto invecchia.
- Parametro di scala (η o λ): Conosciuto anche come durata caratteristica della vita, rappresenta il momento in cui il 63,2% della popolazione avrà fallito. Essenzialmente, allunga o comprime la distribuzione lungo l'asse del tempo.
- Parametro di posizione (γ): Questo terzo parametro facoltativo rappresenta un periodo senza guasti. Se è maggiore di zero, indica un periodo di tempo durante il quale non si prevedono guasti.
Per maggiori dettagli, consulta il nostro articolo specifico su questo argomento:
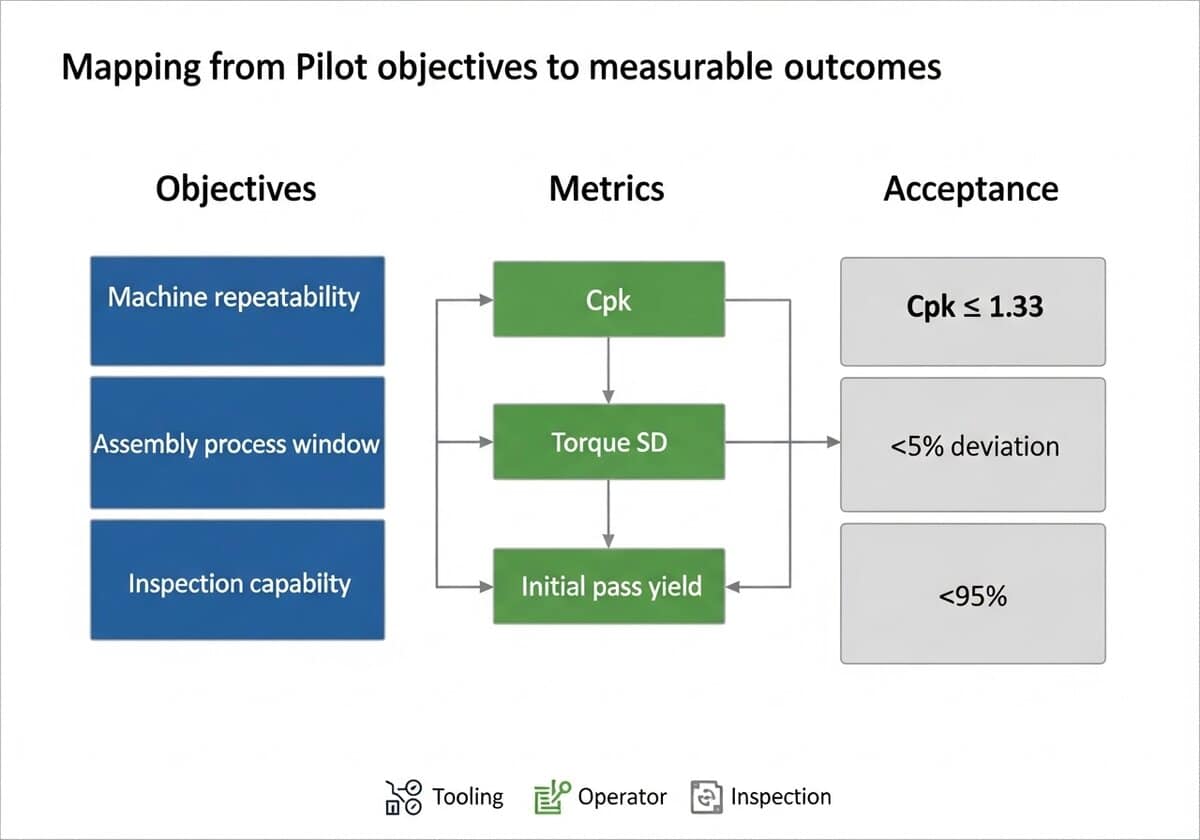
Raccogliere un set di dati mirato durante la sperimentazione e associarlo alle metriche decisionali. La tabella seguente riassume gli abbinamenti tipici.
| Processo | Metrico | Accettazione |
|---|---|---|
| Stampaggio a iniezione | Cpk dimensionale | ≥1,33 |
| Coppia di montaggio | Deviazione di coppia (SD) | ≤5% del punto di regolazione |
| Ispezione | Resa di passaggio iniziale | ≥95% |
Documentare obiettivi, piani di misurazione e criteri di uscita in un protocollo pilota firmato congiuntamente da produzione e qualità. Includere requisiti di tracciabilità e campi dati obbligatori per ogni codice prodotto raccolto.
Mancia: richiedono una lunghezza minima di esecuzione che produca almeno 30 campioni indipendenti per caratteristica critica per supportare l'analisi di capacità di base.
Mancia: verificare con le regole aziendali e l'autorità di dominio se i campioni di convalida devono essere conservati e per quanto tempo.
Pianificazione del test pilota
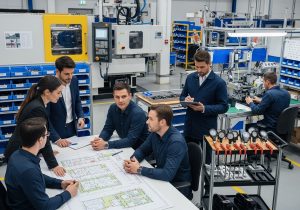
Definire il conteggio dei lotti pilota in base agli obiettivi di convalida e ai vincoli a valle; la pratica comune del settore imposta i lotti pilota tra 100–1.000 unità per gestire utensili e logistica con cadenza simile a quella della produzione. Selezionare la quantità necessaria per produrre modalità di guasto statisticamente significative, limitando al contempo i costi di scarto e di inventario.
Pilot runs also bring their own manufacturing terms and acronyms, such as PPAP, FAI and Cpk, which should be defined in the release plan.
Scegli la linea di produzione utilizzando criteri chiari: compatibilità delle attrezzature, capacità di takt time e disponibilità di competenze degli operatori. Utilizza una checklist ordinata per rendere la decisione riproducibile:
- Abbinare l'attrezzatura principale e il tempo di ciclo
- Confermare il flusso dei materiali e le attrezzature
- Convalidare i punti di ispezione e la tracciabilità
Confrontare la cella pilota dedicata con l'utilizzo della linea di produzione target per decidere il layout e l'allocazione delle risorse.
| Opzione | Professionisti | Contro |
|---|---|---|
| Cella pilota dedicata | Variabili controllate, facile osservazione | Attrezzatura non identica |
| Linea di produzione target | Condizioni di processo reali | Interrompe l'uscita del volume |
Utilizzare la tabella per informare le parti interessate e individuare i compromessi.
Progettare il layout del negozio in modo da preservare il flusso dei materiali, l'ergonomia e i punti di misurazione; posizionare SPC porte dove compaiono per la prima volta i difetti. Per dispositivo medico regulatory compliance, process validation guidance commonly expects at least three consecutive successful batches during performance qualification. Train operators on takt time, defect recognition, and corrective action initiation before the pilot run.
Implementare una checklist delle competenze, valutazioni pratiche e coaching dal vivo durante i turni iniziali.
Mancia: Richiedere agli operatori di completare una prova di assemblaggio cronometrata e di ottenere un punteggio di audit di qualità ≥90% prima di iniziare il lavoro senza supervisione. Acquisire tutti i registri di formazione e collegare gli ID degli operatori ai lotti di produzione per la tracciabilità.
Stabilire un programma di rampa con aumenti controllati della durata delle prove e della frequenza delle ispezioni; iniziare con un'ispezione al 100% per i campioni iniziali, quindi passare ai piani di campionamento quando si dimostra la stabilità. "Eseguilo come in produzione" è un motto utile: registrare i tempi di ciclo, la resa al primo passaggio e i minuti di fermo per creare la base di riferimento del processo per le decisioni successive.
Metriche di convalida chiave
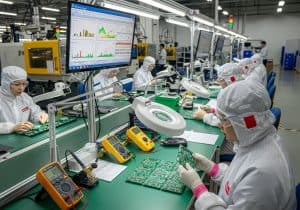
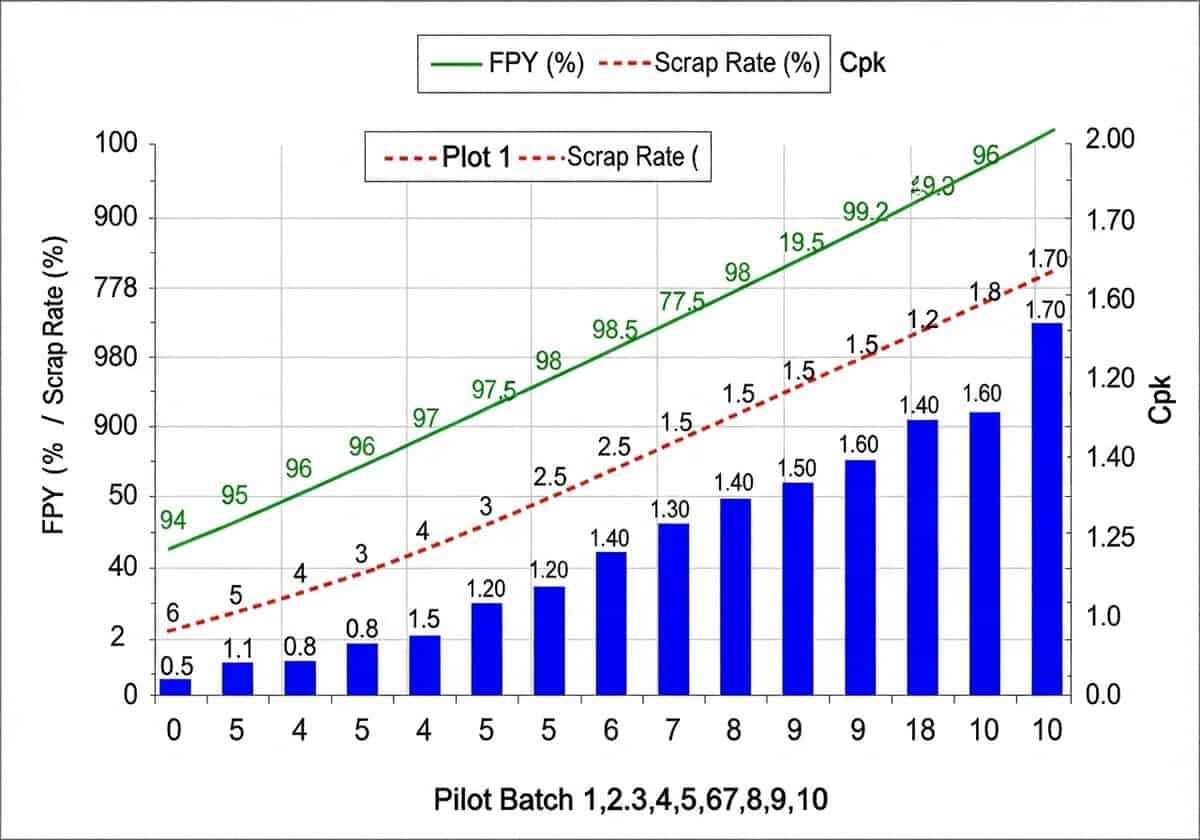
La convalida durante un'esecuzione pilota si concentra su quattro risultati misurabili:
- resa di passaggio iniziale
- tempo di ciclo
- tasso di rottamazione
- e capacità di processo.
Ogni metrica quantifica una diversa modalità di guasto e, nel complesso, rivelano lo stato di salute del processo. Prima di iniziare la raccolta dei dati, è necessario documentare metodi di misurazione coerenti.
Utilizzare una formula chiara per la resa del passaggio iniziale: [latex]IPY = \frac{Unità buone}{Unità totali}*100%[/latex]
I parametri di riferimento tipici includono l'elettronica di consumo che punta a superare il 95% e i componenti per autoveicoli che puntano regolarmente a superare il 99% di accettazione in un singolo passaggio.
Le misurazioni del tempo di ciclo separano il tempo a valore aggiunto dal tempo di attesa e di configurazione. È possibile monitorare la media, la mediana e i valori anomali e confrontarli con il takt time o la cadenza del cliente. Metodi di raccolta dati utili includono studi sui tempi, timestamp automatici dei sensori e istogrammi del tempo di ciclo.
| Industria | Obiettivo IPY (%) | Target Cpk | Tasso di scarto target (%) |
|---|---|---|---|
| Elettronica di consumo | ≥95 | ≥1,33 | <2 |
| Stampaggio a iniezione plastica | ≥98 | ≥1,33 | <1 |
| Dispositivi medici | ≥99 | ≥1,67 | <0.1 |
| Automobilistico (PPAP) | ≥99,5 | ≥1,67 | <0.5 |
La capacità di processo utilizza formule statistiche standard per mettere in relazione la diffusione con le tolleranze: [latex]C_{pk} = \min\left(\frac{\bar{X}-LTL}{3\sigma},\frac{UTL-\bar{X}}{3\sigma}\right)[/latex]. La stima tipica richiede una serie di almeno 30 campioni, mentre 100 campioni forniscono limiti di confidenza più stretti per i calcoli di Cpk.
Utilizzare i trend delle metriche derivanti dall'esecuzione pilota per definire i limiti di rilascio, i trigger delle azioni correttive e i limiti di controllo. L'esecuzione pilota "Dal laboratorio alla commercializzazione" per convalidare gli utensili, i processi di assemblaggio e il controllo qualità dovrebbe fare riferimento a questi numeri quando si definiscono le regole di approvazione/non approvazione.
Mancia: segnalare qualsiasi lotto con un IPY o un Cpk in calo al di sotto dell'obiettivo per un contenimento immediato e un'analisi della causa principale.
Validazione delle apparecchiature in condizioni di produzione reali
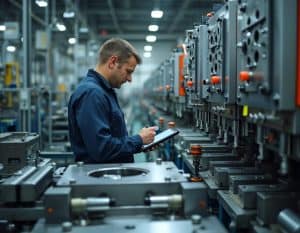
La convalida di utensili, maschere, dispositivi e matrici deve avvenire secondo il ritmo di produzione per evidenziare fatica, effetti termici e deviazioni di tolleranza.
For regulated products, this pilot phase is usually formalized as IQ OQ PQ process validation, which documents that equipment is installed correctly, runs within its limits and produces conforming parts. IQ and OQ validation of the tooling and fixtures normally precede the pilot batches.
Le aspettative di durata delle attrezzature variano in base al processo e al materiale; gli stampi a iniezione in acciaio in genere vanno da 100.000 a 1.000.000 di cicli a seconda del tipo di acciaio e della manutenzione (invece dei tipici 500-2.000 se lo stampo è in alluminio per prototipi o piccole serie). Gli stampi per presse progressive per l'industria automobilistica spesso superano i 500.000 cicli, con revisioni programmate per mantenere la precisione della forma.
La misurazione e l'ispezione devono essere sistematiche e ripetibili. I controlli raccomandati includono:
- Campionamento dimensionale CMM a intervalli pianificati.
- Verifiche visive della rugosità superficiale e dell'usura.
- Verifica della coppia e della forza di serraggio sulle maschere di assemblaggio.
Gli obiettivi di ripetibilità del fissaggio dipendono dalle classi di tolleranza del prodotto; molti assemblaggi di consumo richiedono una ripetibilità del localizzatore di ±0,05-0,2 mm. Gli utensili elettrici calibrati utilizzati per il fissaggio devono mantenere la coppia entro ±5% del valore di riferimento, verificato da un regime di calibrazione tracciabile.
| Metodo | Frequenza tipica | Professionisti | Contro |
|---|---|---|---|
| Visivo + lista di controllo | Sfuggentemente | Veloce, a basso costo | Soggettivo, non rileva le faglie del sottosuolo |
| CMM / metrologia | Giornaliero o in lotti | Alta precisione | Più lento, attrezzatura necessaria |
| NDT (liquidi penetranti/ultrasuoni) | Programmato | Rileva le crepe | Richiede preparazione, operatore qualificato |
Una dimensione pratica del campione per la stima iniziale della capacità è spesso pari a 30 parti per caratteristica critica.
Quando la deriva supera i limiti, è necessario applicare soglie di usura documentate, un piano di azioni correttive dettagliato e modifiche progettuali controllate.
Mancia: correlare il conteggio dei cicli con l'usura misurata e aggiungere un arresto per manutenzione preventiva al 60-80% della durata prevista dello stampo per evitare guasti non pianificati.
In evidenza PPAP: Il Production Part Approval Process (PPAP) è un sistema essenziale nel settore automobilistico, volto a creare fiducia nei fornitori e nei loro metodi di produzione. Il suo obiettivo principale è confermare che un fornitore sia in grado di soddisfare costantemente gli standard di qualità e producibilità dei componenti consegnati. Il PPAP garantisce che i fornitori abbiano una chiara comprensione delle specifiche di progettazione e delle aspettative del cliente.
Conferma inoltre che il processo di produzione del fornitore è in grado di produrre in modo affidabile parti che soddisfano questi standard durante la produzione su larga scala alla velocità concordata (vedere R@R di seguito).
Questo processo standardizzato supporta la chiarezza comunicazione e l'approvazione dei metodi e dei progetti di produzione prima, durante e dopo la fabbricazione.
Una presentazione PPAP completa può essere composta da 18 elementi che, nel loro insieme, dimostrano la capacità di un fornitore di soddisfare i requisiti del cliente. Questi elementi includono la documentazione di progettazione, le registrazioni delle modifiche ingegneristiche e le approvazioni da parte dell'ufficio tecnico del cliente. La presentazione include anche valutazioni dettagliate come: Design Failure Analisi delle modalità e degli effetti (DFMEA), Process Flow Diagrams, and Process Failure Mode and Effects Analysis (PFMEA). Other components include a Control Plan, studies of measurement system accuracy, and results from a representative production run. The entire submission is compiled and summarized in a Part Submission Warrant (PSW). There are five PPAP submission levels, ranging from Level 1, which includes only the PSW, to Level 5, which requires full documentation and product samples ready for on-site review at the supplier’s facility.
Momento clou di R@R: Insieme al PPAP, il Run at Rate (R@R) fa parte della valutazione pre-produzione nel settore automobilistico, utilizzata per confermare che il processo di produzione di un fornitore sia in grado di produrre costantemente il volume richiesto di componenti alla velocità di produzione concordata, rispettando al contempo gli standard qualitativi. Questa valutazione viene solitamente eseguita presso la sede del fornitore e spesso osservata dal cliente per replicare le condizioni di produzione effettive. Durante il Run at Rate, parametri critici come il tempo di ciclo, i livelli di produzione e i tassi di scarto vengono attentamente monitorati per individuare eventuali inefficienze o problemi di qualità prima dell'inizio della produzione su larga scala. Un Run at Rate positivo indica la preparazione del fornitore per l'avvio della produzione (SOP) e la sua capacità di soddisfare in modo affidabile le aspettative di produzione e qualità del produttore. Questo processo verifica la capacità produttiva indicata nella presentazione del Production Part Approval Process (PPAP) e contribuisce a ridurre il rischio di futuri problemi nella supply chain.
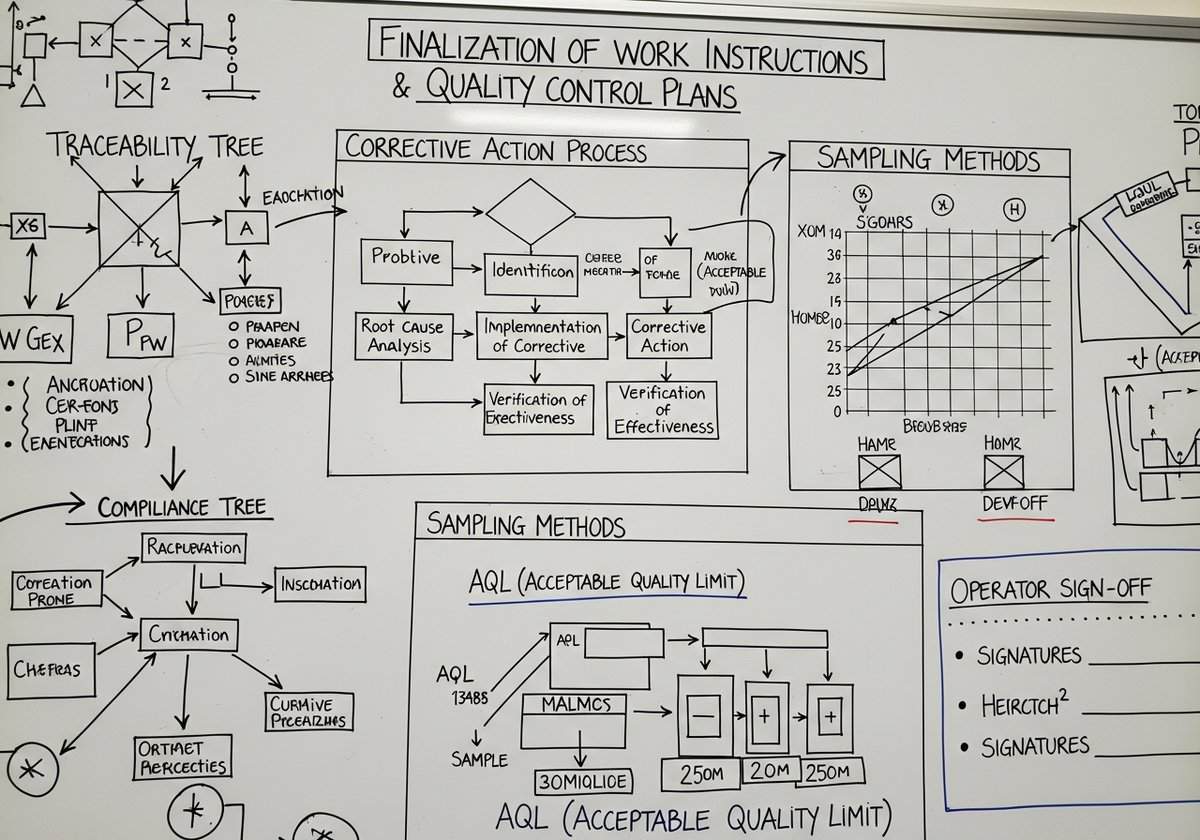
Finalizzazione dei processi dal feedback del pilota
Il feedback del pilota viene utilizzato per finalizzare le istruzioni di lavoro, i piani di controllo qualità e gli alberi di tracciabilità. Le istruzioni di lavoro documentano lo scopo, l'ambito, gli strumenti, la sequenza delle fasi e i criteri di accettazione. ISO 13485 Richiede procedure di produzione documentate e la norma FDA 21 CFR 820 impone la tenuta di registri master dei dispositivi. Utilizzare la numerazione delle revisioni controllata e la firma dell'operatore per ogni modifica.
I piani di controllo qualità devono elencare le caratteristiche critiche, il campionamento e i metodi di ispezione. Per le ispezioni basate sui lotti, applicare le tabelle di campionamento ANSI/ASQ Z1.4 o ISO 2859-1. Per i componenti elettronici, l'obiettivo comune è una capacità di processo di Cpk ≥ 1,33.
I registri di tracciabilità devono collegare le unità serializzate ai lotti di componenti e ai parametri di processo. Le implementazioni MES, di codici a barre o RFID creano timestamp immutabili e audit trail. Le richieste PPAP per il settore automobilistico richiedono la tracciabilità dei materiali e i registri di processo per l'approvazione.
L'azione correttiva pilota utilizza fasi di contenimento, indagine, individuazione della causa principale, correzione e verifica. Gli strumenti comuni includono 8D rapporti e il 5 Perché tecnica per l'analisi strutturata delle cause profonde.
Le metriche dei risultati documentati devono essere monitorate fino al raggiungimento della stabilità:
- Verifica del contenimento
- Azione correttiva registrata
- Controllo dell'efficacia dopo tre turni di produzione
Stabilire l'autorità di firma, i gate di controllo delle modifiche e le checklist di rilascio prima della distribuzione di massa. Utilizzare il seguente confronto per allineare documenti e metodi di verifica.
| Documento | Scopo | Metodo di verifica |
|---|---|---|
| Istruzioni di lavoro | Criteri di assemblaggio e accettazione passo dopo passo | Firma e osservazione dell'operatore |
| Piano di controllo qualità | Campionamento, metodi di prova, livelli di accettazione | Ispezioni dei lotti e report statistici |
| Tracciabilità | Genealogia dei componenti e cronologia dei lotti | Record serializzati e traccia di controllo MES |
Mancia: Conservare i registri di tracciamento pilota per almeno due volte la durata di conservazione massima del componente. Nota: il settore o l'organismo notificato potrebbero avere norme obbligatorie in merito.
Requisiti formali di autorizzazione/non autorizzazione e di rilascio specifici del settore
Stabilire soglie misurabili di "go/no-go" che coprano qualità, produttività e conformità. Le soglie tipiche includono la resa al primo passaggio, il Cpk e il tasso di superamento dei test funzionali. Criteri decisionali deve includere le approvazioni documentate e le prove di chiusura delle azioni correttive.
I prodotti elettronici di consumo richiedono marcature normative e una verifica funzionale completa. La marcatura CE, la certificazione UL e la conformità EMC sono requisiti standard. Per i componenti stampati a iniezione, la capacità dimensionale e l'accettazione visiva spesso utilizzano un AQL del 2,5%.
Il rilascio di un dispositivo medico richiede protocolli di IQ/OQ/PQ documentati e di validazione formale. I quadri normativi includono la certificazione FDA 21 CFR 820 e ISO 13485. La validazione del processo si articola in genere in tre fasi, ciascuna delle quali richiede prove documentate.
Il PPAP automobilistico richiede la presentazione di un mandato di presentazione della parte e dei dati di supporto. I risultati generalmente includono il piano di controllo, Analisi FMEA, MSA, risultati dimensionali e prove di funzionamento a velocità costante. I programmi automobilistici spesso richiedono Cpk ≥1,67 per le caratteristiche critiche.
| Industria | Documenti critici | Obiettivo di capacità del processo |
|---|---|---|
| Elettronica di consumo | Rapporti di prova funzionali; CE/UL; EMC | Cpk ≥1,33 |
| Plastica stampata a iniezione | Rapporto di prova sulla muffa; grafici SPC; AQL visivo | Cpk ≥1,33 |
| Dispositivi medici | IR/WH/PQ; Record principale del dispositivorapporto di convalida | Cpk ≥1,33 |
| Automobilistico (PPAP) | PSW; piano di controllo; FMEA; MSA | Cpk ≥1,67 |
I gate decisionali devono essere mappati in base a metriche documentate e risultati normativi. Per l'allineamento, fare riferimento alla guida strategica per la produzione pilota "From Lab to Market".
Mancia: utilizzare una matrice decisionale binaria e richiedere l'approvazione documentata del cliente prima del rilascio del volume.
Conclusione
Per trasformare le prestazioni del prototipo in una produzione ripetibile è necessario un test pilota metodico che convalidi il processo di produzione piuttosto che la progettazione del prodotto. Un test pilota eseguito correttamente evidenzia l'usura degli utensili, i colli di bottiglia nell'assemblaggio e le lacune nelle ispezioni in tempi di ciclo reali e in condizioni operative reali, producendo le prove documentate descritte dalla FDA:
"La convalida del processo consiste nell'elaborare prove documentate che forniscano un elevato grado di garanzia che un processo specifico produrrà costantemente un prodotto conforme alle specifiche e agli attributi di qualità predeterminati." (FDA Process Validation Guidance, 2011)
Applicando metriche mirate - resa al primo passaggio, tempo di ciclo, tasso di scarto e capacità di processo- squadre Convertire le ipotesi in indicatori di stato misurabili e dare priorità alle azioni correttive che eliminano i rischi più dannosi prima del lancio su larga scala.
Domande frequenti
Su quali obiettivi pilota ci si dovrebbe concentrare quando si passa dal prototipo alla produzione?
Gli obiettivi devono confermare la capacità, la stabilità e la ripetibilità del processo produttivo, piuttosto che rivalidare le decisioni ingegneristiche di prodotto. Definire criteri di accettazione misurabili per la configurazione degli utensili, i controlli di processo e i metodi di assemblaggio che saranno utilizzati nella produzione in serie.
Come si scelgono la quantità di produzione pilota, la linea di produzione e la disposizione dell'impianto?
Selezionare una quantità sufficientemente grande da catturare le variazioni di processo ed eseguire studi di capacità, in genere determinati dai piani di campionamento e dai tassi di difettosità previsti. Scegliere una linea e un layout rappresentativi dell'ambiente di produzione di massa previsto, assicurandosi che le attrezzature, il flusso dei materiali e gli utensili corrispondano alle condizioni pianificate.
Quale formazione per gli operatori è richiesta prima di iniziare un volo pilota?
Fornire formazione pratica su attività standard, punti critici di controllo, criteri di ispezione e procedure di contenimento, con verifiche di competenza documentate e approvazioni. Condurre sessioni di collaudo per confermare la coerenza degli operatori e aggiornare le fasi di lavoro in base alle deviazioni osservate.
Quali parametri di convalida dovrebbero essere monitorati durante l'esecuzione del progetto pilota?
Misurare la resa iniziale di passata (IPY), il tempo di ciclo e l'aderenza al takt, i tassi di scarto e rilavorazione e gli indici di capacità di processo come Cp e Cpk per quantificare stabilità e capacità. Raccogliere dati di tendenza e fonti di variazione in modo da poter impostare soglie di accettazione e limiti di controllo per la produzione in serie.
Come dovrebbero essere convalidati utensili, maschere, dispositivi di fissaggio e matrici in condizioni pilota?
Eseguire operazioni su utensili e dispositivi con cadenza di produzione per valutare l'usura, la deriva dimensionale, la ripetibilità della configurazione e le esigenze di manutenzione, registrando al contempo le modalità di guasto e le azioni correttive. life-cycle dati per definire gli intervalli di manutenzione preventiva, i limiti di sostituzione degli utensili e le tolleranze accettabili prima del rilascio in massa.
Quando e come vengono finalizzate le istruzioni di lavoro, i piani di qualità e la tracciabilità in base al feedback dei piloti?
Aggiornare le istruzioni di lavoro passo dopo passo, le checklist di ispezione e i limiti di controllo in base alle deviazioni osservate e al feedback degli operatori durante il progetto pilota, includendo fotografie e valori dei parametri critici. Garantire la tracciabilità dei lotti, i piani di campionamento e le procedure di azioni correttive con flussi di lavoro CAPA documentati e criteri di verifica prima del rilascio della produzione.
Quali sono i criteri formali di accettazione/non accettazione per passare alla produzione di massa?
Stabilire soglie di superamento per IPY, obiettivi di Cpk sostenuti, tassi di scarto accettabili, tempi di ciclo stabili, documentazione completa e controlli di preparazione dei fornitori con esito positivo, quindi richiedere l'approvazione interfunzionale da parte di produzione, qualità e supply chain. Assicurarsi che le azioni correttive derivanti da non conformità pilota siano chiuse e verificate prima di autorizzare il rilascio alla produzione in serie.
Quali requisiti di rilascio specifici del settore si applicano all'elettronica di consumo, alla plastica stampata a iniezione, ai dispositivi medici e ai componenti per autoveicoli?
L'elettronica di consumo richiede validazione funzionale, controlli ESD e verifica della produzione; i componenti stampati a iniezione richiedono la qualificazione dello stampo, la reportistica dimensionale e la convalida dei cicli di stampaggio e del comportamento dei materiali. I dispositivi medici richiedono la validazione del processo con IQ/OQ/PQ e la completa tracciabilità, mentre la produzione automobilistica richiede in genere la presentazione di PPAP con campioni, piani di controllo e prove di capacità prima dell'approvazione della produzione.
Letture correlate
- Qualifica dei fornitori e controllo dei materiali in entrata: prequalificare i fornitori e definire i criteri di accettazione dei materiali
- Controllo statistico di processo e distribuzione dei grafici di controllo: implementazione di regole SPC e grafici di controllo per il monitoraggio dei processi in tempo reale
- Test di stress ambientali e accelerati sulle unità produttive: esecuzione di prove di stress termico, di umidità e di vibrazione durante il pilotaggio
- Convalida di confezionamento, kitting ed etichettatura in base alla produttività: verifica dell'integrità del pacco, della precisione del kitting e dell'applicazione delle etichette in tempi rapidi
- Integrazione del sistema di esecuzione della produzione (MES) e dell'acquisizione dati: collegare macchine e operatori per acquisire tracciabilità e analisi
- Presentazioni normative e preparazione all'audit per i dati pilota: preparazione della documentazione e delle prove derivanti dalle prove pilota per la revisione normativa
- Validazione della strategia di manutenzione e monitoraggio del tempo medio: convalida degli intervalli di manutenzione preventiva e acquisizione delle cause dei tempi di fermo
- Controllo delle modifiche ingegneristiche (ECO) e test del flusso di documentazione: esercitando le approvazioni ECO, il controllo delle revisioni e la distribuzione in officina
- Aggiornamenti sulla valutazione del rischio di processo e PFMEA: aggiornamento PFMEA, piani di controllo e azioni di mitigazione dai dati pilota
- Valutazione dell'ergonomia e della sicurezza sul posto di lavoro: osservazione della postura dell'operatore, dell'accesso e dei controlli EHS a un ritmo realistico
- Prova generale sulla catena di fornitura e sulla logistica in entrata: kit di gestione, rifornimento di buffer e just-in-time consegne alla linea pilota
- Analisi dei costi di qualità e contabilizzazione degli scarti: quantificazione dei costi di rilavorazione, scarti e manodopera di ispezione per l'economia di rampa
- Procedure di distribuzione e rollback della produzione di firmware e software: convalida dei passaggi di flashing sicuro, controllo della versione e rollback in produzione
- Bilanciamento delle linee e identificazione dei colli di bottiglia con analisi del tempo di produzione: misurazione del takt, stazioni di bilanciamento e individuazione dei vincoli di produttività
- Calibrazione delle apparecchiature di ispezione pilota e R&R del misuratore: calibrazione degli strumenti di ispezione ed esecuzione di studi di ripetibilità e riproducibilità del calibro
Link esterni sulla produzione pilota
Standard internazionali
- ISO 9001:2015 Sistemi di gestione della qualità – Requisiti
- ISO 13485:2016 Dispositivi medici – Sistemi di gestione della qualità – Requisiti per scopi normativi
- ISO/IEC 27001:2013 Tecnologia dell'informazione – Tecniche di sicurezza – Sistemi di gestione della sicurezza delle informazioni – Requisiti
(passa il mouse sul link per vedere la nostra descrizione del contenuto)
Glossario dei termini utilizzati
Acceptance Quality Limit (AQL): Una misura statistica utilizzata nel controllo qualità per determinare il numero massimo di articoli difettosi accettabili in un campione durante l'ispezione, garantendo che la qualità di un lotto soddisfi gli standard specificati.
American National Standards Institute (ANSI): un'organizzazione privata senza scopo di lucro che supervisiona lo sviluppo di standard di consenso volontario per prodotti, servizi, processi e sistemi negli Stati Uniti, promuovendo la qualità, la sicurezza e l'interoperabilità in vari settori.
Code of Federal Regulations (CFR): Una raccolta di norme generali e permanenti pubblicate dalle agenzie federali degli Stati Uniti, organizzate per argomento in 50 titoli, che funge da fonte giuridica ufficiale per le normative federali.
Contract Manufacturer (CM): Un'azienda che produce beni per conto di un'altra azienda, in genere seguendo specifiche di progettazione e qualità. Questa soluzione consente all'azienda che assume di concentrarsi su competenze chiave come marketing e sviluppo prodotto, esternalizzando i processi di produzione.
Corrective Action and Preventative Action (CAPA): un approccio sistematico per identificare, indagare e affrontare le non conformità e i potenziali problemi per prevenirne il ripetersi e garantire la conformità agli standard normativi nei sistemi di gestione della qualità.
Corrective and Preventive Action (CAPA): Un approccio sistematico per identificare, analizzare e affrontare le non conformità al fine di prevenirne il ripetersi ed eliminare potenziali problemi, garantendo la conformità agli standard normativi e il miglioramento continuo dei processi e dei prodotti.
Cost and Freight (CFR): Un contratto di spedizione in cui il venditore paga le spese di trasporto e di nolo per consegnare la merce a un porto specificato, mentre l'acquirente si assume il rischio e la responsabilità per l'assicurazione e i costi una volta che la merce è stata caricata sulla nave.
Cost of Quality (CoQ): costi totali associati alla garanzia che prodotti o servizi soddisfino gli standard di qualità, inclusi i costi di prevenzione, valutazione e gestione dei guasti. Comprendono le spese sostenute per evitare difetti, i costi di valutazione della qualità e i costi derivanti da difetti nei prodotti o servizi.
Critical Control Points (CCP): Fasi specifiche di un processo in cui è possibile applicare il controllo per prevenire, eliminare o ridurre i rischi per la sicurezza alimentare a livelli accettabili. L'identificazione di questi punti è essenziale per un'analisi efficace dei rischi e una gestione dei controlli critici nei sistemi di produzione alimentare.
Defects Per Million Opportunities (DPMO): una misura utilizzata nel controllo qualità che quantifica il numero di difetti in un processo per un milione di opportunità di errore, calcolato dividendo il numero di difetti per il numero totale di opportunità e moltiplicando per un milione.
Design Failure Mode and Effects (DFMEA): un approccio sistematico per identificare potenziali guasti legati alla progettazione, analizzarne gli effetti sulle prestazioni del sistema e dare priorità ai rischi per migliorare l'affidabilità e la sicurezza del prodotto durante la fase di progettazione.
Design for Manufacturability (DFM): Un insieme di pratiche ingegneristiche volte a progettare prodotti che semplifichino e ottimizzino il processo produttivo, riducendo i costi di produzione, migliorando la qualità e minimizzando i tempi di immissione sul mercato, tenendo conto delle capacità e dei vincoli produttivi già in fase di progettazione.
Device Master Record (DMR): una raccolta di documenti e specifiche che forniscono le informazioni necessarie per produrre un dispositivo medico, tra cui specifiche di progettazione, processi di produzione, misure di garanzia della qualità e requisiti di etichettatura, garantendo la conformità agli standard normativi.
Eight Disciplines Problem Solving (8D): una metodologia strutturata di risoluzione dei problemi utilizzata per identificare, correggere ed eliminare problemi ricorrenti, composta da otto fasi: formazione del team, descrizione del problema, azioni di contenimento, analisi della causa principale, azioni correttive, implementazione, prevenzione e riconoscimento degli sforzi del team.
Electromagnetic Compatibility (EMC): la capacità dei dispositivi elettrici di funzionare senza interferenze da campi elettromagnetici esterni e di non emettere livelli di energia elettromagnetica che causano interferenze ad altri dispositivi.
Electrostatic Discharge (ESD): Una scarica elettrica improvvisa tra due oggetti elettricamente carichi, causata da contatto, cortocircuito o rottura dielettrica. Può danneggiare i componenti elettronici e interrompere il funzionamento dei sistemi elettronici.
Engineering Change Order (ECO): un documento che autorizza modifiche alla progettazione, alle specifiche o ai processi di un prodotto, specificando dettagliatamente le modifiche, le motivazioni e le istruzioni di implementazione, garantendo un monitoraggio e una gestione adeguati delle modifiche durante l'intero ciclo di vita del prodotto.
Failure Mode and Effects Analysis (FMEA): un metodo sistematico per valutare le potenziali modalità di guasto all'interno di un sistema, processo o prodotto, valutandone gli effetti sulle prestazioni e dando priorità ai rischi per migliorare l'affidabilità e la sicurezza attraverso azioni correttive.
First Pass Yield (FPY): un parametro di produzione che misura la percentuale di prodotti realizzati correttamente senza rilavorazioni o difetti durante il processo di produzione iniziale, indicando efficienza e qualità nelle operazioni.
Food and Drug Administration (FDA): un'agenzia federale del Dipartimento della Salute e dei Servizi Umani degli Stati Uniti responsabile della regolamentazione della sicurezza alimentare, dei prodotti farmaceutici, dei dispositivi medici, dei cosmetici e dei prodotti del tabacco per garantire la salute e la sicurezza pubblica attraverso la valutazione scientifica e l'applicazione degli standard di conformità.
Installation Qualification (IQ): un processo documentato per verificare che le apparecchiature o i sistemi siano installati secondo le specifiche, inclusa la valutazione delle utenze, delle condizioni ambientali e della conformità ai requisiti di progettazione, garantendo la prontezza per la qualificazione operativa.
International Organization for Standardization (ISO): Un organismo internazionale non governativo che sviluppa e pubblica standard per garantire qualità, sicurezza, efficienza e interoperabilità in vari settori industriali e commerciali, facilitando il commercio e la cooperazione globali. Fondato nel 1947, comprende organizzazioni nazionali di normazione dei paesi membri.
Just-In-Time (JIT): Una strategia di produzione che riduce i costi di magazzino programmando l'arrivo di materiali e componenti esattamente quando necessari nel processo produttivo, minimizzando gli sprechi e migliorando l'efficienza.
Manufacturing Execution System (MES): Una soluzione software che monitora, controlla e ottimizza i processi produttivi in tempo reale, facilitando la raccolta dei dati, il tracciamento delle operazioni di produzione e l'integrazione con i sistemi aziendali per migliorare l'efficienza e la produttività in officina.
Measurement System Analysis (MSA): un metodo statistico utilizzato per valutare l'accuratezza, la precisione e l'affidabilità dei processi e degli strumenti di misurazione, garantendo che i dati raccolti siano validi e coerenti per il processo decisionale nel controllo qualità e nel miglioramento dei processi.
Non-Destructive Testing (NDT): un metodo utilizzato per valutare le proprietà, l'integrità o la struttura dei materiali senza causare danni, impiegando tecniche quali test ultrasonici, radiografici, con particelle magnetiche e con liquidi penetranti per rilevare difetti o discontinuità.
Operational Qualification (OQ): un processo di convalida che garantisce che le apparecchiature o i sistemi funzionino secondo requisiti specifici entro limiti definiti, confermando che funzionano come previsto nel loro ambiente operativo.
Performance Qualification (PQ): un processo che verifica che un sistema o un'apparecchiatura funzioni secondo requisiti specifici in condizioni reali, assicurando che svolga costantemente la funzione prevista entro limiti predeterminati.
Process Capability Index (Cpk): una misura statistica che quantifica la capacità di un processo di produrre output entro limiti specificati, indicando la relazione tra la media del processo e il limite di specifica più vicino, aggiustato per la variabilità del processo.
Process Failure Mode and Effects Analysis (PFMEA): un metodo sistematico per identificare e valutare potenziali guasti in un processo produttivo o aziendale, valutandone gli effetti sui risultati e dando priorità alle azioni per mitigare i rischi.
Production Part Approval Process (PPAP): una procedura standardizzata utilizzata nella produzione per garantire che i fornitori soddisfino i requisiti di qualità prima della produzione di massa, che prevede la documentazione e la convalida delle specifiche di progettazione, delle capacità di processo e dei campioni di produzione per confermare la conformità alle aspettative del cliente.
Project Management Office (PMO): un'entità centralizzata all'interno di un'organizzazione che standardizza le pratiche di gestione dei progetti, fornisce governance, supporta l'esecuzione dei progetti e facilita l'allocazione delle risorse per garantire l'allineamento con gli obiettivi strategici e migliorare i risultati del progetto.
Repeatability and Reproducibility (R&R): capacità di un sistema di misurazione di produrre risultati coerenti nelle stesse condizioni (ripetibilità) e tra diverse condizioni o operatori (riproducibilità), spesso valutata attraverso metodi statistici per valutare la variabilità e l'affidabilità nei processi di raccolta dati.
Root Cause Analysis (RCA): Un processo sistematico per identificare i fattori fondamentali che portano a un problema o a un fallimento, con l'obiettivo di affrontare ed eliminare le cause profonde anziché limitarsi a trattarne i sintomi.
Standard Operating Procedure (SOP): una serie di istruzioni dettagliate create per aiutare i lavoratori a svolgere le operazioni di routine in modo coerente ed efficiente, garantendo il rispetto delle normative e degli standard di qualità.
Statistical Process Control (SPC): un metodo di controllo qualità che impiega tecniche statistiche per monitorare e controllare un processo, assicurandone il funzionamento al massimo delle sue potenzialità mediante l'identificazione delle variazioni e il mantenimento di un output coerente entro limiti specificati.
Takt Time: Il tempo massimo consentito per produrre un prodotto in base alla domanda del cliente, calcolato dividendo il tempo di produzione disponibile per la produzione richiesta. Aiuta a sincronizzare il ritmo di produzione con la domanda, garantendo un flusso di lavoro efficiente e un'allocazione delle risorse.
































