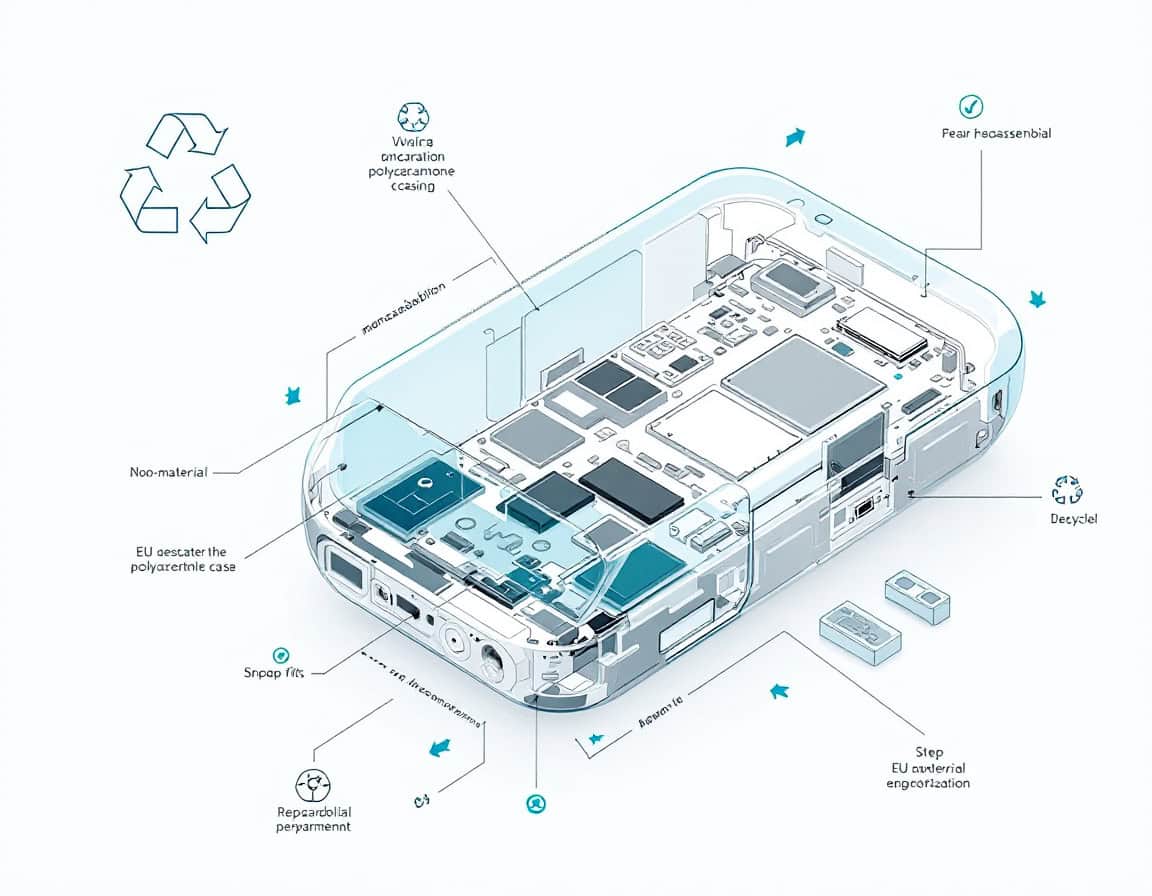
Einleitung: Vom fertigungsgerechten Design zum Design für das Lebensende
Seit drei Jahrzehnten ist das Design von Kunststoffgehäusen in der Unterhaltungselektronik auf einen einzigen Zweck optimiert, neben der Kostenreduzierung (und der Qualitätsminderung in bestimmten Märkten): die Endmontage am Fließband. UltraschallschweißenStrukturklebstoffe, Heißvernietungen und Umspritzungen aus verschiedenen Materialien existieren alle, weil sie einen einmaligen Vorgang schnell, kostengünstig und mechanisch zuverlässig machen. Keines dieser Verfahren wurde für einen späteren Vorgang entwickelt – den Tag, an dem das Produkt erneut geöffnet werden muss, um eine Batterie zu wechseln, ein gesprungenes Display auszutauschen oder die Materialien zum Recycling zu trennen. Dieser zweite Vorgang war in der Geschichte der Branche größtenteils keine Designanforderung; er war ein zufälliges Ergebnis der Rückstände im Montageprozess.
At end of life, recyclers depend on resin marking, and a plastic identification chart helps technicians recognize unmarked enclosure plastics such as ABS or PolycarbonatEin Kunststoffidentifizierungstest kann dann die Güteklasse bestätigen, bevor das Teil wiederverwendet oder recycelt wird.
That has changed. The European Union is moving reparability and recyclability from a marketing claim to a legal specification, and the shift is working its way back through the design chain into the enclosure itself: which fasteners are chosen, which resins are specified, and in what sequence a technician — or an untrained consumer — is expected to get inside the product.
This article treats design for Demontage (DfD) as what it now is: a primary constraint on plastic part design, on par with structural performance, cosmetic finish and cost per unit, not a downstream problem handed to whoever writes the service manual after the product ships.
Drei architektonische Entscheidungen tragen maßgeblich dazu bei, dass ein Kunststoffgehäuse zerlegbar ist: die Art der Verbindung (Schnappverbindung vs. Schweißen oder Kleben), die Anzahl der im Gehäuse verwendeten Materialfamilien (Monomaterial vs. Materialmix) und ob Klebstoffe in der Primärstruktur zum Einsatz kommen. Eine vierte, oft vernachlässigte Entscheidung bestimmt, ob die ersten drei in der Praxis tatsächlich Wirkung zeigen: Ist die Demontageanleitung für jemanden verständlich, der das Produkt noch nie geöffnet hat? Dieser Artikel erläutert die regulatorischen Rahmenbedingungen, die drei architektonischen Säulen aus technischer Sicht, die Aspekte der Benutzerfreundlichkeit sowie die Validierung und den Business Case, die den Kreislauf abschließen.
Haftungsausschluss: Ab 2026 werden einige regulatorische Details (z. B. der Zeitpunkt der delegierten Rechtsakte gemäß ESPR, die genauen Zeitfenster für Ersatzteile und die 25-g-Kennzeichnungsschwelle) als allgemeine Branchenpraxis und nicht als auf eine bestimmte Klausel festgelegt angegeben, da die delegierten Rechtsakte gemäß ESPR noch Kategorie für Kategorie finalisiert werden – es empfiehlt sich daher, die Compliance-Abteilung zu konsultieren oder die Vorschriften zu überprüfen und zu aktualisieren, bevor man alles Folgende als gegeben annimmt.
Ergänzend zu diesem Artikel empfehlen wir, um möglichst viele technische Alternativen zu erhalten, Folgendes bereitzuhalten:
Die regulatorischen Kräfte, die die Demontage vorschreiben
Vier EU-Instrumente wirken sich nun direkt auf die Gehäusegestaltung aus, und jedes betrifft einen anderen Teil davon. ProduktlebenszyklusDie Behandlung dieser Anforderungen als eine einzige, undifferenzierte „Nachhaltigkeitsanforderung“ führt zu Entwürfen, die zwar den Buchstaben einer Anforderung erfüllen, die andere jedoch nicht. Es ist sinnvoll, sie präzise zu trennen, da jede unterschiedliche technische Einschränkungen mit sich bringt.
| Instrument | Was es regelt | Auswirkungen auf die Gestaltung |
| Verordnung über Ökodesign für nachhaltige Produkte (ESPR), die seit Juli 2024 in Kraft ist | Rahmenverordnung, die die Kommission ermächtigt, durch delegierte Rechtsakte produktspezifische Anforderungen an Haltbarkeit, Reparierbarkeit, Recyclingfähigkeit und den digitalen Produktpass festzulegen | Enclosures muss anticipate quantified disassembly-depth and disassembly-time limits once product-category delegated acts land; designs frozen against a moving regulatory target age badly |
| Right to Repair Directive (EU) 2024/1799 | Verpflichtet Hersteller bestimmter Produktkategorien, Reparaturen über die gesetzliche Gewährleistung hinaus zu angemessenen Kosten unter Verwendung von Originalteilen oder kompatiblen Teilen anzubieten. | Ersatzteile müssen physisch entnehmbar sein, ohne benachbarte Bauteile zu beschädigen; eine Reparatur ist wirtschaftlich nicht rentabel, wenn zum Erreichen eines defekten Teils der Austausch des Gehäuses erforderlich ist. |
| WEEE-Richtlinie 2012/19/EU | Herstellerverantwortung für die Sammlung und das Recycling von Elektronikschrott mit Zielen zur Materialrückgewinnung | Gehäuse müssen innerhalb der zeitlichen und gerätetechnischen Beschränkungen von kommerziellen Recyclinganlagen, nicht unter idealisierten Laborbedingungen, in recycelbare Materialströme getrennt werden. |
| Batterieverordnung (EU) 2023/1542 | Erfordert, dass tragbare Batterien in Geräten vom Endbenutzer entnehmbar und austauschbar sein müssen, wobei die gestaffelten Umsetzungsfristen für viele Kategorien bis ins Jahr 2027 reichen. | Batteriefächer dürfen sich nicht hinter verklebten Gehäusen oder hitzeverriegelten Verschlüssen befinden; der Ausbau darf keine zerstörenden Werkzeuge erfordern. |
Die technische Norm EN 45554, die viele dieser Aspekte in die Praxis umsetzt, definiert die von Aufsichtsbehörden und Prüflaboratorien angewandten Bewertungsmethoden: allgemeine Verfahren zur Beurteilung der Reparierbarkeit, Wiederverwendbarkeit und Aufrüstbarkeit von energiebezogenen Produkten, einschließlich zeitgesteuerter Demontageprotokolle und der Bewertung der Zugänglichkeit von Verbindungselementen. Konstrukteure, die sich direkt an EN 45554 orientieren, anstatt an einem allgemeinen Verständnis von „sollte reparierbar sein“, erhalten ein Design, das die Konformitätsprüfung im ersten Anlauf besteht.
Zwei Implikationen sind wichtiger als der Wortlaut einer einzelnen Richtlinie:
- Diese Instrumente konvergieren, anstatt isoliert zu bleiben – ein Batteriefach muss jetzt gleichzeitig die Anforderungen der Batterieverordnung hinsichtlich der Entfernbarkeit und der ESPR-Demontagetiefe an ein und demselben Gelenk erfüllen.
- Die delegierten Rechtsakte gemäß ESPR werden noch Kategorie für Kategorie verfasst, was bedeutet, dass Gehäuse, die heute entworfen werden, mit einem Spielraum für die Verschärfung der Grenzwerte konstruiert werden sollten, nicht nur für das heutige Minimum.
Tipp: Erstellen Sie eine Rückverfolgbarkeitsmatrix auf Komponentenebene, sobald das Industriedesign finalisiert ist – eine Zeile pro Befestigungselement oder Verbindung, Spalten für die zugehörigen vier Messgeräte. Die nachträgliche Ergänzung dieser Matrix nach der Werkzeugfertigung ist deutlich teurer als ihre Erstellung im Rahmen der DfM-Prüfung. Genau dieses Dokument wird eine benannte Stelle jedoch im Rahmen der Konformitätsbewertung anfordern.
Grundlagen des zerlegungsfreundlichen Designs: Vokabular und Kennzahlen
Bevor wir auf Verbindungen und Werkstoffe eingehen, ist es hilfreich, die in diesem Artikel verwendete Terminologie festzulegen, da diese Begriffe in der DfD-Literatur und in der EN 45554 selbst eine präzise technische Bedeutung haben.
- Demontagetiefe Die Tiefe gibt die Anzahl der Teile oder Verbindungen an, die nacheinander entfernt werden müssen, bevor eine bestimmte Komponente zugänglich ist. Eine Batterie, die nach dem Entfernen einer Rückabdeckung erreichbar ist, hat eine Tiefe von eins; eine Batterie, die unter einer Hauptplatine, einem Abschirmgehäuse und einem verklebten Mittelrahmen liegt, hat eine Tiefe von vier, selbst wenn jede einzelne Verbindung technisch reversibel ist.
- Demontagesequenz Die Reihenfolge, in der diese Ausbauschritte erfolgen müssen, ist entscheidend. Ein gut konzipiertes Produkt zeichnet sich durch eine Abfolge mit wenigen Sackgassen aus – beim Ausbau von Teil A ist es beispielsweise nie erforderlich, zuerst Teil B auszubauen und wieder einzubauen, um ein Werkzeug im richtigen Winkel anzusetzen.
- Werkzeugabhängigkeit Die Gelenke werden danach klassifiziert, was zum Öffnen benötigt wird: werkzeuglos (mit dem Finger bedienbarer Schnappverschluss oder Riegel), mit Standardwerkzeug (ein Schraubendreher-Bit aus einem typischen Haushalts- oder Reparaturset) oder mit Spezialwerkzeug (spezielle Bits, Draht zum Schneiden von Klebstoffen, Heißluftpistolen). Die Einhaltung des Rechts auf Reparatur entfällt praktisch für alle Gelenke, die auf dem Weg zu einem vorgeschriebenen Ersatzteil liegen.
- Zerstörende versus zerstörungsfreie Demontage unterscheidet Verbindungen, die ein Öffnen überstehen (Schrauben, die meisten Schnappverbindungen, Verbinder), von solchen, die dies nicht tun (hitzeverpresste Zapfen, lösungsmittelgebundene Nähte, die meisten Klebeschichten). Ein Recyclingstrom kann eine zerstörende Trennung am Ende der Lebensdauer tolerieren oder sogar bevorzugen; ein Reparaturprozess kann dies nicht, da das ausgebaute Teil in der Regel wieder eingebaut werden muss.
Diese vier Maßnahmen bilden die DfD-Hierarchie, die alle Entscheidungen in den folgenden Kapiteln bestimmt: Zuerst wird die Anzahl der Verbindungen reduziert, dann werden die verbleibenden Verbindungen reversibel gestaltet und schließlich werden reversible Verbindungen sowohl physisch als auch kognitiv zugänglich gemacht. Jede Säule dieses Artikels entspricht einer Stufe dieser Hierarchie: Monomaterial-Design reduziert die Anzahl der Verbindungen indirekt, indem es den Bedarf an Verbindungselementen für Materialübergänge beseitigt; Schnappverbindungen ermöglichen reversible Verbindungen; und das Kapitel zur intuitiven Demontage macht sie zugänglich.
Tipp: Bewerten Sie bereits in der Konzeptphase, bevor die Oberflächen gestaltet werden, die Demontagetiefe und die Werkzeugabhängigkeit jeder Unterbaugruppe. Diese fünfminütige Übung anhand der Stückliste deckt Architekturprobleme auf – beispielsweise eine unter dem Antennenmodul verborgene Batterie –, die sich auf dem Papier nahezu kostenlos beheben lassen, nach der Werkzeugfertigung jedoch extrem kostspielig sind.
Säule Eins: Schnappverbindungsarchitektur als demontagefreundliches Gelenk
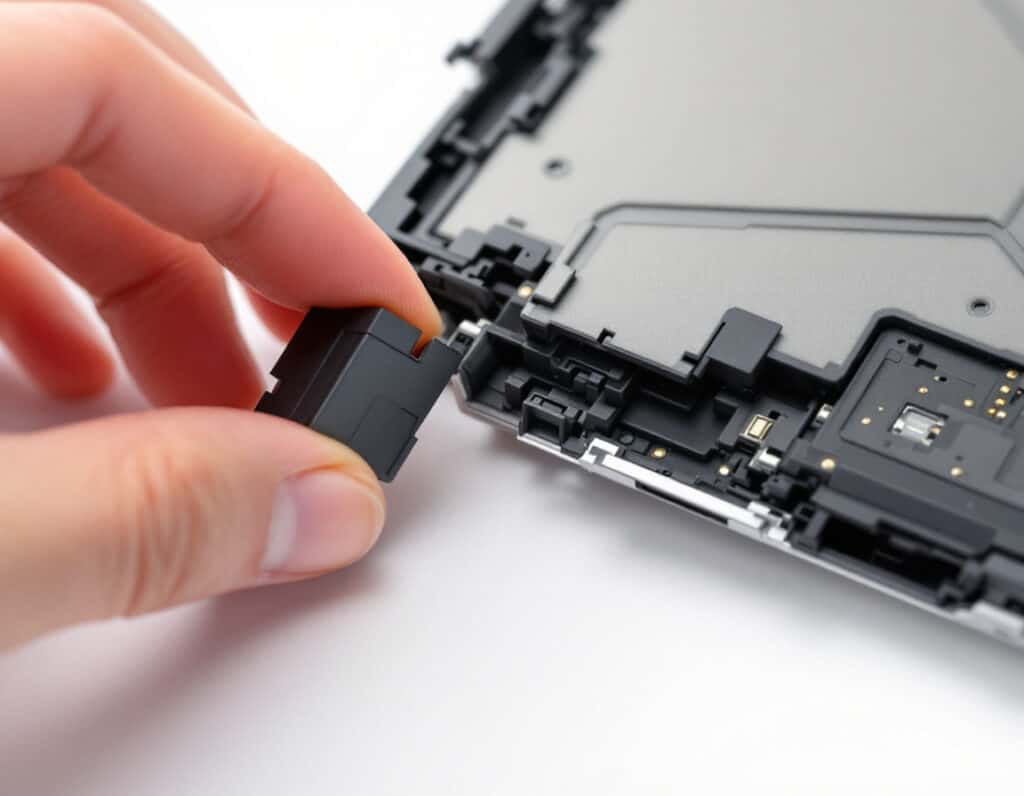
Schnappverbindungen sind die einzige Verbindungsmethode in diesem Artikel, die nicht für die Demontage umfunktioniert wurde – in ihrer ursprünglichen Patentliteratur ab den 1940er Jahren waren sie als reversibel konzipiert. Um sie als primäres Strukturelement in einem reparierbaren Gehäuse aus einem einzigen Material zu verwenden, müssen sie für einen Belastungszyklus ausgelegt sein, für den sie in der Massenproduktion von Unterhaltungselektronik selten konzipiert wurden: Dutzende von Öffnungs- und Schließzyklen, durchgeführt von einer Person ohne Fließbandausbildung, mit ungleichmäßiger Kraft und ungleichmäßigem Winkel.
Geometrie und Verbindungsarten
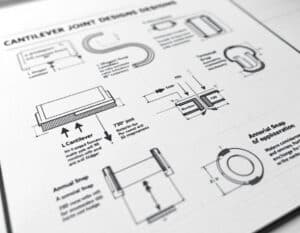
Drei Kragarm-Baufamilien decken nahezu alle Gehäuseanwendungen ab:
- Der gerade Auslegerhaken ist die einfachste Ausführung: ein Balken mit einem Haken an der Spitze, der sich beim Einführen durchbiegt und in die Ausgangsposition zurückfedert, um zu verriegeln. Seine Haltekraft wird durch die Eingriffstiefe des Hakens und den Hinterschnittwinkel bestimmt; seine Lösekraft durch denselben Hinterschnittwinkel aus der entgegengesetzten Richtung, zuzüglich der Zugänglichkeit, die die Konstruktion für ein Lösewerkzeug bietet.
- The L-shaped or U-shaped cantilever trades some stiffness for a longer effective beam length in a smaller footprint, useful where wall space is constrained but deflection needs to stay within the elastic Beanspruchung limit of the resin.
- The torsional snap (sometimes called a cantilever hinge or flexure latch) loads the beam in torsion rather than bending, giving a more compact packaging envelope at the cost of higher local Stress concentration at the torsion axis — a detail that matters directly for fatigue life, addressed below.
Ringförmige Schnappverschlüsse, wie sie häufig bei Kappen und Batteriedeckeln verwendet werden, verteilen die Durchbiegung über einen ganzen Ring anstatt über einen einzelnen Ausleger. Dies verringert die maximale Dehnung pro Einheit Haltekraft, erfordert aber eine gleichmäßigere Wandstärke entlang des Umfangs, um zu vermeiden, dass ein Segment einen unverhältnismäßig großen Anteil der Last aufnimmt.
Tipp: Wie bereits am Ende der Einleitung erwähnt, empfehlen wir dringend, unsere > zu konsultieren. Sammlung von Tricks zur Kunststoffgestaltung <.
Größenangaben für gelegentliches, nicht-professionelles Radfahren
Die Asymmetrie zwischen Einsteck- und Haltekraft ist der zentrale Konstruktionshebel. Die Einsteckkraft wird durch den Eintrittswinkel (typischerweise 30–45°) bestimmt und kann gering gehalten werden, ohne die Verbindung zu beeinträchtigen. Die Haltekraft wird durch den Rückstellwinkel bestimmt, der bei einem Schnappverschluss, der nur für die Montage geeignet ist, steil sein kann – 90°, eine Hinterschneidung ohne definierten Auslöseweg –, da davon ausgegangen wird, dass sich die Verbindung außerhalb des zerstörenden Betriebs nicht wieder öffnen soll. Ein Schnappverschluss, der für die Demontage ausgelegt ist, verwendet hingegen einen moderaten Rückstellwinkel (typischerweise 30–45°, manchmal an den Eintrittswinkel angepasst, um ein symmetrisches Verhalten zu erzielen) in Kombination mit einem definierten Auslösemechanismus: einer mit dem Finger erreichbaren Lasche, einem Hebelpunkt mit Schraubendreherschlitz oder einer abgeschrägten Auslösefläche, die mit einem flachen Werkzeug erreicht werden kann, ohne angrenzende Oberflächen zu beschädigen.
Die Dehnung muss deutlich unterhalb der zulässigen Dehnungsgrenze des Harzes für wiederholte Belastungszyklen bleiben, nicht nur unterhalb der einmaligen Streckgrenze. Für ungefülltes Polycarbonat gilt eine zulässige Dehnung von ca. 6 % pro Zyklus als gängige Auslegungsrichtlinie. Eine Verbindung, die im Laufe der Produktlebensdauer 20–50 Reparaturzyklen überstehen soll, sollte jedoch auf eine zulässige Dehnung von ca. 2–3 % ausgelegt sein. Der Unterschied wird durch einen längeren oder dickeren Träger anstatt durch eine engere, stärker beanspruchte Geometrie ausgeglichen. Glasfaserverstärkte Harze vertragen deutlich geringere Dehnungen vor dem Ablösen der Fasermatrix – typischerweise 0,5–1 %. Daher werden strukturelle Schnappverbindungen an reparaturkritischen Verbindungen üblicherweise in ungefüllten oder nur schwach gefüllten Ausführungen spezifiziert, selbst wenn das restliche Gehäuse zur Erhöhung der Steifigkeit verstärktes Material verwendet.
Wichtig für die Gestaltung: this does not account for the inherent ageing weaknesses of plastics: heat, UV, chemicals … depending on application and usages, may age the resin way faster that the direct usage strain. Außerdem wäre es schade, das Demontageelement zu verbessern, wenn gerade dieses Element die Ursache für den Fehler ist!
Fehlerarten, die spezifisch für die Nutzung von Reparaturzyklen sind
Notiz: Es bleibt abzuwarten, ob es gut ist, wenn ein Produkt häufigen Reparaturzyklen unterzogen wird (zumindest setzt das voraus, dass es reparierbar ist).
Drei Fehlerarten treten speziell deshalb auf, weil diese Verbindungen von Endbenutzern wiederholt geöffnet und nicht nur einmal an einer Linie montiert werden:
- Spannungsbedingte Aufhellung an der Hakenwurzel durch wiederholte Biegung,
- progressive Abrundung des Hakenprofils durch außermittigen Kontakt des Auslösewerkzeugs,
- Kriechrelaxation der Haltekraft, wenn die Verbindung zwischen den Zyklen einer anhaltenden Auslenkung ausgesetzt ist (relevant hauptsächlich für Presspassungen und weniger für Schnappverbindungen im eigentlichen Sinne, aber häufig bei Hybridverbindungen).
Ein Wurzelradius von mindestens 0,5 × Wandstärke an der Basis jedes Kragarmträgers wirkt den ersten beiden Versagensarten direkt entgegen, indem er die maximale Spannung von der Kontaktfläche des Trennwerkzeugs weg verlagert. Ein großzügiger, gleichmäßiger Wurzelradius reduziert zudem Einfallstellen auf der gegenüberliegenden Oberfläche und bringt so die Demontageanforderungen mit den Anforderungen an die Formqualität in Einklang, anstatt ihnen entgegenzuwirken.
Beispiel: Die Befestigung des Mainboards und der Erweiterungskarten des Framework-Laptops ist ein nützlicher Anhaltspunkt: Erweiterungskarten verwenden einen werkzeuglosen Einrastmechanismus anstelle einer Schraube, der speziell für Hunderte von Ein- und Ausbauzyklen durch einen nicht-technisch versierten Benutzer ausgelegt ist, während strukturelle Gehäuseverbindungen, die weniger häufig zugänglich sind, Standard-Torx-Schrauben anstelle von Schnappverschlüssen verwenden – eine bewusste Designentscheidung, Schnappverschlüsse für Schnittstellen mit wirklich hoher Zykluszahl zu reservieren und unverlierbare Befestigungselemente dort einzusetzen, wo die Zykluszahl gering ist, die Drehmomentstabilität aber wichtiger ist.
Tipp: Führen Sie vor der Festlegung der Hakengeometrie einen Weibull-basierten Dauerfestigkeitstest am tatsächlichen Formteil durch, nicht an einem CAD-simulierten Balken. Die Faserorientierung beim Spritzgießen und die Schweißnähte nahe der Balkenwurzel verschieben die reale Dauerfestigkeitskurve so stark von der Simulation ab, dass eine nur in der FEA validierte Konstruktion die vorhergesagte Lebensdauer regelmäßig um 30–50 % unterschreitet.
Zweite Säule: Gehäuse aus einem einzigen Material
Eine Verbindung kann vollständig reversibel sein, und dennoch kann das Gehäuse bei einer Recyclingprüfung durchfallen, da die Reversibilität zwar das Reparaturproblem löst, nicht aber das Problem der Materialtrennung. Ein aus ABS geformtes Gehäuse, das ohne Klebstoff mit einer PC/ABS-Mischblende verbunden ist und über eine interne Halterung aus glasfaserverstärktem Nylon sowie eine mit doppelseitigem Klebeband befestigte Aluminium-Druckgussabdeckung verfügt, ist streng genommen vollständig zerlegbar und für einen mechanischen Recyclingbetrieb nahezu wertlos, da sich die Materialströme nicht vermischen lassen, ohne die mechanischen Eigenschaften des Mahlguts unter die zulässigen Spezifikationen zu verschlechtern.
Was Konsolidierung tatsächlich bedeutetMonomaterial-Design bedeutet nicht, dass das Produkt tatsächlich aus nur einem Kunststoff besteht – Leiterplattensubstrate, Verdrahtung, Batterien und Optik bleiben getrennt. Es bedeutet, das Gehäuse, das Chassis und die Oberflächen, die zusammen die Kunststoffmasse bilden, in einer einzigen Kunststofffamilie zu vereinen. Dadurch gelangt der größte Teil der Masse, wenn das Gehäuse am Ende seiner Lebensdauer von der Elektronik getrennt wird, in einen einzigen, hochwertigen Recyclingstrom, anstatt in mehrere minderwertige Teile zerlegt zu werden. In der Praxis bedeutet dies in der Regel die Auswahl eines Basispolymers – PC, ABS, PC/ABS-Mischung oder eine PP-Sorte für Anwendungen mit geringerer Beanspruchung – und die Verwendung von Geometrie anstelle von Materialersatz, um die unterschiedlichen mechanischen Anforderungen der verschiedenen Bereiche des Gehäuses zu erfüllen. | Harzidentifizierung und SortierbarkeitISO 11469 marking (the resin identification code molded or printed directly onto each part) is necessary but not sufficient. Automated optical or near-infrared sorters at recycling facilities can read polymer type from the material itself, not from an embossed code that may be on an internal, non-visible face; the marking matters for manual disassembly audits and for the technician deciding whether two parts can go in the same bin, but it does not substitute for actually using compatible resins across the assembly. Ein korrekt und einheitlich gekennzeichnetes Gehäuse aus einem einzigen Material ist sowohl von der Maschine als auch von ihr überprüfbar. Sortierung und manuelle Demontage; ein Gehäuse aus verschiedenen Materialien mit perfekter Kennzeichnung ist immer noch ein Gehäuse aus verschiedenen Materialien. |
Siehe dazu auch unseren vollständigen Leitfaden:
und außerdem:
Ausgleich für verlorene Flexibilität bei der Materialmischung
Die Verwendung von Mischmaterialien ist vor allem darauf zurückzuführen, dass verschiedene Gehäusebereiche unterschiedlichen Belastungen ausgesetzt sind: Ein Scharnieransatz erfordert Robustheit und Dauerfestigkeit, eine batterienahe Wand Flammschutz, eine äußere Oberfläche Kratzfestigkeit und Farbstabilität, und eine Abschirmungszone benötigte traditionell ein leitfähiges Material. Der Verlust der Möglichkeit, das Harz zonenweise auszutauschen, verlagert die Entwicklungsarbeit auf Geometrie und Additivpakete innerhalb einer einzigen Basisharzfamilie.
- Lokale Steifigkeit Die Feinabstimmung erfolgt durch Variation der Rippendichte und der Wandstärke, anstatt nur in einer Zone auf eine glasfaserverstärkte Sorte umzuschalten. Dadurch wird ein gleichmäßiger Fasergehalt über die gesamte Mahlgutmenge hinweg vermieden und eine sekundäre Recycling-Inkompatibilität verhindert (kurzfaserverstärkte und ungefüllte Sorten desselben Basispolymers sind in der Regel im Mahlgut mischkompatibel; stark unterschiedliche Füllstoffbeladungen in den verschiedenen Zonen sind es nach dem Mahlen und Mischen nicht).
- Flammschutz ist jetzt in halogenfreien, recyclingfähigen Additivpaketen für PC und PC/ABS erhältlich, die keinen Wechsel zu einer speziellen Harzfamilie nur für einen batterienahen Bereich erfordern.
- EMI-AbschirmungDies wurde traditionell mit einer verbundenen Metalldose oder einem leitfähigen Sprühlack gelöst. Beschichtung (beides Recycling-Verunreinigungen) wird zunehmend mit leitfähigen, gefüllten Kunststoffzonen behandelt, die in das gleiche Basisharz eingegossen sind, oder mit einer mechanisch abgetrennten – nicht geklebten – Abschirmung, die sich bei der Demontage sauber abtrennt und als separater Metallstrom und nicht als verunreinigter Kunststoffstrom recycelt wird.
- Kosmetisches Finish Die Unterschiede (Soft-Touch versus Glanz) werden durch die Oberflächenstruktur (VDI/SPI-Formfinish) und durch im Formverfahren hergestellte oder aufgetragene Beschichtungen erzielt, die mit dem Recyclingstrom des Basisharzes kompatibel sind, anstatt durch ein gebundenes zweites Material.
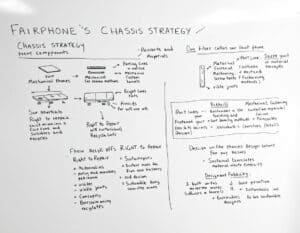
Gute Anwendung, die folgt: Die Chassis-Strategie von Fairphone ist das deutlichste öffentliche Beispiel für diesen in der Produktion gelösten Kompromiss: ein Gehäuse, das überwiegend aus einer kleinen Anzahl kompatibler Harzfamilien besteht, mechanisch befestigt statt geklebt ist und dessen Materialzusammensetzung bis hin zu jedem einzelnen Teil in der Serviceliteratur explizit dokumentiert ist – zu einem messbaren Preis an Flexibilität im Industriedesign (sichtbare Trennlinien, Schraubenköpfe, ein dickeres Chassis), den das Produkt bewusst in Kauf nimmt, um im Gegenzug ein Reparaturrecht und ein Recyclingprofil zu erhalten, das Wettbewerber mit geklebten Mehrkomponentengehäusen ohne eine Neugestaltung nicht erreichen können.
Tipp: Führen Sie vor der endgültigen Harzauswahl eine Kompatibilitätsmatrix für Mahlgut durch – nicht nur die Frage „Ist Material X recycelbar?“, sondern auch „Kann das Mahlgut von Material X im erforderlichen Verdünnungsverhältnis wieder mit Neuware X vermischt werden, ohne die mechanischen Spezifikationen zu verletzen?“. Lieferanten veröffentlichen diese Daten für ihre Sorten; der Abgleich mit jedem tatsächlich in der Stückliste spezifizierten Harz, einschließlich der von Zweitlieferanten für dieselbe nominelle Sorte verwendeten Harze, deckt Inkompatibilitäten auf, die bei der Überprüfung des Datenblatts eines einzelnen Lieferanten übersehen werden.
Dritte Säule: Wegfall von Klebstoffen – Mechanische und thermische Verbindungsalternativen
Klebstoffe und Lösemittelverbindungen sind bei der Montage attraktiv (*siehe Konstruktionshinweis unten), da sie abdichten, Vibrationen dämpfen, Toleranzabweichungen kaschieren und keine Teileliste für Befestigungsmittel erfordern. Jeder dieser Vorteile wird bei der Demontage jedoch zum Nachteil: Ein ausgehärteter Strukturklebstoff lässt sich nur mit Hitze, Lösemittel oder ausreichendem Druck, der das Substrat beschädigt, lösen, und die Klebefuge selbst verunreinigt den Materialstrom, der das größere Fügeteil aufnimmt.
Designhinweis: Die Validierung gestaltet sich jedoch schwierig, die Vorhersage des Alterungsprozesses ist riskant und kann im Herstellungsprozess zeitaufwändig sein.
Mechanische Befestigung als StandardUnverlierbare Schrauben – Schrauben, die durch eine Schulter oder einen geformten Ansatz mit nachgiebigem Kragen auch beim Herausdrehen im Bauteil, durch das sie gehen, gehalten werden – lösen das häufigste Problem bei Reparaturen: den Verlust von Befestigungselementen beim Zusammenbau. Die Standardisierung auf einen einzigen Schraubenkopftyp und eine einzige Antriebsgröße für möglichst viele Teile des Produkts (Torx oder Phillips, eine oder zwei Längen) reduziert die Demontagezeit bei praktisch null Teilekosten und ist genau die Art von Detail, die die Werkzeugzählung nach EN 45554 direkt belohnt. Elastomerdichtungen, die von denselben Schrauben zusammengepresst werden, die das Gehäuse zusammenhalten, ersetzen die bisher verwendeten Dichtungsklebstoffe. Dies erfordert jedoch eine definierte Kompressionsnut und eine gleichmäßige Klemmkraft über den gesamten Umfang – ein Toleranzproblem, das durch Klebstoffe durch das Füllen von Spalten kaschiert wurde. Dies verursacht reale Entwicklungskosten und ist kein kostenloser Ersatz. Daher muss dies bereits früh in der mechanischen Konstruktion in die Toleranzkette eingeplant werden, anstatt erst nachträglich, nach dem Entfernen des Klebstoffs in einem späten Entwicklungsstadium, behoben zu werden. | Schweißverfahren und deren DemontagekompatibilitätUltraschall and laser welding both produce joints that are, by any practical definition, non-reversible: the weld line fuses the two parts’ polymer chains together, and separating them again means cutting or breaking, not unfastening. They remain useful in this framework only for joints that sit entirely outside the disassembly path — an internal, sealed sub-enclosure with no field-serviceable content inside it, for instance — and even there, using them narrows future repairability if a design assumption about “no serviceable content” turns out to be wrong two product generations later. Die praktische Regel: Wenn eine Verbindung auf dem Weg zu einem Bauteil liegt, das unter die Ersatzteilpflichten gemäß dem „Recht auf Reparatur“ oder die Demontagepflichten gemäß der Batterieverordnung fällt, ist das Schweißen unzulässig, ungeachtet seiner Vorteile für die Montagelinie. |
Klebstoffe mit Ablösemechanismus
Wo eine Verklebung unumgänglich ist – beispielsweise bei IP68-Wasserschutz an einer Naht, die die Kompressionstoleranzen einer Dichtung nicht toleriert – bietet eine wachsende Gruppe thermisch oder elektrisch lösbarer Klebstoffe eine Alternative (hier ist Vorsicht geboten!). Diese Klebstoffe behalten ihre volle Klebkraft im normalen Gebrauch und lösen sich sauber bei einer definierten Auslösetemperatur (üblicherweise 90–150 °C, deutlich über den üblichen Betriebstemperaturen, aber mit einem Heißluftgebläse oder einer Heizplatte an einer Werkbank erreichbar) oder durch einen elektrischen Impuls niedriger Spannung über eine leitfähige Schicht in der Klebefuge. Sie sind pro Einheit teurer als herkömmliche Strukturklebstoffe und erfordern eine Konstruktion der Verbindung, bei der die Ablösetemperatur benachbarte Bauteile nicht beschädigt (Batterien und Displays haben ihre eigenen thermischen Grenzwerte deutlich innerhalb dieses Bereichs). Sie sind jedoch derzeit die einzige Option, die eine zuverlässige Klebeverbindung bei gleichzeitig zerstörungsfreier Wartung ermöglicht.
| Verbindungsmethode | Reversibilität | Dichtungsfähigkeit | Optimale Verwendung in einem DfD-Gehäuse |
|---|---|---|---|
| Schnappverschluss | Vollständig reversibel, für Zyklen ausgelegt | Niedrig ohne zusätzliche Dichtung | Primäre Struktur- und Zugangsfugen |
| unverlierbare Schraube + Dichtung | Vollständig reversibel | Gut, mit Toleranz und Disziplin | Abgedichtete Gehäuse, Batterieabdeckungen, hochbelastbare Nähte |
| Ultraschall-/Laserschweißen | Nicht umkehrbar | Exzellent | Versiegelte Baugruppen ohne vor Ort wartbare Bestandteile, nur |
| Standard-Strukturkleber | Ohne Beschädigung nicht rückgängig zu machen | Exzellent | Vermeiden Sie jegliche Wege im Zusammenhang mit dem Recht auf Reparatur oder der Batterieregulierung. |
| Klebstoff für bedarfsgesteuertes Ablösen | Umkehrbar mit definiertem Auslöser | Exzellent | Nähte, die eine echte Klebeabdichtung benötigen und funktionsfähig bleiben müssen |
Beispiel: Apples Selbstreparaturprogramm, das 2022 eingeführt wurde, ist gerade wegen der Änderungen, die für seine Existenz notwendig waren, aufschlussreich: Display- und Akkukleber auf iPhone Man verlagerte den Fokus auf Entriegelungsmechanismen, die mit einem festgelegten Niederspannungs- oder kontrollierten Wärmeabfuhrverfahren gemäß der öffentlichen Reparaturanleitung kompatibel sind, anstatt auf eine generische Strukturverbindung, die bei jeder Reparatur zerstört wird. Das darunterliegende Gehäuse behält den Klebstoff für seine Dichtungsfunktion, dieser wurde jedoch für eine definierte, wiederholbare Entriegelung anstelle einer einseitigen Anwendung neu entwickelt. Reichten diese Maßnahmen für eine einfache, kostengünstige und für jedermann durchführbare Lösung aus?
Tipp: Wird ein Klebstoff verwendet, der sich bei Bedarf ablösen lässt, muss das Ablöseverfahren in dem Reparaturhandbuch, das gemäß der Richtlinie über das Recht auf Reparatur vorgeschrieben ist, angegeben und dokumentiert werden – ein reversibler Klebstoff, den kein externer Reparateur lösen kann, bringt in der Praxis keinen seiner Vorteile hinsichtlich der Reparierbarkeit zustande.
Systemübergreifende Kompromisse
Jede der oben genannten Säulen löst ihre eigenen internen Kompromisse. Drei weitere Kompromisse treten erst auf, wenn Schnappverbindungen, Gehäuse aus einem einzigen Material und der Verzicht auf Klebstoffe im selben Produkt kombiniert werden, und diese müssen gemeinsam und nicht säulenweise entwickelt werden.
SchutzartDurch den Ersatz von Klebstoff als primärer Dichtung durch eine Dichtung mit Schrauben ändert sich die IP-Schutzart von einer Eigenschaft der Klebefuge (gleichmäßig, tolerant gegenüber geringfügigen Oberflächenunebenheiten) zu einer Eigenschaft der Klemmkraft (abhängig von einer gleichmäßigen Kompression an allen Befestigungspunkten). Die Schutzart IP67/IP68 mit einer abgedichteten, per Schnapp- oder Schraubverbindung montierten Naht ist bei Außengeräten und robusten Anlagen gängig und erreichbar. Dies erfordert jedoch eine durchgehende Kompressionsnut, die mittels Klemmkraftsimulation über den gesamten Umfang – nicht nur an den Befestigungspunkten – validiert wurde, sowie eine Eingangsprüfung der Dichtungsverformung über die gesamte Lebensdauer des Produkts. | 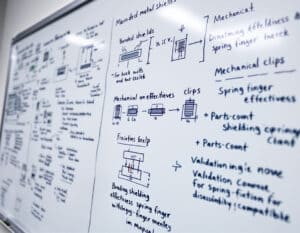 |
EMI/RFI-AbschirmungsdurchgängigkeitEine über eine Naht geklebte Metallabschirmung ist konstruktionsbedingt elektrisch durchgehend. Eine mechanisch geklemmte, nicht geklebte Abschirmung – die demontierfähige Alternative – benötigt an jeder Trennstelle eine Federfinger- oder leitfähige Dichtungsschnittstelle, um die Schirmwirkung über die Verbindungsstelle hinweg aufrechtzuerhalten. Dies erhöht die Bauteilanzahl und erfordert eine EMV-Prüfung für die gewählte Kombination aus Klemmabstand und Kontaktkraft. Dies ist ein wesentlicher Nachteil der Wechselwirkung von Monomaterial und klebstofffreien Säulen: Die unter den alten Annahmen einfachste Abschirmungslösung (Gehäuse verkleben, Verbindungsdurchgängigkeit ignorieren) ist nicht mehr verfügbar, und ihr Ersatz muss eine eigene Qualifizierung durchlaufen. | Struktur- und FallleistungGeklebte und geschweißte Verbindungen sind Schnapp- und Schraubverbindungen in der Regel bei der Übertragung maximaler Stoßlasten überlegen, da die Klebeverbindung die Last kontinuierlich verteilt, anstatt sie an einzelnen Befestigungspunkten zu konzentrieren. Um die Falltestleistung eines Gehäuses aus einem einzigen Material mit Schnapp- oder Schraubverbindung wiederherzustellen, ist in der Regel eine lokale Verstärkung erforderlich – beispielsweise durch Verstärkungsbleche, erhöhte Wandstärken in der Nähe der Befestigungspunkte oder ein nachgiebiges internes Chassis, das die Stoßenergie absorbiert, bevor sie die Gehäuseverbindungen erreicht. Es reicht nicht aus, anzunehmen, dass die Festigkeit der Verbindungen allein der einer geklebten Verbindung entspricht. Hier scheitern viele erste Überarbeitungen im Rahmen des Design for Design (DfD)-Verfahrens an der Fallprüfung und erfordern eine zweite Iteration. Die praktikable Lösung besteht darin, diese Iteration im Projektplan einzuplanen, anstatt sie als Überraschung zu behandeln. |
Tipp: Die IP-Schutzart, die EMV-Abschirmung und die Fallfestigkeit sollten an derselben physischen Prototypencharge validiert werden, anstatt dies nacheinander in separaten Fertigungsprozessen zu tun. Korrekturen an einem dieser Aspekte (z. B. eine zusätzliche Rippe zur Verbesserung der Fallfestigkeit) verändern häufig die Dichtungskompression oder die Kontaktkraft der Abschirmungsklammer so stark, dass die anderen beiden Aspekte erneut validiert werden müssen. Diese Wechselwirkung innerhalb eines Fertigungszyklus zu erkennen, ist wesentlich kostengünstiger als sie über drei Fertigungszyklen hinweg zu beheben.
Tipp für Tipp: Die Reihenfolge der drei Tests kann entscheidend sein. Sollte der ungünstigste oder der häufigste Fall berücksichtigt werden? Beispiel: Sollte der Falltest vor dem IP-Test durchgeführt werden, da eine Gehäuseverformung die IP-Ergebnisse verfälschen kann?
Design für einfache und schnelle Demontage durch jedermann
Eine technisch reversible Verbindung aus einem einzigen recycelbaren Kunststoff, die frei von Klebstoffen ist, versagt in der Praxis dennoch, wenn die Person, die das Produkt öffnet, nicht weiß, wie. Die Einhaltung des Rechts auf Reparatur beschränkt sich nicht allein auf die zerstörungsfreie Öffnung einer Verbindung – sowohl die EN 45554 als auch die zugrunde liegende Richtlinie zum Recht auf Reparatur messen explizit die Demontagezeit. Diese hängt jedoch viel stärker davon ab, wie lange jemand benötigt, um die Vorgehensweise zu ermitteln, als von der dafür erforderlichen Kraft. Dies ist eine Kommunikationsmaßnahme. Designproblem Sie baut auf der mechanischen Konstruktion auf und verdient die gleiche ingenieurtechnische Sorgfalt wie die Verbindungen selbst.
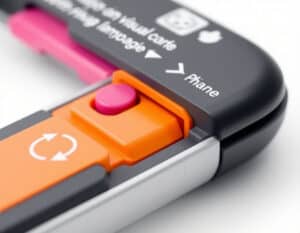
Eingeformte visuelle Sprache
Die haltbarsten Anleitungen sind die, die nicht verloren gehen, weggeworfen oder in einer Schublade vergessen werden können: Merkmale, die direkt in das Bauteil eingegossen sind. Richtungspfeile neben einer Entriegelungslasche, die die Druckrichtung anzeigen, verhindern den häufigsten Fehler bei der Demontage durch Laien – das Drücken oder Ziehen in die falsche Richtung, wodurch sich die Verbindung entweder nicht löst oder beschädigt wird. Ein einheitliches Symbolsystem innerhalb einer Produktlinie (gleiche Pfeilform, gleiche Vertiefung für „Werkzeug hier einführen“) ermöglicht es dem Benutzer, der bereits ein Produkt der Linie geöffnet hat, dieses Wissen auf das nächste zu übertragen, ohne es erneut erlernen zu müssen. Farbe ist ein sekundärer, aber effektiver Kanal: Viele Produkte, die von vornherein reparierbar sind, formen Batteriedeckel, Wartungsklappen oder Entriegelungslaschen in einer optisch vom umgebenden Gehäuse abgesetzten Farbe oder Textur und signalisieren so „Dieses Teil lässt sich abnehmen“ – ganz ohne Text.
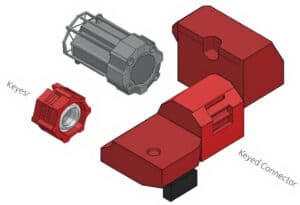
Symmetrie und Händigkeit als Fehlervermeidung
Ein Bauteil, das sich nur auf eine Weise wieder zusammensetzen lässt, eliminiert eine ganze Kategorie von Montagefehlern. Asymmetrische Schraubenabstände, eine passgenaue Verbinderabdeckung oder eine eindeutige Schraubenlänge für die eine Schraube, die nicht mit ihren Nachbarschrauben vertauscht werden darf, sind kostengünstige geometrische Lösungen, die eine korrekte Montage zur einzig möglichen machen, anstatt sich auf ein Etikett oder eine Anleitung zu verlassen, um Fehlpaarungen zu vermeiden. Wo eine vollständige Asymmetrie nicht praktikabel ist – beispielsweise bei vier identischen Eckschrauben – ermöglichen angeformte Positionsnummern neben jedem Schraubenkopf dem Reparateur, die Herkunft der Schraube ohne zusätzliches Zubehör nachzuvollziehen.
Tipp: Schau dir das an Poka-Yoke Konzepte und Lösungen ebenfalls; viele Ähnlichkeiten
Einheitliche Montage- und Demontagetechnik für die gesamte Produktlinie
Die Reparaturgeschwindigkeit erhöht sich innerhalb einer Produktlinie, wenn die Demontagetechnik einheitlich ist: Die gleiche Druck-, Dreh- oder Zugbewegung, die für den Batteriedeckel eines Modells und den Filterdeckel des nächsten verwendet wird, ermöglicht es dem Reparateur, seine erlernten Bewegungsabläufe zu übertragen und die Demontagezeit beim zweiten Produkt von den Erfahrungen mit dem ersten zu profitieren. Dies spricht für eine dokumentierte interne Mechanismusbibliothek auf Unternehmensebene – einen kleinen, standardisierten Satz validierter Schnapp- und Verriegelungsgeometrien, die produktübergreifend wiederverwendet werden – anstatt dass jedes Programm seinen eigenen Entriegelungsmechanismus entwickelt. Unabhängig von der Reparierbarkeit führt dies auch zu einer Steigerung der Fertigungseffizienz: weniger unterschiedliche Werkzeuggeometrien im Formenbau und weniger durchzuführende, individuelle Ermüdungsvalidierungskampagnen.
Digitale Anleitung am Einsatzort
Ein in die Oberfläche eingegossener oder lasergeätzter QR-Code neben dem primären Zugriffspunkt, der direkt zu einem modellspezifischen Demontagevideo oder einer Explosionszeichnung führt, schließt die Lücke zwischen „Diese Verbindung ist physikalisch einfach“ und „Der Benutzer weiß, dass sie physikalisch einfach ist“. Dies funktioniert jedoch nur, wenn die verlinkte Anleitung auf die jeweilige Produktrevision abgestimmt ist. Eine generische Demontageanleitung, die nicht mit einer Änderung der Anzahl oder Art der Befestigungselemente während des Produktzyklus übereinstimmt, untergräbt das Vertrauen in das gesamte System schneller als gar keine Anleitung. Die Dokumentationspflichten im Rahmen des Rechts auf Reparatur schreiben diese Inhalte für die betroffenen Kategorien bereits vor; die Platzierung eines dauerhaften Links direkt am Produkt ist nach der Erstellung der Dokumentation selbst nahezu kostenlos.
Werkzeugphilosophie: Standard, minimal oder keine
Die im Grundlagenkapitel beschriebene Hierarchie der Werkzeugabhängigkeit lässt sich hier praktisch anwenden: Jeder Schritt von Spezialwerkzeug über Standardwerkzeug bis hin zu werkzeuglosem Öffnen verkürzt die Demontagezeit und verringert die Anzahl der Personen, die die Demontage überhaupt durchführen können. Ein Produkt sollte standardmäßig werkzeuglos für alle Komponenten sein, die voraussichtlich von einem Endbenutzer geöffnet werden (Akkufachdeckel, Filterzugang, Erweiterungssteckplätze), und Standardwerkzeug für alle Komponenten, die von einem Reparaturtechniker, aber nicht routinemäßig von Endbenutzern geöffnet werden (Zugang zum Mainboard, Austausch interner Module). So sollte an keiner Stelle der dokumentierten Reparaturanleitung die Verwendung von Spezial- oder proprietärem Werkzeug vorgesehen sein. Wenn ein spezielles Werkzeug tatsächlich erforderlich ist – beispielsweise ein Saugnapf für ein verklebtes, aber ablösbares Display –, sollte nach Möglichkeit ein weit verbreitetes Standardwerkzeug anstelle eines proprietären Werkzeugs angegeben oder referenziert werden. Dadurch wird vermieden, dass an dieser Stelle stillschweigend wieder eine Abhängigkeit von Spezialwerkzeug entsteht.
Die Teardown-Methodik von iFixit, die ursprünglich als unabhängiges Prüfverfahren zur Reparierbarkeit und nicht als Konstruktionswerkzeug für Hersteller entwickelt wurde, ist besonders interessant, da ihre Bewertung genau diese Ebene berücksichtigt: Produkte verlieren Punkte nicht nur für Klebstoffe und proprietäre Befestigungselemente, sondern explizit auch für eine undokumentierte Demontagefolge und nicht offensichtliche Entriegelungsmechanismen. Die Auffindbarkeit wird dabei als Bewertungskriterium und nicht als Randnotiz behandelt. Die Entwicklung anhand dieser Bewertungskriterien – anstatt erst nach der Markteinführung bewertet zu werden – ist ein einfacher Weg, die Empfehlungen dieses Kapitels vor der Auslieferung eines Produkts auf Herz und Nieren zu prüfen.
Tipp: Führen Sie einen Blindtest zur Demontage mit Teilnehmern durch, die das Produkt noch nie gesehen haben und keine weiteren Anweisungen erhalten als „Öffnen Sie dieses Teil und entfernen Sie die Batterie“ und stoppen Sie die Zeit. Seien Sie der unbeteiligte Beobachter (siehe Design- und Usability-InterviewtechnikenDie Differenz zwischen dieser Zeit und der Zeit, die ein mit der Konstruktion vertrauter Ingenieur benötigt, ist das eigentliche Maß dafür, wie gut die visuelle und mechanische Sprache kommuniziert – und diese Differenz ist in der Regel größer, als die Teams erwarten, bis sie sie messen.
Dokumentation, Materialkennzeichnung und das Ersatzteil-Ökosystem
Die in den vorangegangenen Kapiteln beschriebene physische Designarbeit entfaltet ihren beabsichtigten Nutzen nur dann, wenn sie mit der administrativen und informationellen Ebene kombiniert wird, die es einem Reparateur, einem Recyclingunternehmen oder einer Regulierungsbehörde ermöglicht, sie auch tatsächlich zu nutzen.
ReparaturdokumentationDie Verpflichtung zur Reparatur nach dem „Right to Repair“-Gesetz erfordert leicht zugängliche Reparaturinformationen – typischerweise Explosionszeichnungen, Drehmomentangaben und Schritt-für-Schritt-Anleitungen – für abgedeckte Ersatzteile. Diese Informationen müssen unabhängigen Reparaturwerkstätten zu angemessenen Bedingungen zur Verfügung gestellt werden, nicht nur einem autorisierten Servicenetz. Die Dokumentation muss aus denselben CAD- und Toleranzdaten generiert werden, die auch in der Produktion verwendet werden, und darf nicht nachträglich von einem technischen Redakteur anhand von Fotos erstellt werden. Dadurch werden Kosten gesenkt und das Problem der Diskrepanz zwischen Dokumentation und Realität beseitigt, das das Vertrauen in QR-Codes am Einsatzort untergräbt und im vorherigen Kapitel erörtert wurde. | Materialkennzeichnung für RecyclingunternehmenDie ISO-11469-Kennzeichnung, die direkt in jedes Bauteil eingegossen und nicht auf ein Etikett gedruckt wird, das sich ablösen oder entfernen kann, sollte auf allen Bauteilen oberhalb einer bestimmten Mindestmasse angebracht sein (in der Branche üblicherweise Teile ab ca. 25 Gramm, wobei dies je nach Region und internem Standard variieren kann). Sie sollte möglichst ohne Demontagehilfen lesbar sein – idealerweise auf einer gut sichtbaren Außenfläche und nicht an einer Gegenfläche verborgen. Wie im Kapitel über Monomaterialien erwähnt, unterstützt diese Kennzeichnung die manuelle Sortierung und Demontageprüfung; sie ersetzt jedoch nicht die zugrundeliegende Materialverträglichkeitsprüfung. |
Zusagen zur ErsatzteilverfügbarkeitDas Recht auf Reparatur und entsprechende nationale Umsetzungen legen Mindestzeiträume fest – üblicherweise sieben bis zehn Jahre nach Produktionsende, je nach Produktkategorie und Mitgliedstaat –, in denen Ersatzteile zu einem angemessenen Preis verfügbar sein müssen. Dies ist sowohl eine Verpflichtung für die Lieferketten- und Lagerplanung als auch für die Konstruktion, wirkt sich aber direkt auf die Konstruktion aus: Ein Ersatzteil mit einer langfristigen Verfügbarkeitsverpflichtung benötigt eine stabile Spezifikation, die nicht stillschweigend durch eine unangekündigte Änderung ersetzt werden kann. Denn ein Reparaturhandbuch mit einer Teilenummer, die nicht mehr mit der gelieferten übereinstimmt, stellt eine ebenso gravierende Compliance-Lücke dar wie eine fehlende Spezifikation für ein Gelenk. | Digitaler ProduktpassDie von ESPR eingeführte Anforderung des digitalen Produktpasses (Digital Product Passport, DPP), die schrittweise nach Produktkategorien umgesetzt wird, formalisiert viele dieser Informationen in einem maschinenlesbaren Datensatz, der dem Produkt beigefügt ist – Materialzusammensetzung, Demontageanleitung, Ersatzteilbeschaffung – und über einen scannbaren Identifikator auf dem Produkt selbst zugänglich ist. Die im Kapitel zur intuitiven Demontage beschriebene physische Kennzeichnung und QR-Code-Anleitung wurden bereits unter Berücksichtigung der DPP-Kompatibilität entwickelt, wodurch eine erneute Anpassung nach Inkrafttreten der kategoriespezifischen DPP-Anforderungen vermieden wird. |
Tipp: Weisen Sie dem Prozess der Synchronisierung von Reparaturdokumentation und CAD einen einzelnen internen Verantwortlichen mit einem definierten Auslöser (beliebiger Auslöser) zu. Änderungsauftrag affecting a documented joint or part automatically flags the corresponding manual page for review). Without an explicit owner and trigger, documentation drift after launch is close to guaranteed, since it is nobody’s job by default once a product ships.
Bonus: Betriebs- und Produktionsökonomie
DfD wird intern häufig als Compliance-Kosten dargestellt. Die vollständige Kostenrechnung ist günstiger als diese Darstellung vermuten lässt, erfordert aber, dass man über die reinen Montagekosten hinaus den gesamten Lebenszyklus betrachtet, was für Marketingfachleute und Verbraucher schwieriger ist.
Wo die Kosten tatsächlich steigenSchnapp- und Schraubverbindungen weisen in der Regel eine höhere Teileanzahl auf als geklebte oder geschweißte Verbindungen. Dies bedeutet mehr Werkzeugplätze, mehr Montagestationen und höhere Kosten für den Einkauf und die Lagerhaltung von Verbindungselementen. Dichtungsversiegelte Gehäuse erfordern engere Maßtoleranzen im Bereich der Kompressionsnut als geklebte Verbindungen. Dies kann engere Werkzeugtoleranzen oder zusätzliche Messungen während des Produktionsprozesses erforderlich machen. Klebstoffe, die sich bei Bedarf wieder lösen lassen, sind pro Einheit deutlich teurer als Standard-Strukturklebstoffe. All dies ist nicht zu vernachlässigen, und ein Programm, das davon ausgeht, dass DfD (Design for Decision) auf Stückebene kostenneutral ist, wird von den tatsächlichen Unterschieden in der Materialliste überrascht sein. | Wo es wiedergefunden wirdDie Kosten für Garantie- und Reparaturen außerhalb der Garantiezeit sinken, wenn ein Techniker ein defektes Bauteil in ein oder zwei Schritten statt in fünf erreichen kann. Sie sinken weiter, wenn Reparaturen, die zuvor den Austausch des gesamten Geräts erforderten (weil das defekte Teil ohne Zerstörung angrenzender Teile nicht erreichbar war), nun durch die Reparatur einzelner Teile ersetzt werden. Der Wert der Recyclingausbeute steigt messbar, wenn die Gebäudemasse als einheitlicher, ungemischter und korrekt identifizierter Harzstrom anfällt, anstatt als Materialgemisch, das Recyclingunternehmen oft minderwertig recyceln oder deponieren, anstatt es mit Verlust zu verarbeiten. Marken- und Beschaffungswert werden zunehmend konkreter statt abstrakter: Öffentliche und private Beschaffungsstellen in der EU beginnen, Mindestwerte für die Reparierbarkeit als Vergabekriterium festzulegen. Dadurch wird eine Investition des Ministeriums für Entwicklung (DfD) direkt in einen adressierbaren Markt umgewandelt, anstatt sie als Reputationseffekt zu belassen. |
Zukünftige Entwicklung als unsere Schlussfolgerung
Drei Entwicklungen werden den Rahmen dieses Artikels über den heutigen Stand der Produkte hinaus erweitern:
- Sobald die Anforderungen der kategoriespezifischen ESPR-Delegationsakte endgültig feststehen, werden digitale Produktpässe die bisherige manuelle Synchronisierungspraxis des Dokumentationskapitels in einen Echtzeit-Datenfeed mit Prüfbarkeit verwandeln, anstatt in ein periodisch aktualisiertes PDF. Dies erhöht die Kosten der Dokumentationsabweichung und steigert entsprechend den Wert der aktuell aufgebauten CAD-zu-Dokumentations-Pipeline.
- Die automatisierte und robotergestützte Demontage, die heute noch weitgehend auf Pilotrecyclinganlagen beschränkt ist, erschließt eine zweite Zielgruppe jenseits der menschlichen Reparateure und Recycler, auf die sich dieser Artikel konzentriert hat: Eine robotergestützte Demontagezelle benötigt maschinenlesbare Gelenkpositionen und eine konsistente, vorhersagbare Freigabegeometrie noch dringender als ein menschlicher Techniker, was die Prinzipien der visuellen Sprache und der geometrischen Konsistenz aus dem Kapitel über die intuitive Demontage wahrscheinlich eher in Richtung formaler, maschinenlesbarer Standards lenken wird als in Richtung der weitgehend konventionsgetriebenen Praxis, die sie heute sind.
- Chemische Recyclingverfahren, die prinzipiell einige gemischte Polymerströme verarbeiten können, die nicht mechanisch recycelt werden können, könnten die strenge Monomaterialanforderung in Säule Zwei für bestimmte Harzkombinationen möglicherweise irgendwann lockern – aber die Kapazität des chemischen Recyclings bleibt ein kleiner Bruchteil des gesamten Kunststoffrecyclingvolumens, und die Entwicklung auf die zukünftige Verfügbarkeit des chemischen Recyclings anstatt auf die derzeit vorherrschende Realität des mechanischen Recyclings auszurichten, ist eine Wette, die die meisten Produktprogramme noch nicht verantwortungsvoll eingehen können.
Der rote Faden, der sich durch all das zieht, ist derselbe, mit dem dieser Artikel begann: Demontage ist kein Sonderfall mehr, seit die Gesetzgebung sie zu einem messbaren und überprüfbaren Produktmerkmal gemacht hat.
Die Gehäuse, die im Laufe des nächsten Regulierungszyklus gut altern werden, sind diejenigen, bei denen die Schnappverbindungsarchitektur, die Auswahl von Monomaterialharz, der Verzicht auf Klebstoffe und die lesbare Demontagereihenfolge von der Konzeptphase an als ein integriertes Designproblem behandelt wurden und nicht als vier separate Checklistenpunkte, die am Ende abgehakt werden.
Externe Links zum Thema „Design für die Demontage“
Internationale Standards
(Bewegen Sie den Mauszeiger über den Link, um unsere Inhaltsbeschreibung anzuzeigen)
Glossar der verwendeten Begriffe
Bill Of Material (BOM): Eine strukturierte Liste mit den für die Herstellung eines Produkts erforderlichen Komponenten, Unterbaugruppen und Rohstoffen, einschließlich Mengen und Spezifikationen, die für die Produktionsplanung und Bestandsverwaltung verwendet wird.
Bill of Materials (BOM): Eine umfassende Liste, die die zur Herstellung eines Produkts benötigten Komponenten, Materialien und Mengen detailliert auflistet und häufig in der Fertigung und im Ingenieurwesen verwendet wird, um die Produktionsplanung, die Bestandsverwaltung und die Kostenschätzung zu erleichtern.
Computer Aided Design (CAD): Eine Softwareanwendung zum Erstellen, Ändern, Analysieren und Optimieren von Designs in verschiedenen Bereichen wie Ingenieurwesen, Architektur und Fertigung, die präzise Zeichnungen und Modelle durch digitale Tools und Techniken ermöglicht.
Computer-Aided Design (CAD): Eine Softwareanwendung zum Erstellen, Ändern, Analysieren und Optimieren von Designs in verschiedenen Bereichen wie Ingenieurwesen, Architektur und Fertigung, die präzise Zeichnungen und Modelle durch digitale Tools und Techniken ermöglicht.
Design for Disassembly (DfD): Ein Designansatz, der die einfache Trennung von Komponenten und Materialien am Ende des Produktlebenszyklus ermöglicht und so Recycling, Wiederverwendung und effizientes Abfallmanagement fördert. Er legt Wert auf Modularität und Zugänglichkeit, um die Nachhaltigkeit zu verbessern und die Umweltbelastung zu reduzieren.
Design for Manufacturing (DfM): Eine Reihe von Prinzipien, die darauf abzielen, Produktdesigns zu vereinfachen und zu optimieren, um die Herstellbarkeit zu verbessern, die Produktionskosten zu senken und die Qualität zu steigern, indem Herstellungsprozesse, Materialien und Montagetechniken während der Designphase berücksichtigt werden.
Engineering Change Order (ECO): Ein Dokument, das Änderungen am Design, den Spezifikationen oder den Prozessen eines Produkts autorisiert, die Änderungen, Gründe und Implementierungsanweisungen detailliert beschreibt und so eine ordnungsgemäße Verfolgung und Verwaltung der Änderungen während des gesamten Produktlebenszyklus gewährleistet.
Finite Element Analysis (FEA): Eine numerische Methode zur Lösung komplexer technischer Probleme durch die Zerlegung von Strukturen in kleinere, einfachere Teile, sogenannte Elemente, wodurch die Analyse von Spannung, Dehnung und Verformung unter verschiedenen Bedingungen ermöglicht wird.
International Organization for Standardization (ISO): Eine nichtstaatliche internationale Organisation, die Standards entwickelt und veröffentlicht, um Qualität, Sicherheit, Effizienz und Interoperabilität in verschiedenen Branchen und Sektoren zu gewährleisten und so den globalen Handel und die Zusammenarbeit zu fördern. Die Organisation wurde 1947 gegründet und umfasst nationale Standardisierungsorganisationen der Mitgliedsländer.
Metal Active Gas (welding) (MAG): Ein Schweißverfahren, bei dem eine kontinuierlich zugeführte abschmelzende Elektrode und ein Schutzgasgemisch, das normalerweise Kohlendioxid enthält, verwendet werden, um das Schweißbad beim Verbinden von Eisen- und Nichteisenmetallen vor atmosphärischer Verunreinigung zu schützen.
Metal Inert Gas (welding) (MIG): Ein Schweißverfahren, bei dem eine durchgehende Massivdrahtelektrode durch eine Schweißpistole geführt wird. Dabei entsteht ein Lichtbogen zwischen dem Draht und dem Werkstück, wodurch beide zu einem Schweißbad schmelzen. Dieses wird normalerweise durch ein Inertgas abgeschirmt, um eine Verunreinigung zu verhindern.
Positive Material Identification (PMI): Ein Verfahren zur Überprüfung der Zusammensetzung von Materialien, typischerweise Metallen, durch zerstörungsfreie Prüftechniken wie Röntgenfluoreszenz oder optische Emissionsspektroskopie, um die Einhaltung von Spezifikationen sicherzustellen und Materialverwechslungen bei der Herstellung und Konstruktion zu verhindern.
Printed Circuit Board (PCB): Eine flache Platte aus Isoliermaterial, die elektronische Komponenten über leitfähige Bahnen, die üblicherweise aus Kupferblechen geätzt werden, trägt und verbindet. Sie dient als Grundlage für die Schaltungsmontage und ermöglicht die elektrische Verbindung zwischen Komponenten.
Probability Density Function (PDF): Eine Funktion, die die Wahrscheinlichkeit beschreibt, dass eine stetige Zufallsvariable einen bestimmten Wert annimmt, wobei die Fläche unter der Kurve über ein Intervall die Wahrscheinlichkeit darstellt, dass die Variable in dieses Intervall fällt.
Waste Electrical and Electronic Equipment (WEEE): Ausrangierte elektrische und elektronische Geräte, einschließlich Komponenten, Baugruppen und Unterbaugruppen, die nicht mehr verwendet werden oder nicht mehr funktionieren und bei unsachgemäßer Entsorgung eine Gefahr für die Umwelt darstellen. Dazu gehören beispielsweise Computer, Fernseher und Haushaltsgeräte.