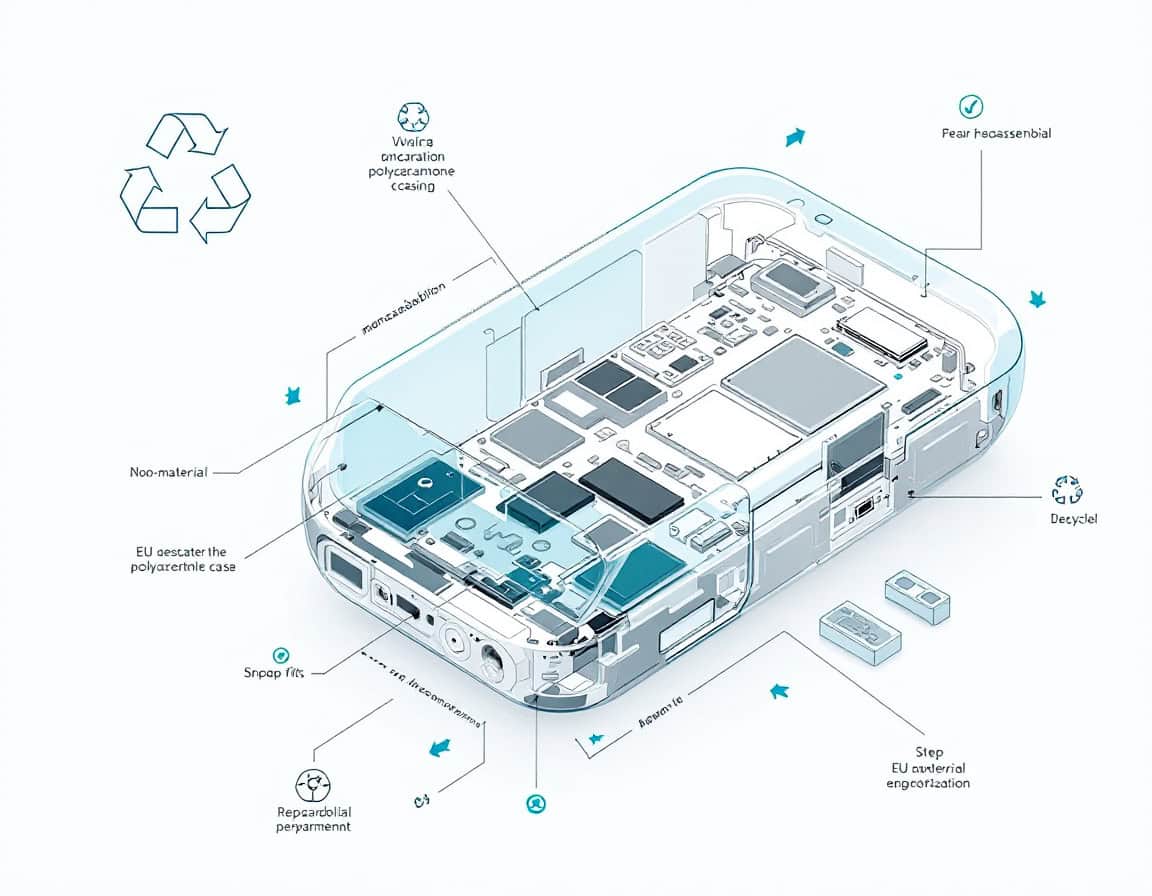
مقدمة: من التصميم من أجل التصنيع إلى التصميم من أجل نهاية العمر الافتراضي
على مدى ثلاثة عقود، تم تصميم الهياكل البلاستيكية في الإلكترونيات الاستهلاكية بشكل مثالي لحدث واحد، إلى جانب تقليل التكاليف (والجودة في أسواق معينة): التجميع النهائي على خط الإنتاج. اللحام بالموجات فوق الصوتيةتوجد المواد اللاصقة الهيكلية، والوصلات المثبتة بالحرارة، والقوالب المركبة المصنوعة من مواد مختلطة، لأنها تجعل عملية التجميع سريعة ورخيصة وموثوقة ميكانيكيًا. لم يُصمم أي منها مع وضع عملية ثانية في الاعتبار، وهي اليوم الذي يحتاج فيه شخص ما إلى فتح المنتج مرة أخرى لاستبدال البطارية، أو استبدال الشاشة المتشققة، أو فصل المواد لإعادة تدويرها. لم تكن هذه العملية الثانية، طوال معظم تاريخ الصناعة، شرطًا أساسيًا في التصميم؛ بل كانت نتيجة عرضية لما تبقى من عملية التجميع.
At end of life, recyclers depend on resin marking, and a plastic identification chart helps technicians recognize unmarked enclosure plastics such as ABS or البولي كربوناتويمكن بعد ذلك إجراء اختبار لتحديد نوع البلاستيك للتأكد من درجته قبل إعادة استخدام الجزء أو إعادة تدويره.
That has changed. The European Union is moving reparability and recyclability from a marketing claim to a legal specification, and the shift is working its way back through the design chain into the enclosure itself: which fasteners are chosen, which resins are specified, and in what sequence a technician — or an untrained consumer — is expected to get inside the product.
This article treats design for التفكيك (DfD) as what it now is: a primary constraint on plastic part design, on par with structural performance, cosmetic finish and cost per unit, not a downstream problem handed to whoever writes the service manual after the product ships.
ثلاثة قرارات معمارية تُسهم بشكل كبير في جعل الغلاف البلاستيكي قابلاً للتفكيك: كيفية تجميع الأجزاء (بالكبس أو اللحام أو اللصق)، وعدد أنواع المواد المختلفة المستخدمة في الغلاف (مادة واحدة أو مواد مختلطة)، وما إذا كانت المواد اللاصقة موجودة في الهيكل الأساسي. أما القرار الرابع، الذي غالبًا ما يُتجاهل، فيُحدد مدى جدوى القرارات الثلاثة الأولى عمليًا: وهو ما إذا كانت عملية التفكيك واضحة لشخص لم يسبق له رؤية المنتج مفتوحًا. تتناول هذه المقالة العوامل التنظيمية، والركائز المعمارية الثلاث في العمق الهندسي، وعامل المستخدم الذي يجعل التصميم قابلاً للاستخدام، والتحقق من صحة التصميم ودراسة جدواه الاقتصادية.
تنصل: اعتبارًا من عام 2026، وعلى وجه التحديد بالنسبة لبعض التفاصيل التنظيمية (توقيت العمل المفوض بموجب ESPR، ونطاقات نافذة قطع الغيار الدقيقة، وعتبة وضع العلامات 25 جرامًا) يتم ذكرها كممارسة صناعية عامة بدلاً من ربطها ببند محدد، نظرًا لأن الأعمال المفوضة بموجب ESPR لا تزال قيد الإعداد النهائي فئة تلو الأخرى - يستحق الأمر مراجعة فريق الامتثال، أو فحص اللوائح وتحديثها قبل اعتبار كل ما يلي أمرًا مفروغًا منه.
بالإضافة إلى هذه المقالة، وللحصول على أكبر قدر ممكن من البدائل التقنية، نوصي أيضًا بالاطلاع على ما يلي:
القوى التنظيمية التي تجعل التفكيك إلزاميًا
تؤثر أربع أدوات تابعة للاتحاد الأوروبي الآن بشكل مباشر على تصميم الهياكل، وتؤثر كل منها على جزء مختلف من... دورة حياة المنتجإنّ التعامل معها كشرط استدامة واحد غير متمايز يؤدي إلى تصاميم تُلبّي متطلبات أحدها ظاهريًا بينما تُهمل متطلبات الآخر. من المهمّ فصلها بدقة، لأنّ كلّ منها ينطوي على قيود هندسية مختلفة.
| أداة | ما يحكمه | الآثار المترتبة على التصميم |
| لائحة التصميم البيئي للمنتجات المستدامة (ESPR)، سارية المفعول منذ يوليو 2024 | لائحة إطارية تخوّل المفوضية تحديد متطلبات خاصة بالمنتجات من حيث المتانة، وقابلية الإصلاح، وقابلية إعادة التدوير، ومتطلبات جواز سفر المنتج الرقمي، وذلك من خلال قوانين تفويضية. | Enclosures يجب anticipate quantified disassembly-depth and disassembly-time limits once product-category delegated acts land; designs frozen against a moving regulatory target age badly |
| Right to Repair Directive (EU) 2024/1799 | يلزم هذا القانون مصنعي فئات منتجات محددة بتقديم خدمات إصلاح تتجاوز الضمان القانوني، بتكلفة معقولة، باستخدام قطع غيار أصلية أو متوافقة. | يجب أن تكون قطع الغيار قابلة للإزالة فعليًا دون إتلاف المكونات المجاورة؛ ولا يمكن أن يكون الإصلاح مجديًا اقتصاديًا إذا تطلب الأمر استبدال الهيكل للوصول إلى جزء واحد تالف. |
| توجيه نفايات المعدات الكهربائية والإلكترونية 2012/19/EU | يتحمل المنتج مسؤولية جمع وإعادة تدوير النفايات الإلكترونية، مع تحديد أهداف استعادة المواد. | يجب فصل المواد القابلة لإعادة التدوير إلى تيارات مواد قابلة لإعادة التدوير ضمن قيود الوقت والمعدات في مرافق إعادة التدوير التجارية، وليس في ظروف المختبر المثالية. |
| لائحة البطاريات (الاتحاد الأوروبي) 2023/1542 | يشترط أن تكون البطاريات المحمولة في الأجهزة قابلة للإزالة والاستبدال من قبل المستخدم النهائي، مع تواريخ امتثال مرحلية تمتد حتى عام 2027 للعديد من الفئات. | لا يجوز أن تكون حجيرات البطاريات خلف أغطية لاصقة محكمة الإغلاق أو مثبتة بدبابيس حرارية؛ ويجب ألا يتطلب مسار الإزالة أدوات تخريبية. |
يُحدد المعيار الهندسي EN 45554، الذي يُفعّل العديد من هذه المعايير، أساليب التقييم الفعلية التي تستخدمها الجهات التنظيمية ومختبرات الاختبار: وهي أساليب عامة لتقييم إمكانية إصلاح المنتجات المتعلقة بالطاقة وإعادة استخدامها وتطويرها، بما في ذلك بروتوكولات التفكيك الموقوتة وتقييم سهولة الوصول إلى أدوات التثبيت. يحصل المصممون الذين يقارنون منتجاتهم مباشرةً بمعيار EN 45554، بدلاً من الاعتماد على مفهوم عام مفاده "يجب أن يكون المنتج قابلاً للإصلاح"، على تصميم يجتاز تقييم المطابقة من المحاولة الأولى.
هناك نتيجتان أهم من نص أي توجيه منفرد:
- تتقارب هذه الأدوات، ولا تبقى معزولة - يجب أن يفي حجرة البطارية الآن بمتطلبات تنظيم البطارية فيما يتعلق بإمكانية الإزالة ومنطق عمق التفكيك ESPR في نفس الوقت، على نفس المفصل.
- لا تزال القوانين المفوضة بموجب ESPR قيد الصياغة فئة تلو الأخرى، مما يعني أنه يجب تصميم الحاويات المصممة اليوم بهامش مقابل العتبات المشددة، وليس مقابل الحد الأدنى الحالي.
نصيحة: قم بإنشاء مصفوفة تتبع الامتثال على مستوى المكونات فور اعتماد التصميم الصناعي - صف واحد لكل مثبت أو وصلة، وأعمدة توضح أي من الأدوات الأربع تلامسها. إن تعديل هذه المصفوفة بعد قطع الأدوات أكثر تكلفة بكثير من إنشائها أثناء مراجعة التصميم للتصنيع، وهي تحديدًا الوثيقة التي ستطلبها الجهة المختصة أثناء تقييم المطابقة.
أساسيات التصميم من أجل التفكيك: المصطلحات والمقاييس
قبل التطرق إلى الوصلات والمواد، من المفيد تحديد المصطلحات المستخدمة في هذه المقالة، لأن هذه المصطلحات تحمل معنى هندسيًا دقيقًا في أدبيات التصميم من أجل التصميم وفي معيار EN 45554 نفسه.
- عمق التفكيك يمثل هذا الرقم عدد الأجزاء أو الوصلات التي يجب إزالتها، بالتسلسل، قبل الوصول إلى المكون المستهدف. فعلى سبيل المثال، البطارية التي يمكن الوصول إليها بعد إزالة غطاء خلفي واحد يكون عمقها واحدًا؛ أما البطارية المدفونة تحت اللوحة الأم، وعلبة الحماية، والإطار الأوسط المُلصق، فيكون عمقها أربعة، حتى لو كانت كل وصلة قابلة للإزالة من الناحية الفنية.
- تسلسل التفكيك هذا هو الترتيب الذي يجب أن تتم به عمليات الإزالة. المنتج المصمم جيدًا له تسلسل مع عدد قليل من النهايات المسدودة - إزالة الجزء أ لا تتطلب أبدًا إزالة الجزء ب أولاً ثم إعادة تثبيته لإدخال أداة بالزاوية الصحيحة.
- الاعتماد على الأدوات يُصنّف هذا النظام كل مفصل حسب الأدوات اللازمة لفتحه: بدون أدوات (يُفتح بالضغط أو القفل باليد)، أو باستخدام أداة قياسية (رأس مفك براغي موجود في أي منزل أو مجموعة أدوات إصلاح أساسية)، أو باستخدام أداة خاصة (رؤوس مفكات خاصة، سلك لقطع المواد اللاصقة، مسدسات حرارية). ويضمن الالتزام بقانون "حق الإصلاح" استبعاد فئة الأدوات الخاصة من أي مفصل يقع في مسار الحصول على قطعة غيار إلزامية.
- التفكيك التخريبي مقابل التفكيك غير التخريبي يميز بين الوصلات التي تبقى سليمة بعد الفتح (البراغي، ومعظم الوصلات الكبسية، والموصلات) وتلك التي لا تبقى سليمة (الوصلات المثبتة بالحرارة، والدرزات الملحومة بالمذيبات، ومعظم طبقات المواد اللاصقة). يمكن لمسار إعادة التدوير أن يتحمل، أو حتى يفضل بعض أنواع، الفصل المدمر في نهاية العمر الافتراضي؛ أما مسار الإصلاح فلا يمكنه ذلك، لأن الجزء الذي تتم إزالته عادة ما يحتاج إلى العودة مرة أخرى.
تُشكّل هذه الإجراءات الأربعة التسلسل الهرمي للتصميم من أجل التصميم (DfD) الذي يُحكم كل قرار في الفصول اللاحقة: أولًا، تقليل عدد الوصلات؛ ثانيًا، جعل الوصلات المتبقية قابلة للعكس؛ ثالثًا، جعل الوصلات القابلة للعكس سهلة الوصول إليها ماديًا ومعرفيًا. يرتبط كل ركن من أركان هذه المقالة بدرجة من درجات هذا التسلسل الهرمي - فالتصميم أحادي المادة يُقلل عدد الوصلات بشكل غير مباشر عن طريق الاستغناء عن أدوات التثبيت الانتقالية للمواد، وهندسة التركيب السريع تجعل الوصلات قابلة للعكس، وفصل التفكيك البديهي يجعلها سهلة الوصول.
نصيحة: يُقيّم عمق التفكيك ومدى اعتماد كل مجموعة فرعية على الأدوات خلال مرحلة التصميم المبدئي، قبل تصميم الأسطح. إنها عملية تستغرق خمس دقائق فقط على قائمة المواد، وتكشف عن مشاكل في التصميم - مثل وجود بطارية مدفونة أسفل وحدة الهوائي - والتي يمكن إصلاحها بسهولة على الورق، ولكنها مكلفة للغاية بعد تصنيع الأدوات.
الركيزة الأولى: بنية التثبيت السريع كمفصل أصلي قابل للتفكيك
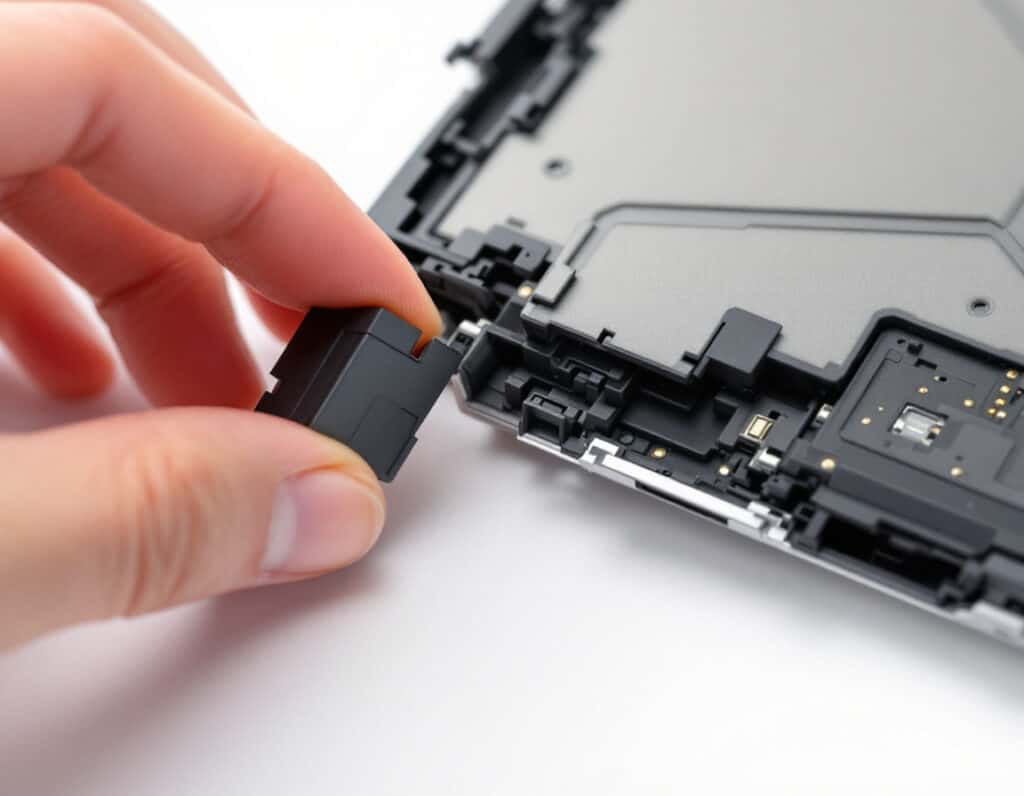
تُعدّ وصلات الكبس الطريقة الوحيدة للربط المذكورة في هذه المقالة التي لم يُعاد استخدامها لأغراض الفك والتركيب، إذ صُممت في براءات اختراعها الأصلية منذ أربعينيات القرن الماضي لتكون قابلة للعكس. ويتطلب جعلها بمثابة الوصلة الهيكلية الأساسية في غلاف أحادي المادة قابل للإصلاح، تصميمها لدورة تشغيل لم تُصمم لها في أغلب الأحيان في الإلكترونيات الاستهلاكية ذات الإنتاج الضخم: عشرات دورات الفتح والإغلاق التي يُنفذها شخص غير مُدرّب على خطوط التجميع، باستخدام قوة وزاوية غير متناسقتين.
أنواع الهندسة والوصلات
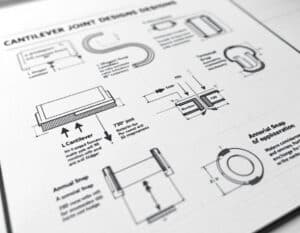
تغطي ثلاث عائلات من النتوءات الكابولية جميع تطبيقات التغليف تقريبًا:
- يُعدّ الخطاف الكابولي المستقيم أبسط أنواع الخطافات: فهو عبارة عن عارضة مزودة بخطاف في طرفها، ينحني عند إدخاله ثم يعود إلى وضعه الأصلي ليُغلق. وتُحدد قوة تثبيته بعمق تعشيق الخطاف وزاوية القطع السفلي؛ بينما تُحدد قوة تحريره بنفس زاوية القطع السفلي من الاتجاه المعاكس، بالإضافة إلى أي مساحة يُتيحها التصميم لأداة التحرير.
- The L-shaped or U-shaped cantilever trades some stiffness for a longer effective beam length in a smaller footprint, useful where wall space is constrained but deflection needs to stay within the elastic أَضْنَى limit of the resin.
- The torsional snap (sometimes called a cantilever hinge or flexure latch) loads the beam in torsion rather than bending, giving a more compact packaging envelope at the cost of higher local ضغط concentration at the torsion axis — a detail that matters directly for fatigue life, addressed below.
تعمل المشابك الحلقية (الدائرية)، الشائعة في الأغطية وأغطية البطاريات، على توزيع الانحراف حول حلقة كاملة بدلاً من ناتئ واحد، مما يقلل من ذروة الإجهاد لكل وحدة من قوة التثبيت ولكنه يتطلب سمك جدار أكثر تجانسًا حول المحيط لتجنب تحمل جزء واحد حصة غير متناسبة من الحمل.
نصيحة: كما هو مقترح في نهاية المقدمة أعلاه، نوصي بشدة بالرجوع إلى > مجموعة حيل تصميم البلاستيك <.
تحديد المقاسات المناسبة لركوب الدراجات بشكل متكرر وغير احترافي
يُعدّ عدم التماثل بين قوة الإدخال وقوة التثبيت عنصرًا أساسيًا في تصميم المفصل. تتحكم زاوية الإدخال (عادةً 30-45 درجة) في قوة الإدخال، ويمكن تقليلها دون التأثير على المفصل. أما قوة التثبيت فتتحكم بها زاوية الإرجاع، والتي قد تكون حادة في المفصلات المخصصة للتجميع فقط - 90 درجة، أو ذات تجويف سفلي بدون مسار تحرير مُحدد - وذلك لأن الافتراض هو أن المفصل لا يُفترض أن يُفتح مرة أخرى إلا في حالة الاستخدام المُتلف. في المقابل، تستخدم المفصلات المُصممة للتفكيك زاوية إرجاع معتدلة (عادةً 30-45 درجة، وأحيانًا تُطابق زاوية الإدخال لتحقيق تماثل في الأداء) بالإضافة إلى ميزة تحرير مُحددة: لسان يُمكن الوصول إليه بالإصبع، أو نقطة ارتكاز بمفك براغي، أو سطح تحرير مُنحدر يُمكن الوصول إليه بأداة مسطحة دون إتلاف الأسطح التجميلية المجاورة.
يجب أن يبقى الإجهاد أقل بكثير من حد الإجهاد المسموح به للراتنج عند تكرار دورات التشغيل، وليس فقط عند حد الإجهاد النهائي. بالنسبة للبولي كربونات غير المملوء، يُعدّ الإجهاد المسموح به لدورة واحدة حوالي 6% توجيهًا شائعًا في التصميم، ولكن يجب تصميم الوصلة المتوقع أن تتحمل من 20 إلى 50 دورة إصلاح خلال عمر المنتج بحيث يكون إجهاد التشغيل أقرب إلى 2-3%، مع امتصاص الفرق بواسطة عارضة أطول أو أكثر سمكًا بدلًا من تصميم أكثر إحكامًا وإجهادًا. تتحمل الراتنجات المملوءة بالألياف الزجاجية إجهادًا أقل بكثير قبل انفصال الألياف عن المادة الأساسية - عادةً 0.5-1% - ولهذا السبب، عادةً ما يتم تحديد وصلات التثبيت الهيكلية في الوصلات الحساسة للإصلاح بدرجات غير مملوءة أو مملوءة بشكل طفيف حتى عندما يستخدم باقي الغلاف مواد مقواة لزيادة الصلابة.
مهم للتصميم: this does not account for the inherent ageing weaknesses of plastics: heat, UV, chemicals … depending on application and usages, may age the resin way faster that the direct usage strain. علاوة على ذلك، سيكون من المؤسف تحسين عنصر التفكيك إذا كان هذا العنصر هو سبب العطل!
أنماط الأعطال الخاصة باستخدام دورة الإصلاح
ملحوظة: لم يتضح بعد ما إذا كان المنتج الذي يخضع لدورات إصلاح متكررة أمرًا جيدًا (على الأقل هذا يفترض أنه قابل للإصلاح).
تظهر ثلاثة أنماط من الأعطال تحديداً لأن هذه الوصلات يتم فتحها بشكل متكرر من قبل المستخدمين النهائيين بدلاً من تجميعها مرة واحدة على خط الإنتاج:
- تبييض ناتج عن الإجهاد عند جذر الخطاف بسبب الانثناء المتكرر،
- تقريب تدريجي لشكل الخطاف نتيجةً لتلامس أداة التحرير خارج المحور،
- استرخاء الزحف لقوة الاحتفاظ عندما يكون المفصل تحت انحراف مستمر بين الدورات (وهو أمر ذو صلة بشكل رئيسي بتصميمات التداخل بدلاً من تركيبات الكبس المناسبة، ولكنه شائع في المفاصل الهجينة).
تساهم أنصاف أقطار الجذور التي لا تقل عن نصف سمك الجدار عند قاعدة كل عارضة ناتئة في معالجة نمطي الفشل الأولين مباشرةً عن طريق إبعاد ذروة الإجهاد عن السطح الذي تلامسه أداة التحرير. كما يقلل نصف قطر الجذر الكبير والمتناسق من علامات الانكماش على السطح التجميلي المقابل، مما يجعل متطلبات الفك متوافقة مع متطلبات جودة القالب بدلاً من التضحية بها.
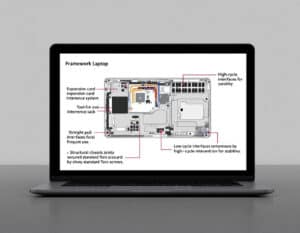
مثال: يُعد نظام تثبيت اللوحة الأم وبطاقات التوسعة في جهاز الكمبيوتر المحمول Framework نقطة مرجعية مفيدة: تستخدم بطاقات التوسعة مزلاجًا تداخليًا سهل السحب بدون أدوات بدلاً من المسمار، وهو مصمم خصيصًا لمئات دورات الإدخال/الإزالة من قبل مستخدم غير تقني، بينما تستخدم وصلات الهيكل الهيكلية التي يتم الوصول إليها بشكل أقل تكرارًا براغي Torx القياسية بدلاً من المشابك - وهو قرار تصميم صريح لحصر التثبيت بالضغط على الواجهات عالية الدورة حقًا واستخدام أدوات تثبيت ثابتة حيث يكون عدد الدورات منخفضًا ولكن الاحتفاظ بعزم الدوران أكثر أهمية.
نصيحة: قم بإجراء اختبار إجهاد دوري قائم على توزيع ويبول على الجزء المصبوب الفعلي، وليس على عارضة محاكاة باستخدام برنامج التصميم بمساعدة الحاسوب، قبل تثبيت هندسة الخطاف. يؤدي توجيه الألياف المصبوبة بالحقن وخطوط اللحام بالقرب من جذر العارضة إلى إزاحة منحنى الإجهاد الحقيقي بشكل كافٍ عن المحاكاة، بحيث يؤدي التصميم الذي تم التحقق من صحته باستخدام تحليل العناصر المحدودة فقط إلى أداء أقل من عمره المتوقع بنسبة 30-50%.
الركيزة الثانية: الهياكل أحادية المادة
قد يكون المفصل قابلاً للعكس تماماً، ومع ذلك قد يفشل الغلاف في تدقيق إعادة التدوير، لأن قابلية العكس تحل مشكلة الإصلاح، لكنها لا تحل مشكلة فصل المواد. غلاف مصبوب من مادة ABS، موصول بدون لاصق بإطار من مزيج PC/ABS، مع دعامة داخلية من النايلون المقوى بالألياف الزجاجية ودرع من الألومنيوم المصبوب، يمكن تثبيته بشريط لاصق مزدوج، يُعتبر قابلاً للتفكيك تماماً وفقاً للتعريف الدقيق، ويكاد يكون عديم القيمة بالنسبة لشركات إعادة التدوير الميكانيكية، لأنه لا يمكن خلط أي من هذه المواد دون أن تتدهور الخصائص الميكانيكية للمواد المعاد تدويرها إلى ما دون المواصفات القابلة للاستخدام.
ما الذي يعنيه الدمج فعلياًلا يعني تصميم المادة الواحدة حرفيًا استخدام نوع واحد من الراتنج في المنتج - فركائز لوحة الدوائر المطبوعة والأسلاك والبطاريات والبصريات تظل منفصلة. بل يعني دمج الهيكل الخارجي والهيكل الداخلي والأسطح الخارجية التي تشكل مجتمعة كتلة البلاستيك الرئيسية في نوع واحد من الراتنج، بحيث عندما يتم فصل الهيكل عن الإلكترونيات في نهاية عمره الافتراضي، فإن الجزء الأكبر من الكتلة يذهب إلى مسار إعادة تدوير واحد عالي القيمة بدلاً من تشتيته إلى عدة مسارات منخفضة القيمة. من الناحية العملية، يعني هذا عادةً اختيار بوليمر أساسي واحد - PC أو ABS أو مزيج PC/ABS أو درجة PP للتطبيقات ذات الإجهاد المنخفض - واستخدام الهندسة، وليس استبدال المواد، لتلبية المتطلبات الميكانيكية المختلفة التي تحملها المناطق المختلفة من الغلاف. | تحديد وتصنيف الراتنجISO 11469 marking (the resin identification code molded or printed directly onto each part) is necessary but not sufficient. Automated optical or near-infrared sorters at recycling facilities can read polymer type from the material itself, not from an embossed code that may be on an internal, non-visible face; the marking matters for manual disassembly audits and for the technician deciding whether two parts can go in the same bin, but it does not substitute for actually using compatible resins across the assembly. يمكن تدقيق الغلاف المصنوع من مادة واحدة والذي يحمل علامة صحيحة ومتسقة بواسطة كل من الآلة فرز والتفكيك اليدوي؛ إن الغلاف المصنوع من مواد مختلطة مع وجود علامات مثالية لا يزال غلافًا مصنوعًا من مواد مختلطة. |
اطلع أيضاً على دليلنا الكامل:
وأيضًا:
التعويض عن فقدان مرونة مزيج المواد
يُعدّ التصميم متعدد المواد ضروريًا في المقام الأول لأنّ مناطق الهيكل المختلفة تتحمّل أحمالًا مختلفة: فمفصلة الجهاز تحتاج إلى المتانة ومقاومة الإجهاد، والجدار المجاور للبطارية يحتاج إلى مقاومة اللهب، والسطح الخارجي التجميلي يحتاج إلى مقاومة الخدوش وثبات اللون، ومنطقة الحماية كانت تحتاج تاريخيًا إلى مادة موصلة. إنّ فقدان القدرة على استبدال الراتنج حسب المنطقة يُلقي بعبء الهندسة على هندسة ومجموعات الإضافات ضمن عائلة راتنج أساسية واحدة.
- الصلابة الموضعية يتم ضبطها مع كثافة الأضلاع وانتقالات سمك الجدار بدلاً من التحول إلى درجة مملوءة بالزجاج في منطقة واحدة فقط - إن الحفاظ على محتوى الألياف موحدًا عبر القذفة يتجنب عدم التوافق الثانوي لإعادة التدوير (عادة ما تكون الدرجات المملوءة وغير المملوءة بالألياف القصيرة من نفس البوليمر الأساسي متوافقة مع المزج في إعادة الطحن؛ أحمال الحشو المختلفة بشكل كبير عبر المناطق ليست كذلك، بمجرد طحنها وخلطها).
- مقاومة اللهب وهو متوفر الآن في عبوات إضافات غير مهلجنة ومتوافقة مع إعادة التدوير لـ PC و PC/ABS التي لا تتطلب التحول إلى عائلة راتنج مميزة فقط لمنطقة مجاورة للبطارية.
- الحماية من التداخل الكهرومغناطيسي، ويتم حلها تقليديًا باستخدام علبة معدنية ملحومة أو مادة موصلة مرشوشة طلاء (كلتاهما إعادة تدوير الملوثات)، يتم التعامل معها بشكل متزايد باستخدام مناطق بلاستيكية موصلة مصبوبة في نفس الراتنج الأساسي، أو باستخدام درع مثبت ميكانيكيًا - وليس ملتصقًا - ينفصل بشكل نظيف عند التفكيك ويتم إعادة تدويره كتيار معدني منفصل بدلاً من تيار بلاستيكي ملوث.
- اللمسة النهائية التجميلية يتم تحقيق الاختلافات (الملمس الناعم مقابل اللمعان) من خلال نسيج السطح (تشطيب قالب VDI/SPI) والطلاءات داخل القالب أو المطبقة المتوافقة مع تيار إعادة تدوير الراتنج الأساسي، بدلاً من مادة ثانية ملتصقة.
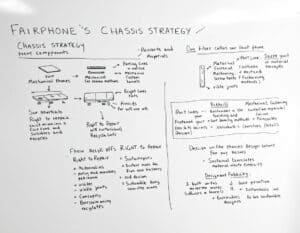
تطبيق جيد للمتابعة: تُعد استراتيجية هيكل Fairphone® أوضح مثال علني على هذه المقايضة التي تم حلها في الإنتاج: هيكل مبني بشكل أساسي حول عدد قليل من عائلات الراتنج المتوافقة، مثبت ميكانيكيًا بدلاً من لصقه، وموثق بشكل صريح حتى تكوين المواد لكل جزء في كتيبات الخدمة - بتكلفة قابلة للقياس في مرونة التصميم الصناعي (خطوط فصل مرئية، رؤوس براغي، هيكل أكثر سمكًا) يقبلها المنتج عن قصد مقابل حق الإصلاح وملف تعريف إعادة التدوير الذي لا يستطيع المنافسون الذين يستخدمون أغلفة متعددة المواد ملصقة مجاراته دون إعادة تصميم.
نصيحة: قم بإجراء مصفوفة توافق المواد المعاد تدويرها قبل الانتهاء من اختيار الراتنج - ليس فقط "هل المادة X قابلة لإعادة التدوير؟" ولكن "هل يمكن مزج المواد المعاد تدويرها من المادة X مرة أخرى مع المادة X الأصلية بنسبة التخفيف المطلوبة دون الخروج عن المواصفات الميكانيكية؟" ينشر الموردون هذه البيانات لدرجاتهم؛ والرجوع إليها مقابل كل راتنج محدد فعليًا في قائمة المواد، بما في ذلك الموردين الثانويين المستخدمين لنفس الدرجة الاسمية، يكشف عن حالات عدم التوافق التي تغفلها مراجعة ورقة بيانات المواد لمورد واحد.
الركيزة الثالثة: التخلص من المواد اللاصقة - بدائل الربط الميكانيكي والحراري
تُعدّ المواد اللاصقة والروابط المذيبة جذابة في عمليات التجميع (انظر ملاحظة التصميم أدناه*) لأنها تُحكم الإغلاق، وتُخفف الاهتزازات، وتُخفي تراكم التفاوتات، ولا تتطلب قائمة مواد تثبيت. إلا أن كل ميزة من هذه المزايا تتحول إلى عيب عند الفك: فالمادة اللاصقة الهيكلية المُعالجة لا تنفصل إلا باستخدام الحرارة أو المذيب أو قوة كافية لإتلاف الركيزة، كما أن خط الربط نفسه يُلوث أي مادة تلتقط الجزء الأكبر من الوصلة.
ملاحظة تصميمية: لكن التحقق صعب، والتنبؤ بالشيخوخة محفوف بالمخاطر، ويمكن أن يستغرق وقتاً طويلاً في عملية التصنيع.
التثبيت الميكانيكي هو الوضع الافتراضيتُعد البراغي المثبتة - وهي البراغي التي تبقى مثبتة في الجزء الذي تمر من خلاله حتى عند فكها، عبر كتف أو نتوء مصبوب مع طوق مرن - حلاً لأكبر مشكلة عملية في الإصلاح: فقدان أدوات التثبيت أثناء إعادة التجميع. إن توحيد نوع رأس المسمار وحجم المحرك في أكبر قدر ممكن من المنتج (توركس أو فيليبس، طول واحد أو اثنين) يقلل من وقت التفكيك بتكلفة قطع غيار معدومة تقريبًا، وهو بالضبط نوع التفاصيل التي يكافئها نظام تسجيل عدد الأدوات في معيار EN 45554 بشكل مباشر. تحلّ الحشيات المطاطية، المضغوطة بنفس البراغي التي تثبت الهيكل، محلّ المواد اللاصقة المستخدمة سابقًا في منع التسرب، ولكن ذلك يتطلب وجود أخدود ضغط محدد وحمل تثبيت ثابت على طول المحيط - وهي مشكلة تراكم التفاوتات التي يتم التغاضي عنها عادةً بملء أي فجوة. هذه تكلفة هندسية حقيقية، وليست بديلاً مجانيًا، ويجب أخذها في الحسبان عند حساب التفاوتات منذ المراحل الأولى للتصميم الميكانيكي، بدلاً من معالجتها بعد إزالة المادة اللاصقة في مراحل متأخرة من التطوير. | طرق اللحام ومدى توافقها مع عمليات التفكيكالموجات فوق الصوتية and laser welding both produce joints that are, by any practical definition, non-reversible: the weld line fuses the two parts’ polymer chains together, and separating them again means cutting or breaking, not unfastening. They remain useful in this framework only for joints that sit entirely outside the disassembly path — an internal, sealed sub-enclosure with no field-serviceable content inside it, for instance — and even there, using them narrows future repairability if a design assumption about “no serviceable content” turns out to be wrong two product generations later. القاعدة العملية: إذا كان المفصل يقع في مسار أي مكون مشمول بالتزامات قطع الغيار الخاصة بحق الإصلاح أو قابلية إزالة تنظيم البطارية، فإن اللحام غير مؤهل بغض النظر عن مزايا خط التجميع. |
مواد لاصقة قابلة للفصل عند الطلب
عندما يكون استخدام مانع التسرب اللاصق أمرًا لا مفر منه - كما هو الحال في حماية IP68 من تسرب الماء على وصلة لا تتحمل ضغط الحشية، على سبيل المثال - فإن فئة متنامية من المواد اللاصقة القابلة للفصل حراريًا أو كهربائيًا توفر حلاً وسطًا (فكّر مليًا قبل اتخاذ القرار!). تحافظ هذه التركيبات على قوة الالتصاق الكاملة خلال الاستخدام العادي، وتُفصل بسهولة عند درجة حرارة محددة (عادةً ما تتراوح بين 90 و150 درجة مئوية، وهي أعلى بكثير من ظروف الاستخدام، ولكن يمكن الوصول إليها باستخدام مسدس حراري عادي أو صفيحة تسخين على طاولة الإصلاح) أو بنبضة كهربائية منخفضة الجهد عبر طبقة موصلة في خط الالتصاق. صحيح أن تكلفتها أعلى للوحدة الواحدة من المواد اللاصقة الهيكلية التقليدية، وتتطلب تصميم الوصلة بحيث لا تتسبب درجة حرارة الفصل في تلف المكونات المجاورة (للبطاريات والشاشات حدود حرارية خاصة بها تقع ضمن هذا النطاق)، إلا أنها الخيار الوحيد المتاح حاليًا الذي يسمح للتصميم بالحفاظ على أداء مانع التسرب اللاصق الأمثل مع إمكانية الصيانة دون إتلاف المكونات.
| طريقة الربط | قابلية الانعكاس | قدرة الإحكام | يُفضل استخدامه في حاوية DfD |
|---|---|---|---|
| تركيب سريع | قابل للعكس تمامًا، مصمم للاستخدام لعدة دورات | منخفض بدون إضافة حشية | المفاصل الهيكلية الرئيسية ومفاصل الوصول |
| برغي تثبيت + حشية | قابل للعكس تمامًا | جيد، مع التسامح والانضباط | علب محكمة الإغلاق، أغطية للبطاريات، وصلات ذات قوة تثبيت عالية |
| اللحام بالموجات فوق الصوتية / الليزر | غير قابل للعكس | ممتاز | مجموعات فرعية مغلقة لا تحتوي على أي مكونات قابلة للصيانة الميدانية، فقط |
| لاصق هيكلي قياسي | غير قابل للعكس دون تلف | ممتاز | تجنب أي مسار يتعلق بحق الإصلاح أو تنظيم البطارية |
| لاصق قابل للفصل عند الطلب | قابل للعكس مع محفز محدد | ممتاز | اللحامات التي تحتاج إلى إحكام إغلاق لاصق حقيقي يجب أن يظل قابلاً للاستخدام |
مثال: يُعد برنامج الإصلاح الذاتي من Apple، الذي أُطلق عام 2022، برنامجًا تعليميًا بالتحديد بسبب ما كان عليه تغييره لكي يُصبح موجودًا: مادة لاصقة للشاشة والبطارية. آيفون تم التحول نحو آليات فك متوافقة مع إجراءات إزالة محددة بجهد منخفض أو حرارة مضبوطة، موثقة في دليل الإصلاح العام، بدلاً من رابطة هيكلية عامة يُفترض أنها تتلف مع كل عملية إصلاح. يحتفظ الغلاف الداخلي بمادة لاصقة لضمان إحكام الإغلاق، ولكن أُعيد تصميم المادة اللاصقة نفسها لتوفير فك محدد وقابل للتكرار بدلاً من تطبيقها في اتجاه واحد. هل كانت هذه الإجراءات كافية للتصميم من أجل التدمير، بطريقة سهلة ورخيصة، ومن قِبل أي شخص؟
نصيحة: عند استخدام مادة لاصقة قابلة للفك عند الطلب، يجب تحديد وتوثيق إجراءات فكها في نفس دليل الإصلاح المطلوب بموجب توجيه الحق في الإصلاح - إن المادة اللاصقة القابلة للعكس التي لا يعرف أي مصلح خارجي كيفية فكها لا تقدم أي فائدة من فوائد قابلية الإصلاح في الممارسة العملية.
المفاضلات بين الأنظمة المتداخلة
كل ركن من الأركان المذكورة أعلاه يحل مفاضلاته الخاصة داخلياً. أما المفاضلات الثلاث الإضافية فتظهر فقط عند دمج وصلات التثبيت السريع، والهياكل أحادية المادة، والاستغناء عن المواد اللاصقة في منتج واحد، ويجب تصميمها معاً بدلاً من تصميم كل ركن على حدة.
الحماية من دخول الأجسام الغريبةيؤدي استبدال المادة اللاصقة كختم أساسي بنظام مانع للتسرب باستخدام الحشية والبرغي إلى تغيير تصنيف الحماية من التسرب (IP) من خاصية خط الربط (موحدة، تتحمل عدم انتظام السطح الطفيف) إلى خاصية قوة الضغط (تعتمد على ضغط ثابت في جميع نقاط التثبيت). ويمكن تحقيق تصنيف IP67/IP68 باستخدام حشية أو وصلة مثبتة بالكبس أو البرغي، وهو أمر شائع في المعدات الخارجية والمعدات المصممة للاستخدام الشاق، ولكنه يتطلب تصميمًا لأخدود ضغط مستمر، يتم التحقق من صحته من خلال محاكاة قوة الضغط على كامل المحيط، وليس فقط عند نقاط التثبيت، بالإضافة إلى قياس ضغط الحشية عند الاستلام طوال عمر خدمة المنتج. | 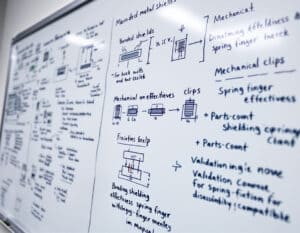 |
استمرارية الحماية من التداخل الكهرومغناطيسي/التداخل الراديويتُعتبر الدروع المعدنية المُلصقة عبر وصلة متصلة كهربائيًا بحكم تصميمها. أما الدروع غير المُلصقة والمثبتة ميكانيكيًا - وهي البديل المُناسب للتفكيك - فتحتاج إلى وصلة زنبركية أو حشية موصلة عند كل نقطة فصل للحفاظ على فعالية الحماية عبر الوصلة، مما يزيد من عدد الأجزاء ويتطلب التحقق من التوافق الكهرومغناطيسي عند مسافة المشابك وقوة التلامس المُختارة. هذه هي التكلفة الحقيقية لتفاعل الأعمدة أحادية المادة والخالية من المواد اللاصقة: لم يعد حل الحماية الأبسط في ظل الافتراضات القديمة (لصق العلبة وتجاهل اتصال الوصلة) مُتاحًا، ويحتاج البديل إلى اجتياز اختبار تأهيل خاص به. | الأداء الهيكلي وأداء السقوطتتفوق الوصلات الملحومة والملصقة عادةً على الوصلات المثبتة بالكبس والوصلات الملولبة في نقل أحمال الصدمات القصوى، لأن خط اللصق يوزع الحمل بشكل متواصل بدلاً من تركيزه عند نقاط تثبيت منفصلة. استعادة أداء اختبار السقوط في غلاف أحادي المادة مثبت بالكبس أو بالبراغي يعني عمومًا إضافة تعزيزات موضعية - كدعامات، أو زيادة سماكة الجدار بالقرب من نقاط التثبيت، أو هيكل داخلي مرن يمتص طاقة الصدمة قبل وصولها إلى وصلات الغلاف - بدلاً من افتراض أن قوة الوصلة وحدها ستضاهي الأداء الأساسي للوصلات الملصقة. هنا تكمن المشكلة في فشل العديد من عمليات إعادة تصميم التصميم من أجل التصميم (DfD) في المرحلة الأولى في اجتياز اختبار السقوط، مما يستدعي إجراء تعديل ثانٍ؛ لذا فإن تخصيص ميزانية لهذا التعديل في الجدول الزمني للبرنامج، بدلاً من التعامل معه كمفاجأة، هو الحل العملي. |
نصيحة: يُفضّل التحقق من تصنيف الحماية من دخول الماء والغبار، والحماية من التداخل الكهرومغناطيسي، ومقاومة السقوط على نفس دفعة النماذج الأولية المادية، بدلاً من التحقق منها بشكل متسلسل عبر عمليات بناء منفصلة. فإصلاح أحد هذه العيوب (مثل إضافة ضلع لتحسين مقاومة السقوط) غالباً ما يُغيّر ضغط الحشية أو قوة تلامس مشبك الحماية بشكل كافٍ يستدعي إعادة التحقق من العيبين الآخرين، واكتشاف هذا التداخل خلال دورة بناء واحدة أقل تكلفة بكثير من اكتشافه خلال ثلاث دورات.
نصيحة تلو الأخرى: قد يكون ترتيب الاختبارات الثلاثة حاسمًا. هل يُجرى الاختبار بناءً على أسوأ الحالات أم على أكثرها شيوعًا؟ على سبيل المثال: هل يجب إجراء اختبار السقوط قبل اختبار الحماية من دخول الماء والغبار (IP)، لأن تشوه الهيكل قد يؤثر على نتائج اختبار الحماية من دخول الماء والغبار؟
تصميم يسهل تفكيكه بسرعة وبشكل واضح من قبل أي شخص
حتى الوصلة القابلة للفك والتركيب تقنيًا، والمصنوعة من راتنج واحد قابل لإعادة التدوير، والخالية من المواد اللاصقة، تفشل عمليًا إذا لم يتمكن الشخص الذي يفتح المنتج من معرفة كيفية القيام بذلك. لا يقتصر الامتثال لحق الإصلاح على إمكانية فتح الوصلة دون إتلافها فحسب، بل إن معيار EN 45554 وتوجيه حق الإصلاح الأساسي يقيسان وقت الفك بشكل صريح، ويعتمد الوقت بشكل أكبر على المدة التي يستغرقها الشخص لمعرفة كيفية القيام بذلك أكثر من اعتماده على القوة الميكانيكية المطلوبة. هذه رسالة مشاكل التصميم وهي طبقة فوق الطبقة الميكانيكية، وتستحق نفس الدقة الهندسية التي تحظى بها المفاصل نفسها.
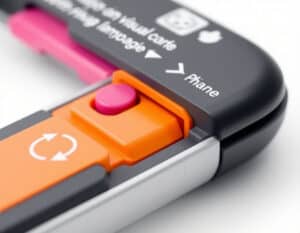
لغة بصرية مدمجة
أكثر التعليمات متانةً هي تلك التي لا يمكن فقدانها أو التخلص منها أو تركها في درج: ميزات مصبوبة مباشرةً في القطعة. أسهم التوجيه المصبوبة بجوار لسان التحرير، والتي تشير إلى اتجاه الدفع، تُزيل أكثر أسباب الفشل شيوعًا في الفك غير المُدرَّب - الدفع أو السحب في الاتجاه الخاطئ، مما يؤدي إما إلى عدم تحرير المفصل أو كسره. يُمكّن نظام الرموز الموحد عبر خط الإنتاج (نفس نمط السهم، ونفس شكل النتوء "أدخل الأداة هنا") المستخدم الذي فتح منتجًا واحدًا في الخط من نقل تلك المعرفة إلى المنتج التالي دون الحاجة إلى إعادة تعلمها. يُعد اللون قناة ثانوية ولكنها فعالة: العديد من المنتجات القابلة للإصلاح بطبيعتها تُصنع أغطية البطاريات أو لوحات الوصول أو ألسنة التحرير بلون أو ملمس مختلف بصريًا عن الغلاف الخارجي، مما يُشير إلى "هذا قابل للإزالة" دون كلمة واحدة.
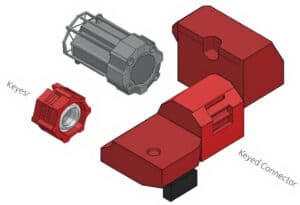
التناظر واليدوية كوسيلة لمنع الأخطاء
يُزيل جزءٌ لا يُمكن تركيبه إلا بطريقة واحدة فئةً كاملةً من أخطاء إعادة التجميع. فتباعد رؤوس البراغي غير المتماثل، وغطاء الموصل المُزوّد بمفتاح، أو طول مُثبِّت فريد مُخصَّص لبرغي واحد لا يُمكن تبديله مع البراغي المجاورة، كلها قرارات هندسية منخفضة التكلفة تجعل إعادة التجميع الصحيحة هي المعيار الوحيد، بدلاً من الاعتماد على ملصق أو ورقة تعليمات لمنع عدم التوافق. وعندما يكون عدم التماثل الكامل غير عملي - كأربعة براغي زاوية مُتماثلة، على سبيل المثال - تُمكِّن أرقام المواضع المصبوبة بجوار كل رأس برغي المُصلِح من تتبُّع مكان كل برغي دون الحاجة إلى قطع إضافية.
نصيحة: انظر إلى بوكا يوكي المفاهيم والحلول أيضاً؛ أوجه تشابه كثيرة.
تقنية تركيب وفك متسقة عبر خط الإنتاج
تتضاعف سرعة الإصلاح عبر خط الإنتاج عندما تكون تقنية الإزالة متسقة: فاستخدام نفس حركة الدفع أو اللف أو السحب لغطاء البطارية في طراز ما وغطاء الفلتر في طراز آخر يعني انتقال الحركة المكتسبة من قبل فني الإصلاح، وبالتالي يستفيد وقت التفكيك في المنتج الثاني من الخبرة المكتسبة في المنتج الأول. وهذا يدعم وجود مكتبة آليات داخلية موثقة على مستوى الشركة - مجموعة صغيرة وموحدة من أشكال الكبس والقفل المعتمدة والمُعاد استخدامها في جميع المنتجات - بدلاً من أن يبتكر كل برنامج آلية تحرير خاصة به. كما يُعد هذا مكسبًا في كفاءة التصنيع بغض النظر عن قابلية الإصلاح: عدد أقل من أشكال الأدوات الفريدة في ورشة القوالب، وعدد أقل من حملات التحقق من الإجهاد الفريدة التي يجب إجراؤها.
إرشادات رقمية عند نقطة الاستخدام
يُسهم رمز الاستجابة السريعة (QR) المصبوب أو المحفور بالليزر، والموجود بجوار نقطة الوصول الرئيسية، والذي يرتبط مباشرةً بفيديو تفكيك خاص بالطراز أو دليل توضيحي تفصيلي، في سد الفجوة بين "هذا المفصل بسيط من الناحية الفيزيائية" و"يدرك المستخدم أنه بسيط من الناحية الفيزيائية". ولا يُجدي هذا نفعًا إلا إذا كان الدليل المرتبط به مُحدّثًا ليتوافق مع إصدار المنتج المحدد؛ إذ أن دليل التفكيك العام الذي لا يتوافق مع التغييرات الجارية في عدد أو نوع المثبتات أثناء دورة الإنتاج يُضعف الثقة في النظام بأكمله أسرع من عدم وجود دليل على الإطلاق. وتتطلب التزامات توثيق حق الإصلاح وجود هذا المحتوى للفئات المشمولة؛ لذا فإن وضع رابط دائم على المنتج إليه يُعد إضافة شبه مجانية التكلفة بمجرد إنتاج الوثائق نفسها.
فلسفة الأدوات: قياسية، أو بسيطة، أو معدومة
يُشير التسلسل الهرمي لاعتمادية الأدوات، الوارد في فصل الأساسيات، إلى نتيجة عملية هنا: فكل خطوة نزولاً من أداة خاصة إلى أداة قياسية ثم إلى أداة بدون أدوات، تُقلل من وقت التفكيك ومن عدد الأشخاص القادرين على القيام به. ينبغي أن يكون المنتج مُصمماً افتراضياً للاستخدام بدون أدوات لأي جزء يُتوقع أن يفتحه المستخدم النهائي (أغطية البطاريات، الوصول إلى الفلاتر، فتحات التوسعة)، وباستخدام أداة قياسية لأي جزء يُتوقع أن يفتحه فني الصيانة ولكن ليس بشكل روتيني من قِبل المستخدم النهائي (الوصول إلى اللوحة الأم، استبدال الوحدات الداخلية)، دون تخصيص أي وصلة في مسار الإصلاح الموثق لأداة خاصة أو حصرية. عندما تكون هناك حاجة فعلية لأداة محددة - مثل كوب شفط لشاشة مُلصقة ولكن قابلة للفصل - فإن تحديد أداة عامة متوفرة على نطاق واسع، وإدراجها أو الإشارة إليها إن أمكن، بدلاً من أداة حصرية، يمنع إعادة إدخال اعتمادية الأداة الخاصة دون علم المستخدم.
تستحق منهجية تفكيك iFixit، التي طُوّرت في الأصل كتقييم مستقل لإمكانية الإصلاح وليس كأداة تصميم من قِبل المُصنِّع، الدراسة المباشرة لأن نظام التقييم فيها يُكافئ هذا الجانب تحديدًا: إذ تفقد المنتجات نقاطًا ليس فقط بسبب المواد اللاصقة والمثبتات الخاصة، بل أيضًا بسبب تسلسل التفكيك غير الموثق وآليات الفك غير الواضحة، ما يجعل سهولة الاكتشاف سمةً أساسيةً وليست مجرد ملاحظة. ويُعدّ التصميم وفقًا لمعايير التقييم هذه أثناء التطوير، بدلًا من تقييم المنتج بناءً عليها بعد إطلاقه، طريقةً مباشرةً لاختبار مدى فعالية إرشادات هذا الفصل قبل طرح المنتج في السوق.
نصيحة: أجرِ اختبار تفكيك أعمى مع مشاركين لم يسبق لهم رؤية المنتج، دون إعطائهم أي تعليمات سوى "افتح هذا وأزل البطارية"، وقم بتوقيتهم. كن مراقبًا صامتًا (انظر تقنيات المقابلات في مجال التصميم وسهولة الاستخدام). إن الفجوة بين ذلك الوقت والوقت الذي يحققه مهندس مطلع على التصميم هي المقياس الفعلي لمدى جودة تواصل اللغة المرئية والميكانيكية - وعادة ما تكون فجوة أكبر مما تتوقعه الفرق حتى تقوم بقياسها.
التوثيق، ووضع العلامات على المواد، ونظام قطع الغيار
إن أعمال التصميم المادي في الفصول السابقة لا تحقق فائدتها المرجوة إلا إذا اقترنت بالطبقة الإدارية والمعلوماتية التي تسمح للمصلح أو إعادة التدوير أو الجهة التنظيمية باستخدامها فعلياً.
وثائق الإصلاحتتطلب التزامات حق الإصلاح توفير معلومات إصلاح متاحة - عادةً ما تكون رسومات توضيحية تفصيلية، ومواصفات عزم الدوران، وإجراءات خطوة بخطوة - لقطع الغيار المشمولة، على أن تُتاح هذه المعلومات للمصلحين المستقلين بشروط معقولة، وليس فقط لشبكة خدمة معتمدة. يجب إنشاء هذه الوثائق من نفس بيانات التصميم بمساعدة الحاسوب (CAD) وبيانات التفاوتات المستخدمة في الإنتاج، وليس إعادة إنشائها بشكل منفصل من قِبل كاتب فني يعتمد على الصور لاحقًا؛ إذ يُسهم ذلك في خفض التكاليف والقضاء على مشكلة عدم تطابق المعلومات مع الواقع التي تُضعف الثقة في إرشادات رمز الاستجابة السريعة (QR) عند الاستخدام، والتي نوقشت في الفصل السابق. | وضع علامات على المواد لإعادة التدويريجب أن تظهر علامة ISO 11469، المصبوبة مباشرةً في كل جزء بدلاً من طباعتها على ملصق قابل للانفصال أو الإزالة، على كل جزء يتجاوز حدًا أدنى للكتلة (الممارسة الشائعة في الصناعة هي الأجزاء التي يزيد وزنها عن 25 غرامًا تقريبًا، مع العلم أن هذا يختلف باختلاف الاختصاص القضائي والمعيار الداخلي). ويجب أن تكون العلامة واضحةً قدر الإمكان دون الحاجة إلى أدوات مساعدة على الفك، وذلك على سطح خارجي أو سطح مكشوف بسهولة بدلاً من أن تكون مخفيةً على سطح التلامس. وكما ذُكر في فصل المواد الأحادية، تدعم هذه العلامة الفرز اليدوي وعمليات تدقيق الفك، ولكنها لا تُغني عن عملية التحقق من توافق المواد الأساسية. |
التزامات توفير قطع الغياريُحدد حق الإصلاح والتطبيقات الوطنية ذات الصلة فترات زمنية دنيا - تتراوح عادةً بين سبع وعشر سنوات من نهاية الإنتاج، وتختلف باختلاف فئة المنتج والدولة العضو - يجب خلالها أن تظل قطع الغيار متوفرة بسعر معقول. يُعد هذا التزامًا بتخطيط سلسلة التوريد والمخزون بقدر ما هو التزام تصميمي، ولكنه يؤثر بشكل مباشر على التصميم: فقطعة الغيار التي تتطلب التزامًا طويل الأمد بالتوافر تحتاج إلى مواصفات ثابتة لا يمكن استبدالها بهدوء بتغيير غير مُعلن، لأن دليل الإصلاح الذي يشير إلى رقم قطعة لم يعد مطابقًا لما يتم شحنه يُعد ثغرة في الامتثال حقيقية تمامًا مثل نقص مواصفات الوصلات. | جواز سفر المنتج الرقميسيُضفي شرط جواز سفر المنتج الرقمي التابع لـ ESPR، والذي يُطبّق تدريجيًا حسب فئة المنتج، طابعًا رسميًا على معظم هذه المعلومات، ليصبح سجلًا قابلًا للقراءة آليًا مُرفقًا بالمنتج - يشمل تركيبة المواد، وتعليمات الفك، ومصادر قطع الغيار - ويمكن الوصول إليه عبر مُعرّف قابل للمسح الضوئي على المنتج نفسه. إن تصميم العلامات المادية وإرشادات رمز الاستجابة السريعة (QR) المذكورة في فصل الفك السهل، مع مراعاة توافق جواز سفر المنتج الرقمي، يُجنّبنا الحاجة إلى تعديل ثانٍ بمجرد دخول متطلبات جواز سفر المنتج الرقمي الخاصة بكل فئة حيز التنفيذ. |
نصيحة: قم بتعيين مالك داخلي واحد لعملية مزامنة وثائق الإصلاح مع التصميم بمساعدة الحاسوب، مع تحديد محفز (أي محفز). أمر تغيير هندسي affecting a documented joint or part automatically flags the corresponding manual page for review). Without an explicit owner and trigger, documentation drift after launch is close to guaranteed, since it is nobody’s job by default once a product ships.
إضافة: اقتصاديات الأعمال والتصنيع
كثيراً ما يتم الترويج داخلياً لمفهوم DfD على أنه تكلفة امتثال. لكن المحاسبة الكاملة أكثر فائدة مما يوحي به هذا الإطار، إلا أنها تتطلب النظر إلى ما هو أبعد من تكلفة تجميع الوحدة إلى دورة الحياة الكاملة، وهو أمر أكثر صعوبة بالنسبة للمسوقين والمستهلكين.
حيث ترتفع التكلفة فعلاًتتطلب الهياكل ذات التركيب بالضغط والبراغي عادةً عددًا أكبر من الأجزاء مقارنةً بالهياكل الملحومة أو المُلصقة، مما يعني تجاويف أدوات أكثر، ومحطات تجميع أكثر، وتكاليف شراء وتخزين أكبر للمثبتات. تحتاج العلب المُحكمة الإغلاق بحشية إلى تحكم أدق في التفاوتات البُعدية عبر أخدود الضغط مقارنةً بالعلب المُحكمة الإغلاق بمادة لاصقة، مما قد يعني تفاوتات أدق في القوالب أو قياسات إضافية أثناء التصنيع. تُكلّف المواد اللاصقة القابلة للفصل عند الطلب، عند استخدامها، أكثر بكثير للوحدة الواحدة من المواد اللاصقة الهيكلية القياسية. لا يُمكن إغفال أيٍّ من هذه العوامل، وسيفاجأ أي برنامج يفترض أن تصميم المنتج للتنفيذ (DfD) مُحايد التكلفة على مستوى الوحدة بالفرق الفعلي في قائمة المواد. | حيث يتم استردادهاتنخفض تكلفة الإصلاحات، سواءً داخل الضمان أو خارجه، عندما يتمكن الفني من الوصول إلى المكون المعطل في خطوة أو خطوتين بدلاً من خمس، وتنخفض أكثر عندما تتحول بعض الإصلاحات التي كانت تتطلب سابقًا استبدال الوحدة بالكامل (لأن الجزء المعطل كان يتعذر الوصول إليه دون إتلاف الأجزاء المجاورة) إلى إصلاحات لجزء واحد فقط. ترتفع قيمة عائدات إعادة التدوير بشكل ملحوظ عندما تخرج كتلة الهياكل كتيار راتنج واحد غير مختلط ومحدد بشكل صحيح، بدلاً من جزء من مواد مختلطة غالبًا ما يقوم القائمون على إعادة التدوير بإعادة تدويرها أو دفنها بدلاً من معالجتها بخسارة. أصبحت قيمة العلامة التجارية والمشتريات أكثر وضوحًا بدلاً من كونها غير ملموسة: بدأت مشتريات القطاع العام والشركات في الاتحاد الأوروبي في تحديد الحد الأدنى من درجات قابلية الإصلاح كمعيار للمناقصات، مما يحول استثمار التصميم من أجل التطوير مباشرة إلى سوق مستهدف بدلاً من تركه كأثر خارجي على السمعة. |
المسار المستقبلي كخلاصة لنا
ثلاثة تطورات ستوسع نطاق إطار عمل هذه المقالة إلى ما هو أبعد من وضع المنتجات الحالية اليوم:
- بمجرد أن تنتهي القوانين المفوضة الخاصة بفئة ESPR من وضع متطلباتها النهائية، فإن جوازات المنتجات الرقمية ستحول نظام المزامنة اليدوية لفصل التوثيق إلى تغذية بيانات قابلة للتدقيق في الوقت الفعلي بدلاً من ملف PDF يتم تحديثه بشكل دوري، مما يزيد من تكلفة انحراف التوثيق ويرفع بالتالي من قيمة خط أنابيب CAD إلى التوثيق الذي تم بناؤه الآن.
- إن التفكيك الآلي والروبوتي، الذي لا يزال محصورًا إلى حد كبير في مرافق إعادة التدوير التجريبية اليوم، يضيف جمهورًا ثانيًا يتجاوز المصلح البشري ومعيد التدوير الذي ركزت عليه هذه المقالة: تحتاج خلية التفكيك الروبوتية إلى مواقع وصلات قابلة للقراءة آليًا وهندسة تحرير متسقة ويمكن التنبؤ بها أكثر مما يحتاجه الفني البشري، الأمر الذي من المرجح أن يدفع مبادئ اللغة المرئية والاتساق الهندسي من فصل التفكيك البديهي نحو معايير رسمية قابلة للقراءة آليًا بدلاً من الممارسة القائمة على الاتفاقيات إلى حد كبير كما هي اليوم.
- قد تخفف مسارات إعادة التدوير الكيميائي، التي يمكنها من حيث المبدأ التعامل مع بعض تيارات البوليمر المختلطة التي لا تستطيع إعادة التدوير الميكانيكي التعامل معها، في نهاية المطاف من شرط المادة الأحادية الصارم في الركيزة الثانية لمجموعات الراتنج المحددة - ولكن قدرة إعادة التدوير الكيميائي لا تزال تشكل جزءًا صغيرًا من إجمالي حجم إعادة تدوير البلاستيك، والتصميم بناءً على توافرها النهائي بدلاً من الواقع الحالي والمهيمن لإعادة التدوير الميكانيكي هو رهان لا تستطيع معظم برامج المنتجات القيام به بمسؤولية حتى الآن.
إن الخيط الرابط بين كل ذلك هو نفسه الذي افتتحت به هذه المقالة: لم يعد التفكيك حالة استثنائية في اليوم الذي جعلته فيه اللوائح سمة منتج قابلة للقياس والتدقيق.
إن العلب التي ستصمد بشكل جيد خلال الدورة التنظيمية القادمة هي تلك التي تم فيها التعامل مع بنية التثبيت السريع، واختيار الراتنج أحادي المادة، وإزالة المواد اللاصقة، وتسلسل التفكيك الواضح كمشكلة تصميم متكاملة واحدة منذ مرحلة التصميم المفاهيمي، وليس كأربعة عناصر منفصلة في قائمة التحقق يتم التوفيق بينها في النهاية.
روابط خارجية حول تصميم قابل للتفكيك
المعايير الدولية
(حرك الرابط لرؤية وصفنا للمحتوى)
مسرد المصطلحات المستخدمة
Bill Of Material (BOM): قائمة منظمة تفصل المكونات والتجمعات الفرعية والمواد الخام اللازمة لتصنيع منتج، بما في ذلك الكميات والمواصفات، وتستخدم للتخطيط للإنتاج وإدارة المخزون.
Bill of Materials (BOM): قائمة شاملة توضح بالتفصيل المكونات والمواد والكميات المطلوبة لتصنيع منتج ما، وغالبًا ما تستخدم في التصنيع والهندسة لتسهيل تخطيط الإنتاج وإدارة المخزون وتقدير التكاليف.
Computer Aided Design (CAD): تطبيق برمجي يستخدم لإنشاء وتعديل وتحليل وتحسين التصميمات في مجالات مختلفة مثل الهندسة والعمارة والتصنيع، مما يتيح الحصول على رسومات ونماذج دقيقة من خلال الأدوات والتقنيات الرقمية.
Computer-Aided Design (CAD): تطبيق برمجي يستخدم لإنشاء وتعديل وتحليل وتحسين التصميمات في مجالات مختلفة مثل الهندسة والعمارة والتصنيع، مما يتيح الحصول على رسومات ونماذج دقيقة من خلال الأدوات والتقنيات الرقمية.
Design for Disassembly (DfD): نهج تصميمي يُسهّل فصل المكونات والمواد بسهولة في نهاية دورة حياة المنتج، مما يُعزز إعادة التدوير وإعادة الاستخدام والإدارة الفعّالة للنفايات. ويُركز على التصميم المعياري وسهولة الوصول لتعزيز الاستدامة وتقليل الأثر البيئي.
Design for Manufacturing (DfM): مجموعة من المبادئ التي تهدف إلى تبسيط وتحسين تصميمات المنتجات لتعزيز القدرة على التصنيع، وخفض تكاليف الإنتاج، وتحسين الجودة من خلال مراعاة عمليات التصنيع والمواد وتقنيات التجميع أثناء مرحلة التصميم.
Engineering Change Order (ECO): وثيقة تسمح بإجراء تعديلات على تصميم المنتج أو مواصفاته أو عملياته، وتوضح التغييرات وأسبابها وتعليمات التنفيذ، وتضمن التتبع والإدارة السليمة للتعديلات طوال دورة حياة المنتج.
Finite Element Analysis (FEA): طريقة عددية لحل المشاكل الهندسية المعقدة عن طريق تقسيم الهياكل إلى أجزاء أصغر وأبسط تسمى العناصر، مما يسمح بتحليل الإجهاد والانفعال والتشوه في ظل ظروف مختلفة.
International Organization for Standardization (ISO): هيئة دولية غير حكومية تُعنى بتطوير ونشر المعايير لضمان الجودة والسلامة والكفاءة والتوافق التشغيلي في مختلف الصناعات والقطاعات، مما يُسهّل التجارة والتعاون العالميين. تأسست عام ١٩٤٧، وتضم منظمات التقييس الوطنية من الدول الأعضاء.
Metal Active Gas (welding) (MAG): عملية لحام تستخدم قطبًا استهلاكيًا يتم تغذيته باستمرار وخليطًا من غازات الحماية، يحتوي عادةً على ثاني أكسيد الكربون، لحماية حوض اللحام من التلوث الجوي أثناء ربط المعادن الحديدية وغير الحديدية.
Metal Inert Gas (welding) (MIG): عملية لحام تستخدم قطبًا سلكيًا صلبًا مستمرًا يتم تغذيته من خلال مسدس اللحام، مما يؤدي إلى إنشاء قوس كهربائي بين السلك وقطعة العمل، ثم إذابة كليهما لتشكيل بركة لحام، وعادة ما تكون محمية بغاز خامد لمنع التلوث.
Positive Material Identification (PMI): عملية تستخدم للتحقق من تركيب المواد، عادة المعادن، من خلال تقنيات الاختبار غير المدمرة مثل فلورسنت الأشعة السينية أو مطيافية الانبعاث البصري، مما يضمن الامتثال للمواصفات ومنع اختلاط المواد في التصنيع والبناء.
Printed Circuit Board (PCB): لوح مسطح مصنوع من مادة عازلة، يدعم ويربط المكونات الإلكترونية عبر مسارات موصلة، عادةً ما تكون محفورة من صفائح نحاسية. يُشكل هذا اللوح أساسًا لتجميع الدوائر الكهربائية، ويُسهّل التوصيلات الكهربائية بين المكونات.
Probability Density Function (PDF): دالة تصف احتمالية أن يأخذ متغير عشوائي مستمر قيمة معينة، حيث تمثل المساحة تحت المنحنى على مدى فترة زمنية احتمالية وقوع المتغير داخل تلك الفترة.
Waste Electrical and Electronic Equipment (WEEE): الأجهزة الكهربائية والإلكترونية المهملة، بما في ذلك المكونات والتركيبات والتركيبات الفرعية، التي لم تعد قيد الاستخدام أو صالحة للاستخدام، وتشكل خطرًا بيئيًا إذا لم تُدار بشكل صحيح. تشمل هذه الأجهزة أجهزة الكمبيوتر والتلفزيونات والأجهزة المنزلية.