はじめに:製造設計から製品寿命末期設計へ
30年間、民生用電子機器におけるプラスチック筐体の設計は、コスト削減(および一部の市場における品質向上)に加えて、たった一つの工程、すなわち生産ラインでの最終組み立てに最適化されてきた。 超音波溶接構造用接着剤、熱圧着ボス、異種材料オーバーモールドなどはすべて、一度の作業を迅速、安価、かつ機械的に確実に行うために存在します。これらの技術は、バッテリー交換、画面の破損修理、リサイクルのための材料分離など、製品を再び開ける必要が生じる日、つまり二度目の作業を想定して設計されたものではありません。業界の歴史の大半において、二度目の作業は設計要件ではなく、組み立て工程で発生する偶発的な問題でした。
At end of life, recyclers depend on resin marking, and a plastic identification chart helps technicians recognize unmarked enclosure plastics such as ABS or ポリカーボネートプラスチック識別試験を実施することで、部品を再利用またはリサイクルする前に、そのグレードを確認することができます。
That has changed. The European Union is moving reparability and recyclability from a marketing claim to a legal specification, and the shift is working its way back through the design chain into the enclosure itself: which fasteners are chosen, which resins are specified, and in what sequence a technician — or an untrained consumer — is expected to get inside the product.
This article treats design for 分解 (DfD) as what it now is: a primary constraint on plastic part design, on par with structural performance, cosmetic finish and cost per unit, not a downstream problem handed to whoever writes the service manual after the product ships.
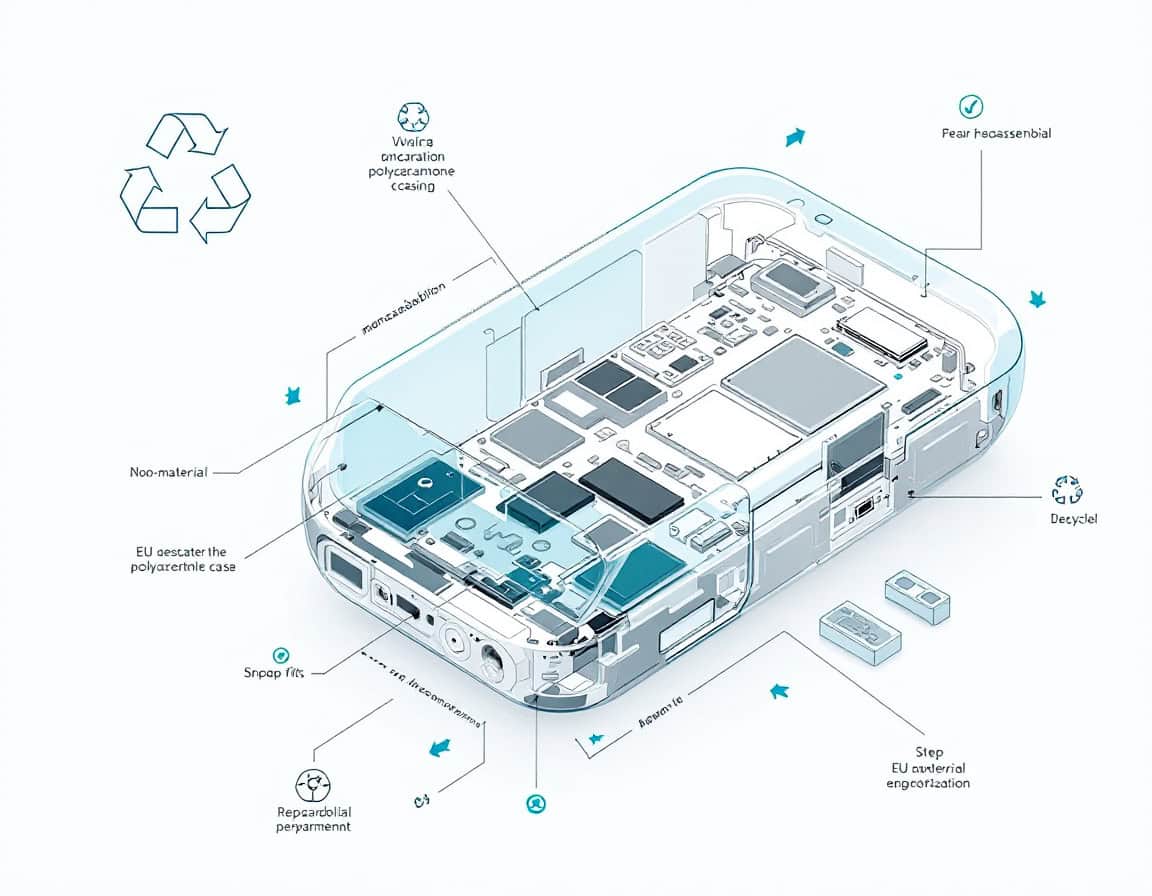
プラスチック筐体の分解性を確保する上で、3つの設計上の決定事項が大きな役割を果たします。それは、部品の接合方法(スナップフィットか溶接または接着か)、筐体内に存在する異なる材料の種類(単一材料か混合材料か)、そして主要構造に接着剤が使用されているかどうかです。4つ目の決定事項は、しばしば見落とされがちですが、最初の3つの決定事項が実際に効果を発揮するかどうかを左右します。それは、製品を開封したことがない人でも分解手順が理解できるかどうかです。本稿では、規制上の要件、3つの設計上の柱を詳細に解説し、設計の使いやすさを実現する人間工学的側面、そして検証とビジネスケースによって一連のプロセスを完結させます。
免責事項: 2026年現在、いくつかの規制の詳細(ESPR委任行為のタイミング、正確なスペアパーツウィンドウ範囲、25gマーキング閾値)については、ESPRに基づく委任行為がまだカテゴリーごとに最終決定されているため、特定の条項に固定されるのではなく、一般的な業界慣行として記載されています。以下のすべてを当然のこととみなす前に、コンプライアンスチームの承認、または規制の確認と更新を行う価値があります。
この記事を補完するものとして、可能な限り多くの技術的な代替案を入手するために、以下の資料も準備しておくことをお勧めします。
分解を義務付ける規制要因
現在、4 つの EU 手段が筐体設計に直接作用し、それぞれが異なる部分を引っ張っている。 製品ライフサイクルこれらを区別のない一つの「持続可能性要件」として扱うと、一方の要件は満たすものの、もう一方の要件を満たさない設計になってしまう。それぞれが異なる工学的制約を伴うため、これらを正確に区別する価値がある。
| 楽器 | それが統治するもの | 設計上の意味 |
| 持続可能な製品のためのエコデザイン規則(ESPR)は、2024年7月から施行されます。 | 欧州委員会が委任法を通じて製品固有の耐久性、修理可能性、リサイクル可能性、およびデジタル製品パスポートの要件を設定する権限を与える枠組み規則 | Enclosures しなければならない anticipate quantified disassembly-depth and disassembly-time limits once product-category delegated acts land; designs frozen against a moving regulatory target age badly |
| Right to Repair Directive (EU) 2024/1799 | 特定の製品カテゴリーの製造業者に対し、法定保証期間を超えても、純正部品または互換部品を使用して、妥当な費用で修理を提供するよう義務付ける。 | スペアパーツは、隣接する部品を損傷することなく物理的に取り外せるものでなければならない。故障した部品にアクセスするために筐体の交換が必要な場合、修理は経済的に成り立たない。 |
| WEEE指令2012/19/EU | 電子廃棄物の回収およびリサイクルに関する生産者責任、および材料回収目標の設定 | ハウジングは、理想的な実験室条件ではなく、商業リサイクル施設の時間と設備の制約内で、リサイクル可能な材料の流れに分別されなければならない。 |
| 電池規則(EU)2023/1542 | 家電製品に搭載される携帯用バッテリーはエンドユーザーが取り外し・交換できる必要がある。多くのカテゴリーで段階的な遵守期限が2027年まで延長されている。 | バッテリー収納部は、接着剤で密閉された筐体や熱圧着された留め具の裏側にあってはならず、取り外し経路には破壊的な工具を必要としてはならない。 |
これらのいくつかを具体化する技術規格であるEN 45554は、規制当局や試験機関が実際に使用する評価方法を規定しています。これには、エネルギー関連製品の修理、再利用、アップグレード能力を評価するための一般的な方法が含まれており、時間制限付き分解手順やファスナーへのアクセス性スコアリングなどが含まれます。一般的な「修理可能であるべき」という感覚ではなく、EN 45554に直接準拠して設計を行う設計者は、適合性評価を初回で通過する設計を実現できます。
個々の指令の文言よりも、二つの意味合いの方が重要である。
- これらの機器は、それぞれ独立したままではなく、融合しつつあります。現在では、バッテリーコンパートメントは、バッテリー規制における取り外し可能性とESPRの分解深度に関するロジックを、同じ接合部で同時に満たす必要があります。
- ESPRに基づく委任法は現在もカテゴリーごとに作成されているため、今日設計される囲いは、今日の最低基準ではなく、厳格化される基準に対する余裕を持たせて設計されるべきである。
ヒント: 工業デザインが確定したらすぐに、部品レベルで適合性トレーサビリティマトリックスを作成してください。1行はファスナーまたはジョイントごとに、列は4つの器具のうちどれがそれに接触するかを示します。金型が切削された後にこのマトリックスを後付けするのは、DfMレビュー中に作成するよりもはるかにコストがかかります。また、これは認証機関が適合性評価の際に要求するまさにその成果物です。
分解設計の基礎:用語と指標
接合部や材料について説明する前に、この記事で使用する用語を明確にしておくと良いでしょう。なぜなら、これらの用語はDfD(設計・製造性)に関する文献やEN 45554規格自体において、厳密な工学的意味を持っているからです。
- 分解深度 これは、目的の部品にアクセスするまでに、順番に取り外す必要のある部品または接合部の数です。背面カバーを1枚取り外せばアクセスできるバッテリーの奥行きは1ですが、メインボード、シールド缶、接着剤で固定されたミッドフレームの下に埋もれているバッテリーの奥行きは4になります。個々の接合部が技術的には取り外せる場合でも同様です。
- 分解手順 部品の取り外しは、必ずこの順番で行う必要があります。優れた設計の製品は、行き止まりの少ない手順で作業を進めます。例えば、部品Aを取り外す際に、工具を適切な角度で差し込むために、まず部品Bを取り外してから再度取り付ける、といった手順は決して必要ありません。
- ツールの依存関係 各ジョイントは、開けるのに必要なものによって分類されます。工具不要(指で操作できるスナップやラッチ)、標準工具(一般的な家庭用または基本的な修理キットにあるドライバービット)、または特殊工具(専用ビット、接着剤切断ワイヤー、ヒートガン)です。修理権の遵守により、義務付けられたスペアパーツへの経路にあるジョイントから、特殊工具が必要なカテゴリが事実上排除されます。
- 破壊分解と非破壊分解 開放に耐える接合部(ネジ、ほとんどのスナップフィット、コネクタ)と、開放に耐えない接合部(熱圧着ボス、溶剤接着継ぎ目、ほとんどの接着層)を区別する。 リサイクル工程では、製品寿命末期における破壊的な分離を許容できる場合もあれば、場合によっては好ましい場合もある。一方、修理工程では、取り外された部品は通常、再び元の場所に戻す必要があるため、破壊的な分離は許容できない。
これら4つの対策は、以降の章におけるすべての決定を規定するDfD(設計の容易性)の階層構造を構成します。すなわち、まず接合部の数を減らし、次に残りの接合部を可逆式にし、最後に可逆式の接合部を物理的にも認知的にもアクセスしやすくするというものです。この記事で取り上げる各柱は、この階層構造の1つの段階に対応しています。単一素材設計は、素材の切り替え用ファスナーを不要にすることで間接的に接合部の数を減らし、スナップフィット構造は接合部を可逆式にし、直感的な分解に関する章では、接合部へのアクセス性を向上させています。
ヒント: コンセプト段階で、サーフェスのスタイリングを行う前に、各サブアセンブリの分解深度とツール依存性を評価します。これは部品表に対する5分間の作業で、例えばアンテナモジュールの下に埋もれたバッテリーなど、設計段階ではほぼ無料で修正できるものの、金型製作後に修正するには非常にコストがかかるアーキテクチャ上の問題点を発見できます。
柱1:分解しやすい接合部としてのスナップフィット構造
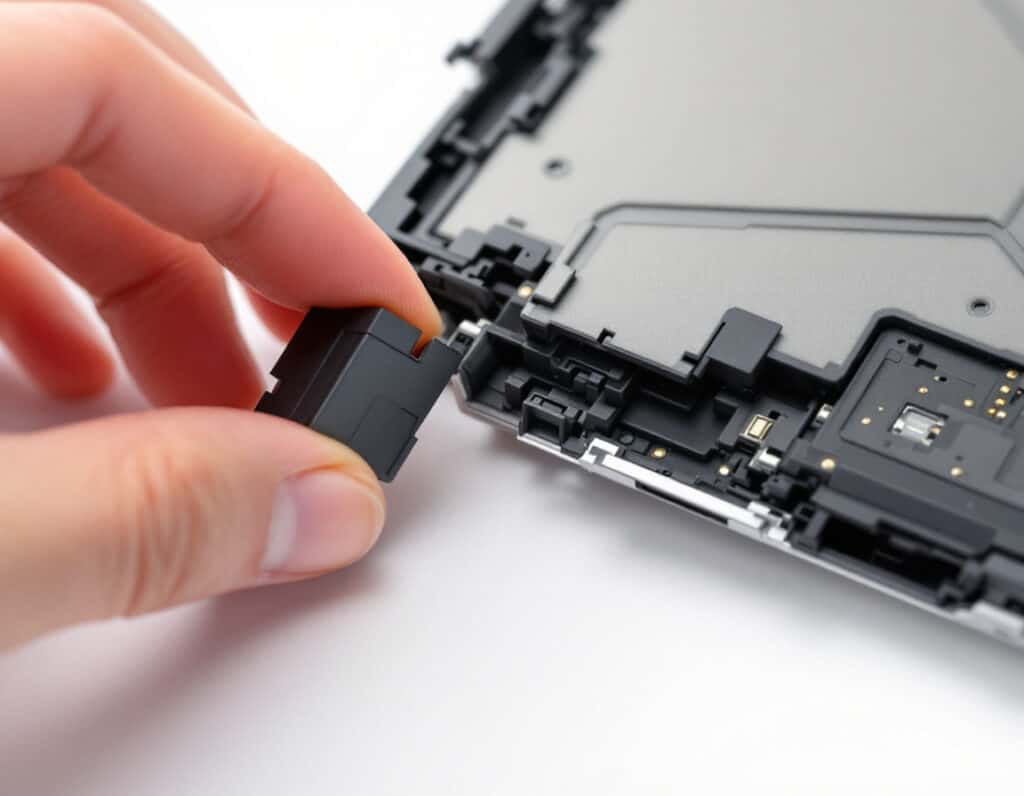
スナップフィットは、この記事で紹介する接合方法の中で、分解用に転用されていない唯一の方法です。1940年代以降の特許文献では、スナップフィットは可逆式として構想されていました。修理可能な単一素材の筐体において、スナップフィットを主要な構造接合部として使用するには、大量生産される民生用電子機器ではほとんど想定されていなかったような使用サイクルに対応できるよう設計する必要があります。つまり、組み立てラインの訓練を受けていない人が、一定しない力と角度で、数十回もの開閉サイクルを繰り返すことを想定する必要があるのです。
形状とジョイントの種類
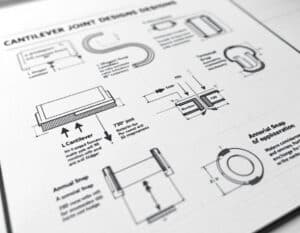
3種類の片持ち梁シリーズが、ほぼすべての筐体用途に対応します。
- 直線型カンチレバーフックは最もシンプルな構造で、先端にフックが付いた梁が挿入時にたわみ、バネの力で元の位置に戻ってロックする。保持力はフックの係合深さとアンダーカット角度によって決まり、解放力は反対方向からの同じアンダーカット角度に加え、設計上、解放工具がアクセスしやすいかどうかによって決まる。
- The L-shaped or U-shaped cantilever trades some stiffness for a longer effective beam length in a smaller footprint, useful where wall space is constrained but deflection needs to stay within the elastic strain limit of the resin.
- The torsional snap (sometimes called a cantilever hinge or flexure latch) loads the beam in torsion rather than bending, giving a more compact packaging envelope at the cost of higher local ストレス concentration at the torsion axis — a detail that matters directly for fatigue life, addressed below.
キャップやバッテリーカバーによく見られる環状(円形)スナップは、単一の片持ち梁ではなく、リング全体にたわみを分散させるため、保持力あたりの最大ひずみは低減されますが、荷重が特定のセグメントに集中するのを避けるために、円周全体にわたってより均一な肉厚が必要となります。
ヒント: 上記の導入部の最後に示唆したように、弊社の > を参照することを強くお勧めします。 プラスチック設計のコツ集 <.
繰り返しサイクリングを楽しむ非プロ向けサイズ
挿入力と保持力の非対称性が、設計の核心となる要素です。挿入力は進入角度(通常30~45°)によって決まり、接合部を損なうことなく低く抑えることができます。保持力は戻り角度によって決まりますが、組み立て専用のスナップでは、接合部が破壊的な使用以外では再び開くことはないという前提から、戻り角度は急な90°(意図的な解放経路のないアンダーカット)になることがあります。一方、分解を前提としたスナップでは、適度な戻り角度(通常30~45°、対称的な動作のために進入角度に合わせる場合もある)と、明確な解放機能(指で操作できるタブ、ドライバーの溝レバーポイント、または隣接する化粧面を傷つけることなく平らな工具で届く傾斜した解放面)を組み合わせて使用します。
ひずみは、樹脂の繰り返しサイクルにおける許容ひずみ限界を十分に下回っていなければならず、単に一度の降伏ひずみだけを下回っていてはいけません。無充填ポリカーボネートの場合、1サイクルの許容ひずみは約6%が一般的な設計指針ですが、製品の耐用年数中に20~50回の補修サイクルに耐えることが期待される接合部は、2~3%に近い使用ひずみで設計する必要があり、その差は、よりタイトでひずみの大きい形状ではなく、より長くまたはより厚い梁によって吸収されます。ガラス繊維入り樹脂は、繊維マトリックス剥離が発生する前に許容できるひずみがはるかに少なく、通常は0.5~1%です。そのため、ハウジングの残りの部分が剛性のために強化材を使用している場合でも、補修が重要な接合部の構造スナップフィットには、通常、無充填または軽度充填グレードが指定されます。
デザインにおいて重要: this does not account for the inherent ageing weaknesses of plastics: heat, UV, chemicals … depending on application and usages, may age the resin way faster that the direct usage strain. さらに、もしこの分解部品が故障の原因であるならば、分解部品を改良しても無駄になってしまうだろう。
修理サイクル使用に特有の故障モード
注記: 頻繁な修理サイクルにかけられる製品が良いことなのかどうかは未定である(少なくとも、修理可能であるという前提での話だが)。
これらの接合部は、ライン上で一度組み立てられるのではなく、エンドユーザーによって繰り返し開閉されるため、特に以下の3つの故障モードが発生します。
- 繰り返しの屈曲による鉤根部のストレスホワイトニング、
- 軸外リリースツール接触によるフック形状の漸進的な丸み、
- 接合部がサイクル間の持続的なたわみ状態にあるときに生じる保持力のクリープ緩和(主にスナップフィットではなく干渉嵌め設計に関係するが、ハイブリッド接合部では一般的)。
片持ち梁の基部における根元半径を少なくとも肉厚の0.5倍とすることで、離型工具が接触する面から最大応力を遠ざけ、最初の2つの破損モードに直接対処します。また、根元半径を広く均一にすることで、反対側の化粧面へのヒケも低減され、分解要件と成形品質要件が相反するのではなく、両立するようになります。
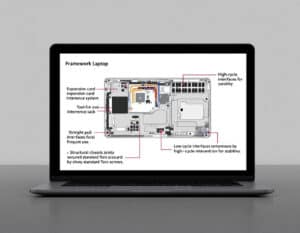
例: Frameworkラップトップのメインボードと拡張カードの保持方法は参考になります。拡張カードはネジではなく、工具不要のストレートプル式干渉ラッチを使用しており、技術的な知識のないユーザーによる数百回の挿入/取り外しサイクルに耐えられるように設計されています。一方、アクセス頻度の低い構造シャーシの接合部には、スナップではなく標準のトルクスネジが使用されています。これは、スナップフィットを真に高サイクルなインターフェースに限定し、サイクル数は少ないもののトルク保持がより重要な箇所には固定式ファスナーを使用するという明確な設計上の決定です。
ヒント: フック形状を確定する前に、CADシミュレーションで作成した梁ではなく、実際に成形した部品に対してワイブル分布に基づくサイクル疲労試験を実施してください。射出成形された繊維の配向や梁の根元付近の溶接線によって、実際の疲労曲線はシミュレーション結果から大きくずれるため、FEAのみで検証された設計では、予測されたサイクル寿命を30~50%下回ることがよくあります。
第二の柱:単一素材の筐体
接合部は完全に可逆的であっても、可逆性によって修理の問題は解決されるものの、材料分離の問題は解決されないため、筐体はリサイクル監査に合格しない可能性があります。ABS樹脂で成形されたシェルを接着剤なしでPC/ABS樹脂混合ベゼルに接合し、ガラス繊維強化ナイロン製の内部ブラケットとダイキャストアルミニウム製のシールドを両面テープで接着した場合、厳密な定義では完全に「分解可能」ですが、機械リサイクル業者にとってはほとんど価値がありません。なぜなら、これらの材料の流れを混合すると、再生材の機械的特性が使用可能な仕様以下に低下してしまうからです。
統合とは実際には何を意味するのか単一素材設計とは、製品に文字通り1種類の樹脂を使用するという意味ではありません。PCB基板、配線、バッテリー、光学部品などはそれぞれ独立した部品として扱われます。これは、構造筐体、シャーシ、外装表面など、プラスチックの大部分を構成する部品を1種類の樹脂に統合することを意味します。そうすることで、製品寿命が尽きて筐体が電子機器から分離された際に、大部分のプラスチックが複数の低価値なリサイクル経路に分散されるのではなく、単一の高価値なリサイクル経路に回されるようになります。 実際には、これは通常、PC、ABS、PC/ABSブレンド、または低応力用途向けのPPグレードといった1つのベースポリマーを選択し、材料の代替ではなく形状によって、ハウジングの異なる領域が持つ異なる機械的要件を満たすことを意味します。 | 樹脂の識別と選別ISO 11469 marking (the resin identification code molded or printed directly onto each part) is necessary but not sufficient. Automated optical or near-infrared sorters at recycling facilities can read polymer type from the material itself, not from an embossed code that may be on an internal, non-visible face; the marking matters for manual disassembly audits and for the technician deciding whether two parts can go in the same bin, but it does not substitute for actually using compatible resins across the assembly. 単一素材の筐体は、正しく一貫してマーキングされており、機械による監査が可能である。 並べ替え そして手作業による分解。完璧なマーキングが施された複合材料の筐体も、やはり複合材料の筐体である。 |
詳細については、こちらの完全ガイドもご覧ください。
さらに:
材料配合の柔軟性の低下を補う
そもそも異種材料設計が存在するのは、筐体の各ゾーンがそれぞれ異なる負荷を担う必要があるためです。ヒンジボスには靭性と耐疲労性が求められ、バッテリーに隣接する壁には難燃性が、外装の表面には耐擦傷性と色安定性が求められ、シールドゾーンには従来から導電性材料が必要とされてきました。ゾーンごとに樹脂を交換できる機能が失われると、設計上の負担は単一の基本樹脂ファミリー内の形状と添加剤パッケージに集中することになります。
- 局所的な剛性 リブ密度と壁厚の遷移に合わせて調整することで、1つのゾーンのみでガラス繊維入りグレードに切り替えるのではなく、ショット全体で繊維含有量を均一に保つことで、二次的なリサイクルの不適合を回避します(同じベースポリマーの短繊維入りグレードと未充填グレードは通常、再粉砕時にブレンド互換性がありますが、ゾーン間で充填材の含有量が大きく異なると、粉砕および混合後に互換性がなくなります)。
- 難燃性 この製品は、PCおよびPC/ABS向けに、非ハロゲンでリサイクル対応の添加剤パッケージとして提供されており、バッテリー近傍領域のためだけに別の樹脂ファミリーに切り替える必要がありません。
- EMIシールド従来は、接着された金属缶またはスプレーされた導電性で解決されていました。 コーティング (どちらもリサイクル汚染物質である)は、同じベース樹脂で成形された導電性充填プラスチックゾーン、または機械的に切断された(接着されていない)シールドによって処理されることが増えており、シールドは分解時にきれいに分離され、汚染されたプラスチックの流れではなく、独立した金属の流れとしてリサイクルされる。
- 化粧仕上げ (ソフトタッチと光沢の違いは)接着された第二の材料ではなく、表面の質感(VDI/SPI成形仕上げ)と、ベース樹脂のリサイクル工程と互換性のあるインモールドコーティングまたは塗布コーティングによって実現されます。
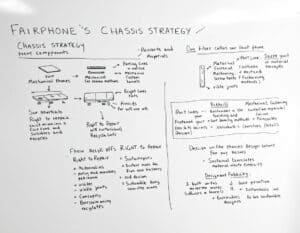
参考になる良いアプリケーション: Fairphoneのシャーシ戦略は、生産において解決されたこのトレードオフを最も明確に公に示した例です。少数の互換性のある樹脂ファミリーを中心に構築された筐体は、接着ではなく機械的に固定され、サービス資料には部品ごとの材料構成まで明確に記載されています。これは、工業デザインの柔軟性(目に見えるパーティングライン、ネジ頭、より厚いシャーシ)に測定可能なコストがかかるものの、接着されたマルチマテリアルシェルを使用する競合他社が再設計なしでは実現できない修理権とリサイクル性プロファイルと引き換えに、製品が意図的に受け入れているものです。
ヒント: 樹脂の選択を最終決定する前に、再生樹脂の適合性マトリックスを実行してください。これは単に「材料Xはリサイクル可能か」だけでなく、「材料Xの再生樹脂を必要な希釈率でバージンXにブレンドしても機械的仕様から外れないか」を確認するものです。サプライヤーは自社グレードのこのデータを公開しています。同じ公称グレードに使用される二次サプライヤーを含め、BOMで実際に指定されているすべての樹脂と相互参照することで、単一サプライヤーの材料データシートのレビューでは見逃される不適合性を検出できます。
第三の柱:接着剤の排除 ― 機械的接合と熱的接合の代替手段
接着剤や溶剤接着は、密閉性、振動抑制、公差の累積による影響の隠蔽、締結部品表が不要であることから、組み立てにおいて魅力的な選択肢です(※下記の設計上の注意を参照)。しかし、これらの利点はすべて、分解時には欠点となります。硬化した構造用接着剤は、基材を損傷するほどの熱、溶剤、または力を加えなければ剥がれず、接着面自体が、接合部の大きな破片を巻き込む材料の流れを汚染してしまうからです。
デザインに関する注記: しかし、検証は難しく、老化予測はリスクが高く、製造工程において時間がかかる可能性がある。
機械的締結を標準とする脱落防止ネジ(肩部や成形されたボスと柔軟なカラーによって、ネジが緩められても貫通した部品内に保持されるネジ)は、実用上最も大きな修理上の失敗要因である、再組み立て時のネジの紛失を解決します。 製品全体を通して、ネジの頭の形状と駆動サイズをできるだけ統一する(トルクスネジまたはプラスネジ、長さは1種類または2種類)ことで、分解時間を短縮でき、部品コストはほぼゼロになります。これは、EN 45554の工具数評価で直接評価される種類の詳細です。 ハウジングを固定するネジと同じネジで圧縮されるエラストマー製ガスケットは、従来接着剤が担っていたシール機能を代替するものですが、その代償として、明確な圧縮溝と周囲全体にわたる均一な締め付け荷重が必要となります。これは、接着剤が隙間を埋めることでごまかしていた公差上の問題です。これは無償の代替ではなく、真のエンジニアリングコストであり、開発後期に接着剤を取り除いた後に後付けするのではなく、機械設計の初期段階から公差計算に組み込む必要があります。 | 溶接方法とその分解適合性超音波 and laser welding both produce joints that are, by any practical definition, non-reversible: the weld line fuses the two parts’ polymer chains together, and separating them again means cutting or breaking, not unfastening. They remain useful in this framework only for joints that sit entirely outside the disassembly path — an internal, sealed sub-enclosure with no field-serviceable content inside it, for instance — and even there, using them narrows future repairability if a design assumption about “no serviceable content” turns out to be wrong two product generations later. 実践的なルール: 接合部が、修理権に基づくスペアパーツ義務またはバッテリー規制に基づく取り外し可能性の対象となる部品への経路上にある場合、溶接は、組立ライン上の利点に関わらず、不適格とみなされます。 |
オンデマンド剥離接着剤
接着シールがどうしても避けられない場合(例えば、ガスケットの圧縮許容範囲に耐えられない継ぎ目にIP68の防水性能が必要な場合など)、熱または電気で剥離可能な接着剤という新たなカテゴリーが、中間的な解決策を提供します(ただし、この点についてはよく考えてください)。これらの接着剤は、通常の使用では接着強度を維持し、特定のトリガー温度(一般的には90~150℃の範囲で、使用条件をはるかに超えるが、標準的なヒートガンや修理台のホットプレートで到達可能)または接着ラインの導電層に低電圧の電気パルスを印加することで、きれいに剥離します。これらの接着剤は、標準的な構造用接着剤よりも単価が高く、剥離温度によって隣接する部品(バッテリーとディスプレイはどちらもその範囲内で独自の耐熱限界を持つ)が損傷しないように接合部を設計する必要がありますが、非破壊的な修理が可能でありながら、真の接着シール性能を維持できる唯一の選択肢です。
| 接合方法 | 可逆性 | シール性能 | DfDエンクロージャーでの使用が最適です |
|---|---|---|---|
| スナップフィット | 完全可逆式、サイクル定格 | ガスケットを追加せずに低 | 主要構造継手およびアクセス継手 |
| 固定ネジ+ガスケット | 完全にリバーシブル | 良い、寛容と規律 | 密閉型筐体、バッテリーカバー、高締め付け荷重接合部 |
| 超音波/レーザー溶接 | 不可逆的 | 素晴らしい | 現場で修理可能な内容物を含まない密閉されたサブアセンブリのみ |
| 標準的な構造用接着剤 | 損傷なしには元に戻せない | 素晴らしい | 修理権やバッテリー規制のいかなる経路も避けてください |
| オンデマンド剥離接着剤 | 定義されたトリガーにより可逆可能 | 素晴らしい | 真の接着シールが必要で、かつ実用性を維持しなければならない継ぎ目 |
例: 2022年に開始されたAppleのセルフサービス修理プログラムは、まさにその存在のために何を変えなければならなかったかという点で、非常に示唆に富んでいます。ディスプレイとバッテリーの接着剤 iPhone 修理のたびに破壊されると想定される一般的な構造的接着ではなく、公開修理マニュアルに記載されている特定の低電圧または制御された熱除去手順と互換性のあるリリース機構へと移行しました。下部の筐体は、その密閉性能のために接着剤を保持していますが、接着剤自体は、一方通行の塗布ではなく、明確に定義された再現可能なリリースを実現するために再設計されました。これらの対策は、簡単で安価で誰でもできるDfD(故障検出)に十分だったのでしょうか?
ヒント: 必要に応じて剥離できる接着剤を使用する場合は、修理権指令で義務付けられている修理マニュアルに、その剥離手順を明記し、文書化する必要があります。外部の修理業者が剥離方法を知らない可逆性接着剤は、実際には修理性という利点を全く発揮しません。
横断的システムにおけるトレードオフ
上記の各柱は、それぞれ内部でトレードオフを解決しています。スナップフィット接合、単一素材の筐体、接着剤の排除を同一製品に組み合わせた場合にのみ、さらに3つのトレードオフが生じ、これらは柱ごとに個別に設計するのではなく、まとめて設計する必要があります。
侵入保護接着剤を主要なシール材から外し、ガスケットとネジによるシールに置き換えると、IP等級は接着線特性(均一で、表面のわずかな凹凸を許容)からクランプ荷重特性(すべての締結箇所で一貫した圧縮に依存する)に変わります。ガスケット付き、スナップ式またはネジ式で組み立てられた継ぎ目でIP67/IP68を達成することは可能であり、屋外用および過酷な環境で使用される機器では一般的ですが、締結箇所だけでなく全周にわたってクランプ荷重シミュレーションで検証された連続圧縮溝設計と、製品の耐用期間にわたるガスケット圧縮セットの受入検査ゲージングが必要です。 | 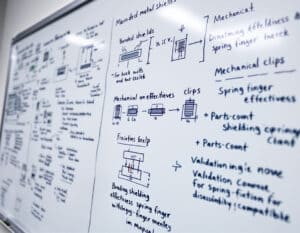 |
EMI/RFIシールドの連続性継ぎ目をまたいで接着された金属シールド缶は、構造上電気的に連続しています。一方、機械的にクリップで留められた非接着シールド(分解可能な代替案)は、接合部全体でシールド効果を維持するために、分離点ごとにスプリングフィンガーまたは導電性ガスケットのインターフェースが必要となり、部品点数が増加し、選択したクリップピッチと接触力の組み合わせに応じてEMI検証が必要になります。これは、単一材料で接着剤を使用しない支柱の相互作用による真のコストです。従来の前提(缶を接着し、接合部の連続性を無視する)の下で最も単純だったシールドソリューションはもはや利用できず、その代替案には独自の認証が必要となります。 | 構造性能および落下性能接着接合や溶接接合は、衝撃荷重の伝達において、スナップフィット接合やねじ接合よりも一般的に優れています。これは、接着面が荷重を個々の締結点に集中させるのではなく、連続的に分散させるためです。スナップフィット、ねじ留め、単一素材の筐体で落下試験性能を回復するには、接合部の強度だけで接着接合と同等になると想定するのではなく、ガセットの追加、締結ボス付近の壁厚の増加、または衝撃エネルギーがハウジング接合部に到達する前に吸収する柔軟な内部シャーシなど、局所的な補強を行う必要があります。多くの最初の設計変更が落下試験に合格せず、2回目の設計変更が必要になるのは、まさにこの点です。そのため、設計変更を予期せぬ事態として扱うのではなく、プログラムスケジュールに予算を組み込んでおくことが現実的な解決策となります。 |
ヒント: IP規格、EMIシールド性能、落下性能の検証は、別々の製造工程で順次行うのではなく、同一の試作バッチで実施してください。1つの項目(例えば、落下性能向上のためのリブ追加)を修正すると、ガスケットの圧縮力やシールドクリップの接触力が変化するため、他の2つの項目の再検証が必要になることがよくあります。このような相互作用を1回の製造サイクルで検出する方が、3回の製造サイクルで検出するよりも大幅にコストを削減できます。
ヒントの裏表: 3つのテストの順序は重要となる可能性がある。最悪のケースを優先すべきか、最も一般的なケースを優先すべきか?例:落下テストはIPテストの前に行うべきか。筐体の変形によってIPテストの結果が変わる可能性があるからだ。
誰でも簡単に素早く分解できる設計
A joint that is technically reversible, made of a single recyclable resin, and free of adhesive still fails in practice if the person opening the product cannot figure out how. Right to Repair compliance is not just about whether a joint can be opened non-destructively — EN 45554 and the underlying Right to Repair Directive both explicitly measure disassembly time, and time is dominated far more by how long it takes someone to figure out what to do than by the mechanical force required to do it. This is a communication 設計上の問題 layered on top of the mechanical one, and it deserves the same engineering rigor as the joints themselves.
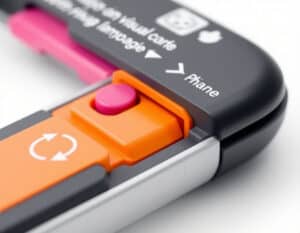
成形された視覚言語
最も耐久性のある説明書は、紛失したり、捨てたり、引き出しに置き忘れたりできないものです。つまり、部品に直接成形された機能です。リリース タブの隣に成形された方向矢印は、押す方向を示し、訓練を受けていない人が分解する際に最もよく起こる失敗モード、つまり間違った方向に押したり引いたりして、ジョイントが外れなかったり、破損したりするのを防ぎます。製品ライン全体で一貫したアイコン システム (同じ矢印のスタイル、同じ「ここにツールを挿入」ディンプルの形状) により、ライン内の 1 つの製品を開封したユーザーは、それを再学習することなく次の製品に知識を応用できます。色は二次的ではありますが効果的なチャネルです。修理可能な設計の製品の多くは、バッテリー カバー、アクセス パネル、またはリリース タブを周囲の外装シェルとは視覚的に異なる色や質感で成形し、テキストを一切使用せずに「これは取り外せる」ことを示しています。
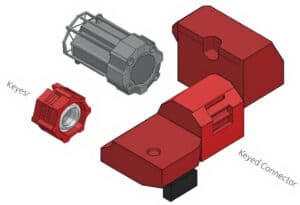
対称性と左右対称性によるエラー防止
物理的に一方向しか組み立てられない部品は、再組み立て時のエラーを根本的に排除します。非対称なネジボス間隔、キー付きコネクタカバー、または隣接するネジと交換してはならない特定のネジ専用の独自の長さのファスナーなどは、ラベルや説明書に頼って誤接続を防ぐのではなく、正しい再組み立てのみを可能にする低コストの幾何学的設計です。完全な非対称性が現実的でない場合(例えば、4つの同一のコーナーネジなど)、各ボスに隣接する成形された位置番号により、修理担当者は追加のハードウェアなしでどのネジがどこから来たのかを追跡できます。
ヒント: look at ポカヨケ concepts and solutions also; many similarities
製品ライン全体で一貫した取り付けおよび取り外し方法
取り外し方法が一貫していると、製品ライン全体で修理速度が向上します。あるモデルのバッテリーカバーと別のモデルのフィルターカバーで同じ押し込み、ひねり解除、またはタブ引き動作が使用される場合、修理担当者が習得した動作が応用され、最初の製品で得た経験が2番目の製品の分解時間を短縮します。これは、各プログラムが独自のリリース機構を考案するのではなく、企業レベルで文書化された内部機構ライブラリ(検証済みのスナップとラッチの形状を標準化し、製品間で再利用する小規模なセット)を作成する必要性を示しています。また、これは修理のしやすさとは無関係に、製造効率の向上にもつながります。金型工場で独自の工具形状が減り、疲労検証キャンペーンも少なくて済むからです。
使用時点でのデジタルガイダンス
主要アクセスポイントの横に成形またはレーザー刻印されたQRコードを配置し、モデル固有の分解ビデオまたは分解図ガイドに直接リンクさせることで、「この接合部は物理的にシンプルである」という認識と「ユーザーが物理的にシンプルであることを知っている」という認識のギャップを埋めることができます。ただし、この方法は、リンク先のガイドが特定の製品リビジョンに合わせてバージョン管理されている場合にのみ有効です。ファスナーの数や種類が途中で変更された場合に対応しない汎用的な分解ガイドでは、ガイドがない場合よりも早くシステム全体の信頼性が損なわれます。修理権に関する文書化義務では、対象となるカテゴリについて既にこのコンテンツが存在することが求められています。文書自体が作成された後、製品上に耐久性のあるリンクを配置することは、ほぼコストゼロの追加となります。
ツール設計の理念:標準、最小限、またはなし
基本の章で説明したツール依存の階層構造は、ここでも実用的な帰結を持ちます。特殊ツールから標準ツール、そしてツールフリーへと段階を下げていくごとに、分解時間と、そもそも分解作業を実行できる人の数の両方が減少します。エンドユーザーが開けることが想定される箇所(バッテリーカバー、フィルターへのアクセス、拡張スロットなど)については、製品はデフォルトでツールフリーとし、修理技術者が開けることが想定されるものの、エンドユーザーが日常的に開けるものではない箇所(メインボードへのアクセス、内部モジュールの交換など)については、標準ツールを使用するようにすべきです。文書化された修理手順のどこにも、特殊ツールや独自ツールを使用する箇所を設けてはなりません。特定のツールが本当に必要な場合(例えば、接着されているが剥離可能なディスプレイ用の吸盤など)、独自ツールではなく、広く入手可能な汎用ツールを指定し、可能であれば含めるか参照することで、その箇所で特殊ツールへの依存が密かに再導入されるのを防ぐことができます。
iFixitの分解手法は、もともとメーカーの設計ツールではなく、独立した修理可能性監査として開発されたものですが、その採点基準がまさにこの点を重視しているため、直接研究する価値があります。接着剤や独自の留め具だけでなく、分解手順が文書化されていないことや、分かりにくいリリース機構についても減点され、発見しやすさは注釈ではなく採点対象属性として扱われます。製品発売後に採点されるのではなく、開発段階でこの採点基準に基づいて設計することは、製品出荷前にこの章のガイダンスを検証する簡単な方法です。
ヒント: 製品を一度も見たことのない参加者に「これを開けてバッテリーを取り外してください」という指示以外何も与えずに、ブラインド分解テストを実施し、時間を計測します。壁のハエになって観察します(参照)。 デザインとユーザビリティに関するインタビュー手法その時間と、設計に精通したエンジニアが達成する時間との差こそが、視覚言語と機械言語がどれだけうまく伝達されているかの実際の尺度であり、実際に測定してみると、チームが予想するよりも大きな差であることが多い。
文書化、材料マーキング、およびスペアパーツのエコシステム
前章で述べた物理的な設計作業は、修理業者、リサイクル業者、または規制当局が実際にそれを利用できるような管理層や情報層と組み合わされた場合にのみ、意図した効果を発揮する。
修理に関する資料修理権に関する義務では、対象となるスペアパーツについて、分解図、トルク仕様、手順書などの修理情報が、認定サービスネットワークだけでなく、独立系修理業者にも妥当な条件で提供されることが求められます。この文書は、製造時に使用されたCADデータと公差データに基づいて作成される必要があり、後から写真をもとに技術ライターが別途作成するべきではありません。そうすることで、コスト削減と、前章で述べた使用現場でのクイックリリースガイドに対する信頼を損なう現実との不一致の問題を解消できます。 | リサイクル業者向けの材料マーキングISO 11469のマーキングは、剥離したり剥がれたりする可能性のあるラベルに印刷するのではなく、各部品に直接成形され、最小質量閾値(一般的に業界慣行では約25グラム以上の部品が対象となるが、これは管轄区域や社内規格によって異なる)を超えるすべての部品に表示され、可能な限り分解補助具なしで判読できる必要があり、嵌合面に埋め込まれるのではなく、外部または容易に露出できる面に表示されるべきである。単一材料の章で述べたように、このマーキングは手動による選別と分解監査を支援するものであり、基礎となる材料適合性作業に取って代わるものではない。 |
スペアパーツの供給に関する約束修理する権利および関連する各国の実施法では、製品カテゴリーや加盟国によって異なるものの、一般的には生産終了から7~10年という最低期間が定められており、その間はスペアパーツが適正価格で入手可能でなければならない。これは設計上の義務であると同時に、サプライチェーンと在庫計画に関する義務でもあるが、設計に直接的な影響を与える。長期にわたって入手可能なスペアパーツには、予告なしに仕様変更されることのない安定した仕様が必要となる。なぜなら、出荷される部品と一致しなくなった部品番号を参照する修理マニュアルは、ジョイント仕様が欠落しているのと同様に、コンプライアンス上の重大な欠陥となるからである。 | デジタルプロダクトパスポートESPRのデジタル製品パスポート(DPP)要件は、製品カテゴリーごとに段階的に導入されており、材料構成、分解手順、スペアパーツの調達先など、これらの情報の多くを製品に添付された機械可読記録として正式に記録し、製品自体に付いているスキャン可能な識別子からアクセスできるようにします。直感的な分解に関する章で説明した物理的なマーキングとQRコードによるガイダンスをDPPとの互換性を考慮して設計することで、カテゴリー固有のDPP要件が発効した後の2度目の改修を回避できます。 |
ヒント: assign a single internal owner for the repair-documentation-to-CAD synchronization process, with a defined trigger (any engineering change order affecting a documented joint or part automatically flags the corresponding manual page for review). Without an explicit owner and trigger, documentation drift after launch is close to guaranteed, since it is nobody’s job by default once a product ships.
ボーナス:ビジネスと製造業の経済学
DfDは社内ではコンプライアンスコストとして扱われることが多い。実際の会計処理は、そのように捉えられているよりも有利だが、ユニット組立コストだけでなくライフサイクル全体を考慮する必要があり、マーケティング担当者や消費者にとっては難しい。
コストが本当に上がる場所スナップフィットやねじ込み式の構造は、接着式や溶接式に比べて部品点数が多くなる傾向があり、その結果、金型キャビティ、組立ラインステーション、ファスナーの購入費や在庫管理費が増加します。ガスケットシール式の筐体は、接着剤シール式に比べて圧縮溝の寸法公差管理が厳しくなるため、金型公差が厳しくなったり、工程内ゲージングが追加で必要になったりします。オンデマンド剥離型接着剤を使用する場合、標準的な構造用接着剤よりも単位あたりのコストが大幅に高くなります。これらのコストはどれも無視できないため、ユニットレベルではオンデマンド剥離がコスト中立であると想定しているプログラムは、実際の部品表の差額に驚くことになるでしょう。 | 回収された場所技術者が故障した部品に5ステップではなく1~2ステップで到達できる場合、保証期間内および保証期間外の修理費用は低下し、以前はユニット全体の交換が必要だった修理(故障した部品に隣接部品を破壊せずにアクセスできないため)の一部が、代わりに単一部品の修理になると、さらに低下します。住宅の質量が、リサイクル業者が損失を出して処理するよりもダウンサイクルまたは埋め立て処分することが多い混合材料の分画ではなく、単一の混合されていない正しく識別された樹脂の流れとして排出される場合、リサイクルの流れの収率は著しく向上します。ブランドと調達の価値は、曖昧なものではなく、ますます明確になっています。EUの公共部門および企業の調達では、入札基準として最低限の修理可能性スコアを指定し始めており、DfD投資を評判上の外部性として残すのではなく、直接対象市場に転換しています。 |
結論として、今後の展望を示す。
以下の3つの展開により、この記事の枠組みは、現在の製品が置かれている状況を超えて拡張されるでしょう。
- デジタル製品パスポートは、カテゴリー別のESPR委任法が要件を確定すれば、文書化章の手動同期方式を、定期的に更新されるPDFではなく、リアルタイムで監査可能なデータフィードへと変革し、文書化のずれによるコストを増加させるとともに、現在構築されているCADから文書化へのパイプラインの価値を高めることになるでしょう。
- 自動化されたロボットによる分解は、現在では主に試験的なリサイクル施設に限られていますが、この記事で焦点を当ててきた人間の修理業者やリサイクル業者以外にも、新たな対象が存在します。ロボットによる分解セルは、人間の技術者以上に、機械が読み取れる接合部の位置と、一貫性があり予測可能なリリース形状を必要とします。そのため、直感的な分解に関する章で述べた視覚言語と幾何学的一貫性の原則は、現在のような慣習主導型の手法ではなく、正式な機械可読規格へと移行していく可能性が高いでしょう。
- 化学リサイクルは、原理的には機械的リサイクルでは処理できない混合ポリマーの流れにも対応できるため、特定の樹脂の組み合わせに関して、第2の柱における厳格な単一材料要件をいずれ緩和する可能性がある。しかし、化学リサイクル能力はプラスチックリサイクル総量のごく一部に過ぎず、将来的に利用可能になることを想定して設計するのではなく、現在主流となっている機械的リサイクルに逆らって設計することは、ほとんどの製品プログラムにとってまだ責任を持って行うことができない賭けである。
それらすべてに共通する点は、この記事の冒頭で述べたことと同じである。つまり、規制によって分解が測定・監査対象となる製品特性となった日から、分解はもはや特殊なケースではなくなったということだ。
次の規制サイクルで長く使える筐体は、スナップフィット構造、単一素材樹脂の選択、接着剤の排除、分かりやすい分解手順を、コンセプト段階から一つの統合された設計課題として扱い、最後に調整する4つの個別のチェックリスト項目として扱わなかったものである。
分解設計に関する外部リンク
(リンクにカーソルを合わせると、コンテンツの説明が表示されます)
用語集
Bill Of Material (BOM): 製品の製造に必要な部品、サブアセンブリ、原材料を数量と仕様を含めて詳細に記述した構造化されたリストで、生産計画や在庫管理に使用されます。
Bill of Materials (BOM): 製品の製造に必要な部品、材料、数量を詳細に示した包括的なリスト。製造業やエンジニアリング分野で、生産計画、在庫管理、コスト見積もりを容易にするためによく用いられる。
Computer Aided Design (CAD): エンジニアリング、建築、製造などの様々な分野における設計の作成、変更、分析、最適化に使用されるソフトウェアアプリケーションであり、デジタルツールと技術を用いて精密な図面やモデルの作成を可能にする。
Computer-Aided Design (CAD): エンジニアリング、建築、製造などの様々な分野における設計の作成、変更、分析、最適化に使用されるソフトウェアアプリケーションであり、デジタルツールと技術を用いて精密な図面やモデルの作成を可能にする。
Design for Disassembly (DfD): 製品のライフサイクル終了時に部品や材料を容易に分離できる設計アプローチであり、リサイクル、再利用、効率的な廃棄物管理を促進します。モジュール性とアクセシビリティを重視することで、持続可能性を高め、環境負荷を低減します。
Design for Manufacturing (DfM): 設計段階で製造工程、材料、組立技術を考慮することにより、製品設計を簡素化・最適化し、製造性の向上、生産コストの削減、品質の向上を図ることを目的とした一連の原則。
Engineering Change Order (ECO): 製品の設計、仕様、またはプロセスに対する変更を承認する文書であり、変更内容、理由、および実施手順を詳細に記載し、製品ライフサイクル全体を通して変更の適切な追跡と管理を保証する。
Finite Element Analysis (FEA): 複雑な工学問題を解くための数値的手法であり、構造物を要素と呼ばれるより小さく単純な部分に分解することで、様々な条件下での応力、ひずみ、変形を解析することを可能にする。
International Organization for Standardization (ISO): a non-governmental international body that develops and publishes standards to ensure quality, safety, efficiency, and interoperability across various industries and sectors, facilitating global trade and cooperation. Established in 1947, it comprises national standardization organizations from member countries.
Metal Active Gas (welding) (MAG): 鉄系金属と非鉄金属の接合時に、溶融池を大気汚染から保護するために、連続的に供給される消耗電極と、通常は二酸化炭素を含むシールドガス混合物を使用する溶接プロセス。
Metal Inert Gas (welding) (MIG): 溶接ガンを通して供給される連続した固体ワイヤ電極を使用し、ワイヤとワークピースの間に電気アークを発生させて両方を溶融させ、溶融池を形成する溶接プロセス。通常、汚染を防ぐために不活性ガスでシールドされる。
Positive Material Identification (PMI): 材料(主に金属)の組成を、X線蛍光分析や光放出分光法などの非破壊検査技術を用いて検証するプロセスであり、仕様への適合性を確保し、製造および建設における材料の混同を防止する。
Printed Circuit Board (PCB): 絶縁材料で作られた平らな基板で、導電経路(通常は銅板からエッチング加工されたもの)を通して電子部品を支持・接続する。回路の組み立ての基礎となり、部品間の電気接続を容易にする。
Probability Density Function (PDF): 連続確率変数が特定の値をとる可能性を表す関数であり、ある区間における曲線下の面積は、その変数がその区間内に収まる確率を表す。
Waste Electrical and Electronic Equipment (WEEE): 廃棄された電気・電子機器(部品、アセンブリ、サブアセンブリを含む)のうち、もはや使用されていない、または機能していないものは、適切に管理されないと環境に有害となる可能性がある。コンピュータ、テレビ、家電製品などが含まれる。