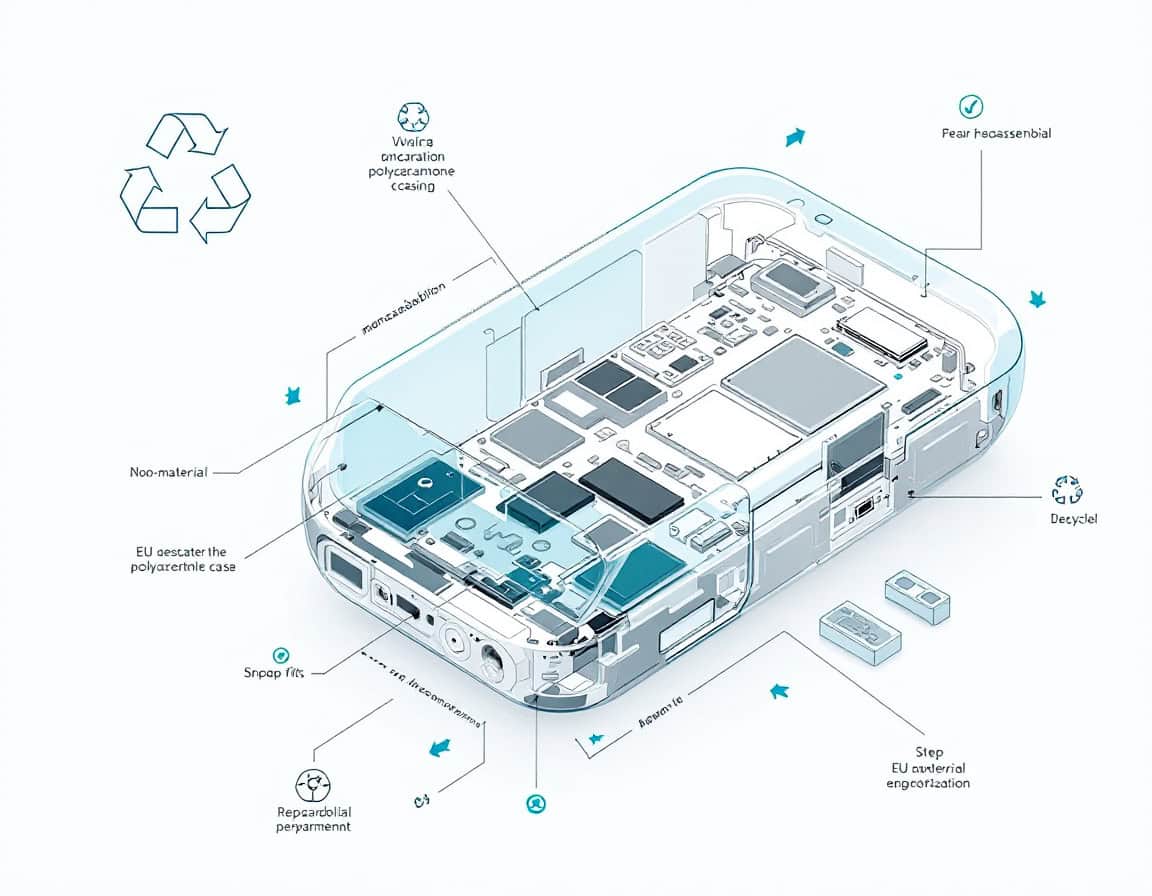
서론: 제조를 위한 설계에서 제품 수명 종료를 위한 설계로
지난 30년간 소비자 가전 제품의 플라스틱 케이스 디자인은 비용 절감(일부 시장에서는 품질 저하) 외에도 단 하나의 상황, 즉 생산 라인에서의 최종 조립을 위해 최적화되어 왔습니다. 초음파 용접구조용 접착제, 열 접착 보스, 혼합 재료 오버몰드 등은 모두 특정 작업을 빠르고 저렴하며 기계적으로 안정적으로 수행하기 위해 존재합니다. 하지만 이러한 기술들은 제품을 다시 열어 배터리를 교체하거나, 깨진 화면을 교체하거나, 재활용을 위해 재료를 분리해야 하는 두 번째 상황을 고려하여 설계된 것은 아닙니다. 업계 역사의 대부분 동안 이러한 두 번째 상황은 설계 요구 사항이 아니라 조립 과정에서 발생하는 우연한 결과였습니다.
At end of life, recyclers depend on resin marking, and a plastic identification chart helps technicians recognize unmarked enclosure plastics such as ABS or 폴리카보네이트플라스틱 식별 테스트를 통해 해당 부품을 재사용하거나 재활용하기 전에 등급을 확인할 수 있습니다.
That has changed. The European Union is moving reparability and recyclability from a marketing claim to a legal specification, and the shift is working its way back through the design chain into the enclosure itself: which fasteners are chosen, which resins are specified, and in what sequence a technician — or an untrained consumer — is expected to get inside the product.
This article treats design for 분해 (DfD) as what it now is: a primary constraint on plastic part design, on par with structural performance, cosmetic finish and cost per unit, not a downstream problem handed to whoever writes the service manual after the product ships.
플라스틱 케이스의 분해 가능성을 결정하는 데 있어 가장 중요한 세 가지 요소는 부품 결합 방식(스냅핏, 용접 또는 접착), 케이스에 사용된 재료 종류의 수(단일 재료, 혼합 재료), 그리고 주요 구조에 접착제가 사용되는지 여부입니다. 종종 간과되는 네 번째 요소는 앞의 세 가지 요소가 실제로 효과적인지 여부를 결정짓습니다. 바로 제품을 처음 열어보는 사람도 분해 순서를 쉽게 이해할 수 있는지 여부입니다. 이 글에서는 규제 요인, 세 가지 핵심 요소에 대한 심층적인 엔지니어링 분석, 사용 편의성을 높이는 인적 요소, 그리고 최종적으로 검증 및 사업 타당성 분석을 다룹니다.
부인 성명: 2026년 현재, 특히 ESPR 위임법 시행 시기, 정확한 예비 부품 공급 기간, 25g 표시 기준 등 몇 가지 규제 관련 사항은 특정 조항에 국한된 것이 아니라 일반적인 업계 관행으로 간주됩니다. ESPR에 따른 위임법은 범주별로 최종 확정되고 있기 때문입니다. 따라서 아래 내용을 모두 당연하게 받아들이기 전에 규정 준수팀의 검토 또는 규정 확인 및 업데이트가 필요합니다.
이 기사와 매우 상호보완적인 내용으로, 가능한 한 많은 기술적 대안을 얻기 위해 다음 자료들도 읽어보시기를 권장합니다:
분해를 의무화하는 규제 요인
현재 네 가지 EU 규정이 인클로저 설계에 직접적인 영향을 미치고 있으며, 각각 다른 부분에 영향을 줍니다. product lifecycle이들을 하나의 구분되지 않은 '지속가능성 요구사항'으로 취급하면 한 규정의 요건은 충족하지만 다른 규정은 충족하지 못하는 설계로 이어집니다. 각각 다른 엔지니어링 제약 조건을 내포하고 있으므로 이들을 정확하게 구분하는 것이 중요합니다.
| 기구 | 그것이 지배하는 것 | 설계적 함의 |
| 2024년 7월부터 시행되는 지속가능한 제품을 위한 에코디자인 규정(ESPR) | 위원회가 위임법을 통해 제품별 내구성, 수리 가능성, 재활용 가능성 및 디지털 제품 여권 요건을 설정할 수 있도록 하는 기본 규정 | Enclosures ~ 해야 하다 anticipate quantified disassembly-depth and disassembly-time limits once product-category delegated acts land; designs frozen against a moving regulatory target age badly |
| Right to Repair Directive (EU) 2024/1799 | 특정 제품 범주의 제조업체는 법적 보증 기간 이후에도 합리적인 비용으로 정품 또는 호환 부품을 사용하여 수리를 제공해야 할 의무가 있습니다. | 예비 부품은 인접 부품을 손상시키지 않고 물리적으로 분리할 수 있어야 합니다. 고장난 부품 하나에 접근하기 위해 본체를 교체해야 하는 경우 수리가 경제적으로 타당하지 않습니다. |
| WEEE 지침 2012/19/EU | 전자 폐기물의 수거 및 재활용에 대한 생산자 책임 및 물질 회수 목표 설정 | 하우징은 이상적인 실험실 조건이 아닌, 상업용 재활용 시설의 시간 및 장비 제약 조건 내에서 재활용 가능한 재료별로 분리되어야 합니다. |
| 배터리 규정(EU) 2023/1542 | 가전제품에 사용되는 휴대용 배터리는 최종 사용자가 분리하고 교체할 수 있어야 하며, 많은 범주에 대해 단계적 준수 기한이 2027년까지 연장됩니다. | 배터리함은 접착제로 밀봉된 덮개나 열 압착으로 고정되어 있으면 안 되며, 제거 과정에서 파괴적인 도구가 필요하지 않아야 합니다. |
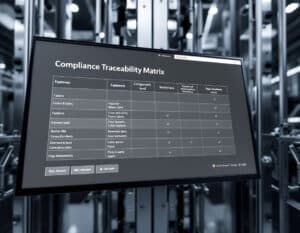
이러한 여러 사항을 구체화하는 엔지니어링 표준인 EN 45554는 규제 기관과 시험 기관에서 사용하는 실제 평가 방법을 정의합니다. 여기에는 에너지 관련 제품의 수리, 재사용 및 업그레이드 가능성을 평가하는 일반적인 방법, 예를 들어 시간 제한 분해 프로토콜 및 패스너 접근성 점수 평가 등이 포함됩니다. 설계자가 '수리가 가능해야 한다'는 일반적인 기준에 의존하는 대신 EN 45554를 직접 기준으로 삼으면 첫 번째 시도에서 적합성 평가를 통과하는 설계를 얻을 수 있습니다.
어떤 지침의 내용보다 더 중요한 두 가지 함의가 있습니다.
- 이러한 기술들은 서로 분리되어 있지 않고 융합되고 있습니다. 이제 배터리 칸은 동일한 접합부에서 배터리 규정의 탈착 가능성과 ESPR 분해 깊이 논리를 동시에 충족해야 합니다.
- ESPR에 따른 위임법은 여전히 범주별로 작성되고 있으므로, 오늘 설계된 인클로저는 현재의 최소 기준이 아닌 강화되는 기준에 대비한 여유를 두고 설계해야 합니다.
팁: 산업 디자인이 확정되는 즉시 부품 수준에서 적합성 추적 매트릭스를 구축해야 합니다. 각 행은 체결 부품 또는 접합부별로 구성하고, 열에는 네 가지 측정 도구 중 어떤 것이 해당 부품이나 접합부에 사용되는지 기록합니다. 금형 제작 후 이 매트릭스를 추가하는 것은 DfM 검토 중에 생성하는 것보다 훨씬 비용이 많이 들며, 이는 인증 기관이 적합성 평가 중에 요구하는 필수 자료입니다.
분해 용이성 설계의 기본 원칙: 용어 및 측정 기준
접합부 및 재료에 대해 논하기 전에, 이 문서에서 사용하는 용어를 명확히 하는 것이 도움이 됩니다. 왜냐하면 이러한 용어들은 DfD 문헌과 EN 45554 자체에서 정확한 공학적 의미를 지니고 있기 때문입니다.
- 분해 깊이 깊이는 목표 부품에 접근하기 전에 순서대로 제거해야 하는 부품 또는 접합부의 수를 나타냅니다. 후면 커버 하나만 제거하면 접근 가능한 배터리의 깊이는 1입니다. 메인보드, 쉴드 케이스, 접착제로 고정된 미드프레임 아래에 묻혀 있는 배터리는 개별 접합부가 기술적으로 모두 제거 가능하더라도 깊이가 4입니다.
- 분해 순서 핵심은 부품을 제거하는 순서입니다. 잘 설계된 제품은 막다른 길이 거의 없는 순서를 가지고 있습니다. 즉, A 부품을 제거할 때 공구를 올바른 각도로 넣기 위해 B 부품을 먼저 제거한 다음 다시 설치해야 하는 경우는 절대 없습니다.
- 도구 종속성 각 연결 부위를 열기 위해 필요한 도구에 따라 분류합니다. 도구가 필요 없는 연결 부위(손가락으로 조작 가능한 스냅 또는 래치), 일반 도구가 필요한 연결 부위(일반 가정이나 기본 수리 키트에 있는 드라이버 비트), 또는 특수 도구가 필요한 연결 부위(전용 비트, 접착제 절단 와이어, 열풍기)로 나뉩니다. 수리권 규정 준수는 필수 예비 부품이 필요한 연결 부위에서 특수 도구 범주를 사실상 제거합니다.
- 파괴적 분해와 비파괴적 분해 개봉 시 파손되지 않는 접합부(나사, 대부분의 스냅핏, 커넥터)와 파손되는 접합부(열 압착 돌출부, 용매 접착 이음매, 대부분의 접착층)를 구분합니다. 재활용 과정에서는 수명 종료 시 파괴적인 분리 방식을 어느 정도 수용하거나 선호할 수 있지만, 수리 과정에서는 제거된 부품이 다시 사용되어야 하므로 이러한 방식이 적합하지 않습니다.
이 네 가지 조치는 이후 장에서 다루는 모든 결정의 기준이 되는 DfD(설계 용이성) 계층 구조를 구성합니다. 첫째, 접합부 수를 줄이고, 둘째, 남은 접합부를 가역적으로 만들고, 셋째, 가역적인 접합부를 물리적으로나 인지적으로 접근 가능하게 만듭니다. 이 글의 각 핵심 요소는 해당 계층 구조의 각 단계에 해당합니다. 단일 소재 설계는 소재 전환용 체결 부품의 필요성을 없애 접합부 수를 간접적으로 줄이고, 스냅핏 구조는 접합부를 가역적으로 만들며, 직관적인 분해 설계는 접합부의 접근성을 높입니다.
팁: 표면 스타일링 전에 개념 설계 단계에서 모든 하위 어셈블리에 대해 분해 깊이와 도구 의존성을 평가합니다. 이는 자재 명세서를 기반으로 5분 만에 완료할 수 있는 간단한 작업으로, 안테나 모듈 아래에 배터리가 숨겨져 있는 것과 같은 아키텍처 문제를 잡아낼 수 있습니다. 이러한 문제는 설계 단계에서는 거의 비용 없이 수정할 수 있지만, 금형 제작 후에는 수정 비용이 엄청나게 많이 듭니다.
첫 번째 핵심 요소: 분해에 최적화된 결합 방식인 스냅핏 아키텍처
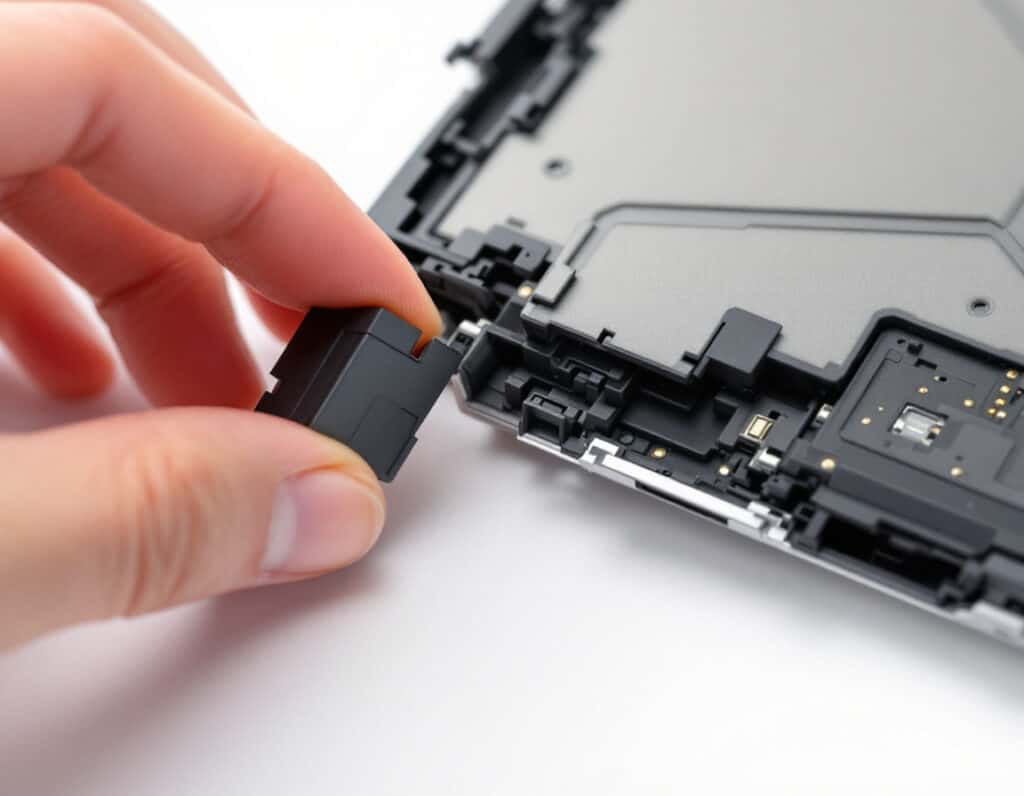
스냅핏은 이 글에서 다루는 결합 방식 중 유일하게 분해를 위해 용도가 변경되지 않은 방식입니다. 1940년대 이후 최초 특허 문헌에서는 스냅핏이 분해 및 재조립이 가능한 방식으로 설계되었습니다. 수리가 가능한 단일 소재 케이스의 주요 구조적 결합 방식으로 스냅핏을 사용하려면, 대량 생산되는 소비자 가전 제품에서 거의 고려되지 않았던 작동 조건, 즉 조립 라인 교육을 받지 않은 사람이 일정하지 않은 힘과 각도로 수십 번씩 열고 닫는 작동 조건을 견딜 수 있도록 설계해야 합니다.
형상 및 접합 유형
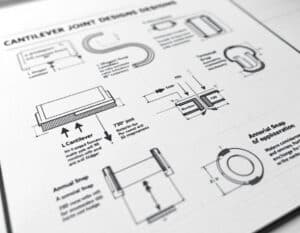
세 가지 캔틸레버 유형은 거의 모든 인클로저 적용 분야에 적용됩니다.
- 직선형 캔틸레버 후크는 가장 간단한 구조입니다. 끝부분에 후크가 달린 빔으로, 삽입 시 휘어지고 원래 위치로 되돌아와 잠깁니다. 고정력은 후크 체결 깊이와 언더컷 각도에 의해 결정되며, 해제력은 반대 방향에서 동일한 언더컷 각도에 더해 해제 도구가 접근할 수 있는 정도에 따라 결정됩니다.
- The L-shaped or U-shaped cantilever trades some stiffness for a longer effective beam length in a smaller footprint, useful where wall space is constrained but deflection needs to stay within the elastic strain limit of the resin.
- The torsional snap (sometimes called a cantilever hinge or flexure latch) loads the beam in torsion rather than bending, giving a more compact packaging envelope at the cost of higher local 스트레스 concentration at the torsion axis — a detail that matters directly for fatigue life, addressed below.
캡이나 배터리 커버에 흔히 사용되는 원형 스냅은 단일 캔틸레버가 아닌 전체 링 주위에 변형을 분산시켜 유지력 단위당 최대 변형률을 낮추지만, 한 부분이 하중을 불균형적으로 많이 받는 것을 방지하기 위해 원주를 따라 벽 두께가 더 균일해야 합니다.
팁: 위 소개 말미에서 언급했듯이, 저희는 다음 자료를 참조하시기를 강력히 권장합니다. 플라스틱 디자인 팁 모음 <.
반복적인 비전문적인 사이클링에 적합한 사이즈입니다.
삽입력과 유지력의 비대칭성은 핵심 설계 요소입니다. 삽입력은 진입 각도(일반적으로 30~45°)에 의해 결정되며, 결합부를 손상시키지 않고도 낮게 유지할 수 있습니다. 유지력은 복귀 각도에 의해 결정되는데, 조립 전용 스냅의 경우 결합부가 파괴적인 용도 외에는 다시 열리지 않을 것이라는 가정 하에 복귀 각도가 90°처럼 가파르거나, 의도적인 해제 경로가 없는 언더컷 형태일 수 있습니다. 반면 분해 가능한 스냅은 적당한 복귀 각도(일반적으로 30~45°, 대칭적인 동작을 위해 진입 각도와 일치시키기도 함)와 명확한 해제 기능을 결합합니다. 이러한 해제 기능에는 손가락으로 접근할 수 있는 탭, 드라이버 슬롯 레버 포인트, 또는 인접한 외관 표면을 손상시키지 않고 평평한 도구로 접근할 수 있는 경사면이 포함됩니다.
반복적인 하중 작용에도 변형률은 수지의 허용 변형률 한계보다 훨씬 낮게 유지되어야 하며, 단순히 일회성 항복 변형률만을 넘어서는 안 됩니다. 무충전 폴리카보네이트의 경우, 일회성 하중 작용 시 허용 변형률은 약 6%로 설계하는 것이 일반적이지만, 제품 수명 동안 20~50회의 수리 하중을 견뎌야 하는 접합부는 2~3%에 가까운 작동 변형률을 견딜 수 있도록 설계해야 합니다. 이때 발생하는 변형률 차이는 더 조여진 형상보다는 더 길거나 두꺼운 빔을 사용하여 흡수해야 합니다. 유리 섬유 강화 수지는 섬유-매트릭스 박리가 발생하기 전까지 훨씬 적은 변형률(일반적으로 0.5~1%)을 견딜 수 있습니다. 따라서 수리가 중요한 접합부의 구조적 스냅핏은 하우징의 나머지 부분에 강성 보강재가 사용되더라도 일반적으로 무충전 또는 소량 충전된 등급으로 지정됩니다.
디자인에 중요한 요소: this does not account for the inherent ageing weaknesses of plastics: heat, UV, chemicals … depending on application and usages, may age the resin way faster that the direct usage strain. 게다가, 만약 분해 부품이 고장의 원인이라면 그 부품을 개선하는 것은 정말 안타까운 일일 것입니다!
수리 주기 사용에 특정한 고장 모드
메모: 잦은 수리 과정을 거치는 제품이 좋은 것인지는 아직 미지수입니다. (적어도 수리가 가능하다는 전제하에 말이죠.)
이러한 연결부는 생산 라인에서 한 번 조립되는 것이 아니라 최종 사용자가 반복적으로 열기 때문에 다음과 같은 세 가지 고장 유형이 나타납니다.
- 반복적인 굴곡으로 인한 갈고리 뿌리 부분의 스트레스 백화 현상
- 축에서 벗어난 릴리스 툴 접촉으로 인한 후크 프로파일의 점진적인 둥글어짐
- 주기 사이에 조인트가 지속적인 변형 상태에 있을 때 유지력의 크리프 완화 현상(주로 스냅핏보다는 간섭핏 설계에 관련되지만 하이브리드 조인트에서 흔히 발생함).
모든 캔틸레버 빔 바닥면의 루트 반경이 벽 두께의 최소 0.5배 이상이면, 최대 응력이 분리 도구가 접촉하는 표면에서 멀어지게 하여 처음 두 가지 파손 모드를 직접적으로 해결할 수 있습니다. 또한, 충분하고 일관된 루트 반경은 반대쪽 표면의 수축 자국을 줄여 분해 요구 사항과 성형 품질 요구 사항을 상충하지 않고 일치시킵니다.
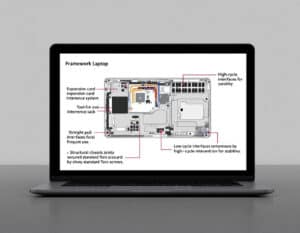
예: Framework 노트북의 메인보드와 확장 카드 고정 방식은 유용한 참고 자료가 될 수 있습니다. 확장 카드는 나사 대신 공구 없이 당겨서 고정하는 간섭 래치를 사용하는데, 이 래치는 전문 지식이 없는 사용자도 수백 번 삽입/제거할 수 있도록 특별히 설계되었습니다. 반면, 접근 빈도가 낮은 구조적 섀시 연결부에는 스냅 방식 대신 표준 Torx 나사를 사용합니다. 이는 스냅 방식은 사용 빈도가 매우 높은 인터페이스에만 적용하고, 사용 빈도는 낮지만 토크 유지력이 더 중요한 부분에는 고정식 패스너를 사용하기로 한 명확한 설계 결정입니다.
팁: 후크 형상을 확정하기 전에 CAD 시뮬레이션으로 생성된 빔이 아닌 실제 성형 부품에 대해 Weibull 분포 기반의 사이클 피로 시험을 수행해야 합니다. 사출 성형된 빔 뿌리 부근의 섬유 배향 및 용접선은 실제 피로 곡선을 시뮬레이션 결과와 상당히 다르게 만들어, 유한 요소 해석(FEA)만으로 검증된 설계는 예측된 사이클 수명보다 30~50% 정도 성능이 저하되는 경우가 흔합니다.
두 번째 핵심 요소: 단일 소재 하우징
접합부가 완벽하게 가역적이라 하더라도 케이스는 재활용 심사를 통과하지 못할 수 있습니다. 가역성이 수리 문제는 해결하지만 재료 분리 문제는 해결하지 못하기 때문입니다. ABS로 성형된 쉘이 접착제 없이 PC/ABS 혼합 베젤에 접합되고, 유리섬유 강화 나일론 내부 브래킷과 다이캐스트 알루미늄 실드가 양면 테이프로 접착된 경우, 엄밀히 말하면 완전히 '분해 가능'하지만 기계적 재활용 업체에게는 거의 가치가 없습니다. 이러한 재료들을 혼합하면 재분쇄물의 기계적 특성이 사용 가능한 사양 이하로 저하되기 때문입니다.
합병의 실제 의미는 무엇인가단일 소재 설계는 제품에 문자 그대로 한 가지 수지만 사용한다는 의미가 아닙니다. PCB 기판, 배선, 배터리 및 광학 부품은 각각 다른 수지로 만들어집니다. 단일 소재 설계란 제품의 주요 플라스틱 구성 요소인 구조 하우징, 섀시 및 외관 표면을 하나의 수지 계열로 통합하는 것을 의미합니다. 이렇게 하면 제품 수명이 다한 후 하우징과 전자 부품을 분리할 때, 대부분의 구성 요소가 여러 개의 저부가가치 재활용 경로로 분산되는 대신 하나의 고부가가치 재활용 경로로 유입될 수 있습니다. 실제로 이는 일반적으로 PC, ABS, PC/ABS 블렌드 또는 저응력 용도의 경우 PP 등급과 같은 하나의 기본 폴리머를 선택하고 재료를 대체하는 것이 아니라 형상을 사용하여 하우징의 각 영역이 요구하는 다양한 기계적 요구 사항을 충족하는 것을 의미합니다. | 수지 식별 및 분류 가능성ISO 11469 marking (the resin identification code molded or printed directly onto each part) is necessary but not sufficient. Automated optical or near-infrared sorters at recycling facilities can read polymer type from the material itself, not from an embossed code that may be on an internal, non-visible face; the marking matters for manual disassembly audits and for the technician deciding whether two parts can go in the same bin, but it does not substitute for actually using compatible resins across the assembly. 단일 재질 하우징에 정확하고 일관되게 표시된 사항은 기계 판독이 가능합니다. 정렬 수동 분해가 가능하며, 완벽한 표시가 있는 혼합 재질 하우징이라도 여전히 혼합 재질 하우징입니다. |
자세한 내용은 전체 가이드를 참조하세요.
그리고 또한:
재료 혼합 유연성 상실에 대한 보완
혼합 소재 설계가 존재하는 근본적인 이유는 하우징의 각 영역이 서로 다른 하중을 견뎌야 하기 때문입니다. 힌지 돌출부는 인성과 피로 저항성이 필요하고, 배터리 인접 벽은 난연성이 필요하며, 외부 마감 표면은 긁힘 방지 및 색상 안정성이 필요하고, 차폐 영역은 과거에는 전도성 소재가 필요했습니다. 영역별로 수지를 교체할 수 없게 되면 엔지니어링 부담이 단일 기본 수지 계열 내의 형상 및 적층 제조 패키지에 집중됩니다.
- 국소 강성 한 영역에서만 유리 섬유 강화 등급으로 전환하는 대신, 리브 밀도와 벽 두께 변화를 통해 조정합니다. 이렇게 하면 샷 전체에 걸쳐 섬유 함량을 균일하게 유지하여 2차 재활용 과정에서의 비호환성을 방지할 수 있습니다(동일한 기본 폴리머의 단섬유 강화 및 비강화 등급은 일반적으로 재분쇄 시 혼합이 가능하지만, 영역별로 충전재 함량이 크게 다르면 분쇄 및 혼합 후 혼합이 불가능해집니다).
- 난연성 이제 할로겐화되지 않고 재활용 가능한 PC 및 PC/ABS용 첨가제 패키지로 제공되므로 배터리 인접 영역에만 사용하기 위해 별도의 수지 계열로 전환할 필요가 없습니다.
- EMI 차폐전통적으로는 접합 금속 캔이나 분사식 전도성 코팅으로 해결되었습니다. 코팅 (재활용 오염물질인) 금속은 점점 더 동일한 기본 수지로 성형된 전도성 충전 플라스틱 영역이나, 분해 시 깔끔하게 분리되어 오염된 플라스틱이 아닌 별도의 금속 흐름으로 재활용되는 접착 방식이 아닌 기계적으로 절단된 차폐막을 사용하여 처리되고 있습니다.
- 화장품 마감 (부드러운 촉감과 광택) 차이는 접착된 두 번째 재료가 아니라 표면 질감(VDI/SPI 금형 마감)과 기본 수지의 재활용 흐름과 호환되는 금형 내 또는 도포 코팅을 통해 구현됩니다.
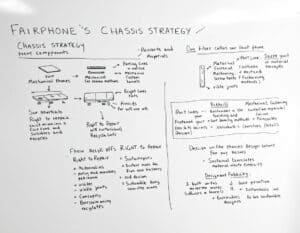
팔로우할 만한 좋은 지원서입니다: Fairphone의 섀시 전략은 생산 과정에서 해결된 이러한 절충안을 가장 명확하게 보여주는 사례입니다. 이 섀시는 주로 소수의 호환 가능한 수지 계열로 제작되었으며, 접착 방식이 아닌 기계적으로 고정되었고, 서비스 자료에는 각 부품의 재질 구성까지 명확하게 명시되어 있습니다. 이러한 전략은 산업 디자인 유연성 측면에서 상당한 제약(눈에 띄는 분할선, 나사 머리, 두꺼운 섀시)을 수반하지만, Fairphone은 수리권 보장 및 재활용성이라는 장점을 의도적으로 확보했습니다. 접착식 다중 재질 쉘을 사용하는 경쟁사들은 이러한 장점을 따라잡기 위해 재설계를 거쳐야 합니다.
팁: 최종 수지 선택을 하기 전에 재분쇄 호환성 매트릭스를 실행해야 합니다. 단순히 '재료 X가 재활용 가능한가?'만 확인하는 것이 아니라, '재료 X의 재분쇄물을 필요한 희석 비율로 신규 재료 X에 다시 혼합했을 때 기계적 사양을 벗어나지 않는가?'도 확인해야 합니다. 공급업체는 자사 등급에 대한 이 데이터를 공개합니다. 동일한 공칭 등급에 사용되는 2차 공급업체를 포함하여 BOM에 실제로 명시된 모든 수지와 이 데이터를 상호 참조하면 단일 공급업체의 재료 데이터 시트 검토로는 놓칠 수 있는 비호환성을 파악할 수 있습니다.
세 번째 핵심 요소: 접착제 제거 — 기계적 및 열적 접합 방식 도입
접착제와 용제 결합은 조립 시 밀봉, 진동 감쇠, 공차 누적 감춰, 체결 부품 목록 불필요 등의 장점으로 인해 매력적입니다(*아래 설계 참고 사항 참조). 그러나 이러한 모든 장점은 분해 시에는 오히려 단점이 됩니다. 경화된 구조용 접착제는 기판을 손상시킬 정도의 열, 용제 또는 힘이 가해지지 않으면 분리되지 않으며, 접착선 자체가 접합부의 더 큰 부분을 처리하는 재료 흐름을 오염시킵니다.
디자인 참고 사항: 하지만 검증이 어렵고, 노화 예측은 위험하며, 제조 공정에서 시간이 많이 소요될 수 있습니다.
기계식 체결 방식이 기본 설정입니다.캡티브 스크류(어깨 부분이나 성형된 돌출부에 유연한 칼라가 있어 풀더라도 통과하는 부품에 고정된 상태를 유지하는 나사)는 실제 수리 과정에서 가장 큰 문제점인 조립 중 나사 분실을 해결합니다. 가능한 한 제품의 대부분에 걸쳐 단일 나사 머리 유형과 드라이브 크기(Torx 또는 Phillips, 한두 가지 길이)로 표준화하면 분해 시간을 단축할 수 있으며 부품 비용은 거의 들지 않습니다. 이는 EN 45554의 공구 개수 점수 산정에서 직접적으로 보상하는 바로 그런 세부 사항입니다. 하우징을 고정하는 나사와 동일한 나사로 압축되는 엘라스토머 개스킷은 기존의 접착제가 제공했던 밀봉 기능을 대체합니다. 하지만 이 경우, 일정한 압축 홈과 둘레 전체에 걸쳐 일정한 클램프 하중이 필요하다는 단점이 있습니다. 이는 기존 접착제가 틈새를 메워 해결했던 공차 누적 문제와 유사합니다. 따라서 이는 실제 엔지니어링 비용이며, 단순히 대체하는 것이 아니라 기계 설계 초기 단계부터 공차 범위에 포함시켜 예산을 책정해야 합니다. 개발 후반에 접착제를 제거한 후 임시방편으로 해결하는 방식은 바람직하지 않습니다. | 용접 방법 및 분해 호환성초음파 and laser welding both produce joints that are, by any practical definition, non-reversible: the weld line fuses the two parts’ polymer chains together, and separating them again means cutting or breaking, not unfastening. They remain useful in this framework only for joints that sit entirely outside the disassembly path — an internal, sealed sub-enclosure with no field-serviceable content inside it, for instance — and even there, using them narrows future repairability if a design assumption about “no serviceable content” turns out to be wrong two product generations later. 실질적인 규칙: 수리권 예비 부품 의무 또는 배터리 규정의 분리 가능성에 따라 적용되는 구성 요소로 이어지는 경로에 접합부가 있는 경우, 조립 라인상의 이점에도 불구하고 용접은 허용되지 않습니다. |
필요에 따라 접착제를 제거할 수 있는 제품
접착 밀봉이 정말로 불가피한 경우, 예를 들어 가스켓의 압축 허용 오차를 견딜 수 없는 이음매에 IP68 방수 등급을 충족해야 하는 경우, 열 또는 전기적으로 분리되는 접착제가 중간 해결책을 제시합니다(이 점에 대해서는 신중하게 고려해야 합니다!). 이러한 접착제는 일반적인 사용 환경에서는 접착 강도를 그대로 유지하다가 특정 온도(일반적으로 90~150°C 범위로, 실제 사용 환경보다 훨씬 높지만 표준 열풍기나 수리 작업대의 핫플레이트로 도달할 수 있는 온도)에서 또는 접착선 내 전도성 층에 저전압 전기 펄스를 가하면 깨끗하게 분리됩니다. 이러한 접착제는 일반 구조용 접착제보다 단위당 가격이 높고, 분리 온도에서 인접 부품이 손상되지 않도록 접합부를 설계해야 합니다(배터리와 디스플레이는 모두 해당 범위 내에 자체적인 열 제한이 있습니다). 하지만 현재로서는 접착 밀봉 성능을 유지하면서도 비파괴적인 수리가 가능한 유일한 옵션입니다.
| 결합 방법 | 가역성 | 밀봉 능력 | DfD 인클로저에서 사용하는 것이 가장 좋습니다. |
|---|---|---|---|
| 스냅핏 | 완전히 뒤집을 수 있으며, 여러 사이클에 걸쳐 사용 가능하도록 설계되었습니다. | 가스켓을 추가하지 않으면 낮아집니다. | 주요 구조 접합부 및 접근 접합부 |
| 고정 나사 + 개스킷 | 완전히 되돌릴 수 있음 | 좋습니다, 관용과 규율을 갖추세요. | 밀폐형 케이스, 배터리 커버, 고하중 클램프 이음매 |
| 초음파/레이저 용접 | 비가역적 | 훌륭한 | 현장에서 수리 가능한 부품이 없는 밀봉된 하위 어셈블리만 해당됩니다. |
| 표준 구조용 접착제 | 손상 없이는 돌이킬 수 없음 | 훌륭한 | 수리권 또는 배터리 규제 관련 경로를 피하십시오. |
| 필요에 따라 접착력을 제거하는 접착제 | 정의된 트리거를 통해 되돌릴 수 있음 | 훌륭한 | 접착력이 강한 밀봉이 필요하며, 사용성을 유지해야 하는 이음새 |
예: 2022년에 출시된 애플의 자가 수리 프로그램은 존재하기 위해 무엇을 바꿔야 했는지, 즉 디스플레이와 배터리 접착제를 어떻게 바꿔야 했는지 때문에 더욱 시사하는 바가 큽니다. 아이폰 일반적인 구조적 결합으로 인해 모든 수리 시 파괴되는 것으로 가정하는 대신, 공개된 수리 설명서에 명시된 특정 저전압 또는 제어된 열 제거 절차와 호환되는 해제 메커니즘으로 전환되었습니다. 기본 외함은 밀봉 성능을 위해 접착제를 유지하지만, 접착제 자체는 일회성 적용이 아닌 정의되고 반복 가능한 해제를 위해 재설계되었습니다. 이러한 조치가 누구나 쉽고 저렴하게 구현할 수 있는 방식으로 DfD(설계 및 결함 방지) 요건을 충족하기에 충분했을까요?
팁: 필요에 따라 접착제를 제거할 수 있는 가역형 접착제를 사용하는 경우, 수리권 지침에 따라 요구되는 동일한 수리 설명서에 해당 접착제의 제거 절차를 명시하고 문서화해야 합니다. 외부 수리업체가 제거 방법을 알지 못하는 가역형 접착제는 실제 수리 과정에서 수리 용이성이라는 이점을 전혀 제공하지 못합니다.
시스템 전반에 걸친 절충점
위의 각 핵심 요소는 자체적인 상충 관계를 내부적으로 해결합니다. 스냅핏 접합, 단일 소재 하우징 및 접착제 제거가 동일한 제품에 결합될 때만 세 가지 추가적인 상충 관계가 발생하며, 이러한 요소들은 각 핵심 요소별로가 아니라 함께 설계되어야 합니다.
침투 보호접착제를 주요 밀봉재에서 제거하고 가스켓과 나사를 이용한 밀봉으로 대체하면 IP 등급이 접착선 특성(균일하고 표면의 미세한 불규칙성에 대한 허용 오차)에서 클램프 하중 특성(모든 체결 부위에서 일관된 압축에 의존)으로 변경됩니다. 가스켓을 사용한 스냅 또는 나사 조립 이음매로 IP67/IP68 등급을 달성하는 것은 옥외 및 내구성이 요구되는 장비에서 가능하며 일반적이지만, 체결 지점뿐만 아니라 전체 둘레에 걸쳐 클램프 하중 시뮬레이션을 통해 검증된 연속 압축 홈 설계와 제품 수명 동안 가스켓 압축 변형에 대한 입고 검사 측정이 필요합니다. | 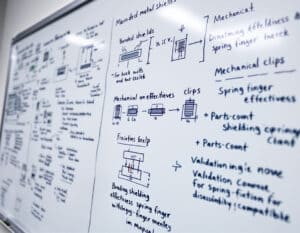 |
EMI/RFI 차폐 연속성금속 차폐 용기는 이음매를 따라 접착되어 구조적으로 전기적으로 연속적입니다. 기계적으로 클립으로 고정되는 비접착식 차폐 용기(분해가 용이한 대안)는 접합부 전체에 걸쳐 차폐 효과를 유지하기 위해 모든 분리 지점에 스프링 핑거 또는 전도성 개스킷 인터페이스가 필요하며, 이로 인해 부품 수가 증가하고 선택된 특정 클립 간격 및 접촉력 조합에 대한 EMI 검증이 필요합니다. 이는 단일 소재 및 접착제 없는 차폐 용기가 상호 작용하는 데 따른 실질적인 비용입니다. 기존의 가정(용기를 접착하고 접합부의 연속성을 무시하는 것)에 따라 가장 간단했던 차폐 솔루션은 더 이상 사용할 수 없으며, 이를 대체할 새로운 솔루션은 별도의 인증 절차를 거쳐야 합니다. | 구조 및 낙하 성능접합 및 용접 이음매는 일반적으로 스냅핏 및 나사식 이음매보다 최대 충격 하중 전달 성능이 우수합니다. 이는 접합선이 하중을 특정 체결 지점에 집중시키는 대신 연속적으로 분산시키기 때문입니다. 스냅핏이나 나사로 고정된 단일 재질 하우징의 낙하 시험 성능을 회복하려면 일반적으로 접합 강도만으로는 충분하지 않으므로, 거싯을 추가하거나 체결 지점 근처의 벽 두께를 늘리거나 하우징 이음매에 도달하기 전에 충격 에너지를 흡수하는 유연한 내부 섀시를 사용하는 등 국부적인 보강이 필요합니다. 많은 설계 변경 초기 단계에서 낙하 시험에 실패하여 재설계가 필요한 이유가 바로 여기에 있습니다. 이러한 재설계를 예상치 못한 상황으로 여기기보다는 프로그램 일정에 재설계 비용을 미리 반영하는 것이 실질적인 해결책입니다. |
팁: IP 등급, EMI 차폐 및 낙하 성능 검증을 여러 번의 개별 빌드에서 순차적으로 수행하는 대신 동일한 물리적 프로토타입 배치에서 수행해야 합니다. 예를 들어 낙하 성능 향상을 위해 보강재를 추가하는 등의 수정 작업은 가스켓 압축력이나 차폐 클립 접촉력에 상당한 영향을 미쳐 다른 두 가지 항목의 재검증이 필요할 수 있습니다. 이러한 상호 작용을 한 번의 빌드 주기 내에서 파악하는 것이 세 번의 빌드 주기에 걸쳐 파악하는 것보다 훨씬 비용 효율적입니다.
팁을 주고받는 팁: 세 가지 테스트의 순서는 매우 중요할 수 있습니다. 최악의 경우를 기준으로 할지, 아니면 가장 흔한 경우를 기준으로 할지 결정해야 합니다. 예를 들어, 하우징 변형이 방수/방진 테스트 결과에 영향을 미칠 수 있으므로 낙하 테스트를 방수/방진 테스트 전에 실시해야 할까요?
누구나 쉽고 빠르게 분해할 수 있도록 설계
A joint that is technically reversible, made of a single recyclable resin, and free of adhesive still fails in practice if the person opening the product cannot figure out how. Right to Repair compliance is not just about whether a joint can be opened non-destructively — EN 45554 and the underlying Right to Repair Directive both explicitly measure disassembly time, and time is dominated far more by how long it takes someone to figure out what to do than by the mechanical force required to do it. This is a communication 설계 문제 layered on top of the mechanical one, and it deserves the same engineering rigor as the joints themselves.
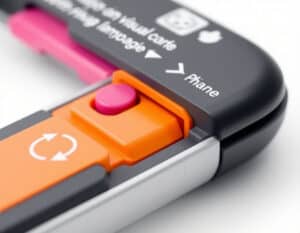
새겨진 시각적 언어
가장 확실한 분해 지침은 분실, 폐기 또는 서랍 속에 넣어두지 않아도 되는, 부품에 직접 새겨진 특징들입니다. 예를 들어, 분리 탭 옆에 방향 화살표를 새겨 넣어 미는 방향을 표시하면, 미숙련자가 분해할 때 가장 흔히 발생하는 오류, 즉 잘못된 방향으로 밀거나 당겨서 관절이 분리되지 않거나 부러지는 것을 방지할 수 있습니다. 제품 라인 전체에 걸쳐 일관된 아이콘 시스템(동일한 화살표 스타일, 동일한 '여기에 도구 삽입' 홈 모양)을 사용하면, 한 제품을 분해해 본 사용자는 다시 학습할 필요 없이 해당 지식을 다음 제품에도 적용할 수 있습니다. 색상은 보조적이지만 효과적인 수단입니다. 수리가 용이하도록 설계된 많은 제품은 배터리 커버, 접근 패널 또는 분리 탭을 주변 외관과 시각적으로 구별되는 색상이나 질감으로 처리하여, 설명 없이도 '이 부분이 분리됩니다'라는 것을 알려줍니다.
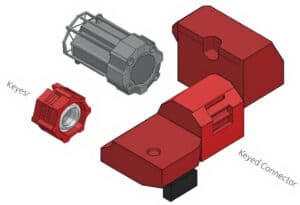
오류 방지 수단으로서의 대칭성과 손잡이
물리적으로 한 방향으로만 재조립할 수 있는 부품은 재조립 오류의 가능성을 완전히 제거합니다. 비대칭 나사 돌기 간격, 키가 있는 커넥터 덮개, 또는 이웃 나사와 바꿔 끼워서는 안 되는 단 하나의 나사에만 사용되는 고유한 패스너 길이와 같은 저비용의 기하학적 설계는 라벨이나 설명서에 의존하지 않고도 올바른 재조립만을 가능하게 합니다. 완전한 비대칭 설계가 비현실적인 경우(예: 네 모서리 나사가 모두 동일한 경우) 각 돌기 옆에 새겨진 위치 번호를 통해 수리자는 추가 부품 없이도 어떤 나사가 어디에서 왔는지 추적할 수 있습니다.
팁: look at 포카요케 concepts and solutions also; many similarities
제품 라인 전체에 걸쳐 일관된 조립 및 분해 기술
제품 라인 전체에 걸쳐 수리 속도는 제거 기술이 일관적일 때 향상됩니다. 예를 들어, 한 모델의 배터리 커버와 다음 모델의 필터 커버에 동일한 밀어 넣기, 비틀어 열기 또는 당기는 탭 동작을 사용하는 경우, 수리 작업자가 습득한 동작이 그대로 적용되어 첫 번째 제품에서 얻은 경험을 바탕으로 두 번째 제품의 분해 시간을 단축할 수 있습니다. 따라서 각 프로그램마다 자체적인 해제 메커니즘을 개발하는 대신, 회사 차원에서 문서화된 내부 메커니즘 라이브러리, 즉 제품 전반에 걸쳐 재사용되는 작고 표준화된 검증된 스냅 및 래치 형상 세트를 구축하는 것이 좋습니다. 이는 수리 용이성과는 별개로 제조 효율성 향상에도 기여합니다. 금형 제작 과정에서 고유한 공구 형상이 줄어들고, 피로 검증 캠페인 횟수도 감소하기 때문입니다.
현장 디지털 안내
주요 접근 지점 옆에 성형 또는 레이저 각인된 QR 코드는 모델별 분해 비디오 또는 분해도 가이드로 바로 연결되어 "이 연결부는 물리적으로 간단합니다"라는 정보와 "사용자는 물리적으로 간단하다는 것을 알고 있습니다"라는 정보 사이의 간극을 줄여줍니다. 단, 연결된 가이드가 특정 제품 개정판에 맞춰 버전 관리되는 경우에만 효과적입니다. 제품 수명 주기 중간에 체결 부품의 개수나 종류가 변경되더라도 호환되지 않는 일반 분해 가이드는 아예 가이드가 없는 것보다 더 빠르게 전체 시스템에 대한 신뢰를 떨어뜨립니다. 수리권(Right to Repair) 관련 문서 의무는 이미 해당 범주에 대해 이러한 콘텐츠를 요구하고 있으며, 문서 자체가 제작된 후에는 제품에 내구성이 뛰어난 링크를 추가하는 것은 거의 비용이 들지 않습니다.
툴링 철학: 표준, 최소 또는 없음
기초 장에서 다룬 도구 의존성 계층 구조는 여기서 실질적인 의미를 갖습니다. 특수 도구에서 표준 도구, 그리고 도구 없이 분해할 수 있는 단계로 내려갈수록 분해 시간과 분해를 수행할 수 있는 사람의 수가 모두 줄어듭니다. 제품은 최종 사용자가 열어야 하는 부분(배터리 커버, 필터 접근, 확장 슬롯)은 기본적으로 도구 없이 분해할 수 있도록 설계되어야 하며, 수리 기술자가 열어야 하지만 최종 사용자가 일상적으로 열지 않는 부분(메인보드 접근, 내부 모듈 교체)은 표준 도구를 사용하도록 설계되어야 합니다. 문서화된 수리 경로상의 어떤 부분에서도 특수 도구나 전용 도구가 필요하도록 남겨두어서는 안 됩니다. 특정 도구가 정말로 필요한 경우(예: 접착되어 있지만 분리 가능한 디스플레이용 흡착컵)에는 전용 도구 대신 널리 사용 가능한 범용 도구를 명시하고 가능하면 포함하거나 참조함으로써 해당 부분에서 특수 도구에 대한 의존성이 다시 발생하는 것을 방지할 수 있습니다.
원래 제조업체의 설계 도구라기보다는 독립적인 수리 가능성 평가 도구로 개발된 iFixit의 분해 방법론은 그 자체로 연구할 가치가 있습니다. 왜냐하면 그 점수 체계는 바로 이러한 수리 가능성 측면을 중점적으로 평가하기 때문입니다. 제품은 접착제나 특수 패스너뿐만 아니라 분해 순서가 문서화되지 않았거나 분리 메커니즘이 명확하지 않은 경우 감점됩니다. 즉, 발견 가능성을 부가적인 요소가 아닌 점수 항목으로 취급하는 것입니다. 제품 출시 후 평가를 받는 것이 아니라 개발 단계에서 이 평가 기준에 맞춰 설계하는 것은 제품 출시 전에 이 장의 지침을 검증하는 간단한 방법입니다.
팁: 참가자들에게 제품을 본 적도 없고 "이걸 열고 배터리를 꺼내세요"라는 지시 외에는 아무런 설명도 없이 블라인드 분해 테스트를 진행하고 시간을 측정하세요. 마치 벽에 붙은 파리처럼 관찰하세요. (참조) 디자인 및 사용성 인터뷰 기법그 시간과 해당 설계에 익숙한 엔지니어가 달성한 시간 사이의 차이가 시각적 및 기계적 언어가 얼마나 잘 전달되는지를 보여주는 실제적인 척도이며, 팀이 측정하기 전까지는 예상보다 훨씬 큰 차이가 나는 경우가 많습니다.
문서화, 자재 표시 및 예비 부품 생태계
앞 장에서 다룬 물리적 설계 작업은 수리업체, 재활용업체 또는 규제 기관이 실제로 사용할 수 있도록 하는 관리 및 정보 계층과 결합될 때에만 의도한 이점을 제공합니다.
수리 문서수리권 의무는 보증 대상 예비 부품에 대한 접근 가능한 수리 정보(일반적으로 분해도, 토크 사양 및 단계별 절차)를 공인 서비스 네트워크뿐만 아니라 독립적인 수리업체에도 합리적인 조건으로 제공해야 함을 요구합니다. 이러한 문서는 생산에 사용된 동일한 CAD 및 공차 데이터를 기반으로 생성되어야 하며, 생산 후 사진을 보고 기술 문서 작성자가 별도로 다시 작성해서는 안 됩니다. 이렇게 하면 비용을 절감할 뿐만 아니라 이전 장에서 논의된 바와 같이 현장 수리 지침에 대한 신뢰를 저해하는 현실과의 불일치 문제를 해결할 수 있습니다. | 재활용 업체용 재료 표시ISO 11469 마킹은 박리되거나 제거될 수 있는 라벨에 인쇄하는 것이 아니라 각 부품에 직접 성형되어야 하며, 최소 중량 기준(일반적으로 업계에서는 약 25g 이상의 부품에 적용되지만, 이는 관할 지역 및 내부 표준에 따라 다를 수 있음) 이상의 모든 부품에 표시되어야 합니다. 또한, 분해 보조 도구 없이도 판독이 가능해야 하며, 접합면에 묻히지 않고 외부 또는 쉽게 노출되는 면에 표시해야 합니다. 단일 재질 관련 장에서 언급했듯이, 이 마킹은 수동 분류 및 분해 검사를 지원하는 역할을 하며, 근본적인 재질 호환성 검증 작업을 대체하는 것은 아닙니다. |
예비 부품 공급 보장 약속수리권(Right to Repair) 및 관련 국가별 시행 방침은 생산 종료 후 최소 7년에서 10년(제품 범주 및 회원국에 따라 다름) 동안 예비 부품을 합리적인 가격으로 공급해야 하는 최소 기간을 설정합니다. 이는 설계 단계뿐 아니라 공급망 및 재고 계획 단계에서도 중요한 약속이며, 설계에 직접적인 영향을 미칩니다. 장기간 공급이 보장되는 예비 부품은 예고 없이 변경되어 조용히 대체되지 않는 안정적인 사양을 갖춰야 합니다. 왜냐하면 수리 설명서에서 더 이상 출하되는 제품의 부품 번호와 일치하지 않는 부품을 참조하는 것은, 누락된 공동 사양만큼이나 심각한 규정 위반이기 때문입니다. | 디지털 제품 여권ESPR의 디지털 제품 여권(DPP) 요건은 제품 카테고리별로 단계적으로 도입될 예정이며, 재질 구성, 분해 방법, 예비 부품 조달 등 많은 정보를 제품에 부착된 기계 판독 가능한 기록으로 공식화하여 제품 자체에 있는 스캔 가능한 식별자를 통해 접근할 수 있도록 할 것입니다. 직관적인 분해 장에서 논의된 물리적 표시 및 QR 코드 안내를 DPP 호환성을 고려하여 설계하면 카테고리별 DPP 요건이 발효된 후 추가적인 수정 작업을 피할 수 있습니다. |
팁: assign a single internal owner for the repair-documentation-to-CAD synchronization process, with a defined trigger (any engineering change order affecting a documented joint or part automatically flags the corresponding manual page for review). Without an explicit owner and trigger, documentation drift after launch is close to guaranteed, since it is nobody’s job by default once a product ships.
보너스: 비즈니스 및 제조업 경제학
DfD는 내부적으로 규정 준수 비용으로 자주 언급됩니다. 하지만 전체적인 회계 처리는 이러한 관점보다 훨씬 유리하지만, 마케터와 소비자에게는 어려운 부분인 제품 조립 비용뿐 아니라 전체 제품 수명 주기를 고려해야 합니다.
비용이 실제로 증가하는 곳스냅핏 및 스크류 방식은 일반적으로 접착 또는 용접 방식보다 부품 수가 많아 금형 캐비티, 조립 라인 스테이션, 체결 부품 구매 및 재고 관리 비용이 더 많이 발생합니다. 가스켓 밀봉 방식은 접착제 밀봉 방식보다 압축 홈 전체에 걸쳐 치수 공차를 더욱 엄격하게 제어해야 하므로 금형 공차를 더욱 엄격하게 설정하거나 공정 중 추가적인 측정이 필요할 수 있습니다. 또한, 필요에 따라 접착제를 제거할 수 있는 방식(DfD)은 일반 구조용 접착제보다 단위당 비용이 상당히 높습니다. 이러한 모든 요소는 무시할 수 없으며, DfD가 단위 수준에서 비용 중립적이라고 가정하는 프로그램은 실제 자재 명세서(BOM) 차이에 놀랄 것입니다. | 그것이 회수된 곳기술자가 고장난 부품에 접근하는 데 5단계가 아닌 1~2단계만 거치면 보증 및 비보증 수리 비용이 절감되며, 이전에는 인접 부품을 손상시키지 않고는 고장난 부품에 접근할 수 없어 전체 장치를 교체해야 했던 수리 중 일부가 단일 부품 수리로 전환되면 비용은 더욱 절감됩니다. 주택 폐기물이 혼합 재료가 아닌, 정확하게 식별된 단일 수지 형태로 배출될 경우 재활용 가치가 크게 향상됩니다. 혼합 재료는 재활용 업체가 손실을 감수하고 처리하는 대신 종종 다운사이클링하거나 매립하게 됩니다. 브랜드 및 조달 가치는 점점 더 명시적인 것으로 인식되고 있습니다. EU의 공공 부문 및 기업 조달에서는 입찰 기준으로 최소 수리 가능성 점수를 명시하기 시작했으며, 이는 DfD 투자를 평판이라는 외부 효과로만 남겨두는 것이 아니라 직접적인 시장 기회로 전환하는 것을 의미합니다. |
결론으로 미래 궤적을 제시합니다.
다음 세 가지 발전 사항은 현재 제품의 수준을 넘어 이 기사의 틀을 확장할 것입니다.
- 카테고리별 ESPR 위임 법안에서 요구 사항을 확정하면 디지털 제품 여권은 문서화 장의 수동 동기화 방식을 주기적으로 업데이트되는 PDF가 아닌 실시간으로 감사 가능한 데이터 피드로 전환하여 문서 불일치 비용을 높이고 현재 구축된 CAD-문서화 파이프라인의 가치를 향상시킬 것입니다.
- 자동화 및 로봇 분해는 현재 시범 재활용 시설에 주로 국한되어 있지만, 이 글에서 중점적으로 다룬 인간 수리공과 재활용 담당자 외에 또 다른 대상을 추가합니다. 로봇 분해 셀은 인간 기술자보다 기계가 읽을 수 있는 관절 위치와 일관되고 예측 가능한 분리 형상이 훨씬 더 필요하며, 이는 직관적 분해 장에서 다룬 시각적 언어 및 기하학적 일관성 원칙을 현재의 관습 중심적인 방식에서 벗어나 공식적이고 기계가 읽을 수 있는 표준으로 발전시키도록 유도할 가능성이 높습니다.
- 원칙적으로 기계적 재활용으로는 처리할 수 없는 일부 혼합 폴리머를 처리할 수 있는 화학적 재활용 경로는 특정 수지 조합에 대한 2단계 재활용 기준의 엄격한 단일 재료 요건을 완화할 수 있습니다. 그러나 화학적 재활용 용량은 전체 플라스틱 재활용량의 극히 일부에 불과하며, 현재 지배적인 기계적 재활용 방식이 아닌 화학적 재활용 방식의 궁극적인 도입을 고려하여 설계하는 것은 대부분의 제품 프로그램이 아직 책임감 있게 추진할 수 있는 전략이 아닙니다.
이 모든 것을 관통하는 핵심은 이 기사의 서두에서 언급한 것과 같습니다. 즉, 분해는 규제가 측정 및 감사 대상 제품 속성으로 지정한 날부터 더 이상 예외적인 경우가 아니게 되었다는 것입니다.
다음 규제 주기 동안에도 내구성이 뛰어난 외함은 스냅핏 구조, 단일 재질 수지 선택, 접착제 제거 및 명확한 분해 순서가 개념 단계부터 하나의 통합된 설계 문제로 다뤄진 외함이며, 최종 단계에서 네 가지 개별 체크리스트 항목을 조율하는 방식이 아닙니다.
분해 용이성 설계 관련 외부 링크
(링크 위에 마우스를 올려놓으면 콘텐츠에 대한 설명을 볼 수 있습니다.)
사용된 용어집
Bill Of Material (BOM): 제품 제조에 필요한 구성 요소, 하위 조립품 및 원자재를 수량 및 사양을 포함하여 자세히 나열한 구조화된 목록으로, 생산 계획 및 재고 관리에 사용됩니다.
Bill of Materials (BOM): 제품 제조에 필요한 구성 요소, 재료 및 수량을 자세히 나열한 종합 목록으로, 제조 및 엔지니어링 분야에서 생산 계획, 재고 관리 및 비용 추정을 용이하게 하기 위해 자주 사용됩니다.
Computer Aided Design (CAD): 엔지니어링, 건축, 제조 등 다양한 분야에서 설계를 생성, 수정, 분석 및 최적화하는 데 사용되는 소프트웨어 응용 프로그램으로, 디지털 도구와 기술을 통해 정밀한 도면과 모델을 만들 수 있습니다.
Computer-Aided Design (CAD): 엔지니어링, 건축, 제조 등 다양한 분야에서 설계를 생성, 수정, 분석 및 최적화하는 데 사용되는 소프트웨어 응용 프로그램으로, 디지털 도구와 기술을 통해 정밀한 도면과 모델을 만들 수 있습니다.
Design for Disassembly (DfD): 제품 수명 주기 종료 시 구성 요소와 재료를 쉽게 분리할 수 있도록 설계된 접근 방식으로, 재활용, 재사용 및 효율적인 폐기물 관리를 촉진합니다. 모듈성과 접근성을 강조하여 지속 가능성을 높이고 환경 영향을 줄입니다.
Design for Manufacturing (DfM): 제조 공정, 재료 및 조립 기술을 설계 단계에서 고려하여 제품 설계를 단순화하고 최적화함으로써 제조 용이성을 향상시키고 생산 비용을 절감하며 품질을 개선하는 것을 목표로 하는 일련의 원칙입니다.
Engineering Change Order (ECO): 제품의 설계, 사양 또는 공정 변경을 승인하는 문서로, 변경 사항, 사유 및 구현 지침을 상세히 기술하여 제품 수명 주기 전반에 걸쳐 변경 사항을 적절하게 추적하고 관리할 수 있도록 합니다.
Finite Element Analysis (FEA): 복잡한 공학 문제를 해결하기 위한 수치적 방법으로, 구조물을 요소라고 하는 더 작고 단순한 부분으로 분해하여 다양한 조건에서 응력, 변형률 및 변형을 분석할 수 있게 합니다.
International Organization for Standardization (ISO): a non-governmental international body that develops and publishes standards to ensure quality, safety, efficiency, and interoperability across various industries and sectors, facilitating global trade and cooperation. Established in 1947, it comprises national standardization organizations from member countries.
Metal Active Gas (welding) (MAG): 철금속과 비철금속을 접합하는 과정에서 소모성 전극을 지속적으로 공급하고, 일반적으로 이산화탄소를 포함하는 보호 가스 혼합물을 사용하여 용접 풀을 대기 오염으로부터 보호하는 용접 공정입니다.
Metal Inert Gas (welding) (MIG): 용접 건을 통해 공급되는 연속적인 고체 와이어 전극을 사용하여 와이어와 공작물 사이에 전기 아크를 발생시켜 둘을 녹여 용접 풀을 형성하는 용접 공정입니다. 일반적으로 오염을 방지하기 위해 불활성 가스로 보호됩니다.
Positive Material Identification (PMI): X선 형광 분석이나 광학 방출 분광법과 같은 비파괴 검사 기술을 통해 재료, 특히 금속의 구성을 확인하는 데 사용되는 공정으로, 사양 준수를 보장하고 제조 및 건설 과정에서 재료 혼동을 방지합니다.
Printed Circuit Board (PCB): 절연 재질로 만들어진 평평한 기판으로, 전도성 경로를 통해 전자 부품을 지지하고 연결합니다. 일반적으로 구리 시트를 에칭하여 제작됩니다. 회로 조립의 기초가 되며 부품 간의 전기적 연결을 용이하게 합니다.
Probability Density Function (PDF): 연속 확률 변수가 특정 값을 가질 가능성을 나타내는 함수로, 특정 구간에서 곡선 아래 면적은 해당 변수가 그 구간 내에 속할 확률을 나타냅니다.
Waste Electrical and Electronic Equipment (WEEE): 더 이상 사용되지 않거나 작동하지 않는 전기 및 전자 기기(부품, 조립품, 하위 조립품 포함)는 적절하게 관리되지 않을 경우 환경 위험을 초래할 수 있습니다. 컴퓨터, 텔레비전, 가전제품 등이 여기에 해당합니다.