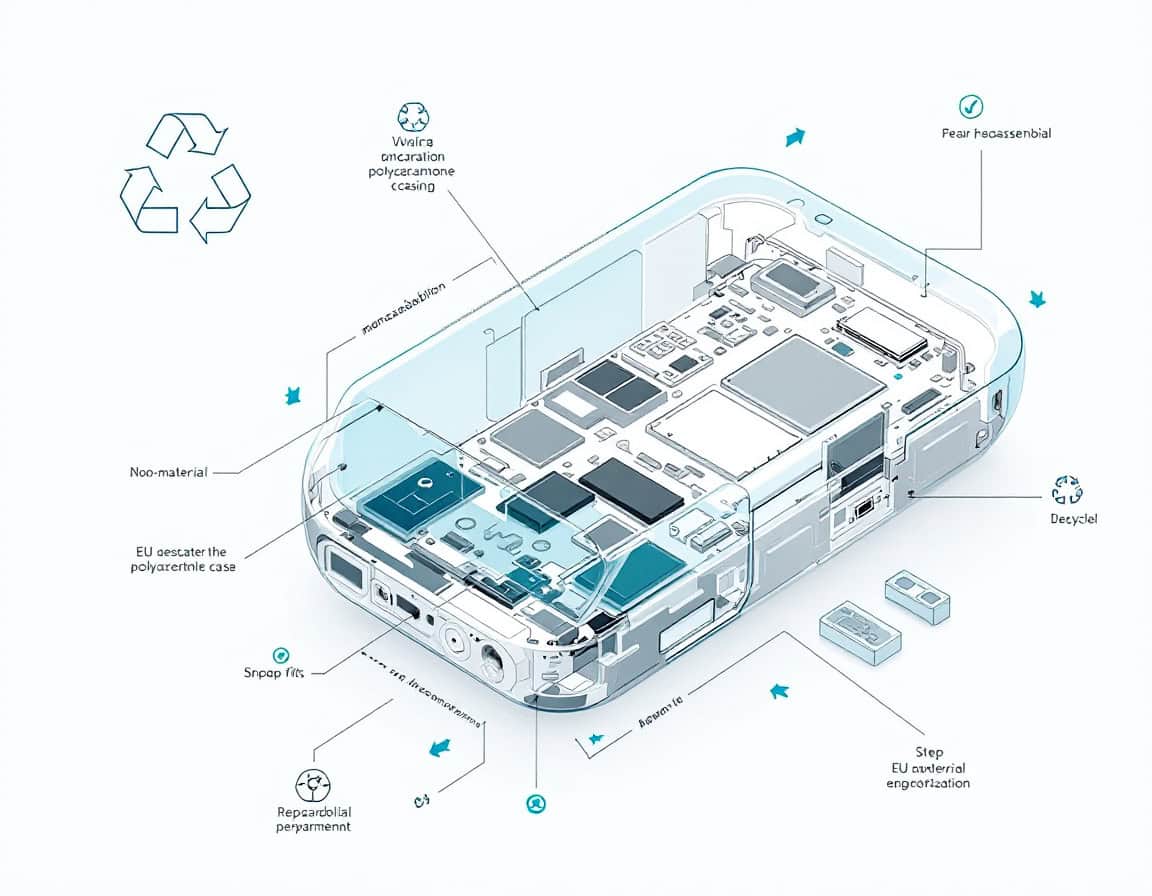
引言:从面向制造的设计到面向报废的设计
三十年来,消费电子产品中的塑料外壳设计一直针对一个特定环节进行优化,除了降低成本(以及某些市场的质量)之外,还降低了流水线上的最终组装。 超声波焊接结构胶粘剂、热铆接凸台和混合材料包覆成型等技术之所以存在,是因为它们能够快速、廉价且机械可靠地完成一次组装。然而,这些技术在设计之初并未考虑第二次组装——即用户需要再次打开产品更换电池、更换破裂屏幕或分离材料进行回收利用。在行业发展的大部分历史中,第二次组装并非设计要求,而是组装过程中遗留问题的偶然产物。
At end of life, recyclers depend on resin marking, and a plastic identification chart helps technicians recognize unmarked enclosure plastics such as ABS or 聚碳酸酯塑料鉴别测试可以确认零件的等级,然后再进行再利用或回收。
That has changed. The European Union is moving reparability and recyclability from a marketing claim to a legal specification, and the shift is working its way back through the design chain into the enclosure itself: which fasteners are chosen, which resins are specified, and in what sequence a technician — or an untrained consumer — is expected to get inside the product.
This article treats design for 拆卸 (DfD) as what it now is: a primary constraint on plastic part design, on par with structural performance, cosmetic finish and cost per unit, not a downstream problem handed to whoever writes the service manual after the product ships.
三个架构决策对塑料外壳的可拆卸性起着至关重要的作用:部件的连接方式(卡扣式、焊接或粘合)、外壳中使用的材料种类(单一材料、混合材料)以及主体结构中是否使用粘合剂。第四个决策(通常被忽略)决定了前三个决策在实践中是否真正有效:对于从未见过产品打开的人来说,拆卸顺序是否清晰易懂。本文将深入探讨监管驱动因素、三大架构支柱的工程设计、使设计易于使用的人因工程层面,以及最终的验证和商业论证。
免责声明: 截至 2026 年,一些具体的监管细节(ESPR 授权行为的时间安排、确切的备件窗口范围、25g 标记阈值)被列为一般行业惯例,而不是限定于特定条款,因为 ESPR 下的授权行为仍在逐类最终确定——值得合规团队审核,或者在将以下所有内容视为理所当然之前进行法规检查和更新。
为了更好地补充本文内容,为了获得尽可能多的技术方案,我们还建议您准备好以下内容:
监管机构强制要求拆卸
目前有四项欧盟法规直接影响外壳设计,每项法规都影响着外壳设计的不同部分。 产品生命周期将它们视为一个不加区分的“可持续性要求”,会导致设计方案满足其中一项要求,却忽略了另一项。因此,有必要将它们精确区分开来,因为每一项都意味着不同的工程约束:
| 乐器 | 它管辖的范围 | 设计启示 |
| 可持续产品生态设计法规(ESPR)自2024年7月起生效 | 赋予委员会通过授权法案制定产品特定耐用性、可修复性、可回收性和数字产品护照要求的框架性法规 | Enclosures 必须 anticipate quantified disassembly-depth and disassembly-time limits once product-category delegated acts land; designs frozen against a moving regulatory target age badly |
| Right to Repair Directive (EU) 2024/1799 | 责令特定产品类别的制造商在法定保修期之外,以合理的费用,使用原装或兼容部件提供维修服务。 | 备件必须能够物理拆卸,且不会损坏相邻部件;如果需要更换外壳才能检修某个故障部件,则维修在经济上不可行。 |
| WEEE指令2012/19/EU | 生产者对电子废弃物的收集和回收负有责任,并设定材料回收目标。 | 房屋外壳必须在商业回收设施的时间和设备限制内分离成可回收材料流,而不是在理想的实验室条件下分离。 |
| 电池法规 (EU) 2023/1542 | 要求家用电器中的便携式电池必须可由最终用户拆卸和更换,许多类别的合规日期分阶段实施,直至2027年。 | 电池仓不能位于粘合密封外壳或热铆接封口后方;拆卸路径不得需要使用破坏性工具。 |
EN 45554 工程标准将其中几项内容付诸实践,它定义了监管机构和测试实验室使用的实际评估方法:评估能源相关产品维修、再利用和升级能力的一般方法,包括定时拆卸规程和紧固件可及性评分。设计人员如果直接以 EN 45554 为基准,而不是以“应该可维修”的一般概念为基准,就能设计出一次性通过合格评定的产品。
两条含义比任何单一指令的字面意思都更重要:
- 这些仪器正在融合,而不是各自独立运行——现在,电池仓必须在同一连接处同时满足电池法规的可拆卸性和 ESPR 的拆卸深度逻辑。
- ESPR 下的授权法案仍在逐类编写,这意味着今天设计的外壳应该留出余量以应对日益严格的阈值,而不是以今天的最低标准为限。
提示: 工业设计定型后,应立即在组件层面建立合规性追溯矩阵——每行代表一个紧固件或接头,每列代表四种仪器中哪一种接触到该紧固件或接头。在模具加工完成后再修改此矩阵的成本远高于在面向制造的设计 (DfM) 评审期间生成该矩阵,而且这正是认证机构在合格评定过程中要求提供的资料。
可拆卸设计基础:词汇和指标
在讨论接头和材料之前,有必要先确定本文使用的词汇,因为这些术语在 DfD 文献和 EN 45554 本身中具有精确的工程含义。
- 拆卸深度 深度是指在能够接触到目标组件之前,必须按顺序移除的部件或连接点的数量。例如,移除一个后盖后即可接触到的电池,其深度为 1;而埋在主板、屏蔽罩和粘合式中框下方的电池,即使每个连接点在技术上都是可逆的,其深度也为 4。
- 拆卸顺序 拆卸的顺序必须严格按照步骤进行。设计良好的产品操作流程简洁高效,很少出现死胡同——拆卸部件 A 绝不需要先拆卸部件 B 再重新安装,才能让工具以合适的角度插入。
- 工具依赖性 根据打开接头所需的工具,将其分为三类:免工具(手指即可操作的卡扣或闩锁)、标准工具(家用或基本维修工具包中常见的螺丝刀头)或专用工具(专用螺丝刀头、胶水切割线、热风枪)。“维修权”合规性有效地将任何需要专用工具才能打开的接头排除在强制更换备件的途径之外。
- 破坏性拆卸与非破坏性拆卸 区分了打开后仍能保持牢固的连接(螺钉、大多数卡扣式连接、连接器)和打开后不能保持牢固的连接(热铆接凸台、溶剂粘合接缝、大多数粘合层)。 回收流程可以容忍,甚至在某些情况下更喜欢在产品生命周期结束时进行破坏性分离;而维修流程则不能,因为被拆卸下来的部件通常需要重新安装。
这四项措施构成了面向设计(DfD)的层级结构,该层级结构指导着后续章节中的所有决策:首先减少连接点的数量;其次,使剩余的连接点可逆;最后,使可逆连接点在物理和认知上都易于操作。本文的每个支柱都对应于该层级结构中的一个步骤——单材料设计通过消除材料过渡紧固件的需求来间接减少连接点数量;卡扣式结构使连接点可逆;而直观的拆卸章节则使连接点更易于操作。
提示: 在概念阶段,即曲面造型之前,对每个子组件的拆卸深度和工具依赖性进行评分。这只需在物料清单上花五分钟即可完成,而且能够发现架构问题——例如,电池被埋在天线模块下方——这些问题在纸面上几乎可以忽略不计,但在工具制造完成后修复起来却极其昂贵。
第一支柱:卡扣式架构作为一种可拆卸原生连接方式
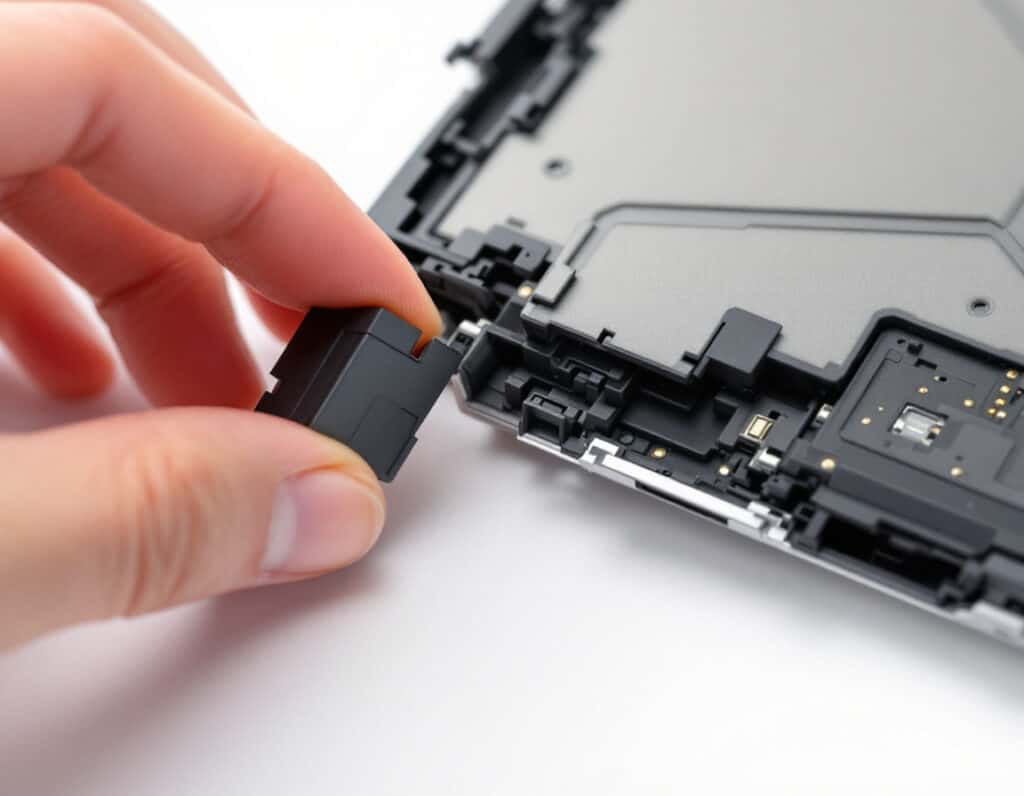
本文中唯一一种并非为便于拆卸而设计的连接方式是卡扣式连接——早在20世纪40年代的原始专利文献中,卡扣式连接就被设计成可逆的。要让卡扣式连接在可维修的单材料外壳中作为主要结构连接,就需要对其进行工程设计,以适应其在消费电子产品大批量生产中很少遇到的工作循环:由未经流水线培训的人员以不一致的力度和角度进行数十次开合循环。
几何形状和关节类型
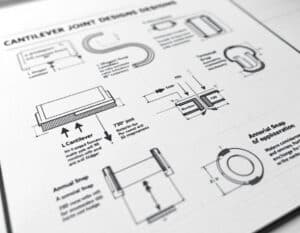
三种悬臂梁系列几乎涵盖了所有外壳应用:
- 直臂式悬臂钩结构最简单:一根梁,顶端带钩,插入时发生弯曲,然后弹回锁定。其保持力由钩的插入深度和倒钩角度决定;其释放力由相同倒钩角度从相反方向施加,再加上设计允许使用释放工具的开口大小决定。
- The L-shaped or U-shaped cantilever trades some stiffness for a longer effective beam length in a smaller footprint, useful where wall space is constrained but deflection needs to stay within the elastic 拉紧 limit of the resin.
- The torsional snap (sometimes called a cantilever hinge or flexure latch) loads the beam in torsion rather than bending, giving a more compact packaging envelope at the cost of higher local 压力 concentration at the torsion axis — a detail that matters directly for fatigue life, addressed below.
环形(圆形)卡扣常见于瓶盖和电池盖上,它将挠度分散到整个环上,而不是单个悬臂梁上,这降低了单位保持力下的峰值应变,但要求圆周上的壁厚更均匀,以避免一个部分承受不成比例的载荷。
提示: 如上文引言结尾处所述,我们强烈建议您参考我们的 > 塑料设计技巧集锦 <.
适合反复骑行、非专业骑行的尺寸
插入力与保持力之间的不对称性是其核心设计要素。插入力由插入角度(通常为 30–45°)决定,并且可以在不影响连接强度的前提下保持较低水平。保持力由回位角度决定,在仅用于组装的卡扣中,回位角度可能非常陡峭——90°,即没有预先设计的释放路径的倒角——因为这种设计假定连接在非破坏性使用情况下永远不会再次打开。而可拆卸的卡扣则采用适中的回位角度(通常为 30–45°,有时为了实现对称性,回位角度与插入角度相匹配),并结合明确的释放特征:例如,手指可触及的卡舌、螺丝刀槽杠杆点,或可使用扁平工具触及且不会损坏相邻表面的斜坡式释放面。
应变必须保持在树脂允许的重复循环应变极限以下,而不仅仅是其一次性屈服应变。对于未填充的聚碳酸酯,通常的设计指导是单次循环允许应变约为 6%,但预期在产品使用寿命期间承受 20-50 次维修循环的接头,其工作应变应设计为接近 2-3%,差值应通过更长或更厚的梁来吸收,而不是通过更紧凑、应变更大的几何形状来吸收。玻璃纤维增强树脂在纤维-基体脱粘之前所能承受的应变要小得多——通常为 0.5-1%——这就是为什么即使外壳的其他部分使用增强材料来提高刚度,维修关键接头上的结构卡扣配合通常也指定使用未填充或轻填充等级的材料。
对设计至关重要: this does not account for the inherent ageing weaknesses of plastics: heat, UV, chemicals … depending on application and usages, may age the resin way faster that the direct usage strain. 此外,如果故障原因正是由于这个部件,那么改进拆卸部件就太可惜了!
维修周期使用特有的故障模式
笔记: 频繁维修的产品是否是一件好事还有待观察——(至少假设它是可维修的)。
之所以会出现三种故障模式,是因为这些接头是由最终用户反复打开的,而不是在生产线上一次性组装的:
- 钩根部因反复弯曲而产生的应力性白化,
- 由于偏离轴线的释放工具接触,钩形轮廓逐渐变圆,
- 当接头在循环间持续变形时,保持力会发生蠕变松弛(主要与过盈配合设计有关,而不是真正的卡扣配合,但在混合接头中很常见)。
悬臂梁底部的根部半径至少为壁厚的0.5倍,通过将峰值应力从脱模工具接触的表面移开,直接解决了前两种失效模式的问题。较大且一致的根部半径还能减少对面表面的缩痕,使拆卸要求与注塑质量要求保持一致,而不是相互冲突。
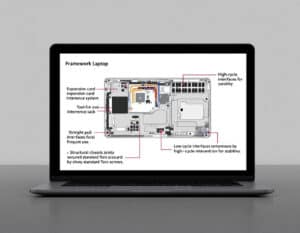
例子: Framework 笔记本电脑的主板和扩展卡固定方式是一个有用的参考点:扩展卡采用直拉式免工具干涉闩锁,而不是螺丝,其尺寸专为非技术用户数百次的插拔循环而设计;而较少接触的结构机箱连接处则使用标准 Torx 螺丝而不是卡扣——这是一个明确的设计决定,旨在将卡扣式连接保留给真正高循环次数的接口,并在循环次数低但扭矩保持性更重要的地方使用固定紧固件。
提示: 在最终确定钩形几何形状之前,应在实际成型件(而非CAD模拟梁)上进行基于威布尔分布的循环疲劳试验。注塑成型的纤维取向和梁根附近的熔接线会使实际疲劳曲线与模拟曲线产生显著偏差,导致仅通过有限元分析验证的设计,其实际循环寿命通常比预测值低30%至50%。
第二支柱:单一材料外壳
即使连接处完全可逆,外壳仍然可能无法通过回收审核,因为可逆性解决了维修问题,但并未解决材料分离问题。例如,一个用ABS注塑成型的外壳,与PC/ABS混合边框无粘合剂连接,内部支架为玻璃纤维增强尼龙,压铸铝屏蔽罩则用双面胶带粘合。严格来说,这样的外壳是完全“可拆卸的”,但对于机械回收商而言几乎毫无价值,因为这些材料无法混合,否则会使回收材料的机械性能低于可用规格。
合并的真正含义单材料设计并非指产品中仅使用一种树脂——PCB基板、线路、电池和光学元件仍然各自独立。它指的是将构成产品主体塑料的结构外壳、底盘和外观表面整合到一个树脂系列中,这样,当产品报废时,外壳与电子元件分离,大部分质量可以进入单一的高价值回收流程,而不是分散成多个低价值的回收流程。 在实践中,这通常意味着选择一种基础聚合物——PC、ABS、PC/ABS混合物或PP等级(用于应力较低的应用)——并使用几何形状而不是材料替代来满足壳体不同区域的不同机械要求。 | 树脂鉴定和分选能力ISO 11469 marking (the resin identification code molded or printed directly onto each part) is necessary but not sufficient. Automated optical or near-infrared sorters at recycling facilities can read polymer type from the material itself, not from an embossed code that may be on an internal, non-visible face; the marking matters for manual disassembly audits and for the technician deciding whether two parts can go in the same bin, but it does not substitute for actually using compatible resins across the assembly. 正确且一致标记的单材料外壳可通过机器进行审核。 排序 并且需要手动拆卸;即使标记完美,混合材料的外壳仍然是混合材料的外壳。 |
另请参阅我们的完整指南:
还有:
弥补材料混合灵活性的损失
混合材料设计之所以存在,首先是因为外壳的不同区域承受着不同的载荷:铰链凸台需要韧性和抗疲劳性,电池附近的壁面需要阻燃性,外部装饰表面需要耐刮擦性和颜色稳定性,而屏蔽区域过去通常需要导电材料。如果无法按区域更换树脂,工程负担就会转移到单一基础树脂系列内的几何形状和添加剂配方上。
- 局部刚度 通过调整肋密度和壁厚过渡,而不是仅在一个区域切换到玻璃纤维填充等级——保持整个射料的纤维含量均匀,避免二次回收不兼容(同一基础聚合物的短纤维填充和未填充等级通常在再生料中是可混合的;而不同区域的填料含量差异过大,一旦研磨和混合,则无法混合)。
- 阻燃性 现在,PC 和 PC/ABS 的添加剂包装中已添加了非卤化、可回收的添加剂,无需仅仅为了电池邻近区域而切换到不同的树脂系列。
- 电磁干扰屏蔽传统上,这种现象通常用粘合金属罐或喷涂导电材料来解决。 涂层 (两者都可回收污染物),越来越多地采用在同一基体树脂中模制的导电填充塑料区域进行处理,或者采用机械夹紧(而非粘合)的屏蔽层进行处理,这种屏蔽层在拆卸时可以干净利落地分离,并作为单独的金属流而不是受污染的塑料流进行回收。
- 外观 通过表面纹理(VDI/SPI 模具表面处理)和与基础树脂回收流兼容的模内或外涂涂层,而不是粘合的第二种材料,可以实现差异(柔软触感与光泽)。
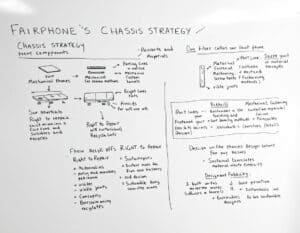
值得关注的应用: Fairphone 的底盘策略是这种权衡在生产中得到解决的最清晰的公开例证:外壳主要由少数几种兼容的树脂系列构成,采用机械紧固而非粘合,并在服务手册中明确记录了每个部件的材料成分——这在工业设计灵活性方面造成了可衡量的代价(可见的分型线、螺丝头、更厚的底盘),但该产品有意接受了这些代价,以换取可维修性和可回收性,这是使用粘合多材料外壳的竞争对手在不重新设计的情况下无法实现的。
提示: 在最终确定树脂选择之前,运行再生料兼容性矩阵——不仅要考虑“材料 X 是否可回收利用”,还要考虑“材料 X 的再生料能否以所需的稀释比例与原生材料 X 混合,而不会超出机械规格”。供应商会公布其等级的此类数据;将其与物料清单中实际指定的每种树脂(包括用于相同标称等级的二级供应商)进行交叉引用,可以发现仅查看单一供应商材料数据表所遗漏的不兼容性。
第三支柱:淘汰粘合剂——机械和热连接替代方案
在装配过程中,粘合剂和溶剂型粘合剂之所以吸引人(*参见下方设计说明),是因为它们具有密封、减震、掩盖公差累积以及无需紧固件物料清单等优点。然而,这些优点在拆卸时却变成了缺点:固化的结构粘合剂需要加热、使用溶剂或施加足以损坏基材的力才能松脱,而且粘合线本身会污染任何用于拆卸较大部件的材料。
设计说明: 但是验证很难,老化预测有风险,而且在制造过程中会很耗时。
默认采用机械紧固。防脱螺钉——即使拧出后,也能通过肩部或带有柔性环的模制凸台保持在穿过的零件中的螺钉——解决了最大的实际维修失败模式:重新组装过程中紧固件丢失。 尽可能在产品上使用单一的螺丝头类型和驱动尺寸(Torx 或 Phillips,一种或两种长度),可以减少拆卸时间,而且零件成本几乎为零,这正是 EN 45554 的工具计数评分直接奖励的细节。 弹性垫片通过与固定壳体相同的螺钉进行压缩,取代了之前使用的密封胶,但代价是需要设计明确的压缩槽,并在整个周边保持一致的夹紧力——这原本可以通过填充缝隙来掩盖的公差累积问题,如今却变成了真正的工程成本。这并非简单的替代方案,而是实实在在的工程成本,需要在机械设计初期就将其纳入公差控制,而不是在开发后期移除粘合剂后才进行补救。 | 焊接方法及其拆卸兼容性Ultrasonic and laser welding both produce joints that are, by any practical definition, non-reversible: the weld line fuses the two parts’ polymer chains together, and separating them again means cutting or breaking, not unfastening. They remain useful in this framework only for joints that sit entirely outside the disassembly path — an internal, sealed sub-enclosure with no field-serviceable content inside it, for instance — and even there, using them narrows future repairability if a design assumption about “no serviceable content” turns out to be wrong two product generations later. 实用原则: 如果接头位于任何受维修权备件义务或电池法规可拆卸性约束的部件的路径上,则无论其在装配线上具有多大优势,焊接均不合格。 |
按需脱粘粘合剂
在某些情况下,粘合密封确实不可避免——例如,接缝处需要达到 IP68 防水等级,而无法承受垫片的压缩公差——此时,一种新兴的热敏或电敏可释放粘合剂提供了一种折衷方案(但需谨慎选择!)。这些配方在正常使用情况下能够保持完全的粘合强度,并在设定的触发温度(通常在 90–150°C 范围内,远高于使用温度,但可通过标准热风枪或维修台上的加热板达到)下或在粘合线导电层上施加低压脉冲电脉冲时实现干净利落的释放。它们的单位成本高于标准结构胶,并且要求接头设计时确保释放温度不会损坏相邻组件(电池和显示屏都有各自的耐热极限,远低于该范围),但它们是目前唯一能够在保持真正粘合密封性能的同时,实现无损维修的选择。
| 连接方法 | 可逆性 | 密封能力 | 最适合在DfD外壳中使用 |
|---|---|---|---|
| 卡扣式 | 完全可逆,额定循环次数 | 低位,无需额外垫圈 | 主要结构和通道连接 |
| 防脱螺钉+垫圈 | 完全可逆 | 良好,并具备宽容和自律精神。 | 密封外壳、电池盖、高夹紧力接缝 |
| 超声波/激光焊接 | 不可逆的 | 出色的 | 密封的子组件,不包含任何现场可维修部件,仅 |
| 标准结构胶 | 不可逆且无损伤 | 出色的 | 避免任何涉及维修权或电池监管的途径 |
| 按需脱粘粘合剂 | 可逆,并有明确的触发条件 | 出色的 | 需要真正粘合密封且必须保持完好的接缝 |
例子: 苹果公司于 2022 年推出的自助维修计划之所以具有启发意义,恰恰在于它为了得以实现而必须做出的改变:屏幕和电池粘合剂。 iPhone 不再采用每次维修都会破坏的通用结构粘合,而是转向采用与公开维修手册中记录的特定低压或可控加热移除程序兼容的释放机制。底层外壳保留粘合剂以保持其密封性能,但粘合剂本身经过重新设计,以实现可定义、可重复的释放,而非单向涂覆。这些措施是否足以实现面向设计的目标,并且简便、廉价,任何人都能轻松操作?
提示: 当使用按需脱粘粘合剂时,应在《维修权指令》要求的同一维修手册中规定并记录其脱粘程序——如果外部维修人员不知道如何脱粘可逆粘合剂,则该粘合剂在实践中无法发挥其可维修性优势。
跨领域系统权衡
以上每个支柱内部都解决了各自的权衡取舍。只有当卡扣式连接、单一材料外壳和无粘合剂设计结合在同一产品中时,才会出现另外三个权衡取舍,而且这三个取舍需要整体设计,而不是逐个支柱地进行设计。
防护等级去除粘合剂作为主要密封方式,代之以垫片和螺钉密封,会将防护等级从粘合线特性(均匀、可容忍轻微表面不规则性)转变为夹紧力特性(取决于每个紧固件位置的压缩一致性)。在户外和严苛环境下,采用垫片、卡扣或螺钉组装的接缝实现 IP67/IP68 防护等级是可行的,并且很常见。但这需要采用连续的压缩槽设计,并通过在整个周边(而不仅仅是紧固件点)进行夹紧力模拟验证,此外还需要在产品使用寿命期间对垫片的压缩永久变形进行来料检验。 |  |
EMI/RFI屏蔽连续性金属屏蔽罩通过粘合连接在接缝处,其结构本身就具有电气连续性。而机械夹紧的非粘合屏蔽罩(一种可拆卸的替代方案)则需要在每个分离点使用弹簧指或导电垫片来维持接缝处的屏蔽效果,这不仅增加了零件数量,还需要针对特定的夹子间距和接触力组合进行电磁干扰 (EMI) 验证。这是采用单一材料和无粘合剂支柱的必然代价:过去最简单的屏蔽方案(将罐体粘合在一起,忽略接缝的连续性)如今已不再适用,其替代方案需要通过自身的认证。 | 结构和跌落性能在峰值冲击载荷传递方面,粘接和焊接接头通常优于卡扣和螺钉连接,因为粘接线能够连续分散载荷,而不是将其集中在离散的紧固件点上。对于采用卡扣、螺钉固定的单材料外壳,要想恢复其跌落测试性能,通常需要增加局部加固——例如角撑板、增加紧固件凸台附近的壁厚,或者采用柔性内部底盘来吸收冲击能量,防止其到达外壳接头——而不是仅仅假设接头强度就能达到粘接接头的水平。这正是许多首次基于设计驱动的(DfD)重新设计未能通过跌落测试,需要进行二次迭代的原因所在;而将二次迭代纳入项目计划预算,而不是将其视为意外情况,才是切实可行的解决方案。 |
提示: 在同一批物理原型上验证IP防护等级、EMI屏蔽和跌落性能,而不是在不同的制造批次中依次进行。例如,对其中一项的改进(例如,增加加强筋以提高跌落性能)通常会显著改变垫圈的压缩力或屏蔽夹的接触力,从而需要重新验证另外两项。在一个制造周期内发现这种相互作用比在三个制造周期内发现要经济得多。
小贴士: 这三项测试的顺序可能至关重要。应该选择最坏情况还是最常见情况?例如:跌落测试是否应该在IP测试之前进行,因为外壳变形很可能会改变IP测试结果。
为任何人都能轻松快速拆卸而设计
即使接头在技术上是可逆的,由单一可回收树脂制成,且不含粘合剂,如果打开产品的人无法找到正确的拆卸方法,那么在实际应用中,这种接头仍然会失效。维修权合规性不仅仅取决于接头是否可以无损打开——EN 45554 标准及其相关的维修权指令都明确规定了拆卸时间,而实际时间更多地取决于人们弄清楚如何拆卸所需的时间,而不是拆卸所需的机械力。这是一份沟通材料。 设计问题 它叠加在机械部件之上,理应受到与关节本身相同的工程严谨性对待。
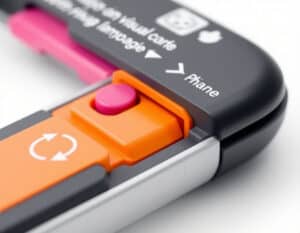
模压视觉语言
最耐用的说明书是那些不会丢失、丢弃或遗忘在抽屉里的:直接模压在零件上的标识。例如,在释放卡扣旁边模压方向箭头,指示按压方向,可以避免未经培训的拆卸者最常见的错误——推拉方向错误导致无法松开连接件或将其损坏。产品线中统一的图标系统(相同的箭头样式、相同的“此处插入工具”凹槽形状)可以让用户在拆解过该系列中的一款产品后,无需重新学习即可将知识应用到下一款产品中。颜色是辅助但有效的沟通渠道:许多可维修设计的产品会将电池盖、检修面板或释放卡扣模压成与周围外壳截然不同的颜色或纹理,无需任何文字说明即可传达“此处可拆卸”的信息。
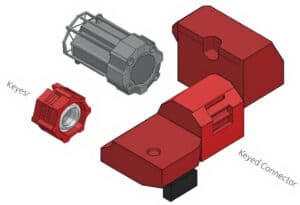
对称性和惯用手作为预防错误的方法
只能以一种方式重新组装的部件可以消除一类组装错误。不对称的螺钉凸台间距、带键槽的连接器护罩,或者专用于唯一不能与相邻螺钉互换的螺钉的独特长度,这些都是低成本的几何设计,使得正确的重新组装成为唯一的选择,而无需依赖标签或说明书来防止错配。在完全不对称的情况下——例如四个相同的角螺钉——每个凸台旁边的模制位置编号可以让维修人员无需额外工具即可追踪每个螺钉的位置。
提示: 看看 防错法 概念和解决方案也有很多相似之处。
产品线采用一致的安装和拆卸技术
当拆卸技术保持一致时,整个产品线的维修速度就能得到提升:例如,如果一款产品的电池盖和下一款产品的滤芯盖都采用相同的按压、旋转释放或拉环式拆卸动作,维修人员就能将之前积累的动作经验迁移到第二款产品上,从而缩短第二款产品的拆卸时间。因此,公司应该建立一个内部机制库,其中包含一套经过验证的、标准化的卡扣和闩锁几何形状,供所有产品重复使用,而不是每个项目都自行设计释放机制。此外,这还能提高制造效率,而与可维修性无关:模具车间需要制作的独特模具几何形状更少,需要运行的独特疲劳验证试验也更少。
使用点数字指南
在主访问点附近添加模压或激光蚀刻的二维码,直接链接到特定型号的拆解视频或爆炸图指南,可以弥合“此连接件的物理结构很简单”和“用户知道它的物理结构很简单”之间的差距。但这只有在链接的指南版本与特定产品版本相匹配时才有效——如果通用拆解指南与产品周期中期紧固件数量或类型的变更不匹配,那么它对整个系统的信任度下降速度甚至比没有指南还要快。维修权文档义务已经要求涵盖类别的产品必须包含此类内容;一旦文档本身制作完成,在产品上添加一个持久的链接几乎不需要任何成本。
工具理念:标准、极简或无工具
基础章节中提到的工具依赖性层级在这里有一个实际应用:从专用工具到标准工具再到免工具,每降低一个级别,拆卸时间就会降低一个级别,能够进行拆卸的人员范围也会缩小一个级别。产品默认应为最终用户需要打开的任何部件(例如电池盖、过滤器、扩展槽)使用免工具拆卸,而为维修技术人员需要打开但最终用户通常不会打开的任何部件(例如主板、内部模块更换)使用标准工具,并且在已记录的维修路径中,任何连接点都不应预留使用专用或专有工具的空间。如果确实需要特定工具——例如用于粘合但可拆卸显示屏的吸盘——则应指定并尽可能包含或引用广泛可用的通用工具,而不是专有工具,这样可以避免在不知不觉中重新引入对专用工具的依赖。
iFixit 的拆解方法最初是作为一项独立的维修性审核工具而非制造商设计工具而开发的,值得直接研究,因为它的评分机制正是奖励这一层面:产品不仅会因粘合剂和专有紧固件而扣分,还会因未记录的拆卸顺序和不明显的释放机制而扣分,将可发现性视为一项评分属性,而非脚注。在开发过程中,根据该评分标准进行设计,而不是在产品发布后再接受评分,是一种在产品交付前对本章指导原则进行压力测试的直接方法。
提示: 进行一次盲拆测试,参与者从未见过产品,除了“打开并取出电池”之外,不提供任何其他说明,并记录他们的拆解时间。像个旁观者一样观察整个过程(见下文)。 设计和可用性访谈技巧)该时间与熟悉该设计的工程师所达到的时间之间的差距,才是衡量视觉和机械语言沟通效果的实际标准——而且,在进行测量之前,这个差距通常比团队预期的要大。
文档、材料标记和备件生态系统
前面几章中的物理设计工作只有与管理和信息层相结合,才能发挥其预期的效果,使维修人员、回收人员或监管机构能够真正使用它。
维修文档“维修权”义务要求为涵盖的备件提供易于获取的维修信息,通常包括爆炸图、扭矩规格和分步操作流程,并以合理的条款向独立维修人员提供,而不仅仅是授权服务网络。这些文档需要基于生产中使用的相同CAD和公差数据生成,而不是由技术撰稿人在事后根据照片单独重新制作;这样做既可以降低成本,又可以消除与实际情况不符的问题,从而避免削弱用户对现场快速维修指南的信任,这一点在前一章中已有讨论。 | 回收商的材料标记ISO 11469 标记应直接模压到每个零件上,而不是印刷在可能分层或被移除的标签上。所有超过最低质量阈值(行业惯例是约 25 克以上,但具体数值因地区和内部标准而异)的零件都应带有该标记,并且尽可能在无需借助拆卸工具的情况下清晰可见——标记应位于外部或易于暴露的表面上,而不是隐藏在配合面上。正如单材料章节所述,此标记有助于人工分拣和拆卸审核;它并不能取代基础的材料兼容性测试工作。 |
备件供应承诺“维修权”及其相关的国家实施方案设定了最低期限——通常为产品停产后七到十年,具体期限因产品类别和成员国而异——在此期间,备件必须以合理的价格供应。这既是供应链和库存规划的承诺,也是设计承诺,但它又直接影响设计:对于具有长期供应承诺的备件,其规格必须稳定,不能被未事先通知的运行变更悄然取代,因为维修手册中引用的零件编号与实际出货的零件编号不符,其造成的合规性缺口与缺少关节规格一样真实存在。 | 数字产品护照ESPR 的“数字产品护照”(DPP)要求正按产品类别分阶段实施,它将把大部分信息(例如材料成分、拆卸说明、备件来源等)正式化为附着在产品上的机器可读记录,用户可通过产品上的可扫描标识符访问这些信息。在设计“直观拆卸”章节中讨论的物理标记和二维码指南时,考虑到 DPP 的兼容性,可以避免在特定类别的 DPP 要求生效后进行二次改造。 |
提示: 为维修文档与 CAD 同步流程指定一名内部负责人,并定义触发条件(任何)。 工程变更单 affecting a documented joint or part automatically flags the corresponding manual page for review). Without an explicit owner and trigger, documentation drift after launch is close to guaranteed, since it is nobody’s job by default once a product ships.
附加内容:商业和制造业经济学
DfD(面向交付)在内部经常被视为合规成本。完整的核算结果比这种说法所暗示的要有利,但这需要超越单元组装成本,关注整个生命周期,这对营销人员和消费者来说更难。
成本真正上升的地方与粘合或焊接的同类产品相比,卡扣式和螺钉式结构通常需要更多的零件,这意味着需要更多的模具型腔、更多的装配线工位,以及更多的紧固件采购和库存成本。垫片密封外壳对压槽的尺寸公差控制要求比胶粘密封外壳更高,这可能意味着需要更严格的模具公差或额外的过程测量。按需脱粘胶(如果使用)的单位成本显著高于标准结构胶。所有这些都不可忽视,如果一个项目假设面向设计的成本在单位层面是中性的,那么实际的物料清单差异将会超出预期。 | 回收地点当技术人员只需一两步就能找到故障部件而不是五步时,保修期外的维修成本就会降低;而当之前需要更换整机(因为故障部件在不损坏相邻部件的情况下无法触及)的维修工作改为单部件维修时,成本还会进一步降低。当外壳材料以单一、未混合、正确识别的树脂流形式存在,而不是以混合材料的形式存在时,回收流的产出价值会显著提高。回收商通常会将混合材料降级回收或填埋,而不是亏本处理。品牌和采购价值正变得越来越显性化而非隐性化:欧盟的公共部门和企业采购开始将最低可维修性评分作为招标标准,从而将面向开发(DfD)的投资直接转化为可触达的市场,而不是仅仅作为一种声誉外部性。 |
未来发展轨迹作为我们的结论
以下三项发展将使本文的框架超越当前产品的范畴:
- 数字产品护照一旦特定类别的 ESPR 授权法案最终确定其要求,就会将文档章节的手动同步规则转变为实时、可审计的数据馈送,而不是定期更新的 PDF,从而提高文档偏差的成本,并相应地提高现在构建的 CAD 到文档管道的价值。
- 自动化和机器人拆卸目前仍主要局限于试点回收设施,它为本文重点关注的人类维修人员和回收人员之外的第二个受众群体增添了新的内容:机器人拆卸单元比人类技术人员更需要机器可读的关节位置和一致、可预测的释放几何形状,这很可能会推动视觉语言和几何一致性原则从直观拆卸章节转向正式的、机器可读的标准,而不是像今天这样主要由约定俗成的做法。
- 化学回收路线原则上可以处理一些机械回收无法处理的混合聚合物流,最终可能会放宽第二支柱中对特定树脂组合的严格单一材料要求——但化学回收能力仍然只占塑料回收总量的一小部分,而且,大多数产品方案目前还不能负责任地押注于化学回收最终的可用性,而不是机械回收目前占主导地位的现实。
贯穿全文的主线与本文开头提出的观点相同:自从法规将其作为一项可衡量、可审核的产品属性以来,拆卸就不再是一个边缘案例了。
在下一个监管周期中能够经受住时间考验的外壳,是从概念阶段开始就将卡扣式结构、单一材料树脂选择、消除粘合剂和清晰的拆卸顺序视为一个整体设计问题,而不是在最后才协调的四个单独的清单项目。
关于可拆卸设计的外部链接
(将鼠标悬停在链接上即可查看内容描述)
常用术语表
Bill Of Material (BOM): 一份结构化清单,详细列出制造产品所需的组件、子组件和原材料,包括数量和规格,用于生产计划和库存管理。
Bill of Materials (BOM): 一份详细列出制造产品所需的组件、材料和数量的综合清单,通常用于制造业和工程领域,以方便生产计划、库存管理和成本估算。
Computer Aided Design (CAD): 用于创建、修改、分析和优化工程、建筑和制造等各个领域的设计的软件应用程序,通过数字工具和技术实现精确的图纸和模型。
Computer-Aided Design (CAD): 用于创建、修改、分析和优化工程、建筑和制造等各个领域的设计的软件应用程序,通过数字工具和技术实现精确的图纸和模型。
Design for Disassembly (DfD): 这种设计方法便于在产品生命周期结束时轻松分离组件和材料,从而促进回收利用、再利用和高效的废物管理。它强调模块化和易用性,以增强可持续性并减少对环境的影响。
Design for Manufacturing (DfM): 通过在设计阶段考虑制造工艺、材料和装配技术,旨在简化和优化产品设计以提高可制造性、降低生产成本和提高质量的一组原则。
Engineering Change Order (ECO): 授权对产品设计、规格或流程进行修改的文件,详细说明变更、原因和实施说明,确保在整个产品生命周期内对变更进行适当的跟踪和管理。
Finite Element Analysis (FEA): 一种解决复杂工程问题的数值方法,通过将结构分解为更小、更简单的部分(称为元素),可以分析各种条件下的应力、应变和变形。
International Organization for Standardization (ISO): 一个非政府国际机构,致力于制定和发布标准,确保各行各业的质量、安全、效率和互操作性,促进全球贸易与合作。该机构成立于1947年,由各成员国的国家标准化组织组成。
Metal Active Gas (welding) (MAG): 一种焊接工艺,使用连续供给的消耗性电极和保护气体混合物(通常含有二氧化碳),在黑色金属和有色金属连接过程中保护焊接熔池免受大气污染。
Metal Inert Gas (welding) (MIG): 一种焊接工艺,使用通过焊枪送入的连续实心焊丝,在焊丝和工件之间产生电弧,将两者熔化形成焊接熔池,通常由惰性气体保护以防止污染。
Positive Material Identification (PMI): 一种通过无损检测技术(例如 X 射线荧光或光学发射光谱)验证材料(通常是金属)成分的过程,确保符合规格并防止制造和施工过程中的材料混淆。
Printed Circuit Board (PCB): 一种由绝缘材料制成的平板,用于支撑并通过导电通路连接电子元件,通常由铜片蚀刻而成。它作为电路组装的基础,并有助于元件之间的电气连接。
Probability Density Function (PDF): 描述连续随机变量取特定值的可能性的函数,其中曲线下某一区间的面积表示变量落入该区间的概率。
Waste Electrical and Electronic Equipment (WEEE): 废弃的电气和电子设备,包括不再使用或功能正常的部件、组件和子组件,如果管理不善,会对环境造成危害。这类物品包括电脑、电视机和家用电器等。