Introduction : De la conception pour la fabrication à la conception pour la fin de vie
Pendant trois décennies, la conception des boîtiers en plastique dans l'électronique grand public a été optimisée pour un seul événement, outre la réduction des coûts (et de la qualité sur certains marchés) : l'assemblage final sur la chaîne. Soudures ultrasoniquesLes adhésifs structuraux, les bossages sertis à chaud et les surmoulages multi-matériaux existent tous parce qu'ils rendent cette première opération rapide, économique et mécaniquement fiable. Aucun n'a été conçu en tenant compte d'une seconde opération : le jour où il faudra rouvrir le produit pour remplacer une batterie, changer un écran fissuré ou séparer les matériaux en vue de leur recyclage. Pendant la majeure partie de l'histoire de l'industrie, cette seconde opération n'était pas une exigence de conception ; elle était un accident dû aux résidus du processus d'assemblage.
At end of life, recyclers depend on resin marking, and a plastic identification chart helps technicians recognize unmarked enclosure plastics such as ABS or polycarbonateUn test d'identification du plastique permet ensuite de confirmer sa qualité avant que la pièce ne soit réutilisée ou recyclée.
That has changed. The European Union is moving reparability and recyclability from a marketing claim to a legal specification, and the shift is working its way back through the design chain into the enclosure itself: which fasteners are chosen, which resins are specified, and in what sequence a technician — or an untrained consumer — is expected to get inside the product.
This article treats design for démontage (DfD) as what it now is: a primary constraint on plastic part design, on par with structural performance, cosmetic finish and cost per unit, not a downstream problem handed to whoever writes the service manual after the product ships.
Trois décisions architecturales sont déterminantes pour la conception d'un boîtier plastique démontable : le mode d'assemblage des pièces (emboîtement, soudure ou collage), le nombre de familles de matériaux différentes présentes (monomatériau ou matériaux mixtes) et la présence ou non d'adhésifs dans la structure principale. Une quatrième décision, souvent négligée, conditionne la pertinence pratique des trois premières : la lisibilité de la procédure de démontage pour une personne n'ayant jamais vu le produit ouvert. Cet article aborde les contraintes réglementaires, les trois piliers architecturaux fondamentaux, l'ergonomie qui garantit l'utilisabilité du produit, ainsi que la validation et l'analyse de rentabilité.
Clause de non-responsabilité: À compter de 2026, et plus particulièrement pour quelques points réglementaires spécifiques (calendrier des actes délégués ESPR, plages exactes des fenêtres de pièces de rechange, seuil de marquage de 25 g), il s'agit d'une pratique générale du secteur plutôt que d'une clause spécifique, étant donné que les actes délégués dans le cadre de l'ESPR sont encore en cours de finalisation catégorie par catégorie — il est donc judicieux de faire appel à une équipe de conformité ou de vérifier et de mettre à jour la réglementation avant de considérer comme acquis tout ce qui suit.
En complément de cet article, et afin d'obtenir un maximum d'alternatives techniques, nous vous recommandons également de consulter :
Les forces réglementaires qui rendent le démontage obligatoire
Quatre instruments de l'UE agissent désormais directement sur la conception des boîtiers, et chacun influe sur un aspect différent de la conception. cycle de vie du produitLes considérer comme une seule et même « exigence de durabilité » indifférenciée conduit à des conceptions qui satisfont à la lettre d'un instrument tout en en ignorant un autre. Il est important de les distinguer précisément, car chacune implique des contraintes d'ingénierie différentes.
| Instrument | Ce qu'il régit | Implications pour la conception |
| Règlement sur l'écoconception des produits durables (ESPR), en vigueur depuis juillet 2024 | Règlement-cadre habilitant la Commission à fixer, par voie d'actes délégués, des exigences spécifiques aux produits en matière de durabilité, de réparabilité, de recyclabilité et de passeport numérique des produits | Enclosures doit anticipate quantified disassembly-depth and disassembly-time limits once product-category delegated acts land; designs frozen against a moving regulatory target age badly |
| Right to Repair Directive (EU) 2024/1799 | Oblige les fabricants de certaines catégories de produits à proposer des réparations au-delà de la garantie légale, à un coût raisonnable, en utilisant des pièces d'origine ou compatibles. | Les pièces de rechange doivent être physiquement amovibles sans endommager les composants adjacents ; la réparation ne peut être économiquement viable si elle nécessite le remplacement de la coque pour accéder à une pièce défectueuse. |
| Directive DEEE 2012/19/UE | Responsabilité des producteurs en matière de collecte et de recyclage des déchets électroniques, avec des objectifs de récupération des matériaux | Les boîtiers doivent être triés en flux de matériaux recyclables dans les délais et avec les capacités des installations de recyclage commerciales, et non dans des conditions de laboratoire idéales. |
| Règlement (UE) 2023/1542 relatif aux piles et accumulateurs | Exige que les batteries portables des appareils soient amovibles et remplaçables par l'utilisateur final, avec des dates de mise en conformité progressives s'étendant jusqu'en 2027 pour de nombreuses catégories. | Les compartiments à piles ne doivent pas être situés derrière des coques scellées par adhésif ou des fermetures thermosoudées ; leur extraction ne doit pas nécessiter d’outils destructifs. |
La norme d'ingénierie EN 45554, qui met en œuvre plusieurs de ces principes, définit les méthodes d'évaluation utilisées par les organismes de réglementation et les laboratoires d'essais : méthodes générales d'évaluation de la réparabilité, de la réutilisation et de la mise à niveau des produits liés à l'énergie, incluant des protocoles de démontage chronométrés et une évaluation de l'accessibilité des fixations. Les concepteurs qui se basent directement sur la norme EN 45554, plutôt que sur une appréciation générale de la réparabilité, obtiennent une conception conforme dès le premier examen.
Deux implications importent plus que la lettre de n'importe quelle directive prise isolément :
- Ces instruments convergent au lieu de rester cloisonnés : un compartiment de batterie doit désormais satisfaire simultanément, sur la même articulation, aux exigences de retrait du système de régulation de la batterie et de profondeur de démontage de l'ESPR.
- Les actes délégués au titre de l'ESPR sont encore rédigés catégorie par catégorie, ce qui signifie que les enceintes conçues aujourd'hui doivent être conçues avec une marge de sécurité face au resserrement des seuils, et non face au minimum actuel.
Conseil: Dès la finalisation de la conception industrielle, établissez une matrice de traçabilité de la conformité au niveau des composants : une ligne par fixation ou assemblage, les colonnes indiquant les instruments de mesure en contact avec celui-ci. L’ajout de cette matrice après la fabrication des outillages est bien plus coûteux que sa création lors de l’analyse de la conception pour la fabrication (DfM), et c’est précisément le document que l’organisme notifié exigera lors de l’évaluation de la conformité.
Principes fondamentaux de la conception pour le démontage : vocabulaire et indicateurs
Avant d'aborder les assemblages et les matériaux, il convient de préciser le vocabulaire utilisé dans cet article, car ces termes ont une signification technique précise dans la littérature DfD et dans la norme EN 45554 elle-même.
- Profondeur de démontage Il s'agit du nombre de pièces ou de joints à retirer successivement avant d'accéder à un composant cible. Une batterie accessible après avoir retiré un seul cache arrière a une profondeur de un ; une batterie enfouie sous une carte mère, un blindage et un châssis intermédiaire collé a une profondeur de quatre, même si chaque joint est techniquement réversible.
- séquence de démontage L'ordre dans lequel ces démontages doivent être effectués est primordial. Un produit bien conçu présente une séquence avec peu d'impasses : le démontage de la pièce A ne nécessite jamais de démonter puis de remonter la pièce B pour insérer un outil au bon angle.
- dépendance de l'outil Chaque joint est classé selon l'outil nécessaire à son ouverture : sans outil (fermeture à pression ou loquet actionnable manuellement), avec outil standard (un embout de tournevis courant, disponible dans une trousse de réparation de base) ou avec outil spécial (embouts spécifiques, fil coupe-adhésif, pistolet thermique). Le respect du droit à la réparation élimine de fait la catégorie « outil spécial » pour tout joint situé sur le chemin d'accès à une pièce de rechange obligatoire.
- Démontage destructif versus démontage non destructif distingue les joints qui résistent à l'ouverture (vis, la plupart des enclenchements, connecteurs) de ceux qui n'y résistent pas (bosses serties à chaud, joints collés au solvant, la plupart des couches adhésives). Un flux de recyclage peut tolérer, voire préférer pour certains types, une séparation destructive en fin de vie ; un flux de réparation ne le peut pas, car la pièce retirée doit généralement être réintégrée.
Ces quatre mesures constituent la hiérarchie DfD qui guide chaque décision des chapitres suivants : réduire d’abord le nombre d’assemblages, ensuite rendre les assemblages restants réversibles, et enfin, faciliter l’accès physique et cognitif à ces assemblages réversibles. Chaque pilier de cet article correspond à un échelon de cette hiérarchie : la conception monomatériau réduit indirectement le nombre d’assemblages en supprimant le besoin de fixations de transition de matériau, l’architecture à enclenchement rend les assemblages réversibles, et le chapitre consacré au démontage intuitif les rend accessibles.
Conseil: Évaluez la profondeur de démontage et la dépendance aux outils pour chaque sous-ensemble dès la phase de conception, avant même le stylisme des surfaces. Cet exercice de cinq minutes sur la nomenclature permet de déceler les problèmes d'architecture — une batterie dissimulée sous le module d'antenne, par exemple — presque gratuits à corriger sur le papier, mais extrêmement coûteux à résoudre après la fabrication des outils.
Pilier numéro un : L’architecture à enclenchement rapide comme joint natif de démontage
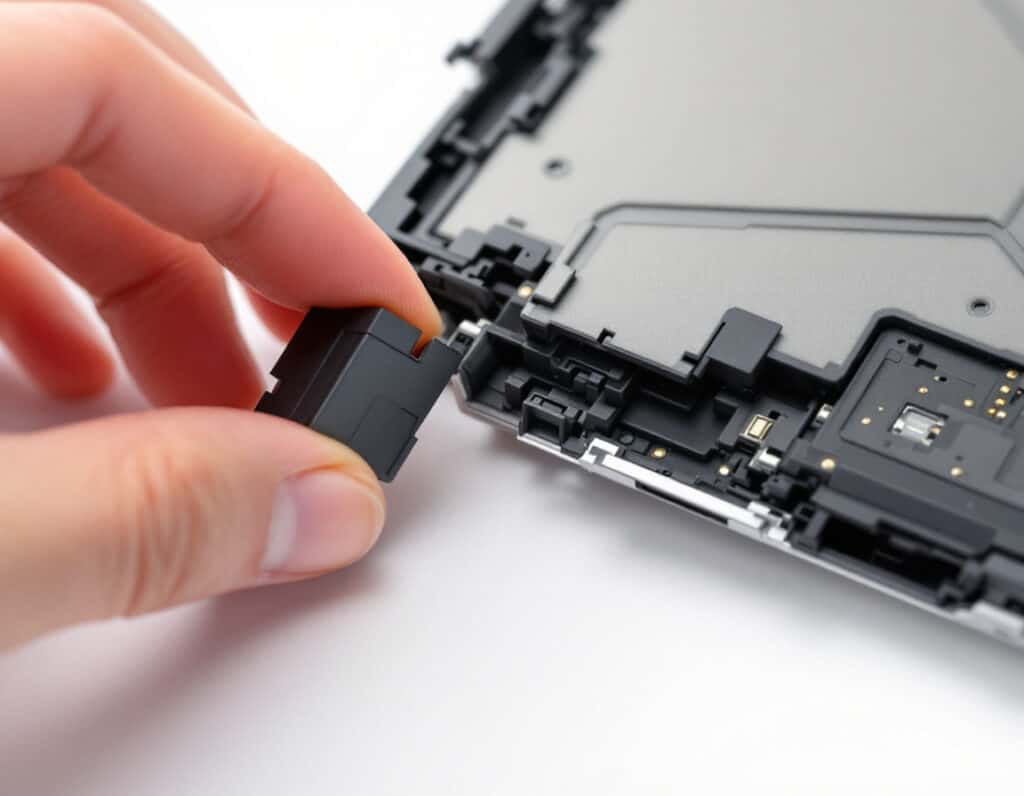
Les systèmes d'encliquetage sont la seule méthode d'assemblage présentée dans cet article qui n'ait pas été adaptée au démontage ; dès les brevets originaux des années 1940, ils étaient conçus comme réversibles. Pour qu'ils servent d'élément de liaison principal dans un boîtier monomatériau réparable, il faut les dimensionner pour un cycle de fonctionnement auquel ils étaient rarement destinés dans l'électronique grand public : des dizaines de cycles d'ouverture-fermeture effectués par une personne sans formation à la production en série, avec une force et un angle variables.
Géométrie et types d'articulations
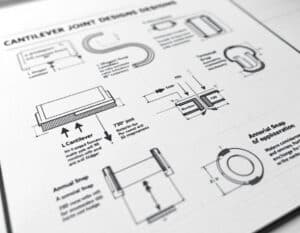
Trois familles de poutres en porte-à-faux couvrent la quasi-totalité des applications d'enceintes :
- Le crochet droit en porte-à-faux est le plus simple : une poutre munie d’un crochet à son extrémité, qui se déforme lors de l’insertion et reprend sa forme initiale pour se verrouiller. Sa force de maintien est déterminée par la profondeur d’engagement du crochet et l’angle de dépouille ; sa force de déverrouillage par le même angle de dépouille dans la direction opposée, auquel s’ajoute l’accès que la conception permet à l’outil de déverrouillage.
- The L-shaped or U-shaped cantilever trades some stiffness for a longer effective beam length in a smaller footprint, useful where wall space is constrained but deflection needs to stay within the elastic souche limit of the resin.
- The torsional snap (sometimes called a cantilever hinge or flexure latch) loads the beam in torsion rather than bending, giving a more compact packaging envelope at the cost of higher local stresser concentration at the torsion axis — a detail that matters directly for fatigue life, addressed below.
Les fermetures annulaires (circulaires), courantes sur les bouchons et les couvercles de batterie, répartissent la déformation sur un anneau complet plutôt que sur un seul porte-à-faux, ce qui réduit la contrainte maximale par unité de force de rétention, mais nécessite une épaisseur de paroi plus uniforme sur la circonférence pour éviter qu'un segment ne supporte une part disproportionnée de la charge.
Conseil: Comme indiqué à la fin de l'introduction ci-dessus, nous vous recommandons fortement de consulter notre > Collection de techniques de conception en plastique <.
Tailles adaptées à une pratique cycliste répétée et non professionnelle
L'asymétrie entre la force d'insertion et la force de maintien est un élément clé de conception. La force d'insertion est déterminée par l'angle d'entrée (généralement de 30 à 45°) et peut être faible sans compromettre l'assemblage. La force de maintien est déterminée par l'angle de retour, qui, dans un système à pression conçu uniquement pour l'assemblage, peut être important (90°, avec une gorge sans zone de déverrouillage prévue), car on suppose que le système ne sera jamais rouvert, sauf en cas de démontage. Un système à pression conçu pour le démontage utilise, en revanche, un angle de retour modéré (généralement de 30 à 45°, parfois identique à l'angle d'entrée pour un comportement symétrique) associé à un mécanisme de déverrouillage précis : une languette accessible avec le doigt, un point d'appui pour tournevis ou une surface de déverrouillage en rampe accessible avec un outil plat sans abîmer les surfaces adjacentes.
La déformation doit rester largement inférieure à la limite de déformation admissible de la résine pour des cycles répétés, et non pas seulement à sa limite d'élasticité initiale. Pour le polycarbonate non chargé, une déformation admissible d'environ 6 % par cycle est une recommandation courante. Cependant, un assemblage destiné à résister à 20 à 50 cycles de réparation au cours de la durée de vie du produit doit être conçu pour une déformation de service plus proche de 2 à 3 %, la différence étant compensée par une poutre plus longue ou plus épaisse plutôt que par une géométrie plus compacte et plus contrainte. Les résines chargées de verre tolèrent une déformation bien moindre avant le décollement fibre-matrice (généralement de 0,5 à 1 %). C'est pourquoi les enclenchements structurels des assemblages critiques sont généralement spécifiés en résine non chargée ou faiblement chargée, même lorsque le reste du boîtier utilise un matériau renforcé pour la rigidité.
Important pour la conception : this does not account for the inherent ageing weaknesses of plastics: heat, UV, chemicals … depending on application and usages, may age the resin way faster that the direct usage strain. De plus, il serait dommage d'améliorer l'élément de démontage si c'est cet élément qui est la cause de la panne !
Modes de défaillance spécifiques à l'utilisation du cycle de réparation
Note: À déterminer si un produit soumis à des cycles de réparation fréquents est une bonne chose (du moins en supposant qu'il soit réparable).
Trois modes de défaillance apparaissent précisément parce que ces joints sont ouverts à plusieurs reprises par les utilisateurs finaux au lieu d'être assemblés une seule fois sur une chaîne de production :
- blanchiment dû au stress à la base du crochet suite à des flexions répétées,
- arrondi progressif du profil du crochet dû au contact hors axe avec l'outil de déverrouillage,
- relâchement par fluage de la force de rétention lorsque l'assemblage est soumis à une déflexion soutenue entre les cycles (pertinent principalement pour les conceptions à ajustement serré plutôt que pour les ajustements à enclenchement proprement dits, mais courant dans les assemblages hybrides).
Des rayons de courbure à la base de chaque poutre en porte-à-faux d'au moins 0,5 fois l'épaisseur de paroi permettent de prévenir directement les deux premiers modes de défaillance en éloignant la contrainte maximale de la surface de contact avec l'outil de démoulage. Un rayon de courbure généreux et constant réduit également les retassures sur la surface de finition opposée, conciliant ainsi les exigences de démontage et de qualité de moulage.
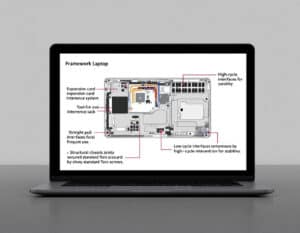
Exemple: Le système de fixation de la carte mère et des cartes d'extension de l'ordinateur portable Framework est un point de référence utile : les cartes d'extension utilisent un loquet à interférence sans outil et à traction directe plutôt qu'une vis, dimensionné spécifiquement pour des centaines de cycles d'insertion/retrait par un utilisateur non technique, tandis que les joints structurels du châssis qui sont moins fréquemment utilisés utilisent des vis Torx standard plutôt que des clips — une décision de conception explicite visant à réserver les clips aux interfaces à cycle élevé et à utiliser des fixations captives là où le nombre de cycles est faible mais où le maintien du couple est plus important.
Conseil: Avant de figer la géométrie du crochet, effectuez un essai de fatigue cyclique basé sur la distribution de Weibull sur la pièce moulée réelle, et non sur une poutre simulée par CAO. L'orientation des fibres moulées par injection et les lignes de soudure près de l'embase de la poutre décalent suffisamment la courbe de fatigue réelle par rapport à la simulation pour qu'une conception validée uniquement par éléments finis (FEA) présente régulièrement une durée de vie cyclique inférieure de 30 à 50 % à celle prévue.
Deuxième pilier : Boîtiers mono-matériaux
Un joint peut être parfaitement réversible et pourtant le boîtier peut échouer à un audit de recyclage, car la réversibilité résout le problème de la réparation mais pas celui de la séparation des matériaux. Une coque moulée en ABS, assemblée sans colle à une lunette en mélange PC/ABS, avec un support interne en nylon renforcé de fibres de verre et un écran en aluminium moulé sous pression collé avec du ruban adhésif double face, est entièrement « démontable » au sens strict et quasiment sans valeur pour un recycleur mécanique, car aucun de ces flux de matériaux ne peut être mélangé sans dégrader les propriétés mécaniques du broyé en dessous des spécifications acceptables.
Ce que signifie concrètement la consolidationLa conception monomatériau ne signifie pas l'utilisation d'une seule résine dans le produit — les substrats de circuits imprimés, le câblage, les batteries et les composants optiques restent distincts. Il s'agit plutôt de regrouper le boîtier, le châssis et les surfaces esthétiques qui constituent la masse plastique principale au sein d'une même famille de résines. Ainsi, lorsque le boîtier est séparé des composants électroniques en fin de vie, la plus grande partie est intégrée à un flux de recyclage unique et à haute valeur ajoutée, au lieu d'être fragmentée en plusieurs flux à faible valeur ajoutée. En pratique, cela signifie généralement choisir un polymère de base — PC, ABS, mélange PC/ABS ou un grade PP pour les applications à faible contrainte — et utiliser la géométrie, et non la substitution de matériaux, pour répondre aux différentes exigences mécaniques des différentes zones du boîtier. | Identification et tri des résinesISO 11469 marking (the resin identification code molded or printed directly onto each part) is necessary but not sufficient. Automated optical or near-infrared sorters at recycling facilities can read polymer type from the material itself, not from an embossed code that may be on an internal, non-visible face; the marking matters for manual disassembly audits and for the technician deciding whether two parts can go in the same bin, but it does not substitute for actually using compatible resins across the assembly. Un boîtier monomatériau marqué correctement et de manière cohérente est vérifiable par les deux machines tri et démontage manuel ; un boîtier en matériaux mixtes avec un marquage parfait reste un boîtier en matériaux mixtes. |
Voir également notre guide complet :
et aussi :
Compenser la perte de flexibilité dans la composition des matériaux
La conception multi-matériaux se justifie avant tout par les contraintes différentes que supportent les différentes zones du boîtier : un bossage de charnière doit être robuste et résistant à la fatigue, une paroi adjacente à la batterie doit être ignifuge, une surface extérieure esthétique doit être résistante aux rayures et stable en couleur, et une zone de blindage nécessitait traditionnellement un matériau conducteur. L’impossibilité de changer de résine par zone reporte la charge d’ingénierie sur la géométrie et les additifs au sein d’une même famille de résines de base.
- rigidité locale est ajusté avec la densité des nervures et les transitions d'épaisseur de paroi plutôt que de passer à une qualité chargée de verre dans une seule zone — le maintien d'une teneur en fibres uniforme sur l'ensemble du projectile évite une incompatibilité de recyclage secondaire (les qualités chargées et non chargées en fibres courtes du même polymère de base sont généralement compatibles en mélange dans le broyé ; les charges de remplissage très différentes d'une zone à l'autre ne le sont pas, une fois broyées et mélangées).
- ignifuge est désormais disponible dans des formulations d'additifs non halogénés et compatibles avec le recyclage pour PC et PC/ABS qui ne nécessitent pas de passer à une famille de résine distincte uniquement pour une zone adjacente à la batterie.
- blindage EMI, traditionnellement résolu par l'utilisation d'un boîtier métallique collé ou d'un revêtement conducteur pulvérisé revêtement (les deux contaminants de recyclage) sont de plus en plus traités avec des zones en plastique remplies de conducteurs moulées dans la même résine de base, ou avec un blindage découpé mécaniquement — et non collé — qui se sépare proprement lors du démontage et est recyclé comme un flux de métal distinct plutôt que comme un flux de plastique contaminé.
- finition cosmétique Les différences (toucher doux versus brillant) sont obtenues grâce à la texture de surface (finition de moule VDI/SPI) et aux revêtements intégrés ou appliqués compatibles avec le flux de recyclage de la résine de base, plutôt qu'avec un second matériau collé.
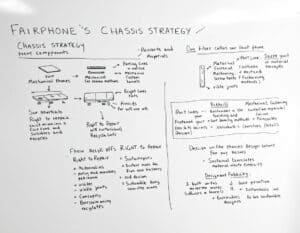
Bonne application à suivre : La stratégie de châssis de Fairphone est l'illustration publique la plus claire de ce compromis résolu en production : un boîtier construit principalement autour d'un petit nombre de familles de résines compatibles, fixées mécaniquement plutôt que collées, explicitement documentées jusqu'à la composition des matériaux de chaque pièce dans la documentation de service — au prix d'une flexibilité de conception industrielle mesurable (lignes de séparation visibles, têtes de vis, châssis plus épais) que le produit accepte délibérément en échange d'un profil de droit à la réparation et de recyclabilité que les concurrents utilisant des coques multi-matériaux collées ne peuvent égaler sans une refonte.
Conseil: Effectuez une analyse de compatibilité des matériaux broyés avant de finaliser la sélection de la résine — non seulement pour savoir si le matériau X est recyclable, mais aussi si le matériau X broyé peut être réincorporé au matériau X vierge au taux de dilution requis sans sortir des spécifications mécaniques. Les fournisseurs publient ces données pour leurs qualités ; les comparer avec chaque résine spécifiée dans la nomenclature, y compris celles des fournisseurs secondaires utilisés pour la même qualité nominale, permet de détecter les incompatibilités qui pourraient échapper à l'examen de la fiche technique d'un seul fournisseur.
Troisième pilier : Éliminer les adhésifs — Alternatives d’assemblage mécanique et thermique
Les adhésifs et les collages à solvant sont intéressants (*voir la note de conception ci-dessous) lors de l'assemblage car ils assurent l'étanchéité, amortissent les vibrations, masquent les tolérances et ne nécessitent aucune nomenclature de fixation. Cependant, chacun de ces avantages se transforme en inconvénient lors du démontage : un adhésif structural polymérisé ne se détache pas sans chaleur, solvant ou une force suffisante pour endommager le substrat, et la ligne de collage contamine le flux de matériau qui récupère la plus grande partie de l'assemblage.
Note de conception : — mais la validation est difficile, la prédiction du vieillissement est risquée et peut prendre du temps dans le processus de fabrication.
Fixation mécanique par défautLes vis imperdables — des vis qui restent retenues dans la pièce qu'elles traversent même lorsqu'elles sont retirées, grâce à un épaulement ou à un bossage moulé avec une collerette flexible — résolvent le principal mode de défaillance pratique en matière de réparation : la perte des fixations lors du remontage. La standardisation sur un seul type de tête de vis et une seule taille d'entraînement sur autant de produits que possible (Torx ou Phillips, une ou deux longueurs) permet de réduire le temps de démontage à un coût de pièces pratiquement nul, et c'est exactement le genre de détail que le système de notation du nombre d'outils de la norme EN 45554 valorise directement. Les joints élastomères, comprimés par les mêmes vis qui maintiennent le boîtier, remplacent les adhésifs assurant l'étanchéité. Ce remplacement a pour inconvénient d'exiger une rainure de compression précise et une force de serrage constante sur tout le périmètre – un problème d'empilement des tolérances que les adhésifs masquaient en comblant les interstices. Il s'agit d'un véritable coût d'ingénierie, et non d'une solution miracle, qui doit être intégré au budget de la chaîne de tolérances dès les premières étapes de la conception mécanique, plutôt que d'être imputé a posteriori au retrait de l'adhésif en fin de développement. | Méthodes de soudage et leur compatibilité de démontageUltrasonique and laser welding both produce joints that are, by any practical definition, non-reversible: the weld line fuses the two parts’ polymer chains together, and separating them again means cutting or breaking, not unfastening. They remain useful in this framework only for joints that sit entirely outside the disassembly path — an internal, sealed sub-enclosure with no field-serviceable content inside it, for instance — and even there, using them narrows future repairability if a design assumption about “no serviceable content” turns out to be wrong two product generations later. La règle pratique : Si un joint se trouve sur le chemin d'un composant couvert par les obligations de pièces de rechange du droit à la réparation ou par la réglementation sur la démontabilité des batteries, le soudage est disqualifié quels que soient ses avantages sur la chaîne de montage. |
Adhésifs de décollement à la demande
Lorsqu'un joint collé est absolument indispensable (par exemple, pour une protection IP68 contre les infiltrations d'eau sur un joint ne tolérant pas les tolérances de compression d'un joint d'étanchéité), une nouvelle catégorie d'adhésifs thermodurcissables ou électrodétachables offre une solution intermédiaire (à bien y réfléchir !). Ces formulations conservent une adhérence optimale en utilisation normale et se détachent proprement à une température de déclenchement définie (généralement entre 90 et 150 °C, bien supérieure aux conditions d'utilisation, mais atteignable avec un pistolet thermique standard ou une plaque chauffante sur un établi de réparation) ou sous l'effet d'une impulsion électrique basse tension appliquée à une couche conductrice dans la ligne de collage. Leur coût unitaire est supérieur à celui d'un adhésif structural standard et le joint doit être conçu de manière à ce que la température de détachement n'endommage pas les composants adjacents (les batteries et les écrans ont leurs propres limites thermiques, bien en deçà de cette plage). Cependant, ils constituent actuellement la seule option permettant de conserver les performances d'étanchéité d'un adhésif tout en restant réparables sans endommager le système.
| Méthode de jonction | Réversibilité | Capacité d'étanchéité | Utilisation optimale dans un boîtier DfD |
|---|---|---|---|
| Enclenchement | Entièrement réversible, conçu pour les cycles | Basse sans joint ajouté | Joints structuraux et d'accès principaux |
| Vis captive + joint | Entièrement réversible | Bien, avec une discipline tolérante | Boîtiers étanches, couvercles de batterie, coutures à forte résistance à la pression |
| Soudage par ultrasons/laser | Non réversible | Excellent | Sous-ensembles scellés sans aucun élément réparable sur site, uniquement |
| Adhésif structural standard | Non réversible sans dommage | Excellent | Évitez tout chemin lié au droit à la réparation ou à la réglementation des batteries. |
| Adhésif de décollement à la demande | Réversible avec déclencheur défini | Excellent | Joints nécessitant une véritable étanchéité adhésive qui doivent rester fonctionnels |
Exemple: Le programme Self Service Repair d'Apple, lancé en 2022, est instructif précisément en raison des changements qu'il a dû opérer pour exister : l'adhésif de l'écran et de la batterie sur iPhone On a privilégié des mécanismes de décollement compatibles avec une procédure de décollage à basse tension ou à chaleur contrôlée, documentée dans le manuel de réparation public, plutôt qu'une liaison structurelle générique supposée détruite à chaque réparation. Le boîtier sous-jacent conserve l'adhésif pour assurer son étanchéité, mais ce dernier a été repensé pour un décollement défini et reproductible, au lieu d'une application unidirectionnelle. Ces mesures étaient-elles suffisantes pour une conception pour le diagnostic (DfD), simple, économique et accessible à tous ?
Conseil: Lorsqu'un adhésif à décollage à la demande est utilisé, spécifiez et documentez sa procédure de libération dans le même manuel de réparation exigé par la directive sur le droit à la réparation — un adhésif réversible qu'aucun réparateur externe ne sait comment libérer ne présente aucun avantage en matière de réparabilité dans la pratique.
Compromis transversaux des systèmes
Chaque pilier mentionné ci-dessus résout ses propres compromis. Trois compromis supplémentaires n'apparaissent que lorsque les joints à enclenchement, les boîtiers monomatières et l'absence de colle sont combinés dans un même produit ; leur conception doit alors être globale et non pilier par pilier.
Protection contre les infiltrationsLe remplacement de l'adhésif comme principal joint d'étanchéité par un joint et des vis modifie l'indice de protection IP, qui passe d'une propriété liée à la qualité du collage (uniforme, tolérante aux légères irrégularités de surface) à une propriété liée à la force de serrage (dépendant d'une compression constante au niveau de chaque fixation). L'obtention d'un indice IP67/IP68 avec un joint, un assemblage par encliquetage ou par vis est possible et courante pour les équipements extérieurs et robustes, mais elle exige une conception à rainure de compression continue validée par simulation de la force de serrage sur tout le périmètre, et non seulement aux points de fixation, ainsi qu'un contrôle de la déformation rémanente du joint lors de l'inspection à réception, tout au long de la durée de vie du produit. | 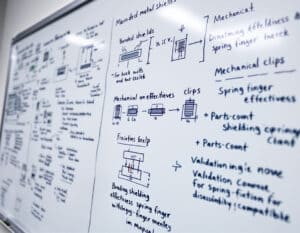 |
Continuité du blindage EMI/RFIUn blindage métallique collé au niveau d'une jointure est électriquement continu par construction. Un blindage non collé, fixé mécaniquement par clips (alternative compatible avec le démontage), nécessite une interface à ressort ou à joint conducteur à chaque point de séparation pour maintenir l'efficacité du blindage au niveau de la jointure, ce qui augmente le nombre de pièces et exige une validation CEM pour la combinaison spécifique d'espacement des clips et de force de contact choisie. C'est un coût inhérent à l'interaction des piliers monomatériaux et sans adhésif : la solution de blindage la plus simple selon les anciennes hypothèses (coller une boîte, ignorer la continuité de la jointure) n'est plus disponible, et son remplacement nécessite sa propre qualification. | Performances structurelles et de chuteLes assemblages collés et soudés offrent généralement de meilleures performances que les assemblages clipsés et vissés en matière de transfert de charge d'impact maximale, car la ligne de collage répartit la charge de manière continue au lieu de la concentrer en des points de fixation discrets. Pour retrouver les performances d'un boîtier monomatériau clipsé et vissé lors d'un test de chute, il est généralement nécessaire d'ajouter un renforcement local (goussets, augmentation de l'épaisseur des parois près des bossages de fixation ou châssis interne flexible absorbant l'énergie d'impact avant qu'elle n'atteigne les joints du boîtier), plutôt que de supposer que la résistance du joint à elle seule égalera celle d'un assemblage collé. C'est pourquoi de nombreuses refontes issues de la conception pour la fabrication (DfD) échouent à la qualification de chute et nécessitent une seconde itération ; prévoir le budget de cette itération dans le planning du programme, plutôt que de la considérer comme une surprise, est la solution pratique. |
Conseil: Il est préférable de valider l'indice de protection IP, le blindage EMI et la résistance aux chutes sur un même lot de prototypes physiques, plutôt que de procéder séquentiellement sur des fabrications distinctes. Les modifications apportées à l'un de ces éléments (par exemple, l'ajout d'une nervure pour améliorer la résistance aux chutes) modifient souvent la compression du joint ou la force de contact du clip de blindage, ce qui nécessite une nouvelle validation des deux autres. Détecter cette interaction au cours d'un seul cycle de fabrication est nettement moins coûteux que de la détecter sur trois.
Conseil sur conseil : L'ordre des trois tests peut être crucial. Faut-il privilégier le cas le plus défavorable ou le plus fréquent ? Par exemple, le test de chute doit-il précéder le test d'étanchéité IP, car une déformation du boîtier peut fausser les résultats de ce dernier ?
Conception facilitant un démontage rapide et aisé par tous.
Un joint techniquement réversible, composé d'une seule résine recyclable et sans adhésif, peut néanmoins présenter des défaillances si la personne qui ouvre le produit ne parvient pas à comprendre comment procéder. La conformité au droit à la réparation ne se limite pas à la simple possibilité d'ouvrir un joint sans l'endommager : la norme EN 45554 et la directive sous-jacente relative au droit à la réparation mesurent explicitement le temps de démontage, et ce temps dépend bien plus de la durée nécessaire pour comprendre la procédure que de la force mécanique requise. Il s'agit d'un problème de communication. problème de conception superposée à la structure mécanique, elle mérite la même rigueur d'ingénierie que les articulations elles-mêmes.
Langage visuel intégré
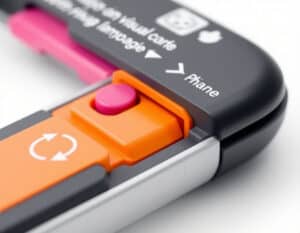
Les instructions les plus durables sont celles qui ne peuvent être ni perdues, ni jetées, ni oubliées dans un tiroir : des indications moulées directement dans la pièce. Les flèches directionnelles moulées près d'une languette de déverrouillage, indiquant le sens de la poussée, éliminent la principale cause d'erreur lors du démontage par un utilisateur non formé : pousser ou tirer dans la mauvaise direction et ne pas parvenir à déverrouiller l'articulation, voire la casser. Un système d'iconographie cohérent pour toute une gamme de produits (même style de flèche, même forme d'encoche pour l'outil) permet à un utilisateur ayant déjà ouvert un produit de la gamme d'appliquer ces connaissances au suivant sans avoir à les réapprendre. La couleur est un autre moyen efficace : de nombreux produits conçus pour être réparables sont dotés de couvercles de batterie, de panneaux d'accès ou de languettes de déverrouillage moulés dans une couleur ou une texture distincte de la coque, signalant ainsi « cette pièce se retire » sans aucun texte.
Symétrie et latéralité comme prévention des erreurs
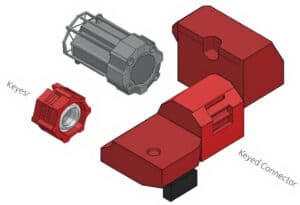
Une pièce qui ne peut être remontée que d'une seule façon élimine toute une catégorie d'erreurs de remontage. Un espacement asymétrique des bossages de vis, un connecteur à détrompage ou une longueur de fixation unique réservée à la vis qui ne doit pas être intervertie avec ses voisines sont autant de solutions géométriques simples qui garantissent un remontage correct, sans avoir à se fier à une étiquette ou une notice pour éviter les erreurs. Lorsqu'une asymétrie totale est impossible (quatre vis d'angle identiques, par exemple), des numéros de position moulés près de chaque bossage permettent de repérer facilement l'origine de chaque vis sans avoir besoin de pièces supplémentaires.
Conseil: regarder Poka-Yoke concepts et solutions également ; de nombreuses similitudes
Technique de montage et de démontage uniforme sur toute une gamme de produits
La vitesse de réparation s'accroît sur l'ensemble d'une gamme de produits lorsque la technique de démontage est uniforme : le même mouvement de pression, de rotation ou de traction utilisé pour un couvercle de batterie sur un modèle et un couvercle de filtre sur le suivant permet au réparateur d'acquérir des compétences pratiques et de réduire ainsi le temps de démontage du second produit grâce à l'expérience acquise sur le premier. Ceci plaide en faveur d'une bibliothèque de mécanismes internes documentée au niveau de l'entreprise – un ensemble restreint et standardisé de géométries de clips et de verrous validées et réutilisées pour tous les produits – plutôt que de laisser chaque programme concevoir son propre mécanisme de déverrouillage. Il s'agit également d'un gain d'efficacité de production, indépendamment de la réparabilité : moins de géométries d'outillage uniques en atelier de moulage, moins de campagnes de validation de la fatigue à mener.
Guide numérique au point d'utilisation
Un code QR moulé ou gravé au laser, placé à proximité du point d'accès principal et renvoyant directement à une vidéo de démontage ou à un guide en vue éclatée spécifique au modèle, permet de faire le lien entre « cet assemblage est physiquement simple » et « l'utilisateur sait qu'il l'est ». Cela n'est efficace que si le guide auquel il renvoie correspond à la version du produit concernée ; un guide de démontage générique, non adapté à une modification en cours de cycle de vie du nombre ou du type de fixations, érode la confiance dans l'ensemble du système plus rapidement que l'absence totale de guide. Les obligations de documentation relatives au droit à la réparation exigent déjà la présence de ce contenu pour les catégories concernées ; l'ajout d'un lien durable et intégré au produit représente un coût quasi nul une fois la documentation produite.
Philosophie d'outillage : standard, minimal ou aucun
La hiérarchie des outils nécessaires, présentée dans le chapitre sur les principes fondamentaux, a ici une application pratique : chaque étape, de l'outil spécial à l'outil standard puis au démontage sans outil, réduit le temps de démontage et diminue le nombre de personnes capables de réaliser cette opération. Un produit devrait être conçu par défaut pour un démontage sans outil pour toute opération susceptible d'être effectuée par l'utilisateur final (capots de batterie, accès aux filtres, emplacements d'extension) et pour une opération nécessitant un outil standard pour toute opération destinée à un technicien de réparation mais non courante pour l'utilisateur final (accès à la carte mère, remplacement de modules internes). Aucun élément du processus de réparation documenté ne devrait être réservé à un outil spécial ou propriétaire. Lorsqu'un outil spécifique est réellement requis (une ventouse pour un écran collé mais amovible, par exemple), il est préférable de spécifier, et si possible d'inclure ou de faire référence à un outil générique largement disponible, plutôt qu'à un outil propriétaire. Cela évite de réintroduire insidieusement une dépendance à un outil spécial.
La méthodologie de démontage d'iFixit, initialement conçue comme un audit de réparabilité indépendant et non comme un outil de conception pour les fabricants, mérite d'être étudiée directement car son système de notation valorise précisément ce niveau : les produits sont pénalisés non seulement pour l'utilisation d'adhésifs et de fixations propriétaires, mais aussi explicitement pour une séquence de démontage non documentée et des mécanismes de déverrouillage peu intuitifs, la découvrabilité étant considérée comme un critère d'évaluation et non comme une simple note de bas de page. Concevoir un produit en fonction de cette grille d'évaluation dès le développement, plutôt que de se soumettre à cette évaluation après sa mise sur le marché, est un moyen simple de tester la pertinence des recommandations de ce chapitre avant son expédition.
Conseil: Réalisez un test de démontage à l'aveugle avec des participants n'ayant jamais vu le produit, sans autre instruction que « ouvrez ceci et retirez la batterie », et chronométrez-les. Soyez une mouche sur le mur (voir techniques d'entretien de conception et d'utilisabilitéL'écart entre ce temps et celui obtenu par un ingénieur connaissant bien la conception constitue la véritable mesure de la qualité de la communication visuelle et mécanique — et cet écart est généralement plus important que ce que les équipes anticipent avant de le mesurer.
Documentation, marquage des matériaux et écosystème des pièces de rechange
Le travail de conception physique présenté dans les chapitres précédents ne porte ses fruits que s'il est associé à la couche administrative et informationnelle qui permet à un réparateur, un recycleur ou un organisme de réglementation de l'utiliser réellement.
Documentation de réparationLes obligations relatives au droit à la réparation exigent que les informations de réparation soient accessibles – généralement des schémas éclatés, les spécifications de couple et les procédures étape par étape – pour les pièces de rechange concernées. Ces informations doivent être mises à la disposition des réparateurs indépendants à des conditions raisonnables, et non pas seulement d'un réseau de service agréé. Cette documentation doit être générée à partir des mêmes données CAO et de tolérance que celles utilisées en production, et non recréée a posteriori par un rédacteur technique à partir de photographies. Cette méthode permet de réduire les coûts et d'éliminer le problème de décalage entre les informations fournies et la réalité, qui mine la confiance dans les guides QR utilisés sur le lieu d'utilisation, comme évoqué au chapitre précédent. | Marquage des matériaux pour les recycleursLe marquage ISO 11469, moulé directement dans chaque pièce et non imprimé sur une étiquette susceptible de se décoller ou d'être retirée, doit figurer sur toutes les pièces dépassant un seuil de masse minimal (généralement de 25 grammes environ, bien que ce seuil puisse varier selon les juridictions et les normes internes). Ce marquage doit être lisible sans outil de démontage, si possible, sur une face externe ou facilement accessible plutôt que contre une surface de contact. Comme indiqué dans le chapitre relatif aux matériaux monomatériaux, ce marquage facilite le tri manuel et les audits de démontage ; il ne remplace pas les travaux préalables d'analyse de compatibilité des matériaux. |
Engagements en matière de disponibilité des pièces de rechangeLe droit à la réparation et les textes nationaux connexes fixent des délais minimaux – généralement de sept à dix ans après la fin de la production, variables selon la catégorie de produit et l'État membre – pendant lesquels les pièces détachées doivent rester disponibles à un prix raisonnable. Il s'agit d'un engagement autant en matière de planification de la chaîne d'approvisionnement et des stocks que de conception, mais il influe directement sur cette dernière : une pièce détachée dont la disponibilité est assurée sur une longue période nécessite des spécifications stables qui ne seront pas discrètement modifiées par une mise à jour non annoncée, car un manuel de réparation faisant référence à une pièce qui ne correspond plus à la pièce livrée constitue un manquement à la conformité aussi réel qu'une spécification commune manquante. | Passeport de produit numériqueL’exigence de passeport numérique de produit (PNP) de l’ESPR, mise en œuvre progressivement par catégorie de produits, formalisera une grande partie de ces informations dans un enregistrement lisible par machine apposé sur le produit : composition des matériaux, instructions de démontage, provenance des pièces détachées, accessible via un identifiant scannable sur le produit lui-même. Concevoir dès maintenant le marquage physique et les instructions par QR code, abordés dans le chapitre sur le démontage intuitif, en tenant compte de la compatibilité avec le PNP, évite une seconde adaptation lorsque les exigences spécifiques à chaque catégorie entreront en vigueur. |
Conseil: Désigner un responsable interne unique pour le processus de synchronisation entre la documentation de réparation et le logiciel CAO, avec un déclencheur défini (n'importe lequel). ordre de modification technique affecting a documented joint or part automatically flags the corresponding manual page for review). Without an explicit owner and trigger, documentation drift after launch is close to guaranteed, since it is nobody’s job by default once a product ships.
Bonus : Économie des entreprises et de la production
Le DfD est souvent présenté en interne comme un coût de conformité. La comptabilisation complète est plus favorable que cette présentation ne le suggère, mais elle nécessite de regarder au-delà du coût d'assemblage unitaire pour considérer l'ensemble du cycle de vie, ce qui est plus difficile pour les spécialistes du marketing et les consommateurs.
Là où le coût augmente réellementLes assemblages par encliquetage et vissage comportent généralement plus de pièces que leurs équivalents collés ou soudés, ce qui implique davantage d'outillage, de postes de production et des coûts d'achat et de stockage de fixations plus élevés. Les boîtiers étanches par joint nécessitent un contrôle dimensionnel plus strict au niveau de la gorge de compression que les boîtiers étanches par adhésif, ce qui peut nécessiter des tolérances de moule plus serrées ou des contrôles dimensionnels supplémentaires en cours de production. Les adhésifs à décollage à la demande, lorsqu'ils sont utilisés, coûtent sensiblement plus cher à l'unité que les adhésifs structuraux standard. Ces éléments sont loin d'être négligeables, et un programme qui suppose que la conception pour la fabrication (DfD) est neutre en termes de coûts au niveau unitaire sera surpris par l'augmentation réelle du coût des matériaux. | Là où il est récupéréLes coûts de réparation, sous garantie et hors garantie, diminuent lorsqu'un technicien peut accéder à un composant défectueux en une ou deux étapes au lieu de cinq. Ils diminuent encore davantage lorsqu'une partie des réparations qui nécessitaient auparavant le remplacement complet de l'unité (car la pièce défectueuse était inaccessible sans détruire les pièces adjacentes) deviennent des réparations de pièces individuelles. La valeur du rendement du flux de recyclage augmente sensiblement lorsque les déchets d'habitation sont recyclés sous forme d'un flux de résine unique, non mélangé et correctement identifié, plutôt que d'une fraction de matériaux mixtes que les recycleurs ont souvent tendance à dégrader ou à mettre en décharge plutôt que de les traiter à perte. La valeur de la marque et des achats est de plus en plus explicite et non plus subjective : les marchés publics et privés de l'UE commencent à spécifier des scores minimaux de réparabilité comme critère d'appel d'offres, transformant ainsi un investissement dans la conception pour le développement (DfD) directement en un marché potentiel plutôt que de le laisser comme une externalité de réputation. |
Trajectoire future en guise de conclusion
Trois évolutions permettront d'étendre le cadre de cet article au-delà de la situation actuelle des produits :
- Les passeports numériques de produits, une fois que les actes délégués ESPR spécifiques à chaque catégorie auront finalisé leurs exigences, transformeront la discipline de synchronisation manuelle du chapitre sur la documentation en un flux de données auditable en temps réel plutôt qu'en un PDF mis à jour périodiquement, augmentant ainsi le coût de la dérive de la documentation et, par conséquent, la valeur du pipeline CAO-documentation mis en place actuellement.
- Le démontage automatisé et robotisé, encore largement confiné aujourd'hui aux installations pilotes de recyclage, ajoute un deuxième public au-delà du réparateur et du recycleur humain sur lesquels cet article s'est concentré : une cellule de démontage robotisée a besoin d'emplacements de joints lisibles par machine et d'une géométrie de libération cohérente et prévisible encore plus qu'un technicien humain, ce qui poussera probablement les principes de langage visuel et de cohérence géométrique du chapitre sur le démontage intuitif vers des normes formelles et lisibles par machine plutôt que vers la pratique largement conventionnelle qu'ils sont aujourd'hui.
- Les procédés de recyclage chimique, qui peuvent en principe traiter certains flux de polymères mixtes que le recyclage mécanique ne peut pas, pourraient éventuellement assouplir l'exigence stricte de monomatériau du Pilier Deux pour des combinaisons de résines spécifiques — mais la capacité de recyclage chimique reste une petite fraction du volume total de recyclage des plastiques, et concevoir en fonction de sa disponibilité éventuelle plutôt que de la réalité dominante actuelle du recyclage mécanique est un pari que la plupart des programmes de produits ne peuvent pas encore faire de manière responsable.
Le fil conducteur de tout cela est le même que celui qui ouvrait cet article : le démontage a cessé d’être un cas marginal le jour où la réglementation en a fait un attribut de produit mesuré et audité.
Les boîtiers qui résisteront bien au vieillissement lors du prochain cycle réglementaire sont ceux où l'architecture à enclenchement, la sélection d'une résine monomatériau, l'élimination des adhésifs et la séquence de démontage lisible ont été traités comme un problème de conception intégré dès la phase de concept, et non comme quatre éléments de liste de contrôle distincts réconciliés à la fin.
Liens externes sur la conception pour le démontage
Normes internationales
(survolez le lien pour voir notre description du contenu)
Glossaire des termes utilisés
Bill Of Material (BOM): une liste structurée détaillant les composants, les sous-ensembles et les matières premières nécessaires à la fabrication d'un produit, y compris les quantités et les spécifications, utilisée pour la planification de la production et la gestion des stocks.
Bill of Materials (BOM): Une liste exhaustive détaillant les composants, les matériaux et les quantités nécessaires à la fabrication d'un produit, souvent utilisée dans la fabrication et l'ingénierie pour faciliter la planification de la production, la gestion des stocks et l'estimation des coûts.
Computer Aided Design (CAD): une application logicielle utilisée pour créer, modifier, analyser et optimiser des conceptions dans divers domaines tels que l'ingénierie, l'architecture et la fabrication, permettant des dessins et des modèles précis grâce à des outils et des techniques numériques.
Computer-Aided Design (CAD): une application logicielle utilisée pour créer, modifier, analyser et optimiser des conceptions dans divers domaines tels que l'ingénierie, l'architecture et la fabrication, permettant des dessins et des modèles précis grâce à des outils et des techniques numériques.
Design for Disassembly (DfD): Cette approche de conception facilite la séparation aisée des composants et des matériaux en fin de vie d'un produit, favorisant ainsi le recyclage, la réutilisation et une gestion efficace des déchets. Elle privilégie la modularité et l'accessibilité pour renforcer la durabilité et réduire l'impact environnemental.
Design for Manufacturing (DfM): un ensemble de principes visant à simplifier et à optimiser la conception des produits afin d'améliorer la fabricabilité, de réduire les coûts de production et d'améliorer la qualité en prenant en compte les processus de fabrication, les matériaux et les techniques d'assemblage pendant la phase de conception.
Engineering Change Order (ECO): un document qui autorise les modifications apportées à la conception, aux spécifications ou aux processus d'un produit, détaillant les changements, les raisons et les instructions de mise en œuvre, garantissant un suivi et une gestion appropriés des modifications tout au long du cycle de vie du produit.
Finite Element Analysis (FEA): une méthode numérique permettant de résoudre des problèmes d'ingénierie complexes en décomposant les structures en parties plus petites et plus simples appelées éléments, permettant l'analyse des contraintes, des déformations et des déformations dans diverses conditions.
International Organization for Standardization (ISO): Organisme international non gouvernemental qui élabore et publie des normes pour garantir la qualité, la sécurité, l'efficacité et l'interopérabilité dans divers secteurs et industries, facilitant ainsi le commerce et la coopération à l'échelle mondiale. Créé en 1947, il regroupe les organismes nationaux de normalisation des pays membres.
Metal Active Gas (welding) (MAG): un procédé de soudage qui utilise une électrode consommable alimentée en continu et un mélange de gaz de protection, contenant généralement du dioxyde de carbone, pour protéger le bain de soudure de la contamination atmosphérique lors de l'assemblage de métaux ferreux et non ferreux.
Metal Inert Gas (welding) (MIG): un procédé de soudage qui utilise une électrode à fil solide continue alimentée par un pistolet de soudage, créant un arc électrique entre le fil et la pièce, faisant fondre les deux pour former un bain de soudure, généralement protégé par un gaz inerte pour éviter la contamination.
Positive Material Identification (PMI): un processus utilisé pour vérifier la composition des matériaux, généralement des métaux, au moyen de techniques de contrôle non destructif telles que la fluorescence X ou la spectroscopie d'émission optique, garantissant ainsi la conformité aux spécifications et évitant les mélanges de matériaux dans la fabrication et la construction.
Printed Circuit Board (PCB): Carte plate en matériau isolant qui supporte et connecte les composants électroniques par des circuits conducteurs, généralement gravés dans des feuilles de cuivre. Elle sert de base à l'assemblage des circuits et facilite les connexions électriques entre les composants.
Probability Density Function (PDF): une fonction qui décrit la probabilité qu'une variable aléatoire continue prenne une valeur spécifique, où l'aire sous la courbe sur un intervalle représente la probabilité que la variable se situe dans cet intervalle.
Waste Electrical and Electronic Equipment (WEEE): Appareils électriques et électroniques mis au rebut, y compris les composants, assemblages et sous-assemblages, qui ne sont plus utilisés ou fonctionnels et qui présentent des risques environnementaux s'ils ne sont pas gérés correctement. Cela inclut des articles tels que les ordinateurs, les téléviseurs et les appareils électroménagers.