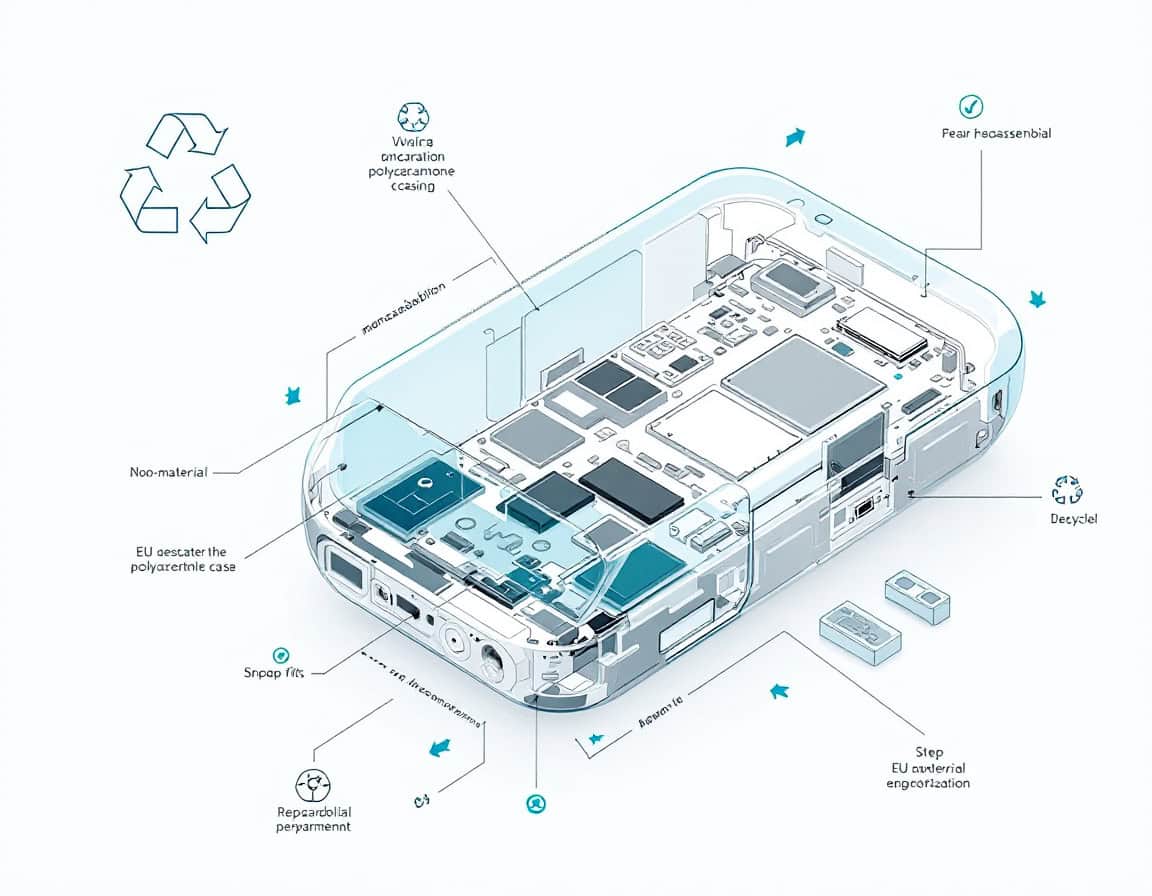
Introdução: Do projeto para fabricação ao projeto para o fim da vida útil
Durante três décadas, o design das caixas de plástico em eletrônicos de consumo foi otimizado para um único evento, além de reduzir custos (e qualidade em certos mercados): a montagem final na linha de produção. Soldas ultrassônicasAdesivos estruturais, ressaltos termofixados e sobremoldagens de materiais mistos existem porque tornam essa etapa rápida, barata e mecanicamente confiável. Nenhum deles foi projetado pensando em uma segunda etapa — o dia em que alguém precisa abrir o produto novamente para trocar uma bateria, substituir uma tela quebrada ou separar os materiais para reciclagem. Essa segunda etapa, durante a maior parte da história da indústria, não era um requisito de projeto; era uma consequência acidental do processo de montagem.
At end of life, recyclers depend on resin marking, and a plastic identification chart helps technicians recognize unmarked enclosure plastics such as ABS or policarbonatoUm teste de identificação de plástico pode então confirmar a qualidade do material antes que a peça seja reutilizada ou reciclada.
That has changed. The European Union is moving reparability and recyclability from a marketing claim to a legal specification, and the shift is working its way back through the design chain into the enclosure itself: which fasteners are chosen, which resins are specified, and in what sequence a technician — or an untrained consumer — is expected to get inside the product.
This article treats design for desmontagem (DfD) as what it now is: a primary constraint on plastic part design, on par with structural performance, cosmetic finish and cost per unit, not a downstream problem handed to whoever writes the service manual after the product ships.
Três decisões arquitetônicas são cruciais para tornar uma caixa plástica desmontável: como as peças são unidas (encaixe, soldagem ou colagem), quantas famílias de materiais distintas estão presentes na estrutura (monomaterial ou misto) e se adesivos são utilizados na estrutura principal. Uma quarta decisão, frequentemente negligenciada, determina se as três primeiras realmente funcionam na prática: se a sequência de desmontagem é compreensível para alguém que nunca viu o produto aberto antes. Este artigo explora em detalhes os fatores regulatórios, os três pilares arquitetônicos, a camada de fatores humanos que torna o projeto utilizável e a validação e o estudo de viabilidade que completam o ciclo.
Isenção de responsabilidade: A partir de 2026, especificamente para alguns detalhes regulatórios (cronograma de atos delegados do ESPR, faixas exatas de disponibilidade de peças de reposição, limite de marcação de 25g), estes são declarados como prática geral da indústria, em vez de estarem vinculados a uma cláusula específica, visto que os atos delegados sob o ESPR ainda estão sendo finalizados categoria por categoria — vale a pena uma revisão da equipe de conformidade ou uma verificação e atualização da regulamentação antes de considerar tudo o que está abaixo como garantido.
Complementando este artigo, e para obter o máximo de alternativas técnicas possível, recomendamos também a leitura de:
As forças regulatórias que tornam a desmontagem obrigatória
Quatro instrumentos da UE atuam agora diretamente no projeto de invólucros, e cada um deles influencia uma parte diferente do... product lifecycleTratá-los como um único "requisito de sustentabilidade" indiferenciado leva a projetos que atendem à letra de um instrumento, mas falham em outro. Vale a pena separá-los precisamente, porque cada um implica diferentes restrições de engenharia:
| Instrumento | O que ela rege | Implicações de design |
| Regulamento de Ecodesign para Produtos Sustentáveis (ESPR), em vigor desde julho de 2024. | Regulamento-quadro que confere à Comissão o poder de definir requisitos específicos de durabilidade, reparabilidade, reciclabilidade e Passaporte Digital do Produto para cada produto através de atos delegados. | Enclosures deve anticipate quantified disassembly-depth and disassembly-time limits once product-category delegated acts land; designs frozen against a moving regulatory target age badly |
| Right to Repair Directive (EU) 2024/1799 | Obriga os fabricantes de categorias de produtos específicas a oferecer reparos além da garantia legal, a um custo razoável, utilizando peças originais ou compatíveis. | As peças de reposição devem ser fisicamente removíveis sem danificar os componentes adjacentes; o reparo não pode ser economicamente viável se exigir a substituição da carcaça para acessar uma peça defeituosa. |
| Diretiva WEEE 2012/19/UE | Responsabilidade do produtor pela coleta e reciclagem de resíduos eletrônicos, com metas de recuperação de materiais. | As carcaças devem ser separadas em fluxos de materiais recicláveis dentro das restrições de tempo e equipamento das instalações comerciais de reciclagem, e não em condições ideais de laboratório. |
| Regulamento de baterias (UE) 2023/1542 | Exige que as baterias portáteis em aparelhos sejam removíveis e substituíveis pelo usuário final, com datas de conformidade escalonadas que se estendem até 2027 para muitas categorias. | Os compartimentos das baterias não podem estar atrás de invólucros selados com adesivo ou fechos fixados a quente; o caminho de remoção não deve exigir ferramentas destrutivas. |
A norma de engenharia que operacionaliza vários desses aspectos, a EN 45554, define os métodos de avaliação que os órgãos reguladores e laboratórios de teste utilizam: métodos gerais para avaliar a capacidade de reparo, reutilização e modernização de produtos relacionados à energia, incluindo protocolos de desmontagem cronometrada e pontuação de acessibilidade dos fixadores. Os projetistas que utilizam a EN 45554 como referência direta, em vez de uma noção geral de "deveria ser reparável", obtêm um projeto que passa na avaliação de conformidade na primeira tentativa.
Duas implicações importam mais do que a letra de qualquer diretiva isolada:
- Esses instrumentos estão convergindo, não permanecendo isolados — um compartimento de bateria agora precisa atender simultaneamente à lógica de removibilidade do Regulamento de Bateria e à lógica de profundidade de desmontagem do ESPR, na mesma junta.
- Os atos delegados ao abrigo do ESPR ainda estão a ser redigidos categoria por categoria, o que significa que os recintos concebidos hoje devem ser projetados com margem para lidar com limites cada vez mais rigorosos, e não com base nos mínimos atuais.
Dica: Crie uma matriz de rastreabilidade de conformidade no nível do componente assim que o projeto industrial for finalizado — uma linha para cada fixador ou junta, com colunas indicando qual dos quatro instrumentos o toca. Adaptar essa matriz após a fabricação das ferramentas é muito mais caro do que gerá-la durante a revisão do projeto para fabricação (DfM), e é exatamente o artefato que um organismo notificado solicitará durante a avaliação da conformidade.
Fundamentos de Design para Desmontagem: Vocabulário e Métricas
Antes de abordar juntas e materiais, é útil esclarecer o vocabulário utilizado neste artigo, pois esses termos possuem significados técnicos precisos na literatura de projeto e desenvolvimento (DfD) e na própria norma EN 45554.
- Profundidade de desmontagem é o número de peças ou juntas que devem ser removidas, em sequência, antes que um componente alvo seja acessível. Uma bateria acessível após a remoção de uma tampa traseira tem uma profundidade de um; uma bateria enterrada sob uma placa-mãe, uma blindagem e uma estrutura intermediária colada com adesivo tem uma profundidade de quatro, mesmo que cada junta individual seja tecnicamente reversível.
- Sequência de desmontagem é a ordem em que essas remoções devem ocorrer. Um produto bem projetado tem uma sequência com poucos pontos mortos — remover a peça A nunca exige primeiro remover e depois reinstalar a peça B para conseguir posicionar a ferramenta no ângulo correto.
- Dependência de ferramentas A legislação classifica cada junta de acordo com o que é necessário para abri-la: sem ferramentas (trava ou fecho operável com os dedos), ferramenta padrão (uma ponta de chave de fenda encontrada em uma casa comum ou kit básico de reparos) ou ferramenta especial (pontas proprietárias, fio para cortar adesivo, pistolas de ar quente). A conformidade com o Direito ao Reparo elimina efetivamente a categoria de ferramenta especial para qualquer junta que esteja no caminho para uma peça de reposição obrigatória.
- Desmontagem destrutiva versus desmontagem não destrutiva Distingue juntas que resistem à abertura (parafusos, a maioria das juntas de encaixe, conectores) daquelas que não resistem (saliências fixadas a quente, juntas coladas com solvente, a maioria das camadas adesivas). Um fluxo de reciclagem pode tolerar, ou até mesmo preferir para certos tipos de, separação destrutiva no fim da vida útil; um caminho de reparo não pode, porque a peça removida geralmente precisa ser reinstalada.
Essas quatro medidas compõem a hierarquia DfD que rege todas as decisões nos capítulos seguintes: primeiro, reduzir o número de juntas; segundo, tornar as juntas restantes reversíveis; e terceiro, tornar as juntas reversíveis física e cognitivamente acessíveis. Cada pilar deste artigo corresponde a um degrau dessa hierarquia — o design monomaterial ataca a contagem de juntas indiretamente, eliminando a necessidade de fixadores de transição de materiais; a arquitetura de encaixe torna as juntas reversíveis; e o capítulo sobre desmontagem intuitiva as torna acessíveis.
Dica: Durante a fase de conceito, antes da estilização das superfícies, é importante calcular a profundidade de desmontagem e a dependência de ferramentas para cada subconjunto. Trata-se de um exercício de cinco minutos em uma lista de materiais que identifica problemas de arquitetura — como uma bateria escondida sob o módulo da antena, por exemplo — que são praticamente gratuitos de corrigir no papel, mas extremamente caros de resolver após a fabricação das ferramentas.
Primeiro Pilar: Arquitetura de Encaixe Rápido como uma Junta Nativa de Desmontagem
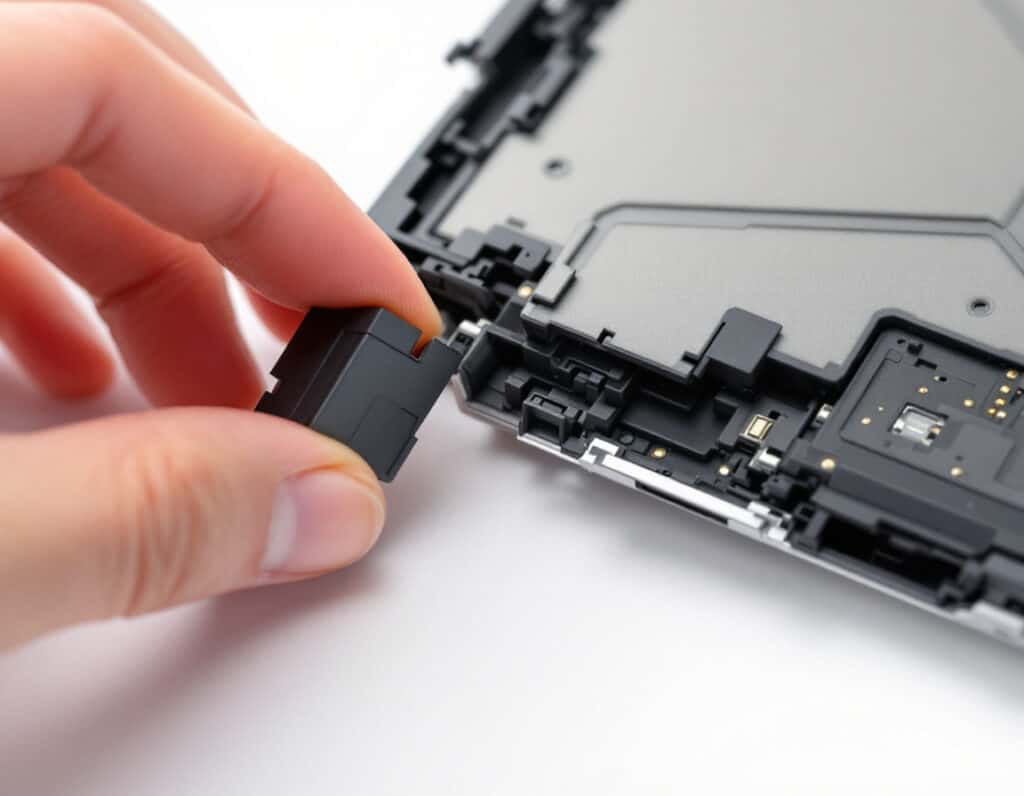
As juntas de encaixe são o único método de união neste artigo que não foi reaproveitado para desmontagem — em sua patente original, datada da década de 1940 em diante, elas foram concebidas como reversíveis. Para que sirvam como a principal junta estrutural em uma estrutura monomaterial reparável, é necessário projetá-las para um ciclo de trabalho para o qual raramente foram concebidas em eletrônicos de consumo de alto volume: dezenas de ciclos de abertura e fechamento realizados por alguém sem treinamento em linha de montagem, usando força e ângulo inconsistentes.
Geometria e tipos de juntas
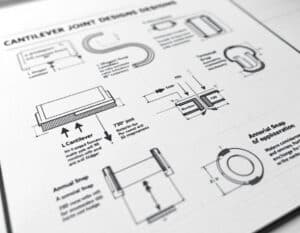
Três famílias de vigas em balanço abrangem praticamente todas as aplicações de fechamento:
- O gancho cantilever reto é o mais simples: uma viga com um gancho na ponta, que se deflete na inserção e retorna à posição inicial para travar. Sua força de retenção é determinada pela profundidade de engate do gancho e pelo ângulo de rebaixo; sua força de liberação é determinada pelo mesmo ângulo de rebaixo na direção oposta, mais qualquer acesso que o projeto proporcione a uma ferramenta de liberação.
- The L-shaped or U-shaped cantilever trades some stiffness for a longer effective beam length in a smaller footprint, useful where wall space is constrained but deflection needs to stay within the elastic strain limit of the resin.
- The torsional snap (sometimes called a cantilever hinge or flexure latch) loads the beam in torsion rather than bending, giving a more compact packaging envelope at the cost of higher local stress concentration at the torsion axis — a detail that matters directly for fatigue life, addressed below.
Os fechos de pressão anulares (circulares), comuns em tampas e coberturas de baterias, distribuem a deflexão ao redor de um anel completo em vez de uma única viga em balanço, o que reduz a tensão máxima por unidade de força de retenção, mas exige uma espessura de parede mais uniforme ao redor da circunferência para evitar que um segmento suporte uma parte desproporcional da carga.
Dica: Conforme sugerido no final da introdução acima, recomendamos fortemente que você consulte nosso > Coleção de Truques de Design em Plástico <.
Dimensionamento para ciclismo repetido, não profissional.
A assimetria entre a força de inserção e a força de retenção é o principal fator de projeto. A força de inserção é determinada pelo ângulo de entrada (normalmente entre 30° e 45°) e pode ser mantida baixa sem comprometer a junta. A força de retenção é determinada pelo ângulo de retorno, que em um encaixe de montagem pode ser acentuado — 90°, um rebaixo sem caminho de liberação definido — porque presume-se que a junta nunca mais se abra, exceto em situações de desmontagem. Um encaixe projetado para desmontagem, por outro lado, utiliza um ângulo de retorno moderado (normalmente entre 30° e 45°, às vezes igual ao ângulo de entrada para um comportamento simétrico) combinado com um recurso de liberação definido: uma aba acessível com os dedos, uma alavanca com encaixe para chave de fenda ou uma superfície de liberação em rampa alcançável com uma ferramenta plana sem danificar as superfícies adjacentes.
A deformação deve permanecer confortavelmente abaixo do limite de deformação admissível da resina para ciclos repetidos, e não apenas abaixo de sua deformação de escoamento única. Para policarbonato sem carga, uma deformação admissível de ciclo único em torno de 6% é uma diretriz de projeto comum, mas uma junta que se espera que suporte de 20 a 50 ciclos de reparo ao longo da vida útil do produto deve ser projetada para uma deformação de trabalho mais próxima de 2 a 3%, com a diferença absorvida por uma viga mais longa ou mais espessa, em vez de uma geometria mais compacta e mais deformada. Resinas com carga de vidro toleram uma deformação muito menor antes do descolamento fibra-matriz — tipicamente de 0,5 a 1% — razão pela qual encaixes estruturais em juntas críticas para reparo geralmente são especificados em graus sem carga ou com baixa carga, mesmo quando o restante da carcaça utiliza material reforçado para rigidez.
Importante para o design: this does not account for the inherent ageing weaknesses of plastics: heat, UV, chemicals … depending on application and usages, may age the resin way faster that the direct usage strain. Além disso, seria uma pena melhorar o elemento de desmontagem se esse elemento for a causa da falha!
Modos de falha específicos para uso no ciclo de reparo
Observação: Ainda não se sabe se um produto submetido a ciclos frequentes de reparo é algo bom (pelo menos isso pressupõe que seja reparável).
Três modos de falha surgem especificamente porque essas juntas são abertas repetidamente pelos usuários finais, em vez de serem montadas apenas uma vez na linha de produção:
- branqueamento por estresse na raiz do gancho devido à flexão repetida,
- Arredondamento progressivo do perfil do gancho devido ao contato da ferramenta de liberação fora do eixo,
- Relaxamento por fluência da força de retenção quando a junta fica sob deflexão sustentada entre os ciclos (relevante principalmente para projetos de encaixe por interferência, em vez de encaixes de pressão propriamente ditos, mas comum em juntas híbridas).
Raios de raiz de pelo menos 0,5 vezes a espessura da parede na base de cada viga em balanço abordam diretamente os dois primeiros modos de falha, deslocando a tensão máxima para longe da superfície em contato com a ferramenta de desmoldagem. Um raio de raiz generoso e consistente também reduz marcas de afundamento na superfície estética oposta, alinhando a necessidade de desmontagem com um requisito de qualidade de moldagem, em vez de comprometer essa qualidade.
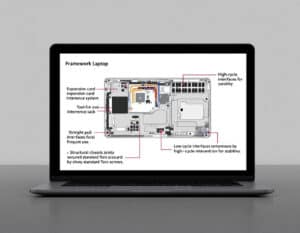
Exemplo: O sistema de retenção da placa-mãe e das placas de expansão do laptop Framework é um ponto de referência útil: as placas de expansão utilizam uma trava de interferência de encaixe direto, sem necessidade de ferramentas, em vez de um parafuso, dimensionada especificamente para centenas de ciclos de inserção/remoção por um usuário sem conhecimento técnico, enquanto as juntas estruturais do chassi, que são acessadas com menos frequência, utilizam parafusos Torx padrão em vez de encaixes de pressão — uma decisão de projeto explícita para reservar o encaixe de pressão para interfaces de uso realmente intenso e utilizar fixadores cativos onde o número de ciclos é baixo, mas a retenção de torque é mais importante.
Dica: Antes de definir a geometria do gancho, realize um teste de fadiga cíclica baseado na distribuição de Weibull na peça moldada real, e não em uma viga simulada por CAD. A orientação das fibras moldadas por injeção e as linhas de solda próximas à raiz da viga deslocam a curva de fadiga real o suficiente em relação à simulação, de modo que um projeto validado apenas por MEF (Método dos Elementos Finitos) geralmente apresenta um desempenho cíclico inferior ao previsto em 30 a 50%.
Pilar Dois: Carcaças Monomateriais
Uma junta pode ser perfeitamente reversível e a carcaça ainda assim reprovar em uma auditoria de reciclagem, porque a reversibilidade resolve o problema do reparo, mas não o problema da separação de materiais. Uma carcaça moldada em ABS, unida sem adesivo a uma moldura de mistura PC/ABS, com um suporte interno de náilon reforçado com fibra de vidro e uma blindagem de alumínio fundido fixada com fita dupla face, é totalmente "desmontável" segundo a definição estrita e praticamente inútil para uma empresa de reciclagem mecânica, porque nenhum desses fluxos de materiais pode ser misturado sem degradar as propriedades mecânicas do material reciclado abaixo das especificações de uso.
O que significa, de fato, consolidação.O design monomaterial não significa literalmente uma única resina no produto — os substratos de PCB, a fiação, as baterias e os componentes ópticos permanecem distintos. Significa consolidar a estrutura, o chassi e as superfícies estéticas que, juntas, compõem a maior parte da massa plástica em uma única família de resinas, de modo que, quando a estrutura for separada dos componentes eletrônicos ao final de sua vida útil, a maior fração da massa seja encaminhada para um único fluxo de reciclagem de alto valor, em vez de se fragmentar em vários fluxos de baixo valor. Na prática, isso geralmente significa selecionar um polímero base — PC, ABS, mistura de PC/ABS ou um tipo de PP para aplicações de menor tensão — e usar a geometria, e não a substituição de materiais, para atender aos diferentes requisitos mecânicos que as diferentes zonas da carcaça suportam. | Identificação e triagem de resinasISO 11469 marking (the resin identification code molded or printed directly onto each part) is necessary but not sufficient. Automated optical or near-infrared sorters at recycling facilities can read polymer type from the material itself, not from an embossed code that may be on an internal, non-visible face; the marking matters for manual disassembly audits and for the technician deciding whether two parts can go in the same bin, but it does not substitute for actually using compatible resins across the assembly. Uma carcaça monomaterial marcada de forma correta e consistente pode ser auditada tanto por máquinas quanto por máquinas. classificação e desmontagem manual; uma carcaça de material misto com marcação perfeita continua sendo uma carcaça de material misto. |
Veja também o nosso guia completo:
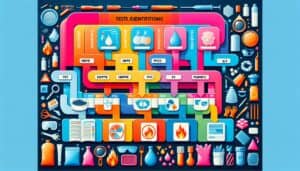
e também:
Compensação da perda de flexibilidade na combinação de materiais
O design com materiais mistos existe porque diferentes zonas da carcaça suportam cargas diferentes: um encaixe de dobradiça precisa de resistência e durabilidade, uma parede próxima à bateria precisa de propriedades retardantes de chamas, uma superfície externa precisa de resistência a riscos e estabilidade de cor, e uma zona de blindagem historicamente exigia um material condutor. Perder a capacidade de trocar a resina por zona transfere a responsabilidade da engenharia para a geometria e os pacotes de aditivos dentro de uma única família de resinas base.
- Rigidez local O processo é ajustado com base na densidade das nervuras e nas transições de espessura da parede, em vez de mudar para um grau com carga de vidro em apenas uma zona — manter o teor de fibra uniforme em toda a amostra evita uma incompatibilidade secundária na reciclagem (graus com e sem carga de fibra curta do mesmo polímero base geralmente são compatíveis na mistura após a moagem; cargas de carga muito diferentes entre as zonas não são, depois de moídas e misturadas).
- Retardante de chama Agora está disponível em pacotes de aditivos não halogenados e compatíveis com reciclagem para PC e PC/ABS, que não exigem a troca para uma família de resinas distinta apenas para uma zona adjacente à bateria.
- Blindagem EMI, tradicionalmente resolvido com uma lata de metal colada ou um condutor pulverizado revestimento (ambos contaminantes de reciclagem), é cada vez mais tratado com zonas de plástico preenchidas com material condutor moldadas na mesma resina base, ou com uma blindagem fixada mecanicamente — e não colada — que se separa facilmente na desmontagem e é reciclada como um fluxo de metal distinto, em vez de um fluxo de plástico contaminado.
- Acabamento cosmético As diferenças (toque suave versus brilho) são obtidas com textura de superfície (acabamento de molde VDI/SPI) e revestimentos aplicados ou no molde compatíveis com o fluxo de reciclagem da resina base, em vez de um segundo material aderido.
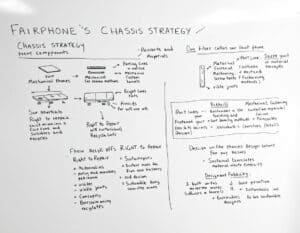
Boa aplicação a seguir: A estratégia de chassis da Fairphone é a ilustração pública mais clara dessa compensação resolvida na produção: uma estrutura construída predominantemente em torno de um pequeno número de famílias de resinas compatíveis, fixadas mecanicamente em vez de coladas, explicitamente documentadas até a composição do material de cada peça na literatura de serviço — a um custo mensurável em flexibilidade de design industrial (linhas de junção visíveis, cabeças de parafusos, um chassis mais espesso) que o produto aceita deliberadamente em troca de um perfil de Direito ao Reparo e reciclabilidade que os concorrentes que usam estruturas multimateriais coladas não conseguem igualar sem uma reformulação.
Dica: Antes de finalizar a seleção da resina, execute uma matriz de compatibilidade de material reciclado — não apenas "o material X é reciclável?", mas também "o material reciclado X pode ser misturado novamente ao material virgem X na proporção de diluição necessária sem comprometer as especificações mecânicas?". Os fornecedores publicam esses dados para suas classes de resina; compará-los com todas as resinas especificadas na lista de materiais, incluindo fornecedores secundários usados para a mesma classe nominal, identifica incompatibilidades que uma análise da ficha técnica de um único fornecedor não detectaria.
Terceiro pilar: Eliminação de adesivos — Alternativas de união mecânica e térmica
Adesivos e ligações com solventes são atraentes (*ver nota de projeto abaixo) na montagem porque vedam, amortecem vibrações, ocultam o acúmulo de tolerâncias e não exigem uma lista de materiais para fixadores. Cada uma dessas vantagens se torna uma desvantagem na desmontagem: um adesivo estrutural curado não se desprende sem calor, solvente ou força suficiente para danificar o substrato, e a própria linha de colagem contamina o fluxo de material que contém a maior parte da junta.
Nota de design: “Mas a validação é difícil, a previsão do envelhecimento é arriscada e pode ser demorada no processo de fabricação.”
Fixação mecânica como padrãoParafusos cativos — parafusos que permanecem presos na peça que atravessam mesmo quando desaparafusados, por meio de um ressalto ou uma saliência moldada com uma arruela flexível — resolvem o maior problema prático de reparo: a perda de fixadores durante a remontagem. A padronização em um único tipo de cabeça de parafuso e tamanho de encaixe para a maior parte possível do produto (Torx ou Phillips, um ou dois comprimentos) reduz o tempo de desmontagem com custo de peça essencialmente zero, e é exatamente o tipo de detalhe que a pontuação por contagem de ferramentas da norma EN 45554 recompensa diretamente. As juntas elastoméricas, comprimidas pelos mesmos parafusos que mantêm a carcaça unida, substituem a função de vedação dos adesivos anteriormente utilizados, ao custo de exigir um sulco de compressão definido e uma carga de aperto consistente em todo o perímetro — um problema de acúmulo de tolerâncias que os adesivos disfarçavam preenchendo qualquer folga. Este é um custo real de engenharia, não uma substituição gratuita, e precisa ser previsto no cálculo de tolerâncias desde o início do projeto mecânico, em vez de ser corrigido posteriormente, após a remoção do adesivo em uma fase avançada do desenvolvimento. | Métodos de soldagem e sua compatibilidade de desmontagemUltrassônico and laser welding both produce joints that are, by any practical definition, non-reversible: the weld line fuses the two parts’ polymer chains together, and separating them again means cutting or breaking, not unfastening. They remain useful in this framework only for joints that sit entirely outside the disassembly path — an internal, sealed sub-enclosure with no field-serviceable content inside it, for instance — and even there, using them narrows future repairability if a design assumption about “no serviceable content” turns out to be wrong two product generations later. A regra prática: Se uma junta estiver no caminho de acesso a qualquer componente abrangido pelas obrigações de peças de reposição do Direito de Reparo ou pela removibilidade do Regulamento de Baterias, a soldagem é desqualificada, independentemente de suas vantagens na linha de montagem. |
Adesivos de descolamento sob demanda
Quando uma vedação adesiva é realmente inevitável — como a proteção IP68 contra entrada de água em uma junta que não tolera as tolerâncias de compressão de uma gaxeta, por exemplo — uma categoria crescente de adesivos termicamente ou eletricamente removíveis oferece uma alternativa intermediária (pense bem antes de considerar essa opção!). Essas formulações mantêm a resistência total da adesão durante o uso normal e se desprendem completamente a uma temperatura de ativação definida (geralmente na faixa de 90 a 150 °C, bem acima das condições de uso, mas alcançável com um soprador térmico padrão ou uma placa aquecedora em uma bancada de reparos) ou sob um pulso elétrico de baixa tensão em uma camada condutora na linha de colagem. Elas custam mais por unidade do que um adesivo estrutural padrão e exigem que a junta seja projetada de forma que a temperatura de descolagem não danifique os componentes adjacentes (baterias e telas têm seus próprios limites térmicos bem dentro dessa faixa), mas são a única opção atual que permite que um projeto mantenha o verdadeiro desempenho de vedação adesiva, permanecendo, ao mesmo tempo, passível de manutenção não destrutiva.
| Método de junção | Reversibilidade | Capacidade de vedação | Ideal para uso em uma caixa DfD. |
|---|---|---|---|
| Encaixe por pressão | Totalmente reversível, classificado para ciclos | Baixo sem junta adicional | Juntas estruturais primárias e de acesso |
| Parafuso cativo + junta | Totalmente reversível | Bom, com disciplina e tolerância. | Invólucros selados, tampas de bateria, juntas de alta resistência à compressão. |
| Soldagem ultrassônica/laser | Irreversível | Excelente | Subconjuntos selados sem conteúdo que possa ser reparado em campo, somente. |
| Adesivo estrutural padrão | Irreversível sem danos | Excelente | Evite qualquer caminho relacionado ao Direito ao Reparo ou à Regulamentação de Baterias. |
| Adesivo de descolamento sob demanda | Reversível com gatilho definido | Excelente | Juntas que necessitam de vedação adesiva verdadeira e que devem permanecer funcionais. |
Exemplo: O programa Self Service Repair da Apple, lançado em 2022, é instrutivo justamente pelo que precisou mudar para existir: a cola da tela e da bateria. iPhone A mudança foi para mecanismos de liberação compatíveis com um procedimento específico de remoção por baixa tensão ou calor controlado, documentado no manual de reparo público, em vez de uma ligação estrutural genérica que se presume ser destruída em todos os reparos. A carcaça subjacente mantém o adesivo para garantir sua vedação, mas o próprio adesivo foi reestruturado para uma liberação definida e repetível, em vez de uma aplicação unidirecional. Essas medidas foram suficientes para o DfD (Design for Down), de forma fácil, barata e acessível a todos?
Dica: Quando for utilizado um adesivo de descolamento sob demanda, especifique e documente o procedimento de remoção no mesmo manual de reparo exigido pela Diretiva do Direito ao Reparo — um adesivo reversível que nenhum reparador externo saiba como remover não oferece, na prática, nenhum dos seus benefícios de reparabilidade.
Conflitos de interesses entre sistemas transversais
Cada pilar acima resolve internamente suas próprias compensações. Três compensações adicionais só aparecem quando juntas de encaixe, invólucros monomateriais e eliminação de adesivos são combinados no mesmo produto, e precisam ser projetadas em conjunto, em vez de pilar por pilar.
Proteção contra entrada de águaA remoção do adesivo como vedação primária e sua substituição por uma vedação com junta e parafuso altera a classificação IP de uma propriedade de linha de colagem (uniforme, tolerante a pequenas irregularidades na superfície) para uma propriedade de carga de aperto (dependente de compressão consistente em todos os pontos de fixação). Atingir IP67/IP68 com uma junta, encaixe ou parafuso é possível e comum em equipamentos para uso externo e ambientes robustos, mas requer um projeto de ranhura de compressão contínua validado com simulação de carga de aperto em todo o perímetro, não apenas nos pontos de fixação, além de medições de compressão da junta durante a inspeção de recebimento ao longo da vida útil do produto. | 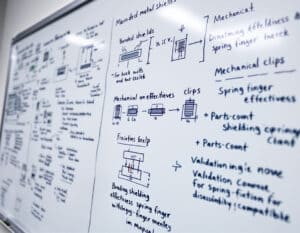 |
continuidade da blindagem EMI/RFIUma blindagem metálica fixada por colagem em uma junção é eletricamente contínua por construção. Uma blindagem fixada mecanicamente, sem colagem — a alternativa compatível com desmontagem — necessita de uma interface de mola ou junta condutora em cada ponto de separação para manter a eficácia da blindagem na junção, aumentando o número de peças e exigindo validação de EMI para a combinação específica de espaçamento entre os clipes e força de contato escolhida. Este é um custo real da interação entre os pilares monomaterial e sem adesivo: a solução de blindagem que era mais simples sob as antigas premissas (colar a blindagem, ignorar a continuidade da junção) não está mais disponível, e sua substituta precisa de sua própria qualificação. | Desempenho estrutural e de quedaJuntas coladas e soldadas geralmente apresentam melhor desempenho em transferência de carga de impacto máxima do que juntas de encaixe e parafusadas, porque a linha de colagem distribui a carga continuamente, em vez de concentrá-la em pontos de fixação discretos. Recuperar o desempenho em testes de queda em uma estrutura monomaterial com encaixe, fixação por parafusos, geralmente significa adicionar reforço local — cantoneiras, aumento da espessura da parede perto dos pontos de fixação ou um chassi interno flexível que absorve a energia do impacto antes que ela atinja as juntas da estrutura — em vez de presumir que a resistência da junta por si só corresponderá à resistência de uma junta colada. É aqui que muitas das primeiras tentativas de redesenho do projeto para o projeto (DfD) falham na qualificação de queda e precisam de uma segunda iteração; incluir essa iteração no cronograma do programa, em vez de tratá-la como uma surpresa, é a solução prática. |
Dica: Valide a classificação IP, a blindagem EMI e a resistência a quedas no mesmo lote de protótipos físicos, em vez de sequencialmente em construções separadas. Correções em um desses aspectos (como a adição de uma nervura para melhorar a resistência a quedas, por exemplo) frequentemente alteram a compressão da junta ou a força de contato do clipe de blindagem o suficiente para exigir a revalidação dos outros dois, e detectar essa interação em um único ciclo de construção é consideravelmente mais barato do que detectá-la em três ciclos.
Dica sobre dica: A ordem dos 3 testes pode ser crucial. Deve-se considerar o pior cenário ou o mais comum? Exemplo: o teste de queda deve ser realizado antes do teste IP, já que uma deformação na carcaça pode alterar os resultados do IP?
Projetado para desmontagem óbvia e rápida por qualquer pessoa.
Uma junta tecnicamente reversível, feita de uma única resina reciclável e sem adesivo, ainda falha na prática se a pessoa que abre o produto não souber como fazê-lo. A conformidade com o Direito ao Reparo não se resume apenas à possibilidade de abrir uma junta sem danificá-la — a norma EN 45554 e a Diretiva do Direito ao Reparo subjacente medem explicitamente o tempo de desmontagem, e esse tempo é muito mais determinado pela dificuldade em descobrir como proceder do que pela força mecânica necessária para a desmontagem. Isto é uma questão de comunicação. problema de projeto sobreposta à estrutura mecânica, ela merece o mesmo rigor de engenharia que as próprias juntas.
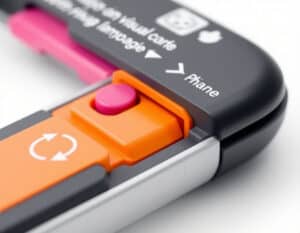
linguagem visual moldada
As instruções mais duráveis são aquelas que não podem ser perdidas, jogadas fora ou deixadas em uma gaveta: recursos moldados diretamente na peça. Setas direcionais moldadas próximas a uma aba de liberação, indicando a direção de pressão, eliminam o modo de falha mais comum na desmontagem por pessoas sem treinamento — empurrar ou puxar na direção errada e não conseguir liberar a junta ou quebrá-la. Um sistema de iconografia consistente em toda a linha de produtos (o mesmo estilo de seta, o mesmo formato de reentrância para "inserir ferramenta aqui") permite que um usuário que já abriu um produto da linha transfira esse conhecimento para o próximo sem precisar reaprender. A cor é um canal secundário, mas eficaz: muitos produtos projetados para serem reparáveis moldam tampas de bateria, painéis de acesso ou abas de liberação em uma cor ou textura visualmente distinta da carcaça, sinalizando "isso pode ser removido" sem uma única palavra de texto.
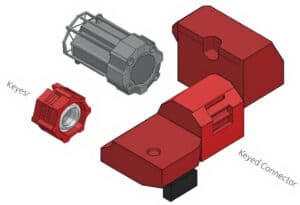
Simetria e lateralidade como prevenção de erros
Uma peça que só pode ser montada fisicamente de uma maneira elimina toda uma categoria de erros de remontagem. Espaçamento assimétrico entre os ressaltos dos parafusos, uma capa de conector com encaixe específico ou um comprimento de fixador exclusivo reservado para o parafuso que não deve ser trocado com os demais são decisões geométricas de baixo custo que tornam a remontagem correta a única possível, em vez de depender de uma etiqueta ou folha de instruções para evitar erros. Quando a assimetria completa é impraticável — quatro parafusos de canto idênticos, por exemplo — números de posição moldados próximos a cada ressalto permitem que o reparador identifique a origem de cada parafuso sem a necessidade de peças adicionais.
Dica: dê uma olhada Poka-Yoke Conceitos e soluções também; muitas semelhanças.
Técnica consistente de montagem e desmontagem em toda a linha de produtos.
A velocidade de reparo se acumula em toda a linha de produtos quando a técnica de remoção é consistente: o mesmo movimento de encaixe, torção para soltar ou puxador usado para a tampa da bateria em um modelo e para a tampa do filtro em outro significa que o movimento aprendido pelo reparador é transferido, e o tempo de desmontagem no segundo produto se beneficia da experiência adquirida no primeiro. Isso justifica a criação de uma biblioteca interna de mecanismos documentada em nível corporativo — um pequeno conjunto padronizado de geometrias de encaixe e trava validadas e reutilizadas em todos os produtos — em vez de cada programa inventar seu próprio mecanismo de liberação. Além disso, representa um ganho de eficiência na fabricação, independente da reparabilidade: menos geometrias de ferramentas exclusivas na oficina de moldes, menos campanhas de validação de fadiga exclusivas para executar.
Orientação digital no ponto de uso
Um código QR moldado ou gravado a laser próximo ao ponto de acesso principal, com link direto para um vídeo de desmontagem específico do modelo ou um guia de vista explodida, elimina a lacuna entre "esta junta é fisicamente simples" e "o usuário sabe que ela é fisicamente simples". Isso só funciona se o guia para o qual o código direciona estiver atualizado para a revisão específica do produto — um guia de desmontagem genérico que não corresponda a uma alteração contínua no número ou tipo de fixadores durante o ciclo de vida do produto mina a confiança em todo o sistema mais rapidamente do que não ter guia algum. As obrigações de documentação do Direito de Reparo já exigem a existência desse conteúdo para as categorias abrangidas; inserir um link durável no produto para ele é uma adição de custo quase zero, uma vez que a própria documentação esteja produzida.
Filosofia de ferramentas: padrão, mínima ou nenhuma.
A hierarquia de dependência de ferramentas do capítulo sobre fundamentos tem um corolário prático aqui: cada passo abaixo, de ferramenta especial para ferramenta padrão e, finalmente, para desmontagem sem ferramentas, representa uma redução tanto no tempo de desmontagem quanto no número de pessoas capazes de realizar a desmontagem. Um produto deve ter como padrão a desmontagem sem ferramentas para tudo o que se espera que seja aberto pelo usuário final (tampas de bateria, acesso a filtros, slots de expansão) e a desmontagem com ferramenta padrão para tudo o que se espera que seja aberto por um técnico de reparos, mas não rotineiramente pelo usuário final (acesso à placa-mãe, substituição de módulos internos), não reservando nenhuma junção no caminho de reparo documentado para uma ferramenta especial ou proprietária. Quando uma ferramenta específica for realmente necessária — uma ventosa para uma tela colada, mas removível, por exemplo — especificar e, sempre que possível, incluir ou referenciar uma ferramenta genérica amplamente disponível, em vez de uma proprietária, evita que essa junção reintroduza silenciosamente uma dependência de ferramenta especial.
A metodologia de desmontagem da iFixit, desenvolvida originalmente como uma auditoria independente de reparabilidade e não como uma ferramenta de projeto para fabricantes, merece ser estudada diretamente porque sua pontuação premia exatamente essa camada: os produtos perdem pontos não apenas por adesivos e fixadores proprietários, mas explicitamente por sequências de desmontagem não documentadas e mecanismos de liberação não óbvios, tratando a facilidade de descoberta como um atributo pontuado, e não como uma nota de rodapé. Projetar com base nessa rubrica de pontuação durante o desenvolvimento, em vez de ser avaliado por ela após o lançamento, é uma maneira direta de testar a eficácia das orientações deste capítulo antes do lançamento do produto.
Dica: Realize um teste de desmontagem às cegas com participantes que nunca viram o produto, sem receber instruções além de "abra isto e remova a bateria", e cronometre o tempo. Seja uma mosca na parede (veja técnicas de entrevista de design e usabilidadeA diferença entre esse tempo e o tempo alcançado por um engenheiro familiarizado com o projeto é a medida real de quão bem a linguagem visual e mecânica se comunicam — e geralmente é uma diferença maior do que as equipes esperam até que a meçam.
Documentação, marcação de materiais e o ecossistema de peças de reposição
O trabalho de projeto físico descrito nos capítulos anteriores só alcança o benefício pretendido se for acompanhado da camada administrativa e informacional que permite que um reparador, um reciclador ou um órgão regulador o utilize efetivamente.
Documentação de reparoAs obrigações do Direito de Reparo exigem informações de reparo acessíveis — normalmente diagramas explodidos, especificações de torque e procedimentos passo a passo — para peças de reposição cobertas, disponibilizadas a reparadores independentes em condições razoáveis, e não apenas a uma rede de serviços autorizada. Essa documentação precisa ser gerada a partir dos mesmos dados de CAD e tolerância usados na produção, e não recriada separadamente por um redator técnico a partir de fotografias posteriormente; isso reduz custos e elimina o problema de discrepância com a realidade que mina a confiança nas orientações de reparo no ponto de uso, discutido no capítulo anterior. | Marcação de materiais para recicladoresA marcação ISO 11469, moldada diretamente em cada peça em vez de impressa em uma etiqueta que pode se desprender ou ser removida, deve aparecer em todas as peças acima de um limite mínimo de massa (a prática comum na indústria é para peças com mais de aproximadamente 25 gramas, embora isso varie de acordo com a jurisdição e a norma interna) e deve ser legível sem auxílio de ferramentas de desmontagem, sempre que possível — em uma face externa ou facilmente acessível, em vez de embutida em uma superfície de acoplamento. Conforme observado no capítulo sobre materiais únicos, essa marcação auxilia na triagem manual e nas auditorias de desmontagem; ela não substitui o trabalho de verificação da compatibilidade dos materiais. |
Compromissos de disponibilidade de peças de reposiçãoO Direito ao Reparo e as implementações nacionais relacionadas estabelecem prazos mínimos — geralmente entre sete e dez anos a partir do fim da produção, variando conforme a categoria do produto e o Estado-membro — durante os quais as peças de reposição devem permanecer disponíveis a um preço razoável. Trata-se de um compromisso tanto de planejamento da cadeia de suprimentos e de estoque quanto de projeto, mas que impacta diretamente o projeto: uma peça de reposição com um compromisso de disponibilidade a longo prazo precisa de uma especificação estável que não seja substituída silenciosamente por uma alteração não anunciada, pois um manual de reparo que referencia um número de peça que não corresponde mais ao que é fornecido representa uma lacuna de conformidade tão real quanto a ausência de uma especificação de junta. | Passaporte de Produto DigitalO requisito do Passaporte Digital do Produto (DPP) da ESPR, que está sendo implementado gradualmente por categoria de produto, formalizará grande parte disso em um registro legível por máquina anexado ao produto — composição do material, instruções de desmontagem, fornecimento de peças de reposição — acessível por meio de um identificador escaneável no próprio produto. Projetar a marcação física e o guia por QR Code discutidos no capítulo sobre desmontagem intuitiva, considerando a compatibilidade com o DPP, evita uma segunda adaptação quando os requisitos específicos do DPP para cada categoria entrarem em vigor. |
Dica: Atribua um único responsável interno pelo processo de sincronização da documentação de reparo com o CAD, com um gatilho definido (qualquer um). ordem de alteração de engenharia affecting a documented joint or part automatically flags the corresponding manual page for review). Without an explicit owner and trigger, documentation drift after launch is close to guaranteed, since it is nobody’s job by default once a product ships.
Bônus: Economia Empresarial e Industrial
O DfD é frequentemente apresentado internamente como um custo de conformidade. A contabilização completa é mais favorável do que essa apresentação sugere, mas exige olhar além do custo unitário de montagem para todo o ciclo de vida, o que é mais difícil para os profissionais de marketing e consumidores.
Onde o custo realmente aumentaAs arquiteturas de encaixe e parafuso geralmente apresentam um número maior de peças do que as equivalentes coladas ou soldadas, o que significa mais cavidades de ferramentas, mais estações na linha de montagem e maiores custos com compras e estoque de fixadores. As caixas seladas com juntas exigem um controle de tolerância dimensional mais rigoroso na ranhura de compressão do que as equivalentes seladas com adesivo, o que pode significar tolerâncias de molde mais restritas ou medições adicionais durante o processo. Os adesivos de descolamento sob demanda, quando utilizados, têm um custo unitário significativamente maior do que os adesivos estruturais padrão. Nada disso é desprezível, e um programa que assume que o Design para Design (DfD) é neutro em termos de custo por unidade será surpreendido pela diferença real na lista de materiais. | Onde é recuperadoOs custos de reparo, tanto em garantia quanto fora dela, diminuem quando um técnico consegue acessar um componente defeituoso em uma ou duas etapas, em vez de cinco. A redução é ainda maior quando uma parcela dos reparos que antes exigiam a substituição completa da unidade (porque a peça defeituosa era inacessível sem danificar as peças adjacentes) passa a ser feita apenas com reparos de peças individuais. O valor do fluxo de reciclagem aumenta consideravelmente quando a massa da carcaça sai como um fluxo único de resina, não misturada e corretamente identificada, em vez de uma fração de materiais misturados que os recicladores frequentemente descartam em aterros sanitários ou reciclam com prejuízo. O valor da marca e das aquisições torna-se cada vez mais explícito, em vez de subjetivo: as aquisições do setor público e de empresas na UE estão começando a especificar pontuações mínimas de reparabilidade como critério de licitação, convertendo um investimento em Design para o Design (DfD) diretamente em mercado endereçável, em vez de deixá-lo como uma externalidade reputacional. |
Trajetória Futura como nossa Conclusão
Três desenvolvimentos ampliarão o escopo deste artigo para além do ponto em que os produtos atuais se encontram hoje:
- Os Passaportes Digitais de Produtos, assim que os atos delegados ESPR específicos de cada categoria finalizarem seus requisitos, transformarão a disciplina de sincronização manual do capítulo de documentação em um fluxo de dados auditável em tempo real, em vez de um PDF atualizado periodicamente, aumentando o custo da defasagem da documentação e, consequentemente, aumentando o valor do fluxo de trabalho CAD-para-documentação construído atualmente.
- A desmontagem automatizada e robótica, ainda hoje em grande parte restrita a instalações piloto de reciclagem, adiciona um segundo público além do reparador e reciclador humano em que este artigo se concentrou: uma célula de desmontagem robótica precisa de localizações de juntas legíveis por máquina e de uma geometria de liberação consistente e previsível ainda mais do que um técnico humano, o que provavelmente impulsionará os princípios de linguagem visual e consistência geométrica do capítulo de desmontagem intuitiva em direção a padrões formais e legíveis por máquina, em vez da prática amplamente baseada em convenções que são hoje.
- As rotas de reciclagem química, que em princípio podem lidar com alguns fluxos de polímeros mistos que a reciclagem mecânica não consegue, podem eventualmente flexibilizar a exigência rigorosa de monomaterial no Pilar Dois para combinações específicas de resinas — mas a capacidade de reciclagem química ainda representa uma pequena fração do volume total de reciclagem de plásticos, e projetar considerando sua disponibilidade futura, em vez de considerar a realidade atual e dominante da reciclagem mecânica, é uma aposta que a maioria dos programas de produtos ainda não pode fazer de forma responsável.
O fio condutor de tudo isso é o mesmo com o qual este artigo começou: a desmontagem deixou de ser um caso extremo no dia em que a regulamentação a transformou em um atributo de produto mensurável e auditável.
Os invólucros que envelhecerão bem ao longo do próximo ciclo regulatório são aqueles em que a arquitetura de encaixe, a seleção de resina monomaterial, a eliminação de adesivos e a sequência de desmontagem legível foram tratadas como um problema de projeto integrado desde a fase de conceito, e não como quatro itens separados de uma lista de verificação conciliados no final.
Links externos sobre Design para Desmontagem
Normas internacionais
(Passe o cursor sobre o link para ver nossa descrição do conteúdo)
Glossário de termos utilizados
Bill Of Material (BOM): Uma lista estruturada que detalha os componentes, subconjuntos e matérias-primas necessárias para fabricar um produto, incluindo quantidades e especificações, usada para planejamento de produção e gerenciamento de estoque.
Bill of Materials (BOM): Uma lista completa que detalha os componentes, materiais e quantidades necessários para fabricar um produto, frequentemente usada em manufatura e engenharia para facilitar o planejamento da produção, o gerenciamento de estoque e a estimativa de custos.
Computer Aided Design (CAD): Um aplicativo de software usado para criar, modificar, analisar e otimizar projetos em diversas áreas, como engenharia, arquitetura e manufatura, permitindo desenhos e modelos precisos por meio de ferramentas e técnicas digitais.
Computer-Aided Design (CAD): Um aplicativo de software usado para criar, modificar, analisar e otimizar projetos em diversas áreas, como engenharia, arquitetura e manufatura, permitindo desenhos e modelos precisos por meio de ferramentas e técnicas digitais.
Design for Disassembly (DfD): Uma abordagem de design que facilita a separação de componentes e materiais ao final do ciclo de vida de um produto, promovendo a reciclagem, a reutilização e a gestão eficiente de resíduos. Ela enfatiza a modularidade e a acessibilidade para aumentar a sustentabilidade e reduzir o impacto ambiental.
Design for Manufacturing (DfM): Um conjunto de princípios que visam simplificar e otimizar o projeto de produtos para melhorar a capacidade de fabricação, reduzir os custos de produção e aprimorar a qualidade, considerando os processos de fabricação, os materiais e as técnicas de montagem durante a fase de projeto.
Engineering Change Order (ECO): Um documento que autoriza modificações no projeto, nas especificações ou nos processos de um produto, detalhando as alterações, os motivos e as instruções de implementação, garantindo o rastreamento e o gerenciamento adequados das alterações ao longo do ciclo de vida do produto.
Finite Element Analysis (FEA): Um método numérico para resolver problemas complexos de engenharia, decompondo estruturas em partes menores e mais simples, chamadas elementos, permitindo a análise de tensão, deformação e deformação sob diversas condições.
International Organization for Standardization (ISO): a non-governmental international body that develops and publishes standards to ensure quality, safety, efficiency, and interoperability across various industries and sectors, facilitating global trade and cooperation. Established in 1947, it comprises national standardization organizations from member countries.
Metal Active Gas (welding) (MAG): Um processo de soldagem que utiliza um eletrodo consumível alimentado continuamente e uma mistura de gases de proteção, geralmente contendo dióxido de carbono, para proteger a poça de fusão da contaminação atmosférica durante a união de metais ferrosos e não ferrosos.
Metal Inert Gas (welding) (MIG): Um processo de soldagem que utiliza um eletrodo de fio sólido contínuo alimentado através de uma pistola de solda, criando um arco elétrico entre o fio e a peça de trabalho, fundindo ambos para formar uma poça de fusão, geralmente protegida por um gás inerte para evitar contaminação.
Positive Material Identification (PMI): Um processo utilizado para verificar a composição de materiais, geralmente metais, por meio de técnicas de ensaio não destrutivas, como fluorescência de raios X ou espectroscopia de emissão óptica, garantindo a conformidade com as especificações e prevenindo a mistura de materiais na fabricação e construção.
Printed Circuit Board (PCB): Uma placa plana feita de material isolante que suporta e conecta componentes eletrônicos através de caminhos condutores, geralmente gravados em folhas de cobre. Ela serve como base para a montagem de circuitos e facilita as conexões elétricas entre os componentes.
Probability Density Function (PDF): Uma função que descreve a probabilidade de uma variável aleatória contínua assumir um valor específico, onde a área sob a curva em um intervalo representa a probabilidade da variável estar dentro desse intervalo.
Waste Electrical and Electronic Equipment (WEEE): Dispositivos elétricos e eletrônicos descartados, incluindo componentes, conjuntos e subconjuntos, que não estão mais em uso ou funcionais, representando riscos ambientais se não forem gerenciados adequadamente. Inclui itens como computadores, televisores e eletrodomésticos.