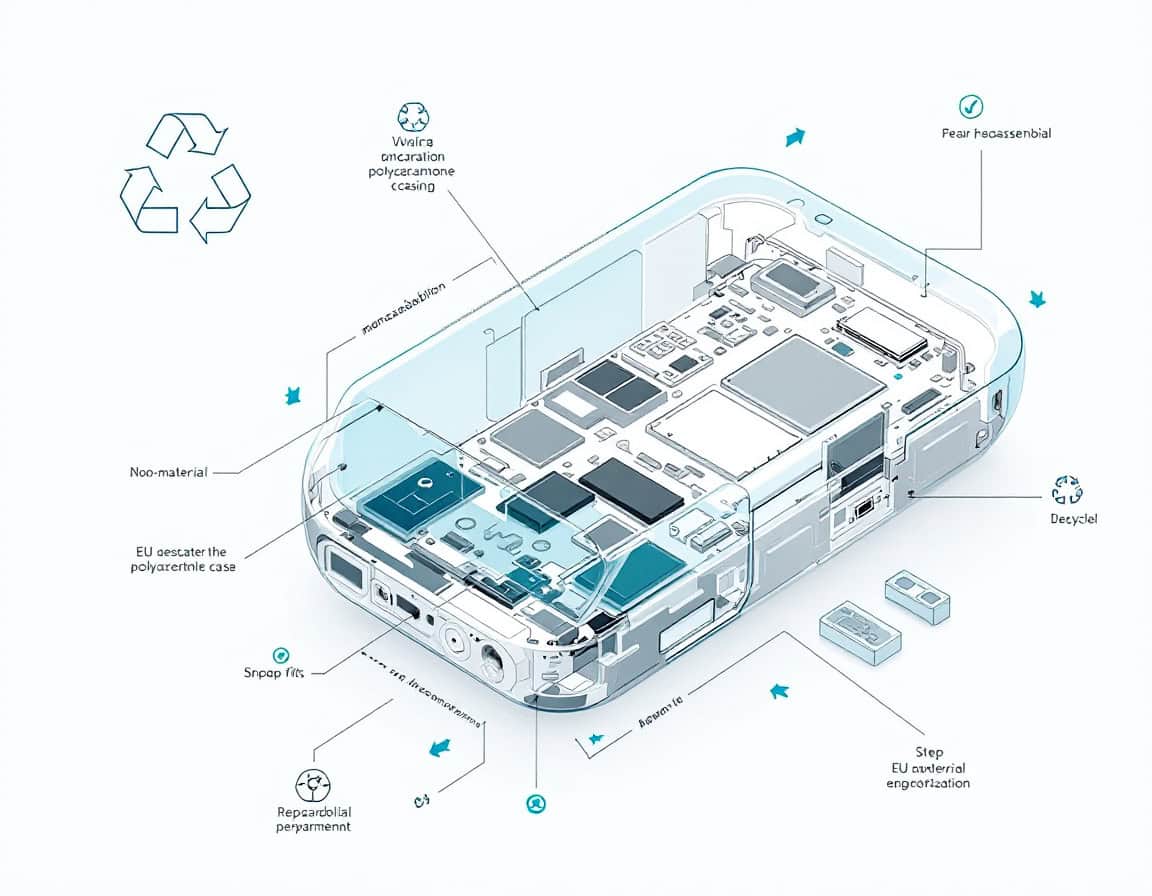
Introducción: Del diseño para la fabricación al diseño para el final de su vida útil.
Durante tres décadas, el diseño de las carcasas de plástico en la electrónica de consumo se optimizó para un único evento, además de reducir costes (y calidad en ciertos mercados): el ensamblaje final en la línea de producción. soldaduras ultrasónicasLos adhesivos estructurales, los soportes termofijados y los sobremoldeos de materiales mixtos existen porque hacen que ese único evento sea rápido, barato y mecánicamente fiable. Ninguno de ellos se diseñó pensando en un segundo evento: el día en que alguien necesite volver a abrir el producto para reemplazar una batería, cambiar una pantalla rota o separar los materiales para su reciclaje. Ese segundo evento, durante la mayor parte de la historia de la industria, no fue en absoluto un requisito de diseño; fue un accidente de lo que el proceso de ensamblaje dejaba como resultado.
At end of life, recyclers depend on resin marking, and a plastic identification chart helps technicians recognize unmarked enclosure plastics such as ABS or policarbonatoPosteriormente, una prueba de identificación del plástico puede confirmar el grado de la pieza antes de que esta se reutilice o recicle.
That has changed. The European Union is moving reparability and recyclability from a marketing claim to a legal specification, and the shift is working its way back through the design chain into the enclosure itself: which fasteners are chosen, which resins are specified, and in what sequence a technician — or an untrained consumer — is expected to get inside the product.
This article treats design for desmontaje (DfD) as what it now is: a primary constraint on plastic part design, on par with structural performance, cosmetic finish and cost per unit, not a downstream problem handed to whoever writes the service manual after the product ships.
Tres decisiones arquitectónicas son fundamentales para que una carcasa de plástico sea desmontable: cómo se unen las piezas (mediante encaje a presión, soldadura o pegamento), cuántas familias de materiales distintas contiene la carcasa (monomaterial o mixto) y si se utilizan adhesivos en la estructura principal. Una cuarta decisión, a menudo omitida, determina si las tres primeras resultan efectivas en la práctica: si la secuencia de desmontaje es comprensible para alguien que nunca ha visto el producto abierto. Este artículo analiza en profundidad los requisitos normativos, los tres pilares arquitectónicos desde una perspectiva de ingeniería, la capa de factores humanos que hace que el diseño sea práctico y la validación y el análisis de viabilidad que completan el ciclo.
Descargo de responsabilidad: A partir de 2026, específicamente para algunos detalles regulatorios (plazos de los actos delegados de ESPR, rangos exactos de ventanas de repuestos, el umbral de marcado de 25 g) se establecen como práctica general de la industria en lugar de estar vinculados a una cláusula específica, ya que los actos delegados bajo ESPR todavía se están finalizando categoría por categoría, lo que merece una revisión del equipo de cumplimiento, o una verificación y actualización de la regulación antes de dar por sentado todo lo que se indica a continuación.
Como complemento a este artículo, para obtener la mayor cantidad posible de alternativas técnicas, también recomendamos la lectura de:
Las fuerzas reguladoras que hacen obligatorio el desmontaje
Cuatro instrumentos de la UE actúan ahora directamente sobre el diseño de las carcasas, y cada uno influye en una parte diferente de la ciclo de vida del productoTratarlos como un único requisito de sostenibilidad indiferenciado da lugar a diseños que cumplen con la letra de un instrumento pero no con otro. Vale la pena separarlos con precisión, porque cada uno implica diferentes restricciones de ingeniería:
| Instrumento | Lo que rige | Implicaciones de diseño |
| Reglamento sobre el diseño ecológico de productos sostenibles (ESPR, por sus siglas en inglés), en vigor desde julio de 2024. | Reglamento marco que faculta a la Comisión para establecer requisitos específicos de durabilidad, reparabilidad, reciclabilidad y Pasaporte Digital de Producto mediante actos delegados. | Enclosures debe anticipate quantified disassembly-depth and disassembly-time limits once product-category delegated acts land; designs frozen against a moving regulatory target age badly |
| Right to Repair Directive (EU) 2024/1799 | Obliga a los fabricantes de determinadas categorías de productos a ofrecer reparaciones más allá de la garantía legal, a un coste razonable, utilizando piezas originales o compatibles. | Las piezas de repuesto deben poder extraerse físicamente sin dañar los componentes adyacentes; la reparación no puede ser económicamente viable si requiere el reemplazo de la carcasa para acceder a una pieza defectuosa. |
| Directiva RAEE 2012/19/UE | Responsabilidad del productor en la recogida y el reciclaje de residuos electrónicos, con objetivos de recuperación de materiales. | Las carcasas deben separarse en flujos de materiales reciclables dentro de las limitaciones de tiempo y equipo de las instalaciones de reciclaje comerciales, no en condiciones de laboratorio idealizadas. |
| Reglamento (UE) 2023/1542 sobre baterías | Requiere que las baterías portátiles de los electrodomésticos sean extraíbles y reemplazables por el usuario final, con fechas de cumplimiento graduales que se extienden hasta 2027 para muchas categorías. | Los compartimentos de las baterías no pueden estar detrás de carcasas selladas con adhesivo ni cierres termosellados; la vía de extracción no debe requerir herramientas destructivas. |
La norma de ingeniería que pone en práctica varias de estas medidas, la EN 45554, define los métodos de evaluación que utilizan los organismos reguladores y los laboratorios de ensayo: métodos generales para evaluar la capacidad de reparar, reutilizar y actualizar productos relacionados con la energía, incluidos protocolos de desmontaje cronometrados y puntuaciones de accesibilidad de los elementos de fijación. Los diseñadores que comparan sus diseños directamente con la EN 45554, en lugar de basarse en la idea general de que "debería ser reparable", obtienen un diseño que supera la evaluación de conformidad en el primer intento.
Dos implicaciones importan más que la letra de cualquier directiva individual:
- Estos instrumentos están convergiendo, en lugar de permanecer aislados: ahora, un compartimento de baterías debe satisfacer simultáneamente, en la misma unión, la lógica de extracción de la regulación de la batería y la profundidad de desmontaje del ESPR.
- Los actos delegados en virtud del Reglamento ESPR todavía se están redactando categoría por categoría, lo que significa que los recintos diseñados hoy deben diseñarse con un margen de seguridad frente a umbrales cada vez más estrictos, no frente al mínimo actual.
Consejo: Cree una matriz de trazabilidad de cumplimiento a nivel de componente tan pronto como se finalice el diseño industrial: una fila por cada elemento de fijación o unión, y columnas que indiquen cuáles de los cuatro instrumentos lo tocan. Adaptar esta matriz después de la fabricación de las herramientas es mucho más costoso que generarla durante la revisión del DfM, y es precisamente el documento que un organismo notificado solicitará durante la evaluación de la conformidad.
Fundamentos del diseño para el desmontaje: vocabulario y métricas
Antes de abordar las uniones y los materiales, conviene aclarar el vocabulario que se utiliza en este artículo, ya que estos términos tienen un significado técnico preciso en la bibliografía sobre diseño para el diseño (DfD) y en la propia norma EN 45554.
- Profundidad de desmontaje es el número de piezas o uniones que deben retirarse, en secuencia, antes de que un componente objetivo sea accesible. Una batería accesible tras retirar una tapa trasera tiene una profundidad de uno; una batería enterrada bajo una placa base, una carcasa protectora y un bastidor intermedio unido con adhesivo tiene una profundidad de cuatro, incluso si cada unión individual es técnicamente reversible.
- Secuencia de desmontaje es el orden en que deben realizarse esas extracciones. Un producto bien diseñado tiene una secuencia con pocos puntos muertos: para quitar la pieza A nunca es necesario quitar primero y luego reinstalar la pieza B para introducir una herramienta en el ángulo correcto.
- Dependencia de herramientas Clasifica cada junta según lo que se necesita para abrirla: sin herramientas (cierre o pestillo que se acciona con los dedos), con herramienta estándar (una punta de destornillador que se encuentra en un kit de reparación básico o doméstico) o con herramienta especial (puntas patentadas, alambre para cortar adhesivo, pistolas de calor). El cumplimiento del derecho a reparar elimina de facto la categoría de herramientas especiales para cualquier junta que se encuentre en el camino hacia una pieza de repuesto obligatoria.
- Desmontaje destructivo versus no destructivo Distingue las uniones que resisten la apertura (tornillos, la mayoría de los encajes a presión, conectores) de las que no (salientes termofijados, costuras unidas con disolvente, la mayoría de las capas adhesivas). Un sistema de reciclaje puede tolerar, o incluso preferir, ciertos tipos de separación destructiva al final de su vida útil; un sistema de reparación no puede, porque la pieza que se retira generalmente necesita volver a insertarse.
Estas cuatro medidas conforman la jerarquía de DfD que rige cada decisión en los capítulos siguientes: primero, reducir el número de uniones; segundo, hacer que las uniones restantes sean reversibles; y tercero, hacer que las uniones reversibles sean accesibles física y cognitivamente. Cada pilar de este artículo se corresponde con un nivel de dicha jerarquía: el diseño monomaterial reduce indirectamente el número de uniones al eliminar la necesidad de elementos de fijación de transición de material; la arquitectura de ajuste a presión hace que las uniones sean reversibles; y el capítulo sobre desmontaje intuitivo las hace accesibles.
Consejo: Durante la fase conceptual, antes de definir el estilo de las superficies, se evalúa la profundidad de desmontaje y la dependencia de las herramientas para cada subconjunto. Es un ejercicio de cinco minutos sobre una lista de materiales que permite detectar problemas de arquitectura —como una batería oculta bajo el módulo de antena— que son prácticamente gratuitos de solucionar en papel, pero extremadamente costosos de corregir después de la fabricación de las herramientas.
Primer pilar: Arquitectura de ajuste a presión como junta nativa para el desmontaje
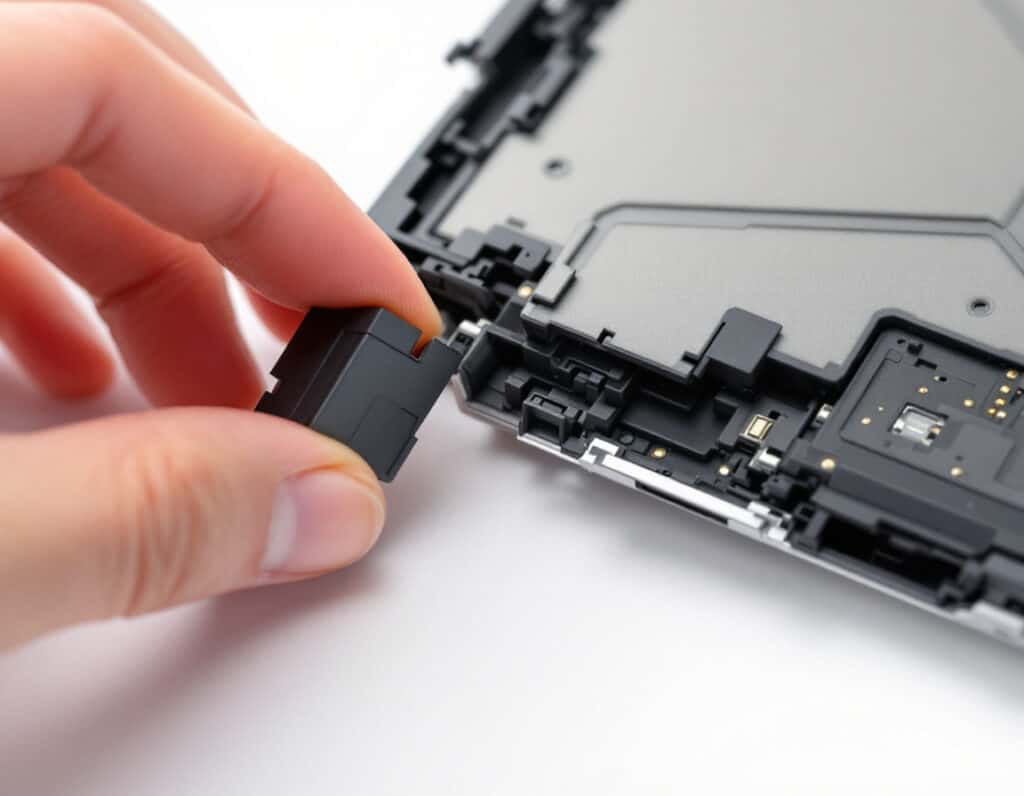
Los cierres a presión son el único método de unión mencionado en este artículo que no se adaptó para el desmontaje; en su documentación original de patentes, desde la década de 1940 en adelante, se concibieron como reversibles. Para que sirvan como junta estructural principal en una carcasa reparable de un solo material, es necesario diseñarlos para un ciclo de trabajo para el que rara vez se diseñaron en la electrónica de consumo de alto volumen: docenas de ciclos de apertura y cierre realizados por alguien sin formación en líneas de montaje, con fuerza y ángulo inconsistentes.
Geometría y tipos de uniones
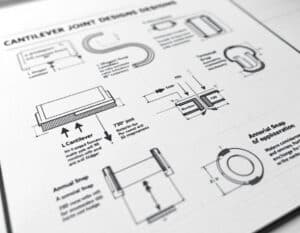
Tres familias de voladizos cubren prácticamente todas las aplicaciones de cerramiento:
- El gancho de voladizo recto es el más sencillo: una viga con un gancho en el extremo que se flexiona al insertarse y vuelve a su posición original para bloquearse. Su fuerza de retención viene determinada por la profundidad de enganche del gancho y el ángulo de socavado; su fuerza de liberación por el mismo ángulo de socavado desde la dirección opuesta, más el acceso que el diseño proporciona a una herramienta de liberación.
- The L-shaped or U-shaped cantilever trades some stiffness for a longer effective beam length in a smaller footprint, useful where wall space is constrained but deflection needs to stay within the elastic cepa limit of the resin.
- The torsional snap (sometimes called a cantilever hinge or flexure latch) loads the beam in torsion rather than bending, giving a more compact packaging envelope at the cost of higher local estrés concentration at the torsion axis — a detail that matters directly for fatigue life, addressed below.
Los cierres anulares (circulares), comunes en tapas y cubiertas de baterías, distribuyen la deflexión alrededor de un anillo completo en lugar de una sola viga en voladizo, lo que reduce la tensión máxima por unidad de fuerza de retención, pero requiere un espesor de pared más uniforme alrededor de la circunferencia para evitar que un segmento soporte una parte desproporcionada de la carga.
Consejo: Como se sugiere al final de la introducción anterior, le sugerimos encarecidamente que consulte nuestra > Colección de trucos de diseño de plásticos <.
Tallas para ciclismo repetido y no profesional.
La asimetría entre la fuerza de inserción y la fuerza de retención es la clave del diseño. La fuerza de inserción está determinada por el ángulo de entrada (normalmente de 30 a 45°) y puede mantenerse baja sin comprometer la unión. La fuerza de retención está determinada por el ángulo de retorno, que en un cierre a presión solo para montaje puede ser pronunciado (90°, un socavado sin una vía de liberación definida), ya que se asume que la unión nunca se abrirá de nuevo fuera de un servicio destructivo. Un cierre a presión diseñado para desmontaje utiliza, en cambio, un ángulo de retorno moderado (normalmente de 30 a 45°, a veces igual al ángulo de entrada para un comportamiento simétrico) combinado con una característica de liberación definida: una pestaña accesible con los dedos, una palanca con ranura para destornillador o una superficie de liberación en rampa alcanzable con una herramienta plana sin dañar las superficies cosméticas adyacentes.
La deformación debe mantenerse cómodamente por debajo del límite de deformación admisible de la resina para ciclos repetidos, no solo su deformación de fluencia única. Para el policarbonato sin relleno, una deformación admisible de un solo ciclo de alrededor del 6 % es una guía de diseño común, pero una junta que se espera que sobreviva a 20-50 ciclos impulsados por reparaciones durante la vida útil de un producto debe diseñarse con una deformación de trabajo más cercana al 2-3 %, y la diferencia se absorbe con una viga más larga o más gruesa en lugar de una geometría más ajustada y deformada. Las resinas con relleno de vidrio toleran mucha menos deformación antes de la desunión de la matriz de fibra (típicamente 0,5-1 %), razón por la cual los ajustes estructurales a presión en juntas críticas para reparaciones generalmente se especifican en grados sin relleno o con poco relleno, incluso cuando el resto de la carcasa utiliza material reforzado para rigidez.
Importante para el diseño: this does not account for the inherent ageing weaknesses of plastics: heat, UV, chemicals … depending on application and usages, may age the resin way faster that the direct usage strain. Además, sería una lástima mejorar el elemento de desmontaje si es precisamente este elemento el que causa el fallo.
Modos de fallo específicos del uso en ciclos de reparación
Nota: Está por verse si un producto sometido a ciclos de reparación frecuentes es algo bueno (al menos eso supone que es reparable).
Existen tres modos de fallo específicos debido a que estas uniones son abiertas repetidamente por los usuarios finales en lugar de ensamblarse una sola vez en una línea de producción:
- blanqueamiento por estrés en la raíz del gancho debido a flexión repetida,
- Redondeo progresivo del perfil del gancho debido al contacto descentrado de la herramienta de liberación.
- Relajación por fluencia de la fuerza de retención cuando la junta se encuentra bajo una deflexión sostenida entre ciclos (relevante principalmente para diseños de ajuste por interferencia en lugar de ajustes a presión propiamente dichos, pero común en juntas híbridas).
Un radio de raíz de al menos 0,5 veces el espesor de la pared en la base de cada viga en voladizo soluciona directamente los dos primeros modos de fallo, al alejar la tensión máxima de la superficie con la que entra en contacto la herramienta de desmoldeo. Un radio de raíz amplio y uniforme también reduce las marcas de hundimiento en la superficie cosmética opuesta, lo que armoniza el requisito de desmontaje con el de calidad de moldeo, en lugar de ir en contra de este.
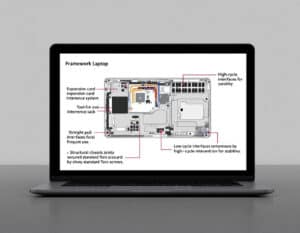
Ejemplo: El sistema de retención de la placa base y las tarjetas de expansión del portátil Framework es un punto de referencia útil: las tarjetas de expansión utilizan un pestillo de interferencia de tracción directa y sin herramientas en lugar de un tornillo, dimensionado específicamente para cientos de ciclos de inserción/extracción por un usuario no técnico, mientras que las juntas estructurales del chasis, que se acceden con menos frecuencia, utilizan tornillos Torx estándar en lugar de broches, una decisión de diseño explícita para reservar el ajuste a presión para interfaces de ciclo realmente alto y utilizar sujetadores cautivos donde el número de ciclos es bajo pero la retención de torque es más importante.
Consejo: Antes de fijar la geometría del gancho, se debe realizar una prueba de fatiga cíclica basada en Weibull en la pieza moldeada real, no en una viga simulada por CAD. La orientación de las fibras moldeadas por inyección y las líneas de soldadura cerca de la raíz de la viga modifican la curva de fatiga real lo suficiente con respecto a la simulación como para que un diseño validado únicamente mediante análisis de elementos finitos (FEA) supere habitualmente su vida útil prevista en un 30-50 %.
Segundo pilar: Carcasas monomateriales
Una unión puede ser perfectamente reversible y la carcasa aún puede no pasar una auditoría de reciclaje, porque la reversibilidad resuelve el problema de la reparación pero no el de la separación de materiales. Una carcasa moldeada en ABS, unida sin adhesivo a un bisel de mezcla de PC/ABS, con un soporte interno de nailon reforzado con fibra de vidrio y una caja protectora de aluminio fundido a presión unida con cinta adhesiva de doble cara, es completamente "desmontable" según la definición estricta y casi inútil para un reciclador mecánico, porque ninguno de esos flujos de materiales se puede mezclar sin degradar las propiedades mecánicas del material reciclado por debajo de las especificaciones de uso.
Qué significa realmente la consolidación.El diseño monomaterial no significa literalmente usar una sola resina en el producto: los sustratos de PCB, el cableado, las baterías y la óptica siguen siendo componentes separados. Significa consolidar la carcasa estructural, el chasis y las superficies cosméticas que en conjunto conforman la mayor parte de la masa plástica en una sola familia de resinas, de modo que cuando la carcasa se separa de los componentes electrónicos al final de su vida útil, la mayor parte de la masa se destina a un único flujo de reciclaje de alto valor en lugar de fragmentarse en varios flujos de bajo valor. En la práctica, esto suele significar seleccionar un polímero base —PC, ABS, una mezcla de PC/ABS o un grado de PP para aplicaciones de menor tensión— y utilizar la geometría, no la sustitución de materiales, para cumplir con los diferentes requisitos mecánicos que presentan las distintas zonas de la carcasa. | Identificación y clasificabilidad de la resinaISO 11469 marking (the resin identification code molded or printed directly onto each part) is necessary but not sufficient. Automated optical or near-infrared sorters at recycling facilities can read polymer type from the material itself, not from an embossed code that may be on an internal, non-visible face; the marking matters for manual disassembly audits and for the technician deciding whether two parts can go in the same bin, but it does not substitute for actually using compatible resins across the assembly. Una carcasa monomaterial marcada de forma correcta y consistente es auditable por ambas máquinas. clasificación y desmontaje manual; una carcasa de materiales mixtos con un marcado perfecto sigue siendo una carcasa de materiales mixtos. |
Consulte también nuestra guía completa:
y también:
Compensación por la pérdida de flexibilidad en la combinación de materiales
El diseño con materiales mixtos existe principalmente porque las distintas zonas de la carcasa soportan cargas diferentes: el soporte de la bisagra requiere dureza y resistencia a la fatiga, la pared adyacente a la batería necesita resistencia al fuego, la superficie exterior requiere resistencia a los arañazos y estabilidad del color, y la zona de blindaje tradicionalmente requería un material conductor. Perder la posibilidad de intercambiar la resina por zona traslada la responsabilidad de la ingeniería a la geometría y a los paquetes de aditivos dentro de una misma familia de resina base.
- rigidez local Se ajusta con transiciones de densidad de nervaduras y espesor de pared en lugar de cambiar a un grado con relleno de vidrio en una sola zona; mantener el contenido de fibra uniforme en toda la inyección evita una incompatibilidad de reciclaje secundaria (los grados con y sin relleno de fibra corta del mismo polímero base suelen ser compatibles en la mezcla en el material reciclado; las cargas de relleno muy diferentes en las distintas zonas no lo son, una vez molidas y mezcladas).
- Retardancia de llama Ahora está disponible en paquetes de aditivos no halogenados y compatibles con el reciclaje para PC y PC/ABS que no requieren cambiar a una familia de resinas distinta únicamente para una zona adyacente a la batería.
- Blindaje EMI, tradicionalmente resuelto con una lata de metal adherida o un conductor rociado revestimiento (ambos contaminantes del reciclaje), se maneja cada vez más con zonas de plástico conductoras rellenas moldeadas en la misma resina base, o con un escudo sujeto mecánicamente, no adherido, que se separa limpiamente durante el desmontaje y se recicla como un flujo de metal distinto en lugar de uno de plástico contaminado.
- Acabado cosmético Las diferencias (tacto suave frente a brillo) se consiguen con la textura de la superficie (acabado del molde VDI/SPI) y con recubrimientos aplicados o integrados en el molde compatibles con el flujo de reciclaje de la resina base, en lugar de un segundo material adherido.
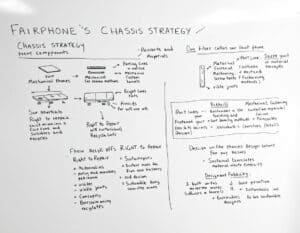
Buena aplicación a seguir: La estrategia de chasis de Fairphone es la ilustración pública más clara de esta compensación resuelta en la producción: una carcasa construida predominantemente en torno a un pequeño número de familias de resinas compatibles, fijada mecánicamente en lugar de adherida, documentada explícitamente hasta la composición del material de cada pieza en la literatura de servicio, a un costo cuantificable en flexibilidad de diseño industrial (líneas de separación visibles, cabezas de tornillos, un chasis más grueso) que el producto acepta deliberadamente a cambio de un perfil de Derecho a Reparar y Reciclabilidad que los competidores que utilizan carcasas multimateriales adheridas no pueden igualar sin un rediseño.
Consejo: Antes de finalizar la selección de la resina, ejecute una matriz de compatibilidad de material reciclado: no solo «¿es reciclable el material X?», sino también «¿se puede mezclar el material reciclado X con el material virgen X en la proporción de dilución requerida sin que se salga de las especificaciones mecánicas?». Los proveedores publican estos datos para sus grados; al compararlos con cada resina especificada en la lista de materiales, incluidos los proveedores secundarios utilizados para el mismo grado nominal, se detectan incompatibilidades que una revisión de la hoja de datos de materiales de un solo proveedor no detecta.
Tercer pilar: Eliminación de adhesivos: alternativas de unión mecánica y térmica.
Los adhesivos y las uniones con disolventes resultan atractivos (véase la nota de diseño a continuación) en el montaje porque sellan, amortiguan las vibraciones, disimulan la acumulación de tolerancias y no requieren una lista de materiales para los elementos de fijación. Sin embargo, todas estas ventajas se convierten en un inconveniente durante el desmontaje: un adhesivo estructural curado no se desprende sin calor, disolvente o una fuerza suficiente para dañar el sustrato, y la propia línea de unión contamina el flujo de material que contiene la pieza más grande de la junta.
Nota de diseño: «Pero la validación es difícil, la predicción del envejecimiento es arriesgada y puede consumir mucho tiempo en el proceso de fabricación.
Fijación mecánica por defectoLos tornillos cautivos —tornillos que permanecen sujetos a la pieza que atraviesan incluso cuando se aflojan, mediante un hombro o un saliente moldeado con un collar flexible— solucionan el principal problema práctico de reparación: la pérdida de elementos de fijación durante el reensamblaje. Estandarizar un único tipo de cabeza de tornillo y tamaño de accionamiento en la mayor parte del producto posible (Torx o Phillips, una o dos longitudes) reduce el tiempo de desmontaje prácticamente sin coste de piezas, y es precisamente el tipo de detalle que la puntuación de recuento de herramientas de la norma EN 45554 recompensa directamente. Las juntas elastoméricas, comprimidas por los mismos tornillos que sujetan la carcasa, sustituyen la función de sellado que proporcionaban los adhesivos anteriormente, a costa de requerir una ranura de compresión definida y una carga de sujeción uniforme en todo el perímetro. Este es un problema de acumulación de tolerancias que los adhesivos disimulan rellenando cualquier hueco. Se trata de un coste real de ingeniería, no de una sustitución gratuita, y debe tenerse en cuenta en la cadena de tolerancias desde las primeras etapas del diseño mecánico, en lugar de corregirlo una vez retirado el adhesivo en una fase avanzada del desarrollo. | Métodos de soldadura y su compatibilidad de desmontajeUltrasónico and laser welding both produce joints that are, by any practical definition, non-reversible: the weld line fuses the two parts’ polymer chains together, and separating them again means cutting or breaking, not unfastening. They remain useful in this framework only for joints that sit entirely outside the disassembly path — an internal, sealed sub-enclosure with no field-serviceable content inside it, for instance — and even there, using them narrows future repairability if a design assumption about “no serviceable content” turns out to be wrong two product generations later. La regla práctica: Si una unión se encuentra en la trayectoria de cualquier componente cubierto por las obligaciones de repuestos del Derecho a Reparar o por la desmontabilidad del Reglamento de Baterías, la soldadura queda descalificada independientemente de sus ventajas en la línea de montaje. |
Adhesivos de despegue bajo demanda
Cuando un sellado adhesivo es realmente inevitable —por ejemplo, protección IP68 contra la entrada de agua en una junta que no tolera las tolerancias de compresión de una junta—, una creciente categoría de adhesivos termo o eléctricamente liberables ofrece una solución intermedia (¡piénselo dos veces!). Estas formulaciones mantienen la fuerza de adhesión completa durante el uso normal y se liberan limpiamente a una temperatura de activación definida (generalmente entre 90 y 150 °C, muy por encima de las condiciones de uso, pero alcanzable con una pistola de calor estándar o una placa calefactora en un banco de reparación) o mediante un pulso eléctrico de bajo voltaje a través de una capa conductora en la línea de unión. Cuestan más por unidad que un adhesivo estructural estándar y requieren que la junta se diseñe de manera que la temperatura de liberación no dañe también los componentes adyacentes (tanto las baterías como las pantallas tienen sus propios límites térmicos dentro de ese rango), pero son la única opción actual que permite que un diseño mantenga un verdadero rendimiento de sellado adhesivo sin que se produzcan daños durante el mantenimiento.
| Método de unión | Reversibilidad | Capacidad de sellado | Mejor uso en un gabinete DfD |
|---|---|---|---|
| Ajuste a presión | Totalmente reversible, apto para ciclos. | Bajo sin junta adicional | Juntas estructurales primarias y de acceso |
| Tornillo cautivo + junta | Totalmente reversible | Bien, con tolerancia y disciplina. | Carcasas selladas, tapas de baterías, costuras de alta resistencia a la presión. |
| Soldadura ultrasónica/láser | Irreversible | Excelente | Subconjuntos sellados sin contenido reparable en campo, solo |
| Adhesivo estructural estándar | Irreversible sin daños | Excelente | Evitar cualquier vía relacionada con el derecho a reparar o la regulación de baterías. |
| Adhesivo de desprendimiento a demanda | Reversible con disparador definido | Excelente | Costuras que requieren un sellado adhesivo verdadero y que deben permanecer funcionales. |
Ejemplo: El programa de reparación de autoservicio de Apple, lanzado en 2022, es instructivo precisamente por lo que tuvo que cambiar para existir: el adhesivo de la pantalla y la batería en iPhone Se optó por mecanismos de liberación compatibles con un procedimiento específico de extracción por bajo voltaje o calor controlado, documentado en el manual de reparación público, en lugar de una unión estructural genérica que se supone se destruye en cada reparación. La carcasa subyacente conserva el adhesivo para su sellado, pero este se rediseñó para una liberación definida y repetible, en lugar de una aplicación unidireccional. ¿Fueron suficientes estas medidas para un diseño para el diseño (DfD) sencillo, económico y accesible para todos?
Consejo: Cuando se utilice un adhesivo de despegue a demanda, especifique y documente su procedimiento de liberación en el mismo manual de reparación exigido por la Directiva sobre el Derecho a Reparar; un adhesivo reversible que ningún reparador externo sabe cómo retirar no ofrece ninguna de sus ventajas de reparabilidad en la práctica.
Compromisos del sistema transversal
Cada pilar anterior resuelve sus propias disyuntivas internamente. Tres disyuntivas adicionales solo aparecen cuando se combinan juntas de ajuste a presión, carcasas monomateriales y la eliminación de adhesivos en un mismo producto, y deben diseñarse conjuntamente en lugar de pilar por pilar.
Protección contra la entrada de polvo y aguaEliminar el adhesivo como sellado principal y reemplazarlo con un sellado con juntas y tornillos cambia la clasificación IP de una propiedad de línea de unión (uniforme, tolerante a pequeñas irregularidades de la superficie) a una propiedad de carga de sujeción (que depende de una compresión constante en cada punto de fijación). Lograr IP67/IP68 con una costura ensamblada con juntas, a presión o con tornillos es factible y común en equipos para exteriores y de uso intensivo, pero requiere un diseño de ranura de compresión continua validado con simulación de carga de sujeción en todo el perímetro, no solo en los puntos de fijación, además de la medición de la deformación permanente por compresión de la junta durante la vida útil del producto. | 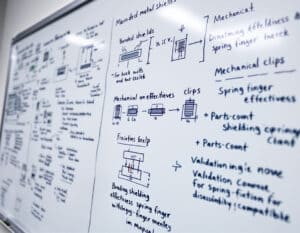 |
Continuidad del blindaje EMI/RFIUn blindaje metálico adherido a través de una junta es eléctricamente continuo por diseño. Un blindaje sin adhesión, fijado mecánicamente (la alternativa compatible con el desmontaje), requiere una interfaz de dedo de resorte o junta conductora en cada punto de separación para mantener la eficacia del blindaje en la unión, lo que aumenta el número de piezas y requiere validación EMI para la combinación específica de paso de clip y fuerza de contacto elegida. Este es un costo real de la interacción de pilares monomateriales y sin adhesivo: la solución de blindaje más simple bajo las antiguas suposiciones (adherir un blindaje e ignorar la continuidad de la junta) ya no está disponible, y su reemplazo requiere su propia certificación. | Rendimiento estructural y ante caídasLas uniones soldadas y adheridas suelen superar a las uniones a presión y atornilladas en la transferencia de carga de impacto máxima, ya que la línea de unión distribuye la carga de forma continua en lugar de concentrarla en puntos de fijación discretos. Recuperar el rendimiento en la prueba de caída en una carcasa monomaterial atornillada y de ajuste a presión generalmente implica añadir refuerzo local (cofias, mayor espesor de pared cerca de los soportes de fijación o un chasis interno flexible que absorba la energía del impacto antes de que llegue a las uniones de la carcasa), en lugar de asumir que la resistencia de la unión por sí sola igualará la de una unión adherida. Aquí es donde muchos rediseños iniciales de DfD no superan la calificación de caída y necesitan una segunda iteración; presupuestar esa iteración en el cronograma del programa, en lugar de tratarla como una sorpresa, es la solución práctica. |
Consejo: Validar la clasificación IP, el blindaje EMI y el rendimiento ante caídas en el mismo lote de prototipos físicos, en lugar de hacerlo secuencialmente en lotes separados. Las correcciones a uno de estos componentes (por ejemplo, la adición de una nervadura para mejorar el rendimiento ante caídas) suelen modificar la compresión de la junta o la fuerza de contacto del clip de blindaje lo suficiente como para requerir una nueva validación de los otros dos, y detectar esta interacción dentro de un ciclo de fabricación resulta mucho más económico que detectarla en tres.
Consejo tras consejo: El orden de las 3 pruebas puede ser crucial. ¿Debería ser el peor caso o el más común? Ejemplo: ¿debería realizarse la prueba de caída antes de la prueba IP, ya que una deformación de la carcasa podría alterar los resultados de IP?
Diseño para un desmontaje obvio y rápido por cualquier persona.
Una unión que es técnicamente reversible, hecha de una sola resina reciclable y sin adhesivo, sigue fallando en la práctica si la persona que abre el producto no sabe cómo hacerlo. El cumplimiento del Derecho a Reparar no se trata solo de si una unión se puede abrir sin destruirla: tanto la norma EN 45554 como la Directiva subyacente sobre el Derecho a Reparar miden explícitamente el tiempo de desmontaje, y este tiempo está mucho más condicionado por el tiempo que tarda alguien en averiguar qué hacer que por la fuerza mecánica necesaria para hacerlo. Esta es una comunicación problema de diseño Se superpone a la estructura mecánica y merece el mismo rigor de ingeniería que las propias articulaciones.
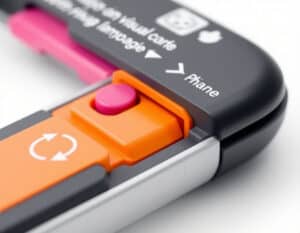
Lenguaje visual moldeado
Las instrucciones más duraderas son las que no se pueden perder, tirar ni dejar en un cajón: características moldeadas directamente en la pieza. Las flechas direccionales moldeadas junto a una pestaña de liberación, que indican la dirección de empuje, eliminan el modo de fallo más común en el desmontaje sin entrenamiento: empujar o tirar en la dirección incorrecta y no liberar la articulación o romperla. Un sistema de iconografía coherente en toda la línea de productos (el mismo estilo de flecha, la misma forma de hendidura para "insertar la herramienta aquí") permite que un usuario que ha abierto un producto de la línea transfiera ese conocimiento al siguiente sin tener que volver a aprenderlo. El color es un canal secundario pero eficaz: muchos productos reparables por diseño moldean las tapas de las baterías, los paneles de acceso o las pestañas de liberación en un color o textura visualmente distintos de la carcasa exterior, lo que indica "esto se quita" sin necesidad de una sola palabra de texto.
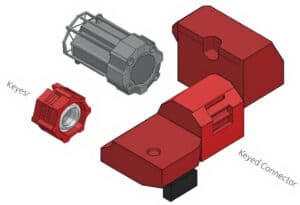
Simetría y lateralidad como prevención de errores
Una pieza que solo puede volver a ensamblarse físicamente de una manera elimina toda una categoría de errores de reensamblaje. El espaciado asimétrico de los soportes de los tornillos, una cubierta de conector con chaveta o una longitud de fijación única reservada para el único tornillo que no debe intercambiarse con sus vecinos son todas decisiones geométricas de bajo costo que hacen que el reensamblaje correcto sea el único reensamblaje, en lugar de depender de una etiqueta o una hoja de instrucciones para evitar un desajuste. Cuando la asimetría total no es práctica (cuatro tornillos de esquina idénticos, por ejemplo), los números de posición moldeados junto a cada soporte permiten al técnico rastrear qué tornillo proviene de dónde sin necesidad de herramientas adicionales.
Consejo: mira a Poka-Yoke conceptos y soluciones también; muchas similitudes
Técnica de montaje y desmontaje uniforme en toda la línea de productos.
La velocidad de reparación aumenta en toda una línea de productos cuando la técnica de extracción es consistente: el mismo movimiento de empuje, giro y liberación, o lengüeta de extracción utilizado para la tapa de la batería en un modelo y la tapa del filtro en el siguiente, significa que el movimiento aprendido por el técnico se transfiere, y el tiempo de desmontaje en el segundo producto se beneficia de la experiencia adquirida en el primero. Esto justifica la creación de una biblioteca interna documentada de mecanismos a nivel de empresa —un conjunto pequeño y estandarizado de geometrías de cierre y pestillo validadas que se reutilizan en todos los productos— en lugar de que cada programa invente su propio mecanismo de liberación. También supone una mejora en la eficiencia de fabricación, independientemente de la reparabilidad: menos geometrías de herramientas únicas en el taller de moldes, menos campañas de validación de fatiga únicas que ejecutar.
Guía digital en el punto de uso
Un código QR moldeado o grabado con láser junto al punto de acceso principal, que enlaza directamente con un vídeo de desmontaje o una guía de vista explosionada específicos del modelo, cierra la brecha entre «esta unión es físicamente simple» y «el usuario sabe que es físicamente simple». Esto solo funciona si la guía a la que enlaza está versionada a la revisión específica del producto; una guía de desmontaje genérica que no coincide con un cambio en la cantidad o el tipo de sujetadores a mitad de ciclo erosiona la confianza en todo el sistema más rápidamente que no tener ninguna guía. Las obligaciones de documentación del Derecho a Reparar ya requieren que exista este contenido para las categorías cubiertas; colocar un enlace permanente en el producto es una adición de costo casi nulo una vez que se produce la documentación en sí.
Filosofía de utillaje: estándar, mínimo o ninguno
La jerarquía de dependencia de herramientas del capítulo de fundamentos tiene una aplicación práctica aquí: cada paso que va desde una herramienta especial a una herramienta estándar y luego a la desmontaje sin herramientas supone una reducción tanto en el tiempo de desmontaje como en la cantidad de personas capaces de realizarlo. Un producto debería requerir de forma predeterminada el desmontaje sin herramientas para cualquier componente que se prevea que abra el usuario final (tapas de batería, acceso a filtros, ranuras de expansión) y el desmontaje con herramientas estándar para cualquier componente que se prevea que abra un técnico de reparación, pero que no suela abrir el usuario final (acceso a la placa base, sustitución de módulos internos), sin reservar ninguna conexión en el proceso de reparación documentado para una herramienta especial o propietaria. Cuando se requiere una herramienta específica —por ejemplo, una ventosa para una pantalla adhesiva pero despegable—, especificar y, siempre que sea posible, incluir o hacer referencia a una herramienta genérica ampliamente disponible, en lugar de una propietaria, evita que esa conexión reintroduzca silenciosamente una dependencia de herramientas especiales.
La metodología de desmontaje de iFixit, desarrollada originalmente como una auditoría de reparabilidad independiente en lugar de una herramienta de diseño para fabricantes, merece ser estudiada directamente porque su sistema de puntuación premia precisamente este aspecto: los productos pierden puntos no solo por adhesivos y fijaciones patentadas, sino explícitamente por secuencias de desmontaje no documentadas y mecanismos de liberación poco evidentes, considerando la facilidad de descubrimiento como un atributo puntuable en lugar de una nota a pie de página. Diseñar en función de esta rúbrica de puntuación durante el desarrollo, en lugar de ser evaluados con ella después del lanzamiento, es una forma directa de poner a prueba las directrices de este capítulo antes de que el producto salga al mercado.
Consejo: Realiza una prueba de desmontaje a ciegas con participantes que nunca hayan visto el producto, sin darles instrucciones más allá de "abre esto y retira la batería", y cronométralos. Sé como una mosca en la pared (ver Técnicas de entrevista sobre diseño y usabilidadLa diferencia entre ese tiempo y el tiempo que tarda un ingeniero familiarizado con el diseño es la medida real de la eficacia con la que se comunica el lenguaje visual y mecánico, y suele ser una diferencia mayor de la que los equipos esperan hasta que la miden.
Documentación, marcado de materiales y el ecosistema de repuestos
El trabajo de diseño físico descrito en los capítulos anteriores solo ofrece el beneficio previsto si se combina con la capa administrativa e informativa que permite a un reparador, un reciclador o un regulador utilizarlo realmente.
Documentación de reparaciónLas obligaciones del Derecho a Reparar exigen información de reparación accesible —normalmente diagramas de despiece, especificaciones de par de apriete y procedimientos paso a paso— para las piezas de repuesto cubiertas, disponible para los reparadores independientes en condiciones razonables, no solo para una red de servicio autorizada. Esta documentación debe generarse a partir de los mismos datos CAD y de tolerancia utilizados en la producción, y no recrearse posteriormente por un redactor técnico a partir de fotografías. De este modo, se reducen los costes y se elimina el problema de la discrepancia con la realidad que socava la confianza en las guías QR en el punto de uso, tema tratado en el capítulo anterior. | Marcado de materiales para reciclajeLa marca ISO 11469, moldeada directamente en cada pieza en lugar de impresa en una etiqueta que pueda desprenderse o despegarse, debe aparecer en todas las piezas que superen un umbral de masa mínimo (la práctica habitual en la industria es para piezas de más de 25 gramos, aunque esto varía según la jurisdicción y la norma interna) y debe ser legible sin necesidad de herramientas de desmontaje, siempre que sea posible, en una cara externa o fácilmente visible, en lugar de estar oculta contra una superficie de contacto. Como se indica en el capítulo sobre monomateriales, esta marca facilita la clasificación manual y las auditorías de desmontaje; no sustituye el trabajo subyacente de compatibilidad de materiales. |
Compromisos de disponibilidad de repuestosEl derecho a reparar y las implementaciones nacionales relacionadas establecen plazos mínimos —generalmente de siete a diez años desde el final de la producción, que varían según la categoría del producto y el Estado miembro— durante los cuales las piezas de repuesto deben estar disponibles a un precio razonable. Este es un compromiso tanto de planificación de la cadena de suministro y del inventario como de diseño, pero influye directamente en el diseño: una pieza de repuesto con un compromiso de disponibilidad a largo plazo necesita una especificación estable que no se vea sustituida silenciosamente por un cambio no anunciado, ya que un manual de reparación que haga referencia a un número de pieza que ya no coincide con el que se envía constituye una brecha de cumplimiento tan real como la falta de una especificación de junta. | Pasaporte de producto digitalEl requisito del Pasaporte Digital de Producto (DPP) de ESPR, que se implementará gradualmente por categorías de producto, formalizará gran parte de esta información en un registro legible por máquina adjunto al producto (composición del material, instrucciones de desmontaje, procedencia de las piezas de repuesto), accesible mediante un identificador escaneable en el propio producto. El diseño del marcado físico y la guía QR que se describen en el capítulo sobre desmontaje intuitivo, teniendo en cuenta la compatibilidad con el DPP, evita una segunda adaptación una vez que entren en vigor los requisitos específicos del DPP para cada categoría. |
Consejo: asignar un único propietario interno para el proceso de sincronización de la documentación de reparación con CAD, con un disparador definido (cualquier orden de cambio de ingeniería affecting a documented joint or part automatically flags the corresponding manual page for review). Without an explicit owner and trigger, documentation drift after launch is close to guaranteed, since it is nobody’s job by default once a product ships.
Extra: Economía empresarial y manufacturera
El DfD se suele presentar internamente como un coste de cumplimiento. La contabilidad completa es más favorable de lo que sugiere ese planteamiento, pero requiere ir más allá del coste de ensamblaje unitario y considerar el ciclo de vida completo, lo que resulta más difícil para los profesionales del marketing y los consumidores.
Donde el costo realmente aumentaLas arquitecturas de ajuste a presión y con tornillos generalmente tienen un mayor número de piezas que sus equivalentes unidos o soldados, lo que implica más cavidades de herramientas, más estaciones en la línea de montaje y mayores costos de compra e inventario de sujetadores. Las carcasas selladas con juntas requieren un control de tolerancia dimensional más estricto en la ranura de compresión que el que toleran las selladas con adhesivo, lo que puede implicar tolerancias de molde más estrictas o mediciones adicionales durante el proceso. Los adhesivos de despegue bajo demanda, cuando se utilizan, cuestan significativamente más por unidad que los adhesivos estructurales estándar. Ninguno de estos costos es insignificante, y un programa que asume que el diseño para el diseño (DfD) es neutral en costos a nivel de unidad se sorprenderá por la diferencia real en la lista de materiales. | Donde se recuperaEl coste de las reparaciones, tanto dentro como fuera de garantía, disminuye cuando un técnico puede acceder a un componente averiado en uno o dos pasos en lugar de cinco, y se reduce aún más cuando una parte de las reparaciones que antes requerían la sustitución completa de la unidad (porque la pieza averiada era inaccesible sin destruir las piezas adyacentes) se convierten en reparaciones de una sola pieza. El valor de rendimiento del flujo de reciclaje aumenta considerablemente cuando la masa de viviendas sale como un único flujo de resina, sin mezclar y correctamente identificado, en lugar de una fracción de material mixto que los recicladores suelen reciclar o desechar en vertederos en lugar de procesarla con pérdidas. El valor de la marca y de la contratación es cada vez más explícito en lugar de intangible: la contratación pública y empresarial en la UE está empezando a especificar puntuaciones mínimas de reparabilidad como criterio de licitación, convirtiendo una inversión en DfD directamente en un mercado objetivo en lugar de dejarla como una externalidad reputacional. |
Trayectoria futura como conclusión
Tres novedades ampliarán el marco de este artículo más allá de la situación actual de los productos:
- Una vez que los actos delegados de ESPR específicos de cada categoría finalicen sus requisitos, los Pasaportes Digitales de Producto convertirán la disciplina de sincronización manual del capítulo de documentación en un flujo de datos auditable en tiempo real en lugar de un PDF actualizado periódicamente, lo que aumentará el costo de la desviación de la documentación y, en consecuencia, aumentará el valor del flujo de trabajo de CAD a documentación que se ha creado actualmente.
- El desmontaje automatizado y robótico, que en la actualidad todavía se limita en gran medida a las instalaciones piloto de reciclaje, añade un segundo público más allá del reparador y reciclador humano en el que se ha centrado este artículo: una célula de desmontaje robótico necesita ubicaciones de juntas legibles por máquina y una geometría de liberación consistente y predecible incluso más que un técnico humano, lo que probablemente impulsará los principios de lenguaje visual y consistencia geométrica del capítulo de desmontaje intuitivo hacia estándares formales legibles por máquina en lugar de la práctica, en gran medida basada en convenciones, que es hoy en día.
- Las rutas de reciclaje químico, que en principio pueden procesar algunos flujos de polímeros mixtos que el reciclaje mecánico no puede, podrían eventualmente flexibilizar el estricto requisito de monomaterial del Pilar Dos para combinaciones específicas de resinas; sin embargo, la capacidad de reciclaje químico sigue siendo una pequeña fracción del volumen total de reciclaje de plásticos, y diseñar en contra de su disponibilidad eventual en lugar de en contra de la realidad dominante actual del reciclaje mecánico es una apuesta que la mayoría de los programas de productos aún no pueden hacer de manera responsable.
El hilo conductor de todo esto es el mismo con el que comenzó este artículo: el desmontaje dejó de ser un caso excepcional el día en que la normativa lo convirtió en un atributo del producto que se puede medir y auditar.
Las carcasas que envejecerán bien durante el próximo ciclo regulatorio son aquellas en las que la arquitectura de ajuste a presión, la selección de resina monomaterial, la eliminación de adhesivos y la secuencia de desmontaje legible se trataron como un problema de diseño integrado desde la fase conceptual, y no como cuatro elementos separados de una lista de verificación que se conciliaron al final.
Enlaces externos sobre diseño para el desmontaje
Normas internacionales
(Pase el cursor sobre el enlace para ver nuestra descripción del contenido)
Glosario de términos utilizados
Bill Of Material (BOM): una lista estructurada que detalla los componentes, subconjuntos y materias primas necesarios para fabricar un producto, incluidas las cantidades y especificaciones, que se utiliza para la planificación de la producción y la gestión del inventario.
Bill of Materials (BOM): Una lista exhaustiva que detalla los componentes, materiales y cantidades necesarios para fabricar un producto, utilizada frecuentemente en la fabricación y la ingeniería para facilitar la planificación de la producción, la gestión de inventarios y la estimación de costes.
Computer Aided Design (CAD): una aplicación de software utilizada para crear, modificar, analizar y optimizar diseños en diversos campos, como ingeniería, arquitectura y fabricación, permitiendo dibujos y modelos precisos a través de herramientas y técnicas digitales.
Computer-Aided Design (CAD): una aplicación de software utilizada para crear, modificar, analizar y optimizar diseños en diversos campos, como ingeniería, arquitectura y fabricación, permitiendo dibujos y modelos precisos a través de herramientas y técnicas digitales.
Design for Disassembly (DfD): Un enfoque de diseño que facilita la separación de componentes y materiales al final del ciclo de vida del producto, promoviendo el reciclaje, la reutilización y la gestión eficiente de residuos. Enfatiza la modularidad y la accesibilidad para mejorar la sostenibilidad y reducir el impacto ambiental.
Design for Manufacturing (DfM): un conjunto de principios destinados a simplificar y optimizar los diseños de productos para mejorar la capacidad de fabricación, reducir los costos de producción y mejorar la calidad al considerar los procesos de fabricación, los materiales y las técnicas de ensamblaje durante la fase de diseño.
Engineering Change Order (ECO): un documento que autoriza modificaciones al diseño, especificaciones o procesos de un producto, detallando los cambios, razones e instrucciones de implementación, asegurando el seguimiento y la gestión adecuados de las alteraciones durante todo el ciclo de vida del producto.
Finite Element Analysis (FEA): un método numérico para resolver problemas de ingeniería complejos mediante la descomposición de estructuras en partes más pequeñas y simples llamadas elementos, lo que permite el análisis de la tensión, la tensión y la deformación en diversas condiciones.
International Organization for Standardization (ISO): Organismo internacional no gubernamental que desarrolla y publica normas para garantizar la calidad, la seguridad, la eficiencia y la interoperabilidad en diversas industrias y sectores, facilitando el comercio y la cooperación a nivel mundial. Fundado en 1947, está compuesto por organizaciones nacionales de normalización de los países miembros.
Metal Active Gas (welding) (MAG): un proceso de soldadura que utiliza un electrodo consumible alimentado continuamente y una mezcla de gas protector, que generalmente contiene dióxido de carbono, para proteger el baño de soldadura de la contaminación atmosférica durante la unión de metales ferrosos y no ferrosos.
Metal Inert Gas (welding) (MIG): un proceso de soldadura que utiliza un electrodo de alambre sólido continuo alimentado a través de una pistola de soldar, creando un arco eléctrico entre el alambre y la pieza de trabajo, fundiendo ambos para formar un baño de soldadura, generalmente protegido por un gas inerte para evitar la contaminación.
Positive Material Identification (PMI): un proceso utilizado para verificar la composición de materiales, típicamente metales, a través de técnicas de pruebas no destructivas como la fluorescencia de rayos X o la espectroscopia de emisión óptica, garantizando el cumplimiento de las especificaciones y evitando mezclas de materiales en la fabricación y la construcción.
Printed Circuit Board (PCB): Una placa plana de material aislante que soporta y conecta componentes electrónicos mediante vías conductoras, generalmente grabadas a partir de láminas de cobre. Sirve como base para el ensamblaje de circuitos y facilita las conexiones eléctricas entre componentes.
Probability Density Function (PDF): una función que describe la probabilidad de que una variable aleatoria continua tome un valor específico, donde el área bajo la curva en un intervalo representa la probabilidad de que la variable caiga dentro de ese intervalo.
Waste Electrical and Electronic Equipment (WEEE): Dispositivos eléctricos y electrónicos desechados, incluyendo componentes, conjuntos y subconjuntos, que ya no se utilizan ni funcionan y que representan riesgos ambientales si no se gestionan adecuadamente. Incluye artículos como computadoras, televisores y electrodomésticos.