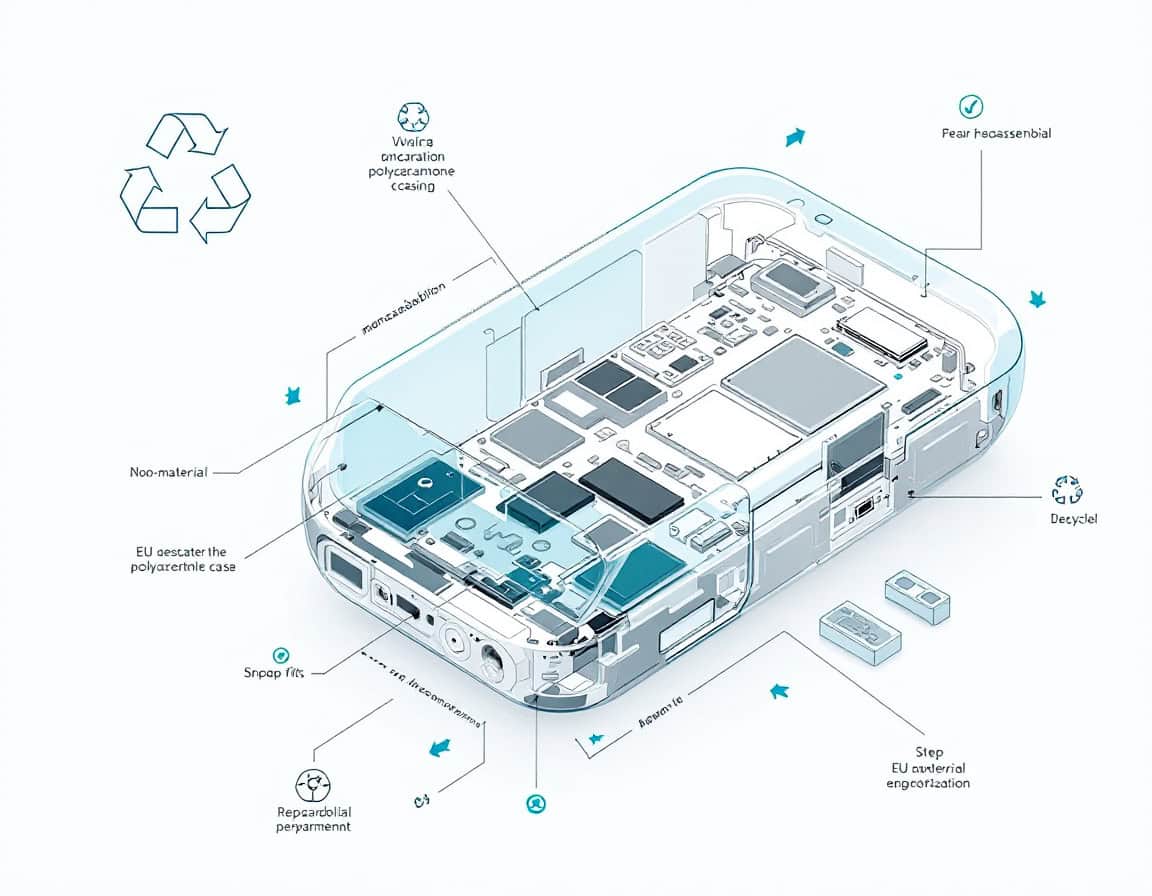
Introduzione: dalla progettazione per la produzione alla progettazione per il fine vita
Per tre decenni, la progettazione degli involucri in plastica nell'elettronica di consumo si è ottimizzata per un unico evento, oltre a ridurre i costi (e la qualità in alcuni mercati): l'assemblaggio finale sulla linea di produzione. Saldature a ultrasuoniAdesivi strutturali, rinforzi termosaldati e sovrastampaggi in materiali misti esistono perché rendono quel singolo evento rapido, economico e meccanicamente affidabile. Nessuno di questi è stato progettato pensando a un secondo evento: il giorno in cui qualcuno deve riaprire il prodotto per sostituire una batteria, cambiare uno schermo rotto o separare i materiali per il riciclo. Questo secondo evento, per gran parte della storia del settore, non è stato affatto un requisito di progettazione; era un incidente, un residuo del processo di assemblaggio.
At end of life, recyclers depend on resin marking, and a plastic identification chart helps technicians recognize unmarked enclosure plastics such as ABS or policarbonatoUn test di identificazione della plastica può quindi confermare la tipologia prima che il componente venga riutilizzato o riciclato.
That has changed. The European Union is moving reparability and recyclability from a marketing claim to a legal specification, and the shift is working its way back through the design chain into the enclosure itself: which fasteners are chosen, which resins are specified, and in what sequence a technician — or an untrained consumer — is expected to get inside the product.
This article treats design for smontaggio (DfD) as what it now is: a primary constraint on plastic part design, on par with structural performance, cosmetic finish and cost per unit, not a downstream problem handed to whoever writes the service manual after the product ships.
Tre decisioni architettoniche sono fondamentali per rendere un involucro in plastica smontabile: il modo in cui i componenti sono uniti (a incastro, saldati o incollati), il numero di materiali distinti presenti nell'involucro (monomateriale o misto) e la presenza o meno di adesivi nella struttura primaria. Una quarta decisione, spesso trascurata, determina se le prime tre si rivelano effettivamente efficaci nella pratica: se la sequenza di smontaggio è comprensibile anche a chi non ha mai visto il prodotto aperto prima. Questo articolo analizza i requisiti normativi, i tre pilastri architettonici in un'ottica ingegneristica approfondita, l'aspetto dei fattori umani che rende il design fruibile e la validazione e il business case che chiudono il cerchio.
Disclaimer: A partire dal 2026, in particolare per alcuni aspetti normativi specifici (tempistiche degli atti delegati ESPR, intervalli esatti delle finestre temporali per i pezzi di ricambio, soglia di marcatura di 25 g) questi sono indicati come prassi generale del settore piuttosto che essere vincolati a una clausola specifica, poiché gli atti delegati ai sensi dell'ESPR sono ancora in fase di finalizzazione categoria per categoria: vale la pena di sottoporli a una verifica da parte del team di conformità o di controllare e aggiornare la normativa prima di dare per scontato tutto quanto segue.
A complemento di questo articolo, per ottenere il maggior numero possibile di alternative tecniche, consigliamo anche la lettura di:
Le forze regolamentari che rendono obbligatorio lo smontaggio
Ora quattro strumenti dell'UE agiscono direttamente sulla progettazione degli involucri e ognuno di essi fa leva su una parte diversa dell' ciclo di vita del prodottoTrattarli come un unico requisito di "sostenibilità" indifferenziato porta a progetti che soddisfano alla lettera uno strumento ma ne tralasciano un altro. Vale la pena separarli con precisione, perché ognuno implica vincoli ingegneristici differenti:
| Strumento | Cosa regola | Implicazioni di progettazione |
| Regolamento sulla progettazione ecocompatibile dei prodotti (ESPR), in vigore da luglio 2024. | Regolamento quadro che autorizza la Commissione a stabilire, tramite atti delegati, requisiti specifici per i prodotti in materia di durabilità, riparabilità, riciclabilità e passaporto digitale del prodotto. | Enclosures dovere anticipate quantified disassembly-depth and disassembly-time limits once product-category delegated acts land; designs frozen against a moving regulatory target age badly |
| Right to Repair Directive (EU) 2024/1799 | Obbliga i produttori di determinate categorie di prodotti a offrire riparazioni al di là della garanzia legale, a costi ragionevoli, utilizzando ricambi originali o compatibili. | I pezzi di ricambio devono essere fisicamente rimovibili senza danneggiare i componenti adiacenti; la riparazione non è economicamente conveniente se richiede la sostituzione dell'involucro per raggiungere un componente guasto. |
| Direttiva RAEE 2012/19/UE | È responsabilità del produttore la raccolta e il riciclaggio dei rifiuti elettronici, con obiettivi di recupero dei materiali. | Gli alloggi devono essere separati in flussi di materiali riciclabili entro i limiti di tempo e attrezzature degli impianti di riciclaggio commerciali, non in condizioni di laboratorio idealizzate. |
| Regolamento sulle batterie (UE) 2023/1542 | Richiede che le batterie portatili negli apparecchi siano rimovibili e sostituibili dall'utente finale, con date di conformità scaglionate che si estendono fino al 2027 per molte categorie. | I vani batteria non possono essere protetti da involucri sigillati con adesivo o chiusure termosaldate; la rimozione non deve richiedere l'utilizzo di strumenti distruttivi. |
La norma ingegneristica che rende operativi molti di questi aspetti, la EN 45554, definisce i metodi di valutazione effettivi utilizzati dagli enti regolatori e dai laboratori di prova: metodi generali per valutare la capacità di riparare, riutilizzare e aggiornare i prodotti relativi all'energia, inclusi protocolli di smontaggio a tempo e punteggi di accessibilità dei dispositivi di fissaggio. I progettisti che si basano direttamente sulla norma EN 45554, anziché su un'idea generale di "riparabilità", ottengono un progetto che supera la valutazione di conformità al primo tentativo.
Due implicazioni contano più della lettera di qualsiasi singola direttiva:
- Questi strumenti stanno convergendo, non rimangono isolati: un vano batteria ora deve soddisfare simultaneamente, sulla stessa giunzione, i requisiti di rimovibilità previsti dalla normativa Battery Regulation e la logica di profondità di smontaggio dell'ESPR.
- Le norme delegate ai sensi dell'ESPR sono ancora in fase di elaborazione categoria per categoria, il che significa che gli involucri progettati oggi dovrebbero essere realizzati con un margine di sicurezza rispetto a soglie sempre più stringenti, non rispetto ai requisiti minimi attuali.
Mancia: Non appena il progetto industriale viene definito, è fondamentale creare una matrice di tracciabilità della conformità a livello di componente: una riga per ogni elemento di fissaggio o giunto, con colonne che indicano quali dei quattro strumenti lo toccano. Creare questa matrice a posteriori, dopo la produzione degli utensili, è molto più costoso che generarla durante la revisione DfM (Design for Manufacturing), ed è esattamente il documento che un organismo notificato richiederà durante la valutazione di conformità.
Principi fondamentali della progettazione per lo smontaggio: vocabolario e metriche
Prima di affrontare il tema dei giunti e dei materiali, è utile chiarire la terminologia utilizzata in questo articolo, poiché questi termini hanno un significato tecnico preciso nella letteratura DfD e nella norma EN 45554 stessa.
- Profondità di smontaggio È il numero di parti o giunzioni che devono essere rimosse, in sequenza, prima che un componente target sia accessibile. Una batteria raggiungibile dopo aver rimosso un coperchio posteriore ha una profondità di uno; una batteria nascosta sotto una scheda madre, un contenitore di schermatura e un telaio intermedio incollato ha una profondità di quattro, anche se ogni singola giunzione è tecnicamente reversibile.
- Sequenza di smontaggio Questo è l'ordine in cui devono avvenire le rimozioni. Un prodotto ben progettato ha una sequenza con pochi vicoli ciechi: la rimozione della parte A non richiede mai la rimozione e la successiva reinstallazione della parte B per inserire un utensile con l'angolazione corretta.
- Dipendente dallo strumento Classifica ogni giunto in base a ciò che è necessario per aprirlo: senza attrezzi (chiusura a scatto o a scatto azionabile con le dita), con attrezzi standard (una punta per cacciavite reperibile in un normale kit di riparazione domestico o di base) o con attrezzi speciali (punte proprietarie, filo per tagliare adesivi, pistole termiche). La conformità al Diritto alla Riparazione elimina di fatto la categoria degli attrezzi speciali da qualsiasi giunto che si trovi sul percorso verso un pezzo di ricambio obbligatorio.
- Smontaggio distruttivo contro smontaggio non distruttivo distingue i giunti che resistono all'apertura (viti, la maggior parte degli incastri a scatto, connettori) da quelli che non resistono (borchie termosaldate, giunzioni incollate con solvente, la maggior parte degli strati adesivi). Un flusso di riciclaggio può tollerare, o addirittura preferire per alcuni tipi, la separazione distruttiva a fine vita; un percorso di riparazione non può, perché il componente rimosso di solito deve essere rimontato.
Queste quattro misure si combinano nella gerarchia DfD che governa ogni decisione nei capitoli successivi: ridurre innanzitutto il numero di giunzioni, in secondo luogo rendere reversibili le giunzioni rimanenti e, in terzo luogo, rendere le giunzioni reversibili accessibili sia fisicamente che cognitivamente. Ciascun pilastro di questo articolo corrisponde a un gradino di tale gerarchia: la progettazione monomateriale affronta indirettamente il problema del numero di giunzioni eliminando la necessità di elementi di fissaggio per le transizioni di materiale, l'architettura a incastro rende le giunzioni reversibili e il capitolo sullo smontaggio intuitivo le rende accessibili.
Mancia: Valutare la profondità di smontaggio e la dipendenza dagli utensili per ogni sottoinsieme durante la fase concettuale, prima di definire lo stile delle superfici. Si tratta di un esercizio di cinque minuti su una distinta base che permette di individuare problemi di architettura, come ad esempio una batteria nascosta sotto il modulo dell'antenna, che sono quasi gratuiti da risolvere sulla carta ma estremamente costosi da correggere dopo la produzione degli utensili.
Pilastro uno: l'architettura a incastro come giunto nativo per lo smontaggio.
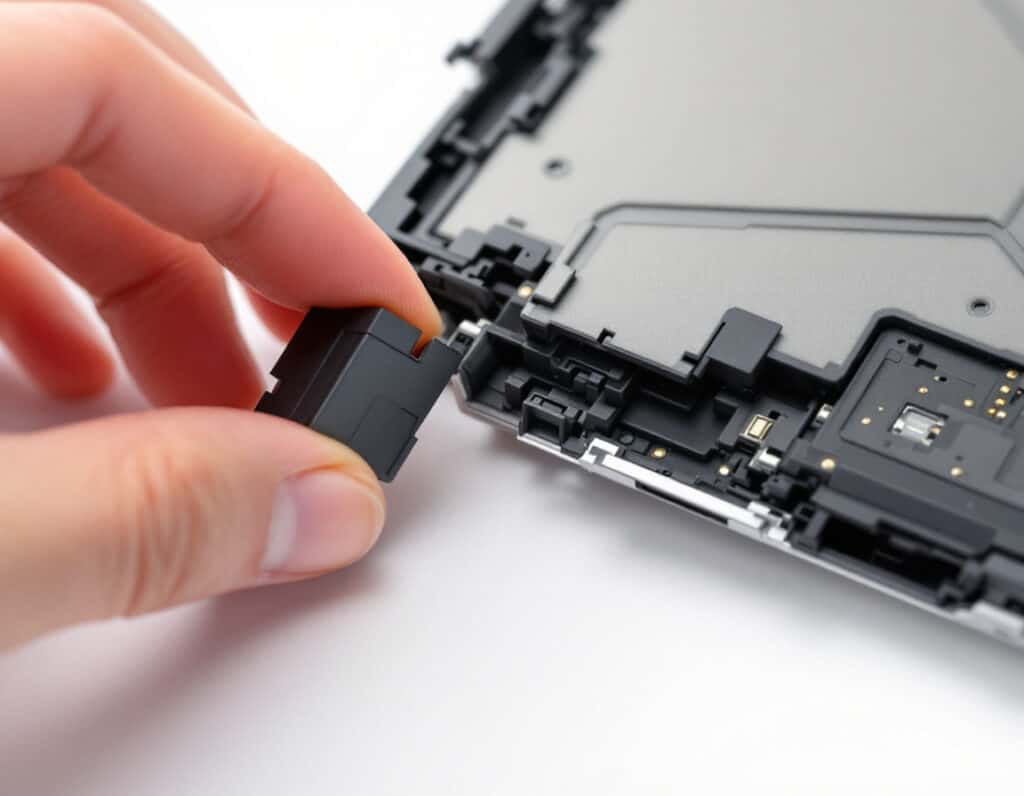
Gli incastri a scatto sono l'unico metodo di giunzione descritto in questo articolo che non è stato riprogettato per lo smontaggio: nella documentazione brevettuale originale, risalente agli anni '40, erano stati concepiti come reversibili. Renderli il principale elemento strutturale di un involucro monomateriale riparabile richiede una progettazione che li preveda per un ciclo di lavoro per il quale raramente sono stati pensati nell'elettronica di consumo prodotta in grandi volumi: decine di cicli di apertura e chiusura eseguiti da personale non specializzato in catena di montaggio, con forza e angolazione variabili.
Geometria e tipologie di giunzioni
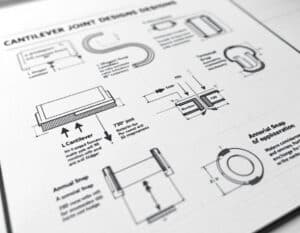
Tre famiglie di strutture a sbalzo coprono quasi tutte le applicazioni di involucri:
- Il gancio a sbalzo diritto è il più semplice: una trave con un gancio all'estremità, che si flette durante l'inserimento e ritorna nella posizione iniziale bloccandosi. La sua forza di ritenzione è determinata dalla profondità di innesto del gancio e dall'angolo di sottosquadro; la sua forza di rilascio è determinata dallo stesso angolo di sottosquadro applicato nella direzione opposta, oltre a qualsiasi accessibilità consentita dal design per l'utilizzo di un utensile di rilascio.
- The L-shaped or U-shaped cantilever trades some stiffness for a longer effective beam length in a smaller footprint, useful where wall space is constrained but deflection needs to stay within the elastic sottoporre a tensione limit of the resin.
- The torsional snap (sometimes called a cantilever hinge or flexure latch) loads the beam in torsion rather than bending, giving a more compact packaging envelope at the cost of higher local stress concentration at the torsion axis — a detail that matters directly for fatigue life, addressed below.
Le chiusure a scatto anulari (circolari), comuni su tappi e coperchi delle batterie, distribuiscono la flessione lungo un anello completo anziché su un singolo sbalzo, il che riduce la deformazione di picco per unità di forza di ritenzione ma richiede uno spessore della parete più uniforme lungo la circonferenza per evitare che un segmento sopporti una quota sproporzionata del carico.
Mancia: come suggerito alla fine dell'introduzione qui sopra, consigliamo vivamente di fare riferimento al nostro > Collezione di trucchi di design per la plastica <.
Taglie adatte a ciclisti amatoriali e ripetuti.
L'asimmetria tra forza di inserimento e forza di ritenzione è la leva progettuale fondamentale. La forza di inserimento è determinata dall'angolo di ingresso (tipicamente 30-45°) e può essere mantenuta bassa senza compromettere la tenuta del giunto. La forza di ritenzione è determinata dall'angolo di ritorno, che in un sistema di aggancio progettato solo per l'assemblaggio può essere ripido — 90°, un sottosquadro senza un percorso di rilascio predefinito — poiché si presume che il giunto non debba mai più aprirsi al di fuori di un utilizzo distruttivo. Un sistema di aggancio progettato per lo smontaggio utilizza invece un angolo di ritorno moderato (tipicamente 30-45°, a volte abbinato all'angolo di ingresso per un comportamento simmetrico) combinato con un elemento di rilascio definito: una linguetta accessibile con le dita, un punto di leva con fessura per cacciavite o una superficie di rilascio inclinata raggiungibile con un utensile piatto senza danneggiare le superfici estetiche adiacenti.
La deformazione deve rimanere ben al di sotto del limite di deformazione ammissibile della resina per cicli ripetuti, non solo della sua deformazione di snervamento una tantum. Per il policarbonato non caricato, una deformazione ammissibile per ciclo singolo intorno al 6% è una linea guida di progettazione comune, ma un giunto che si prevede resista a 20-50 cicli di riparazione durante la vita utile di un prodotto dovrebbe essere progettato per una deformazione di lavoro più vicina al 2-3%, con la differenza assorbita da una trave più lunga o più spessa piuttosto che da una geometria più stretta e sollecitata. Le resine caricate con fibra di vetro tollerano una deformazione molto inferiore prima del distacco della matrice fibrosa — tipicamente 0,5-1% — motivo per cui gli incastri a scatto strutturali sui giunti critici per la riparazione sono solitamente specificati in gradi non caricati o leggermente caricati anche quando il resto dell'alloggiamento utilizza materiale rinforzato per la rigidità.
Importante per la progettazione: this does not account for the inherent ageing weaknesses of plastics: heat, UV, chemicals … depending on application and usages, may age the resin way faster that the direct usage strain. Inoltre, sarebbe un peccato migliorare l'elemento di smontaggio se è proprio questo elemento la causa del guasto!
Modalità di guasto specifiche del ciclo di riparazione
Nota: Non è ancora chiaro se un prodotto sottoposto a frequenti cicli di riparazione sia un bene (almeno ammesso che sia riparabile).
Si verificano tre modalità di guasto specifiche perché questi giunti vengono aperti ripetutamente dagli utenti finali anziché essere assemblati una sola volta in linea:
- sbiancamento da stress alla base dell'uncino dovuto a flessioni ripetute,
- arrotondamento progressivo del profilo del gancio dal contatto fuori asse dell'utensile di rilascio,
- rilassamento viscoso della forza di ritenzione quando il giunto è sottoposto a una deflessione prolungata tra i cicli (rilevante principalmente per i giunti a interferenza piuttosto che per i giunti a scatto veri e propri, ma comune nei giunti ibridi).
I raggi di raccordo alla base di ogni trave a sbalzo, pari ad almeno 0,5 volte lo spessore della parete, affrontano direttamente le prime due modalità di rottura, spostando il picco di sollecitazione lontano dalla superficie con cui entra in contatto l'utensile di distacco. Un raggio di raccordo generoso e uniforme riduce inoltre i segni di ritiro sulla superficie estetica opposta, allineando i requisiti di smontaggio con i requisiti di qualità dello stampaggio, anziché comprometterli.
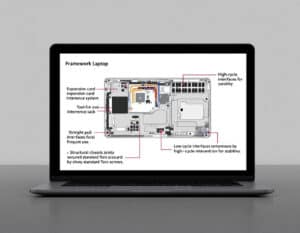
Esempio: Il sistema di fissaggio della scheda madre e delle schede di espansione del laptop Framework rappresenta un utile punto di riferimento: le schede di espansione utilizzano un fermo a interferenza a trazione diretta, senza attrezzi, anziché una vite, dimensionato specificamente per resistere a centinaia di cicli di inserimento/rimozione da parte di un utente non esperto, mentre i giunti strutturali dello chassis, che vengono azionati meno frequentemente, utilizzano viti Torx standard anziché fermi a scatto: una scelta progettuale esplicita per riservare i fermi a scatto alle interfacce soggette a cicli di utilizzo intensivi e utilizzare elementi di fissaggio fissi laddove il numero di cicli è basso ma la tenuta della coppia di serraggio è più importante.
Mancia: Eseguire un test di fatica ciclica basato sulla distribuzione di Weibull sul pezzo stampato effettivo, non su una trave simulata in CAD, prima di congelare la geometria del gancio. L'orientamento delle fibre stampate a iniezione e le linee di saldatura vicino alla radice della trave spostano la curva di fatica reale in modo tale che un progetto validato solo con l'analisi agli elementi finiti (FEA) presenta regolarmente prestazioni inferiori del 30-50% rispetto alla durata di ciclo prevista.
Secondo pilastro: involucri monomateriale
Un giunto può essere perfettamente reversibile e l'involucro può comunque non superare un controllo di riciclaggio, perché la reversibilità risolve il problema della riparazione ma non quello della separazione dei materiali. Un guscio stampato in ABS, unito senza adesivo a una cornice in miscela PC/ABS, con una staffa interna in nylon rinforzato con fibra di vetro e uno schermo in alluminio pressofuso incollato con nastro biadesivo, è completamente "smontabile" secondo la definizione rigorosa e quasi inutile per un riciclatore meccanico, perché nessuno di questi flussi di materiali può essere mischiato senza degradare le proprietà meccaniche del materiale riciclato al di sotto delle specifiche di utilizzo.
Cosa significa realmente il consolidamentoLa progettazione monomateriale non significa letteralmente utilizzare un'unica resina nel prodotto: i substrati dei PCB, i cablaggi, le batterie e le ottiche rimangono distinti. Significa piuttosto consolidare l'involucro strutturale, il telaio e le superfici estetiche che insieme costituiscono la massa plastica principale in un'unica famiglia di resine, in modo che quando l'involucro viene separato dall'elettronica a fine vita, la maggior parte della massa confluisca in un unico flusso di riciclo ad alto valore, anziché frammentarsi in diversi flussi a basso valore. In pratica, ciò significa solitamente selezionare un polimero di base — PC, ABS, una miscela di PC/ABS o un tipo di PP per applicazioni a basso stress — e utilizzare la geometria, anziché la sostituzione dei materiali, per soddisfare i diversi requisiti meccanici delle diverse zone dell'involucro. | Identificazione e separabilità delle resineISO 11469 marking (the resin identification code molded or printed directly onto each part) is necessary but not sufficient. Automated optical or near-infrared sorters at recycling facilities can read polymer type from the material itself, not from an embossed code that may be on an internal, non-visible face; the marking matters for manual disassembly audits and for the technician deciding whether two parts can go in the same bin, but it does not substitute for actually using compatible resins across the assembly. Un alloggiamento monomateriale contrassegnato correttamente e in modo coerente è verificabile sia dalla macchina ordinamento e smontaggio manuale; un alloggiamento in materiali misti con marcatura perfetta rimane pur sempre un alloggiamento in materiali misti. |
Per maggiori informazioni, consulta anche la nostra guida completa:
e inoltre:
Compensazione della flessibilità persa nella composizione dei materiali
La progettazione con materiali misti esiste innanzitutto perché le diverse zone dell'alloggiamento sono soggette a carichi differenti: il perno della cerniera necessita di robustezza e resistenza alla fatica, la parete adiacente alla batteria di resistenza alla fiamma, la superficie estetica esterna di resistenza ai graffi e stabilità del colore, e una zona di schermatura richiedeva storicamente un materiale conduttivo. Perdere la possibilità di cambiare la resina a seconda della zona sposta l'onere progettuale sulla geometria e sui pacchetti di additivi all'interno di un'unica famiglia di resine di base.
- Rigidità locale La composizione viene ottimizzata variando la densità delle nervature e lo spessore delle pareti, anziché passare a una tipologia con fibre di vetro in una sola zona: mantenere uniforme il contenuto di fibre in tutta la graniglia evita un'incompatibilità secondaria nel riciclo (le tipologie con e senza fibre corte dello stesso polimero di base sono generalmente compatibili nella miscelazione dopo la macinazione; carichi di riempitivo molto diversi tra le zone, invece, non lo sono una volta macinate e miscelate).
- Ritardante di fiamma è ora disponibile in confezioni di additivi non alogenati e compatibili con il riciclo per PC e PC/ABS che non richiedono il passaggio a una famiglia di resine distinta esclusivamente per una zona adiacente alla batteria.
- Schermatura EMI, tradizionalmente risolto con una lattina di metallo incollata o un conduttore spruzzato rivestimento (entrambi i contaminanti del riciclaggio), viene sempre più spesso gestito con zone di plastica riempite con conduttivi stampate nella stessa resina di base, oppure con uno schermo fissato meccanicamente, non incollato, che si separa nettamente durante lo smontaggio e viene riciclato come un flusso di metallo distinto anziché come un flusso di plastica contaminata.
- finitura cosmetica Le differenze (soft-touch rispetto a lucido) si ottengono tramite la texture superficiale (finitura dello stampo VDI/SPI) e rivestimenti applicati nello stampo o in-mold compatibili con il flusso di riciclo della resina di base, piuttosto che con un secondo materiale legato.
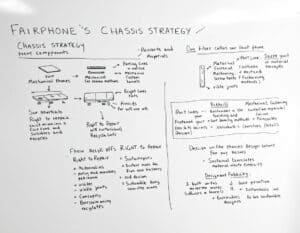
Ecco un buon esempio da seguire: La strategia di Fairphone per quanto riguarda il telaio è la più chiara dimostrazione pubblica di questo compromesso risolto in produzione: un involucro costruito prevalentemente attorno a un numero limitato di famiglie di resine compatibili, fissate meccanicamente anziché incollate, con una documentazione esplicita sulla composizione dei materiali per ogni singolo componente nella documentazione di assistenza, a un costo misurabile in termini di flessibilità del design industriale (linee di separazione visibili, teste delle viti, un telaio più spesso) che il prodotto accetta deliberatamente in cambio di un profilo di "diritto alla riparazione" e riciclabilità che i concorrenti che utilizzano scocche multimateriale incollate non possono eguagliare senza una riprogettazione.
Mancia: Eseguire una matrice di compatibilità del materiale riciclato prima di finalizzare la selezione della resina: non solo "il materiale X è riciclabile?", ma anche "il materiale riciclato del materiale X può essere miscelato nuovamente con il materiale vergine X al rapporto di diluizione richiesto senza compromettere le specifiche meccaniche?". I fornitori pubblicano questi dati per i loro gradi; confrontandoli con ogni resina effettivamente specificata nella distinta base, inclusi i fornitori secondari utilizzati per lo stesso grado nominale, è possibile individuare incompatibilità che una revisione della scheda tecnica di un singolo fornitore non rileva.
Terzo pilastro: eliminare gli adesivi — Alternative di giunzione meccanica e termica
Gli adesivi e i legami a solvente sono interessanti (*vedi nota di progettazione sotto) in fase di assemblaggio perché sigillano, smorzano le vibrazioni, nascondono le tolleranze e non richiedono una distinta base per gli elementi di fissaggio. Ognuno di questi vantaggi si trasforma in uno svantaggio in fase di smontaggio: un adesivo strutturale indurito non si stacca senza calore, solvente o una forza sufficiente a danneggiare il substrato, e la linea di incollaggio stessa contamina qualsiasi flusso di materiale che catturi il pezzo più grande del giunto.
Nota di progettazione: Tuttavia, la validazione è difficile, la previsione dell'invecchiamento è rischiosa e può richiedere molto tempo nel processo di produzione.
Fissaggio meccanico come impostazione predefinitaLe viti prigioniere, ovvero viti che rimangono saldamente ancorate al componente che attraversano anche quando vengono svitate, grazie a una spalla o a un perno stampato con un collare flessibile, risolvono il principale problema pratico di riparazione: la perdita di elementi di fissaggio durante il rimontaggio. Standardizzare l'utilizzo di un unico tipo di testa e dimensione di azionamento per la maggior parte del prodotto (Torx o Phillips, una o due lunghezze) consente di ridurre i tempi di smontaggio con costi dei componenti praticamente nulli, ed è esattamente il tipo di dettaglio che la norma EN 45554 premia direttamente nel sistema di punteggio per il conteggio degli utensili. Le guarnizioni elastomeriche, compresse dalle stesse viti che tengono insieme l'alloggiamento, sostituiscono gli adesivi che in precedenza svolgevano la funzione di tenuta, a costo di richiedere una scanalatura di compressione definita e un carico di serraggio costante lungo tutto il perimetro: un problema di accumulo di tolleranze che gli adesivi mascheravano riempiendo eventuali fessure. Questo rappresenta un costo ingegneristico reale, non una sostituzione gratuita, e deve essere incluso nel budget della catena di tolleranze fin dalle prime fasi della progettazione meccanica, anziché essere compensato in un secondo momento, dopo la rimozione dell'adesivo. | Metodi di saldatura e loro compatibilità di smontaggioUltrasonic and laser welding both produce joints that are, by any practical definition, non-reversible: the weld line fuses the two parts’ polymer chains together, and separating them again means cutting or breaking, not unfastening. They remain useful in this framework only for joints that sit entirely outside the disassembly path — an internal, sealed sub-enclosure with no field-serviceable content inside it, for instance — and even there, using them narrows future repairability if a design assumption about “no serviceable content” turns out to be wrong two product generations later. La regola pratica: Se una giunzione si trova sul percorso di un componente coperto dagli obblighi relativi al diritto di riparazione dei pezzi di ricambio o alla rimovibilità prevista dalla normativa sulle batterie, la saldatura è esclusa a prescindere dai suoi vantaggi in termini di catena di montaggio. |
Adesivi a rimozione su richiesta
Laddove una sigillatura adesiva sia davvero inevitabile – ad esempio, la protezione IP68 contro l'ingresso di acqua su una giunzione che non può tollerare le tolleranze di compressione di una guarnizione – una categoria in crescita di adesivi a rilascio termico o elettrico offre una via di mezzo (pensateci bene!). Queste formulazioni mantengono la piena forza di adesione durante il normale utilizzo e si distaccano in modo pulito a una temperatura di attivazione definita (generalmente nell'intervallo 90-150 °C, ben al di sopra delle condizioni di utilizzo ma raggiungibile con una pistola termica standard o una piastra riscaldante su un banco di riparazione) o mediante un impulso elettrico a bassa tensione attraverso uno strato conduttivo nella linea di incollaggio. Costano di più per unità rispetto a un adesivo strutturale standard e richiedono che la giunzione sia progettata in modo che la temperatura di distacco non danneggi anche i componenti adiacenti (batterie e display hanno entrambi i propri limiti termici ben all'interno di tale intervallo), ma sono l'unica opzione attualmente disponibile che consente di mantenere le reali prestazioni di sigillatura adesiva pur rimanendo riparabile senza danni.
| Metodo di unione | Reversibilità | Capacità di tenuta | Ideale per l'utilizzo in un contenitore DfD. |
|---|---|---|---|
| a scatto | Completamente reversibile, adatto per cicli | Basso senza guarnizione aggiuntiva | Giunti strutturali e di accesso principali |
| Vite prigioniera + guarnizione | Completamente reversibile | Buono, con disciplina e tolleranza | Involucri sigillati, coperchi per batterie, giunture ad alto carico di serraggio |
| Saldatura a ultrasuoni/laser | Irreversibile | Eccellente | Sottogruppi sigillati senza contenuto riparabile sul campo, solo |
| Adesivo strutturale standard | Irreversibile senza danni | Eccellente | Da evitare in qualsiasi percorso relativo al diritto alla riparazione o alla regolamentazione delle batterie. |
| Adesivo distaccante su richiesta | Reversibile con innesco definito | Eccellente | Giunture che necessitano di una vera sigillatura adesiva e che devono rimanere funzionali |
Esempio: Il programma di riparazione self-service di Apple, lanciato nel 2022, è istruttivo proprio per ciò che ha dovuto cambiare per esistere: l'adesivo del display e della batteria su iPhone Si è passati a meccanismi di rilascio compatibili con una specifica procedura di rimozione a bassa tensione o a calore controllato, documentata nel manuale di riparazione pubblico, piuttosto che a un legame strutturale generico che si presume venga distrutto ad ogni riparazione. L'involucro sottostante conserva l'adesivo per le sue prestazioni di tenuta, ma l'adesivo stesso è stato riprogettato per un rilascio definito e ripetibile, anziché per un'applicazione unidirezionale. Queste misure sono state sufficienti per il DfD, in modo semplice, economico e accessibile a chiunque?
Mancia: Quando si utilizza un adesivo a distacco su richiesta, è necessario specificare e documentare la relativa procedura di distacco nello stesso manuale di riparazione richiesto dalla Direttiva sul diritto alla riparazione: un adesivo reversibile che nessun riparatore esterno sa come distaccare non offre in pratica alcun vantaggio in termini di riparabilità.
Compromessi tra sistemi trasversali
Ciascuno dei pilastri sopra descritti risolve internamente i propri compromessi. Tre ulteriori compromessi emergono solo quando si combinano nello stesso prodotto giunzioni a scatto, alloggiamenti monomateriale ed eliminazione degli adesivi, e devono essere progettati congiuntamente anziché singolarmente.
Protezione contro l'ingresso di agenti esterniRimuovere l'adesivo come sigillante primario e sostituirlo con una guarnizione e viti trasforma il grado di protezione IP da una proprietà di linea di incollaggio (uniforme, tollerante a piccole irregolarità superficiali) a una proprietà di carico di serraggio (dipendente da una compressione costante in corrispondenza di ogni punto di fissaggio). Raggiungere IP67/IP68 con una giunzione assemblata con guarnizione, a scatto o con viti è possibile e comune nelle apparecchiature per esterni e per impieghi gravosi, ma richiede una progettazione continua della scanalatura di compressione, convalidata con la simulazione del carico di serraggio lungo l'intero perimetro, non solo nei punti di fissaggio, oltre alla misurazione, durante i controlli in entrata, della deformazione permanente della guarnizione durante la vita utile del prodotto. | 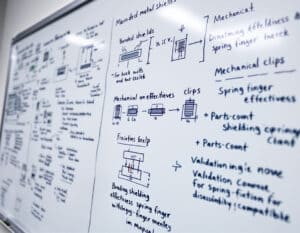 |
continuità della schermatura EMI/RFIUna schermatura metallica incollata a cavallo di una giunzione è elettricamente continua per sua stessa natura. Una schermatura fissata meccanicamente e non incollata – l'alternativa compatibile con lo smontaggio – necessita di un'interfaccia a molla o a guarnizione conduttiva in ogni punto di separazione per mantenere l'efficacia di schermatura attraverso la giunzione, aumentando il numero di componenti e richiedendo la validazione EMI per la specifica combinazione di passo di fissaggio e forza di contatto scelta. Questo è un costo reale dell'interazione tra i pilastri monomateriale e senza adesivo: la soluzione di schermatura che era la più semplice secondo le vecchie ipotesi (incollare una schermatura e ignorare la continuità della giunzione) non è più disponibile e la sua sostituzione necessita di una propria qualificazione. | Prestazioni strutturali e di cadutaLe giunzioni incollate e saldate in genere offrono prestazioni migliori rispetto alle giunzioni a incastro e avvitate nel trasferimento del carico d'impatto massimo, perché la linea di incollaggio distribuisce il carico in modo continuo anziché concentrarlo in punti di fissaggio discreti. Recuperare le prestazioni nei test di caduta in un involucro monomateriale con giunzioni a incastro e avvitate generalmente significa aggiungere rinforzi locali (fascette, aumento dello spessore della parete in prossimità dei punti di fissaggio o un telaio interno flessibile che assorbe l'energia d'impatto prima che raggiunga le giunzioni dell'involucro) piuttosto che presumere che la sola resistenza della giunzione sia sufficiente a eguagliare quella di una giunzione incollata. È qui che molte riprogettazioni DfD di prima generazione falliscono la qualificazione per i test di caduta e necessitano di una seconda iterazione; la soluzione pratica è prevedere tale iterazione nel programma di lavoro, anziché considerarla una sorpresa. |
Mancia: È preferibile validare il grado di protezione IP, la schermatura EMI e la resistenza alle cadute sullo stesso lotto di prototipi fisici, piuttosto che in sequenza su lotti separati. Le modifiche a uno di questi parametri (ad esempio, l'aggiunta di una nervatura per migliorare la resistenza alle cadute) spesso modificano la compressione della guarnizione o la forza di contatto della clip di schermatura in misura tale da richiedere una nuova validazione degli altri due parametri, e individuare tale interazione all'interno di un singolo ciclo di produzione è significativamente più economico che individuarla in tre cicli separati.
Suggerimento su suggerimento: L'ordine dei 3 test potrebbe essere cruciale. Dovrebbe essere il caso peggiore o il caso più comune? Esempio: il test di caduta dovrebbe essere eseguito prima del test IP, dato che una deformazione dell'involucro potrebbe alterare i risultati del test IP?
Progettare per uno smontaggio facile e veloce da parte di chiunque.
Un giunto tecnicamente reversibile, realizzato con una singola resina riciclabile e privo di adesivo, fallisce comunque nella pratica se chi lo apre non riesce a capire come fare. La conformità al Diritto alla Riparazione non riguarda solo la possibilità di aprire un giunto senza danneggiarlo: la norma EN 45554 e la Direttiva sul Diritto alla Riparazione misurano esplicitamente il tempo di smontaggio, e il tempo è determinato molto più dal tempo necessario a capire cosa fare che dalla forza meccanica richiesta per farlo. Questa è una comunicazione problema di progettazione sovrapposto a quello meccanico, merita lo stesso rigore ingegneristico delle giunzioni stesse.
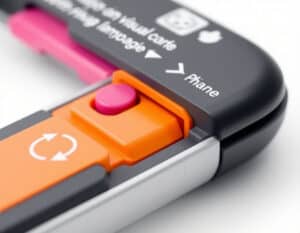
linguaggio visivo modellato
Le istruzioni più efficaci sono quelle che non si possono perdere, buttare via o lasciare in un cassetto: elementi stampati direttamente sul componente. Le frecce direzionali stampate accanto a una linguetta di sgancio, che indicano la direzione di spinta, eliminano la causa più comune di errore nello smontaggio da parte di personale non qualificato: spingere o tirare nella direzione sbagliata, con il rischio di non riuscire a sganciare il giunto o di romperlo. Un sistema di iconografia coerente su tutta la linea di prodotti (lo stesso stile di freccia, la stessa forma del punto di inserimento "inserisci qui l'utensile") consente a un utente che ha già aperto un prodotto della linea di trasferire tale conoscenza al successivo senza doverla reimparare. Il colore è un canale secondario ma efficace: molti prodotti progettati per essere riparabili presentano coperchi della batteria, pannelli di accesso o linguette di sgancio stampati in un colore o una texture visivamente distinti rispetto all'involucro estetico circostante, segnalando "questo componente si smonta" senza bisogno di alcuna parola di testo.
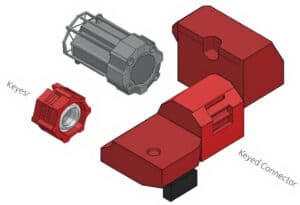
Simmetria e lateralizzazione come strumenti di prevenzione degli errori
Un componente che può essere riassemblato fisicamente in un solo modo elimina un'intera categoria di errori di rimontaggio. La spaziatura asimmetrica dei perni delle viti, un copri-connettore con chiavetta o una singola lunghezza di fissaggio riservata alla vite che non deve essere scambiata con le sue adiacenti sono tutte soluzioni geometriche a basso costo che rendono il corretto rimontaggio l'unica possibile, anziché affidarsi a un'etichetta o a un foglio di istruzioni per evitare errori di assemblaggio. Laddove l'asimmetria completa non sia praticabile, ad esempio quattro viti angolari identiche, i numeri di posizione stampati accanto a ciascun perno consentono al tecnico di risalire alla posizione di ciascuna vite senza bisogno di componenti aggiuntivi.
Mancia: guardare Poka-Yoke concetti e soluzioni anche; molte somiglianze
Tecniche di montaggio e smontaggio coerenti su tutta la linea di prodotti.
La velocità di riparazione aumenta progressivamente lungo tutta la linea di prodotti quando la tecnica di rimozione è coerente: lo stesso movimento di spinta, rotazione e rilascio o trazione della linguetta utilizzato per il coperchio della batteria su un modello e per il coperchio del filtro su un altro significa che il movimento appreso dal riparatore viene trasferito, e il tempo di smontaggio sul secondo prodotto beneficia dell'esperienza acquisita sul primo. Questo suggerisce l'adozione di una libreria interna documentata di meccanismi a livello aziendale – un piccolo set standardizzato di geometrie di aggancio e bloccaggio validate e riutilizzate su tutti i prodotti – piuttosto che far inventare a ciascun programma il proprio meccanismo di rilascio. Si tratta inoltre di un guadagno in termini di efficienza produttiva indipendente dalla riparabilità: meno geometrie di utensili uniche nel reparto stampi, meno campagne di validazione della fatica uniche da eseguire.
Guida digitale al punto di utilizzo
Un codice QR stampato o inciso al laser, posizionato accanto al punto di accesso principale e collegato direttamente a un video di smontaggio specifico per il modello o a una guida con vista esplosa, colma il divario tra "questo giunto è fisicamente semplice" e "l'utente sa che è fisicamente semplice". Questo funziona solo se la guida a cui rimanda è aggiornata alla specifica revisione del prodotto: una guida di smontaggio generica che non corrisponde a una modifica a metà ciclo di vita del numero o del tipo di elementi di fissaggio erode la fiducia nell'intero sistema più rapidamente rispetto all'assenza totale di una guida. Gli obblighi di documentazione relativi al Diritto alla Riparazione richiedono già l'esistenza di tali contenuti per le categorie coperte; l'inserimento di un collegamento permanente sul prodotto rappresenta un'aggiunta a costo quasi nullo una volta che la documentazione stessa è stata prodotta.
Filosofia degli strumenti: standard, minimale o nessuno
La gerarchia di dipendenza dagli strumenti descritta nel capitolo sui principi fondamentali ha qui un corollario pratico: ogni passaggio da uno strumento speciale a uno standard, fino ad arrivare all'apertura senza strumenti, rappresenta un passo indietro sia in termini di tempo di smontaggio, sia per quanto riguarda il numero di persone in grado di eseguirlo. Un prodotto dovrebbe essere aperto senza strumenti per qualsiasi componente che si prevede venga aperto dall'utente finale (coperchi delle batterie, accesso ai filtri, slot di espansione) e con strumenti standard per qualsiasi componente che si prevede venga aperto da un tecnico riparatore ma non di routine dall'utente finale (accesso alla scheda madre, sostituzione di moduli interni), senza riservare alcun punto del percorso di riparazione documentato a uno strumento speciale o proprietario. Laddove sia effettivamente necessario uno strumento specifico, ad esempio una ventosa per un display incollato ma rimovibile, specificare e, ove possibile, includere o fare riferimento a uno strumento generico ampiamente disponibile, anziché a uno proprietario, evita che in quel punto si reintroduca silenziosamente la dipendenza da uno strumento speciale.
La metodologia di smontaggio di iFixit, sviluppata originariamente come audit indipendente di riparabilità piuttosto che come strumento di progettazione per i produttori, merita di essere studiata direttamente perché il suo sistema di punteggio premia proprio questo aspetto: i prodotti perdono punti non solo per adesivi e elementi di fissaggio proprietari, ma esplicitamente per sequenze di smontaggio non documentate e meccanismi di rilascio non ovvi, trattando la reperibilità come un attributo valutato anziché come una nota a piè di pagina. Progettare in base a questa griglia di valutazione durante lo sviluppo, anziché essere valutati dopo il lancio, è un modo semplice per mettere alla prova le linee guida di questo capitolo prima che un prodotto venga commercializzato.
Mancia: Eseguire un test di smontaggio alla cieca con partecipanti che non hanno mai visto il prodotto, senza ricevere istruzioni oltre a "aprire questo e rimuovere la batteria", e cronometrarli. Essere la mosca sul muro (vedere tecniche di intervista su design e usabilitàLa differenza tra quel tempo e il tempo impiegato da un ingegnere che ha familiarità con il progetto è la misura effettiva di quanto bene il linguaggio visivo e meccanico comunichi, e di solito è una differenza maggiore di quanto i team si aspettino finché non la misurano.
Documentazione, marcatura dei materiali e l'ecosistema dei pezzi di ricambio
Il lavoro di progettazione fisica descritto nei capitoli precedenti produce i benefici previsti solo se abbinato al livello amministrativo e informativo che consente a un riparatore, a un riciclatore o a un ente regolatore di utilizzarlo effettivamente.
Documentazione di riparazioneGli obblighi relativi al diritto alla riparazione richiedono informazioni di riparazione accessibili, in genere diagrammi esplosi, specifiche di coppia e procedure dettagliate, per i pezzi di ricambio coperti dalla garanzia. Tali informazioni devono essere rese disponibili ai riparatori indipendenti a condizioni ragionevoli, e non solo alla rete di assistenza autorizzata. Questa documentazione deve essere generata a partire dagli stessi dati CAD e di tolleranza utilizzati in produzione, e non ricreata separatamente da un redattore tecnico a partire da fotografie; in questo modo si riducono i costi ed si elimina il problema della discrepanza con la realtà, che mina la fiducia nelle linee guida QR utilizzate sul luogo di utilizzo, come discusso nel capitolo precedente. | Marcatura dei materiali per i riciclatoriLa marcatura ISO 11469, impressa direttamente su ogni componente anziché stampata su un'etichetta che può staccarsi o essere rimossa, deve essere presente su ogni componente al di sopra di una soglia di massa minima (la prassi industriale comunemente citata prevede componenti di peso superiore a circa 25 grammi, sebbene questo valore vari a seconda della giurisdizione e dello standard interno) e deve essere leggibile, ove possibile, senza ausili per lo smontaggio, su una superficie esterna o facilmente accessibile, piuttosto che nascosta contro una superficie di accoppiamento. Come indicato nel capitolo sui materiali monomateriale, questa marcatura supporta le verifiche manuali di selezione e smontaggio; non sostituisce il lavoro di base sulla compatibilità dei materiali. |
impegni relativi alla disponibilità dei pezzi di ricambioIl diritto alla riparazione e le relative implementazioni nazionali stabiliscono periodi minimi – generalmente compresi tra sette e dieci anni dalla fine della produzione, con variazioni a seconda della categoria di prodotto e dello Stato membro – durante i quali i pezzi di ricambio devono rimanere disponibili a un prezzo ragionevole. Si tratta di un impegno che riguarda la pianificazione della catena di approvvigionamento e delle scorte, oltre che la progettazione, e che ha un impatto diretto sulla progettazione stessa: un pezzo di ricambio con un impegno di disponibilità a lungo termine necessita di specifiche stabili che non vengano silenziosamente sostituite da una modifica in corso d'opera non annunciata, perché un manuale di riparazione che fa riferimento a un codice articolo non più corrispondente a quello effettivamente fornito rappresenta una lacuna di conformità tanto reale quanto la mancanza di una specifica per un giunto. | Passaporto digitale del prodottoIl requisito del Digital Product Passport (DPP) di ESPR, che viene introdotto gradualmente per categoria di prodotto, formalizzerà gran parte di queste informazioni in un registro leggibile da una macchina, allegato al prodotto (composizione dei materiali, istruzioni di smontaggio, reperimento dei pezzi di ricambio), accessibile tramite un identificativo scansionabile sul prodotto stesso. Progettare la marcatura fisica e le linee guida QR discusse nel capitolo sullo smontaggio intuitivo tenendo conto della compatibilità con il DPP ora, evita un secondo adeguamento una volta che i requisiti DPP specifici per categoria entreranno in vigore. |
Mancia: assegnare un unico proprietario interno per il processo di sincronizzazione della documentazione di riparazione con il CAD, con un trigger definito (qualsiasi Ordine di modifica ingegneristica affecting a documented joint or part automatically flags the corresponding manual page for review). Without an explicit owner and trigger, documentation drift after launch is close to guaranteed, since it is nobody’s job by default once a product ships.
Bonus: Economia aziendale e manifatturiera
Il DfD viene spesso presentato internamente come un costo di conformità. La contabilità completa è più favorevole di quanto suggerisca questa inquadratura, ma richiede di guardare oltre il costo unitario di assemblaggio all'intero ciclo di vita, cosa più difficile per i responsabili marketing e i consumatori.
Dove il costo aumenta davveroLe architetture a incastro e a vite presentano generalmente un numero di componenti superiore rispetto alle equivalenti assemblate con incollaggio o saldatura, il che si traduce in un maggior numero di cavità per gli utensili, più stazioni sulla linea di assemblaggio e maggiori costi di acquisto e gestione delle scorte per gli elementi di fissaggio. Gli involucri sigillati con guarnizioni richiedono un controllo delle tolleranze dimensionali più preciso lungo la scanalatura di compressione rispetto a quanto consentito dalle equivalenti sigillate con adesivo, il che può comportare tolleranze di stampaggio più strette o ulteriori controlli in corso di produzione. Gli adesivi a distacco su richiesta, laddove utilizzati, hanno un costo unitario significativamente superiore rispetto agli adesivi strutturali standard. Nessuno di questi aspetti è trascurabile e un programma che presuppone che il distacco su richiesta sia a costo zero a livello di unità verrà sorpreso dalla differenza effettiva nella distinta base. | Dove viene recuperatoI costi di riparazione, sia in garanzia che fuori garanzia, diminuiscono quando un tecnico può raggiungere un componente guasto in uno o due passaggi anziché in cinque, e si riducono ulteriormente quando una parte delle riparazioni che in precedenza richiedevano la sostituzione dell'intera unità (perché il componente guasto era irraggiungibile senza danneggiare le parti adiacenti) diventano riparazioni di singoli componenti. Il valore del flusso di riciclo aumenta in modo significativo quando la massa degli alloggiamenti viene rilasciata come un unico flusso di resina non miscelata e correttamente identificata, anziché come una frazione di materiali misti che i riciclatori spesso riciclano in modo inferiore o smaltiscono in discarica anziché processare in perdita. Il valore del marchio e degli appalti è sempre più esplicito anziché implicito: gli appalti del settore pubblico e delle imprese nell'UE stanno iniziando a specificare punteggi minimi di riparabilità come criterio di gara, convertendo un investimento DfD direttamente in mercato raggiungibile anziché lasciarlo come esternalità reputazionale. |
La traiettoria futura come nostra conclusione
Tre sviluppi amplieranno il quadro di riferimento di questo articolo oltre la situazione attuale dei prodotti:
- Una volta che gli atti delegati ESPR specifici per categoria avranno finalizzato i loro requisiti, i Passaporti Digitali di Prodotto trasformeranno la disciplina di sincronizzazione manuale del capitolo sulla documentazione in un flusso di dati verificabile in tempo reale, anziché in un PDF aggiornato periodicamente, aumentando il costo delle discrepanze nella documentazione e, di conseguenza, il valore del flusso di lavoro CAD-documentazione attualmente realizzato.
- Lo smontaggio automatizzato e robotizzato, ancora oggi in gran parte limitato agli impianti pilota di riciclaggio, aggiunge un secondo pubblico oltre al riparatore e al riciclatore umano su cui si è concentrato questo articolo: una cella di smontaggio robotizzata necessita di posizioni di giunzione leggibili dalla macchina e di una geometria di rilascio coerente e prevedibile ancor più di un tecnico umano, il che probabilmente spingerà i principi del linguaggio visivo e della coerenza geometrica del capitolo sullo smontaggio intuitivo verso standard formali e leggibili dalla macchina, piuttosto che verso la pratica in gran parte basata sulle convenzioni che è oggi.
- I processi di riciclo chimico, che in linea di principio possono gestire alcuni flussi di polimeri misti che il riciclo meccanico non è in grado di gestire, potrebbero eventualmente allentare il rigido requisito del monomateriale previsto dal Secondo Pilastro per specifiche combinazioni di resine; tuttavia, la capacità di riciclo chimico rimane una piccola frazione del volume totale di plastica riciclata e progettare tenendo conto della sua futura disponibilità, piuttosto che dell'attuale realtà dominante del riciclo meccanico, è una scommessa che la maggior parte dei programmi di prodotto non può ancora fare responsabilmente.
Il filo conduttore che lega tutto questo è lo stesso con cui si apriva questo articolo: lo smontaggio ha smesso di essere un caso limite il giorno in cui la regolamentazione lo ha trasformato in un attributo del prodotto misurabile e soggetto a verifiche.
Gli involucri che resisteranno bene al passare del tempo nel prossimo ciclo normativo saranno quelli in cui l'architettura a incastro, la selezione di resine monomateriale, l'eliminazione degli adesivi e la sequenza di smontaggio chiara sono stati trattati come un unico problema di progettazione integrato fin dalla fase concettuale, e non come quattro elementi separati di una lista di controllo da conciliare alla fine.
Collegamenti esterni sulla progettazione per lo smontaggio
Standard internazionali
(passa il mouse sul link per vedere la nostra descrizione del contenuto)
Glossario dei termini utilizzati
Bill Of Material (BOM): un elenco strutturato che descrive in dettaglio i componenti, i sottoassiemi e le materie prime necessari per realizzare un prodotto, comprese quantità e specifiche, utilizzato per la pianificazione della produzione e la gestione dell'inventario.
Bill of Materials (BOM): Un elenco completo che specifica i componenti, i materiali e le quantità necessari per fabbricare un prodotto, spesso utilizzato nella produzione e nell'ingegneria per facilitare la pianificazione della produzione, la gestione delle scorte e la stima dei costi.
Computer Aided Design (CAD): un'applicazione software utilizzata per creare, modificare, analizzare e ottimizzare progetti in vari campi quali ingegneria, architettura e produzione, consentendo disegni e modelli precisi tramite strumenti e tecniche digitali.
Computer-Aided Design (CAD): un'applicazione software utilizzata per creare, modificare, analizzare e ottimizzare progetti in vari campi quali ingegneria, architettura e produzione, consentendo disegni e modelli precisi tramite strumenti e tecniche digitali.
Design for Disassembly (DfD): Un approccio progettuale che facilita la separazione dei componenti e dei materiali al termine del ciclo di vita di un prodotto, promuovendo il riciclo, il riutilizzo e un'efficiente gestione dei rifiuti. Enfatizza la modularità e l'accessibilità per migliorare la sostenibilità e ridurre l'impatto ambientale.
Design for Manufacturing (DfM): un insieme di principi volti a semplificare e ottimizzare la progettazione dei prodotti per migliorarne la producibilità, ridurre i costi di produzione e migliorare la qualità, tenendo conto dei processi di fabbricazione, dei materiali e delle tecniche di assemblaggio durante la fase di progettazione.
Engineering Change Order (ECO): un documento che autorizza modifiche alla progettazione, alle specifiche o ai processi di un prodotto, specificando dettagliatamente le modifiche, le motivazioni e le istruzioni di implementazione, garantendo un monitoraggio e una gestione adeguati delle modifiche durante l'intero ciclo di vita del prodotto.
Finite Element Analysis (FEA): un metodo numerico per risolvere complessi problemi di ingegneria scomponendo le strutture in parti più piccole e semplici chiamate elementi, consentendo l'analisi di sollecitazioni, deformazioni e deformazioni in varie condizioni.
International Organization for Standardization (ISO): Un organismo internazionale non governativo che sviluppa e pubblica standard per garantire qualità, sicurezza, efficienza e interoperabilità in vari settori industriali e commerciali, facilitando il commercio e la cooperazione globali. Fondato nel 1947, comprende organizzazioni nazionali di normazione dei paesi membri.
Metal Active Gas (welding) (MAG): un processo di saldatura che utilizza un elettrodo consumabile alimentato in modo continuo e una miscela di gas di protezione, in genere contenente anidride carbonica, per proteggere il bagno di saldatura dalla contaminazione atmosferica durante la giunzione di metalli ferrosi e non ferrosi.
Metal Inert Gas (welding) (MIG): un processo di saldatura che utilizza un elettrodo a filo continuo solido alimentato attraverso una pistola per saldatura, creando un arco elettrico tra il filo e il pezzo in lavorazione, fondendo entrambi per formare un bagno di saldatura, solitamente schermato da un gas inerte per evitare la contaminazione.
Positive Material Identification (PMI): un processo utilizzato per verificare la composizione dei materiali, in genere metalli, attraverso tecniche di prova non distruttive come la fluorescenza a raggi X o la spettroscopia a emissione ottica, garantendo la conformità alle specifiche e prevenendo scambi di materiali nella produzione e nella costruzione.
Printed Circuit Board (PCB): Una piastra piatta realizzata in materiale isolante che supporta e collega i componenti elettronici attraverso percorsi conduttivi, tipicamente ricavati da fogli di rame. Funge da base per l'assemblaggio dei circuiti e facilita i collegamenti elettrici tra i componenti.
Probability Density Function (PDF): Una funzione che descrive la probabilità che una variabile casuale continua assuma un valore specifico, dove l'area sottesa alla curva su un intervallo rappresenta la probabilità che la variabile ricada all'interno di tale intervallo.
Waste Electrical and Electronic Equipment (WEEE): Dispositivi elettrici ed elettronici dismessi, inclusi componenti, assemblaggi e sottoassemblaggi, che non sono più in uso o funzionanti e che rappresentano un rischio per l'ambiente se non gestiti correttamente. Tra questi rientrano articoli come computer, televisori ed elettrodomestici.