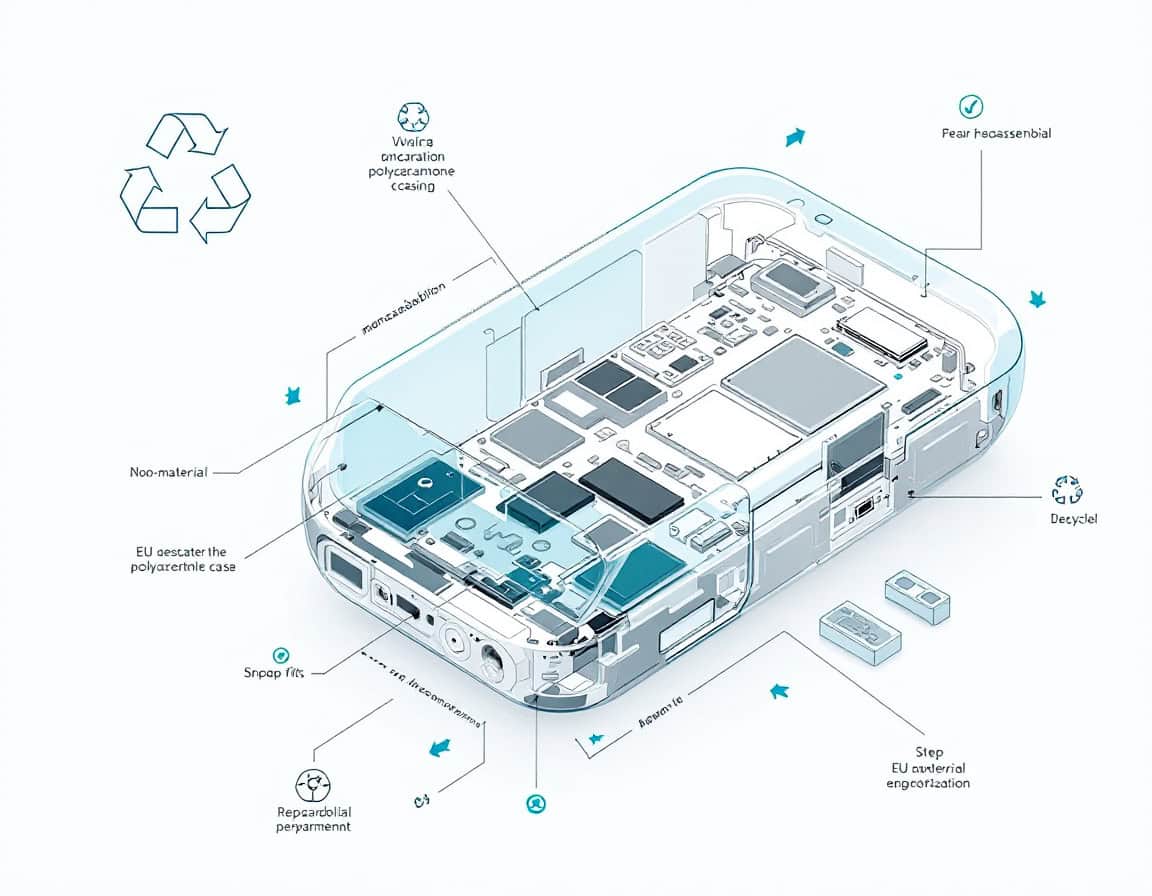
परिचय: विनिर्माण के लिए डिज़ाइन से लेकर जीवन के अंत के लिए डिज़ाइन तक
तीन दशकों से, उपभोक्ता इलेक्ट्रॉनिक्स में प्लास्टिक के आवरण का डिज़ाइन लागत कम करने (और कुछ बाजारों में गुणवत्ता कम करने) के अलावा, एक ही उद्देश्य के लिए अनुकूलित किया गया है: उत्पादन लाइन पर अंतिम संयोजन। अल्ट्रासोनिक वेल्डसंरचनात्मक चिपकने वाले पदार्थ, हीट-स्टेक्ड बॉस और मिश्रित-सामग्री ओवरमोल्ड, ये सभी इसलिए मौजूद हैं क्योंकि ये एक प्रक्रिया को तेज़, सस्ता और यांत्रिक रूप से विश्वसनीय बनाते हैं। इनमें से किसी को भी दूसरी प्रक्रिया को ध्यान में रखकर नहीं बनाया गया था - वह दिन जब किसी को बैटरी बदलने, टूटी हुई स्क्रीन को बदलने या पुनर्चक्रण के लिए सामग्री को अलग करने के लिए उत्पाद को फिर से खोलना पड़े। उद्योग के इतिहास के अधिकांश भाग में, वह दूसरी प्रक्रिया डिज़ाइन की आवश्यकता बिल्कुल नहीं थी; यह असेंबली प्रक्रिया के दौरान बचे हुए अवशेषों का एक आकस्मिक परिणाम था।
At end of life, recyclers depend on resin marking, and a plastic identification chart helps technicians recognize unmarked enclosure plastics such as ABS or पॉलीकार्बोनेटइसके बाद, प्लास्टिक की पहचान परीक्षण द्वारा पुर्जे के पुन: उपयोग या पुनर्चक्रण से पहले उसकी गुणवत्ता की पुष्टि की जा सकती है।
That has changed. The European Union is moving reparability and recyclability from a marketing claim to a legal specification, and the shift is working its way back through the design chain into the enclosure itself: which fasteners are chosen, which resins are specified, and in what sequence a technician — or an untrained consumer — is expected to get inside the product.
This article treats design for disassembly (DfD) as what it now is: a primary constraint on plastic part design, on par with structural performance, cosmetic finish and cost per unit, not a downstream problem handed to whoever writes the service manual after the product ships.
प्लास्टिक के आवरण को आसानी से अलग करने योग्य बनाने में तीन वास्तुशिल्पीय निर्णय सबसे महत्वपूर्ण भूमिका निभाते हैं: पुर्जों को कैसे जोड़ा जाता है (स्नैप-फिट बनाम वेल्डिंग या ग्लूइंग), आवरण में कितनी अलग-अलग सामग्रियों का उपयोग किया गया है (एकल सामग्री बनाम मिश्रित), और क्या प्राथमिक संरचना में किसी भी प्रकार के चिपकने वाले पदार्थ का उपयोग किया गया है। एक चौथा निर्णय, जिसे अक्सर नजरअंदाज कर दिया जाता है, यह निर्धारित करता है कि पहले तीन निर्णय वास्तव में व्यवहार में कितने कारगर हैं: क्या उत्पाद को पहले कभी न देखे गए व्यक्ति के लिए अलग करने की प्रक्रिया स्पष्ट है। यह लेख नियामक कारकों, इंजीनियरिंग की गहराई में इन तीन वास्तुशिल्पीय स्तंभों, डिज़ाइन को उपयोगी बनाने वाले मानवीय कारकों और संपूर्ण प्रक्रिया को पूरा करने वाले सत्यापन और व्यावसायिक उद्देश्यों पर विस्तार से चर्चा करता है।
अस्वीकरण: 2026 तक, विशेष रूप से कुछ विनियामक विशिष्टताओं (ESPR प्रत्यायोजित अधिनियम का समय, सटीक स्पेयर-पार्ट्स-विंडो रेंज, 25 ग्राम मार्किंग सीमा) को किसी विशिष्ट खंड से बांधने के बजाय सामान्य उद्योग प्रथा के रूप में बताया गया है, क्योंकि ESPR के तहत प्रत्यायोजित अधिनियमों को अभी भी श्रेणी दर श्रेणी अंतिम रूप दिया जा रहा है - नीचे दी गई सभी बातों को मान लेने से पहले अनुपालन टीम की समीक्षा या विनियमन की जांच और अद्यतन करना उचित होगा।
इस लेख के पूरक के रूप में, तकनीकी विकल्पों की अधिक से अधिक जानकारी प्राप्त करने के लिए, हम निम्नलिखित लेख पढ़ने की भी सलाह देते हैं:
विखंडन को अनिवार्य बनाने वाली नियामक शक्तियां
अब चार यूरोपीय संघ के उपकरण सीधे बाड़े के डिजाइन पर लागू होते हैं, और प्रत्येक उपकरण के एक अलग हिस्से पर प्रभाव डालता है। उत्पाद जीवनचक्रइन्हें एक अविभेदित "स्थिरता आवश्यकता" के रूप में मानने से ऐसे डिज़ाइन बनते हैं जो एक उपकरण की आवश्यकताओं को पूरा करते हैं जबकि दूसरे को अनदेखा कर देते हैं। इन्हें सटीक रूप से अलग करना महत्वपूर्ण है, क्योंकि प्रत्येक में अलग-अलग इंजीनियरिंग बाधाएं निहित हैं।
| यंत्र | यह किस पर शासन करता है | डिजाइन निहितार्थ |
| सतत उत्पादों के लिए पर्यावरण डिजाइन विनियमन (ESPR), जो जुलाई 2024 से लागू है। | आयोग को प्रत्यायोजित अधिनियमों के माध्यम से उत्पाद-विशिष्ट स्थायित्व, मरम्मत योग्यता, पुनर्चक्रण योग्यता और डिजिटल उत्पाद पासपोर्ट संबंधी आवश्यकताओं को निर्धारित करने का अधिकार देने वाला ढांचागत विनियमन | Enclosures करना ही होगा anticipate quantified disassembly-depth and disassembly-time limits once product-category delegated acts land; designs frozen against a moving regulatory target age badly |
| Right to Repair Directive (EU) 2024/1799 | यह कानून निर्दिष्ट उत्पाद श्रेणियों के निर्माताओं को कानूनी वारंटी के बाद भी, उचित लागत पर, मूल या संगत पुर्जों का उपयोग करके मरम्मत की सुविधा प्रदान करने के लिए बाध्य करता है। | अतिरिक्त पुर्जों को आस-पास के घटकों को नुकसान पहुंचाए बिना भौतिक रूप से निकाला जा सकना चाहिए; यदि किसी एक खराब पुर्जे तक पहुंचने के लिए बाहरी ढांचे को बदलना पड़े तो मरम्मत आर्थिक रूप से व्यवहार्य नहीं हो सकती। |
| WEEE निर्देश 2012/19/EU | इलेक्ट्रॉनिक कचरे के संग्रहण और पुनर्चक्रण के लिए उत्पादकों की जिम्मेदारी, साथ ही सामग्री-पुनर्प्राप्ति लक्ष्य। | व्यावसायिक पुनर्चक्रण सुविधाओं की समय और उपकरण संबंधी सीमाओं के भीतर ही आवासों को पुनर्चक्रण योग्य सामग्री धाराओं में अलग किया जाना चाहिए, न कि आदर्श प्रयोगशाला स्थितियों में। |
| बैटरी विनियमन (ईयू) 2023/1542 | घरेलू उपकरणों में लगी पोर्टेबल बैटरियों को अंतिम उपयोगकर्ता द्वारा निकालने और बदलने योग्य बनाना अनिवार्य है, और कई श्रेणियों के लिए चरणबद्ध अनुपालन तिथियां 2027 तक विस्तारित की गई हैं। | बैटरी कम्पार्टमेंट चिपकने वाली सील या हीट-स्टेक क्लोजर के पीछे नहीं होने चाहिए; उन्हें निकालने के लिए किसी भी तरह के उपकरण की आवश्यकता नहीं होनी चाहिए। |
इनमें से कई को क्रियान्वित करने वाला इंजीनियरिंग मानक, EN 45554, नियामकों और परीक्षण प्रयोगशालाओं द्वारा उपयोग की जाने वाली वास्तविक मूल्यांकन विधियों को परिभाषित करता है: ऊर्जा-संबंधी उत्पादों की मरम्मत, पुन: उपयोग और उन्नयन की क्षमता का मूल्यांकन करने के लिए सामान्य विधियाँ, जिनमें समयबद्ध डिस्सेम्बली प्रोटोकॉल और फास्टनर-एक्सेसिबिलिटी स्कोरिंग शामिल हैं। जो डिज़ाइनर "मरम्मत योग्य होना चाहिए" की सामान्य समझ के बजाय सीधे EN 45554 के आधार पर बेंचमार्क करते हैं, उन्हें ऐसा डिज़ाइन मिलता है जो पहले ही प्रयास में अनुरूपता मूल्यांकन में खरा उतरता है।
किसी भी निर्देश के शाब्दिक अर्थ से कहीं अधिक महत्वपूर्ण दो निहितार्थ हैं:
- ये उपकरण अब एक-दूसरे के करीब आ रहे हैं, अलग-थलग नहीं रह रहे हैं - एक बैटरी कम्पार्टमेंट को अब एक ही जोड़ पर बैटरी विनियमन की हटाने की क्षमता और ESPR की विघटन-गहराई संबंधी तर्क को एक साथ पूरा करना होगा।
- ईएसपीआर के तहत प्रत्यायोजित अधिनियम अभी भी श्रेणी दर श्रेणी लिखे जा रहे हैं, जिसका अर्थ है कि आज डिजाइन किए गए संलग्नकों को आज के न्यूनतम के बजाय, कड़े होते सीमा मानकों के विरुद्ध मार्जिन के साथ तैयार किया जाना चाहिए।
बख्शीश: औद्योगिक डिज़ाइन को अंतिम रूप देते ही घटक स्तर पर एक अनुपालन ट्रैसेबिलिटी मैट्रिक्स तैयार करें — प्रत्येक फास्टनर या जोड़ के लिए एक पंक्ति, और उन स्तंभों का विवरण दें जिनके लिए चार उपकरणों में से कोई एक इसे स्पर्श करता है। टूलिंग तैयार होने के बाद इस मैट्रिक्स को तैयार करना, डिज़ाइन मैनेजमेंट (DfM) समीक्षा के दौरान इसे तैयार करने की तुलना में कहीं अधिक महंगा होता है, और यह वही दस्तावेज़ है जिसकी आवश्यकता नोटिफाइड बॉडी अनुरूपता मूल्यांकन के दौरान मांगेगी।
डिसअसेंबली के लिए डिज़ाइन के मूल सिद्धांत: शब्दावली और मेट्रिक्स
जोड़ों और सामग्रियों पर चर्चा करने से पहले, इस लेख में प्रयुक्त शब्दावली को ठीक करना सहायक होगा, क्योंकि ये शब्द डीएफडी साहित्य और स्वयं ईएन 45554 में सटीक इंजीनियरिंग अर्थ रखते हैं।
- विघटन गहराई यह उन भागों या जोड़ों की संख्या है जिन्हें लक्ष्य घटक तक पहुँचने से पहले क्रम से हटाना आवश्यक है। एक बैक कवर हटाने के बाद पहुँचने योग्य बैटरी की गहराई एक होती है; मेनबोर्ड, शील्ड कैन और चिपकने वाले मिडफ्रेम के नीचे दबी बैटरी की गहराई चार होती है, भले ही तकनीकी रूप से प्रत्येक जोड़ को हटाया जा सके।
- विघटन अनुक्रम यही वह क्रम है जिसमें उन भागों को हटाया जाना चाहिए। एक अच्छी तरह से डिज़ाइन किए गए उत्पाद में एक ऐसा क्रम होता है जिसमें बहुत कम रुकावटें होती हैं - भाग A को हटाने के लिए कभी भी पहले भाग B को हटाकर फिर से स्थापित करने की आवश्यकता नहीं होती है ताकि उपकरण को सही कोण पर लाया जा सके।
- उपकरण निर्भरता प्रत्येक जोड़ को खोलने के लिए आवश्यक उपकरण के आधार पर वर्गीकृत किया जाता है: बिना उपकरण के (उंगली से संचालित होने वाला स्नैप या कुंडी), मानक उपकरण (एक स्क्रूड्राइवर बिट जो आमतौर पर घरेलू या बुनियादी मरम्मत किट में पाया जाता है), या विशेष उपकरण (विशेष बिट्स, चिपकने वाला तार, हीट गन)। मरम्मत के अधिकार का अनुपालन अनिवार्य स्पेयर पार्ट तक पहुंचने के मार्ग में आने वाले किसी भी जोड़ से विशेष उपकरण की श्रेणी को प्रभावी रूप से हटा देता है।
- विनाशकारी बनाम गैर-विनाशकारी विघटन यह उन जोड़ों को अलग करता है जो खुलने पर भी टिके रहते हैं (पेंच, अधिकांश स्नैप-फिट, कनेक्टर) और जो नहीं टिकते (हीट-स्टेक्ड बॉस, सॉल्वेंट-बॉन्डेड सीम, अधिकांश चिपकने वाली परतें)। पुनर्चक्रण प्रक्रिया जीवन के अंत में विनाशकारी पृथक्करण को सहन कर सकती है, या कुछ प्रकार के पृथक्करण को प्राथमिकता भी दे सकती है; मरम्मत प्रक्रिया ऐसा नहीं कर सकती, क्योंकि हटाए जा रहे हिस्से को आमतौर पर वापस लगाना पड़ता है।
ये चार उपाय मिलकर DfD पदानुक्रम बनाते हैं जो आगे के अध्यायों में हर निर्णय को नियंत्रित करता है: पहला, जोड़ों की संख्या कम करना, दूसरा, शेष जोड़ों को प्रतिवर्ती बनाना, और तीसरा, प्रतिवर्ती जोड़ों को भौतिक और संज्ञानात्मक रूप से सुलभ बनाना। इस लेख का प्रत्येक स्तंभ उस पदानुक्रम के एक पायदान से मेल खाता है — एकल-सामग्री डिज़ाइन सामग्री-संक्रमण फास्टनरों की आवश्यकता को समाप्त करके जोड़ों की संख्या को अप्रत्यक्ष रूप से कम करता है, स्नैप-फिट आर्किटेक्चर जोड़ों को प्रतिवर्ती बनाता है, और सहज-विघटन अध्याय उन्हें सुलभ बनाता है।
बख्शीश: सतहों को स्टाइल करने से पहले, अवधारणा चरण के दौरान प्रत्येक उप-असेंबली के लिए विसंयोजन गहराई और उपकरण निर्भरता का स्कोर निर्धारित करें। यह सामग्री सूची पर पाँच मिनट का अभ्यास है और इससे वास्तुकला संबंधी समस्याओं का पता चलता है - उदाहरण के लिए, एंटीना मॉड्यूल के नीचे दबी हुई बैटरी - जिन्हें कागज़ पर ठीक करना लगभग मुफ्त होता है, लेकिन उपकरण तैयार होने के बाद ठीक करना बेहद महंगा पड़ता है।
पहला स्तंभ: एक वियोजन-अनुकूल जोड़ के रूप में स्नैप-फिट आर्किटेक्चर
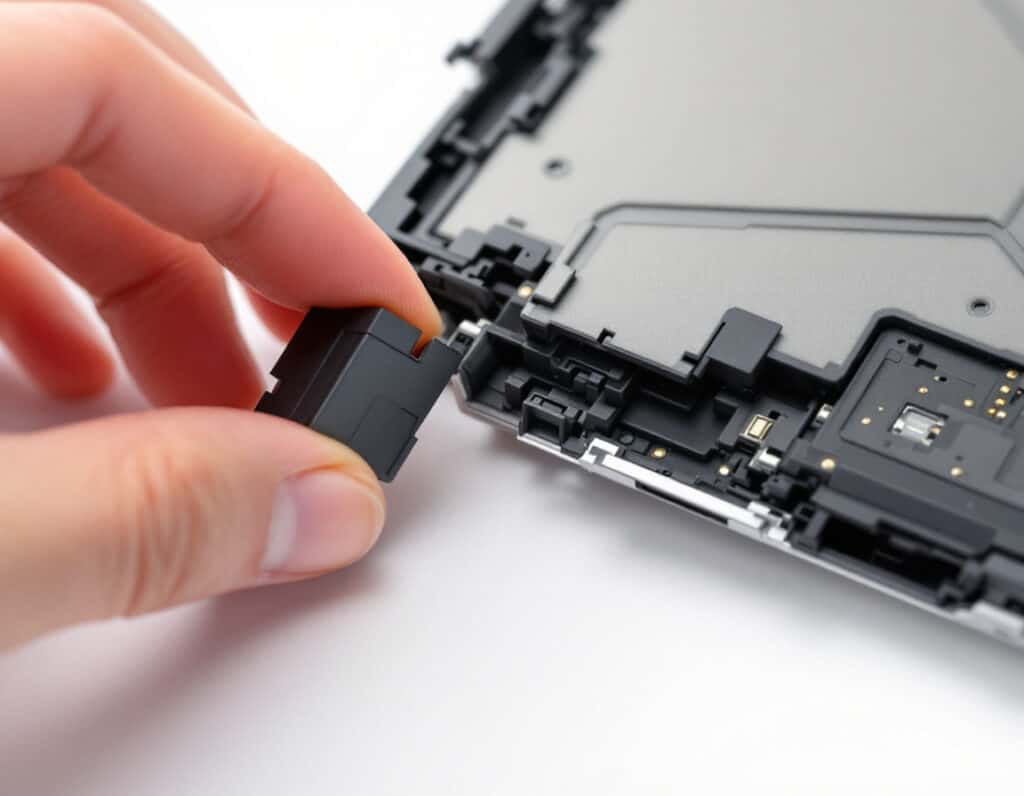
इस लेख में स्नैप-फिट एकमात्र ऐसी जोड़ विधि है जिसे अलग करने के लिए पुन: उपयोग नहीं किया गया है - 1940 के दशक से इसके मूल पेटेंट साहित्य में, इन्हें प्रतिवर्ती (रिवर्सिबल) के रूप में परिकल्पित किया गया था। मरम्मत योग्य, एकल-सामग्री आवरण में इन्हें प्राथमिक संरचनात्मक जोड़ के रूप में उपयोग करने के लिए, इन्हें ऐसे कार्य चक्र के लिए इंजीनियर करना आवश्यक है जिसके लिए इन्हें उच्च मात्रा में उपभोक्ता इलेक्ट्रॉनिक्स में शायद ही कभी डिज़ाइन किया गया था: असेंबली-लाइन प्रशिक्षण के बिना किसी व्यक्ति द्वारा असंगत बल और कोण का उपयोग करके दर्जनों बार खोलना-बंद करना।
ज्यामिति और जोड़ के प्रकार
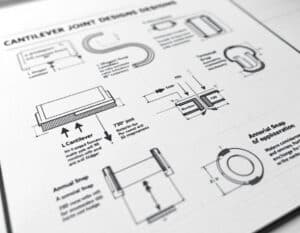
कैंटिलीवर की तीन श्रेणियां लगभग सभी प्रकार के आवरण अनुप्रयोगों को कवर करती हैं:
- सीधा कैंटिलीवर हुक सबसे सरल है: एक बीम जिसके सिरे पर एक हुक लगा होता है, जो अंदर डालते समय मुड़ जाता है और लॉक करने के लिए वापस अपनी मूल स्थिति में आ जाता है। इसकी पकड़ बनाए रखने की शक्ति हुक के जुड़ने की गहराई और अंडरकट कोण द्वारा निर्धारित होती है; इसकी रिलीज करने की शक्ति विपरीत दिशा से उसी अंडरकट कोण द्वारा, साथ ही डिजाइन द्वारा रिलीज टूल को दी गई पहुंच द्वारा निर्धारित होती है।
- The L-shaped or U-shaped cantilever trades some stiffness for a longer effective beam length in a smaller footprint, useful where wall space is constrained but deflection needs to stay within the elastic स्ट्रेन limit of the resin.
- The torsional snap (sometimes called a cantilever hinge or flexure latch) loads the beam in torsion rather than bending, giving a more compact packaging envelope at the cost of higher local तनाव concentration at the torsion axis — a detail that matters directly for fatigue life, addressed below.
कैप और बैटरी कवर पर आम तौर पर पाए जाने वाले वलयाकार (वृत्ताकार) स्नैप, विक्षेपण को एक कैंटिलीवर के बजाय एक पूर्ण रिंग के चारों ओर वितरित करते हैं, जो प्रतिधारण बल की प्रति इकाई चरम तनाव को कम करता है, लेकिन एक खंड को भार का असमान हिस्सा लेने से बचने के लिए परिधि के चारों ओर अधिक समान दीवार की मोटाई की आवश्यकता होती है।
बख्शीश: जैसा कि ऊपर दिए गए परिचय के अंत में सुझाया गया है, हम दृढ़तापूर्वक सुझाव देते हैं कि आप हमारे > प्लास्टिक डिज़ाइन ट्रिक्स संग्रह <.
बार-बार, गैर-पेशेवर साइकिल चलाने के लिए उपयुक्त साइज़।
प्रवेश बल और प्रतिधारण बल में विषमता ही मुख्य डिज़ाइन विशेषता है। प्रवेश बल प्रवेश कोण (आमतौर पर 30-45°) द्वारा नियंत्रित होता है और जोड़ को नुकसान पहुंचाए बिना इसे कम रखा जा सकता है। प्रतिधारण बल वापसी कोण द्वारा नियंत्रित होता है, जो केवल असेंबली वाले स्नैप में तीव्र हो सकता है - 90°, एक अंडरकट जिसमें कोई निर्धारित रिलीज पथ नहीं होता - क्योंकि यह माना जाता है कि जोड़ को विनाशकारी उपयोग के अलावा कभी दोबारा खोलने के लिए नहीं बनाया गया है। इसके विपरीत, डिसअसेंबली-आधारित स्नैप एक मध्यम वापसी कोण (आमतौर पर 30-45°, कभी-कभी सममित व्यवहार के लिए प्रवेश कोण से मेल खाता है) का उपयोग करता है, साथ ही एक परिभाषित रिलीज विशेषता का भी: उंगली से पहुंच योग्य टैब, स्क्रूड्राइवर-स्लॉट लीवर पॉइंट, या एक रैंप वाली रिलीज सतह जो आस-पास की सतहों को नुकसान पहुंचाए बिना एक सपाट उपकरण द्वारा पहुंच योग्य हो।
बार-बार साइक्लिंग के लिए स्ट्रेन रेजिन की स्वीकार्य स्ट्रेन सीमा से काफी नीचे रहना चाहिए, न कि केवल उसके एक बार के यील्ड स्ट्रेन से। अनफिल्ड पॉलीकार्बोनेट के लिए, लगभग 6% का सिंगल-साइकिल स्वीकार्य स्ट्रेन सामान्य डिज़ाइन दिशानिर्देश है, लेकिन एक जॉइंट जिससे उत्पाद के सेवा जीवन में 20-50 मरम्मत-प्रेरित चक्रों को सहन करने की अपेक्षा की जाती है, उसे 2-3% के करीब वर्किंग स्ट्रेन के लिए डिज़ाइन किया जाना चाहिए, जिसमें अंतर को अधिक टाइट, अधिक स्ट्रेन्ड ज्योमेट्री के बजाय एक लंबी या मोटी बीम द्वारा अवशोषित किया जाता है। ग्लास-फिल्ड रेजिन फाइबर-मैट्रिक्स डीबॉन्डिंग से पहले बहुत कम स्ट्रेन सहन करते हैं - आमतौर पर 0.5-1% - यही कारण है कि मरम्मत-महत्वपूर्ण जॉइंट्स पर स्ट्रक्चरल स्नैप-फिट्स आमतौर पर अनफिल्ड या हल्के से भरे ग्रेड में निर्दिष्ट किए जाते हैं, भले ही बाकी हाउसिंग कठोरता के लिए प्रबलित सामग्री का उपयोग करती हो।
डिजाइन के लिए महत्वपूर्ण: this does not account for the inherent ageing weaknesses of plastics: heat, UV, chemicals … depending on application and usages, may age the resin way faster that the direct usage strain. इसके अलावा, अगर यही तत्व विफलता का कारण है तो इस तत्व में सुधार करना शर्मनाक होगा!
मरम्मत-चक्र के उपयोग से संबंधित विफलता के विशिष्ट तरीके
नोट: यह अभी तय नहीं है कि बार-बार मरम्मत के चक्रों से गुजरने वाला उत्पाद अच्छी बात है या नहीं (कम से कम यह मानकर चलें कि इसकी मरम्मत की जा सकती है)।
तीन प्रकार की विफलताएँ विशेष रूप से इसलिए उत्पन्न होती हैं क्योंकि इन जोड़ों को अंतिम उपयोगकर्ताओं द्वारा बार-बार खोला जाता है, न कि एक ही लाइन पर एक बार असेंबल किया जाता है:
- बार-बार मोड़ने के कारण हुक की जड़ पर तनाव के कारण सफेदी आ जाती है।
- ऑफ-एक्सिस रिलीज-टूल संपर्क से हुक प्रोफाइल का क्रमिक गोलाई होना,
- चक्रों के बीच निरंतर विक्षेपण के तहत जोड़ के रहने पर प्रतिधारण बल का क्रीप रिलैक्सेशन (मुख्य रूप से स्नैप-फिट की तुलना में इंटरफेरेंस-फिट डिजाइन के लिए प्रासंगिक है, लेकिन हाइब्रिड जोड़ों में आम है)।
प्रत्येक कैंटिलीवर बीम के आधार पर कम से कम 0.5 गुना दीवार की मोटाई के बराबर रूट रेडियस, रिलीज़ टूल के संपर्क में आने वाली सतह से पीक स्ट्रेस को दूर करके पहले दो विफलता मोड को सीधे संबोधित करता है। एक उदार और सुसंगत रूट रेडियस विपरीत कॉस्मेटिक सतह पर सिंक मार्क्स को भी कम करता है, जिससे डिस्सेम्बली की आवश्यकता मोल्डिंग-गुणवत्ता की आवश्यकता के अनुरूप हो जाती है, न कि इसके विपरीत।
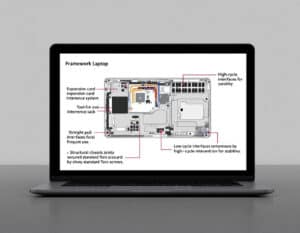
उदाहरण: फ्रेमवर्क लैपटॉप के मेनबोर्ड और एक्सपेंशन कार्ड को सुरक्षित रखने का तरीका एक उपयोगी संदर्भ बिंदु है: एक्सपेंशन कार्ड स्क्रू के बजाय सीधे खींचने वाले, बिना किसी उपकरण के हस्तक्षेप लैच का उपयोग करते हैं, जिन्हें विशेष रूप से एक गैर-तकनीकी उपयोगकर्ता द्वारा सैकड़ों बार लगाने/निकालने के लिए डिज़ाइन किया गया है, जबकि संरचनात्मक चेसिस जोड़, जहां कम बार पहुंच होती है, स्नैप के बजाय मानक टॉर्क्स स्क्रू का उपयोग करते हैं - यह एक स्पष्ट डिज़ाइन निर्णय है ताकि स्नैप-फिट को वास्तव में उच्च-चक्र इंटरफेस के लिए आरक्षित रखा जा सके और कैप्टिव फास्टनरों का उपयोग वहां किया जा सके जहां चक्रों की संख्या कम हो लेकिन टॉर्क को सुरक्षित रखना अधिक महत्वपूर्ण हो।
बख्शीश: हुक ज्यामिति को अंतिम रूप देने से पहले, सीएडी-सिम्युलेटेड बीम पर नहीं, बल्कि वास्तविक मोल्डेड पार्ट पर वीबुल-आधारित साइकल-फटीग परीक्षण करें। इंजेक्शन मोल्डिंग द्वारा फाइबर का अभिविन्यास और बीम रूट के पास वेल्ड लाइनें वास्तविक फटीग कर्व को सिमुलेशन से इतना विचलित कर देती हैं कि केवल एफईए में मान्य किया गया डिज़ाइन नियमित रूप से अपने अनुमानित साइकल लाइफ से 30-50% कम प्रदर्शन करता है।
दूसरा स्तंभ: एकल-सामग्री आवरण
एक जोड़ पूरी तरह से प्रतिवर्ती हो सकता है, फिर भी वह रीसाइक्लिंग ऑडिट में विफल हो सकता है, क्योंकि प्रतिवर्तीता मरम्मत की समस्या को तो हल कर देती है, लेकिन सामग्री-पृथक्करण की समस्या को नहीं। एबीएस में ढाला गया एक खोल, जिसे बिना चिपकने वाले पदार्थ के पीसी/एबीएस मिश्रण बेज़ेल से जोड़ा गया है, जिसमें कांच से भरा नायलॉन आंतरिक ब्रैकेट और दोहरी तरफा टेप से चिपकाया गया डाई-कास्ट एल्यूमीनियम शील्ड है, सख्त परिभाषा के अनुसार पूरी तरह से "अलग करने योग्य" है और एक यांत्रिक रीसाइक्लर के लिए लगभग बेकार है, क्योंकि इनमें से किसी भी सामग्री को मिलाने से रीग्राइंड के यांत्रिक गुणों में उपयोग योग्य विनिर्देश से नीचे गिरावट आ सकती है।
समेकन का वास्तव में क्या अर्थ हैमोनो-मटेरियल डिज़ाइन का मतलब यह नहीं है कि उत्पाद में केवल एक ही रेज़िन का इस्तेमाल किया गया है — पीसीबी सबस्ट्रेट्स, वायरिंग, बैटरी और ऑप्टिक्स अलग-अलग रहते हैं। इसका मतलब है कि प्लास्टिक के पूरे द्रव्यमान को बनाने वाले संरचनात्मक आवरण, चेसिस और बाहरी सतहों को एक ही रेज़िन परिवार में समेकित करना, ताकि जब जीवनकाल समाप्त होने पर आवरण को इलेक्ट्रॉनिक्स से अलग किया जाए, तो द्रव्यमान का सबसे बड़ा हिस्सा कई कम मूल्य वाले पुनर्चक्रण धाराओं में बिखरने के बजाय एक ही उच्च मूल्य वाली पुनर्चक्रण धारा में चला जाए। व्यवहार में इसका आमतौर पर मतलब होता है एक आधार बहुलक का चयन करना — पीसी, एबीएस, पीसी/एबीएस मिश्रण, या कम तनाव वाले अनुप्रयोगों के लिए पीपी ग्रेड — और आवास के विभिन्न क्षेत्रों की अलग-अलग यांत्रिक आवश्यकताओं को पूरा करने के लिए सामग्री प्रतिस्थापन के बजाय ज्यामिति का उपयोग करना। | रेजिन की पहचान और छँटाई क्षमताISO 11469 marking (the resin identification code molded or printed directly onto each part) is necessary but not sufficient. Automated optical or near-infrared sorters at recycling facilities can read polymer type from the material itself, not from an embossed code that may be on an internal, non-visible face; the marking matters for manual disassembly audits and for the technician deciding whether two parts can go in the same bin, but it does not substitute for actually using compatible resins across the assembly. सही और सुसंगत रूप से चिह्नित एक ही सामग्री से बने आवरण का निरीक्षण मशीन द्वारा किया जा सकता है। सॉर्टिंग और मैन्युअल रूप से अलग करना; सही मार्किंग वाला मिश्रित सामग्री का आवरण अभी भी मिश्रित सामग्री का आवरण ही है। |
इसके लिए हमारी संपूर्ण गाइड भी देखें:
और साथ ही:
खोई हुई सामग्री-मिश्रण लचीलेपन की भरपाई करना
मिश्रित सामग्री डिज़ाइन का मूल कारण यह है कि विभिन्न हाउसिंग ज़ोन अलग-अलग भार वहन करते हैं: हिंज बॉस को मज़बूती और थकान प्रतिरोध की आवश्यकता होती है, बैटरी से सटी दीवार को अग्निरोधी होना चाहिए, बाहरी सतह को खरोंच प्रतिरोध और रंग स्थिरता की आवश्यकता होती है, और परिरक्षण ज़ोन को पारंपरिक रूप से एक प्रवाहकीय सामग्री की आवश्यकता होती थी। ज़ोन के अनुसार रेज़िन बदलने की क्षमता खोने से इंजीनियरिंग का बोझ एक ही आधार रेज़िन परिवार के भीतर ज्यामिति और एडिटिव पैकेज पर आ जाता है।
- स्थानीय कठोरता इसे केवल एक क्षेत्र में ग्लास-भरे ग्रेड में बदलने के बजाय रिब घनत्व और दीवार-मोटाई संक्रमण के साथ समायोजित किया जाता है - शॉट में फाइबर सामग्री को एक समान रखने से द्वितीयक पुनर्चक्रण असंगति से बचा जा सकता है (एक ही आधार बहुलक के छोटे-फाइबर-भरे और बिना भरे ग्रेड आमतौर पर पुनर्पीसने में मिश्रण-संगत होते हैं; एक बार पीसने और मिलाने के बाद, विभिन्न क्षेत्रों में अत्यधिक भिन्न भराव लोडिंग संगत नहीं होती हैं)।
- लौ कम करना अब यह पीसी और पीसी/एबीएस के लिए गैर-हैलोजेनयुक्त, पुनर्चक्रण-संगत एडिटिव पैकेज में उपलब्ध है, जिसके लिए बैटरी से सटे क्षेत्र के लिए किसी अलग रेजिन परिवार में बदलने की आवश्यकता नहीं है।
- ईएमआई परिरक्षणपरंपरागत रूप से इसे बंधुआ धातु के डिब्बे या स्प्रे किए गए प्रवाहकीय पदार्थ से हल किया जाता है। कलई करना (पुनर्चक्रण संदूषकों दोनों) को तेजी से उसी आधार राल में ढाले गए प्रवाहकीय-भरे प्लास्टिक क्षेत्रों के साथ, या यांत्रिक रूप से क्लिप किए गए - बंधित नहीं - शील्ड के साथ संभाला जाता है जो विघटन पर साफ-सुथरा अलग हो जाता है और दूषित प्लास्टिक के बजाय एक अलग धातु धारा के रूप में पुनर्चक्रित होता है।
- कॉस्मेटिक फिनिश अंतर (सॉफ्ट-टच बनाम ग्लॉस) सतह की बनावट (VDI/SPI मोल्ड फिनिश) और बेस रेजिन की रीसाइक्लिंग स्ट्रीम के साथ संगत इन-मोल्ड या एप्लाइड कोटिंग्स के माध्यम से प्राप्त किए जाते हैं, न कि किसी बॉन्डेड दूसरी सामग्री के माध्यम से।
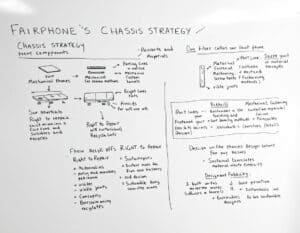
यह एक अच्छा आवेदन है जिसका पालन किया जाना चाहिए: फेयरफोन की चेसिस रणनीति उत्पादन में हल किए गए इस ट्रेड-ऑफ का सबसे स्पष्ट सार्वजनिक उदाहरण है: एक ऐसा आवरण जो मुख्य रूप से कुछ संगत रेजिन परिवारों के आसपास बनाया गया है, जिसे बॉन्डिंग के बजाय यांत्रिक रूप से जोड़ा गया है, और सेवा साहित्य में प्रत्येक भाग की सामग्री संरचना तक स्पष्ट रूप से प्रलेखित है - औद्योगिक डिजाइन लचीलेपन (दिखाई देने वाली विभाजन रेखाएं, स्क्रू हेड, एक मोटी चेसिस) में एक मापने योग्य कीमत पर, जिसे उत्पाद जानबूझकर स्वीकार करता है ताकि राइट-टू-रिपेयर और पुनर्चक्रणीयता प्रोफ़ाइल प्राप्त हो सके, जिसे बॉन्डेड मल्टी-मटेरियल शेल का उपयोग करने वाले प्रतिस्पर्धी बिना रीडिजाइन के हासिल नहीं कर सकते।
बख्शीश: रेज़िन का चयन अंतिम रूप देने से पहले रीग्राइंड कम्पैटिबिलिटी मैट्रिक्स की जांच करें — न केवल यह कि "क्या सामग्री X पुनर्चक्रण योग्य है," बल्कि यह भी कि "क्या सामग्री X के रीग्राइंड को आवश्यक लेटडाउन अनुपात पर मूल X में यांत्रिक विनिर्देशों का उल्लंघन किए बिना वापस मिलाया जा सकता है।" आपूर्तिकर्ता अपने ग्रेड के लिए यह डेटा प्रकाशित करते हैं; बीओएम में निर्दिष्ट प्रत्येक रेज़िन के साथ इसकी क्रॉस-रेफरेंसिंग करने से, जिसमें समान नाममात्र ग्रेड के लिए उपयोग किए जाने वाले द्वितीयक आपूर्तिकर्ता भी शामिल हैं, उन असंगतताओं का पता चलता है जिन्हें एकल आपूर्तिकर्ता सामग्री डेटा शीट की समीक्षा से नहीं पकड़ा जा सकता है।
तीसरा स्तंभ: चिपकने वाले पदार्थों का उन्मूलन — यांत्रिक और तापीय संयोजन के विकल्प
असेंबली में चिपकने वाले और विलायक बॉन्ड आकर्षक होते हैं (*नीचे दिए गए डिज़ाइन नोट देखें) क्योंकि ये सील करते हैं, कंपन को कम करते हैं, टॉलरेंस स्टैक-अप को छुपाते हैं, और इनमें फास्टनर बिल ऑफ मैटेरियल्स की आवश्यकता नहीं होती है। लेकिन डिसअसेंबली के समय ये सभी फायदे नुकसानदायक साबित होते हैं: एक सूखा हुआ संरचनात्मक चिपकने वाला पदार्थ बिना गर्मी, विलायक या सब्सट्रेट को नुकसान पहुँचाने के लिए पर्याप्त बल के बिना नहीं निकलता है, और बॉन्ड लाइन स्वयं उस सामग्री को दूषित कर देती है जो जोड़ के बड़े हिस्से को पकड़ती है।
डिजाइन नोट: लेकिन सत्यापन कठिन है, उम्र का पूर्वानुमान लगाना जोखिम भरा है, और विनिर्माण प्रक्रिया में समय लेने वाला हो सकता है।
डिफ़ॉल्ट रूप से यांत्रिक फास्टनिंगकैप्टिव स्क्रू - ऐसे स्क्रू जो कंधे या लचीले कॉलर वाले मोल्डेड बॉस के माध्यम से बाहर निकाले जाने पर भी उस हिस्से में बने रहते हैं जिससे वे गुजरते हैं - मरम्मत में होने वाली सबसे बड़ी व्यावहारिक विफलता का समाधान करते हैं: पुनः संयोजन के दौरान फास्टनर का खो जाना। उत्पाद के अधिकांश भाग में एक ही प्रकार के स्क्रू हेड और ड्राइव आकार (टॉरक्स या फिलिप्स, एक या दो लंबाई) को मानकीकृत करने से पुर्जों की लागत लगभग शून्य हो जाती है और डिस्सेम्बली का समय कम हो जाता है, और यह ठीक उसी प्रकार का विवरण है जिसे EN 45554 का टूल-काउंट स्कोरिंग सीधे तौर पर पुरस्कृत करता है। इलास्टोमेरिक गैसकेट, जिन्हें हाउसिंग को जोड़ने वाले स्क्रू से ही दबाया जाता है, पहले इस्तेमाल होने वाले चिपकने वाले पदार्थों की जगह लेते हैं। हालांकि, इसके लिए एक निश्चित संपीड़न खांचा और परिधि पर एकसमान क्लैंप लोड की आवश्यकता होती है - यह एक ऐसी समस्या है जिसे चिपकने वाले पदार्थ किसी भी अंतर को भरकर हल कर देते थे। यह एक वास्तविक इंजीनियरिंग लागत है, मुफ्त विकल्प नहीं, और इसे यांत्रिक डिजाइन की शुरुआत में ही सहनशीलता श्रृंखला में शामिल किया जाना चाहिए, न कि विकास के अंतिम चरण में चिपकने वाले पदार्थ को हटाने के बाद जोड़-तोड़ करके लागू किया जाना चाहिए। | वेल्डिंग विधियाँ और उनकी वियोजन अनुकूलताअल्ट्रासोनिक and laser welding both produce joints that are, by any practical definition, non-reversible: the weld line fuses the two parts’ polymer chains together, and separating them again means cutting or breaking, not unfastening. They remain useful in this framework only for joints that sit entirely outside the disassembly path — an internal, sealed sub-enclosure with no field-serviceable content inside it, for instance — and even there, using them narrows future repairability if a design assumption about “no serviceable content” turns out to be wrong two product generations later. व्यावहारिक नियम: यदि कोई जोड़ राइट टू रिपेयर स्पेयर-पार्ट्स दायित्वों या बैटरी विनियमन हटाने की क्षमता के अंतर्गत आने वाले किसी घटक के मार्ग में स्थित है, तो वेल्डिंग इसके असेंबली-लाइन लाभों के बावजूद अयोग्य हो जाती है। |
डिबॉन्डिंग-ऑन-डिमांड चिपकने वाले पदार्थ
जहां बॉन्डेड सील वास्तव में अपरिहार्य है — उदाहरण के लिए, एक सीम पर IP68 जल प्रवेश सुरक्षा, जो गैस्केट की संपीड़न सहनशीलता को सहन नहीं कर सकती — वहां ऊष्मीय या विद्युत रूप से मुक्त होने वाले चिपकने वाले पदार्थों की बढ़ती श्रेणी एक मध्य मार्ग प्रदान करती है (यहां दो बार सोचें!)। ये फॉर्मूलेशन सामान्य उपयोग के दौरान पूर्ण बॉन्ड शक्ति बनाए रखते हैं और एक निश्चित ट्रिगर तापमान (आमतौर पर 90-150°C की सीमा में, उपयोग की स्थितियों से काफी ऊपर, लेकिन एक मानक हीट गन या मरम्मत बेंच पर हॉट प्लेट से प्राप्त किया जा सकता है) पर या बॉन्ड लाइन में एक प्रवाहकीय परत पर कम वोल्टेज वाले विद्युत पल्स के तहत आसानी से मुक्त हो जाते हैं। मानक संरचनात्मक चिपकने वाले पदार्थों की तुलना में इनकी प्रति इकाई लागत अधिक होती है और जोड़ को इस तरह से डिजाइन करने की आवश्यकता होती है कि रिलीज तापमान आसन्न घटकों को भी नुकसान न पहुंचाए (बैटरी और डिस्प्ले दोनों की अपनी थर्मल सीमाएं उस सीमा के भीतर होती हैं), लेकिन ये एकमात्र वर्तमान विकल्प हैं जो डिजाइन को वास्तविक चिपकने वाले सीलिंग प्रदर्शन को बनाए रखने की अनुमति देते हैं, साथ ही साथ गैर-विनाशकारी रूप से सेवा योग्य भी रहते हैं।
| जुड़ने की विधि | उलटने अथवा पुलटने योग्यता | सीलिंग क्षमता | डीएफडी एनक्लोजर में सर्वोत्तम उपयोग। |
|---|---|---|---|
| स्नैप-फिट | पूरी तरह से प्रतिवर्ती, चक्रों के लिए उपयुक्त | बिना अतिरिक्त गैस्केट के कम कीमत | प्राथमिक संरचनात्मक और पहुंच जोड़ |
| कैप्टिव स्क्रू + गैस्केट | पूरी तरह से प्रतिवर्ती | अच्छा, सहिष्णुता और अनुशासन के साथ | सीलबंद आवरण, बैटरी कवर, उच्च-क्लैंप-लोड सीम |
| अल्ट्रासोनिक / लेजर वेल्ड | गैर-परिवर्तनीय | उत्कृष्ट | सीलबंद उप-असेंबली जिनमें कोई फील्ड-सर्विस करने योग्य सामग्री नहीं है, केवल |
| मानक संरचनात्मक चिपकने वाला पदार्थ | क्षति के बिना अपरिवर्तनीय | उत्कृष्ट | किसी भी राइट-टू-रिपेयर या बैटरी रेगुलेशन मार्ग पर इससे बचें। |
| डिबॉन्डिंग-ऑन-डिमांड चिपकने वाला पदार्थ | परिभाषित ट्रिगर के साथ प्रतिवर्ती | उत्कृष्ट | ऐसे जोड़ जिन्हें सही चिपकने वाली सीलिंग की आवश्यकता होती है और जो उपयोग योग्य बने रहने चाहिए। |
उदाहरण: 2022 में लॉन्च किया गया Apple का सेल्फ सर्विस रिपेयर प्रोग्राम इसलिए महत्वपूर्ण है क्योंकि इसे अस्तित्व में आने के लिए कई बदलाव करने पड़े: डिस्प्ले और बैटरी पर चिपकने वाला पदार्थ। आईफ़ोन सार्वजनिक मरम्मत मैनुअल में दर्ज निर्दिष्ट कम वोल्टेज या नियंत्रित ताप निष्कासन प्रक्रिया के अनुरूप रिलीज तंत्र की ओर बदलाव किया गया, बजाय इसके कि हर मरम्मत पर नष्ट हो जाने वाले सामान्य संरचनात्मक बंधन का उपयोग किया जाए। अंतर्निहित आवरण अपनी सीलिंग क्षमता के लिए चिपकने वाले पदार्थ को बरकरार रखता है, लेकिन चिपकने वाले पदार्थ को एकतरफा अनुप्रयोग के बजाय परिभाषित, दोहराने योग्य रिलीज के लिए पुन: डिज़ाइन किया गया था। क्या ये उपाय डीएफडी के लिए पर्याप्त थे, एक आसान, सस्ते और किसी भी व्यक्ति द्वारा किए जाने योग्य तरीके से?
बख्शीश: जब मांग पर अलग होने वाले चिपकने वाले पदार्थ का उपयोग किया जाता है, तो मरम्मत के अधिकार निर्देश के तहत आवश्यक मरम्मत मैनुअल में इसकी रिलीज प्रक्रिया को निर्दिष्ट और दस्तावेजित करें - एक प्रतिवर्ती चिपकने वाला पदार्थ जिसे कोई बाहरी मरम्मतकर्ता निकालना नहीं जानता है, व्यवहार में अपनी मरम्मत योग्यता का कोई लाभ नहीं देता है।
क्रॉस-कटिंग सिस्टम ट्रेड-ऑफ
ऊपर स्थित प्रत्येक स्तंभ आंतरिक रूप से अपनी-अपनी कमियों को दूर करता है। तीन अतिरिक्त कमियां तभी सामने आती हैं जब स्नैप-फिट जोड़, एकल-सामग्री आवरण और चिपकने वाले पदार्थ का उन्मूलन एक ही उत्पाद में संयोजित होते हैं, और इन्हें स्तंभ-दर-स्तंभ के बजाय एक साथ इंजीनियर करने की आवश्यकता होती है।
प्रवेश संरक्षणप्राथमिक सील के रूप में चिपकने वाले पदार्थ को हटाकर उसके स्थान पर गैस्केट और स्क्रू सीलिंग का उपयोग करने से आईपी रेटिंग बॉन्ड-लाइन गुण (समान, सतह की मामूली अनियमितताओं को सहन करने वाला) से बदलकर क्लैंप-लोड गुण (प्रत्येक फास्टनर स्थान पर निरंतर संपीड़न पर निर्भर) हो जाती है। गैस्केट, स्नैप या स्क्रू से असेंबल किए गए जोड़ के साथ आईपी67/आईपी68 प्राप्त करना संभव है और बाहरी और कठोर परिस्थितियों में उपयोग होने वाले उपकरणों में यह आम बात है, लेकिन इसके लिए एक निरंतर संपीड़न-ग्रूव डिज़ाइन की आवश्यकता होती है जिसे पूरे परिधि में क्लैंप-लोड सिमुलेशन द्वारा मान्य किया गया हो, न कि केवल फास्टनर बिंदुओं पर, साथ ही उत्पाद के सेवा जीवन के दौरान गैस्केट संपीड़न सेट पर इनकमिंग-इंस्पेक्शन गेजिंग की भी आवश्यकता होती है। | 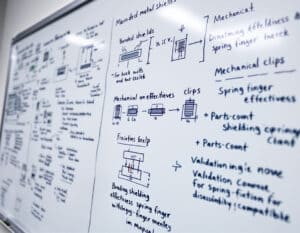 |
ईएमआई/आरएफआई परिरक्षण निरंतरताएक धातु की ढाल जिसे जोड़ पर चिपकाया जाता है, संरचना के अनुसार विद्युत रूप से निरंतर होती है। एक यांत्रिक रूप से क्लिप की गई, गैर-चिपकी हुई ढाल — जो आसानी से अलग की जा सकती है — को जोड़ पर परिरक्षण प्रभावशीलता बनाए रखने के लिए प्रत्येक पृथक्करण बिंदु पर स्प्रिंग-फिंगर या चालक-गैस्केट इंटरफ़ेस की आवश्यकता होती है, जिससे पुर्जों की संख्या बढ़ जाती है और चुने गए विशिष्ट क्लिप पिच और संपर्क-बल संयोजन पर EMI सत्यापन की आवश्यकता होती है। यह एकल-सामग्री और चिपकने वाले पदार्थ रहित स्तंभों की परस्पर क्रिया का एक वास्तविक नुकसान है: पुरानी मान्यताओं के तहत सबसे सरल परिरक्षण समाधान (एक डिब्बे को चिपकाना, जोड़ की निरंतरता को अनदेखा करना) अब उपलब्ध नहीं है, और इसके प्रतिस्थापन के लिए एक अलग योग्यता परीक्षण की आवश्यकता है। | संरचनात्मक और ड्रॉप प्रदर्शनबॉन्डेड और वेल्डेड जोड़ आमतौर पर स्नैप-फिट और स्क्रूड जोड़ों की तुलना में अधिकतम प्रभाव भार हस्तांतरण में बेहतर प्रदर्शन करते हैं, क्योंकि बॉन्ड लाइन भार को अलग-अलग फास्टनर बिंदुओं पर केंद्रित करने के बजाय लगातार वितरित करती है। स्नैप-फिट, स्क्रू-फास्टेड, मोनो-मटेरियल एनक्लोजर में ड्रॉप-टेस्ट प्रदर्शन को पुनः प्राप्त करने का अर्थ आमतौर पर स्थानीय सुदृढ़ीकरण जोड़ना होता है - जैसे गसेट, फास्टनर बॉस के पास दीवार की मोटाई बढ़ाना, या एक लचीला आंतरिक चेसिस जो प्रभाव ऊर्जा को हाउसिंग जोड़ों तक पहुंचने से पहले अवशोषित कर लेता है - न कि यह मान लेना कि केवल जोड़ की मजबूती ही बॉन्डेड बेसलाइन के बराबर होगी। यहीं पर कई पहले चरण के DfD रीडिजाइन ड्रॉप क्वालिफिकेशन में विफल हो जाते हैं और उन्हें दूसरे चरण की आवश्यकता होती है; इसे अप्रत्याशित घटना मानने के बजाय, प्रोग्राम शेड्यूल में उस चरण के लिए बजट बनाना ही व्यावहारिक समाधान है। |
बख्शीश: आईपी रेटिंग, ईएमआई शील्डिंग और ड्रॉप परफॉर्मेंस की जांच अलग-अलग बिल्ड में क्रमानुसार करने के बजाय, एक ही फिजिकल प्रोटोटाइप बैच पर करें। एक में सुधार (उदाहरण के लिए, ड्रॉप परफॉर्मेंस के लिए रिब जोड़ना) अक्सर गैस्केट कम्प्रेशन या शील्ड क्लिप कॉन्टैक्ट फोर्स को इतना बदल देता है कि बाकी दो की दोबारा जांच की आवश्यकता हो जाती है, और इस समस्या को एक ही बिल्ड साइकिल में पकड़ना तीन बिल्ड साइकिल में पकड़ने की तुलना में काफी सस्ता पड़ता है।
टिप्स पर टिप्स: तीनों परीक्षणों का क्रम महत्वपूर्ण हो सकता है। क्या सबसे खराब स्थिति को प्राथमिकता दी जानी चाहिए या सबसे सामान्य स्थिति को? उदाहरण के लिए: क्या ड्रॉप टेस्ट आईपी टेस्ट से पहले किया जाना चाहिए, क्योंकि हाउसिंग में विकृति आईपी परिणामों को प्रभावित कर सकती है।
किसी भी व्यक्ति द्वारा आसानी से और तेजी से अलग करने के लिए डिज़ाइन किया गया
तकनीकी रूप से प्रतिवर्ती, एक ही पुनर्चक्रण योग्य राल से बना और चिपकने वाले पदार्थ से मुक्त जोड़ भी व्यवहार में विफल हो जाता है यदि उत्पाद खोलने वाला व्यक्ति यह नहीं समझ पाता कि इसे कैसे खोला जाए। मरम्मत के अधिकार का अनुपालन केवल इस बात पर निर्भर नहीं करता कि जोड़ को बिना नुकसान पहुंचाए खोला जा सकता है या नहीं — EN 45554 और इसके अंतर्गत मरम्मत के अधिकार संबंधी निर्देश दोनों ही स्पष्ट रूप से विघटन समय को मापते हैं, और समय इस बात पर अधिक निर्भर करता है कि किसी व्यक्ति को यह समझने में कितना समय लगता है कि क्या करना है, न कि इसे करने के लिए आवश्यक यांत्रिक बल पर। यह एक संचार है। डिजाइन समस्या है यह यांत्रिक संरचना के ऊपर एक परत के रूप में लगाया जाता है, और यह जोड़ों के समान ही इंजीनियरिंग कठोरता का हकदार है।
अंतर्निहित दृश्य भाषा
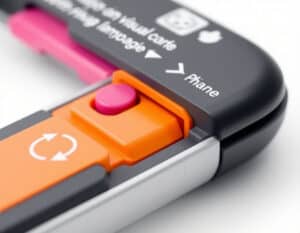
सबसे टिकाऊ निर्देश वे होते हैं जिन्हें खोया, फेंका या दराज में छोड़ा नहीं जा सकता: यानी पुर्जे में सीधे ढाले गए निर्देश। रिलीज टैब के बगल में ढाले गए दिशात्मक तीर, जो धक्का देने की दिशा दर्शाते हैं, अप्रशिक्षित व्यक्ति द्वारा पुर्जे को खोलते समय होने वाली सबसे आम त्रुटि को दूर करते हैं — गलत दिशा में धक्का देना या खींचना जिससे जोड़ खुल नहीं पाता या टूट जाता है। एक उत्पाद श्रृंखला में एक समान आइकन प्रणाली (एक ही तीर शैली, एक ही "यहां उपकरण डालें" डिंपल आकार) उपयोगकर्ता को एक उत्पाद खोलने के बाद उस ज्ञान को अगले उत्पाद पर स्थानांतरित करने की सुविधा देती है, बिना उसे दोबारा सीखे। रंग एक द्वितीयक लेकिन प्रभावी माध्यम है: कई मरम्मत योग्य उत्पादों में बैटरी कवर, एक्सेस पैनल या रिलीज टैब को आसपास के बाहरी आवरण से दिखने में अलग रंग या बनावट में ढाला जाता है, जो बिना किसी शब्द के "यह निकल जाता है" का संकेत देता है।
समरूपता और हस्तरेखा का उपयोग त्रुटि निवारण के रूप में
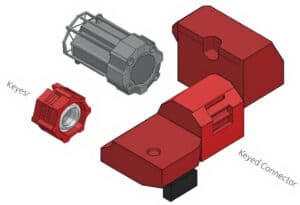
एक ऐसा पुर्जा जिसे भौतिक रूप से केवल एक ही तरीके से जोड़ा जा सकता है, पुनर्संयोजन त्रुटि की एक पूरी श्रेणी को समाप्त कर देता है। असममित स्क्रू बॉस स्पेसिंग, एक कुंजीबद्ध कनेक्टर आवरण, या एक विशिष्ट लंबाई का स्क्रू जो अपने पड़ोसी स्क्रू से बदला नहीं जा सकता, ये सभी कम लागत वाले ज्यामितीय निर्णय हैं जो सही पुनर्संयोजन को एकमात्र प्रक्रिया बनाते हैं, न कि किसी लेबल या निर्देश पत्रक पर निर्भर रहने से जो विसंगति को रोक सके। जहाँ पूर्ण असममितता अव्यावहारिक है — उदाहरण के लिए, चार समान कोने वाले स्क्रू — प्रत्येक बॉस के निकट ढाले गए स्थिति संख्याएँ मरम्मतकर्ता को अतिरिक्त हार्डवेयर के बिना यह पता लगाने में मदद करती हैं कि कौन सा स्क्रू कहाँ से आया था।
बख्शीश: देखो Poka-योक अवधारणाएँ और समाधान भी; कई समानताएँ
उत्पाद श्रृंखला में एक समान माउंटिंग और डिसमाउंटिंग तकनीक का उपयोग।
उत्पाद श्रृंखला में मरम्मत की गति तब बढ़ जाती है जब निष्कासन तकनीक एक समान हो: एक मॉडल के बैटरी कवर और दूसरे मॉडल के फ़िल्टर कवर के लिए एक ही तरह की पुश-इन, ट्विस्ट-रिलीज़ या पुल-टैब गति का उपयोग करने से मरम्मतकर्ता की सीखी हुई गति स्थानांतरित हो जाती है, और दूसरे उत्पाद को अलग करने में लगने वाला समय पहले उत्पाद पर प्राप्त अनुभव से लाभान्वित होता है। यह कंपनी स्तर पर एक दस्तावेजित आंतरिक तंत्र लाइब्रेरी के पक्ष में तर्क देता है - मान्य स्नैप और लैच ज्यामितियों का एक छोटा, मानकीकृत सेट जिसका उपयोग सभी उत्पादों में किया जाता है - बजाय इसके कि प्रत्येक प्रोग्राम अपना स्वयं का रिलीज़ तंत्र विकसित करे। यह मरम्मत क्षमता से स्वतंत्र विनिर्माण दक्षता लाभ भी है: मोल्ड शॉप में कम अद्वितीय उपकरण ज्यामितियां, कम अद्वितीय थकान-मान्यकरण अभियान चलाने की आवश्यकता।
उपयोग के स्थान पर डिजिटल मार्गदर्शन
मुख्य एक्सेस पॉइंट के पास बना या लेजर से उकेरा गया QR कोड, जो सीधे मॉडल-विशिष्ट टियरडाउन वीडियो या एक्सप्लोडेड-व्यू गाइड से लिंक होता है, "यह जॉइंट भौतिक रूप से सरल है" और "उपयोगकर्ता जानता है कि यह भौतिक रूप से सरल है" के बीच के अंतर को कम करता है। यह तभी काम करता है जब लिंक की गई गाइड विशिष्ट उत्पाद संशोधन के अनुसार वर्ज़न्ड हो - एक सामान्य टियरडाउन गाइड जो फास्टनर की संख्या या प्रकार में मध्य-चक्र परिवर्तन से मेल नहीं खाती है, वह किसी भी गाइड के न होने की तुलना में पूरी प्रणाली पर विश्वास को तेजी से कम करती है। राइट टू रिपेयर दस्तावेज़ीकरण दायित्वों के तहत पहले से ही कवर की गई श्रेणियों के लिए इस सामग्री का होना आवश्यक है; दस्तावेज़ीकरण तैयार होने के बाद, उत्पाद पर एक स्थायी लिंक लगाना लगभग शून्य लागत वाला अतिरिक्त कार्य है।
टूलिंग संबंधी सिद्धांत: मानक, न्यूनतम या कोई नहीं
बुनियादी बातों वाले अध्याय में वर्णित उपकरण-निर्भरता पदानुक्रम का व्यावहारिक उदाहरण यहाँ भी लागू होता है: विशेष उपकरण से मानक उपकरण और फिर उपकरण-मुक्त उपकरण तक हर एक चरण, पुर्जे अलग करने में लगने वाले समय और पुर्जे अलग करने में सक्षम लोगों की संख्या दोनों में कमी लाता है। किसी उत्पाद को डिफ़ॉल्ट रूप से उन सभी चीज़ों के लिए उपकरण-मुक्त होना चाहिए जिन्हें अंतिम उपयोगकर्ता द्वारा खोले जाने की उम्मीद है (बैटरी कवर, फ़िल्टर एक्सेस, विस्तार स्लॉट) और उन सभी चीज़ों के लिए मानक उपकरण होना चाहिए जिन्हें मरम्मत तकनीशियन द्वारा खोले जाने की उम्मीद है लेकिन अंतिम उपयोगकर्ता द्वारा नियमित रूप से नहीं (मेनबोर्ड एक्सेस, आंतरिक मॉड्यूल प्रतिस्थापन), दस्तावेजित मरम्मत प्रक्रिया में कहीं भी किसी विशेष या मालिकाना उपकरण के लिए कोई स्थान आरक्षित नहीं होना चाहिए। जहाँ वास्तव में किसी विशिष्ट उपकरण की आवश्यकता होती है - उदाहरण के लिए, एक बंधित लेकिन विबंधनीय डिस्प्ले के लिए सक्शन कप - वहाँ किसी मालिकाना उपकरण के बजाय व्यापक रूप से उपलब्ध सामान्य उपकरण को निर्दिष्ट करना और जहाँ संभव हो, उसे शामिल करना या उसका संदर्भ देना, उस स्थान पर विशेष उपकरण पर निर्भरता को अनजाने में पुनः स्थापित होने से रोकता है।
iFixit की टियरडाउन पद्धति, जिसे मूल रूप से निर्माता डिज़ाइन टूल के बजाय एक स्वतंत्र मरम्मत योग्यता ऑडिट के रूप में विकसित किया गया था, का सीधे अध्ययन करना महत्वपूर्ण है क्योंकि इसका स्कोरिंग पैटर्न ठीक इसी पहलू को महत्व देता है: उत्पादों के अंक न केवल चिपकने वाले पदार्थों और मालिकाना फास्टनरों के लिए काटे जाते हैं, बल्कि स्पष्ट रूप से अलिखित डिसअसेंबली अनुक्रम और अस्पष्ट रिलीज़ तंत्र के लिए भी काटे जाते हैं, जिसमें खोज योग्यता को एक स्कोर किए गए गुण के रूप में माना जाता है, न कि एक फुटनोट के रूप में। लॉन्च के बाद स्कोरिंग के आधार पर डिज़ाइन करने के बजाय, विकास के दौरान उस स्कोरिंग मानदंड के अनुसार डिज़ाइन करना, उत्पाद के शिप होने से पहले इस अध्याय के मार्गदर्शन का परीक्षण करने का एक सीधा तरीका है।
बख्शीश: उत्पाद को कभी न देखने वाले प्रतिभागियों के साथ एक ब्लाइंड डिसअसेंबली परीक्षण करें, उन्हें "इसे खोलें और बैटरी निकालें" के अलावा कोई निर्देश न दें और उनका समय नोट करें। एक मूक दर्शक बनें (देखें डिजाइन और उपयोगिता साक्षात्कार तकनीकेंउस समय और डिजाइन से परिचित इंजीनियर द्वारा प्राप्त समय के बीच का अंतर ही इस बात का वास्तविक माप है कि दृश्य और यांत्रिक भाषा कितनी अच्छी तरह से संवाद करती है - और यह अंतर आमतौर पर टीमों की अपेक्षा से कहीं अधिक होता है जब तक कि वे इसे माप नहीं लेते।
प्रलेखन, सामग्री अंकन और स्पेयर-पार्ट्स इकोसिस्टम
पिछले अध्यायों में वर्णित भौतिक डिजाइन कार्य का इच्छित लाभ तभी मिलता है जब इसे प्रशासनिक और सूचनात्मक स्तर के साथ जोड़ा जाए जो किसी मरम्मतकर्ता, पुनर्चक्रणकर्ता या नियामक को वास्तव में इसका उपयोग करने की अनुमति देता है।
मरम्मत संबंधी दस्तावेज़मरम्मत के अधिकार (राइट टू रिपेयर) के दायित्वों के तहत कवर किए गए स्पेयर पार्ट्स के लिए सुलभ मरम्मत जानकारी - आमतौर पर एक्सप्लोडेड-व्यू डायग्राम, टॉर्क विनिर्देश और चरण-दर-चरण प्रक्रियाएं - उपलब्ध कराना आवश्यक है, जो अधिकृत सेवा नेटवर्क तक ही सीमित न रहकर स्वतंत्र मरम्मतकर्ताओं को उचित शर्तों पर उपलब्ध कराई जाए। यह दस्तावेज़ीकरण उत्पादन में उपयोग किए गए उसी CAD और टॉलरेंस डेटा से तैयार किया जाना चाहिए, न कि बाद में तस्वीरों के आधार पर किसी तकनीकी लेखक द्वारा अलग से बनाया जाना चाहिए; ऐसा करने से लागत कम होती है और वास्तविकता से बेमेल होने की समस्या भी दूर हो जाती है, जो उपयोग के स्थान पर QR मार्गदर्शन पर विश्वास को कम करती है, जिसकी चर्चा पिछले अध्याय में की गई थी। | पुनर्चक्रणकर्ताओं के लिए सामग्री अंकनISO 11469 चिह्न, जो कि एक लेबल पर मुद्रित होने के बजाय सीधे प्रत्येक भाग में ढाला जाता है क्योंकि लेबल उखड़ सकता है या हटाया जा सकता है, न्यूनतम द्रव्यमान सीमा से ऊपर के प्रत्येक भाग पर दिखाई देना चाहिए (आमतौर पर उद्योग में लगभग 25 ग्राम से अधिक के भागों के लिए यह चिह्न निर्धारित किया जाता है, हालांकि यह क्षेत्राधिकार और आंतरिक मानक के अनुसार भिन्न हो सकता है) और जहां तक संभव हो, बिना किसी उपकरण के स्पष्ट रूप से पढ़ा जा सकना चाहिए - किसी मिलान सतह के साथ छिपा हुआ होने के बजाय बाहरी या आसानी से दिखाई देने वाली सतह पर। जैसा कि एकल-सामग्री अध्याय में उल्लेख किया गया है, यह चिह्न मैन्युअल छँटाई और वियोजन ऑडिट में सहायता करता है; यह अंतर्निहित सामग्री-अनुकूलता कार्य का स्थान नहीं लेता है। |
स्पेयर पार्ट्स की उपलब्धता संबंधी प्रतिबद्धताएंमरम्मत का अधिकार और इससे संबंधित राष्ट्रीय कार्यान्वयन न्यूनतम समय सीमा निर्धारित करते हैं - आमतौर पर उत्पादन समाप्त होने के बाद सात से दस वर्ष की अवधि, जो उत्पाद श्रेणी और सदस्य राज्य के अनुसार भिन्न होती है - जिसके दौरान स्पेयर पार्ट्स उचित मूल्य पर उपलब्ध होने चाहिए। यह आपूर्ति श्रृंखला और इन्वेंट्री नियोजन के साथ-साथ डिजाइन के लिए भी एक प्रतिबद्धता है, लेकिन इसका सीधा प्रभाव डिजाइन पर पड़ता है: लंबी अवधि तक उपलब्धता की प्रतिबद्धता वाले स्पेयर पार्ट के लिए एक स्थिर विनिर्देश की आवश्यकता होती है जिसे बिना किसी पूर्व सूचना के होने वाले परिवर्तन द्वारा चुपचाप प्रतिस्थापित नहीं किया जा सकता है, क्योंकि एक मरम्मत मैनुअल में ऐसे पार्ट नंबर का उल्लेख करना जो अब शिप किए गए पार्ट नंबर से मेल नहीं खाता है, अनुपालन में उतनी ही बड़ी खामी है जितनी कि किसी जॉइंट विनिर्देश का न होना। | डिजिटल उत्पाद पासपोर्टESPR की डिजिटल प्रोडक्ट पासपोर्ट (DPP) आवश्यकता, जिसे उत्पाद श्रेणी के अनुसार चरणबद्ध तरीके से लागू किया जा रहा है, उत्पाद से जुड़ी मशीन-पठनीय रिकॉर्ड में कई जानकारियों को औपचारिक रूप देगी — जैसे सामग्री संरचना, अलग करने के निर्देश, स्पेयर पार्ट्स की सोर्सिंग — जिसे उत्पाद पर ही स्कैन करने योग्य पहचानकर्ता के माध्यम से प्राप्त किया जा सकेगा। सहज-अलग करने वाले अध्याय में चर्चा की गई भौतिक मार्किंग और क्यूआर मार्गदर्शन को DPP अनुकूलता को ध्यान में रखते हुए डिज़ाइन करने से श्रेणी-विशिष्ट DPP आवश्यकताओं के प्रभावी होने के बाद दोबारा संशोधन की आवश्यकता नहीं होगी। |
बख्शीश: मरम्मत-दस्तावेज़ीकरण-से-CAD सिंक्रोनाइज़ेशन प्रक्रिया के लिए एक आंतरिक स्वामी को परिभाषित ट्रिगर (कोई भी) के साथ असाइन करें। इंजीनियरिंग परिवर्तन आदेश affecting a documented joint or part automatically flags the corresponding manual page for review). Without an explicit owner and trigger, documentation drift after launch is close to guaranteed, since it is nobody’s job by default once a product ships.
बोनस: व्यवसाय और विनिर्माण अर्थशास्त्र
आंतरिक तौर पर डीएफडी को अक्सर अनुपालन लागत के रूप में प्रस्तुत किया जाता है। संपूर्ण लेखांकन इस दृष्टिकोण से कहीं अधिक अनुकूल है, लेकिन इसके लिए इकाई संयोजन लागत से आगे बढ़कर संपूर्ण जीवनचक्र को देखना आवश्यक है, जो विपणक और उपभोक्ताओं के लिए कठिन है।
जहां लागत वास्तव में बढ़ जाती हैस्नैप-फिट और स्क्रू आर्किटेक्चर में आमतौर पर बॉन्डेड या वेल्डेड आर्किटेक्चर की तुलना में अधिक पार्ट्स की आवश्यकता होती है, जिसका अर्थ है अधिक टूलिंग कैविटी, अधिक असेंबली-लाइन स्टेशन और अधिक फास्टनर खरीद और इन्वेंट्री लागत। गैस्केट-सील्ड एनक्लोजर में कंप्रेशन ग्रूव के पार एडहेसिव-सील्ड एनक्लोजर की तुलना में अधिक सटीक डाइमेंशनल टॉलरेंस नियंत्रण की आवश्यकता होती है, जिसका अर्थ है अधिक सटीक मोल्ड टॉलरेंस या अतिरिक्त इन-प्रोसेस गेजिंग। जहां उपयोग किया जाता है, वहां डीबॉन्डिंग-ऑन-डिमांड एडहेसिव की प्रति यूनिट लागत मानक स्ट्रक्चरल एडहेसिव की तुलना में काफी अधिक होती है। इनमें से कोई भी बात नगण्य नहीं है, और जो प्रोग्राम यह मानता है कि डीफॉन्डिंग-ऑन-डिमांड (DfD) यूनिट स्तर पर लागत-तटस्थ है, वह वास्तविक बिल ऑफ मैटेरियल्स डेल्टा से आश्चर्यचकित हो जाएगा। | जहां से इसे बरामद किया जाता हैवारंटी और गैर-वारंटी मरम्मत की लागत तब कम हो जाती है जब कोई तकनीशियन पांच चरणों के बजाय एक या दो चरणों में खराब पुर्जे तक पहुंच सकता है, और यह लागत तब और भी कम हो जाती है जब मरम्मत का वह हिस्सा जिसमें पहले पूरी यूनिट को बदलना पड़ता था (क्योंकि खराब पुर्जे तक पहुंचने के लिए आस-पास के पुर्जों को नष्ट करना पड़ता था) अब केवल एक पुर्जे की मरम्मत में बदल जाता है। रीसाइक्लिंग-स्ट्रीम का उपज मूल्य उल्लेखनीय रूप से बढ़ जाता है जब आवास सामग्री मिश्रित सामग्री के अंश के बजाय एक एकल, अमिश्रित, सही ढंग से पहचानी गई राल धारा के रूप में निकलती है, जिसे रीसाइक्लर अक्सर नुकसान पर संसाधित करने के बजाय डाउन-साइकिल या लैंडफिल कर देते हैं। ब्रांड और खरीद मूल्य अब पहले की तरह स्पष्ट नहीं है: यूरोपीय संघ में सार्वजनिक क्षेत्र और उद्यम खरीद में निविदा मानदंड के रूप में न्यूनतम मरम्मत योग्यता स्कोर निर्दिष्ट किए जाने लगे हैं, जिससे DfD निवेश को प्रतिष्ठा संबंधी बाहरी कारक के रूप में छोड़ने के बजाय सीधे लक्षित बाजार में परिवर्तित किया जा रहा है। |
निष्कर्ष के रूप में भविष्य की दिशा
तीन घटनाक्रम इस लेख के ढांचे को वर्तमान उत्पादों की स्थिति से आगे विस्तारित करेंगे:
- श्रेणी-विशिष्ट ESPR प्रत्यायोजित अधिनियमों द्वारा अपनी आवश्यकताओं को अंतिम रूप दिए जाने के बाद, डिजिटल उत्पाद पासपोर्ट प्रलेखन अध्याय के मैन्युअल-सिंक्रनाइज़ेशन अनुशासन को आवधिक रूप से अद्यतन किए गए पीडीएफ के बजाय वास्तविक समय, ऑडिट योग्य डेटा फ़ीड में बदल देगा, जिससे प्रलेखन विचलन की लागत बढ़ जाएगी और तदनुसार अब निर्मित CAD-से-प्रलेखन पाइपलाइन का मूल्य बढ़ जाएगा।
- स्वचालित और रोबोटिक डिसअसेंबली, जो आज भी काफी हद तक प्रायोगिक पुनर्चक्रण सुविधाओं तक ही सीमित है, इस लेख में जिन मानव मरम्मतकर्ताओं और पुनर्चक्रणकर्ताओं पर ध्यान केंद्रित किया गया है, उनसे परे एक दूसरा समूह भी जोड़ती है: एक रोबोटिक डिसअसेंबली सेल को मानव तकनीशियन की तुलना में मशीन-पठनीय जोड़ स्थानों और सुसंगत, पूर्वानुमानित रिलीज ज्यामिति की कहीं अधिक आवश्यकता होती है, जो संभवतः सहज-डिसअसेंबली अध्याय से दृश्य-भाषा और ज्यामितीय-संगति सिद्धांतों को आज की तरह काफी हद तक परंपरा-आधारित अभ्यास के बजाय औपचारिक, मशीन-पठनीय मानकों की ओर ले जाएगी।
- रासायनिक पुनर्चक्रण के तरीके, जो सैद्धांतिक रूप से कुछ मिश्रित-पॉलिमर धाराओं को संभाल सकते हैं जिन्हें यांत्रिक पुनर्चक्रण नहीं संभाल सकता, अंततः विशिष्ट राल संयोजनों के लिए स्तंभ दो में सख्त एकल-सामग्री आवश्यकता को शिथिल कर सकते हैं - लेकिन रासायनिक पुनर्चक्रण क्षमता कुल प्लास्टिक पुनर्चक्रण मात्रा का एक छोटा सा हिस्सा बनी हुई है, और यांत्रिक पुनर्चक्रण की वर्तमान, प्रमुख वास्तविकता के बजाय इसकी संभावित उपलब्धता को ध्यान में रखते हुए डिजाइन करना एक ऐसा दांव है जिसे अधिकांश उत्पाद कार्यक्रम अभी तक जिम्मेदारी से नहीं लगा सकते हैं।
इन सबमें एक समान बात वही है जिससे यह लेख शुरू हुआ था: जिस दिन नियमों ने इसे एक मापा हुआ, ऑडिट किया हुआ उत्पाद गुण बना दिया, उस दिन से विघटन एक अपवाद नहीं रह गया।
अगले नियामक चक्र में बेहतर प्रदर्शन करने वाले आवरण वे होंगे जिनमें स्नैप-फिट आर्किटेक्चर, मोनो-मटेरियल रेजिन का चयन, चिपकने वाले पदार्थों का उन्मूलन और सुपाठ्य विघटन अनुक्रम को अवधारणा चरण से ही एक एकीकृत डिजाइन समस्या के रूप में माना गया था, न कि अंत में समायोजित किए जाने वाले चार अलग-अलग चेकलिस्ट आइटम के रूप में।
विघटन हेतु डिज़ाइन पर बाह्य लिंक
अंतर्राष्ट्रीय मानक
(सामग्री का हमारा विवरण देखने के लिए लिंक पर होवर करें)
प्रयुक्त शब्दों की शब्दावली
Bill Of Material (BOM): किसी उत्पाद के निर्माण के लिए आवश्यक घटकों, उप-समूहों और कच्चे माल का विस्तृत विवरण देने वाली एक संरचित सूची, जिसमें मात्रा और विशिष्टताएँ शामिल होती हैं, जिसका उपयोग उत्पादन नियोजन और इन्वेंट्री प्रबंधन के लिए किया जाता है।
Bill of Materials (BOM): किसी उत्पाद के निर्माण के लिए आवश्यक घटकों, सामग्रियों और मात्राओं का विस्तृत विवरण देने वाली एक व्यापक सूची, जिसका उपयोग अक्सर उत्पादन नियोजन, इन्वेंट्री प्रबंधन और लागत अनुमान को सुविधाजनक बनाने के लिए विनिर्माण और इंजीनियरिंग में किया जाता है।
Computer Aided Design (CAD): यह एक सॉफ्टवेयर एप्लिकेशन है जिसका उपयोग इंजीनियरिंग, वास्तुकला और विनिर्माण जैसे विभिन्न क्षेत्रों में डिजाइन बनाने, संशोधित करने, विश्लेषण करने और अनुकूलित करने के लिए किया जाता है, जिससे डिजिटल उपकरणों और तकनीकों के माध्यम से सटीक चित्र और मॉडल बनाना संभव हो पाता है।
Computer-Aided Design (CAD): यह एक सॉफ्टवेयर एप्लिकेशन है जिसका उपयोग इंजीनियरिंग, वास्तुकला और विनिर्माण जैसे विभिन्न क्षेत्रों में डिजाइन बनाने, संशोधित करने, विश्लेषण करने और अनुकूलित करने के लिए किया जाता है, जिससे डिजिटल उपकरणों और तकनीकों के माध्यम से सटीक चित्र और मॉडल बनाना संभव हो पाता है।
Design for Disassembly (DfD): एक ऐसा डिज़ाइन दृष्टिकोण जो उत्पाद के जीवन चक्र के अंत में घटकों और सामग्रियों को आसानी से अलग करने की सुविधा प्रदान करता है, जिससे पुनर्चक्रण, पुनः उपयोग और कुशल अपशिष्ट प्रबंधन को बढ़ावा मिलता है। यह स्थिरता को बढ़ाने और पर्यावरणीय प्रभाव को कम करने के लिए मॉड्यूलरिटी और सुलभता पर ज़ोर देता है।
Design for Manufacturing (DfM): उत्पाद डिजाइन को सरल बनाने और अनुकूलित करने के उद्देश्य से बनाए गए सिद्धांतों का एक समूह, जिसका लक्ष्य डिजाइन चरण के दौरान विनिर्माण प्रक्रियाओं, सामग्रियों और संयोजन तकनीकों पर विचार करके विनिर्माण क्षमता को बढ़ाना, उत्पादन लागत को कम करना और गुणवत्ता में सुधार करना है।
Engineering Change Order (ECO): एक ऐसा दस्तावेज़ जो किसी उत्पाद के डिज़ाइन, विशिष्टताओं या प्रक्रियाओं में संशोधन को अधिकृत करता है, जिसमें परिवर्तनों, कारणों और कार्यान्वयन निर्देशों का विवरण दिया जाता है, जिससे उत्पाद के पूरे जीवनचक्र में परिवर्तनों की उचित ट्रैकिंग और प्रबंधन सुनिश्चित होता है।
Finite Element Analysis (FEA): यह जटिल इंजीनियरिंग समस्याओं को हल करने की एक संख्यात्मक विधि है, जिसमें संरचनाओं को छोटे, सरल भागों में विभाजित किया जाता है जिन्हें तत्व कहा जाता है, जिससे विभिन्न परिस्थितियों में तनाव, विकृति और विरूपण का विश्लेषण किया जा सकता है।
International Organization for Standardization (ISO): एक गैर-सरकारी अंतर्राष्ट्रीय निकाय जो विभिन्न उद्योगों और क्षेत्रों में गुणवत्ता, सुरक्षा, दक्षता और अंतर-संचालनीयता सुनिश्चित करने के लिए मानक विकसित और प्रकाशित करता है, जो वैश्विक व्यापार और सहयोग को सुविधाजनक बनाता है। 1947 में स्थापित, इसमें सदस्य देशों के राष्ट्रीय मानकीकरण संगठन शामिल हैं।
Metal Active Gas (welding) (MAG): एक वेल्डिंग प्रक्रिया जिसमें लौह और अलौह धातुओं को जोड़ने के दौरान वेल्ड पूल को वायुमंडलीय संदूषण से बचाने के लिए निरंतर आपूर्ति किए जाने वाले उपभोज्य इलेक्ट्रोड और एक परिरक्षण गैस मिश्रण का उपयोग किया जाता है, जिसमें आमतौर पर कार्बन डाइऑक्साइड होता है।
Metal Inert Gas (welding) (MIG): एक वेल्डिंग प्रक्रिया जिसमें वेल्डिंग गन के माध्यम से एक निरंतर ठोस तार इलेक्ट्रोड को प्रवाहित किया जाता है, जिससे तार और वर्कपीस के बीच एक विद्युत चाप बनता है, जो दोनों को पिघलाकर एक वेल्ड पूल बनाता है, जिसे आमतौर पर संदूषण को रोकने के लिए एक अक्रिय गैस द्वारा आच्छादित किया जाता है।
Positive Material Identification (PMI): यह एक ऐसी प्रक्रिया है जिसका उपयोग एक्स-रे फ्लोरेसेंस या ऑप्टिकल उत्सर्जन स्पेक्ट्रोस्कोपी जैसी गैर-विनाशकारी परीक्षण तकनीकों के माध्यम से सामग्रियों, आमतौर पर धातुओं की संरचना को सत्यापित करने के लिए किया जाता है, जिससे विनिर्देशों का अनुपालन सुनिश्चित होता है और विनिर्माण और निर्माण में सामग्री के मिश्रण को रोका जा सकता है।
Printed Circuit Board (PCB): एक सपाट बोर्ड जो इन्सुलेटिंग सामग्री से बना होता है और संवाहक रास्तों के माध्यम से इलेक्ट्रॉनिक घटकों का समर्थन और कनेक्शन करता है, आमतौर पर तांबे की शीट से नक़्क़ाशीदार। यह सर्किट असेंबली के लिए एक नींव के रूप में कार्य करता है और घटकों के बीच विद्युत कनेक्शन को सुविधाजनक बनाता है।
Probability Density Function (PDF): एक ऐसा फलन जो किसी सतत यादृच्छिक चर द्वारा एक विशिष्ट मान ग्रहण करने की संभावना का वर्णन करता है, जहाँ एक अंतराल पर वक्र के नीचे का क्षेत्रफल उस अंतराल के भीतर चर के आने की प्रायिकता को दर्शाता है।
Waste Electrical and Electronic Equipment (WEEE): अनुपयोगी या निष्क्रिय विद्युत एवं इलेक्ट्रॉनिक उपकरण, जिनमें पुर्जे, संयोजन और उप-संयोजन शामिल हैं, जिनका उचित प्रबंधन न होने पर पर्यावरणीय खतरा उत्पन्न हो सकता है। इनमें कंप्यूटर, टेलीविजन और घरेलू उपकरण जैसी वस्तुएं शामिल हैं।