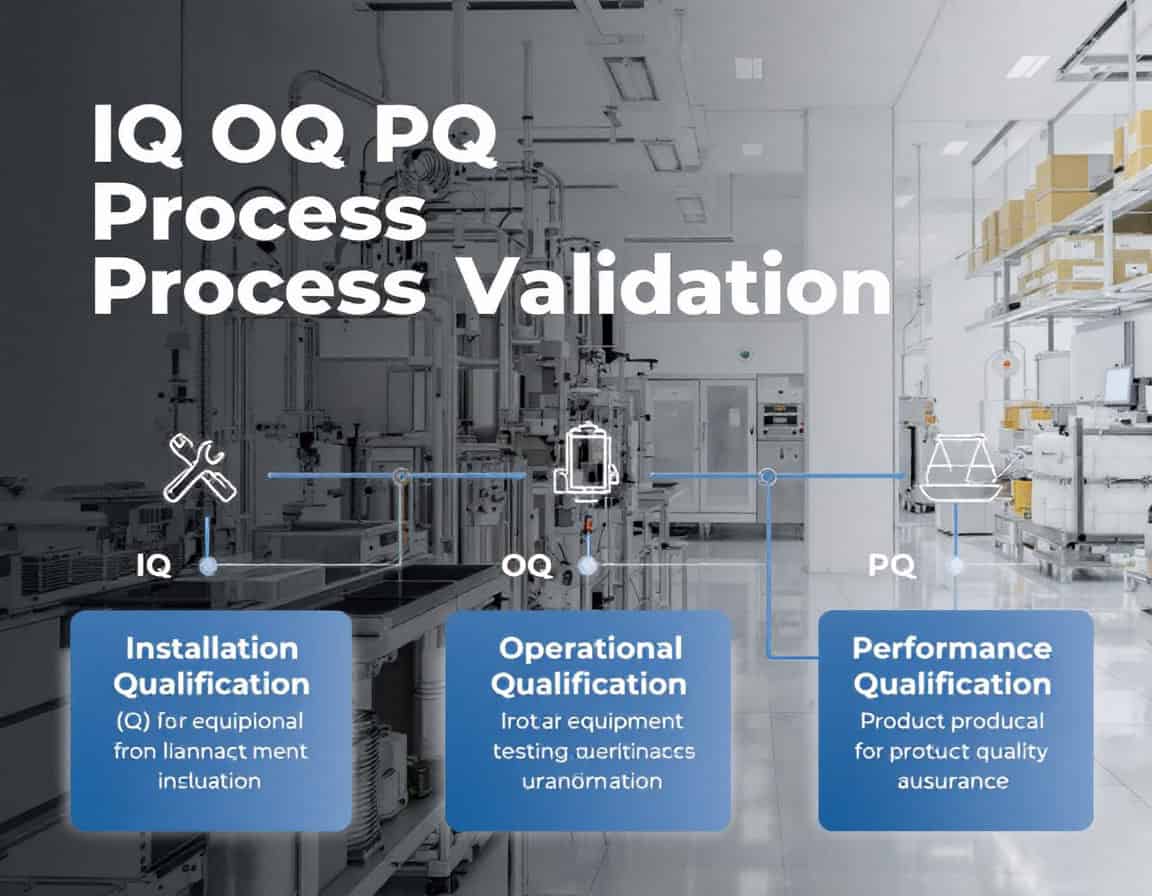
IQ OQ PQ प्रक्रिया सत्यापन पद्धति, जिसका अर्थ है स्थापना योग्यता (IQ), परिचालन योग्यता (OQ) और प्रदर्शन योग्यता (PQ), प्रक्रिया सत्यापन के लिए स्थापित ढांचा है। यह पद्धति विनिर्माण प्रक्रिया के नियंत्रण में होने के दस्तावेजी प्रमाणों को व्यवस्थित रूप से उत्पन्न करती है। यह पद्धति एक सुनियोजित और तार्किक प्रगति का अनुसरण करती है, जिसकी शुरुआत उपकरण की सही स्थापना (IQ) के स्थिर, दस्तावेजी सत्यापन से होती है, फिर उपकरण के निर्दिष्ट सीमाओं में विश्वसनीय रूप से कार्य करने की गतिशील पुष्टि (OQ) की ओर बढ़ती है, और अंत में यह प्रदर्शित करती है कि एकीकृत प्रक्रिया लगातार सभी गुणवत्ता विशेषताओं को पूरा करने वाला उत्पाद तैयार करती है (PQ)।
पूरी श्रृंखला को यह वस्तुनिष्ठ, पता लगाने योग्य प्रमाण प्रदान करने के लिए डिज़ाइन किया गया है कि प्रक्रिया मजबूत, प्रतिलिपि प्रस्तुत करने योग्य है, और व्यावसायिक उपयोग से पहले अपने इच्छित उद्देश्य के लिए उपयुक्त है।
यह कार्यप्रणाली cGMP द्वारा शासित उद्योगों में एक गैर-परक्राम्य नियामक शर्त है, जैसे फार्मास्यूटिकल्स, बायोलॉजिक्स, और चिकित्सा उपकरण विनिर्माण क्षेत्र में, प्रक्रिया की निरंतरता सीधे तौर पर रोगी की सुरक्षा से जुड़ी होती है। इसका उपयोग प्रारंभिक अनुसंधान के लिए नहीं है, बल्कि यह प्रक्रिया विकास को अंतिम रूप देने के बाद और नियमित वाणिज्यिक उत्पादन के लिए प्रक्रिया को मंजूरी मिलने से पहले किया जाने वाला महत्वपूर्ण सत्यापन चरण है।
मुख्य बातें
- सत्यापन का आउटपुट प्रमाण है, उत्पाद नहीं।
- “सबसे खराब स्थिति” OQ परीक्षण में संयुक्त तनावकारक शामिल होते हैं।
- PQ एकीकृत प्रक्रिया को मान्य करता है, न कि केवल उपकरण को।
- “तीन बैच” नियम पुनरुत्पादन क्षमता को दर्शाता है।
- PQ की सफलता निरंतरता से परिभाषित होती है, न कि केवल विनिर्देश पास करने से।
- The protocol is a contract; deviations करना ही होगा be justified and well-documented.
- आपूर्तिकर्ता दस्तावेज़ों (FAT/SAT) का लाभ उठाएं, लेकिन अपने स्वयं के OQ को प्रतिस्थापित न करें
- सत्यापन जीवनचक्र की शुरुआत को परिभाषित करता है, न कि किसी परियोजना के अंत को।
- किसी भी “समान-के-समान” परिवर्तन के लिए औचित्य की आवश्यकता होती है।
- कार्मिक प्रशिक्षण OQ और PQ के लिए एक पूर्व-आवश्यकता है
स्थापना योग्यता (IQ)
स्थापना योग्यता (IQ) IQ OQ PQ प्रक्रिया सत्यापन कार्यप्रणाली का प्रारंभिक और मूलभूत चरण है। यह एक औपचारिक, दस्तावेजी प्रक्रिया है जो सत्यापित और पुष्टि करती है कि उपकरण, सिस्टम और सहायक घटक निर्माता की सिफारिशों और उपयोगकर्ता के डिजाइन विनिर्देशों के पूर्ण अनुसार वितरित, स्थापित और कॉन्फ़िगर किए गए हैं।
IQ का मूल सिद्धांत यह दस्तावेजी प्रमाण प्रदान करना है कि स्थापना सही है और बाद के योग्यता चरणों के लिए एक उपयुक्त और सुरक्षित वातावरण बनाती है।
IQ का उद्देश्य और महत्व: IQ का प्राथमिक लक्ष्य उपकरण के सत्यापन के लिए एक आधारभूत स्थापित करना है। किसी भी परिचालन परीक्षण के शुरू होने से पहले, यह सुनिश्चित करना महत्वपूर्ण है कि उपकरण भौतिक रूप से मौजूद है, सही ढंग से इकट्ठा किया गया है, और एक उपयुक्त वातावरण में स्थित है। यह चरण अनुचित स्थापना से जुड़े जोखिमों को कम करता है, जिससे अन्यथा उपकरण खराबी, उत्पाद गुणवत्ता के मुद्दे और सुरक्षा खतरें हो सकते हैं।
स्थापना योग्यता में प्रमुख चरण और गतिविधियाँ
IQ प्रक्रिया व्यवस्थित है और इसमें कई विस्तृत चरण शामिल हैं, जिन्हें आमतौर पर पूर्व-अनुमोदित प्रोटोकॉल और चेकलिस्ट के माध्यम से प्रबंधित किया जाता है।
1. पूर्व-स्थापना और योजना
उपकरण के आने या ऑर्डर किए जाने से पहले ही, आईक्यू प्रक्रिया सावधानीपूर्वक योजना बनाने के साथ शुरू होती है। इसमें शामिल हैं:
- साइट की तत्परता का सत्यापन: यह सुनिश्चित करना कि निर्धारित स्थान नए उपकरण के लिए तैयार है। इसमें पर्याप्त फर्श की जगह, संरचनात्मक सहायता और सही कनेक्शन बिंदुओं पर आवश्यक सुविधाओं की उपलब्धता की जाँच करना शामिल है।
- पर्यावरणीय परिस्थितियाँ: यह सत्यापित करना कि स्थापना का वातावरण तापमान, आर्द्रता और स्वच्छता के लिए निर्माता के विनिर्देशों को पूरा करता है।
- दस्तावेज़ जुटाना: किसी भी एकीकृत माप उपकरण के लिए खरीद आदेश, निर्माता के मैनुअल, डिजाइन विनिर्देश, इंजीनियरिंग ड्राइंग और अंशांकन प्रमाण पत्र जैसे सभी आवश्यक दस्तावेजों को एकत्रित करना।
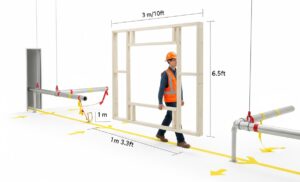
बख्शीश: रास्ते का मुआयना करें और आयतन का मॉडल तैयार करें। केवल 2D फ्लोर प्लान को देखकर काम न चलाएं। सबसे आम और महंगी बौद्धिक अक्षमताएं यहीं होती हैं। अपने प्रमुख हितधारकों (सुविधा विभाग, इंजीनियरिंग विभाग और विक्रेता के प्रोजेक्ट मैनेजर) के साथ लोडिंग डॉक से अंतिम स्थापना बिंदु तक निर्धारित मार्ग पर चलकर देखें। मशीन की अधिकतम ऊंचाई, चौड़ाई और लंबाई के अनुसार एक साधारण लकड़ी या पीवीसी फ्रेम का उपयोग करें। इस फ्रेम को पूरे रास्ते में अपने साथ लेकर चलें। इससे दरवाजों, नीचे लटकती पाइपों, तंग कोनों और लिफ्ट की क्षमता से संबंधित उन समस्याओं का पता चलेगा जिन्हें अक्सर ड्राइंग में नहीं दिखाया जाता। साथ ही, फर्श की भार वहन क्षमता की जांच न केवल अंतिम स्थान पर करें, बल्कि पूरे परिवहन मार्ग पर करें।
2. उपकरण प्राप्ति एवं सत्यापन
उपकरण की डिलीवरी हो जाने के बाद, उसकी पूरी तरह से जांच की जाती है:
- घटक सत्यापन: डिलीवरी किए गए सामानों की पैकिंग सूची और खरीद आदेश के साथ सावधानीपूर्वक जांच की जाती है ताकि यह पुष्टि हो सके कि सॉफ्टवेयर सहित सभी घटक प्राप्त हो गए हैं और ऑर्डर किए गए सही मॉडल और संस्करण के हैं।
- क्षति की जांच: शिपिंग और हैंडलिंग के दौरान कोई क्षति न हो, यह सुनिश्चित करने के लिए दृश्य निरीक्षण किया जाता है।
नोट: अधिकांश उद्योगों में जहां IQ OQ PQ पद्धति का पालन किया जाता है, वहां उपकरण के साथ उसके अनुरूपता प्रमाणपत्र (CE FDA चिह्न) और अन्य प्रमाणपत्र, साथ ही संभवतः निर्माता के स्वयं के परीक्षण परिणाम भी होने चाहिए। इन दस्तावेजों को भौतिक वस्तुओं के समान ही महत्व दिया जाना चाहिए। वास्तव में, यदि ये दस्तावेज शामिल नहीं हैं या पहले से प्राप्त नहीं हुए हैं (कम से कम संगरोध क्षेत्र में), तो डिलीवरी अस्वीकार कर दी जानी चाहिए।
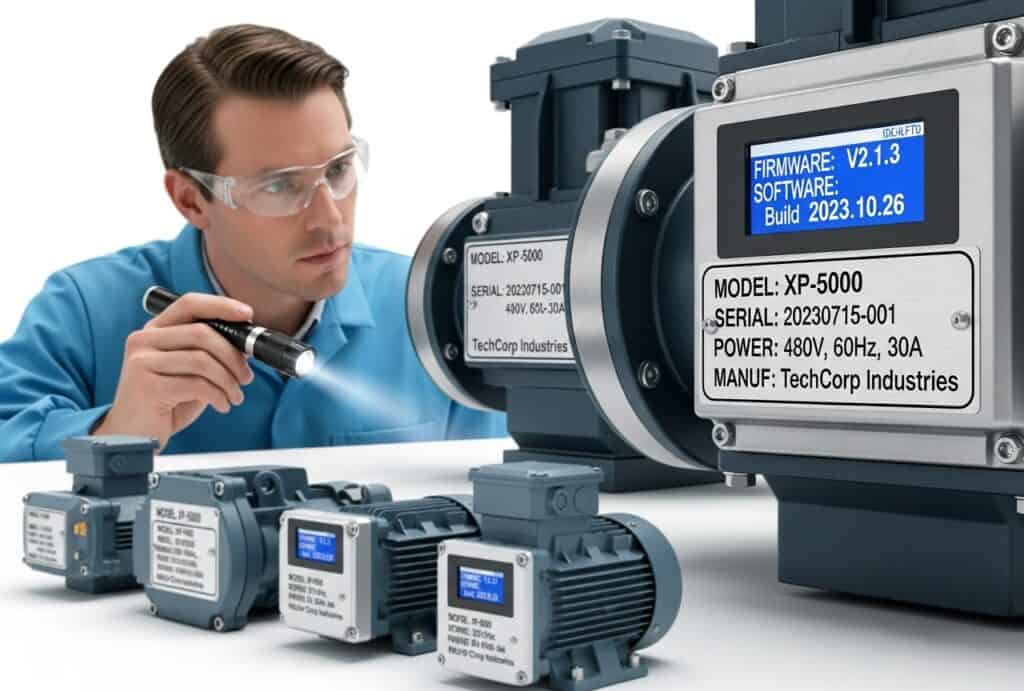
संबंधित सुझाव: भरोसा रखें, लेकिन फर्मवेयर की जांच अवश्य कर लें। पैकिंग लिस्ट सिर्फ न्यूनतम जानकारी है। आपका मुख्य ध्यान महत्वपूर्ण घटकों और सबसे महत्वपूर्ण, सॉफ्टवेयर और फर्मवेयर संस्करणों पर होना चाहिए। विक्रेता कोई नया, बेहतर संस्करण भेज सकता है जो आपकी प्रक्रिया के लिए मान्य नहीं है। डिलीवरी ड्राइवर के जाने से पहले और किसी भी शिपिंग दस्तावेज़ पर हस्ताक्षर करने से पहले, सभी महत्वपूर्ण घटकों (मोटर, पंप, कंट्रोलर) और मुख्य उपकरण प्लेट की उच्च-रिज़ॉल्यूशन वाली तस्वीरें ले लें। यदि संभव हो, तो कंट्रोलर यूनिट को केवल बूट-अप स्क्रीन पर फर्मवेयर/सॉफ्टवेयर संस्करण की जांच करने के लिए चालू करें। इसकी तुलना अपने उपयोगकर्ता आवश्यकता विनिर्देश (यूआरएस) या खरीद आदेश में निर्दिष्ट संस्करण से करें। बाद में गड़बड़ी से निपटने की तुलना में डिलीवरी के समय ही शिपमेंट को अस्वीकार करना कहीं अधिक आसान है।
3. स्थापना और कनेक्शन सत्यापन
यह आईक्यू प्रक्रिया का मूल भाग है, जहां भौतिक स्थापना की गहन जांच की जाती है:
- सही संयोजन और स्थापना: यह सत्यापित करना कि उपकरण निर्माता के निर्देशों और इंजीनियरिंग ड्राइंग के अनुसार असेंबल और स्थापित किया गया है।
- उपयोगिता कनेक्शन: यह एक महत्वपूर्ण कदम है जिसमें आवश्यक सेवाओं से सभी कनेक्शनों की पुष्टि करना शामिल है। इसमें यह जांचना शामिल है कि:
- विद्युत: बिजली आपूर्ति आवश्यक वोल्टेज और फेज से मेल खाती है, और उचित ग्राउंडिंग और सुरक्षा सर्किट मौजूद हैं।
- प्लंबिंग: पानी, भाप या जल निकासी के लिए कनेक्शन सही ढंग से स्थापित किए गए हैं, रिसाव रहित हैं और उपयुक्त सामग्रियों से बने हैं।
- गैसें और संपीड़ित वायु: सभी वायवीय और गैस लाइनें सही ढंग से जुड़ी हुई हैं, और दबाव और गुणवत्ता विनिर्देशों के अनुरूप है।
- सहायक उपकरण: यह सुनिश्चित करना कि कोई भी सहायक या परिधीय उपकरण भी सही ढंग से स्थापित और कनेक्टेड हो।
- सॉफ्टवेयर स्थापना: कंप्यूटर-नियंत्रित प्रणालियों के लिए, इसमें यह सत्यापित करना शामिल है कि सॉफ़्टवेयर सही ढंग से स्थापित किया गया है। संचार हार्डवेयर स्थापित हो जाने और एक्सेस कंट्रोल लागू हो जाने के बाद।
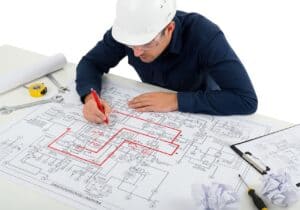
बख्शीश: ड्राइंग्स को रीयल-टाइम में रेडलाइन करें। कभी भी यह न मानें कि P&ID (पाइपिंग और इंस्ट्रूमेंटेशन डायग्राम) या इलेक्ट्रिकल ड्राइंग्स अंतिम इंस्टॉलेशन का 100% सटीक प्रतिनिधित्व हैं। विक्रेता का इंस्टॉलर हमेशा साइट पर छोटे-मोटे व्यावहारिक समायोजन करेगा। अपने किसी इंजीनियर या योग्य तकनीशियन को आधिकारिक ड्राइंग्स और एक लाल पेन के साथ विक्रेता के इंस्टॉलर के साथ रहने के लिए नियुक्त करें। जैसे ही इंस्टॉलर कनेक्शन बनाता है, आपके इंजीनियर को प्रत्येक लाइन (पाइप, कंड्यूट, केबल) को भौतिक रूप से ट्रेस करना चाहिए और ड्राइंग से किसी भी विचलन को सीधे प्रिंट पर चिह्नित करना चाहिए। यह "जैसा बना है" रेडलाइन ड्राइंग एक अमूल्य दस्तावेज़ है। IQ के अंत में, आप इस रेडलाइन वाले संस्करण को वास्तविक इंस्टॉलेशन के आधिकारिक रिकॉर्ड के रूप में स्कैन करते हैं, जो भविष्य में समस्या निवारण, रखरखाव और ऑडिट के लिए अमूल्य है।
4. दस्तावेज़ीकरण और अभिलेखन
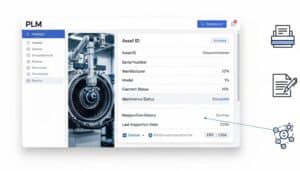
आईक्यू प्रक्रिया के दौरान, सावधानीपूर्वक दस्तावेज़ीकरण अत्यंत महत्वपूर्ण है। इसमें निम्नलिखित शामिल हैं:
- रिकॉर्डिंग सीरियल नंबर: मुख्य उपकरणों और सभी महत्वपूर्ण घटकों के सीरियल नंबर और मॉडल नंबरों का दस्तावेजीकरण करना।
- एक दस्तावेज़ीकरण पैकेज संकलित करना: सभी प्रासंगिक दस्तावेजों, जैसे कि मैनुअल, चित्र, अंशांकन रिकॉर्ड और पूर्ण आईक्यू प्रोटोकॉल, को शामिल करते हुए एक बाइंडर या इलेक्ट्रॉनिक फ़ोल्डर बनाना।
- रखरखाव और अंशांकन कार्यक्रम स्थापित करना: निर्माता द्वारा अनुशंसित नियमित रखरखाव और अंशांकन के लिए कार्यक्रम तैयार करना और उनका दस्तावेजीकरण करना।
बख्शीश: आपका प्राथमिक लक्ष्य उपकरण के स्थायी बाइंडर या डिजिटल रिकॉर्ड को अपने भीतर स्थापित करना है। उत्पाद जीवनचक्र प्रबंधन (PLM) या गुणवत्ता प्रबंधन प्रणाली (QMS) को सत्य का एक मात्र स्रोत बनाती है। IQ शुरू होने से पहले, सिस्टम में उपकरण के लिए एक अद्वितीय संपत्ति रिकॉर्ड बनाएं। जैसे ही प्रत्येक दस्तावेज़ बनता है—विक्रेता प्रमाण-पत्रों से लेकर हस्ताक्षरित प्रोटोकॉल पृष्ठों तक—उसे तुरंत स्कैन करके अपलोड करें, और उसे सीधे इस केंद्रीय संपत्ति रिकॉर्ड से लिंक करें। यह अभ्यास सामान्य अभिलेखागार से आगे बढ़कर एक नियंत्रित और आधिकारिक डिजिटल ट्विन उपकरण’s दस्तावेज़ीकरण की शुरुआत से ही। अंतिम IQ पैकेज को सिस्टम के इलेक्ट्रॉनिक हस्ताक्षर वर्कफ़्लो का उपयोग करके समीक्षा और अनुमोदन के लिए भेजें, जो एक सुरक्षित और अनुपालक ऑडिट ट्रेल प्रदान करता है। इससे भी महत्वपूर्ण बात यह है कि IQ दस्तावेज़ीकरण को अन्य एंटरप्राइज़ सिस्टम से जोड़कर एक संबंधपरक मॉडल बनाएं।
5. अंतिम IQ रिपोर्ट और अनुमोदन
ऐसे उद्योगों के लिए यहाँ कुछ खास नहीं है: सभी जाँचों के पूरा होने पर, एक अंतिम IQ रिपोर्ट तैयार की जाती है। यह रिपोर्ट किए गए कार्यों का सारांश प्रस्तुत करती है, प्रलेखित साक्ष्य प्रस्तुत करती है, पाए गए किसी भी विचलन या विसंगतियों और उन्हें कैसे हल किया गया, इसका विवरण देती है, और यह निष्कर्ष निकालती है कि क्या उपकरण ने इंस्टॉलेशन क्वालिफिकेशन पास कर लिया है। इस रिपोर्ट की फिर गुणवत्ता आश्वासन विभाग जैसे संबंधित कर्मियों द्वारा समीक्षा और औपचारिक रूप से अनुमोदन किया जाता है, जिससे आधिकारिक तौर पर IQ चरण समाप्त होता है और ऑपरेशनल क्वालिफिकेशन (OQ) शुरू करने की अनुमति मिलती है।
बख्शीश: treat deviations as evidence of a robust System, not as a failure. The goal of IQ is not to have a “perfect” run with no deviations. The goal is to truthfully document the as-installed state. A well-managed deviation is a sign of a healthy and transparent quality system. When a discrepancy is found, document it immediately as a planned deviation within the IQ protocol. Then, lead a formal जोखिम आकलन. Could it be creating a corrective action to replace the part before OQ begins or different approach? Documenting this entire process in the final IQ report shows auditors that your system is meticulous, risk-based, and in control.
परिचालन योग्यता (ओक्यू)
Moving from the static verification of Installation Qualification, we now enter the dynamic testing phase of Operational Qualification (OQ). It is a formal, documented series of tests designed to prove that the equipment and its subsystems operate as intended throughout their specified operating ranges.
जहां आईक्यू उपकरण की पुष्टि करता है इंस्टॉल किया सही है, OQ इसकी पुष्टि करता है। काम करता है सही।
This phase is crucial for providing documented evidence that the system’s functions are reliable and under control before introducing actual product or complex manufacturing processes.
OQ का उद्देश्य और महत्व: the primary goal of OQ is to challenge and verify every critical function of the equipment in isolation. This systematic testing ensures that all controls, alarms, indicators, and operational mechanisms perform according to their design specifications. By testing the equipment’s capabilities at the limits of its operating parameters (e.g., fastest/slowest speed, highest/lowest temperature), OQ establishes a robust operational envelope. A successful OQ provides high confidence that the equipment itself is not a source of variability and will perform predictably, which is a prerequisite before evaluating the overall manufacturing process in the Performance Qualification (PQ) phase.
परिचालन योग्यता में प्रमुख चरण और गतिविधियाँ
OQ एक विस्तृत, पूर्व-अनुमोदित परीक्षण प्रोटोकॉल द्वारा संचालित होता है। यह प्रोटोकॉल प्रत्येक परीक्षण मामले, निष्पादन की विधि और उत्तीर्ण या असफल होने के पूर्व-परिभाषित स्वीकृति मानदंडों को रेखांकित करता है।
1. परीक्षण प्रोटोकॉल विकास

किसी भी परीक्षण के शुरू होने से पहले, एक व्यापक OQ प्रोटोकॉल लिखा जाता है और प्रमुख हितधारकों (जैसे, इंजीनियरिंग, सत्यापन, गुणवत्ता आश्वासन और सिस्टम स्वामी) द्वारा अनुमोदित किया जाता है। इस दस्तावेज़ में निम्नलिखित शामिल हैं:
- सफलतापूर्वक संपन्न किए गए आईक्यू का संदर्भ।
- परीक्षण किए जाने वाले सभी महत्वपूर्ण कार्यों की सूची।
- चरण-दर-चरण परीक्षण प्रक्रियाएँ।
- प्रत्येक परीक्षण के लिए विशिष्ट, मापने योग्य और स्पष्ट स्वीकृति मानदंड।
- आवश्यक कैलिब्रेटेड परीक्षण उपकरणों की सूची (उदाहरण के लिए, प्रमाणित टैकोमीटर, कैलिब्रेटेड तापमान प्रोब)।
बख्शीश: co-author with the operator and group your tests logically. Do not write the OQ protocol in an engineering vacuum. The person who will operate the equipment daily has invaluable, nuanced knowledge. Sit with a senior operator and review your test plan. He will quickly identify tests that are impractical, out of sequence, or missing a critical real-world step. Furthermore, structure your protocol not by component, but by function. Group all HMI screen navigation tests together, all मोटर start/stop/speed tests together, and all alarm acknowledgment tests together.
2. कार्यात्मक और नियंत्रण प्रणाली परीक्षण

यह OQ निष्पादन का मूल आधार है। प्रत्येक फ़ंक्शन की सही कार्यप्रणाली की पुष्टि करने के लिए उसका व्यक्तिगत रूप से परीक्षण किया जाता है। उदाहरणों में शामिल हैं:
- Controls: verifying that every button, switch, and Human-Machine Interface (HMI) command performs its intended action (e.g., pressing “Start” begins the cycle, adjusting a speed setting on the HMI accurately changes motor RPM).
- मोटर्स और एक्चुएटर्स: स्टार्ट/स्टॉप सीक्वेंस, स्पीड कंट्रोल और डायरेक्शनल कंट्रोल का परीक्षण।
- Heaters, coolers, and sensors: confirming the system can accurately reach and maintain temperature, pressure, or other critical setpoints. This often involves using external, calibrated sensors to verify the equipment’s own display.
बख्शीश: don’t trust the screen; bring your own calibrated instruments. The most common OQ mistake is treating the equipment’s own display as the source of truth. The HMI screen showing “150.0°C” is not proof of temperature; it’s proof that the controller is requesting that temperature. The purpose of OQ is to verify the physical reality. Always use external, independently calibrated measurement tools to verify critical parameters.
3. अलार्म और इंटरलॉक सत्यापन

This is a critical step to ensure both प्रक्रिया नियंत्रण and operator safety. Each alarm and safety feature is deliberately triggered to verify its function.
- अलार्म: किसी विफलता की स्थिति का अनुकरण करना (जैसे, संचालन के दौरान दरवाजा खोलना, अत्यधिक तापमान की स्थिति उत्पन्न करना) यह पुष्टि करने के लिए कि संबंधित दृश्य और श्रव्य अलार्म सही ढंग से सक्रिय होते हैं।
- सुरक्षा इंटरलॉक: आपातकालीन स्टॉप (ई-स्टॉप) जैसी सुविधाओं का परीक्षण करना ताकि यह सुनिश्चित हो सके कि वे उपकरण के संचालन को तुरंत और सुरक्षित रूप से रोक दें। यह सत्यापित करना कि सुरक्षा द्वार खुला होने पर गार्ड डोर इंटरलॉक मशीन को चलने से रोकते हैं।
बख्शीश: test the consequence, not just the trigger. A novice tests if an alarm light turns on. An expert tests that the alarm performs its intended protective action and that the system enters a safe, predictable state. Don’t just open a guard door to see if a siren sounds; verify that the drive motor’s power is immediately cut and that it cannot be restarted until the door is closed and the system is formally reset.
4. “Worst-Case” or Edge-of-Range Testing

ऑपरेटिंग क्वालिटी (OQ) का मतलब सिर्फ सामान्य परिचालन मानकों पर परीक्षण करना नहीं है। इसमें उपकरण को उसके परिचालन मापदंडों की निर्धारित सीमाओं तक ले जाना शामिल है, जो वास्तविक उत्पादन स्थितियों में होगा।
Example: For a variable-speed mixer, testing would be performed not just at the typical 100 RPM, but also at its minimum specified speed (e.g., 20 RPM) and its maximum specified speed (e.g., 500 RPM). This demonstrates that the equipment is capable and stable across its entire validated range. This testing is often referred to as “परिचालन सीमा को चुनौती देना“.
बख्शीश: combine parameters and test for dwell time stability. “Worst-case” is rarely a single parameter at its limit. True worst-case testing involves challenging the system with a combination of conditions and holding it there. Don’t just test the maximum heater temperature. Test the max temperature while the main motor is running at its maximum speed and hold those conditions for a sustained period (e.g., 30-60 minutes). This is how you find the real breaking points.
किसी भी आईक्यू ओक्यू पीक्यू में, यहीं पर एक सत्यापन विशेषज्ञ वास्तव में अपनी उपयोगिता साबित करता है, क्योंकि वह ऐसे परीक्षणों को डिजाइन करता है जो नियंत्रित तरीके से किसी सिस्टम की कमजोरियों का पता लगाते हैं।
एक नौसिखिया एकल मापदंडों की सीमा तक उनका परीक्षण करता है; एक विशेषज्ञ समझता है कि वास्तविक विफलता के तरीके अक्सर कई तनाव कारकों के परस्पर संबंध में प्रकट होते हैं।
Below are examples of “worst-case” parameter combinations for OQ across various processes and equipment types. ये केवल विशिष्ट उदाहरण हैं; your case must be adapted according to exact product, usage, conditions … For each machine, there is likely more than one extreme case, despite our examples.
ऑटोक्लेव नसबंदी अधिकतम अनुमेय भार घनत्व (उदाहरण के लिए, सबसे सघन सर्जिकल टूल किट से भरा हुआ कक्ष) + सबसे कम मान्य तापमान सेटिंग + सबसे लंबा मान्य चक्र समय। This doesn’t just test if the chamber can get hot. It challenges the system’s ability to achieve heat penetration into the most difficult-to-sterilize load. It also puts maximum sustained तनाव on the chamber, plumbing, and steam generator, revealing potential weaknesses in thermal stability or component fatigue that a short, empty cycle would miss. | सीएनसी मशीनिंग सेंटर Hardest specified workpiece मिश्र धातु (e.g., Inconel) + Maximum spindle RPM + Maximum tool feed rate + A toolpath program with the highest density of rapid directional changes. This combination creates the highest possible stress on the entire machine. It tests for motor torque sag, spindle bearing vibration, ball screw accuracy under extreme load, and the controller’s ability to process a dense block of जी कोड without stuttering. It’s a test of mechanical rigidity and computational power simultaneously. |
 | उच्च गति वाली तरल भरने वाली लाइन Fastest line speed + Tallest and narrowest container type (most unstable) + Product at its lowest specified श्यानता (most likely to splash or foam). This challenges the entire integrated system’s timing and stability. It tests the filler nozzles’ cut-off precision to prevent drips, the star wheels’ and guide rails’ ability to handle unstable containers without tipping, and the check-weigher’s and rejection station’s ability to function accurately at maximum throughput. |
रोबोटिक पिक-एंड-प्लेस आर्म अधिकतम पेलोड भार + सबसे दूर तक क्षैतिज और ऊर्ध्वाधर पहुंच बिंदु (अधिकतम मोमेंट आर्म) + उच्चतम प्रोग्राम किए गए त्वरण और मंदी के मान। This tests the system under the highest possible inertial load. It’s designed to reveal servo motor overshoot, arm deflection (whipping), vibration at the endpoint, and the positional accuracy of the encoders when the mechanical system is under the most स्ट्रेन. | बायोफार्मा के लिए क्रोमैटोग्राफी स्किड अधिकतम निर्धारित प्रवाह दर + उच्चतम श्यानता वाला बफर विलयन + सबसे तीव्र संभव प्रवणता परिवर्तन को निष्पादित करना (उदाहरण के लिए, न्यूनतम संभव समय में 0% से 100% बफर बी)। This creates a “pressure shock” scenario. It tests the pumps’ ability to maintain accurate flow against a sudden increase in system backpressure and verifies the gradient proportioning valves can respond instantly and accurately under the highest differential pressure. It finds weaknesses in पंप seals and valve diaphragms. |
पर्यावरण स्थिरता कक्ष तापमान और आर्द्रता में सबसे तेज़ संभव वृद्धि दर (उदाहरण के लिए, -20°C/10% RH से +70°C/95% RH तक) + उत्पाद प्लेसीबो की पूरी मात्रा। This challenges the absolute limits of the refrigeration, heating, and humidification systems’ capacity. The full load acts as a thermal ballast, making it harder for the chamber to meet its ramp rate. This test reveals if the system can perform under load, not just when empty, and tests the controller’s ability to manage setpoints without significant overshoot. |  |
टैबलेट प्रेस Maximum turret speed + Maximum main compression force + Using a placebo formulation known to be “sticky” or have poor flow characteristics. This simulates the most challenging production scenario. It tests the feeder’s ability to maintain a consistent die fill with difficult powder, the clutch’s ability to handle force spikes without slipping, and the punch heads’ and cams’ resistance to wear under maximum strain. It also challenges the tablet take-off and rejection system to function flawlessly at high speed. | कम्प्यूटरीकृत दृष्टि निरीक्षण प्रणाली अधिकतम कन्वेयर/पार्ट फीड गति + न्यूनतम स्वीकार्य दोष वाले पार्ट्स + न्यूनतम स्वीकार्य प्रकाश व्यवस्था। This pushes the camera, lens, and software to their limits. It tests if the camera’s shutter speed is fast enough to avoid motion blur, if the lens aperture can gather enough light in a worst-case scenario, and if the processing algorithm is fast and robust enough to find the tiniest flaw at the highest throughput. |
 | लायोफिलाइज़र (freeze dryer) उच्चतम भरने की मात्रा वाले शीशियों का पूर्ण भार + सबसे तेज़ हिमांक वृद्धि + प्राथमिक सुखाने के दौरान सबसे तेज़ वैक्यूम पुल-डाउन। This creates the maximum possible water vapor load on the system. It challenges the refrigeration system’s ability to keep the condenser coils cold against a massive influx of sublimated ice and tests the vacuum pump’s capacity to maintain deep vacuum under the highest possible gas load, which is the primary bottleneck of any लियोफिलाइजेशन cycle. |
अपकेंद्रित्र अधिकतम आरपीएम + निर्माता द्वारा निर्दिष्ट अधिकतम अनुमेय असंतुलन (जानबूझकर असंतुलित परीक्षण भार का उपयोग करके) + सबसे लंबी संभव रन टाइम सेटिंग। यह एक यांत्रिक यातना परीक्षण है। यह सत्यापित करता है कि असंतुलन पहचान प्रणाली अनावश्यक अलार्म बजाए बिना सही सीमा पर सक्रिय हो जाएगी। यह ड्राइव स्पिंडल, बियरिंग और मोटर पर अधिकतम दबाव भी डालता है, जिससे निरंतर उच्च तनाव की अवधि में तापीय स्थिरता और यांत्रिक अखंडता का परीक्षण होता है। | इंजेक्शन के लिए जल (डब्ल्यूएफआई) वितरण लूप Lowest validated operating temperature (where सूक्ष्मजीव growth is a higher risk) + Opening all points-of-use simultaneously to create maximum flow demand. This tests the main circulation pump’s ability to maintain turbulent flow (a key factor in preventing biofilm) throughout the entire loop, even at the most distant point, during a period of maximum system demand. It verifies the system is hydraulically balanced and the pump is sized correctly. |
ब्लिस्टर पैकेजिंग मशीन Maximum cycles per minute + Thickest, hardest-to-form polymer फिल्म + Deepest draw blister pocket design. यह संयोजन फॉर्मिंग और सीलिंग स्टेशनों पर अधिकतम दबाव डालता है। यह जांच करता है कि क्या हीटर उच्च गति पर सबसे मोटी फिल्म को नरम करने के लिए पर्याप्त ऊर्जा प्रदान कर सकते हैं, क्या संपीड़ित वायु प्रणाली गहरी निकासी के लिए पर्याप्त दबाव प्रदान कर सकती है, और क्या सीलिंग स्टेशन के पास इन चुनौतीपूर्ण परिस्थितियों में एक आदर्श सील बनाने के लिए पर्याप्त ठहराव समय और दबाव है। |  |
5. कम्प्यूटरीकृत प्रणालियों और डेटा अखंडता का सत्यापन

आधुनिक उपकरणों के लिए, यह ऑपरेटिंग गुणवत्ता का एक गैर-परक्राम्य हिस्सा है और कुछ उद्योगों में कानूनी आवश्यकताओं का भी हिस्सा है।
- उपयोगकर्ता पहुंच नियंत्रण: यह सत्यापित करना कि विभिन्न उपयोगकर्ता स्तरों (जैसे, ऑपरेटर, पर्यवेक्षक, प्रशासक) के पास सही अनुमतियाँ हैं और अनधिकृत उपयोगकर्ता महत्वपूर्ण कार्य नहीं कर सकते हैं।
- ऑडिट ट्रेल्स: यह पुष्टि करना कि सिस्टम सभी महत्वपूर्ण कार्यों, सेटपॉइंट में बदलाव और अलार्म को सटीक रूप से रिकॉर्ड करता है, उपयोगकर्ता, दिनांक और समय को लॉग करता है (जैसा कि 21 सीएफआर भाग 11 जैसे नियमों द्वारा आवश्यक है)।
- डेटा प्रबंधन: प्रक्रिया डेटा की सुरक्षा सुनिश्चित करने और यह सुनिश्चित करने के लिए कि डेटा खो या परिवर्तित नहीं हो सकता है, डेटा बैकअप, पुनर्प्राप्ति और संग्रह कार्यों का परीक्षण करना।
बख्शीश: be the malicious user and verify the ‘Before and After’ in audit trails. Don’t just follow the happy path. Actively try to break the system’s logic. Use an operator-level login and try to execute an administrator-level function. Try to enter letters into a numeric-only field. For audit trails, the gold standard is not just verifying that an entry is created, but that it contains the critical context: Parameter, Original Value, New Value, User ID, and Timestamp.
6. अंतिम OQ रिपोर्ट और अनुमोदन
जहां तक IQ की बात है, सभी परीक्षणों के पूरा होने के बाद, एक अंतिम OQ रिपोर्ट तैयार की जाती है। यह रिपोर्ट परिणामों का सारांश प्रस्तुत करती है, जिसमें स्पष्ट रूप से बताया जाता है कि प्रत्येक परीक्षण अपने स्वीकृति मानदंडों पर खरा उतरा या नहीं। परीक्षण के दौरान पाई गई किसी भी गड़बड़ी को दर्ज किया जाता है, उसकी जांच की जाती है और स्पष्ट कारण सहित उसका समाधान किया जाता है। रिपोर्ट के निष्कर्ष में यह स्पष्ट रूप से कहा जाता है कि उपकरण ने परिचालन योग्यता (ऑपरेशनल क्वालिफिकेशन) सफलतापूर्वक उत्तीर्ण कर ली है और अब अंतिम चरण, प्रदर्शन योग्यता (परफॉर्मेंस क्वालिफिकेशन) के लिए तैयार है। इस रिपोर्ट की औपचारिक रूप से समीक्षा और अनुमोदन किया जाता है, जिससे OQ चरण आधिकारिक रूप से समाप्त हो जाता है।
प्रदर्शन योग्यता (पीक्यू)
प्रदर्शन योग्यता (पीक्यू) आईक्यू ओक्यू पीक्यू सत्यापन पद्धति का अंतिम चरण है। यह एक दस्तावेजी प्रक्रिया है जिसके द्वारा यह प्रदर्शित किया जाता है कि एक विनिर्माण प्रक्रिया, अपने निर्धारित मापदंडों के भीतर संचालित होते हुए, लगातार और पुनरुत्पादनीय रूप से एक ऐसा उत्पाद उत्पादित करती है जो अपने सभी पूर्व-निर्धारित गुणवत्ता विनिर्देशों को पूरा करता है। पीक्यू केवल उपकरण तक सीमित नहीं रहता बल्कि वास्तविक दुनिया की नियमित उत्पादन स्थितियों के तहत योग्य उपकरण, वास्तविक कच्चे माल, अनुमोदित प्रक्रियाओं और प्रशिक्षित कर्मियों को मिलाकर संपूर्ण एकीकृत प्रणाली को चुनौती देता है।
The ultimate goal of PQ is to answer the definitive question: “क्या हम लगातार उच्च गुणवत्ता वाला उत्पाद बना सकते हैं?“
जबकि OQ ने साबित किया उपकरण काम करता है, PQ साबित करता है प्रक्रिया काम करता है।
This phase provides the final, tangible evidence required by regulatory agencies like the FDA that the manufacturing process is robust, in a state of control, and capable of reliably delivering a safe and effective product. A successful PQ is the capstone of the validation effort and is the final gate before a process is approved for commercial manufacturing. It provides the baseline data that will be used for ongoing process monitoring throughout the product’s lifecycle.
प्रदर्शन योग्यता में प्रमुख चरण और गतिविधियाँ
पीक्यू को एक व्यापक, पूर्व-अनुमोदित प्रोटोकॉल के अनुसार निष्पादित किया जाता है, जिसमें परीक्षणों की संख्या से लेकर परीक्षण किए जाने वाले विशिष्ट गुणवत्ता विशेषताओं तक, पूरी योजना का विवरण होता है।
1. पीक्यू प्रोटोकॉल विकास
PQ प्रोटोकॉल सत्यापन प्रक्रिया की मुख्य योजना है। यह एक विस्तृत दस्तावेज़ है जिसे कार्यान्वयन से पहले विभिन्न विभागों (जैसे, गुणवत्ता, विनिर्माण, इंजीनियरिंग, अनुसंधान एवं विकास) की सत्यापन टीम द्वारा अनुमोदित किया जाना आवश्यक है। इसके मुख्य विषय-वस्तु इस प्रकार हैं:
- आईक्यू/ओक्यू का संदर्भ: एक बयान जो सभी संबंधित उपकरणों के लिए आवश्यक पूर्व-अंतर्ज्ञान कौशल और व्यावसायिक कौशल के सफल समापन की पुष्टि करता है।
- बैचों की संख्या और आकार: specifies the number of consecutive, successful production runs required. The industry standard is typically three, as this demonstrates reproducibility and ensures a single successful run wasn’t an anomaly. The batch size must be representative of the intended commercial scale.
- महत्वपूर्ण प्रक्रिया पैरामीटर (सीपीपी): यह उत्पाद की गुणवत्ता के लिए महत्वपूर्ण सभी प्रक्रिया मापदंडों (जैसे, मिश्रण का समय, तापमान, संपीड़न बल) और उनकी सिद्ध स्वीकार्य सीमाओं को सूचीबद्ध करता है, जिन्हें प्रक्रिया विकास और ओक्यू के दौरान स्थापित किया गया था।
- महत्वपूर्ण गुणवत्ता विशेषताएँ (सीक्यूए): इसमें अंतिम उत्पाद के सभी भौतिक, रासायनिक, जैविक और सूक्ष्मजैविक गुण शामिल हैं जिन्हें वांछित गुणवत्ता सुनिश्चित करने के लिए नियंत्रित किया जाना आवश्यक है। इसमें परीक्षण विधियाँ और उनके सख्त स्वीकृति मानदंड (विनिर्देश) भी शामिल हैं।
- नमूनाकरण योजना: एक विस्तृत योजना जिसमें यह बताया गया हो कि किन चीजों का नमूना लिया जाएगा, कैसे नमूना लिया जाएगा, कितने नमूने लिए जाएंगे और प्रक्रिया के दौरान कहां और कब से लिए जाएंगे (उदाहरण के लिए, बैच की शुरुआत, मध्य और अंत; ब्लेंडर का ऊपरी, मध्य और निचला भाग)।
2. उत्पादन परीक्षणों का निष्पादन (पीक्यू बैच)

यह व्यावहारिक क्रियान्वयन चरण है जहां प्रक्रिया को ऐसी परिस्थितियों में चलाया जाता है जो नियमित विनिर्माण के यथासंभव निकट हों।
वास्तविक परिस्थितियाँ: PQ को सभी इनपुट के अंतिम, अनुमोदित संस्करणों का उपयोग करना होगा:
- कच्चा माल: योग्य विक्रेताओं से, जो सभी रिलीज विनिर्देशों को पूरा करते हों।
- कार्मिक: यह कार्य पूरी तरह से प्रशिक्षित उत्पादन संचालकों द्वारा किया जाता है, न कि केवल इंजीनियरों या वैज्ञानिकों द्वारा।
- दस्तावेज़ीकरण: अंतिम, अनुमोदित मानक संचालन प्रक्रियाओं (एसओपी) और मास्टर बैच रिकॉर्ड का उपयोग करते हुए।
- पर्यावरण: योग्य सुविधाओं के साथ वास्तविक उत्पादन सुविधा में आयोजित किया गया।
(see below the dedicated chapter on the “Three Batch” rule)
3. गहन प्रक्रियाकालीन और अंतिम उत्पाद परीक्षण

प्रत्येक पीक्यू रन के दौरान और उसके बाद, उत्पाद की जांच का स्तर नियमित गुणवत्ता नियंत्रण की तुलना में कहीं अधिक गहन होता है।
- प्रक्रिया-संबंधी नियंत्रण (आईपीसी): प्रक्रिया के नियंत्रण में बने रहने को सुनिश्चित करने के लिए प्रक्रिया के मध्यवर्ती चरणों में महत्वपूर्ण मापदंडों (जैसे, मिश्रण की एकरूपता, कणों में नमी की मात्रा, टैबलेट की कठोरता) का परीक्षण किया जाता है।
- अंतिम उत्पाद परीक्षण: प्रत्येक बैच से लिए गए बड़ी संख्या में नमूनों का परीक्षण सभी गुणवत्ता मानकों (CQA) के आधार पर किया जाता है। किसी दवा की गोली के लिए, इसमें दिखावट, पहचान, परख (प्रभावकारिता), सामग्री की एकरूपता, घुलनशीलता, शुद्धता (अशुद्धियाँ) और सूक्ष्मजीव सीमा परीक्षण शामिल हो सकते हैं। इसका उद्देश्य बैचों के बीच संगति (बैच 1, 2 और 3 के परिणाम बहुत समान हों) और बैचों के भीतर एकरूपता (एक ही बैच के आरंभ, मध्य और अंत के परिणाम बहुत समान हों) दोनों को सिद्ध करना है।
4. प्रक्रिया निगरानी और डेटा संग्रह
प्रत्येक पीक्यू प्रक्रिया के दौरान, सभी निर्धारित सीपीपी की सावधानीपूर्वक निगरानी की जाती है और उन्हें रिकॉर्ड किया जाता है ताकि यह साबित हो सके कि पूरी प्रक्रिया के दौरान वे अपनी निर्धारित सीमाओं के भीतर ही रहे। इससे नियंत्रित प्रक्रिया मापदंडों और परिणामस्वरूप प्राप्त उच्च गुणवत्ता वाले उत्पाद के बीच सीधा संबंध स्थापित होता है।
5. डेटा विश्लेषण और सांख्यिकीय मूल्यांकन
The data from the PQ runs are compiled and statistically analyzed. It’s not enough for every result to simply “pass” the specification. The analysis must demonstrate a high degree of consistency and low variability. Statistical tools like mean, standard deviation, and relative standard deviation (RSD) are used to quantify the process’s stability and capability. This statistical evidence is a powerful testament to the robustness of the process.
6. अंतिम PQ रिपोर्ट और अनुमोदन
सभी रन पूरे हो जाने और डेटा का विश्लेषण हो जाने के बाद, एक अंतिम PQ रिपोर्ट लिखी जाती है। यह रिपोर्ट:
- प्रत्येक पीक्यू बैच के परिणामों का सारांश प्रस्तुत करता है।
- यह सभी कच्चे आंकड़ों और सांख्यिकीय विश्लेषण को स्पष्ट प्रारूप में प्रस्तुत करता है।
- इसमें हुई किसी भी गड़बड़ी, उसके मूल कारण की जांच और किए गए सुधारात्मक कार्यों का दस्तावेजीकरण किया जाता है। पीक्यू बैच में कोई महत्वपूर्ण, अस्पष्ट गड़बड़ी होने पर रन अमान्य हो सकता है और उसे दोहराने की आवश्यकता पड़ सकती है।
- निष्कर्ष में एक निर्णायक कथन दिया गया है: प्रक्रिया का सफलतापूर्वक सत्यापन हो चुका है और यह पूर्व-निर्धारित विशिष्टताओं को पूरा करने वाले उत्पाद का लगातार उत्पादन करने में सक्षम मानी जाती है।
इस रिपोर्ट की औपचारिक समीक्षा और अनुमोदन के बाद, यह प्रक्रिया अब आधिकारिक तौर पर मान्य हो गई है और नियमित वाणिज्यिक उत्पादन के लिए जारी कर दी गई है।
Focus: the “Three Batch” Rule
The “Three Batch Rule” is the heart of validation practice versus regulatory theory.
यह प्रक्रिया सत्यापन के प्रदर्शन योग्यता (पीक्यू) चरण के लिए एक दीर्घकालिक और गहराई से स्थापित उद्योग परंपरा है। इसका तात्पर्य किसी उत्पाद के लगातार तीन सफल वाणिज्यिक पैमाने के बैचों के निर्माण से है, जिससे यह सिद्ध हो सके कि विनिर्माण प्रक्रिया नियंत्रित, सुसंगत और प्रतिलिपि योग्य है।
यह नियम विशेष रूप से PQ पर लागू होता है क्योंकि यही वह चरण है जहाँ संपूर्ण एकीकृत प्रक्रिया—योग्य उपकरण (IQ/OQ), अनुमोदित कच्चा माल, प्रशिक्षित कर्मचारी और अंतिम प्रक्रियाएँ (SOPs)—वास्तविक परिस्थितियों में परखी जाती हैं। एक सफल बैच संयोगवश हो सकता है; दो बैच महज़ संयोग हो सकते हैं। लगातार तीन सफलताएँ यह साबित करने के लिए आवश्यक न्यूनतम वस्तुनिष्ठ प्रमाण प्रदान करती हैं कि प्रक्रिया विश्वसनीय है और लगातार ऐसा उत्पाद प्रदान करेगी जो अपने सभी पूर्व-निर्धारित गुणवत्ता मानकों को पूरा करता है। यहीं पर बारीकियां हैं:
- It is NOT a “Nice-to-Have”: इसे विनियमित उद्योगों में प्रक्रिया सत्यापन के लिए एक मूलभूत आधार माना जाता है।
- It is NOT explicitly “Regulatory Law”: you will not find the phrase “three validation batches” written verbatim in the FDA’s Code of Federal Regulations (e.g., 21 CFR 211). The regulations are performance-based, stating that you must have documented evidence that your process is in a “state of control” and can be “reproduced”. The regulations wisely do not prescribe the exact number, as this could stifle innovation and risk-based approaches.
- It IS a “Mandatory” industry standard and regulatory expectation: the “Three Batch” rule has become the universally accepted and easiest-to-defend method for meeting the regulatory requirement of proving consistency. An auditor from any major agency (FDA, EMA, etc.) will arrive with the expectation of seeing data from three successful PQ batches.
व्यवहार में, यह अनिवार्य है। हालांकि यह कोई शाब्दिक कानून नहीं है, फिर भी इस मानक से हटकर काम करने पर निरीक्षकों द्वारा गहन जांच की जाती है। तीन से कम बैचों वाली प्रक्रिया को मान्य करने के लिए आपको असाधारण रूप से मजबूत, पूर्व-अनुमोदित और वैज्ञानिक रूप से ठोस जोखिम-आधारित औचित्य की आवश्यकता होगी। यह एक सशक्त परंपरा है जो प्रभावी रूप से एक अनिवार्य आवश्यकता बन गई है। तीन से कम बैचों का चयन करना एक महत्वपूर्ण व्यावसायिक और अनुपालन जोखिम है जिसका औपचारिक रूप से बचाव करना आवश्यक है।
आप कब मार्ग से भटक सकते हैं? | |
| तीन से अधिक बैच: अत्यधिक जटिल या उच्च जोखिम वाली प्रक्रियाओं (जैसे, बाँझ जैविक पदार्थ, कोशिका उपचार) या ज्ञात उच्च परिवर्तनशीलता वाली प्रक्रियाओं के लिए, एक कंपनी अधिक मजबूत डेटा सेट उत्पन्न करने के लिए सक्रिय रूप से पांच या अधिक बैच चलाने का निर्णय ले सकती है। | तीन से कम बैच: यह बेहद दुर्लभ है और केवल विशिष्ट, उचित परिस्थितियों में ही इस पर विचार किया जाता है, जैसे कि बहुत कम वार्षिक उत्पादन वाली अनाथ दवाओं के लिए, या बहुत सरल, कम जोखिम वाली प्रक्रियाओं के लिए। इस दृष्टिकोण को औपचारिक जोखिम मूल्यांकन में प्रलेखित किया जाना चाहिए और सत्यापन मास्टर प्लान में इस पर सहमति होनी चाहिए। |
आईक्यू ओक्यू पीक्यू के वैकल्पिक पद्धतियाँ
हालांकि GxP-नियंत्रित वातावरणों में IQ OQ PQ सर्वोपरि है, अन्य उद्योग समान लक्ष्य प्राप्त करने के लिए अलग-अलग, समान रूप से कठोर पद्धतियों का उपयोग करते हैं: यह सुनिश्चित करना कि कोई प्रक्रिया सक्षम और नियंत्रण में है। केवल जानकारी के लिए, नीचे वैकल्पिक रूप से उपयोग की जाने वाली पांच अन्य प्रक्रिया सत्यापन पद्धतियां दी गई हैं:
ASTM E2500 – A Risk-Based ApproachThis standard defines a modern framework, primarily for the pharmaceutical and biopharmaceutical industries, that focuses on a lifecycle and risk-based approach to verification. It emphasizes that equipment and systems should be “fit for intended use”. Instead of a rigid, sequential checklist, it starts with a risk assessment to identify Critical Quality Attributes (CQAs) and Critical Process Parameters (CPPs). Verification activities are then tailored to mitigate the identified risks. It heavily leverages supplier documentation and the knowledge of Subject Matter Experts (एसएमई), promoting continuous verification throughout the equipment’s lifecycle rather than treating validation as a one-time event. | एफएटी/सैट के साथ कमीशनिंग और क्वालिफिकेशन (सी एंड क्यू)C&Q is an engineering-centric methodology focused on verifying that all systems and components of a facility or process are installed, tested, and operate according to the design requirements. It includes Factory Acceptance Testing (FAT) at the vendor’s site and Site Acceptance Testing (SAT) after installation. C&Q is broader and often precedes or incorporates IQ/OQ. A significant portion of the testing (FAT) is front-loaded and performed before the equipment is even shipped, which is more efficient for finding and fixing issues. The SAT phase often covers the same ground as IQ and OQ, but it’s framed within a project management and engineering handover context. This is the standard in heavy industry, energy, and large-scale facility construction. |
 | उत्पादन भाग अनुमोदन प्रक्रिया (PPAP)पीपीएपी is the standardized framework required by the automotive and aerospace industries to ensure a supplier’s production process can consistently produce parts that meet the customer’s engineering design records and specifications. PPAP is an external-facing validation focused on the supplier-customer relationship. It is a comprehensive submission package containing 18 specific elements, including Failure Mode and Effects Analysis (FMEA), Measurement System Analysis (MSA), Control Plans, and initial प्रक्रिया क्षमता studies (Cpk, Ppk). It’s a much more prescriptive and holistic “binder of evidence” to formally approve a supplier for mass production.
|
सिक्स सिग्मा पद्धति (डीएमएआईसी/डीएमएडीवी)DMAIC or DMADV are highly data-driven and statistical methodology for process improvement and validation. DMAIC (Define, Measure, Analyze, Improve, Control) is used for existing processes, while DMADV (Define, Measure, Analyze, Design, Verify) is used for new ones. Where IQ OQ PQ confirms a process meets a pre-defined state, सिक्स सिग्मा aims to optimize that state to a specific statistical level of quality (e.g., less than 3.4 defects per million opportunities). It is a continuous improvement framework rather than a discrete validation event. The “Control” phase of DMAIC is analogous to the ongoing monitoring that follows a successful PQ, but it is defined by सांख्यिकीय प्रक्रिया नियंत्रण (SPC) charts. | सतत एकीकरण/सतत परिनियोजन (CI/CD) के साथ एजाइल कार्यप्रणालीCI/CD आधुनिक सॉफ्टवेयर विकास का मानक है। अंत में एक बड़े सत्यापन कार्यक्रम के बजाय, सत्यापन स्वचालित होता है और कोड में होने वाले प्रत्येक छोटे बदलाव में एकीकृत होता है। This is the antithesis of the linear “waterfall” approach of IQ OQ PQ. Every time a developer submits new code, an automated pipeline builds the software and runs a suite of tests (unit, integration, regression). This means the “process” of creating the software is being continuously validated in small, rapid cycles, ensuring the system remains in a validated state at all times. |
निष्कर्ष

In regulated industries like pharmaceuticals and medical devices, the IQ OQ PQ sequence is the practical execution of process validation. IQ establishes the documented foundation that equipment is installed correctly, OQ provides evidence that the equipment’s individual functions perform reliably across their operating ranges, and the final phase, PQ, brings everything together—the qualified equipment, approved materials, and trained operators—to prove the overall process consistently and reproducibly manufactures a product that meets all its specifications.
इस क्रम को सफलतापूर्वक पूरा करने से यह वस्तुनिष्ठ प्रमाण मिलता है कि प्रक्रिया नियंत्रण की स्थिति में है, जो वाणिज्यिक विनिर्माण के लिए एक अपरिहार्य शर्त है जहां उत्पाद की गुणवत्ता सीधे रोगी की सुरक्षा को प्रभावित करती है।
यह सत्यापन प्रक्रिया एक बार की घटना नहीं है; उपकरण, सामग्री या प्रक्रिया मापदंडों में महत्वपूर्ण परिवर्तन किए जाने पर इसे औपचारिक रूप से पूर्ण या आंशिक रूप से पुनः निष्पादित किया जाना चाहिए, जिससे यह सुनिश्चित हो सके कि सिस्टम अपने पूरे जीवनचक्र में लगातार सत्यापित स्थिति में बना रहे।
संबंधित पठन
- सत्यापन मास्टर प्लान (वीएमपी): यह एक उच्च-स्तरीय रणनीतिक दस्तावेज़ है जो कंपनी के समग्र सत्यापन दर्शन, दायरे, जिम्मेदारियों और सत्यापित किए जाने वाले विशिष्ट प्रणालियों और प्रक्रियाओं को परिभाषित करता है।
- उपयोगकर्ता आवश्यकता विनिर्देश (यूआरएस): यह मूलभूत दस्तावेज है जो यह विस्तार से बताता है कि अंतिम उपयोगकर्ता और गुणवत्ता के दृष्टिकोण से उपकरण या प्रक्रिया से क्या करने की अपेक्षा की जाती है, और यह बाद के सभी परीक्षणों का आधार बनता है।
- फ़ैक्टरी स्वीकृति परीक्षण (FAT) और साइट स्वीकृति परीक्षण (SAT): इंजीनियरिंग के नेतृत्व में किए जाने वाले प्रारंभिक परीक्षण, जो अक्सर विक्रेता के साथ मिलकर किए जाते हैं, उपकरण की कार्यक्षमता को शिपिंग से पहले (FAT) और स्थापना के बाद (SAT) सत्यापित करने के लिए किए जाते हैं, जिनका उपयोग IQ/OQ को सुव्यवस्थित करने के लिए किया जा सकता है।
- कंप्यूटर सिस्टम वैलिडेशन (सीएसवी): एक विशेषीकृत सत्यापन अनुशासन जो आईक्यू ओक्यू पीक्यू के समानांतर चलता है, जो उपकरण को नियंत्रित करने वाले सॉफ्टवेयर और कम्प्यूटरीकृत प्रणालियों की अखंडता, सुरक्षा और विश्वसनीयता पर ध्यान केंद्रित करता है।
- 21 सीएफआर भाग 11 अनुपालन: एफडीए के विशिष्ट नियम जो इलेक्ट्रॉनिक रिकॉर्ड और इलेक्ट्रॉनिक हस्ताक्षर को नियंत्रित करते हैं, जो डेटा अखंडता, ऑडिट ट्रेल और एक्सेस नियंत्रण सुनिश्चित करने के लिए सीएसवी का एक महत्वपूर्ण घटक है।
- सफाई सत्यापन: एक ही उपकरण पर की जाने वाली एक कभी-कभी अलग लेकिन संबंधित सत्यापन प्रक्रिया, यह साबित करने के लिए कि एक सफाई प्रक्रिया उत्पाद अवशेषों, सफाई एजेंटों और सूक्ष्मजीव संदूषण को प्रभावी ढंग से और लगातार हटा सकती है (हम इसे आईक्यू ओक्यू पीक्यू प्रोटोकॉल में शामिल करने की पुरजोर सलाह देते हैं, क्योंकि सफाई की स्थिति उत्पाद और प्रक्रिया प्रदर्शन का एक अभिन्न अंग है)।
- मापन प्रणाली विश्लेषण (एमएसए) / गेज आर एंड आर: परीक्षण विधियों को मान्य करने के लिए उपयोग की जाने वाली सांख्यिकीय पद्धति, यह सुनिश्चित करती है कि उत्पाद की गुणवत्ता का आकलन करने के लिए उपयोग की जाने वाली मापन प्रणाली सटीक, परिशुद्ध, दोहराने योग्य और पुनरुत्पादनीय है।
- जोखिम-आधारित सत्यापन (FMEA/HACCP का उपयोग करके): उत्पाद की गुणवत्ता में संभावित विफलता के तरीकों और जोखिमों की पहचान करने की कार्यप्रणाली, जिससे सत्यापन प्रयासों को सबसे महत्वपूर्ण प्रक्रिया मापदंडों (सीपीपी) पर केंद्रित किया जा सके।
- महत्वपूर्ण गुणवत्ता विशेषताएँ (CQAs) और महत्वपूर्ण प्रक्रिया पैरामीटर (CPPs): वांछित उत्पाद गुणवत्ता सुनिश्चित करने के लिए नियंत्रित किए जाने वाले विशिष्ट, परिभाषित उत्पाद लक्षण (सीक्यूए) और प्रक्रिया चर (सीपीपी), जो पीक्यू के लिए स्वीकृति मानदंड बनाते हैं।
- प्रक्रिया क्षमता विश्लेषण (Cpk/Ppk): पीक्यू डेटा पर किए गए सांख्यिकीय विश्लेषण से यह निर्धारित किया जाता है कि कोई प्रक्रिया अपनी विशिष्ट सीमाओं के भीतर कितनी अच्छी तरह केंद्रित है और उसमें कितनी परिवर्तनशीलता है, जिससे उसकी 'क्षमता' का संख्यात्मक स्कोर प्राप्त होता है।
- सतत प्रक्रिया सत्यापन (सीपीवी): प्रक्रिया सत्यापन का आधुनिक 'चरण 3', जिसमें नियमित उत्पादन के दौरान प्रक्रिया मापदंडों और गुणवत्ता विशेषताओं की निरंतर निगरानी शामिल है ताकि यह सुनिश्चित किया जा सके कि प्रक्रिया निरंतर नियंत्रण की स्थिति में बनी रहे।
- परिवर्तन नियंत्रण प्रबंधन: किसी मान्य प्रणाली या प्रक्रिया में प्रस्तावित किसी भी परिवर्तन का मूल्यांकन, दस्तावेजीकरण और अनुमोदन करने के लिए औपचारिक गुणवत्ता प्रणाली प्रक्रिया, ताकि यह सुनिश्चित किया जा सके कि वह अनजाने में अपनी मान्य स्थिति से बाहर न निकल जाए।
- विचलन और CAPA प्रबंधन: सत्यापन के दौरान या उसके बाद होने वाली किसी भी अप्रत्याशित घटना या विफलता की जांच करने, उसके मूल कारण का पता लगाने और सुधारात्मक एवं निवारक कार्रवाई लागू करने की प्रणाली।
- पूर्वव्यापी सत्यापन: एक अप्रचलित सत्यापन पद्धति, जो अब शायद ही कभी स्वीकार्य है, मौजूदा, अमान्य प्रक्रिया से ऐतिहासिक उत्पादन डेटा का विश्लेषण करने पर आधारित है ताकि यह साबित करने का प्रयास किया जा सके कि यह नियंत्रण की स्थिति में काम कर रही है।
- सत्यापन सारांश रिपोर्ट (वीएसआर): यह अंतिम, निर्णायक दस्तावेज़ है जो संपूर्ण सत्यापन प्रयास (IQ OQ PQ) का सारांश प्रस्तुत करता है, प्रमुख परिणाम प्रस्तुत करता है, किसी भी विचलन को संबोधित करता है, और औपचारिक रूप से सिस्टम या प्रक्रिया को मान्य और वाणिज्यिक उपयोग के लिए उपयुक्त घोषित करता है।
अक्सर पूछे जाने वाले प्रश्न
आईक्यू, ओक्यू और पीक्यू में क्या अंतर है?
आईक्यू (इंस्टॉलेशन क्वालिफिकेशन) यह प्रमाणित करता है कि उपकरण निर्दिष्ट विनिर्देशों के अनुसार वितरित, स्थापित और कनेक्ट किया गया था। ओक्यू (ऑपरेशनल क्वालिफिकेशन) यह प्रमाणित करता है कि यह अपने निर्दिष्ट परिचालन सीमाओं में काम करता है। पीक्यू (परफॉर्मेंस क्वालिफिकेशन) यह प्रमाणित करता है कि वास्तविक सामग्रियों, ऑपरेटरों और प्रक्रियाओं के साथ पूरी प्रक्रिया लगातार विनिर्देशों को पूरा करने वाला उत्पाद बनाती है।
IQ, OQ और PQ किस क्रम में किए जाते हैं?
इसी क्रम में, क्योंकि प्रत्येक चरण पिछले चरण पर निर्भर करता है: OQ तब शुरू होता है जब IQ स्वीकृत हो जाता है, और PQ तब शुरू होता है जब OQ स्वीकृत हो जाता है। सरल उपकरणों के लिए, एक ही IQ और OQ दस्तावेज़ जैसे संयुक्त प्रोटोकॉल स्वीकार्य हैं, बशर्ते कि सभी आवश्यक जाँचें पूरी की गई हों।
क्या एफडीए द्वारा आईक्यू, ओक्यू और पीक्यू की आवश्यकता है?
सत्यापन आवश्यक है, लेकिन IQ, OQ और PQ लेबल आवश्यक नहीं हैं। FDA के 2011 के प्रक्रिया सत्यापन दिशानिर्देश में तीन चरणों (प्रक्रिया डिजाइन, प्रक्रिया योग्यता, निरंतर प्रक्रिया सत्यापन) और PPQ शब्द का उपयोग किया गया है। EU जीएमपी अनुलग्नक 15 में DQ, IQ, OQ और PQ का उल्लेख है। चिकित्सा उपकरण निर्माता FDA QMSR का पालन करते हैं, जो 2 फरवरी, 2026 से प्रभावी होगा और इस पर आधारित है। ISO 13485.
क्या आपको PQ के लिए तीन बैच की आवश्यकता है?
किसी भी नियम में यह संख्या तीन तय नहीं है। एफडीए के दिशानिर्देशों में जोखिम के आधार पर सांख्यिकीय विश्वसनीयता दर्शाने के लिए पर्याप्त डेटा मांगा गया है। लगातार तीन सफल बैच उद्योग में लंबे समय से चली आ रही परंपरा है और ऑडिट में इसका बचाव करना सबसे आसान है।
OQ और PQ में क्या अंतर है?
OQ उपकरण की परिचालन सीमा के भीतर, उसकी सीमाओं और अलार्म सहित, परीक्षण करता है, आमतौर पर परीक्षण सामग्री का उपयोग करके। PQ पूरी प्रक्रिया को उत्पादन सामग्री, प्रशिक्षित ऑपरेटरों और अनुमोदित प्रक्रियाओं के साथ संचालित करता है, और यह सुनिश्चित करता है कि उत्पाद गुणवत्ता मानकों को पूरा करता है।
यूआरएस क्या है और यह पहले क्यों आता है?
उपयोगकर्ता आवश्यकता विनिर्देश (या समकक्ष) यह बताता है कि उपकरण या प्रक्रिया को उपयोगकर्ता और गुणवत्ता के दृष्टिकोण से क्या करना चाहिए। आपूर्तिकर्ता का चयन और आईक्यू, ओक्यू और पीक्यू में प्रत्येक परीक्षण इसी पर आधारित होता है। इसके बिना, योग्यता का कोई आधार नहीं है।
FAT और SAT का IQ और OQ से क्या संबंध है?
शिपिंग से पहले आपूर्तिकर्ता के स्थल पर FAT परीक्षण किया जाता है, जबकि स्थापना के बाद आपके स्थल पर SAT परीक्षण किया जाता है। यदि आपके गुणवत्ता प्रणाली के अंतर्गत इनकी समीक्षा की जाती है, तो इनके परिणाम IQ और OQ में बार-बार परीक्षण की आवश्यकता को कम कर सकते हैं, लेकिन ये आपके स्वयं के OQ का स्थान नहीं ले सकते।
OQ में वर्स्ट-केस टेस्टिंग का क्या अर्थ है?
यही सबसे पेचीदा हिस्सा है और यहीं पर विशेषज्ञों की भूमिका अहम हो जाती है: एक-एक पैरामीटर की जांच करने के बजाय, पैरामीटरों के संयोजनों को उनकी अधिकतम सीमा तक परखना और उन्हें वहीं स्थिर रखना। उदाहरण के लिए, मोटर को 30 से 60 मिनट तक अधिकतम गति पर चलाते समय हीटर का अधिकतम तापमान मापना। अक्सर ऐसी ही स्थितियों में खराबी सामने आती है।
आपको उपकरणों की पुनः योग्यता जांच कब करानी पड़ती है?
हालांकि कुछ मामले स्पष्ट या उद्योग में आम हैं, लेकिन यह अक्सर एक जटिल चरण होता है और यहीं पर विशेषज्ञों को यह तय करने के लिए हस्तक्षेप करना पड़ता है कि कब कोई महत्वपूर्ण परिवर्तन मान्य स्थिति को प्रभावित करता है: उपकरण संशोधन, स्थानांतरण, बड़ी मरम्मत, नई सामग्री या परिवर्तित प्रक्रिया पैरामीटर। परिवर्तन नियंत्रण के तहत दस्तावेजित जोखिम मूल्यांकन के आधार पर, IQ, OQ या PQ के प्रभावित भागों को दोहराएं।
क्या समान प्रकार के प्रतिस्थापन के लिए पुनः योग्यता की आवश्यकता है?
हमेशा पूर्ण प्रतिस्थापन आवश्यक नहीं है। परिवर्तन नियंत्रण के अंतर्गत प्रतिस्थापन का दस्तावेजीकरण करें, यह सिद्ध करें कि यह कार्य और विशिष्टताओं में समान है, और जोखिम मूल्यांकन के लिए आवश्यक जाँचें चलाएँ, जैसे कि स्थापना सत्यापन और अंशांकन।
आईक्यू टेस्ट में कौन-कौन से दस्तावेज शामिल होने चाहिए?
खरीद आदेश, मैनुअल, डिज़ाइन विनिर्देश, चित्र, माप उपकरणों के अंशांकन प्रमाण पत्र, CE या FDA जैसे अनुरूपता प्रमाण पत्र, सॉफ़्टवेयर और फ़र्मवेयर संस्करण, और स्थापना चेकलिस्ट। इन दस्तावेजों के न होने पर डिलीवरी अस्वीकार करने या उसे अलग रखने का वैध कारण माना जाएगा।
OQ अलार्म और इंटरलॉक परीक्षणों में क्या-क्या जांचा जाता है?
यह सुनिश्चित करें कि प्रत्येक अलार्म अपने निर्धारित बिंदु पर बजे और प्रत्येक इंटरलॉक डिज़ाइन के अनुसार काम करना बंद कर दे या रोक दे, उदाहरण के लिए दरवाजा खुला होने या अत्यधिक तापमान की स्थिति में। स्थिति का अनुकरण करके परीक्षण करें और प्रतिक्रिया तथा प्राप्त सुरक्षित स्थिति को रिकॉर्ड करें।
IQ OQ PQ प्रोटोकॉल कौन लिखता और अनुमोदित करता है?
इन्हें आमतौर पर सत्यापन या इंजीनियरिंग स्टाफ द्वारा लिखा जाता है। सिस्टम के मालिक और गुणवत्ता आश्वासन विभाग निष्पादन से पहले इनकी स्वीकृति देते हैं और निष्पादन के बाद अंतिम रिपोर्ट को भी मंजूरी देते हैं। परिणाम तभी मान्य होते हैं जब परीक्षण शुरू होने से पहले प्रोटोकॉल को मंजूरी मिल गई हो।
OQ या PQ के दौरान टेस्ट फेल होने पर क्या होता है?
सामान्यतः, इसे विचलन के रूप में दर्ज करें, कारण की जाँच करें, प्रभाव का आकलन करें, समस्या का समाधान करें और प्रभावित परीक्षणों को दोहराएँ। असफल परिणाम को कभी भी ओवरराइट न करें। प्रोटोकॉल एक अनुबंध की तरह काम करता है, इसलिए प्रत्येक विचलन के लिए लिखित स्पष्टीकरण आवश्यक है।
क्या आईक्यू, ओक्यू और पीक्यू सॉफ्टवेयर और कंप्यूटरीकृत प्रणालियों पर लागू होते हैं?
जी हाँ। IQ इंस्टॉलेशन और कॉन्फ़िगरेशन को सत्यापित करता है, OQ कार्यों, एक्सेस कंट्रोल, अलार्म और डेटा अखंडता का परीक्षण करता है, और PQ वास्तविक परिचालन स्थितियों में सिस्टम के प्रदर्शन की पुष्टि करता है। यही क्रम किसी विनियमित प्रक्रिया को नियंत्रित या रिकॉर्ड करने वाले सॉफ़्टवेयर के लिए भी उपयोग किया जाता है।
IQ OQ PQ के विकल्प क्या हैं?
इनमें ASTM E2500 (फार्मा में जोखिम-आधारित सत्यापन), FAT और SAT के साथ कमीशनिंग और क्वालिफिकेशन, ऑटोमोटिव में PPAP, सिक्स सिग्मा DMAIC या DMADV, और सॉफ्टवेयर के लिए CI/CD पाइपलाइन शामिल हैं। सही विकल्प उद्योग और नियामक या ग्राहक की स्वीकृति पर निर्भर करता है।
प्रयुक्त शब्दों की शब्दावली
American Society for Testing and Materials (ASTM): एक अंतर्राष्ट्रीय मानक संगठन जो विभिन्न उद्योगों में गुणवत्ता और सुरक्षा में सुधार लाने के उद्देश्य से सामग्री, उत्पादों, प्रणालियों और सेवाओं के लिए स्वैच्छिक सर्वसम्मति तकनीकी मानकों को विकसित और प्रकाशित करता है।
Code of Federal Regulations (CFR): संयुक्त राज्य अमेरिका में संघीय एजेंसियों द्वारा प्रकाशित सामान्य और स्थायी नियमों का एक संकलन, जिसे विषयवस्तु के आधार पर 50 शीर्षकों में व्यवस्थित किया गया है, जो संघीय विनियमों के लिए आधिकारिक कानूनी स्रोत के रूप में कार्य करता है।
Computer Numerical Control (CNC): एक विनिर्माण प्रक्रिया जिसमें मशीन टूल्स को नियंत्रित करने के लिए प्रोग्राम किए गए कंप्यूटर सॉफ्टवेयर का उपयोग किया जाता है, जिससे मिलिंग, ड्रिलिंग और टर्निंग जैसे कार्यों के लिए सटीक गति और संचालन संभव हो पाता है, और उत्पादन में स्वचालन और सटीकता बढ़ती है।
Computer Numerically Controlled (CNC): एक विनिर्माण प्रक्रिया जिसमें मशीन टूल्स को नियंत्रित करने के लिए प्रोग्राम किए गए कंप्यूटर सॉफ्टवेयर का उपयोग किया जाता है, जिससे सामग्री को काटने, पीसने, ड्रिलिंग करने और उत्कीर्ण करने जैसे कार्यों के लिए सटीक और स्वचालित संचालन संभव हो पाता है।
Continuous Integration/Continuous Deployment (CI/CD): एक सॉफ्टवेयर विकास पद्धति जो कोड परिवर्तनों के एकीकरण और उत्पादन वातावरण में तैनाती को स्वचालित करती है, जिससे बार-बार अपडेट, तेज़ डिलीवरी और स्वचालित परीक्षण और निगरानी के माध्यम से विकास और संचालन टीमों के बीच बेहतर सहयोग संभव होता है।
Continuous Integration/Continuous Deployment (CICD): एक सॉफ्टवेयर विकास पद्धति जो कोड परिवर्तनों के एकीकरण और उत्पादन में तैनाती को स्वचालित करती है, जिससे बार-बार अपडेट संभव हो पाते हैं और स्वचालित परीक्षण और वितरण पाइपलाइनों के माध्यम से एकीकरण संबंधी समस्याओं को कम किया जा सकता है।
Corrective Action and Preventative Action (CAPA): गुणवत्ता प्रबंधन प्रणालियों में गैर-अनुरूपताओं और संभावित मुद्दों की पहचान करने, उनकी जांच करने और उन्हें संबोधित करने के लिए एक व्यवस्थित दृष्टिकोण, ताकि पुनरावृत्ति को रोका जा सके और नियामक मानकों का अनुपालन सुनिश्चित किया जा सके।
Corrective and Preventive Action (CAPA): अनियमितताओं की पहचान करने, उनकी जांच करने और उनका समाधान करने के लिए एक व्यवस्थित दृष्टिकोण अपनाना ताकि उनकी पुनरावृत्ति को रोका जा सके और संभावित समस्याओं को दूर किया जा सके, नियामक मानकों का अनुपालन सुनिश्चित किया जा सके और प्रक्रियाओं और उत्पादों में निरंतर सुधार किया जा सके।
Cost and Freight (CFR): एक ऐसा शिपिंग समझौता जिसमें विक्रेता माल को एक निर्दिष्ट बंदरगाह तक पहुंचाने के लिए परिवहन और माल ढुलाई शुल्क का भुगतान करता है, जबकि माल जहाज पर लाद दिए जाने के बाद खरीदार बीमा और लागतों के लिए जोखिम और जिम्मेदारी वहन करता है।
Critical Control Points (CCP): एक प्रक्रिया में विशिष्ट चरण जहाँ खाद्य सुरक्षा खतरों को स्वीकार्य स्तरों तक रोकने, समाप्त करने या कम करने के लिए नियंत्रण लागू किया जा सकता है। खाद्य उत्पादन प्रणालियों में प्रभावी खतरा विश्लेषण और महत्वपूर्ण नियंत्रण प्रबंधन के लिए इन बिंदुओं की पहचान करना आवश्यक है।
current Good Manufacturing Practice (cGMP): एक ऐसी प्रणाली जो यह सुनिश्चित करती है कि उत्पादों का उत्पादन और नियंत्रण गुणवत्ता मानकों के अनुसार लगातार किया जाए, जिसमें फार्मास्यूटिकल्स, खाद्य और अन्य विनियमित उद्योगों में सुरक्षा, गुणवत्ता और प्रभावशीलता सुनिश्चित करने के लिए विनिर्माण प्रक्रियाओं, सुविधाओं, उपकरणों और कर्मियों के लिए नियम और दिशानिर्देश शामिल हैं।
Defects Per Million Opportunities (DPMO): गुणवत्ता नियंत्रण में प्रयुक्त एक माप जो त्रुटि की दस लाख संभावनाओं में किसी प्रक्रिया में दोषों की संख्या को मापता है, जिसकी गणना दोषों की संख्या को कुल संभावनाओं की संख्या से विभाजित करके और दस लाख से गुणा करके की जाती है।
Define Measure Analyze Improve Control (DMAIC): सिक्स सिग्मा में प्रक्रिया सुधार के लिए उपयोग की जाने वाली एक डेटा-संचालित गुणवत्ता रणनीति, जिसमें पाँच चरण होते हैं: समस्या की पहचान करना, वर्तमान प्रदर्शन को मापना, कारणों की पहचान करने के लिए डेटा का विश्लेषण करना, निष्कर्षों के आधार पर प्रक्रियाओं में सुधार करना और सुधारों को बनाए रखने के लिए भविष्य के प्रदर्शन को नियंत्रित करना।
Define, Measure, Analyze, Design, Verify (DMADV): सिक्स सिग्मा में नई प्रक्रियाओं या उत्पादों को विकसित करने के लिए उपयोग की जाने वाली एक डेटा-आधारित पद्धति। इसमें परियोजना के लक्ष्यों को परिभाषित करना, आवश्यकताओं का मापन करना, विकल्पों का विश्लेषण करना, समाधानों को डिजाइन करना और गुणवत्ता एवं प्रदर्शन मानकों की पूर्ति सुनिश्चित करने के लिए परिणामों का सत्यापन करना शामिल है।
Define, Measure, Analyze, Improve, Control (DMAIC): a data-driven quality strategy used in Six Sigma for process improvement, consisting of five phases: defining the problem, measuring current performance, analyzing data to identify causes, improving processes based on findings, and controlling future performance to sustain improvements.
Design Validation (DV): यह एक ऐसी प्रक्रिया है जिसके माध्यम से परीक्षण और मूल्यांकन द्वारा यह सुनिश्चित किया जाता है कि उत्पाद निर्दिष्ट आवश्यकताओं और इच्छित उपयोग को पूरा करता है, और यह पुष्टि करता है कि डिजाइन अपने उद्देश्य को पूरा करता है और वास्तविक दुनिया की स्थितियों में सही ढंग से कार्य करता है।
Failure Mode and Effects Analysis (FMEA): एक प्रणाली, प्रक्रिया या उत्पाद के भीतर संभावित विफलता मोड का मूल्यांकन करने, प्रदर्शन पर उनके प्रभावों का आकलन करने और सुधारात्मक कार्यों के माध्यम से विश्वसनीयता और सुरक्षा में सुधार के लिए जोखिमों को प्राथमिकता देने की एक व्यवस्थित विधि।
Food and Drug Administration (FDA): संयुक्त राज्य अमेरिका के स्वास्थ्य और मानव सेवा विभाग की एक संघीय एजेंसी जो वैज्ञानिक मूल्यांकन और अनुपालन मानकों के प्रवर्तन के माध्यम से सार्वजनिक स्वास्थ्य और सुरक्षा सुनिश्चित करने के लिए खाद्य सुरक्षा, फार्मास्यूटिकल्स, चिकित्सा उपकरणों, सौंदर्य प्रसाधनों और तंबाकू उत्पादों को विनियमित करने के लिए जिम्मेदार है।
Good Manufacturing Practice (GMP): एक प्रणाली जो यह सुनिश्चित करती है कि उत्पाद गुणवत्ता मानकों के अनुसार लगातार उत्पादित और नियंत्रित किए जाते हैं, जिससे फार्मास्युटिकल उत्पादन और संबंधित उद्योगों में शामिल जोखिम कम होते हैं। इसमें उत्पाद सुरक्षा और प्रभावकारिता सुनिश्चित करने के लिए विनिर्माण प्रक्रियाओं, सुविधा स्थितियों, कर्मियों की योग्यताओं और दस्तावेज़ प्रथाओं के लिए दिशानिर्देश शामिल हैं।
Hazard Analysis and Critical Control Points (HACCP): खाद्य सुरक्षा के लिए एक व्यवस्थित दृष्टिकोण जो खाद्य जनित बीमारियों को रोकने और उत्पाद सुरक्षा सुनिश्चित करने के लिए उत्पादन प्रक्रिया में महत्वपूर्ण बिंदुओं पर खतरों की पहचान करता है, उनका मूल्यांकन करता है और उन्हें नियंत्रित करता है।
Installation Qualification (IQ): यह सत्यापित करने के लिए एक दस्तावेजी प्रक्रिया कि उपकरण या सिस्टम विनिर्देशों के अनुसार स्थापित किए गए हैं, जिसमें उपयोगिताओं, पर्यावरणीय स्थितियों और डिज़ाइन आवश्यकताओं के अनुपालन का आकलन शामिल है, जिससे परिचालन योग्यता के लिए तत्परता सुनिश्चित होती है।
International Organization for Standardization (ISO): एक गैर-सरकारी अंतर्राष्ट्रीय निकाय जो विभिन्न उद्योगों और क्षेत्रों में गुणवत्ता, सुरक्षा, दक्षता और अंतर-संचालनीयता सुनिश्चित करने के लिए मानक विकसित और प्रकाशित करता है, जो वैश्विक व्यापार और सहयोग को सुविधाजनक बनाता है। 1947 में स्थापित, इसमें सदस्य देशों के राष्ट्रीय मानकीकरण संगठन शामिल हैं।
Measurement System Analysis (MSA): एक सांख्यिकीय विधि जिसका उपयोग माप प्रक्रियाओं और उपकरणों की सटीकता, परिशुद्धता और विश्वसनीयता का मूल्यांकन करने के लिए किया जाता है, यह सुनिश्चित करते हुए कि गुणवत्ता नियंत्रण और प्रक्रिया सुधार में निर्णय लेने के लिए एकत्र किया गया डेटा वैध और सुसंगत है।
Operational Qualification (OQ): एक सत्यापन प्रक्रिया जो यह सुनिश्चित करती है कि उपकरण या सिस्टम परिभाषित सीमाओं के भीतर निर्दिष्ट आवश्यकताओं के अनुसार संचालित होते हैं, यह पुष्टि करते हुए कि वे अपने परिचालन वातावरण में इच्छित रूप से प्रदर्शन करते हैं।
Performance Qualification (PQ): एक ऐसी प्रक्रिया जो यह सत्यापित करती है कि कोई प्रणाली या उपकरण वास्तविक दुनिया की परिस्थितियों में निर्दिष्ट आवश्यकताओं के अनुसार काम करता है, यह सुनिश्चित करते हुए कि यह पूर्व निर्धारित सीमाओं के भीतर लगातार अपना इच्छित कार्य करता है।
Process Capability Index (Cpk): एक सांख्यिकीय माप जो यह निर्धारित करता है कि कोई प्रक्रिया निर्दिष्ट सीमाओं के भीतर कितनी अच्छी तरह आउटपुट उत्पन्न कर सकती है, प्रक्रिया माध्य और निकटतम विनिर्देश सीमा के बीच संबंध को दर्शाता है, जिसे प्रक्रिया परिवर्तनशीलता के लिए समायोजित किया गया है।
Process Performance Index (Ppk): यह एक सांख्यिकीय माप है जो यह निर्धारित करता है कि कोई प्रक्रिया विनिर्देश सीमाओं को कितनी अच्छी तरह पूरा करती है। इसकी गणना प्रक्रिया के माध्य और मानक विचलन का उपयोग करके की जाती है। यह प्रक्रिया की परिभाषित सीमाओं के भीतर उत्पादन करने की क्षमता को दर्शाता है, जिसमें परिवर्तनशीलता और केंद्रण दोनों को ध्यान में रखा जाता है।
Product Lifecycle Management (PLM): उत्पाद के जीवनचक्र को उसकी शुरुआत से लेकर, इंजीनियरिंग डिजाइन और विनिर्माण, सेवा और निपटान तक प्रबंधित करने के लिए एक व्यवस्थित दृष्टिकोण, जो उत्पाद की गुणवत्ता में सुधार, बाजार में आने के समय को कम करने और हितधारकों के बीच सहयोग बढ़ाने के लिए लोगों, प्रक्रियाओं, डेटा और प्रौद्योगिकी को एकीकृत करता है।
Production Part Approval Process (PPAP): विनिर्माण में प्रयुक्त एक मानकीकृत प्रक्रिया जिसका उद्देश्य यह सुनिश्चित करना है कि आपूर्तिकर्ता बड़े पैमाने पर उत्पादन से पहले गुणवत्ता आवश्यकताओं को पूरा करते हैं, जिसमें ग्राहक की अपेक्षाओं के अनुपालन की पुष्टि करने के लिए डिजाइन विनिर्देशों, प्रक्रिया क्षमताओं और उत्पादन नमूनों का प्रलेखन और सत्यापन शामिल है।
Quality Management System (QMS): प्रक्रियाओं, कार्यविधियों और जिम्मेदारियों की एक संरचित प्रणाली जिसका उद्देश्य उत्पादों और सेवाओं में सुसंगत गुणवत्ता सुनिश्चित करना, निरंतर सुधार को सुविधाजनक बनाना और ग्राहक तथा नियामक आवश्यकताओं को पूरा करना है।
Quality Management System Regulation (QMSR): उत्पादों और सेवाओं में लगातार गुणवत्ता सुनिश्चित करने के उद्देश्य से बनाई गई नीतियों, प्रक्रियाओं और कार्यविधियों का एक ढांचा, जिसे आमतौर पर नियामक निकायों द्वारा ग्राहक संतुष्टि बढ़ाने और उद्योग मानकों के अनुपालन को सुनिश्चित करने के लिए अनिवार्य किया जाता है।
Revolutions Per Minute (RPM): एक मापन इकाई जो किसी वस्तु द्वारा एक निश्चित अक्ष के चारों ओर एक मिनट में किए गए पूर्ण घूर्णनों की संख्या को दर्शाती है। इसका उपयोग आमतौर पर मोटरों, इंजनों और अन्य घूर्णनशील मशीनों की गति को मापने के लिए किया जाता है।
Standard Operating Procedure (SOP): यह चरणबद्ध निर्देशों का एक समूह है जिसे श्रमिकों को नियमित कार्यों को लगातार और कुशलतापूर्वक करने में मदद करने के लिए बनाया गया है, जिससे नियमों और गुणवत्ता मानकों का अनुपालन सुनिश्चित होता है।
Statistical Process Control (SPC): गुणवत्ता नियंत्रण की एक विधि जो एक प्रक्रिया की निगरानी और नियंत्रण के लिए सांख्यिकीय तकनीकों का उपयोग करती है, यह सुनिश्चित करती है कि यह भिन्नताओं की पहचान करके और निर्दिष्ट सीमाओं के भीतर लगातार आउटपुट बनाए रखकर अपनी पूरी क्षमता से संचालित होती है।
User Requirement Specification (URS): एक ऐसा दस्तावेज़ जो किसी सिस्टम या उत्पाद के लिए उपयोगकर्ताओं की आवश्यकताओं और अपेक्षाओं का विस्तृत विवरण देता है, जिसमें विकास को निर्देशित करने और उपयोगकर्ता के उद्देश्यों के साथ संरेखण सुनिश्चित करने के लिए कार्यात्मक और गैर-कार्यात्मक आवश्यकताओं की रूपरेखा दी गई है।
External Links on IQ OQ PQ Process Validation
अंतर्राष्ट्रीय मानक
(सामग्री का हमारा विवरण देखने के लिए लिंक पर होवर करें)