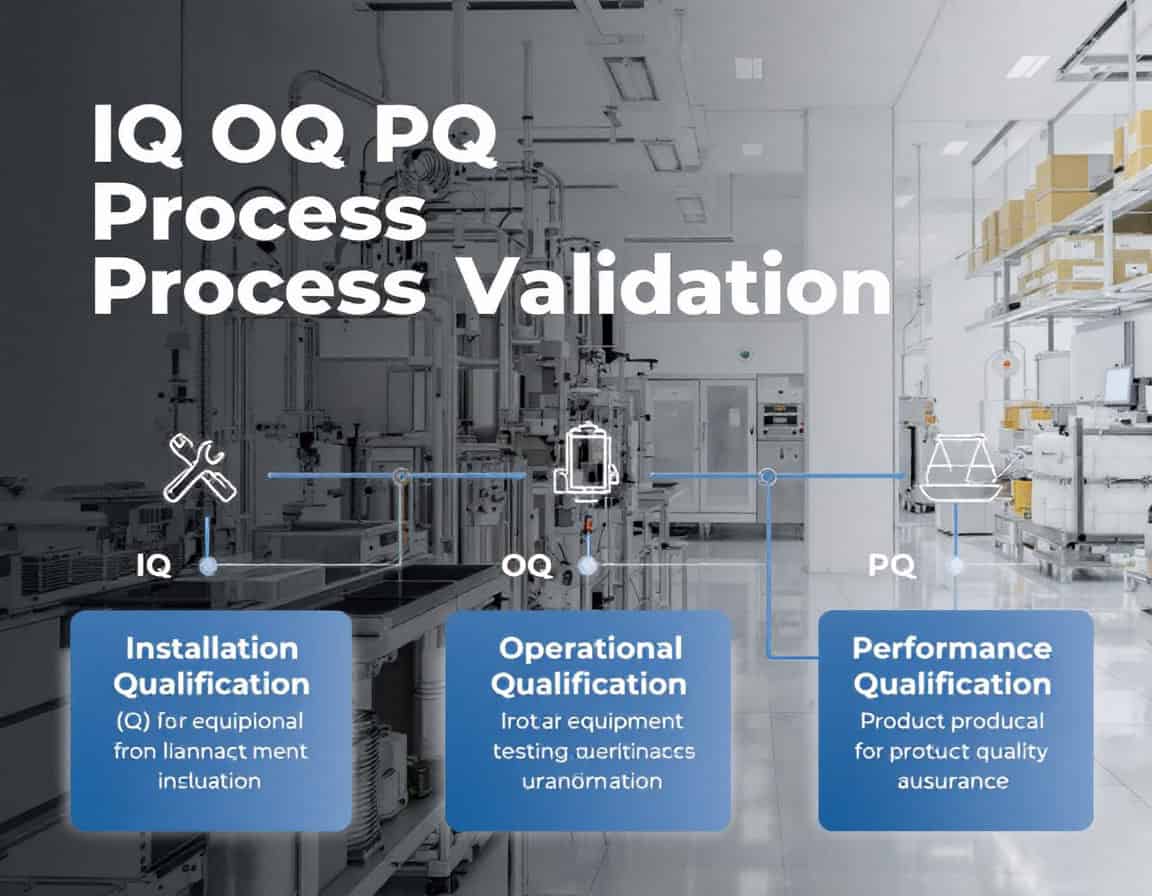
The IQ OQ PQ process validation methodology, standing for Installation Qualification (IQ), Operational Qualification (OQ), and Performance Qualification (PQ) sequence constitutes the established framework for process validation, serving as the systematic generation of documented evidence that a manufacturing process is in a state of control. This methodology follows a deliberate and logical progression, beginning with the static, documented verification that equipment is installed correctly (IQ), moving to the dynamic confirmation that the equipment operates reliably across its specified ranges (OQ), and culminating in the demonstration that the integrated process consistently produces product meeting all quality attributes (PQ).
تم تصميم التسلسل بأكمله لتوفير دليل موضوعي يمكن تتبعه على أن العملية قوية وقابلة للتكرار ومناسبة للغرض المقصود منها قبل الاستخدام التجاري.
هذه المنهجية هي شرط تنظيمي غير قابل للتفاوض في الصناعات التي تحكمها ممارسات التصنيع الجيدة الحالية، مثل الأدوية، والمواد البيولوجية، جهاز طبي التصنيع، حيث يرتبط اتساق العملية ارتباطًا مباشرًا بسلامة المرضى. ولا يقتصر تطبيقه على الأبحاث الأولية، بل هو مرحلة التحقق الحاسمة التي تُجرى بعد الانتهاء من تطوير العملية وقبل اعتمادها للإنتاج التجاري الروتيني.
النقاط الرئيسية
- إن مخرجات التحقق هي دليل، وليس منتج.
- يتضمن اختبار OQ "أسوأ الحالات" ضغوطات مشتركة.
- تقوم PQ بالتحقق من صحة العملية المتكاملة، وليس فقط المعدات.
- تثبت قاعدة "الدفعة الثلاث" إمكانية إعادة الإنتاج.
- يتم تعريف نجاح PQ من خلال الاتساق، وليس فقط اجتياز المواصفات.
- The protocol is a contract; deviations يجب be justified and well-documented.
- استخدم وثائق المورد (FAT/SAT)، ولكن لا تحل محل OQ الخاص بك
- يحدد التحقق بداية دورة حياة المشروع، وليس نهايته.
- أي تغيير "مثلما حدث" يتطلب مبررًا.
- يعد تدريب الموظفين شرطًا أساسيًا للحصول على مؤهلات التشغيل والمؤهلات العملية
مؤهل التثبيت (IQ)
تأهيل التركيب (IQ) هو المرحلة الأولية والأساسية لمنهجية التحقق من صحة عملية IQ OQ PQ. وهي عملية رسمية موثقة تُثبت وتؤكد أن المعدات والأنظمة والمكونات الملحقة قد تم تسليمها وتركيبها وتهيئتها وفقًا لتوصيات الشركة المصنعة ومواصفات تصميم المستخدم.
المبدأ الأساسي لـ IQ هو توفير أدلة موثقة على أن التثبيت صحيح ويخلق بيئة مناسبة وآمنة لمراحل التأهيل اللاحقة.
غرض وأهمية الذكاء: الهدف الرئيسي من اختبار الجودة المتكاملة (IQ) هو وضع أساس للتحقق من صحة المعدات. قبل بدء أي اختبار تشغيلي، من الضروري التأكد من وجود المعدات فعليًا، وتجميعها بشكل صحيح، ووضعها في بيئة مناسبة. تُخفف هذه المرحلة من المخاطر المرتبطة بالتركيب غير السليم، والتي قد تؤدي إلى عطل في المعدات، ومشاكل في جودة المنتج، ومخاطر تتعلق بالسلامة.
المراحل والأنشطة الرئيسية في تأهيل التثبيت
إن عملية تقييم الذكاء هي عملية منهجية وتتضمن عدة مراحل مفصلة، يتم إدارتها عادةً من خلال بروتوكول وقائمة تحقق معتمدة مسبقًا.
1. ما قبل التثبيت والتخطيط
قبل وصول المعدات أو طلبها، تبدأ عملية تحسين الجودة بتخطيط دقيق. ويشمل ذلك:
- التحقق من جاهزية الموقع: التأكد من تجهيز الموقع المخصص للمعدات الجديدة. يشمل ذلك التأكد من توفر مساحة أرضية كافية، ودعم هيكلي، وتوافر المرافق اللازمة في نقاط التوصيل الصحيحة.
- الظروف البيئية: التحقق من أن بيئة التثبيت تلبي مواصفات الشركة المصنعة فيما يتعلق بدرجة الحرارة والرطوبة والنظافة.
- جمع الوثائق: جمع جميع المستندات الأساسية، مثل أمر الشراء، ودليل الشركة المصنعة، ومواصفات التصميم، والرسومات الهندسية، وشهادات المعايرة لأي أدوات قياس متكاملة.
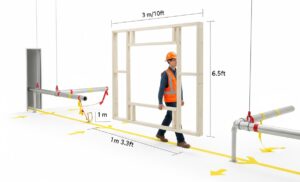
نصيحة: امشِ على طول المسار وحدد الحجم. لا تكتفِ بالنظر إلى مخطط أرضي ثنائي الأبعاد، فأكثر أعطال IQ شيوعًا وتكلفة تحدث هنا. امشِ على طول المسار المخطط له من رصيف التحميل إلى نقطة التركيب النهائية مع أصحاب المصلحة الرئيسيين (قسم المرافق، والهندسة، ومدير مشروع المورد). استخدم إطارًا خشبيًا أو بلاستيكيًا بسيطًا مصممًا وفقًا لأبعاد ارتفاع وعرض وطول الآلة القصوى. احمل هذا الإطار "الخفي" على طول المسار بالكامل. سيكشف هذا عن مشاكل الخلوص في الأبواب، والأنابيب المنخفضة، والزوايا الضيقة، وقدرات المصاعد التي غالبًا ما تغفلها الرسومات. بالإضافة إلى ذلك، يجب التحقق من قدرة التحميل الأرضية ليس فقط في النقطة النهائية، ولكن على طول مسار النقل بالكامل.
2. استلام المعدات والتحقق منها
بمجرد تسليم المعدات، يتم إجراء فحص شامل:
- التحقق من المكونات: يتم فحص العناصر المسلمة بدقة مقابل قائمة التعبئة وطلب الشراء للتأكد من استلام جميع المكونات، بما في ذلك البرامج، وأنها الطراز والإصدار الصحيحين المطلوبين.
- فحص الأضرار: يتم إجراء فحص بصري للتأكد من عدم حدوث أي ضرر أثناء الشحن والمناولة.
ملحوظة: في معظم الصناعات التي تطبق منهجية IQ OQ PQ، يجب أن تُرفق المعدات بشهادات المطابقة (مثل علامات CE وFDA وغيرها)، بالإضافة إلى شهادات أخرى، وربما نتائج اختبارات خاصة بالمصنع. يجب أن تُعامل هذه الوثائق بنفس أهمية البضائع المادية نفسها. في الواقع، يجب رفض أي شحنة إذا لم تُرفق هذه الوثائق أو لم تُستلم مُسبقًا (على الأقل في منطقة الحجر الصحي).
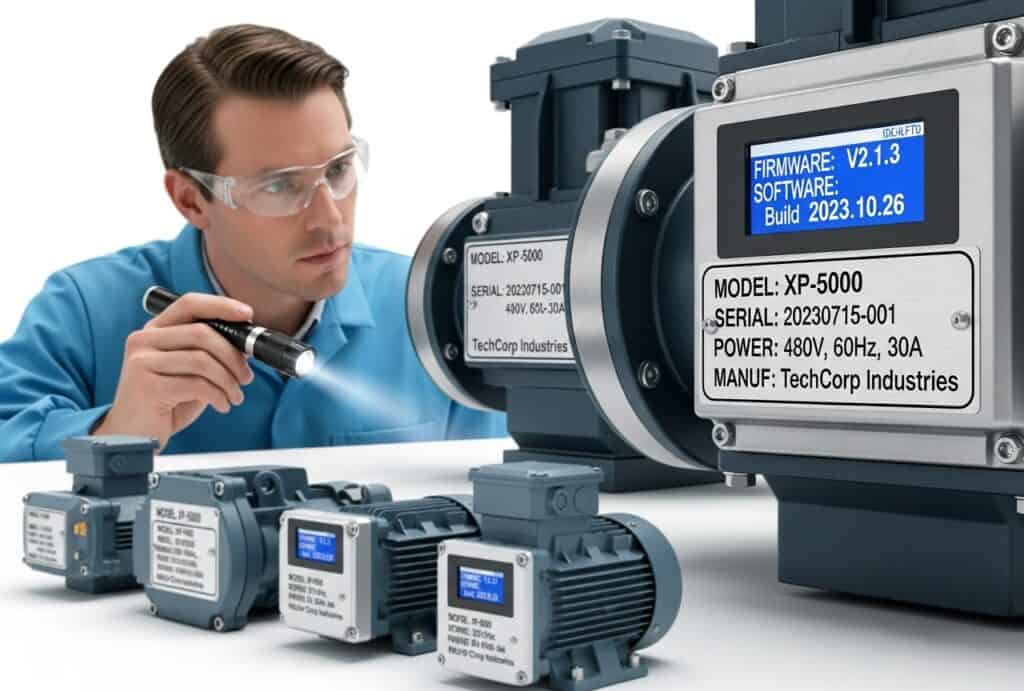
نصيحة ذات صلة: ثق، ولكن تحقق من البرنامج الثابت. قائمة التعبئة هي الحد الأدنى. يجب أن ينصبّ تركيزك الحقيقي على المكونات الأساسية، والأهم من ذلك، إصدارات البرنامج والبرمجيات الثابتة. قد يشحن البائع إصدارًا أحدث "أفضل" لم يتم التحقق من صحته لعمليتك. قبل مغادرة سائق التوصيل وقبل توقيع أي مستندات شحن، التقط صورًا عالية الدقة للوحات أسماء جميع المكونات الأساسية (المحركات والمضخات ووحدات التحكم) ولوحة المعدات الرئيسية. إن أمكن، شغّل وحدة التحكم فقط للتحقق من إصدار البرنامج الثابت/البرنامج على شاشة بدء التشغيل. قارن هذا بالإصدار المحدد في مواصفات متطلبات المستخدم (URS) أو طلب الشراء. رفض الشحنة عند الباب أسهل بكثير من التعامل مع التناقض لاحقًا.
3. التثبيت والتحقق من الاتصال
هذا هو جوهر عملية IQ، حيث يتم فحص التثبيت المادي:
- التجميع والوضع الصحيح: التحقق من أن المعدات تم تجميعها ووضعها وفقًا لتعليمات الشركة المصنعة والرسومات الهندسية.
- اتصالات المرافق: هذه خطوة حاسمة تتضمن التأكد من جميع الاتصالات بالخدمات الأساسية. ويشمل ذلك التحقق مما يلي:
- كهربائي: يجب أن يتوافق مصدر الطاقة مع الجهد والمرحلة المطلوبة، وأن تكون دوائر التأريض والسلامة في مكانها الصحيح.
- السباكة: يتم تركيب توصيلات المياه والبخار والصرف الصحي بشكل صحيح، وخالية من التسربات، ومصنوعة من المواد المناسبة.
- الغازات والهواء المضغوط: جميع خطوط الهواء المضغوط والغاز موصولة بشكل صحيح، و ضغط وتتوافق الجودة مع المواصفات.
- المعدات المساعدة: التأكد من تثبيت وتوصيل أي معدات داعمة أو محيطية بشكل صحيح.
- تثبيت البرنامج: بالنسبة للأنظمة التي يتم التحكم فيها بواسطة الكمبيوتر، يتضمن ذلك التحقق من تثبيت البرنامج بشكل صحيح. تواصل تم تثبيت الأجهزة، ووضع ضوابط الوصول.
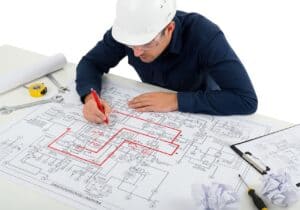
نصيحة: قم بتصحيح الرسومات فورًا. لا تفترض أبدًا أن مخطط الأنابيب والأجهزة (P&ID) أو الرسومات الكهربائية تمثل تمثيلات دقيقة بنسبة 100% للتركيب النهائي. سيقوم فني التركيب لدى البائع دائمًا بإجراء تعديلات طفيفة وعملية في الموقع. عيّن أحد مهندسيك أو فنييك المؤهلين لمراقبة فني التركيب لدى البائع بمجموعة من الرسومات الرسمية وقلم أحمر. أثناء قيام فني التركيب بإجراء التوصيلات، يجب على مهندسك تتبع كل خط (أنبوب، قناة، كابل) فعليًا ووضع علامة على أي انحراف عن الرسم مباشرةً على النسخة المطبوعة. يُعد هذا الرسم "كما هو مبني" ذو الخطوط الحمراء وثيقة لا تُقدر بثمن. في نهاية اختبار الجودة، يمكنك مسح هذه النسخة ذات الخطوط الحمراء كسجل رسمي للتركيب الفعلي، وهو أمر لا يُقدر بثمن لاستكشاف الأخطاء وإصلاحها والصيانة والتدقيق في المستقبل.
4. التوثيق وحفظ السجلات
طوال عملية التقييم الذاتي، يُعدّ التوثيق الدقيق أمرًا بالغ الأهمية. ويشمل ذلك:
- تسجيل الأرقام التسلسلية: توثيق الأرقام التسلسلية وأرقام الطراز للمعدات الرئيسية وجميع المكونات الهامة.
- تجميع حزمة الوثائق: إنشاء ملف أو مجلد إلكتروني يحتوي على جميع المستندات ذات الصلة، مثل الأدلة والرسومات وسجلات المعايرة وبروتوكول IQ المكتمل.
- إنشاء جداول الصيانة والمعايرة: إعداد وتوثيق جداول الصيانة الروتينية والمعايرة حسب توصيات الشركة المصنعة.
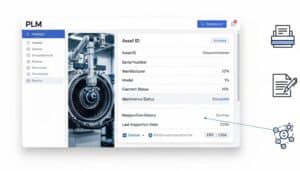
نصيحة: هدفك الأساسي هو إنشاء المجلد الدائم أو السجل الرقمي للمعدات داخل دورة حياة المنتج إدارة دورة حياة المنتج (PLM) أو نظام إدارة الجودة (QMS)، مما يجعله المصدر الوحيد للحقيقة. قبل بدء عملية التحقق من الجودة، أنشئ سجل أصول فريدًا للمعدات في النظام. مع إنشاء كل مستند - من شهادات الموردين إلى صفحات البروتوكول الموقعة - امسحه ضوئيًا وحمّله فورًا، واربطه مباشرةً بسجل الأصول المركزي هذا. تتجاوز هذه الممارسة الأرشفة البسيطة، حيث تُنشئ نظامًا مُتحكمًا به وموثوقًا به. التوأم الرقمي توثيق المعدات منذ بدايتها. وجّه حزمة IQ النهائية للمراجعة والموافقة باستخدام سير عمل التوقيع الإلكتروني للنظام، مما يوفر مسار تدقيق آمنًا ومتوافقًا. والأهم من ذلك، بناء نموذج علائقي من خلال ربط وثائق IQ بأنظمة المؤسسة الأخرى.
5. تقرير الذكاء النهائي والموافقة عليه
لا يوجد تعقيدات تُذكر في هذه الصناعات: بعد إتمام جميع عمليات الفحص، يُصدر تقرير نهائي لجودة المنتج. يُلخص هذا التقرير الأنشطة المُنجزة، ويعرض الأدلة الموثقة، ويُفصّل أي انحرافات أو تناقضات وُجدت وكيفية معالجتها، ويُحدد ما إذا كانت المعدات قد اجتازت تأهيل التركيب. بعد ذلك، يُراجع هذا التقرير ويُعتمد رسميًا من قِبل الموظفين المعنيين، مثل قسم ضمان الجودة، مُختتمًا بذلك مرحلة جودة المنتج رسميًا، ومُمهّدًا الطريق لبدء التأهيل التشغيلي.
نصيحة: treat deviations as evidence of a robust System, not as a failure. The goal of IQ is not to have a “perfect” run with no deviations. The goal is to truthfully document the as-installed state. A well-managed deviation is a sign of a healthy and transparent quality system. When a discrepancy is found, document it immediately as a planned deviation within the IQ protocol. Then, lead a formal تقييم المخاطر. Could it be creating a corrective action to replace the part before OQ begins or different approach? Documenting this entire process in the final IQ report shows auditors that your system is meticulous, risk-based, and in control.
التأهيل التشغيلي (OQ)
Moving from the static verification of Installation Qualification, we now enter the dynamic testing phase of Operational Qualification (OQ). It is a formal, documented series of tests designed to prove that the equipment and its subsystems operate as intended throughout their specified operating ranges.
حيث يؤكد IQ أن المعدات موجودة تم تثبيته صحيح، OQ يؤكد ذلك أعمال بشكل صحيح.
تعتبر هذه المرحلة بالغة الأهمية لتوفير أدلة موثقة على أن وظائف النظام موثوقة وتحت السيطرة قبل تقديم المنتج الفعلي أو عمليات التصنيع المعقدة.
غرض وأهمية OQ: الهدف الرئيسي من OQ هو اختبار كل وظيفة حيوية في المعدات والتحقق منها بشكل منفصل. يضمن هذا الاختبار المنهجي أن جميع عناصر التحكم، وأجهزة الإنذار، والمؤشرات، وآليات التشغيل تعمل وفقًا لمواصفات تصميمها. من خلال اختبار قدرات المعدات عند حدود معايير تشغيلها (مثل: أعلى/أبطأ سرعة، أعلى/أدنى درجة حرارة)، تُرسي OQ بيئة تشغيلية متينة. يُوفر نجاح OQ ثقة عالية بأن المعدات نفسها ليست مصدرًا للتقلبات، وأنها ستعمل بشكل متوقع، وهو شرط أساسي قبل تقييم عملية التصنيع الشاملة في مرحلة تأهيل الأداء (PQ).
المراحل والأنشطة الرئيسية في التأهيل التشغيلي
يعتمد OQ على بروتوكول اختبار مُفصّل ومُعتمد مُسبقًا. يُحدد هذا البروتوكول كل حالة اختبار، وطريقة تنفيذها، ومعايير القبول المُحددة مُسبقًا التي تُحدد النجاح أو الرسوب.
1. تطوير بروتوكول الاختبار

قبل بدء أي اختبار، يُكتب بروتوكول جودة تشغيلي شامل ويُعتمد من قِبل الجهات المعنية الرئيسية (مثل: الهندسة، والتحقق، وضمان الجودة، ومالك النظام). تتضمن هذه الوثيقة ما يلي:
- إشارة إلى امتحان الذكاء الذي تم إكماله بنجاح.
- قائمة بجميع الوظائف الهامة التي يجب اختبارها.
- إجراءات الاختبار خطوة بخطوة.
- معايير القبول المحددة والقابلة للقياس والواضحة لكل اختبار.
- قائمة بمعدات الاختبار المعايرة المطلوبة (على سبيل المثال، مقياس سرعة الدوران المعتمد، ومجسات درجة الحرارة المعايرة).
نصيحة: شارك في تأليف بروتوكول OQ مع المُشغِّل، وجمِّع اختباراتك منطقيًا. لا تكتب بروتوكول OQ في فراغ هندسي. يمتلك الشخص الذي سيشغِّل الجهاز يوميًا معرفةً قيّمة ودقيقة. اجلس مع مُشغِّل مُخضرم وراجع خطة الاختبار الخاصة بك. سيُحدِّد بسرعة الاختبارات غير العملية، أو غير المُتَّسقة، أو التي تفتقد خطوةً عمليةً مهمة. علاوةً على ذلك، نظِّم بروتوكولك ليس حسب المُكوِّن، بل حسب الوظيفة. اجمع جميع اختبارات التنقل على شاشة HMI معًا، جميعها محرك اختبارات البدء/الإيقاف/السرعة معًا، وجميع اختبارات إقرار التنبيه معًا.
2. اختبار النظام الوظيفي والتحكم

هذا هو جوهر تنفيذ OQ. تُختبر كل وظيفة على حدة للتأكد من عملها بشكل صحيح. من الأمثلة على ذلك:
- عناصر التحكم: التحقق من أن كل زر ومفتاح وأمر واجهة الإنسان والآلة (HMI) يؤدي الإجراء المقصود منه (على سبيل المثال، يؤدي الضغط على "ابدأ" إلى بدء الدورة، وضبط إعداد السرعة على واجهة HMI يغير سرعة دوران المحرك بدقة).
- المحركات والمشغلات: اختبار تسلسلات البدء/الإيقاف، وضوابط السرعة، وضوابط الاتجاه.
- السخانات والمبردات والمستشعرات: التأكد من قدرة النظام على الوصول إلى درجة الحرارة أو الضغط أو أي قيم ضبط حرجة أخرى والحفاظ عليها بدقة. غالبًا ما يتضمن ذلك استخدام مستشعرات خارجية معايرة للتحقق من شاشة الجهاز نفسه.
نصيحة: لا تثق بالشاشة؛ أحضر أدواتك المُعايرة بنفسك. من أكثر أخطاء OQ شيوعًا اعتبار شاشة الجهاز نفسها مصدرًا للحقيقة. عرض شاشة واجهة الآلة البشرية "150.0 درجة مئوية" ليس دليلًا على درجة الحرارة؛ بل دليل على أن وحدة التحكم تطلب هذه الدرجة. الغرض من OQ هو التحقق من الواقع المادي. استخدم دائمًا أدوات قياس خارجية مُعايرة بشكل مستقل للتحقق من المعلمات المهمة.
3. التحقق من الإنذار والقفل

هذه خطوة حاسمة لضمان كلا التحكم في العملية وسلامة المُشغِّل. يتم تشغيل كل خاصية إنذار وسلامة عمدًا للتحقق من وظيفتها.
- الإنذارات: محاكاة حالة الفشل (على سبيل المثال، فتح باب أثناء التشغيل، أو إنشاء حالة ارتفاع درجة الحرارة) للتأكد من تنشيط الإنذارات المرئية والمسموعة المقابلة بشكل صحيح.
- أقفال الأمان: اختبار ميزات مثل التوقفات الطارئة (E-stops) لضمان إيقاف تشغيل المعدات فورًا وبشكل آمن. التحقق من أن أقفال أبواب الحماية تمنع تشغيل الآلة عند فتح باب الأمان.
نصيحة: اختبر النتيجة، وليس فقط المُشغِّل. يختبر المبتدئ إن كان ضوء الإنذار قد أضاء. يختبر الخبير إن كان الإنذار يؤدي وظيفته الوقائية المطلوبة، وأن النظام يدخل في حالة آمنة ومتوقعة. لا تفتح باب الحراسة فقط لترى إن كان صفارة الإنذار قد انطلقت؛ بل تأكد من فصل محرك التشغيل فورًا، وأنه لا يمكن إعادة تشغيله إلا بعد إغلاق الباب وإعادة ضبط النظام رسميًا.
4. اختبار "أسوأ الحالات" أو اختبار حافة النطاق

لا يقتصر OQ على اختبار نقاط التشغيل الاعتيادية، بل يشمل أيضًا رفع مستوى أداء المعدات إلى الحدود المحددة لمعايير التشغيل، وهو ما سيحدث في ظروف الإنتاج الفعلية.
مثال: بالنسبة لخلاط ذي سرعة متغيرة، يُجرى الاختبار ليس فقط عند سرعة دوران نموذجية تبلغ 100 دورة في الدقيقة، بل أيضًا عند أدنى سرعة محددة (مثل 20 دورة في الدقيقة) وأقصى سرعة محددة (مثل 500 دورة في الدقيقة). هذا يُثبت أن الجهاز قادر ومستقر على كامل نطاقه المُعتمد. يُشار إلى هذا الاختبار غالبًا باسم "تحدي مغلف التشغيل8220;.
نصيحة: اجمع المعلمات واختبر استقرار زمن الانتظار. نادرًا ما يكون "أسوأ حالة" هو وجود معلمة واحدة عند حدها الأقصى. يتضمن اختبار أسوأ حالة حقيقيًا اختبار النظام بمجموعة من الظروف وتثبيته عند هذه الحد. لا تختبر درجة حرارة السخان القصوى فقط، بل اختبرها أثناء تشغيل المحرك الرئيسي بأقصى سرعته، مع الحفاظ على هذه الظروف لفترة متواصلة (مثلًا، من 30 إلى 60 دقيقة). بهذه الطريقة، يمكنك تحديد نقاط الانهيار الحقيقية.
هذا هو المكان الذي يكسب فيه خبير التحقق رزقه حقًا في أي IQ OQ PQ، من خلال تصميم اختبارات تجد نقاط الانهيار في النظام بطريقة خاضعة للرقابة.
يقوم المبتدئ باختبار المعلمات الفردية عند حدودها، بينما يفهم الخبير أن أوضاع الفشل الحقيقية غالباً ما تظهر عند تقاطع عوامل ضغط متعددة.
فيما يلي أمثلة على مجموعات المعلمات "الأسوأ" لـ OQ عبر مختلف العمليات وأنواع المعدات. هذه مجرد أمثلة نموذجية فقط؛ يجب أن تتكيف حالتك وفقًا للمنتج الدقيق والاستخدام والظروف ... بالنسبة لكل جهاز، من المحتمل أن يكون هناك أكثر من حالة متطرفة، على الرغم من أمثلتنا.
تعقيم الأوتوكلاف أقصى كثافة حمل مسموح بها (على سبيل المثال، غرفة مليئة بمجموعات أدوات جراحية الأكثر كثافة) + أدنى درجة حرارة معتمدة + أطول وقت دورة معتمد. This doesn’t just test if the chamber can get hot. It challenges the system’s ability to achieve heat penetration into the most difficult-to-sterilize load. It also puts maximum sustained ضغط on the chamber, plumbing, and steam generator, revealing potential weaknesses in thermal stability or component fatigue that a short, empty cycle would miss. | مركز تصنيع CNC Hardest specified workpiece سبيكة (e.g., Inconel) + Maximum spindle RPM + Maximum tool feed rate + A toolpath program with the highest density of rapid directional changes. This combination creates the highest possible stress on the entire machine. It tests for motor torque sag, spindle bearing vibration, ball screw accuracy under extreme load, and the controller’s ability to process a dense block of كود G without stuttering. It’s a test of mechanical rigidity and computational power simultaneously. |
 | خط تعبئة السوائل عالي السرعة Fastest line speed + Tallest and narrowest container type (most unstable) + Product at its lowest specified اللزوجة (most likely to splash or foam). يُشكِّل هذا تحديًا لتوقيت واستقرار النظام المتكامل بأكمله. فهو يختبر دقة قطع فوهات التعبئة لمنع التنقيط، وقدرة عجلات النجمة وقضبان التوجيه على التعامل مع الحاويات غير المستقرة دون انقلاب، وقدرة جهاز فحص الوزن ومحطة الرفض على العمل بدقة بأقصى إنتاجية. |
Robotic pick-and-place arm أقصى وزن للحمولة + أبعد نقاط الوصول الأفقية والرأسية (أقصى ذراع للعزم) + أعلى قيم التسارع والتباطؤ المبرمجة. This tests the system under the highest possible inertial load. It’s designed to reveal servo motor overshoot, arm deflection (whipping), vibration at the endpoint, and the positional accuracy of the encoders when the mechanical system is under the most أَضْنَى. | شريحة كروماتوغرافيا للصناعات الدوائية الحيوية أقصى معدل تدفق محدد + أعلى محلول منظم للزوجة + تنفيذ أقصى تغيير ممكن في التدرج (على سبيل المثال، من 0% إلى 100% من المحلول المنظم B في أقل وقت ممكن). هذا يُنشئ سيناريو "صدمة ضغط". فهو يختبر قدرة المضخات على الحفاظ على تدفق دقيق في مواجهة زيادة مفاجئة في الضغط الخلفي للنظام، ويتحقق من قدرة صمامات توزيع التدرج على الاستجابة الفورية والدقيقة عند أعلى ضغط تفاضلي. ويكشف نقاط الضعف في مضخة الأختام وأغشية الصمامات. |
غرفة الاستقرار البيئي أسرع معدل ممكن لارتفاع درجة الحرارة والرطوبة (على سبيل المثال، من -20 درجة مئوية / 10% رطوبة نسبية إلى +70 درجة مئوية / 95% رطوبة نسبية) + حمولة كاملة من المنتج الوهمي. هذا يتحدى الحدود القصوى لقدرة أنظمة التبريد والتدفئة والترطيب. يعمل الحمل الكامل كصابورة حرارية، مما يُصعّب على الغرفة الوصول إلى معدل الانحدار المطلوب. يكشف هذا الاختبار ما إذا كان النظام قادرًا على العمل تحت الحمل، وليس فقط عندما يكون فارغًا، ويختبر قدرة وحدة التحكم على إدارة القيم المحددة دون تجاوز كبير. |  |
مكبس أقراص أقصى سرعة للبرج + أقصى قوة ضغط رئيسية + استخدام تركيبة وهمية معروفة بأنها "لزجة" أو ذات خصائص تدفق ضعيفة. يُحاكي هذا النموذج أصعب سيناريو إنتاج. فهو يختبر قدرة وحدة التغذية على ملء القالب بمسحوق صعب، وقدرة القابض على التعامل مع طفرات القوة دون انزلاق، ومقاومة رؤوس المثقب والكامات للتآكل عند أقصى جهد. كما يختبر قدرة نظام إقلاع ورفض الأقراص على العمل بكفاءة عالية بسرعات عالية. | نظام فحص الرؤية المحوسب أقصى سرعة لتغذية الناقل/الجزء + الأجزاء التي تحتوي على أصغر عيب مسموح به + أقل حالة إضاءة مسموح بها. هذا يُرهق الكاميرا والعدسة والبرنامج إلى أقصى حد. فهو يختبر ما إذا كانت سرعة غالق الكاميرا سريعة بما يكفي لتجنب ضبابية الحركة، وما إذا كانت فتحة العدسة قادرة على جمع ضوء كافٍ في أسوأ الحالات، وما إذا كانت خوارزمية المعالجة سريعة وقوية بما يكفي لاكتشاف أصغر عيب بأعلى إنتاجية. |
 | مجفف بالتجميد (freeze dryer) حمولة كاملة من القوارير تحتوي على أعلى حجم تعبئة + أسرع منحدر تجميد + أسرع سحب للفراغ أثناء التجفيف الأساسي. This creates the maximum possible water vapor load on the system. It challenges the refrigeration system’s ability to keep the condenser coils cold against a massive influx of sublimated ice and tests the vacuum pump’s capacity to maintain deep vacuum under the highest possible gas load, which is the primary bottleneck of any التجفيف بالتجميد cycle. |
جهاز الطرد المركزي الحد الأقصى لعدد الدورات في الدقيقة + الحد الأقصى المسموح به لعدم التوازن الذي يحدده المصنع (باستخدام حمل اختبار غير متوازن عمدًا) + أطول إعداد ممكن لوقت التشغيل. هذا اختبار ميكانيكي دقيق. يتحقق من أن نظام كشف الخلل سيعمل عند الحد الصحيح دون إنذارات مزعجة. كما يُطبق أقصى ضغط على محور القيادة والمحامل والمحرك، لاختبار الاستقرار الحراري والسلامة الميكانيكية على مدى فترة طويلة من الإجهاد العالي. | حلقة توزيع المياه للحقن (WFI) Lowest validated operating temperature (where الميكروبات growth is a higher risk) + Opening all points-of-use simultaneously to create maximum flow demand. يختبر هذا الاختبار قدرة مضخة الدوران الرئيسية على الحفاظ على تدفق مضطرب (عامل أساسي في منع تكون الأغشية الحيوية) في جميع أنحاء الحلقة، حتى في أبعد نقطة، خلال فترة ذروة استهلاك النظام. ويتحقق من توازن النظام هيدروليكيًا، ومن دقة قياس المضخة. |
آلة تعبئة الفقاعات Maximum cycles per minute + Thickest, hardest-to-form polymer فيلم + Deepest draw blister pocket design. يُخضع هذا المزيج محطات التشكيل والختم لأقصى ضغط. فهو يختبر قدرة السخانات على توفير طاقة كافية لتليين الطبقة الأكثر سمكًا بسرعة عالية، ومدى قدرة نظام الهواء المضغوط على توفير ضغط كافٍ لسحب عميق، ومدى قدرة محطة الختم على الثبات والضغط الكافيين لإنشاء ختم مثالي في ظل هذه الظروف الصعبة. |  |
5. التحقق من الأنظمة المحوسبة وسلامة البيانات

بالنسبة للمعدات الحديثة، يعد هذا جزءًا غير قابل للتفاوض من OQ وجزءًا من المتطلبات القانونية في بعض الصناعات.
- التحكم في وصول المستخدم: التحقق من أن مستويات المستخدم المختلفة (على سبيل المثال، المشغل، المشرف، المسؤول) لديها الأذونات الصحيحة وأن المستخدمين غير المصرح لهم لا يستطيعون أداء وظائف مهمة.
- مسارات التدقيق: التأكد من أن النظام يسجل بدقة جميع الإجراءات الحرجة، والتغييرات في نقاط الضبط، والتنبيهات، وتسجيل المستخدم والتاريخ والوقت (كما هو مطلوب بموجب اللوائح مثل 21 CFR الجزء 11).
- معالجة البيانات: اختبار وظائف النسخ الاحتياطي للبيانات واستردادها وأرشفتها لضمان أمان بيانات العملية وعدم إمكانية فقدها أو تغييرها.
نصيحة: كن المستخدم الخبيث وتحقق من "قبل وبعد" في مسارات التدقيق. لا تتبع المسار الصحيح فحسب. حاول بنشاط كسر منطق النظام. استخدم تسجيل دخول على مستوى المشغل وحاول تنفيذ وظيفة على مستوى المسؤول. حاول إدخال أحرف في حقل رقمي فقط. في مسارات التدقيق، لا يقتصر المعيار الأساسي على التحقق من إنشاء المُدخل، بل يشمل أيضًا احتوائه على السياق المهم: المعلمة، والقيمة الأصلية، والقيمة الجديدة، ومعرف المستخدم، والطابع الزمني.
6. تقرير الجودة التشغيلية النهائي والموافقة عليه
بالنسبة لاختبار جودة التشغيل (IQ)، بعد إجراء جميع الاختبارات، يُعدّ تقرير جودة التشغيل النهائي. يُلخّص هذا التقرير النتائج، مُبيّنًا بوضوح ما إذا كان كل اختبار قد اجتاز معايير القبول أم لا. تُوثّق أي انحرافات تُصادف أثناء الاختبار، ويُحقّق فيها، ويُحلّها بمبررات واضحة. يُختتم التقرير ببيان قاطع: اجتازت المعدات بنجاح اختبار جودة التشغيل، وهي الآن جاهزة للانتقال إلى المرحلة النهائية، وهي اختبار جودة الأداء (PQ). يُراجع هذا التقرير ويُعتمد رسميًا، مُختتمًا بذلك مرحلة جودة التشغيل (OQ).
مؤهلات الأداء (PQ)
تأهيل الأداء (PQ) هو المرحلة النهائية من منهجية التحقق من صحة IQ OQ. وهو عملية موثقة لإثبات أن عملية التصنيع، التي تعمل ضمن معاييرها المحددة، تُنتج منتجًا يلبي جميع مواصفات الجودة المحددة مسبقًا بشكل مستمر وقابل للتكرار. يتجاوز تأهيل الأداء (PQ) مجرد المعدات المنعزلة، ويتحدى النظام المتكامل بأكمله - الذي يجمع بين المعدات المؤهلة، والمواد الخام الفعلية، والإجراءات المعتمدة، والكوادر المدربة - في ظل ظروف إنتاجية روتينية واقعية.
الهدف النهائي من PQ هو الإجابة على السؤال النهائي: "هل يمكننا أن نصنع منتجًا عالي الجودة باستمرار؟8220
في حين أثبتت OQ معدات الأعمال، يثبت PQ عملية أعمال.
تُقدم هذه المرحلة الدليل النهائي الملموس الذي تطلبه الهيئات التنظيمية، مثل إدارة الغذاء والدواء الأمريكية، على متانة عملية التصنيع، وخضوعها للرقابة، وقدرتها على تقديم منتج آمن وفعال بشكل موثوق. يُعدّ نجاح شهادة جودة المنتج (PQ) تتويجًا لجهود التحقق، وهو المرحلة النهائية قبل اعتماد أي عملية للتصنيع التجاري. كما يوفر بيانات أساسية تُستخدم للمراقبة المستمرة للعملية طوال دورة حياة المنتج.
المراحل والأنشطة الرئيسية في تأهيل الأداء
يتم تنفيذ PQ وفقًا لبروتوكول شامل معتمد مسبقًا يوضح الخطة بأكملها، من عدد التشغيلات إلى سمات الجودة المحددة التي يجب اختبارها.
1. تطوير بروتوكول PQ
بروتوكول جودة المنتج (PQ) هو الخطة الرئيسية لجهود التحقق. وهو وثيقة مفصلة يجب اعتمادها من قِبل فريق التحقق متعدد التخصصات (مثل الجودة، والتصنيع، والهندسة، والبحث والتطوير) قبل التنفيذ. تتضمن محتوياته الرئيسية ما يلي:
- الإشارة إلى IQ/OQ: بيان يؤكد إتمام متطلبات IQ وOQ الأساسية بنجاح لجميع المعدات ذات الصلة.
- عدد وحجم الدفعات: specifies the number of consecutive, successful production runs required. The industry standard is typically three, as this demonstrates reproducibility and ensures a single successful run wasn’t an anomaly. The batch size must be representative of the intended commercial scale.
- معلمات العملية الحرجة (CPPs): يسرد جميع معلمات العملية التي تعتبر بالغة الأهمية لجودة المنتج (على سبيل المثال، وقت الخلط، ودرجة الحرارة، وقوة الضغط) ونطاقاتها المقبولة المثبتة، والتي تم إنشاؤها أثناء تطوير العملية وجودة التشغيل.
- سمات الجودة الحرجة (CQA): تُحدد جميع الخصائص الفيزيائية والكيميائية والبيولوجية والميكروبيولوجية للمنتج النهائي التي يجب مراقبتها لضمان الجودة المطلوبة. ويشمل ذلك طرق الاختبار ومعايير القبول الصارمة (المواصفات).
- خطة أخذ العينات: خطة مفصلة توضح ما سيتم أخذ عينات منه، وكيف سيتم أخذ العينات، وعدد العينات التي سيتم أخذها، ومن أين ومتى أثناء العملية (على سبيل المثال، البداية، المنتصف، نهاية الدفعة؛ الجزء العلوي، المنتصف، الجزء السفلي من الخلاط).
2. تنفيذ عمليات الإنتاج (دفعات PQ)

هذه هي مرحلة التنفيذ العملي حيث يتم تشغيل العملية في ظل ظروف قريبة قدر الإمكان من التصنيع الروتيني.
الظروف الواقعية: يجب على PQ استخدام الإصدارات النهائية المعتمدة لجميع المدخلات:
- مواد خام: من البائعين المؤهلين، وتلبية جميع مواصفات الإصدار.
- الموظفين: يتم تنفيذها من قبل مشغلي الإنتاج المدربين تدريبًا كاملاً، وليس فقط المهندسين أو العلماء.
- التوثيق: باستخدام إجراءات التشغيل القياسية النهائية المعتمدة وسجلات الدفعة الرئيسية.
- بيئة: يتم إجراؤها في منشأة الإنتاج الفعلية مع المرافق المؤهلة.
(انظر أدناه الفصل المخصص لقاعدة "الدفعات الثلاث")
3.vاختبار مكثف أثناء العملية واختبار المنتج النهائي

أثناء وبعد كل عملية مراقبة جودة، يخضع المنتج لمستوى من التدقيق أكبر بكثير مما يحدث في مراقبة الجودة الروتينية.
- ضوابط أثناء العملية (IPCs): يتم اختبار المعلمات الحرجة في المراحل المتوسطة من العملية (على سبيل المثال، توحيد الخليط، ومحتوى الرطوبة في الحبيبات، وصلابة الأقراص) لضمان بقاء العملية تحت السيطرة.
- اختبار المنتج النهائي: يُختبر عدد كبير من العينات من كل دفعة وفقًا لجميع معايير الجودة الشاملة (CQAs). بالنسبة للأقراص الدوائية، قد يشمل ذلك اختبارات المظهر، والهوية، والاختبار (الفعالية)، وتجانس المحتوى، والذوبان، والنقاء (الشوائب)، والحدود الميكروبية. الهدف هو إثبات الاتساق بين الدفعات (نتائج الدفعات 1 و2 و3 متشابهة جدًا) والاتساق داخل الدفعة (نتائج بداية ووسط ونهاية دفعة واحدة متشابهة جدًا).
4. مراقبة العملية وجمع البيانات
خلال كل دورة من دورات جودة المنتج، تُراقَب جميع مؤشرات الأداء الرئيسية (CPPs) المُحدَّدة وتُسجَّل بدقة للتأكد من بقائها ضمن نطاقاتها المحددة طوال مدة العملية. وهذا يُوفِّر رابطًا مباشرًا بين معايير العملية المُتحكَّم فيها والمنتج عالي الجودة الناتج.
5. تحليل البيانات والتقييم الإحصائي
تُجمع بيانات عمليات اختبار الجودة الأولية (PQ) وتُحلل إحصائيًا. لا يكفي أن تُطابق كل نتيجة المواصفات، بل يجب أن يُظهر التحليل درجة عالية من الاتساق ودرجة منخفضة من التباين. تُستخدم أدوات إحصائية مثل المتوسط الحسابي والانحراف المعياري والانحراف المعياري النسبي (RSD) لقياس استقرار العملية وكفاءتها. تُعدّ هذه الأدلة الإحصائية دليلًا قاطعًا على متانة العملية.
6. تقرير الجودة النهائي والموافقة عليه
بعد اكتمال جميع الجولات وتحليل البيانات، يُكتب تقرير جودة المنتج النهائي. هذا التقرير:
- ملخص نتائج كل دفعة PQ.
- يعرض كافة البيانات الخام والتحليل الإحصائي بتنسيق واضح.
- يوثّق أي انحرافات حدثت، والتحقيق في أسبابها الجذرية، والإجراءات التصحيحية المتخذة. قد يؤدي أي انحراف كبير وغير مُفسّر في دفعة PQ إلى إبطال التشغيل، وقد يستدعي تكراره.
- ويختتم ببيان نهائي: لقد تم التحقق من صحة العملية بنجاح ويُعتبر أنها قادرة على إنتاج منتج يلبي مواصفاته المحددة مسبقًا بشكل ثابت.
وبعد المراجعة الرسمية والموافقة على هذا التقرير، تم الآن التحقق من صحة العملية رسميًا وإطلاقها للإنتاج التجاري الروتيني.
التركيز: قاعدة "الدفعات الثلاث"
"قاعدة الدفعات الثلاث" هي جوهر ممارسة التحقق مقابل النظرية التنظيمية.
هو تقليد صناعي راسخ ومتأصل منذ زمن طويل لمرحلة تأهيل الأداء (PQ) من عملية التحقق من صحة العملية. يشير هذا إلى ممارسة تصنيع ثلاث دفعات متتالية وناجحة من منتج ما على نطاق تجاري، لإثبات أن عملية التصنيع مُتحكم بها ومتسقة وقابلة للتكرار.
تنطبق هذه القاعدة تحديدًا على جودة المنتج (PQ) لأنها المرحلة التي تُختبر فيها العملية المتكاملة بأكملها - المعدات المؤهلة (IQ/OQ)، والمواد الخام المعتمدة، والموظفين المدربين، والإجراءات النهائية (SOPs) - في ظل ظروف واقعية. قد تكون دفعة واحدة ناجحة مجرد صدفة؛ وقد تكون دفعتان ناجحتان مصادفة. توفر ثلاث نجاحات متتالية الحد الأدنى من الأدلة الموضوعية اللازمة لإثبات موثوقية العملية وقدرتها على إنتاج منتج يلبي جميع معايير الجودة المحددة مسبقًا. وهنا تكمن الفروق الدقيقة:
- إنه ليس "أمرًا لطيفًا أن يكون لديك": ويعتبر بمثابة الأساس الأساسي للتحقق من صحة العمليات في الصناعات الخاضعة للتنظيم.
- إنه ليس "قانونًا تنظيميًا" صراحةً: لن تجد عبارة "ثلاث دفعات تحقق" مكتوبة حرفيًا في قانون اللوائح الفيدرالية لإدارة الغذاء والدواء (مثل 21 CFR 211). تعتمد هذه اللوائح على الأداء، وتنص على ضرورة وجود دليل موثق على أن عمليتك "في حالة تحكم" ويمكن "إعادة إنتاجها". وتحرص اللوائح على عدم تحديد العدد الدقيق، لأن ذلك قد يعيق الابتكار والنهج القائمة على المخاطر.
- إنه معيار صناعي "إلزامي" وتوقع تنظيمي: أصبحت قاعدة "الدفعات الثلاث" هي الطريقة المقبولة عالميًا والأسهل دفاعًا لتلبية المتطلبات التنظيمية لإثبات الاتساق. سيصل أي مُدقّق من أي وكالة رئيسية (مثل إدارة الغذاء والدواء الأمريكية، والوكالة الأوروبية للأدوية، إلخ) مُتوقعًا الاطلاع على بيانات من ثلاث دفعات ناجحة لاختبارات الجودة الشاملة.
وفي الممارسة العملية، فهو إلزامي. مع أن هذا المعيار ليس قانونًا حرفيًا، إلا أن الانحراف عنه يستدعي تدقيقًا دقيقًا من المفتشين. ستحتاج إلى مبرر قوي للغاية، معتمد مسبقًا، وسليم علميًا، قائم على المخاطر للتحقق من صحة عملية تتضمن أقل من ثلاث دفعات. إنه عرف قوي أصبح فعليًا متطلبًا افتراضيًا. يُعد اختيار إجراء أقل من ثلاث دفعات مخاطرة كبيرة على الأعمال والامتثال، ويجب الدفاع عنها رسميًا.
متى يمكنك الانحراف؟ | |
| أكثر من ثلاث دفعات: بالنسبة للعمليات شديدة التعقيد أو عالية المخاطر (على سبيل المثال، المواد البيولوجية المعقمة، والعلاجات الخلوية) أو العمليات ذات التباين العالي المعروف، قد تقرر الشركة بشكل استباقي تشغيل خمس دفعات أو أكثر لتوليد مجموعة بيانات أكثر قوة. | أقل من ثلاث دفعات: هذا أمر نادر للغاية، ولا يُؤخذ بعين الاعتبار إلا في حالات محددة ومبررة، مثل الأدوية اليتيمة ذات الإنتاج السنوي المحدود جدًا، أو في العمليات البسيطة جدًا ومنخفضة المخاطر. يجب توثيق هذا النهج في تقييم رسمي للمخاطر، والاتفاق عليه في الخطة الرئيسية للتحقق. |
منهجيات بديلة لـ IQ OQ PQ
في حين أن IQ OQ PQ هو المعيار الذهبي في البيئات الخاضعة لرقابة GxP، تستخدم قطاعات أخرى منهجيات مختلفة ودقيقة بنفس القدر لتحقيق الهدف نفسه: ضمان كفاءة العملية وقدرتها على التحكم. وللعلم فقط، فيما يلي خمس منهجيات أخرى للتحقق من صحة العمليات تُستخدم كبدائل:
ASTM E2500 – نهج قائم على المخاطريُحدد هذا المعيار إطارًا حديثًا، يُناسب بشكل أساسي قطاعي الأدوية والأدوية الحيوية، ويُركز على نهج للتحقق قائم على دورة الحياة والمخاطر. ويُشدد على أن تكون المعدات والأنظمة "صالحة للاستخدام المقصود". Instead of a rigid, sequential checklist, it starts with a risk assessment to identify Critical Quality Attributes (CQAs) and Critical Process Parameters (CPPs). Verification activities are then tailored to mitigate the identified risks. It heavily leverages supplier documentation and the knowledge of Subject Matter Experts (الشركات الصغيرة والمتوسطة), promoting continuous verification throughout the equipment’s lifecycle rather than treating validation as a one-time event. | التشغيل والتأهيل (C&Q) مع FAT/SATC&Q هي منهجية هندسية تركز على التحقق من تركيب جميع أنظمة ومكونات المنشأة أو العملية واختبارها وتشغيلها وفقًا لمتطلبات التصميم. وتشمل هذه المنهجية اختبار قبول المصنع (FAT) في موقع المورد، واختبار قبول الموقع (SAT) بعد التركيب. اختبار الجودة والتحقق (C&Q) أوسع نطاقًا، وغالبًا ما يسبق أو يتضمن اختبار الجودة/الجودة التشغيلية (IQ/OQ). يُجرى جزء كبير من الاختبار (FAT) مُسبقًا قبل شحن المعدات، مما يُحسّن كفاءة اكتشاف المشكلات وإصلاحها. غالبًا ما تغطي مرحلة اختبار الجودة والتحقق (SAT) نفس جوانب اختبار الجودة التشغيلية (IQ) واختبار الجودة التشغيلية (OQ)، ولكنها تُؤطر في سياق إدارة المشاريع والتسليم الهندسي. هذا هو المعيار المُتبع في الصناعات الثقيلة، والطاقة، وبناء المنشآت واسعة النطاق. |
 | عملية الموافقة على أجزاء الإنتاج (PPAP)PPAP is the standardized framework required by the automotive and aerospace industries to ensure a supplier’s production process can consistently produce parts that meet the customer’s engineering design records and specifications. PPAP is an external-facing validation focused on the supplier-customer relationship. It is a comprehensive submission package containing 18 specific elements, including Failure Mode and Effects Analysis (تحليل الوضع والتأثير والتأثير), Measurement System Analysis (MSA), Control Plans, and initial قدرة العملية دراسات (Cpk، Ppk). إنها "وثيقة أدلة" أكثر شموليةً ودقةً للموافقة رسميًا على مُورِّد للإنتاج الضخم.
|
منهجية ستة سيجما (DMAIC/DMADV)دي إم إيه آي سي or DMADV are highly data-driven and statistical methodology for process improvement and validation. DMAIC (Define, Measure, Analyze, Improve, Control) is used for existing processes, while DMADV (Define, Measure, Analyze, Design, Verify) is used for new ones. Where IQ OQ PQ confirms a process meets a pre-defined state, ستة سيجما aims to optimize that state to a specific statistical level of quality (e.g., less than 3.4 defects per million opportunities). It is a continuous improvement framework rather than a discrete validation event. The “Control” phase of DMAIC is analogous to the ongoing monitoring that follows a successful PQ, but it is defined by التحكم في العمليات الإحصائية (SPC) charts. | منهجيات Agile مع التكامل المستمر/النشر المستمر (CI/CD)يُعدّ التكامل المستمر/التسليم المستمر (CI/CD) معيارًا لتطوير البرمجيات الحديثة. فبدلًا من عملية تحقق كبيرة واحدة في النهاية، تتم عملية التحقق تلقائيًا وتُدمج مع كل تغيير صغير في الكود. هذا هو نقيض نهج "الشلال" الخطي في IQ OQ PQ. في كل مرة يُرسل فيها مطور شيفرة جديدة، يُنشئ خط أنابيب آلي البرنامج ويُجري مجموعة من الاختبارات (الوحدة، والتكامل، والانحدار). هذا يعني أن "عملية" إنشاء البرنامج تخضع للتحقق المستمر في دورات صغيرة وسريعة، مما يضمن بقاء النظام في حالة تحقق دائم. |
خاتمة

في الصناعات الخاضعة للتنظيم، مثل الصناعات الدوائية والأجهزة الطبية، تُعدّ سلسلة IQ OQ PQ بمثابة التنفيذ العملي للتحقق من صحة العملية. تُرسي IQ الأساس الموثق لتركيب المعدات بشكل صحيح، وتُقدم OQ دليلاً على أن وظائف المعدات الفردية تعمل بكفاءة في جميع نطاقات تشغيلها، أما المرحلة النهائية، PQ، فتُجمع كل شيء - المعدات المؤهلة والمواد المعتمدة والمشغلين المدربين - لإثبات أن العملية الكلية تُنتج منتجًا يُلبي جميع مواصفاته بشكل مُستمر وقابل للتكرار.
إن إكمال هذا التسلسل بنجاح يوفر دليلاً موضوعياً على أن العملية في حالة من السيطرة، وهو شرط أساسي غير قابل للتفاوض للتصنيع التجاري حيث تؤثر جودة المنتج بشكل مباشر على سلامة المريض.
لا يعد تسلسل التحقق هذا حدثًا لمرة واحدة؛ بل يجب إعادة تنفيذه رسميًا بالكامل أو جزئيًا كلما تم إجراء تغييرات كبيرة على المعدات أو المواد أو معلمات العملية، مما يضمن بقاء النظام في حالة تحقق مستمرة طوال دورة حياته.
قراءات ذات صلة
- خطة التحقق الرئيسية (VMP): الوثيقة الاستراتيجية رفيعة المستوى التي تحدد فلسفة التحقق الشاملة للشركة ونطاقها ومسؤولياتها والأنظمة والعمليات المحددة التي يجب التحقق منها.
- مواصفات متطلبات المستخدم (URS): الوثيقة الأساسية التي تفصل ما هو متوقع من المعدات أو العملية أن تفعله من منظور المستخدم النهائي والجودة، وتشكل الأساس لجميع الاختبارات اللاحقة.
- اختبار قبول المصنع (FAT) واختبار قبول الموقع (SAT): اختبارات سابقة بقيادة الهندسة، والتي يتم إجراؤها غالبًا مع البائع، للتحقق من وظائف المعدات قبل الشحن (FAT) وبعد التثبيت (SAT)، والتي يمكن الاستفادة منها لتبسيط جودة المنتج/جودة التشغيل.
- التحقق من صحة نظام الكمبيوتر (CSV): نظام التحقق المتخصص الذي يعمل بالتوازي مع IQ OQ PQ، مع التركيز على سلامة وأمان وموثوقية البرامج والأنظمة المحوسبة التي تتحكم في المعدات.
- الامتثال للجزء 11 من قانون اللوائح الفيدرالية 21: المجموعة المحددة من لوائح إدارة الغذاء والدواء التي تحكم السجلات الإلكترونية والتوقيعات الإلكترونية، وهو مكون أساسي في CSV لضمان سلامة البيانات ومسارات التدقيق والتحكم في الوصول.
- التحقق من صحة التنظيف: عملية تحقق منفصلة في بعض الأحيان ولكنها ذات صلة يتم إجراؤها على نفس المعدات لإثبات أن إجراء التنظيف يمكنه إزالة بقايا المنتج وعوامل التنظيف والتلوث الميكروبي بشكل فعال ومتسق (نوصي بشدة بتضمينه في بروتوكول IQ OQ PQ، حيث أن حالة التنظيف هي جزء لا يتجزأ من أداء المنتج والعملية).
- تحليل نظام القياس (MSA) / Gage R&R: المنهجية الإحصائية المستخدمة للتحقق من صحة *طرق الاختبار* نفسها، وضمان أن نظام القياس المستخدم للحكم على جودة المنتج دقيق وقابل للتكرار وقابل للإعادة الإنتاج.
- التحقق القائم على المخاطر (باستخدام FMEA/HACCP): المنهجية لتحديد أوضاع الفشل المحتملة والمخاطر التي تهدد جودة المنتج، مما يسمح بتركيز جهود التحقق على معلمات العملية الأكثر أهمية (CPPs).
- سمات الجودة الحرجة (CQAs) ومعايير العملية الحرجة (CPPs): الخصائص المحددة والمحددة للمنتج (CQAs) ومتغيرات العملية (CPPs) التي يجب التحكم فيها لضمان جودة المنتج المطلوبة، والتي تشكل معايير قبول جودة المنتج.
- تحليل قدرة العملية (Cpk/Ppk): التحليل الإحصائي الذي يتم إجراؤه على بيانات PQ لقياس مدى تركيز العملية ضمن حدود مواصفاتها ومدى التباين الذي تتمتع به، مما يوفر درجة رقمية لـ "قدرتها".
- التحقق المستمر من العملية (CPV): المرحلة الثالثة الحديثة للتحقق من صحة العملية، والتي تتضمن المراقبة المستمرة لمعلمات العملية وسمات الجودة أثناء الإنتاج الروتيني لضمان بقاء العملية في حالة تحكم مستمرة.
- إدارة التحكم في التغيير: إجراء نظام الجودة الرسمي لتقييم وتوثيق والموافقة على أي تغييرات مقترحة على نظام أو عملية معتمدة لضمان عدم خروجها عن حالتها المعتمدة بشكل غير مقصود.
- الانحراف وإدارة CAPA: the system for investigating, determining the root cause of, and implementing Corrective and Preventive Actions for any unexpected events or failures that occur during or after validation.
- التحقق بأثر رجعي: نهج التحقق القديم، والذي أصبح الآن نادرًا ما يكون مقبولًا، ويعتمد على تحليل بيانات الإنتاج التاريخية من عملية موجودة وغير مؤكدة لمحاولة إثبات أنها كانت تعمل في حالة من التحكم.
- تقرير ملخص التحقق (VSR): الوثيقة النهائية الحاسمة التي تلخص جهود التحقق بأكملها (IQ OQ PQ)، وتقدم النتائج الرئيسية، وتتناول أي انحرافات، وتعلن رسميًا أن النظام أو العملية تم التحقق من صحتها ومناسبة للاستخدام التجاري.
التعليمات
ما الفرق بين IQ و OQ و PQ؟
تُثبت شهادة تأهيل التركيب (IQ) أن المعدات قد تم تسليمها وتركيبها وتوصيلها وفقًا للمواصفات. وتُثبت شهادة تأهيل التشغيل (OQ) أنها تعمل ضمن نطاقات التشغيل المحددة. أما شهادة تأهيل الأداء (PQ) فتُثبت أن العملية برمتها، باستخدام مواد حقيقية ومشغلين وإجراءات فعلية، تُنتج باستمرار منتجًا يفي بالمواصفات.
بأي ترتيب يتم تنفيذ عمليات IQ و OQ و PQ؟
بهذا الترتيب، لأن كل مرحلة تعتمد على سابقتها: تبدأ عملية التحقق التشغيلي (OQ) بمجرد الموافقة على التحقق التركيبي (IQ)، وتبدأ عملية التحقق من الأداء (PQ) بمجرد الموافقة على التحقق التشغيلي (OQ). بالنسبة للمعدات البسيطة، تُقبل البروتوكولات المدمجة، مثل وثيقة واحدة للتحقق التركيبي (IQ) والتحقق التشغيلي (OQ)، عند وجود مبرر لذلك، شريطة إجراء جميع الفحوصات المطلوبة.
هل تشترط إدارة الغذاء والدواء الأمريكية (FDA) استخدام IQ OQ PQ؟
التحقق من صحة العملية مطلوب، لكن التسميات IQ وOQ وPQ ليست كذلك. يستخدم دليل التحقق من صحة العملية الصادر عن إدارة الغذاء والدواء الأمريكية عام 2011 ثلاث مراحل (تصميم العملية، وتأهيل العملية، والتحقق المستمر من العملية) ومصطلح PPQ. ممارسات التصنيع الجيدة يذكر الملحق 15 كلاً من DQ وIQ وOQ وPQ. ويتبع مصنّعو الأجهزة الطبية نظام إدارة الجودة والفحص (QMSR) التابع لإدارة الغذاء والدواء الأمريكية، والذي دخل حيز التنفيذ في 2 فبراير 2026، والذي يستند إلى ايزو 13485.
هل تحتاج إلى ثلاث دفعات لاختبار الأداء؟
لا يوجد أي تنظيم يحدد العدد بثلاث دفعات. تطلب إرشادات إدارة الغذاء والدواء الأمريكية بيانات كافية لإثبات الثقة الإحصائية، بناءً على المخاطر. ثلاث دفعات ناجحة متتالية هي العرف الصناعي السائد منذ زمن طويل، وهي الأسهل تبريراً في عمليات التدقيق.
ما الفرق بين OQ و PQ؟
تختبر عملية التحقق التشغيلي (OQ) المعدات بشكل مستقل ضمن نطاق تشغيلها، بما في ذلك الحدود والإنذارات، وعادةً ما تستخدم مواد اختبار. أما عملية التحقق الإنتاجي (PQ) فتُشغّل العملية بأكملها باستخدام مواد الإنتاج، والمشغلين المدربين، والإجراءات المعتمدة، وتتحقق من أن المنتج النهائي يفي بمعايير الجودة المطلوبة.
ما هو نظام URS ولماذا يأتي أولاً؟
تحدد مواصفات متطلبات المستخدم (أو ما يعادلها) ما يجب أن يقوم به الجهاز أو العملية، من وجهة نظر المستخدم والجودة. ويعتمد اختيار المورد وكل اختبار في مراحل IQ وOQ وPQ عليها. وبدونها، لا يوجد معيار للتقييم.
كيف ترتبط قيم FAT و SAT بقيم IQ و OQ؟
اختبار القبول النهائي (FAT) هو الاختبار الذي يُجرى في موقع المورّد قبل الشحن، بينما اختبار القبول في الموقع (SAT) هو الاختبار الذي يُجرى في موقعك بعد التركيب. يمكن لنتائج هذين الاختبارين أن تقلل من الحاجة إلى تكرار الاختبارات في اجتياز اختبارات التحقق من التركيب (IQ) والتحقق من التشغيل (OQ) إذا تمت مراجعتها ضمن نظام الجودة الخاص بك، لكنها لا تُغني عن اختبار التحقق من التشغيل (OQ) الخاص بك.
ماذا يعني اختبار أسوأ الحالات في OQ؟
هذا هو الجزء الصعب الذي يتطلب خبرة الخبراء: اختبار مجموعات من المعايير عند حدودها القصوى وتثبيتها عند هذه الحدود، بدلاً من اختبار معيار واحد في كل مرة. على سبيل المثال، درجة حرارة السخان القصوى أثناء تشغيل المحرك بأقصى سرعة لمدة تتراوح بين 30 و60 دقيقة. غالباً ما تظهر الأعطال فقط عند هذه التوليفات.
متى يجب إعادة تأهيل المعدات؟
على الرغم من وجود حالات واضحة أو نموذجية في هذا المجال، إلا أن هذه المرحلة غالباً ما تكون معقدة، حيث يجب على الخبراء التدخل لتحديد متى يؤثر تغيير جوهري على الحالة المعتمدة: كتعديل المعدات، أو نقلها، أو إجراء إصلاحات رئيسية، أو استخدام مواد جديدة، أو تغيير معايير العملية. يُعاد تنفيذ الأجزاء المتأثرة من اختبارات التحقق من التركيب (IQ)، أو التشغيل (OQ)، أو الأداء (PQ)، بناءً على تقييم موثق للمخاطر ضمن إجراءات التحكم في التغيير.
هل يحتاج الاستبدال المماثل إلى إعادة تأهيل؟
ليس بالضرورة استبدالاً كاملاً. وثّق عملية الاستبدال ضمن إجراءات التحكم في التغيير، وبرر أنها مطابقة في الوظيفة والمواصفات، وقم بإجراء الفحوصات التي تتطلبها عملية تقييم المخاطر، مثل التحقق من التركيب والمعايرة.
ما هي الوثائق التي يجب تضمينها في ملف تقييم الذكاء؟
يشمل ذلك أمر الشراء، والكتيبات، ومواصفات التصميم، والرسومات، وشهادات معايرة أجهزة القياس، وشهادات المطابقة مثل علامات CE أو FDA، وإصدارات البرامج الثابتة والبرامج، وقائمة التحقق من التركيب. يُعدّ نقص أيٍّ من هذه المستندات سببًا وجيهًا لرفض التسليم أو احتجاز الشحنة.
ما الذي يتم فحصه في اختبارات إنذار التشغيل واختبارات التعشيق؟
يجب أن يتم تفعيل كل إنذار عند نقطة ضبطه، وأن يتم إيقاف كل قفل أو منعه من العمل كما هو مصمم، على سبيل المثال عند فتح باب أو ارتفاع درجة الحرارة. اختبر ذلك بمحاكاة الحالة، وسجل الاستجابة والحالة الآمنة التي تم الوصول إليها.
من يكتب ويوافق على بروتوكولات IQ OQ PQ؟
عادةً ما يقوم فريق التحقق أو الهندسة بكتابة هذه التقارير. ويقوم مالك النظام وفريق ضمان الجودة بالموافقة عليها قبل التنفيذ، ثم يوافقان على التقرير النهائي بعد ذلك. ولا تُحتسب النتائج إلا إذا تمت الموافقة على البروتوكول قبل بدء الاختبار.
ماذا يحدث عندما يفشل الاختبار أثناء عملية التحقق التشغيلي (OQ) أو التحقق من الأداء (PQ)؟
عادةً، يُسجّل ذلك كانحراف، ويُبحث في السبب، ويُقيّم الأثر، ويُصلح المشكلة، ثم تُعاد الاختبارات المتأثرة. لا تُستبدل النتيجة الفاشلة أبدًا. يعمل البروتوكول كعقد، لذا يتطلب كل انحراف تبريرًا كتابيًا.
هل تنطبق معايير IQ و OQ و PQ على البرامج والأنظمة المحوسبة؟
نعم. يتحقق اختبار IQ من التثبيت والتكوين، ويختبر اختبار OQ الوظائف والتحكم في الوصول والإنذارات وسلامة البيانات، ويؤكد اختبار PQ أداء النظام في ظروف التشغيل الفعلية. ويُستخدم التسلسل نفسه للبرامج التي تتحكم في عملية منظمة أو تسجلها.
ما هي البدائل لـ IQ OQ PQ؟
من بين أمور أخرى، معيار ASTM E2500 (التحقق القائم على المخاطر في صناعة الأدوية)، والتشغيل والتأهيل باستخدام اختبارات القبول في المصنع (FAT) واختبارات القبول في الموقع (SAT)، وPPAP في صناعة السيارات، ومنهجية Six Sigma DMAIC أو DMADV، وخطوط أنابيب التكامل المستمر/التسليم المستمر (CI/CD) للبرمجيات. يعتمد اختيار المعيار المناسب على القطاع الصناعي وما تقبله الجهات التنظيمية أو العملاء.
مسرد المصطلحات المستخدمة
American Society for Testing and Materials (ASTM): منظمة معايير دولية تعمل على تطوير ونشر المعايير الفنية الطوعية المتفق عليها للمواد والمنتجات والأنظمة والخدمات، بهدف تحسين الجودة والسلامة في مختلف الصناعات.
Code of Federal Regulations (CFR): مجموعة من القواعد العامة والدائمة التي نشرتها الوكالات الفيدرالية في الولايات المتحدة، منظمة حسب الموضوع في 50 عنوانًا، تعمل كمصدر قانوني رسمي للوائح الفيدرالية.
Computer Numerical Control (CNC): عملية تصنيع تستخدم برامج حاسوبية مبرمجة للتحكم في أدوات الآلات، مما يتيح الحركة والتشغيل الدقيقين لمهام مثل الطحن والحفر والخراطة، مما يعزز الأتمتة والدقة في الإنتاج.
Computer Numerically Controlled (CNC): عملية تصنيع تستخدم برامج كمبيوتر مبرمجة للتحكم في أدوات الآلة، مما يتيح التشغيل الدقيق والآلي لمهام مثل القطع والطحن والحفر ونقش المواد.
Continuous Integration/Continuous Deployment (CI/CD): ممارسة تطوير البرمجيات التي تعمل على أتمتة دمج تغييرات التعليمات البرمجية ونشرها في بيئات الإنتاج، مما يتيح التحديثات المتكررة والتسليم بشكل أسرع وتحسين التعاون بين فرق التطوير والعمليات من خلال الاختبار والمراقبة الآلية.
Continuous Integration/Continuous Deployment (CICD): ممارسة تطوير البرمجيات التي تعمل على أتمتة دمج تغييرات التعليمات البرمجية ونشرها في بيئة الإنتاج، مما يتيح التحديثات المتكررة ويقلل من مشكلات التكامل من خلال خطوط أنابيب الاختبار والتسليم الآلية.
Corrective Action and Preventative Action (CAPA): نهج منهجي لتحديد حالات عدم المطابقة والمشكلات المحتملة والتحقيق فيها ومعالجتها لمنع تكرارها وضمان الامتثال للمعايير التنظيمية في أنظمة إدارة الجودة.
Corrective and Preventive Action (CAPA): اتباع نهج منهجي لتحديد حالات عدم المطابقة والتحقيق فيها ومعالجتها لمنع تكرارها والقضاء على المشكلات المحتملة، وضمان الامتثال للمعايير التنظيمية والتحسين المستمر في العمليات والمنتجات.
Cost and Freight (CFR): اتفاقية شحن يدفع فيها البائع تكاليف النقل والشحن لتسليم البضائع إلى ميناء محدد، بينما يتحمل المشتري المخاطر والمسؤولية عن التأمين والتكاليف بمجرد تحميل البضائع على السفينة.
Critical Control Points (CCP): مراحل محددة في العملية، حيث يُمكن تطبيق الرقابة لمنع أو القضاء على أو تقليل مخاطر سلامة الغذاء إلى مستويات مقبولة. يُعدّ تحديد هذه النقاط أساسيًا لتحليل المخاطر بفعالية وإدارة الرقابة الحرجة في أنظمة إنتاج الغذاء.
current Good Manufacturing Practice (cGMP): نظام يضمن إنتاج المنتجات والتحكم فيها باستمرار وفقًا لمعايير الجودة، ويشمل اللوائح والمبادئ التوجيهية لعمليات التصنيع والمرافق والمعدات والموظفين لضمان السلامة والجودة والفعالية في الصناعات الدوائية والغذائية وغيرها من الصناعات المنظمة.
Defects Per Million Opportunities (DPMO): مقياس يستخدم في مراقبة الجودة لتحديد عدد العيوب في عملية ما لكل مليون فرصة للخطأ، ويتم حسابه عن طريق قسمة عدد العيوب على العدد الإجمالي للفرص وضربه في مليون.
Define Measure Analyze Improve Control (DMAIC): استراتيجية الجودة المعتمدة على البيانات المستخدمة في Six Sigma لتحسين العمليات، وتتكون من خمس مراحل: تحديد المشكلة، وقياس الأداء الحالي، وتحليل البيانات لتحديد الأسباب، وتحسين العمليات بناءً على النتائج، والتحكم في الأداء المستقبلي للحفاظ على التحسينات.
Define, Measure, Analyze, Design, Verify (DMADV): منهجية تعتمد على البيانات تُستخدم في منهجية ستة سيجما لتطوير عمليات أو منتجات جديدة. وتشمل تحديد أهداف المشروع، وقياس المتطلبات، وتحليل الخيارات، وتصميم الحلول، والتحقق من النتائج لضمان استيفاء معايير الجودة والأداء.
Design Validation (DV): عملية لضمان أن المنتج يلبي المتطلبات المحددة والاستخدام المقصود من خلال الاختبار والتقييم، والتأكد من أن التصميم يلبي غرضه ويعمل بشكل صحيح في ظروف العالم الحقيقي.
Failure Mode and Effects Analysis (FMEA): طريقة منهجية لتقييم أوضاع الفشل المحتملة داخل النظام أو العملية أو المنتج، وتقييم آثارها على الأداء، وإعطاء الأولوية للمخاطر لتحسين الموثوقية والسلامة من خلال الإجراءات التصحيحية.
Food and Drug Administration (FDA): وكالة اتحادية تابعة لوزارة الصحة والخدمات الإنسانية الأمريكية مسؤولة عن تنظيم سلامة الأغذية والأدوية والأجهزة الطبية ومستحضرات التجميل ومنتجات التبغ لضمان الصحة العامة والسلامة من خلال التقييم العلمي وإنفاذ معايير الامتثال.
Good Manufacturing Practice (GMP): نظام يضمن إنتاج المنتجات ومراقبتها باستمرار وفقًا لمعايير الجودة، مما يقلل من المخاطر المرتبطة بإنتاج الأدوية والصناعات ذات الصلة. ويشمل إرشادات لعمليات التصنيع، وظروف المنشأة، ومؤهلات الموظفين، وممارسات التوثيق لضمان سلامة المنتج وفعاليته.
Hazard Analysis and Critical Control Points (HACCP): نهج منهجي لسلامة الغذاء يعمل على تحديد المخاطر وتقييمها والسيطرة عليها عند نقاط حرجة في عملية الإنتاج لمنع الأمراض المنقولة بالغذاء وضمان سلامة المنتج.
Installation Qualification (IQ): عملية موثقة للتحقق من تركيب المعدات أو الأنظمة وفقًا للمواصفات، بما في ذلك تقييم المرافق والظروف البيئية والامتثال لمتطلبات التصميم، وضمان الجاهزية للتأهيل التشغيلي.
Measurement System Analysis (MSA): طريقة إحصائية تستخدم لتقييم دقة وموثوقية عمليات وأدوات القياس، والتأكد من أن البيانات التي تم جمعها صالحة ومتسقة لاتخاذ القرارات في مراقبة الجودة وتحسين العمليات.
Operational Qualification (OQ): عملية التحقق التي تضمن أن المعدات أو الأنظمة تعمل وفقًا للمتطلبات المحددة ضمن حدود محددة، مما يؤكد أنها تعمل كما هو مقصود في بيئة التشغيل الخاصة بها.
Performance Qualification (PQ): عملية تتحقق من أن النظام أو المعدات تعمل وفقًا لمتطلبات محددة في ظل ظروف العالم الحقيقي، مما يضمن قيامها بوظيفتها المقصودة باستمرار ضمن حدود محددة مسبقًا.
Process Capability Index (Cpk): مقياس إحصائي يقيس مدى قدرة عملية ما على إنتاج مخرجات ضمن حدود محددة، مما يشير إلى العلاقة بين متوسط العملية وأقرب حد للمواصفات، مع تعديله وفقًا لتغيرات العملية.
Process Performance Index (Ppk): مقياس إحصائي يُحدد مدى استيفاء عملية ما لحدود المواصفات، ويُحسب باستخدام متوسط العملية والانحراف المعياري. ويشير إلى قدرة العملية على إنتاج مخرجات ضمن حدود محددة، مع مراعاة التباين والتمركز.
Product Lifecycle Management (PLM): نهج منهجي لإدارة دورة حياة المنتج من البداية، من خلال التصميم الهندسي والتصنيع، إلى الخدمة والتخلص منها، ودمج الأشخاص والعمليات والبيانات والتكنولوجيا لتحسين جودة المنتج وتقليل الوقت المستغرق لطرح المنتج في السوق وتعزيز التعاون بين أصحاب المصلحة.
Production Part Approval Process (PPAP): إجراء موحد يستخدم في التصنيع لضمان استيفاء الموردين لمتطلبات الجودة قبل الإنتاج الضخم، ويتضمن ذلك توثيق وإثبات مواصفات التصميم وقدرات العملية وعينات الإنتاج للتأكد من الامتثال لتوقعات العملاء.
Quality Management System (QMS): نظام منظم من العمليات والإجراءات والمسؤوليات يهدف إلى ضمان الجودة المتسقة في المنتجات والخدمات، وتسهيل التحسين المستمر، وتلبية متطلبات العملاء والمتطلبات التنظيمية.
Revolutions Per Minute (RPM): وحدة قياس تشير إلى عدد الدورات الكاملة التي يدورها جسم حول محور ثابت في دقيقة واحدة. تُستخدم عادةً لتحديد سرعة المحركات والآلات الدوارة الأخرى.
Standard Operating Procedure (SOP): مجموعة من التعليمات خطوة بخطوة تم إنشاؤها لمساعدة العمال على تنفيذ العمليات الروتينية باستمرار وبكفاءة، وضمان الامتثال للوائح ومعايير الجودة.
Statistical Process Control (SPC): طريقة لمراقبة الجودة تستخدم تقنيات إحصائية لمراقبة عملية ما والتحكم فيها، والتأكد من أنها تعمل بكامل إمكاناتها من خلال تحديد الاختلافات والحفاظ على الناتج المتسق ضمن حدود محددة.
User Requirement Specification (URS): وثيقة تفصل احتياجات وتوقعات المستخدمين لنظام أو منتج، وتحدد المتطلبات الوظيفية وغير الوظيفية لتوجيه التطوير وضمان التوافق مع أهداف المستخدم.
روابط خارجية حول عملية التحقق من صحة IQ OQ PQ
المعايير الدولية
(حرك الرابط لرؤية وصفنا للمحتوى)