シームレス鋼管は、穴あけと圧延によって形成された中空断面で、全長にわたって溶接継ぎ目がありません。壁は円周全体にわたって均一です。これにより、予測可能な強度と高い耐摩耗性が得られます。 プレッシャー 高温下でも高い耐性と安定した挙動を示す。石油・ガス産業、発電産業、重機産業などが、こうした特性を頼りにしている。
シームレスチューブの製造工程
この工程は、丸い固体のビレットから始まります。ビレットは炉で約1,200℃まで加熱され、鋼は変形できるほど柔らかくなりますが、まだ固体の状態です。次に、マンネスマン法と呼ばれる穿孔加工が行われます。ビレットは、角度のついた2つの回転ロールの間を移動し、固定された穿孔プラグの上を通過します。プラグは全長にわたって中央に穴を開け、肉厚の中空シェルを残します。どの箇所も板材を曲げたり接合したりしないため、チューブには溶接継ぎ目がありません。そのため、シームレス製品は高圧パイプライン、ボイラー、油圧システムなどに使用されるのです。
穴を開けたシェルは、その後、引き伸ばされ、薄肉化されます。マンドレルミルまたはピルガーミルでは、ロールがシェルを内部のバーに沿って加工し、肉厚を減らし、長さを伸ばします。サイジングミルまたはストレッチリデューシングミルで外径を仕様に合わせます。より小さく、より薄く、または公差が厳しいチューブは通常、冷間引抜きされます。熱間仕上げされたチューブは、内部マンドレルの有無にかかわらず、室温でダイを通して引き抜かれます。冷間引抜きは、表面仕上げ、寸法公差、および強度を向上させます。その後、応力緩和のために熱処理が行われます。 ストレス そして機械的特性を設定します。矯正と所定の長さへの切断後、すべてのチューブは検査されます。 超音波 また、渦電流探傷検査により、出荷前に内部および表面の欠陥を検出します。
シームレスチューブの用途
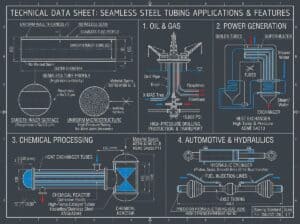
シームレスチューブは、圧力、温度、または安全性の面で溶接継ぎ目が危険となる場合に指定されます。
- 石油・ガス: ケーシング、チュービング、ラインパイプは、高圧の流体を輸送するが、多くの場合、腐食性の高い坑内環境にさらされる。
- 発電: ボイラー管、過熱器、熱交換器は、火力発電所や原子力発電所において高温蒸気を扱う装置である。
- 化学・石油化学プラント: プロセス配管や反応器は、腐食性の高い媒体を輸送する。 合金 また、ステンレス鋼のグレードは、 耐食性.
- 自動車および機械: 車軸、ドライブシャフト、ベアリングレース、エンジン部品などは、繰り返し荷重がかかる状況下でも均一な肉厚が必要である。
- 油圧と空気圧: シリンダーバレルや高圧配管には、滑らかで精密な内径が必要です。冷間引抜きシームレスチューブは、それを実現します。
- 建設および構造用途: 橋梁、海洋プラットフォーム、大型足場などは、高荷重を支えるための管材を使用している。
- 航空宇宙・防衛: 油圧配管、着陸装置部品、砲身には、高い強度対重量比と一貫した品質が求められる。
- ガスボンベおよび圧力容器: 継ぎ目のない構造により、圧縮ガスを貯蔵する容器において、溶接部が破損箇所となる可能性が排除される。
圧力下での信頼性と円周全体にわたる均一な強度が選択の決め手となることが多い一方、後述する溶接管はコストが低く、低圧用途や構造用途に適している。
溶接管は市場の異なるセグメントに対応している。
- 電気抵抗溶接管や高周波溶接管は、建築物の構造用中空形材、足場、フェンス、手すりなどに使用されます。自動車の排気システム、家具のフレーム、コンベアローラーなどにも使用されています。
- 大口径のサブマージアーク溶接管は、水道管や下水道管、長距離の石油・ガス輸送管などで一般的に使用されています。消火スプリンクラーシステムや空調配管には炭素鋼溶接管が使用され、食品、乳製品、製薬工場では衛生的なステンレス鋼溶接管が標準となっています。
これらの用途では溶接継ぎ目は許容範囲内であり、メートル当たりのコストの低さとサイズ範囲の広さが選択の決め手となる。
シームレス鋼管に関する外部リンク
(リンクにカーソルを合わせると、コンテンツの説明が表示されます)