Von der Luftfahrtwissenschaft zur industriellen Sequenzierung: die Steffen-Boarding-Methode.
Sequenzierungsprobleme zählen zu den ältesten und hartnäckigsten Herausforderungen im Bereich der Produktionsplanung. Ob es sich um einen schmalen Gang, einen Produktionsengpass, eine Laderampe oder einen Lagerkorridor handelt, die grundlegende Frage ist immer dieselbe: In welcher Reihenfolge sollten Agenten, Objekte oder Aufgaben bearbeitet werden, um Interferenzen zwischen ihnen zu minimieren und den Durchsatz zu maximieren?
Im Jahr 2008 veröffentlichte der Physiker Jason Steffen eine formale mathematische Behandlung eines konkreten Beispiels dieses Problems: das Boarding von Flugzeugen. Seine ursprünglich bescheiden angelegte Arbeit entwickelte eine Strategie zur Abfolge der Boardingvorgänge, die alle bestehenden Boardingrichtlinien der Fluggesellschaften deutlich übertraf. Das Ergebnis erregte weit über die Luftfahrt hinaus Aufmerksamkeit, da die zugrunde liegende Logik nicht auf Flugzeuge beschränkt war.
Es handelte sich um ein allgemeines Prinzip zur Planung der Bewegung einzelner Agenten durch eine eingeschränkte lineare Umgebung hin zu zugewiesenen Positionen.
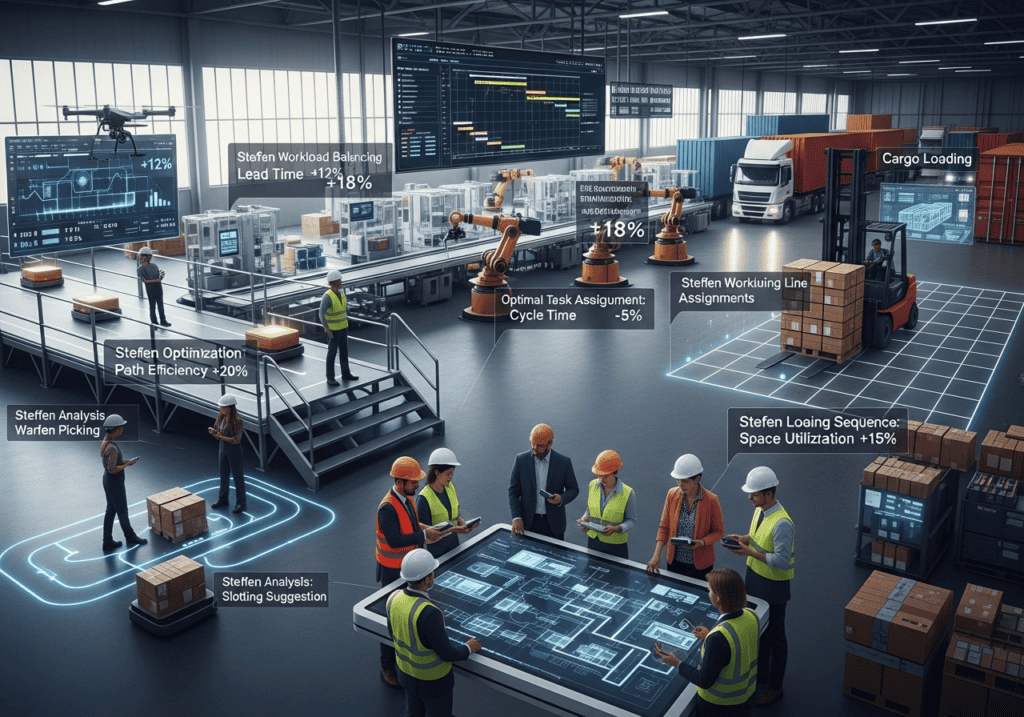
Dieser Artikel untersucht die Steffen-Methode in ihrer Gesamtheit, von ihren wissenschaftlichen Ursprüngen über ihre experimentelle Validierung, ihr Scheitern bei der Anwendung in der kommerziellen Luftfahrt bis hin zu ihrer Übertragbarkeit als operatives industrielles Rahmenwerk. Der praktische Nutzen für Ingenieure und Betriebsleiter liegt nicht in einer effizienteren Abwicklung des Boardings von Flugzeugen, sondern darin, das von Steffen identifizierte Strukturmuster zu erkennen und es überall dort anzuwenden, wo ähnliche Stördynamiken auftreten: Kommissioniervorgänge im Lager, Verladesequenzen von Fracht, Zuweisungen an Fertigungslinien, Frachtbündelung und Routenplanung für die Zustellung auf der letzten Meile.
Sequenzprobleme dieser Art sind eng mit dem klassischen Routenproblem verwandt: Anwendungsgebiete des Problems des Handlungsreisenden sind beispielsweise Lieferroutenplanung, Leiterplattenbohrung und Kommissionierung im Lager. Allen diesen Anwendungsgebieten ist gemeinsam, dass die optimale Reihenfolge der Besuche ermittelt werden muss.
Die wichtigsten Erkenntnisse
- Identifizieren Sie die Problemklasse, bevor Sie die Lösung anwenden: Das Steffen-Prinzip ist nur anwendbar, wenn drei Bedingungen gleichzeitig erfüllt sind: ein eingeschränkter Pfad, der kein Umgehen zulässt, feste Zielzuweisungen entlang dieses Pfades und eine lokale Operation an jedem Ziel, die ein blockierendes Ereignis erzeugt. Fehlt eine dieser drei Bedingungen, ist die Methode nicht anwendbar und ein anderes Optimierungsverfahren erforderlich.
- Die Interferenzdistanz ist der erste zu berechnende Parameter: Vor jeder Umgestaltung einer Arbeitssequenz muss der minimale räumliche Abstand zwischen zwei gleichzeitig laufenden Arbeitsgängen gemessen werden, der Blockierungen verhindert. Dieser Wert hängt von der Stellfläche der Geräte, der Gangbreite und der seitlichen Reichweite ab. Jede Entscheidung zur Sequenzierung basiert auf diesem Wert. Die Verwendung eines willkürlichen Puffers anstelle eines gemessenen Puffers führt entweder zu Kapazitätsverschwendung oder verhindert nicht die beabsichtigten Interferenzen.
- Die Logik der Zonen von hinten nach vorn ist unter realen Bedingungen die schlechteste Strukturierungsoption: In der Luftfahrt und vergleichbaren industriellen Umgebungen führt die zonenbasierte Sequenzierung, die Agenten in Gruppen einteilt, ohne die räumliche Ordnung innerhalb der Gruppen zu berücksichtigen, zu schlechteren Ergebnissen als der Verzicht auf eine Sequenzierung. Die Zone vermittelt ein trügerisches Gefühl der Kontrolle, während sie gleichzeitig eine starke Clusterbildung innerhalb jeder Gruppe verursacht. Jede Einrichtung, die derzeit eine Makrozonen-Disposition ohne räumliche Ordnung innerhalb der Zonen verwendet, sollte dies als Rückschritt und nicht als Fortschritt betrachten.
- Individuelle Pfadoptimierung und Interferenz zwischen Agenten sind separate Probleme: Die Minimierung der Laufwege einzelner Kommissionierer oder der Routenlängen einzelner Fahrzeuge reduziert nicht die gegenseitigen Behinderungen dieser Akteure. Ein Lager, das die individuellen Kommissionierwege optimiert hat, aber nicht die räumliche Trennung der Kommissionierer, hat die Hälfte des Problems gelöst. Das Steffen-Prinzip befasst sich mit der zweiten Hälfte: Welche Abfolge von Akteuren verhindert gegenseitige Blockaden, unabhängig von der Effizienz der einzelnen Wege?
- Eine teilweise Implementierung erzielt den größten Nutzen bei deutlich geringerem Aufwand: Die WILMa-Variante – laterale Klassensortierung ohne strikt alternierende Reihen – erzielt den Großteil der Vorteile der Steffen-Methode mit wesentlich einfacheren Infrastrukturanforderungen. Im Lagerkontext bedeutet dies: Die Sequenzierung der Operationen nach ihrer lateralen Reichweite (Tiefregal vor Mittelregal vor Frontkommissionierung) vor der Durchsetzung der alternierenden Lagerplatztrennung bringt den größten Anteil der möglichen Verbesserung. Warten Sie nicht auf die vollständige Implementierung, bevor Sie die Bereitstellung verzögern.
- Die Messung muss der Umsetzung vorausgehen. Störereignisse sind in den üblichen Produktivitätskennzahlen nicht sichtbar.
- Das Problem der Konformität ist ein Informationsproblem, kein Disziplinproblem. Agenten weichen von optimierten Sequenzen ab, weil sie den räumlichen Zustand anderer Agenten auf demselben eingeschränkten Pfad nicht einsehen können. Ein Kommissionierer, der seinen Weg abkürzt, oder ein Gabelstaplerfahrer, der gleichzeitig eine benachbarte Tür benutzt, trifft eine rationale lokale Entscheidung mit unvollständigen Informationen. Die Lösung besteht darin, den räumlichen Zustand zwischen den Agenten in Echtzeit sichtbar zu machen, anstatt die strikte Einhaltung einer vorgegebenen Liste zu erzwingen. Informationsbasierte Konformität ist robuster und verhält sich bei Ausnahmen weniger problematisch.
- Die Steffen-Sequenzierung ist die korrekte Dispositionslogik für AGV-Flotten und Roboter-Kommissionierer: Automatisierte Systeme beseitigen das Problem der Einhaltung von Vorschriften vollständig. Eine AGV-Flotte oder ein robotergestütztes Kommissioniersystem, das in einer kontrollierten Reihenfolge eingesetzt werden kann, bietet die ideale Umgebung für eine vollständige Steffen-basierte Auftragsabwicklung. Verfügt die Anlage zwar über automatisierte Materialhandhabung, setzt aber auf das Prinzip „Nächster Auftrag“ oder „FIFO“, geht messbarer Durchsatz verloren. Die Steuerung der Fahrzeuge im Wechsellager ist in den meisten modernen AGV-Managementsystemen eine Konfigurationsänderung und keine Investition.
- Die Planung der Laderampenplanung sollte ein Kriterium für die räumliche Trennung beinhalten: Die Standard-Laderampenplanung priorisiert nach Abfahrtszeit. Durch die Hinzunahme einer räumlichen Trennungsregel – Lkw mit ähnlicher Abfahrtspriorität dürfen nicht gleichzeitig benachbarte Tore beladen – lassen sich die kostspieligsten Gabelstaplerkollisionen im Bereitstellungsbereich ohne Infrastrukturinvestitionen vermeiden. Die meisten Laderampenmanagementsysteme unterstützen dies als sekundäres Sortierkriterium. Die erforderlichen Betriebsdaten (Torposition, Ladebeginn) werden in nahezu jedem WMS bereits erfasst.
- Bei der Slotting-Strategie sollte die räumliche Trennung von Artikeln mit hohem Umschlag als Einschränkung und nicht als zweitrangiges Anliegen behandelt werden: placing multiple high-velocity SKUs in adjacent positions optimizes individual pick ergonomics while creating predictable inter-picker clustering in every wave that includes those SKUs. Where two candidate slotting positions are otherwise equivalent, spatial separation from other high-velocity items should be the tiebreaker. In facilities where this is architecturally impossible, a dedicated wide-aisle fast-pick zone that removes the interference constraint entirely is the correct structural response.
- Die Cross-Dock-Abfertigung ist strukturell identisch mit dem Problem der Flugzeuggangreihen: Ein Bereitstellungsbereich mit eingeschränkter Zufahrt für Gabelstapler und festen Ausgangstorpositionen weist alle drei Strukturmerkmale der Steffen-Problemklasse auf. Palettenbewegungen vom Bereitstellungsbereich zu den Ausgangstoren sollten so sequenziert werden, dass gleichzeitig laufende Bewegungen im Bereitstellungsraster räumlich getrennt sind. Betriebe, die bereits Palettenbereitstellungspositionen in ihrem WMS erfassen, können dies ohne Hardwareänderung als Versandsequenzierungsregel implementieren.
- Eine hohe Varianz der Betriebsdauer zerstört die Gewährleistung der räumlichen Trennung: Die Interferenzvermeidung der Steffen-Methode beruht darauf, dass der Ladevorgang abgeschlossen ist, bevor der nächste Agent an einer benachbarten Position eintrifft. Bei stark variierenden Vorgangsdauern – beispielsweise bei einem Kommissionierer, der den Inhalt eines Behälters umsortiert, oder einem Gabelstapler, der eine Palette nicht sofort sauber absetzen kann – bricht die in die Sequenz eingeplante Lücke zusammen und es kommt erneut zu Interferenzen. In Umgebungen mit hoher Dauervarianz sollte der Interferenzpuffer proportional erhöht oder eine konservative Teilimplementierung anstelle der vollständigen alternierenden Slot-Sequenz angewendet werden.
- Herkömmliche WMS- und MES-Plattformen erfordern einen Middleware-Ansatz, keinen Ersatz: Die meisten vor über zehn Jahren eingeführten Einsatzplanungssysteme verfügen über Sequenzierungs-Engines, die die räumliche Trennung nicht als nativen Parameter unterstützen. Die Implementierung dieser Logik als Middleware-Schicht, die Einsatzsignale abfängt und die räumliche Reihenfolge anwendet, bevor diese den Bediener erreichen, ist risikoärmer und kostengünstiger als ein Plattform-Upgrade. Die Middleware benötigt lediglich die aktuellen Positionen der Agenten und die Standorte der anstehenden Einsätze – Daten, die moderne Positionsverfolgungssysteme bereits liefern.
- Die organisatorische Hürde spiegelt die technische Hürde wider: Beide Ansätze erfordern die Sichtbarmachung unsichtbarer Kosten. Fluggesellschaften haben die Steffen-Methode hauptsächlich deshalb nicht übernommen, weil Priority Boarding Einnahmen generiert und die damit verbundenen Kosten diffus und nicht messbar sind. Produktions- und Logistikbetriebe stehen vor derselben Dynamik: Der zuständige Bereichsleiter meldet sich wegen einer verpassten Lieferung, nicht aber wegen der insgesamt 40 Minuten Standzeit der Gabelstapler im Bereitstellungsbereich, die entstanden sind, weil die Zuweisung der Türen nicht sequenziell erfolgte. Die Erfassung der Kosten für Störungen als separate Position im operativen Reporting – und nicht als Einbeziehung in die durchschnittliche Arbeitseffizienz – ist die organisatorische Voraussetzung für die nachhaltige Implementierung jeglicher Optimierung der Abläufe.
Die Ökonomie der Ineffizienz beim Boarding
Das Boarding ist kein unbedeutendes operatives Detail. Bei einem Schmalrumpfflugzeug mit nur einem Mittelgang auf Kurzstrecken ist die Wartezeit zwischen Landung und nächstem Abflug der Hauptfaktor für die begrenzte Flugzeugauslastung. Eine Fluggesellschaft, die Flugzeuge mit 150 Sitzplätzen auf Strecken von 90 Minuten bis 2 Stunden einsetzt, kann realistischerweise fünf bis sechs Rotationen pro Flugzeug und Tag einplanen. Das Boarding beansprucht durchschnittlich 15 bis 25 Minuten der Gate-Zeit. Bei einem engen Zeitplan führt jede Verzögerung beim Boarding direkt zu Verspätungen, die sich über die Rotationen des Tages summieren.
Die wirtschaftlichen Folgen sind nicht zu unterschätzen. Branchenschätzungen aus der Zeit vor der Pandemie bezifferten die Kosten einer einminütigen Blockverspätung bei Schmalrumpfflugzeugen durchweg auf 60 bis 120 US-Dollar, wenn alle Faktoren berücksichtigt werden: Treibstoffverbrauch im Leerlauf und beim Rollen, Crewzeit, Gategebühren, Auswirkungen auf Anschlusspassagiere und Entschädigungsverpflichtungen gemäß den Passagierrechten in verschiedenen Ländern. Ein Boarding-Prozess, der bei einem einzelnen Flugzeug 10 Minuten länger dauert als geplant, kostet mindestens 600 US-Dollar pro Vorfall. Bei einer Flotte von 100 Flugzeugen, die jeweils zwei Gate-Anflüge pro Tag absolvieren, bedeuten systematische Boarding-Verzögerungen von 10 Minuten jährliche, vermeidbare Kosten von über 40 Millionen US-Dollar.
Die Branche kennt diese Zahlen seit Jahrzehnten. Zahlreiche Beratungsstudien und interne Analysen von Fluggesellschaften haben die Boardingzeit als Hebel zur Verbesserung der Flugzeugauslastung modelliert. Das übereinstimmende Ergebnis ist, dass die derzeitigen Boardingstrategien in der Praxis ihr theoretisches Potenzial weit unterschreiten. Die Diskrepanz ist nicht primär auf die Geschwindigkeit der Passagiere oder die Flugzeugkonfiguration zurückzuführen, sondern auf die Gestaltung der Abläufe.
Der Verlustmechanismus
Die Zeitkosten für ineffizientes Boarding entstehen fast ausschließlich durch ein einziges Phänomen: die Blockierung der Gänge.
Wenn ein Passagier anhält, um sein Gepäck in die Gepäckablage zu laden, entsteht in einem einspurigen Gang ein unüberwindbares Hindernis. Jeder nachfolgende Passagier wird dadurch aufgehalten. Der Zeitverlust addiert sich nicht, sondern multipliziert sich, da die blockierten Passagiere selbst Gangplätze belegen und so verhindern, dass weiter hinten liegende Passagiere ihre Reihen erreichen. Dies führt zu einer Kettenreaktion weiterer Blockaden.
Dieser Kaskadeneffekt verstärkt sich, wenn Passagiere auf Gang- und Mittelsitzen vor den Fensterpassagieren derselben Reihe einsteigen dürfen. Der Fensterpassagier muss warten, bis die Gang- und Mittelpassagiere aufstehen, in den Gang gehen, ihn passieren lassen und sich dann wieder hinsetzen. Jeder dieser Vorgänge dauert unter idealen Bedingungen 15 bis 30 Sekunden. In einem Flugzeug mit 150 Sitzplätzen und einer 3-3-Konfiguration gibt es 50 Reihen. Bei zufälligem oder von hinten nach vorn erfolgendem Einsteigen wird ein erheblicher Teil dieser Reihen mindestens einmal, viele sogar zweimal, von dieser seitlichen Blockierung betroffen sein.
Das Einsteigen von hinten nach vorn, die nach wie vor gängigste Strategie der großen Fluggesellschaften, erscheint auf den ersten Blick logisch: Wenn die Passagiere in den hinteren Reihen zuerst einsteigen, sollte dies den Passagieren in den vorderen Reihen ermöglichen, ohne dass diese durch Passagiere, die noch weiter hinten Gepäck verladen, behindert werden. In der Praxis funktioniert diese Strategie jedoch schlecht, da die Passagiere innerhalb derselben Zone in beliebiger Reihenfolge einsteigen. Ein Passagier in Reihe 28, der vor einem Passagier in Reihe 30 innerhalb derselben hinteren Zone einsteigt, blockiert dennoch den Gang und behindert so den Passagier in Reihe 30 hinter ihm.
Die Zonendisziplin steuert die Makrosequenz, löst aber nicht die Interferenzen innerhalb der Zone, die den größten Teil des Zeitverlusts verursachen.
Bodenhöhenmessung
Realwelt-Szenario: Zeit- und Bewegungsstudien, die in den letzten fünfzehn Jahren an mehreren Flughäfen durchgeführt wurden, lieferten konsistente Ergebnisse. Zufälliges Boarding – Passagiere steigen in keiner festgelegten Reihenfolge ein – ist unter realen Bedingungen vergleichbar mit den meisten strukturierten Zonenstrategien, da die Disziplin der Zonenstrategien bei der Umsetzung oft nicht gegeben ist. Passagiere treffen mit unterschiedlicher Geschwindigkeit am Gate ein, die Einhaltung der Zonen ist nicht perfekt, Familien und Gruppen schaffen Ausnahmen, die vom Gate-Personal berücksichtigt werden, und Vielflieger mit Priority-Boarding-Rechten führen zu einer weiteren Fragmentierung des Ablaufplans.
Das Ergebnis ist, dass die meisten Boardingprozesse im kommerziellen Flugverkehr – in der Praxis und nicht in der geplanten Form – im Grunde zufällig ablaufen, mit einer leichten Tendenz zu den Passagieren am Ende des Boardingprozesses. Die Diskrepanz zwischen der theoretischen Leistung einer gut umgesetzten Zonenstrategie und der tatsächlich beobachteten Boardingzeit beträgt typischerweise 20 bis 35 Prozent. Den Mitarbeitern am Gate fehlen die Mittel und die Befugnis, eine strikte Reihenfolge durchzusetzen, und die kommerziellen Anreize, die die Boardingpolitik bestimmen – Priority Boarding als Treuebonus, Familienbetreuung als Servicestandard, Gruppenbuchungen als Umsatzprodukt – sind mit einer strikten Optimierung der Reihenfolge unvereinbar.
Betriebshinweis: Fluggesellschaften, die die tatsächliche mit der geplanten Boardingzeit pro Flug verglichen haben, stellten übereinstimmend fest, dass etwa 60 Prozent der Boardingverzögerungen auf Blockierungen der Gänge in den ersten 40 Prozent des Boardingvorgangs zurückzuführen sind. Die Optimierung der Reihenfolge der zuerst an Bord gegangenen Passagiere führt zu überproportionalen Verbesserungen.
Diese Zahlen verdeutlichen das Ausmaß des Problems, das Steffen lösen wollte. Die Ineffizienz ist real, messbar und kostspielig. Seine Frage war, ob eine mathematisch hergeleitete Sequenz die Blockierung von Gängen als systemisches Phänomen und nicht als zufälliges Ereignis beseitigen könnte.
Die Steffen-Methode: Ursprünge, Logik und experimentelle Ergebnisse
Jason Steffen was a postdoctoral researcher in astrophysics when he turned his attention to aircraft boarding in 2008. His background was in Markov chain Monte Carlo methods — statistical simulation techniques used to model systems with large numbers of interacting components evolving through probabilistic state transitions. The boarding problem, viewed through this lens, was a constrained optimization problem with a well-defined cost function: minimize total boarding time by finding the optimal permutation of passenger assignments to boarding sequence positions.
Seine erste, im Journal of Air Transport Management veröffentlichte Arbeit nutzte eine Computersimulation, um eine Vielzahl möglicher Boarding-Sequenzen zu evaluieren und die strukturellen Eigenschaften zu identifizieren, die mit der minimalen Boardingzeit korrelierten. Die Simulation modellierte jeden Passagier als Akteur, der eine feste Zeit zum Verstauen des Gepäcks und eine feste Zeit zum Vorrücken um eine Sitzreihe im Gang benötigte. Blockierende Ereignisse wurden als Verzögerungen modelliert, die sich rückwärts durch die Warteschlange fortpflanzten. Das Modell berücksichtigte weder Gruppenreisen noch unregelmäßiges Gepäck oder Verstöße gegen die Gate-Regeln, was für das Verständnis seiner Vorhersagegenauigkeit und seiner Grenzen relevant ist.
Die Strukturlogik
Die von Steffen als optimal identifizierte Sequenz weist drei definierende Eigenschaften auf:
- Zuerst steigen die Passagiere mit Fensterplatz ein, bevor die Passagiere mit Mittelplatz einsteigen, diese wiederum vor den Passagieren mit Gangplatz – die sogenannte WILMa-Reihenfolge (Fenster, Mittelplatz, Gang).
- Zweitens werden die Passagiere innerhalb jeder Sitzklasse in abwechselnden Reihen anstatt in aufeinanderfolgenden Reihen angeordnet.
- Drittens wird die abwechselnde Reihenfolge innerhalb jeder Klasse von hinten nach vorne angewendet.
Die abwechselnde Sitzreihenanordnung ist der entscheidende und nicht offensichtliche Faktor. Selbst wenn alle Passagiere mit Fensterplatz gleichzeitig in der Reihenfolge von hinten nach vorn einsteigen, kommt es dennoch zu Engpässen an den Gepäckfächern. Ein Passagier am Fenster in Reihe 28 und ein Passagier am Fenster in Reihe 29 konkurrieren um den Platz im benachbarten Gepäckfach, und ihr gleichzeitiges Einladen des Gepäcks behindert sich gegenseitig, obwohl sie sich im Gang nicht im herkömmlichen Sinne den Weg versperren.
Durch den abwechselnden Betrieb der Ladereihen – Reihe 28, dann Reihe 26, dann Reihe 24 – und die damit verbundenen Lücken zwischen den gleichzeitig aktiven Ladezonen wird sichergestellt, dass jeder Gepäckladevorgang räumlich isoliert stattfindet. Zwei gleichzeitig einsteigende Passagiere sitzen nie nebeneinander.
Diese räumliche Trennung verhindert systematisches Blockieren der Gänge. Fahrgäste befinden sich nie in einer Situation, in der ein Fahrgast Gepäckfächer belädt, während der nächste Fahrgast in der Reihenfolge vorbeigehen muss. Der Gang ist unmittelbar vor jedem Beladungsvorgang stets frei.
Experimentelle Validierung
Die Simulationsergebnisse waren so beeindruckend, dass sie mediale Aufmerksamkeit erregten. Steffen führte daraufhin 2011 in einem Filmstudio in Los Angeles ein kontrolliertes physikalisches Experiment durch. Dabei wurde ein Flugzeuginterieur mit Sitzen, Gepäckfächern und echten freiwilligen Passagieren mit Handgepäck nachgebildet. Im Experiment wurden sechs Boarding-Strategien unter kontrollierten Bedingungen verglichen, wobei die Teilnehmer randomisiert den einzelnen Passagieren zugeteilt wurden, um Selektionseffekte zu minimieren.
Die sechs getesteten Strategien waren: zufälliges Einsteigen (ohne Reihenfolge), blockweises Einsteigen von hinten nach vorn (zwei Zonen), reihenweises Einsteigen von hinten nach vorn, die WILMa-Methode (Fenster-Mittelgang-Einsteigen ohne abwechselnde Reihen), die Steffen-Methode (abwechselndes WILMa) und eine Variante mit rotierenden Zonen. Jede Strategie wurde mehrfach mit verschiedenen Teilnehmergruppen durchgeführt.
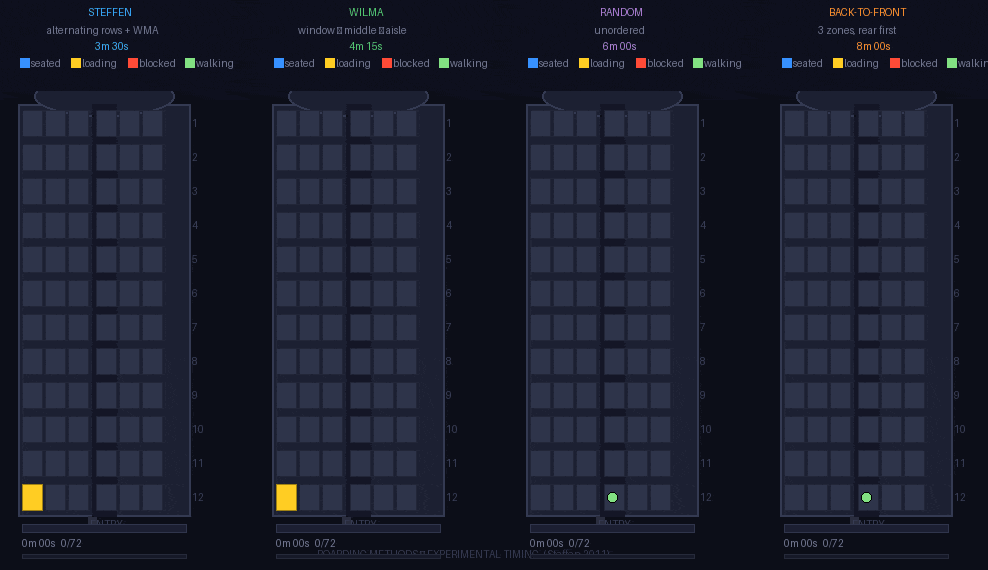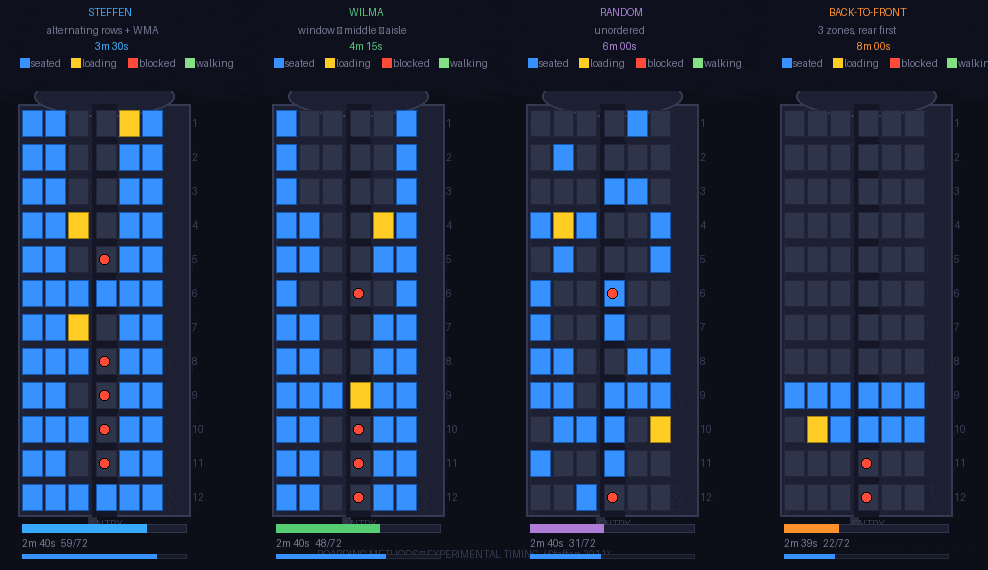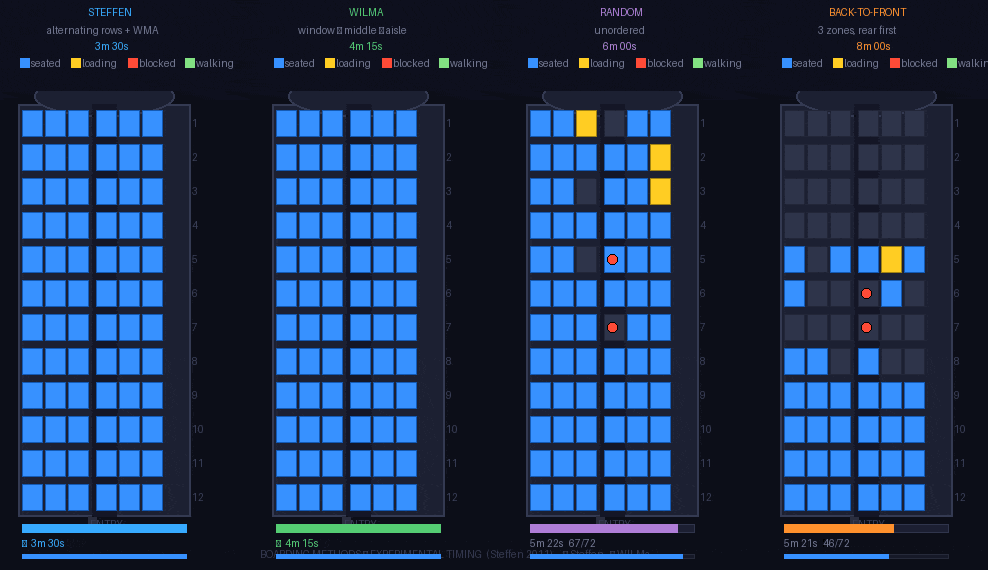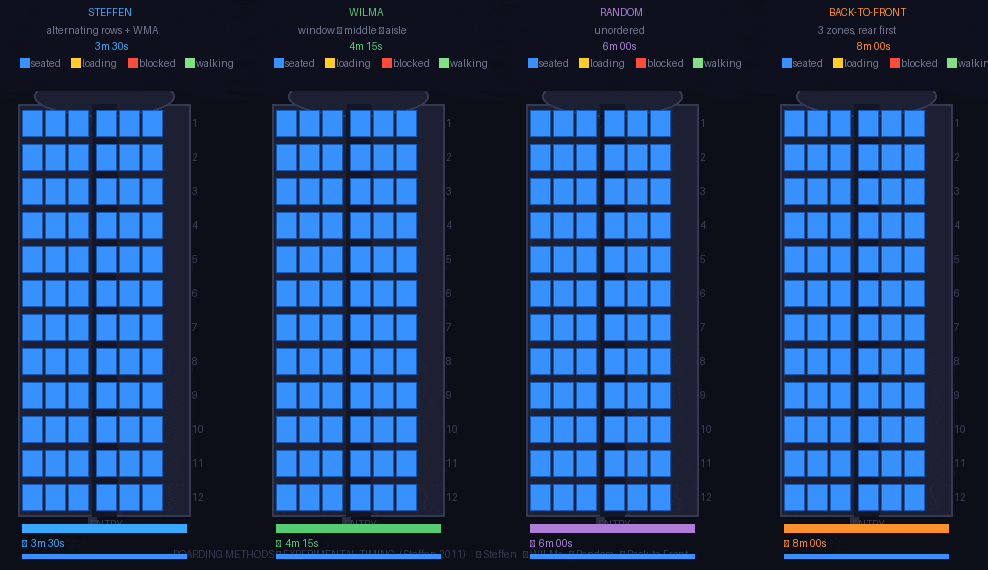
Die Ergebnisse waren eindeutig: Mit der Steffen-Methode betrug die durchschnittliche Boardingzeit im simulierten Flugzeug etwa 3 Minuten und 30 Sekunden. Das zufällige Boarding dauerte durchschnittlich etwa 6 Minuten. Das Boarding von hinten nach vorn nach Zone dauerte durchschnittlich etwa 8 Minuten – langsamer als das zufällige Boarding. Dies bestätigte die Simulationsergebnisse, dass strukturierte Zonenstrategien mit unvollständiger Einhaltung schlechter abschneiden als unkontrolliertes Boarding. Die WILMa-Methode ohne abwechselnde Sitzreihen dauerte durchschnittlich etwa 4 Minuten und 15 Sekunden. Dies bestätigt, dass die Reihenfolge Fenster-Mittelgang allein bereits eine deutliche Verbesserung bringt, die abwechselnde Sitzreihenfolge jedoch einen weiteren erheblichen Vorteil bietet.
Wichtigstes Ergebnis: Die Steffen-Methode war etwa 50 Prozent schneller als das zufällige Boarding und über 55 Prozent schneller als die von den meisten großen Fluggesellschaften angewandte Standardmethode mit Zonen von hinten nach vorn. Keine andere getestete Strategie erreichte eine vergleichbare Leistung.
Modellbeschränkungen
Steffens Modell abstrahierte mehrere realweltliche Variablen, die für den operativen Betrieb relevant sind. Es nahm an, dass
Die Optimierung von Sequenzen ist ein Gebiet, das unter anderem von George Dantzig geprägt wurde; seine Simplex-Methode wird noch heute für solche Ablaufplanungsprobleme gelehrt.
- alleinreisende Passagiere ohne Begleitung
- einheitliche Gepäckverladezeiten
- perfekte Einhaltung der zugewiesenen Boarding-Reihenfolge
Keine dieser Annahmen trifft im kommerziellen Flugbetrieb zu. Gruppenreisen – Familien, Firmengruppen, Urlaubsreisen – machen einen erheblichen Anteil der Passagiere auf den meisten Strecken aus und erfordern zusammenhängende Sitzplätze, die baulich mit einer strikt abwechselnden Sitzreihenfolge unvereinbar sind. Die Gepäckverladezeiten variieren stark: Ein Passagier mit einem perfekt passenden Rollkoffer ist schnell verladen; ein Passagier, der den Inhalt des Gepäckfachs umräumen muss, um Platz zu schaffen, hingegen nicht.
Diese Einschränkungen entkräften nicht die Kernaussage der Methode, sondern verdeutlichen die Diskrepanz zwischen Laborergebnissen und praktischer Anwendung. Simulationen mit realistischen Gruppenreisen (30 bis 45 Prozent der Passagiere auf Freizeitstrecken) zeigen, dass der Vorteil der Steffen-Methode gegenüber dem zufälligen Einsteigen unter realen Bedingungen von etwa 50 Prozent auf etwa 20 bis 25 Prozent sinkt. Das ist zwar immer noch eine deutliche Verbesserung, erfordert aber eine realistische Kalibrierung, um bei der Implementierungsplanung keine überzogenen Versprechungen zu machen.
Ein wichtiger alternativer Befund aus der Literatur ist, dass die WILMa-Methode ohne strikt alternierende Reihen, obwohl langsamer als die vollständige Steffen-Methode, deutlich toleranter gegenüber Fehlern bei der Einhaltung der Vorgaben ist. Eine Boarding-Sequenz, die Passagiere am Fenster, in der Mitte und am Gang separaten Boarding-Aufrufen zuordnet, ohne die Reihenreihenfolge innerhalb jeder Klasse festzulegen, ist mit Standard-Boarding-Systemen am Gate umsetzbar, erzielt den größten Nutzen hinsichtlich der Interferenzreduzierung und verhält sich auch bei unvollständiger Einhaltung der Vorgaben einwandfrei.
Mehrere Fluggesellschaften haben sich für ein Boarding nach dem WILMa-Prinzip entschieden, ohne dabei die strikte Steffen-Wechselreihenfolge einzuhalten, und ihre Ergebnisse bestätigen diesen Teilnutzen.
Zufällige, nicht vorgeschriebene Reihenfolge | Rückwärts-nach-vorne-Zonen, hinten zuerst | WILMa Fenster → Mitte → Gang | Steffen Wechselreihen + WMA | |
| Kernlogik | Die Passagiere betreten das Gebäude in der Reihenfolge ihrer Ankunft, ohne dass eine bestimmte Reihenfolge vorgeschrieben ist. Der Betreiber weist den Boardinggruppen keine festen Positionen zu. | Die Kabine ist in zwei bis vier Querzonen unterteilt. Zuerst steigt man in der hintersten Zone ein, dann in jeder nachfolgenden Zone nach vorne. Innerhalb jeder Zone ist die Reihenfolge beliebig. | Die Passagiere werden nach Sitzplatzklassen aufgeteilt: Zuerst steigen die Fensterplätze (A, F) als Gruppe ein, dann die Mittelplätze (B, E) und schließlich die Gangplätze (C, D). Die Reihenreihenfolge innerhalb der einzelnen Gruppen ist nicht festgelegt. | Die seitliche Anordnung von WILMa wird mit einer abwechselnden Reihenanordnung kombiniert: Innerhalb jeder Sitzplatzklasse wird in den geraden Reihen vor den ungeraden Reihen eingestiegen. Dadurch wird sichergestellt, dass in benachbarten Reihen keine zwei gleichzeitig aktiven Gepäckverladevorgänge stattfinden. |
| Blockierungsmechanismus angesprochen | Keine absichtlich. Störereignisse treten zufällig und unkontrolliert auf. | Es wird versucht, zu verhindern, dass Passagiere im vorderen Teil des Flugzeugs die hinteren Eingänge blockieren. Dies scheitert jedoch innerhalb jeder Zone, da die Sitzreihenfolge innerhalb der Zone weiterhin zufällig ist. | Verhindert seitliches Blockieren (Fensterpassagier, der warten muss, bis der Gangpassagier die Reihe freigemacht hat). Behebt jedoch nicht das Problem der Ansammlung von Passagieren in Längsrichtung. | Verhindert sowohl seitliche Blockaden als auch Längsansammlungen. Der abwechselnde Reihenabstand gewährleistet, dass der Gang zwischen zwei gleichzeitig genutzten Ladepositionen räumlich frei bleibt. |
| Implementierungskomplexität | Keiner. | Niedrig. Zonenruf und grundlegende Tordisziplin. | Mittel. Bordkartenkodierung nach Sitzplatzspaltengruppe. | Hoher Anspruch. Erfordert eine individuelle Sitzplatzreihenfolge und eine strikte Aufrufreihenfolge pro Passagier. |
| Vorteile |
|
|
|
|
| Nachteile |
|
|
|
|
| Funktioniert gut, wenn… |
|
|
|
|
| Funktioniert gut, wenn … |
|
|
|
|
| Verwenden Sie es, wenn | Standard-Fallback. Nutzen Sie dies als Grundlage in Umgebungen ohne Sequenzierungsinfrastruktur oder mit zu vielen Ausnahmen bei Gruppenreisen, um sie zu verwalten. Akzeptieren Sie die Abweichungen; geben Sie nicht vor, dass es sich um eine Strategie handelt. | Wirtschaftliche Notwendigkeit. Nutzen Sie diese Funktion nur, wenn das Boarding nach Treuestufen zwingend erforderlich ist. Beschränken Sie sich auf maximal zwei Zonen. Beachten Sie, dass die Leistung im Vergleich zum zufälligen Boarding unter realen Bedingungen geringer ausfällt; planen Sie die Abfertigungszeiten entsprechend ein. | Praktisches Optimum. Es schöpft den Großteil des verfügbaren Sequenzierungsgewinns bei überschaubaren Implementierungskosten und akzeptabler Compliance-Toleranz aus. Die korrekte Standardeinstellung für jeden Vorgang, bei dem eine Vorabzuordnung von Agenten nach Lateralklasse möglich ist. | Nur für kontrollierte Systeme. Das theoretische Optimum; gleichzeitig am anfälligsten für Schwankungen in der realen Welt. In industriellen Kontexten findet es Anwendung bei der Steuerung von fahrerlosen Transportsystemen (AGVs), der Kommissionierreihenfolge von Robotern und dem Betrieb von Gabelstaplern durch ein Lagerverwaltungssystem (WMS). |
Die Leistungsdaten stammen aus einer ereignisdiskreten Simulation (12 Reihen × 6 Sitze, ENTRY_GAP=2, LOAD_TICKS=5). Die Ergebnisse in der Praxis variieren je nach Gruppenreisehäufigkeit, Gepäckaufkommen und Einhaltungsquote. Steffen (2008), J. Air Transport Management.
Von der Luftfahrt zu einem allgemeinen Sequenzierungsprinzip
Die Steffen-Methode wird häufig als Lösung für ein Problem beim Boarding von Flugzeugen beschrieben. Diese Sichtweise ist zu eng gefasst und hat ihren Einfluss wahrscheinlich auf Bereiche außerhalb der Luftfahrt beschränkt.
Die korrekte Beschreibung lautet, dass die Methode eine Lösung für eine Klasse von Interferenzproblemen darstellt, die immer dann auftreten, wenn mehrere Agenten einen eingeschränkten linearen Pfad entlang bewegen müssen, um zugewiesene Positionen zu erreichen, und bei denen die Zeitkosten des Prozesses eher durch blockierende Ereignisse als durch die Reisezeit bestimmt werden.
Strukturelle Merkmale der Problemklasse
Die genaue Identifizierung dieser Problemklasse ist Voraussetzung für die Anwendung des Prinzips im industriellen und logistischen Kontext. Die Klasse weist drei definierende Strukturmerkmale auf:
Das erste Merkmal ist ein eingeschränkter Pfad.Im Flugzeug entspricht dies dem Gang. In einem Lager ist es ein Kommissioniergang oder eine Zufahrtsrampe. In einer Produktionsanlage ist es eine Zuführlinie oder ein Förderbandabschnitt. Der Weg ist insofern eingeschränkt, als er nur einen einseitigen Fluss zulässt und kein Überholen ermöglicht. Die entscheidende Einschränkung ist nicht die physische Enge – sondern die Unfähigkeit, einen blockierten Agenten zu umgehen, ohne den Pfad zu verlassen. | Das zweite Merkmal ist die Zuweisung von Zielen entlang des Pfades.Jeder Mitarbeiter muss eine bestimmte Position erreichen: eine Sitzreihe, einen Behälterplatz, ein Regalfach oder einen Palettenplatz auf dem LKW-Boden. Die Ziele sind nicht austauschbar, und die Zuordnung ist vor Beginn der Sequenz festgelegt. Dies unterscheidet das Problem von der allgemeinen Warteschlangentheorie, bei der das Ziel ein Bedienungspunkt und nicht ein fester räumlicher Ort ist. |
Das dritte Merkmal ist ein lokaler Betrieb am Zielort.Im Flugzeug ist das das Beladen von Gepäckstücken. Im Lager ist es das Kommissionieren oder Einlagern einer Artikelnummer. In einer Produktionslinie ist es … Es handelt sich um einen Vorrichtungs- oder Montagevorgang. Dieser Vorgang benötigt eine begrenzte Zeit, während der der Agent stillsteht und den Weg blockiert. Die Dauer dieses lokalen Vorgangs stellt die Hauptursache für das Blockierungsrisiko dar. |  |
Sind alle drei Merkmale vorhanden, treten die von Steffen im Flugzeugkontext modellierten Interferenzdynamiken erneut auf. Agenten, die gleichzeitig auf benachbarte Zielpositionen geschickt werden, blockieren sich gegenseitig. Agenten, deren Zielpositionen räumlich voneinander getrennt sind, blockieren sich hingegen nicht.
Das Optimierungsprinzip – die Agenten so zu sequenzieren, dass gleichzeitig aktive Operationen räumlich entlang des eingeschränkten Pfades getrennt sind – ist direkt anwendbar.
Der Interferenzabstandsparameter
Eine nützliche Verallgemeinerung des Steffen-Prinzips führt einen Parameter namens Interferenzdistanz ein. Diese ist der minimale räumliche Abstand zwischen zwei gleichzeitig aktiven Zielpositionen, der eine Blockierung verhindert.

Im Flugzeug beträgt der Interferenzabstand ungefähr zwei Sitzreihen, da ein Passagier, der in Reihe 28 die Gepäckfächer belädt, einen Passagier in Reihe 26 oder 30 nicht physisch behindert. In einem Kommissioniergang im Lager hängt der Interferenzabstand von der Reichweite des Kommissioniervorgangs und der Breite des verwendeten Geräts (Hand-, Schubmast- oder Kommissioniergerät) ab.
Die Berechnung des Interferenzabstands für eine gegebene Umgebung ist der erste Schritt bei der Anwendung der Steffen-Sequenzierung außerhalb der Luftfahrt. Die Berechnung erfordert die Kenntnis der physischen Grundfläche des Bedieners während des lokalen Vorgangs, der Gangbreite und der seitlichen Reichweite des Vorgangs. In einem typischen Breitganglager mit Schubmaststapler-Kommissionierung beträgt der Interferenzabstand etwa 4 bis 6 Meter – die kombinierte Grundfläche des Staplers mit ausgefahrenen Gabeln und der Gangfläche, die er während eines Kommissionierzyklus belegt.
In einer Umgebung mit schmalen Gängen und Kommissioniergeräten, bei denen der Fahrer oben arbeitet, ist der Abstand zwischen Hindernissen zwar kürzer, aber der Gang selbst ist stärker eingeschränkt, was Blockierungsereignisse im Falle ihres Auftretens kostspieliger macht.
Technischer Hinweis: Der Interferenzabstand ist keine feste Umgebungsgröße; er variiert je nach Gerätemix und Betriebsart. Werden in einem Betrieb mehrere Gerätetypen im selben Gang eingesetzt (z. B. Schubmaststapler und Mitgänger-Flurförderzeuge), sollte der Interferenzabstand für das Gerät mit der größten Stellfläche berechnet werden, um die Gültigkeit der Reihenfolge unter allen Betriebsbedingungen zu gewährleisten.
Sequenzdesign vs. Terminplanoptimierung

Ein häufiger Fehler bei der erstmaligen Anwendung von Steffen-Ansätzen in industriellen Umgebungen besteht darin, Ablaufplanung mit Terminoptimierung zu verwechseln. Steffens Erkenntnis bezieht sich auf die Reihenfolge einer festen Menge von Operationen – die Permutation, die Interferenzen minimiert. Terminoptimierung im Sinne der Operationsforschung befasst sich mit Startzeiten, Ressourcenzuweisung und Minimierung der Durchlaufzeit für eine Reihe von Aufgaben mit Abhängigkeiten und Ressourcenbeschränkungen. Dies sind verwandte, aber unterschiedliche Probleme.
Das Steffen-Prinzip trägt insbesondere zur Sequenzierungskomponente bei: Gegeben eine feste Menge von Operationen, die an festen Positionen entlang eines vorgegebenen Pfades ausgeführt werden müssen, welche Reihenfolge minimiert Blockierungen? Es beantwortet jedoch nicht die Frage, wie viele Agenten gleichzeitig arbeiten sollten, welche Reisegeschwindigkeit sie haben sollten oder wie Abhängigkeiten zwischen Operationen zu behandeln sind. Diese Fragen erfordern zusätzliche Optimierungsebenen. Die Steffen-Logik ist ein Ansatzpunkt für ein umfassenderes Ablaufplanungsproblem, keine vollständige Lösung.
In der Praxis bedeutet dies, dass die Anwendung der Steffen-Sequenzierung in der Fertigung oder Logistik eine Integration in bestehende Planungssysteme (MES, WMS, TMS) erfordert, anstatt diese zu ersetzen. Die Sequenzausgabe einer Steffen-Analyse dient als Randbedingung oder Präferenz für den Gesamtplan. Diese Integration ist technisch nicht komplex, setzt jedoch voraus, dass das Planungssystem die sequenzbeschränkte Auftragsabwicklung unterstützt, was bei vielen älteren WMS- und MES-Implementierungen nicht der Fall ist.
Anwendung im Bereich Lagerhaltung und Auftragsabwicklung
Die Lagerumgebung ist der industrielle Kontext, der dem Boarding eines Flugzeugs am ehesten ähnelt. Die strukturelle Übereinstimmung ist groß: Ein Lager verfügt über enge Gänge, jeder Gang enthält feste Lagerplätze (analog zu Sitzreihen), Kommissioniervorgänge sind lokale Vorgänge, die den Gang für eine begrenzte Zeit belegen, und mehrere Kommissionierer, die gleichzeitig im selben Gang arbeiten, behindern sich gegenseitig, sobald sich ihre gleichzeitig aktiven Kommissionierpositionen in Reichweite des jeweils anderen befinden.
Die Lagerverwaltung hat unabhängig voneinander mehrere Konzepte im Zusammenhang mit der Effizienz der Sequenzierung entwickelt – Kommissionierwegoptimierung, Zonenkommissionierung, Chargenkommissionierung, Wellenplanung – Der Steffen-Ansatz liefert jedoch eine spezifische Erkenntnis, die diese Konzepte nicht vollständig erfassen: Die räumliche Trennung gleichzeitig aktiver Operationen ist genauso wichtig wie die individuelle Effizienz jeder einzelnen Operation.
Ein perfekt optimierter individueller Kommissionierpfad kann dennoch hohe Blockierungsraten verursachen, wenn er gleichzeitig mit anderen Kommissionierern eingesetzt wird, deren Pfade sie zur gleichen Zeit in benachbarte Positionen führen.
Pfadsequenzierung auswählen
Die direkte Anwendung der Steffen-Logik auf die Kommissionierpfadsequenzierung beinhaltet die Gestaltung von Wellen oder Chargen, sodass die dem gleichen Gang zugeordneten Kommissionierer in ihren Kommissionierlisten mit ausreichendem Abstand sequenziert werden, um sicherzustellen, dass ihre gleichzeitig aktiven Kommissionierpositionen während des gesamten Kommissioniervorgangs mindestens durch den Interferenzabstand getrennt sind.
In einem herkömmlichen Lagerverwaltungssystem (WMS) mit Wellenkommissionierung werden die Kommissionieraufträge nach Wellen gruppiert und den Kommissionierern anhand von Zonen- oder Gewichtsverteilungskriterien zugewiesen. Innerhalb einer Welle sequenziert das WMS die Kommissionieraufträge auf der Liste jedes Kommissionierers typischerweise mithilfe eines Nearest-Neighbor- oder S-Kurven-Algorithmus, der die Laufwege für den jeweiligen Kommissionierer minimiert. Diese individuelle Optimierung berücksichtigt keine Interferenzen zwischen den Kommissionierern. Es kann vorkommen, dass zwei Kommissionierern Kommissionierlisten zugewiesen werden, die individuell nahezu optimal sind, aber dazu führen, dass sie gleichzeitig an benachbarten Positionen im selben Gang zusammenlaufen und sich gegenseitig blockieren.
Die Steffen-Korrektur besteht darin, nach der Optimierung der einzelnen Pickpfade einen zweiten Sequenzierungsschritt anzuwenden. Dieser prüft auf vorhergesagte räumliche Konflikte zwischen gleichzeitig aktiven Pickern und passt die Pickreihenfolge an, um den Interferenzabstand einzuhalten. Da die Anzahl der Konflikte zwischen Pickern in einer gut konzipierten Welle typischerweise gering ist, ist dies rechentechnisch günstig, wenn es als Constraint-Satisfaction-Durchlauf über den Wellenplan implementiert wird. Die erforderliche Anpassung beschränkt sich in der Regel auf eine geringfügige Umordnung der Picks innerhalb der einzelnen Listen und erfordert keine Neugestaltung des Pfades.
Hinweis zur Implementierung: In Lagern mit festen Kommissionierflächen sollte die Analyse der Interferenzabstände nach jeder größeren Umplatzierung erneut durchgeführt werden, da Änderungen der Artikelpositionen die konfliktbehafteten Kommissionierlistenkombinationen beeinflussen. Eine Umplatzierung, bei der ein Artikel mit hohem Umschlag von Gangposition 45 auf Position 46 verschoben wird, kann neue Konfliktmuster erzeugen, die von den bestehenden Wellensequenzierungsregeln nicht berücksichtigt werden.

Laderampenplanung
Die Laderampe ist ein zweites Teilsystem des Lagers, in dem die Steffen-Sequenzierung Anwendung findet. Eine Laderampe mit mehreren Torpositionen und einem gemeinsamen Bereitstellungsbereich weist die gleichen strukturellen Eigenschaften wie das Beladeproblem auf: Der Bereitstellungsbereich stellt den eingeschränkten Pfad dar, jede Torposition ist ein zugewiesenes Ziel, und das Positionieren einer beladenen Palette an einem Tor ist der lokale Vorgang, der zu einer Blockierung führt, wenn zwei Gabelstapler gleichzeitig an benachbarten Torpositionen anfahren.
In den meisten Verteilzentren erfolgt die Warenausgangsverladung nach Abfahrtszeit – der nächste abfahrende Lkw erhält Vorrang bei der Zuteilung der Verladekräfte. Dies ist zwar grundsätzlich sinnvoll, vernachlässigt aber die räumlichen Überschneidungen im Bereitstellungsbereich. Zwei Lkw, die innerhalb von 30 Minuten abfahren und deren Torpositionen nebeneinander liegen, konkurrieren während der Verladephase um Bereitstellungsfläche und Gabelstaplerzugang. Dies ist bei zwei Lkw, die gleichzeitig abfahren, aber Toren an gegenüberliegenden Enden des Verladebereichs zugewiesen sind, nicht der Fall.
Die Anwendung der Steffen-Logik auf die Dockplanung bedeutet, der auf der Abfahrtszeit basierenden Prioritätsregel ein räumliches Trennungskriterium hinzuzufügen: Bei Lkw mit ähnlicher Abfahrtspriorität werden die Tore so zugewiesen und die Ladesequenzen so geplant, dass gleichzeitig aktive Ladevorgänge räumlich getrennt sind.
Bei einer Laderampe mit 12 Toren bedeutet dies, dass, wenn die Tore 3 und 4 gleichzeitig beladen werden, das Beladen von Tor 5 erst dann beginnen sollte, wenn einer der benachbarten Vorgänge abgeschlossen ist oder bis sich die Bereitstellungsflächen ausreichend voneinander entfernt haben.
Slotzuweisung und Slotstrategie

Steffen-type thinking also informs slotting strategy, specifically the question of where to place high-velocity SKUs relative to each other. Standard slotting practice places high-velocity SKUs in the most accessible positions — typically the golden zone (waist-to-shoulder height) and the positions nearest to the pick-to-pack or ship-sorter induction point. This minimizes travel and ergonomic costs for individual picks.
Wenn jedoch mehrere Artikel mit hohem Umschlag an benachbarten Positionen platziert werden, führt jede Kommissionierwelle, die mehrere dieser Artikel umfasst, erwartungsgemäß dazu, dass sich die Kommissionierer im selben Gangabschnitt konzentrieren. Die durch diese Konzentration entstehenden Kosten können die Einsparungen bei den Laufwegen aufgrund der besseren Positionierung übersteigen.
Der Steffen-basierte Ansatz zur Lagerplatzvergabe verteilt Artikel mit hohem Umschlag unter Berücksichtigung räumlicher Trennung als zusätzliches Kriterium neben den üblichen ergonomischen und verkehrstechnischen Kennzahlen. Dies ist aufgrund der begrenzten Anzahl an Premium-Lagerplätzen nicht immer möglich, dient aber als hilfreiches Entscheidungskriterium, wenn zwei Kandidatenpositionen für einen Artikel ansonsten gleichwertig sind.
Ein alternativer Ansatz, der sich für größere Anlagen eignet, besteht darin, Artikel mit hohem Umschlag in separate Schnellkommissionierungszonen mit breiten Gängen auszulagern, die für den gleichzeitigen Einsatz mehrerer Kommissionierer ausgelegt sind. Diese architektonische Lösung beseitigt die Interferenzproblematik, indem die Gangbreite über den Interferenzabstand für alle erwarteten Gerätekombinationen hinaus vergrößert wird, wodurch das Problem der Reihenfolge irrelevant wird. Der Nachteil liegt in der Flächeneffizienz: Schnellkommissionierungszonen mit breiten Gängen benötigen deutlich mehr Fläche pro Lagerplatz als herkömmliche Schmalgangkonfigurationen.
Anwendung in der Fertigungs- und Lieferkettenlogistik
Der Fertigungs- und Logistikbereich bietet ein vielfältigeres Anwendungsspektrum als die Lagerhaltung, da die eingeschränkten Pfade unterschiedlicher gestaltet sind und die lokalen Abläufe hinsichtlich Dauer und räumlicher Ausdehnung variieren. Dennoch tritt die zugrundeliegende Interferenzstruktur in mehreren wichtigen Konfigurationen wieder auf, und das Steffen-Prinzip ist mit entsprechender Parametrisierung in jeder Konfiguration anwendbar.
Beladung und Kommissionierung der Produktionslinie
In der Montagefertigung – Automobil-, Luft- und Raumfahrt-, Elektronik- und Anlagenbau – werden Bauteile entlang einer Produktionslinie zu festen Montagestationen transportiert. Die Linie selbst stellt den begrenzten Weg dar. Kommissionierwagen, Teiletransportwagen oder fahrerlose Transportsysteme (AGVs) bewegen sich entlang der Linie, um Bauteile zu den Stationen zu transportieren, die Auslieferung durchzuführen und zurückzukehren. Der Auslieferungsvorgang an jeder Station ist der lokale Vorgang, der den Weg belegt.

Wenn mehrere Lieferfahrzeuge gleichzeitig auf demselben Streckenabschnitt unterwegs sind, kommt es zu gegenseitigen Störungen, falls sich ihre aktiven Lieferpositionen innerhalb des Störungsbereichs befinden. In einer dicht befahrenen Strecke mit geringem Stationsabstand kann sich der Störungsbereich über mehrere Stationen erstrecken. Die Reihenfolge der Lieferfahrten – welche Stationen in welcher Reihenfolge bedient werden und wie die Lieferfahrten auf die Fahrzeuge verteilt werden – beeinflusst die Kollisionshäufigkeit zwischen den Fahrzeugen direkt.
Die Steffen-Optimierung für diese Umgebung beinhaltet die Planung von Lieferrouten, sodass sich keine zwei Fahrzeuge desselben Streckenabschnitts gleichzeitig im aktiven Liefermodus an benachbarten Stationen befinden. Dies ist eine strengere Einschränkung als die bloße Vermeidung physischer Kollisionen (die üblicherweise durch das AGV-Leitsystem oder Streckenregeln gewährleistet wird), da selbst eine Beinahe-Kollision, die ein Warten eines Fahrzeugs auf die Freigabe des anderen erfordert, als Blockierungsereignis mit entsprechenden Zeitkosten zählt.
Technischer Hinweis: In AGV-gesteuerten Linien greift die Verkehrsmanagement-Software des AGV-Systems typischerweise reaktiv in die Kollisionsvermeidung ein – Fahrzeuge verlangsamen oder stoppen, sobald Näherungssensoren eine Kollision erkennen. Durch die proaktive Anwendung einer Steffen-Sequenzierung auf den Lieferplan wird die Häufigkeit der Aktivierung des reaktiven Systems reduziert, was sowohl die Zykluszeitvariabilität als auch den Verschleiß der AGV-Flotte durch wiederholte Start-Stopp-Zyklen verringert.
Frachtbündelung und Zustellung auf der letzten MeileDie Reihenfolge der Lieferrouten auf der letzten Meile ist ein gut untersuchtes Problem in der Fahrzeugroutenplanung, aber das Steffen-Prinzip fügt einen spezifischen Aspekt hinzu, den die klassische Fahrzeugroutenplanung nicht vollständig erfasst: die Interferenz zwischen Lieferfahrzeugen, die gleichzeitig in derselben Straße oder Zufahrtszone verkehren (Anmerkung: Wenn sie vom selben Unternehmen betrieben werden, könnte dies möglicherweise andere Planungsprobleme aufzeigen). In dicht besiedelten städtischen Liefergebieten treffen mehrere Fahrzeuge desselben oder konkurrierender Anbieter häufig innerhalb kurzer Zeit im selben Straßenblock oder Adresscluster aufeinander, insbesondere während der morgendlichen Lieferspitzen. Wenn zwei Lieferfahrzeuge gleichzeitig benachbarte Adressen in einer engen Straße oder einem gemeinsamen Ladebereich bedienen, kommt es zu gegenseitigen Blockaden, die die Lieferzeiten beider Fahrzeuge verlängern. Klassische Fahrzeugroutenplanung minimiert die individuelle Routenlänge oder -zeit, modelliert aber keine Wechselwirkungen zwischen Fahrzeugen. Die Steffen-artige Korrektur für die Bündelung von Lieferungen beinhaltet das Hinzufügen einer zeitlichen Trennungsbedingung zur Routenreihenfolge: Wenn die Routen zweier Fahrzeuge sie zu benachbarten Adressen innerhalb derselben eingeschränkten Zugangszone führen, sollten ihre Ankunftszeiten an diesen Adressen um mindestens die Bedienzeit der ersten Ankunft zuzüglich eines Puffers getrennt sein. Tipp: Dies ist in modernen TMS-Plattformen umsetzbar, die zeitfensterbeschränktes Routing unterstützen, indem die Vermeidung von Interferenzen als Pseudo-Zeitfensterbeschränkung für die Ankunft des zweiten Fahrzeugs kodiert wird. | Wareneingang und Cross-DockingBeim Cross-Docking, bei dem eingehende Fracht ohne Zwischenlagerung direkt auf ausgehende Lkw verladen wird, ist der Bereitstellungsbereich in seiner Struktur funktional identisch mit dem Flugzeuggang. Die eingehenden Paletten werden in einem begrenzten Bereich zwischengespeichert, bis ihnen die Ausgangstür zugewiesen wird. Der Transport der Paletten vom Bereitstellungsbereich zu den Ausgangstüren stellt den eigentlichen Vorgang mit begrenztem Platzangebot dar. In einem stark frequentierten Cross-Docking-Bereich kommt es bei gehäuften Wareneingängen – die aufgrund der ungenauen Terminplanung für Wareneingänge unweigerlich auftreten – zu Engpässen im Bereitstellungsbereich. Gabelstaplerfahrer, die Paletten vom Bereitstellungsbereich zu den Warenausgangstoren transportieren, behindern sich gegenseitig, wenn ihre gleichzeitig aktiven Palettenpositionen im Bereitstellungsraster nebeneinander liegen. Die Steffen-Logik im Cross-Docking-Bereich beinhaltet die Sequenzierung ausgehender Palettenbewegungen, sodass gleichzeitig laufende Bewegungen im Bereitstellungsraster räumlich getrennt sind. Dies erfordert, dass das WMS oder das Dockmanagementsystem die Bereitstellungsposition jeder Palette erfasst und den Gabelstaplereinsatz unter Berücksichtigung der räumlichen Trennung plant. |
Implementierungsüberlegungen: Systeme, Einschränkungen und Akzeptanz
In den vorangegangenen Kapiteln wurde beschrieben, wie das Steffen-Prinzip in verschiedenen industriellen Umgebungen Anwendung findet. Das übereinstimmende Ergebnis ist, dass das Prinzip überall dort anwendbar ist, wo die strukturellen Bedingungen erfüllt sind:
- ein eingeschränkter Pfad,
- zugewiesene Ziele,
- Lokale Operationen, die blockierende Ereignisse erzeugen.
Die technische Logik ist schlüssig und in den meisten Fällen rechnerisch umsetzbar. Die Implementierung stößt jedoch auf eine Reihe vorhersehbarer Hindernisse, die größtenteils nicht-technischer Natur sind und strukturelle Ähnlichkeiten mit den Hindernissen aufweisen, die Fluggesellschaften bisher von der Anwendung dieser Methode in der Luftfahrt abgehalten haben.
Datenanforderungen
Die Implementierung einer Steffen-Sequenzierung erfordert als Voraussetzung präzise Echtzeit-Positionsdaten aller im beengten Umfeld tätigen Agenten. In einem Lager bedeutet dies, den Standort jedes Kommissionierers und dessen aktuellen Kommissioniervorgang zu kennen. In einer Produktionslinie bedeutet es, Position und Status jedes Lieferfahrzeugs zu verfolgen. In einem Cross-Docking-Bereich bedeutet es, die aktuelle Bereitstellungsposition jeder Palette und den Standort jedes aktiven Gabelstaplers zu erfassen.
Viele Industrieanlagen verfügen nicht über die erforderlichen detaillierten Daten. Ein Lagerverwaltungssystem (WMS) erfasst zwar, welcher Welle ein Kommissionierer zugeordnet ist und wo sich sein nächster Kommissionierort befindet, aber möglicherweise nicht dessen aktuelle Position in Echtzeit. Eine Produktionslinie kann zwar Ereignisse auf Stationsebene erfassen, aber nicht die Position der Fahrzeuge zwischen den Stationen..
Das Fehlen dieser Daten macht eine Sequenzierung nach Steffen nicht unmöglich, erfordert aber eine konservativere Implementierung, bei der größere Interferenzpuffer verwendet werden, um die Positionsunsicherheit auszugleichen.
Die zur Bereitstellung dieser Daten erforderliche Technologie ist verfügbar und wird in modernen Anlagen zunehmend eingesetzt: RFID-basierte Kommissionierverfolgung, AGV-Telemetrie, bildbasierte Positionssysteme und Ultrabreitband-Indoor-Positionierung. Die Investitionskosten dieser Systeme sind im letzten Jahrzehnt deutlich gesunken, und die Wirtschaftlichkeit ihrer Implementierung wird in der Regel nicht allein durch die Optimierung der Abläufe bestimmt – dieselben Positionsdaten unterstützen die gezielte Nachschubplanung, die Überwachung der Einhaltung von Sicherheitsvorschriften und die Messung der Arbeitsproduktivität. Wo bereits eine Infrastruktur zur Positionsverfolgung vorhanden ist, stellt die Implementierung einer Steffen-Sequenzierungslogik ein Softwareproblem und keine Hardwareinvestition dar.
Integration mit bestehenden Planungssystemen

Die zweite technische Herausforderung ist die Integration in bestehende WMS-, MES- und TMS-Plattformen. Die Steffen-Sequenzierungslogik muss als Modul implementiert werden, das mit den Dispositions- und Auftragsverwaltungsfunktionen des bestehenden Systems interagiert. In den meisten Fällen bedeutet dies, die Wellenplanungs- oder Dispositionssequenzierungslogik so anzupassen, dass räumliche Trennungsbeschränkungen als Parameter neben den bestehenden Kriterien (Abstand, Priorität, Zonenausgleich usw.) berücksichtigt werden.
Ältere WMS-Plattformen, insbesondere solche, die vor mehr als zehn Jahren eingesetzt wurden, bieten oft nur eingeschränkte Konfigurierbarkeit ihrer Sequenzierungsmodule. Die Wellenplanungslogik ist möglicherweise fest codiert oder nur über herstellerspezifische Skriptschnittstellen zugänglich. Die Integration der räumlichen Trennung als Sequenzierungskriterium kann die Beteiligung des Herstellers, ein Plattform-Upgrade oder eine Middleware-Schicht erfordern, die die Dispositionssignale abfängt und die räumliche Einschränkung anwendet, bevor sie an die Kommissionierer gesendet werden.
Moderne WMS-Plattformen mit konfigurierbarer regelbasierter Auftragsverteilung (Manhattan Associates WM, Blue Yonder, SAP EWM u. a.) können zusätzliche Sequenzierungsbeschränkungen über ihre Schnittstellen zur Regelkonfiguration ohne Plattformänderungen berücksichtigen. Der Implementierungsaufwand in diesen Umgebungen beschränkt sich typischerweise auf ein Konfigurationsprojekt und reduziert somit Kosten und Risiken.
Hinweis zur Implementierung: Bei der Integration von Steffen-Sequenzierung in ein bestehendes System sollte vor der Inbetriebnahme eine Simulation mit historischen Kommissionierdaten durchgeführt werden. Die Simulation zeigt, ob die räumlichen Abstandsregeln mit den vorhandenen Wellengrößen und der Personalstärke der Kommissionierer kompatibel sind. Zu enge Interferenzpuffer in Anlagen mit hoher Kommissionierdichte können die individuellen Laufwege so weit verlängern, dass die Einsparungen durch Interferenzreduzierung durch die zusätzlichen Fahrtkosten kompensiert werden.
Das Compliance-Problem
Das hartnäckigste nicht-technische Hindernis für die Steffen-Sequenzierung ist dasselbe, das ihre Anwendung in der Luftfahrt bisher verhindert hat: die Einhaltung der Vorgaben durch die Bediener. Im Flugzeug weichen Passagiere von der vorgegebenen Reihenfolge ab, weil sie zu unterschiedlichen Zeiten am Gate eintreffen, in Gruppen reisen und dem Gate-Personal die nötigen Kontrollinstrumente fehlen. In industriellen Umgebungen treten ähnliche Probleme auf, wenn Kommissionierer von der vorgegebenen Kommissionierliste abweichen, um einen kürzeren Weg zu nehmen, wenn Gabelstaplerfahrer ihre eigene Effizienz über die vorgegebene Reihenfolge stellen oder wenn Vorgesetzte die Reihenfolge außer Kraft setzen, um dringende Ausnahmen zu beheben, ohne die Auswirkungen auf nachgelagerte Prozesse zu berücksichtigen.
perfekte Optimierung geringere Widerstandsfähigkeit gegenüber unerwarteten Ereignissen
Dies ist kein Mangel an Intelligenz oder gutem Willen der Bediener, sondern eine strukturelle Folge lokaler Optimierung durch Agenten, die zwar ihre eigene unmittelbare Situation, nicht aber den räumlichen Zustand anderer Agenten in derselben Umgebung kennen. Ein Sammler, der einen kürzeren Weg zu seinem nächsten Fundort sieht und diesen wählt, trifft eine rationale lokale Entscheidung. Die Kosten – eine mögliche Kollision mit einem anderen Sammler – bleiben ihm ohne ein System, das den räumlichen Zustand zwischen den Agenten transparent macht, verborgen.
Die Lösung liegt nicht in einer strengeren Durchsetzung der Sequenzkonformität, sondern in einer besseren Informationsgestaltung: Wenn Kommissionierer und Gabelstaplerfahrer die aktuelle Position und den Status anderer Mitarbeiter in ihrer Zone sehen können – sei es durch ein Head-up-Display, eine Zonenkarte auf einem Handterminal oder durch akustische Signale des WMS –, sind sie in der Lage, lokal angepasste Entscheidungen zu treffen, die die räumliche Trennungsvorgabe berücksichtigen, ohne sich strikt an eine vorgegebene Liste halten zu müssen.
Dieser informationsorientierte Ansatz zur Einhaltung der Vorschriften ist robuster als auf Durchsetzung basierende Ansätze und verhält sich bei unerwarteten Ereignissen weniger fehleranfällig.
Organisatorischer Widerstand und die Kluft zwischen Theorie und Praxis
Das in der Luftfahrt beobachtete Muster – wo sich eine nachweislich überlegene Methode nicht durchsetzt, weil betriebliche und organisatorische Anreize den Status quo begünstigen – wiederholt sich in der Fertigung und Logistik mit anderen Oberflächenmerkmalen, aber der gleichen zugrunde liegenden Struktur.
- In der Luftfahrt sind die Hindernisse kommerzieller Natur (Priority Boarding als Einnahmequelle) und verhaltensbedingter Natur (Konformität der Passagiere).
- Im industriellen Umfeld sind die Hindernisse typischerweise organisatorischer (bestehende Kennzahlen, die die Kosten von Störungen nicht erfassen) und politischer Natur (Änderungen an der Dispositionslogik erfordern die Genehmigung durch die IT-Projekte und eine funktionsübergreifende Koordination).
Die entscheidende organisatorische Hürde ist die Messbarkeit. Wenn ein Distributionszentrum die Kommissionierproduktivität als Kommissionierleistung pro Stunde und Mitarbeiter misst, erfasst diese Kennzahl nicht die Kosten, die durch die gegenseitige Beeinträchtigung eines Kommissionierers entstehen. Ein Kommissionierer, der sich schnell durch eine Zone bewegt und hohe individuelle Kommissionierleistungen erzielt, kann hohe Kosten durch die Beeinträchtigung benachbarter Kommissionierer verursachen, die in keinem Leistungsbericht erscheinen. Die gesamten Arbeitskosten dieser Beeinträchtigungen fließen in die durchschnittliche Kommissionierleistung des Lagers ein und sind für das Management unsichtbar, sofern sie nicht explizit gemessen werden.
Um die Kosten von Interferenzen sichtbar zu machen, muss die bestehende Produktivitätsberichterstattung um eine Interferenzmessung ergänzt werden. Dies ist möglich, wenn die Anlage über Positionsdaten in Echtzeit verfügt: Interferenzereignisse können als Fälle definiert werden, in denen sich zwei Kommissionierer gleichzeitig im selben Gang innerhalb der Interferenzdistanz befinden. Die Interferenzzeit kann als Dauer jedes solchen Ereignisses protokolliert werden. Die Angabe der Interferenzrate und -zeit pro Kommissionierwelle zusammen mit den individuellen Kommissionierraten ermöglicht dem Management einen umfassenden Überblick darüber, wo Sequenzoptimierungen messbaren Mehrwert generieren.
Ohne diese Messinfrastruktur wird es schwierig sein, die Sequenzverbesserung nach Steffen aufrechtzuerhalten. Wenn eine Verbesserung nicht gemessen wird, kann sie auch nicht gesteuert werden und wird unter dem Druck anderer betrieblicher Prioritäten wieder verloren gehen.
Der erste Implementierungsschritt – noch vor Änderungen an der Sequenzierungslogik – sollte die Ermittlung einer Basismessung der Interferenzereignisse unter dem aktuellen Sequenzierungsregime sein. Diese Basismessung dient sowohl als Diagnoseinstrument als auch als Vergleichsmaßstab, anhand dessen die Verbesserung bewertet wird.
Teilimplementierungen und akzeptable Näherungen
Eine pragmatische Beobachtung aus Steffens eigener Arbeit trifft hier zu: Die WILMa-Variante – Fenster-Mittelgang-Anordnung ohne strikt abwechselnde Reihen – erreichte den Großteil der Einsteigezeitverbesserung der Steffen-Methode bei wesentlich einfacheren Implementierungsanforderungen. Dasselbe Prinzip der Teilimplementierung gilt auch in industriellen Kontexten.
Ein Lager, das keine vollständige räumliche Trennung in Echtzeit implementieren kann, kann dennoch einen großen Teil des verfügbaren Nutzens erzielen, indem es eine einfachere Regel anwendet: Weisen Sie nicht zwei Kommissionierer gleichzeitig demselben Gang zu, es sei denn, der Gang ist breit genug, um beide ohne Behinderung aufzunehmen. Dies ist eine binäre Regel, die lediglich die Nachverfolgung der Gangzuordnung erfordert, was die meisten WMS-Plattformen bereits unterstützen, und keine Positionsdaten in Echtzeit benötigt. Sie beseitigt die gravierendsten Kollisionsereignisse – zwei Kommissionierer gleichzeitig in einem schmalen Gang –, ohne jedoch alle Kollisionen zu eliminieren, und ist mit der bestehenden Infrastruktur implementierbar.
Ein Cross-Docking-Terminal, das keine vollständige räumliche Sequenzierung auf Palettenebene implementieren kann, kann analog dazu eine vereinfachte Regel anwenden: Zwei Gabelstapler dürfen nicht gleichzeitig zu benachbarten Ausgangstüren geschickt werden. Dies erfordert lediglich eine Belegungserfassung auf Türebene, die in der Regel in Dockmanagementsystemen verfügbar ist. Die Regel ist konservativ – sie lässt ein gewisses Maß an Behinderung durch Paletten zu, die sich im Transport befinden, anstatt an der Tür zu stehen – eliminiert aber die kostspieligsten stationären Blockierungsereignisse mit minimaler Systemkomplexität.
Diese Teilimplementierungen ersetzen keine vollständige Sequenzierung nach Steffen, stellen aber einen leicht zugänglichen ersten Schritt dar, der messbare Verbesserungen bei geringem Implementierungsrisiko ermöglicht. Die durch eine Teilimplementierung generierten Betriebsdaten – Störungsraten vor und nach der Implementierung, Änderungen der Kommissionierrate, Produktivität der Hafenarbeiter – bilden die organisatorische Datengrundlage für komplexere Folgeimplementierungen.
Andere

Die Steffen-Methode wurde entwickelt, um ein spezifisches Problem in der Luftfahrtindustrie zu lösen. Ihr bleibender Beitrag liegt nicht in der Lösung selbst, sondern in der Klarheit, mit der sie die strukturellen Bedingungen identifizierte, die bei sequenziellen Flugvorgängen auf einem eingeschränkten Flugpfad zu Interferenzverlusten führen. Diese Bedingungen – ein eingeschränkter Flugpfad, feste Zielzuweisungen und lokale Flugvorgänge, die Blockaden verursachen – sind keine Seltenheit.
Sie sind in jedem Lager, an jeder Produktionslinie, in jedem Cross-Docking-Terminal und in jeder Lieferflotte zu sehen, die in dicht besiedelten Stadtgebieten verkehrt.
Die Methode ersetzt nicht die technische Beurteilung. Die Interferenzdistanz muss für jede Umgebung berechnet werden. Die Integration in bestehende Systeme erfordert Konfigurationsarbeiten. Die Einhaltung von Vorschriften erfordert Informationsgestaltung statt Durchsetzung. Und Teilimplementierungen sind zwar wertvoll, müssen aber als Annäherungen verstanden werden, die nur einen Bruchteil der möglichen Verbesserung und nicht das volle Potenzial ausschöpfen.
Die Methode bietet vor allem einen prinzipiengeleiteten Rahmen für eine Problemklasse, die im Betriebsingenieurwesen traditionell durch Heuristiken und lokale Optimierung angegangen wurde. Ersetzt man diese Heuristiken durch eine systematische räumliche Trennungsanalyse, selbst in approximativer Form, so führt dies zu konsistenten und messbaren Verbesserungen. Die Diskrepanz zwischen dem theoretischen Optimum und der tatsächlichen industriellen Praxis ist in den meisten Anlagen, die die Interferenzsequenzierung nicht explizit berücksichtigt haben, weitaus größer, als die meisten Ingenieure vor der Messung erwarten.
Häufig gestellte Fragen
Ist die Steffen-Methode auch außerhalb der Luftfahrt anwendbar oder beschränkt sie sich auf die Geometrie von Flugzeugen?
Das Verfahren ist in allen Umgebungen anwendbar, in denen sich Agenten auf einem festgelegten Pfad bewegen, um an einer festen Position eine lokale Operation durchzuführen – beispielsweise in Lagergängen, Laderampen, Zuführungsspuren von Produktionslinien oder Cross-Docking-Bereichen. Die Flugzeuggeometrie bildet den Ausgangspunkt des Verfahrens, ist aber keine Voraussetzung dafür. Das alternierende Reihenmuster muss für jede Umgebung unter Berücksichtigung der spezifischen Interferenzdistanz für die jeweilige Operation und Ausrüstung neu berechnet werden.
Unser WMS optimiert bereits die Kommissionierpfade – warum sollte eine Sequenzierung nach Steffen etwas hinzufügen?
Die Optimierung des Kommissionierwegs minimiert die Laufstrecke eines einzelnen Kommissionierers, der ohne weitere Mitarbeiter arbeitet. Die Steffen-Sequenzierung beseitigt die Blockierungen, die mehrere Kommissionierer beim gleichzeitigen Arbeiten in gemeinsam genutzten Gängen verursachen – ein völlig separates Problem. Beide Optimierungen sind notwendig und keine ersetzt die andere.
Welche minimale Dateninfrastruktur ist erforderlich, um dies in einem Distributionszentrum anzuwenden?
Eine statische Implementierung – bei der die räumliche Trennung bereits bei der Wellenplanung vor Betriebsbeginn sichergestellt wird – benötigt lediglich Slot-Positionsdaten, die jedes WMS ohnehin speichert. Echtzeit-Positionsverfolgung ist nur für dynamische Implementierungen erforderlich, die die Dispositionssequenzen während der Welle anpassen, wenn die tatsächlichen Positionen der Agenten vom Plan abweichen.
Steht die Steffen-Sequenzierung im Widerspruch zur ABC-Geschwindigkeitssteuerung?
Dies führt zu einem Teilkonflikt: Die standardmäßige ABC-Lagerplatzierung gruppiert Artikel mit hohem Umschlag in benachbarten Positionen, wodurch sich die Kommissionierer erwartungsgemäß in jedem Kommissioniervorgang im selben Gangsegment konzentrieren. Die Lösung besteht darin, bei der Lagerplatzierung eine räumliche Trennung als Entscheidungskriterium anzuwenden und Artikel der Kategorie A auf verschiedene Gangpositionen zu verteilen, anstatt sie in einem einzigen zentralen Bereich zu bündeln. Die zusätzlichen Kosten für die Laufwege dieser Verteilung sind gering im Vergleich zu den kumulierten Einsparungen bei der Interferenz über alle Kommissioniervorgänge hinweg.
Das Boarding von hinten nach vorne ist in jedem Experiment langsamer als das zufällige Boarding – warum wenden Fluggesellschaften es trotzdem an?
Da es strukturell mit dem Priority Boarding im Rahmen von Treueprogrammen kompatibel ist, welches ein direktes Umsatzprodukt darstellt, und einen Gate-Prozess schafft, der von den Passagieren als geordnet und fair wahrgenommen wird, sind die Durchsatzkosten zwar real, aber diffus – sie tauchen in den durchschnittlichen Abfertigungszeiten auf, jedoch nie als separater Posten, der der Boarding-Reihenfolge direkt zugeordnet werden kann. Dieselbe Dynamik erklärt, warum viele Industrieunternehmen weiterhin suboptimale Abfolgestrategien verfolgen: Die Kosten sind in der Standardberichterstattung nicht sichtbar.
Wie wirkt sich die Varianz der Operationsdauer auf die Zuverlässigkeit der Methode aus?
Die Gewährleistung der räumlichen Trennung hängt davon ab, dass jeder Vorgang abgeschlossen ist, bevor der nächste Agent an einer benachbarten Position eintrifft. Starke Schwankungen in der Vorgangsdauer – beispielsweise durch einen Kommissionierer, der den Inhalt eines Behälters umräumt, oder einen Gabelstapler, der eine Palette nicht sauber absetzen kann – führen zum Verlust des geplanten Abstands und erneut zu Blockaden. In Umgebungen mit hohen Schwankungen sollte der Interferenzpuffer proportional erhöht oder eine konservative Teilimplementierung anstelle der vollständigen alternierenden Zeitschlitzsequenz angewendet werden.
Ist die Steffen-Methode auf AGV-Flotten und automatisierte Lagersysteme anwendbar?
Es ist die ideale Umgebung für eine vollständige Implementierung nach Steffen, da automatisierte Systeme das Problem der Einhaltung der Reihenfolge vollständig eliminieren. Eine AGV-Flotte, die in abwechselnder Reihenfolge eingesetzt wird, benötigt keine zusätzliche Positionsverfolgungsinfrastruktur über die bereits vom AGV-Managementsystem bereitgestellte hinaus, und die Reihenfolge wird mechanisch und nicht durch Verhaltenssteuerung sichergestellt. Dies ist bei den meisten modernen AGV-Systemen eine Konfigurationsänderung und keine Kapitalinvestition.
Wie geht die Methode mit Ausnahmen um – dringende Aufträge, Geräteausfälle, vergleichbare Fälle von Gruppenreisen in der Logistik?
Ein einzelner Agent außerhalb der Sequenz kann in einer strikten Implementierung die räumliche Trennung eines gesamten Batches zunichtemachen, was die größte operative Schwachstelle der Methode darstellt. Praktische Abhilfe besteht darin, explizite Pufferplätze in der Sequenz für die Ausnahmebehandlung zu reservieren und jede Ausnahme so zu behandeln, dass sie eine Neusequenzierung des verbleibenden Batches auslöst, anstatt die Ausnahme einfach am Anfang der Warteschlange einzufügen.
Wie sieht eine realistische Teilimplementierung in einer Produktionsanlage ohne Positionsverfolgung aus?
Die wichtigste Teilregel erfordert keine zusätzliche Technologie: Es dürfen nicht gleichzeitig zwei Bediener oder Fahrzeuge zu benachbarten Stationen geschickt werden. Diese binäre Beschränkung, die sich durch die von den meisten MES-Systemen bereits unterstützte Stationsbelegungserfassung durchsetzen lässt, beseitigt die gravierendsten Blockierungsereignisse und erzielt gleichzeitig einen Großteil der Durchsatzverbesserung des Gesamtverfahrens.
Wie sollte der Interferenzabstandsparameter für eine bestimmte Anlage berechnet werden?
Messen Sie den Platzbedarf des Bedieners während des lokalen Betriebs – Gabeln ausgefahren, Kommissionierer in voller Reichweite, Montagevorrichtung geöffnet – einschließlich der belegten Gangfläche. Werden im selben Gang mehrere Gerätetypen eingesetzt, berechnen Sie den Kollisionsabstand für die Kombination mit dem größten Platzbedarf. Der Kollisionsabstand muss nach jedem größeren Gerätewechsel oder jeder Umplatzierung neu berechnet werden, da beides die räumliche Dynamik verändert, für die die Sequenzierung ausgelegt war.
Wie wird die Leistungsverbesserung gemessen und wie wird sie konkret den Änderungen in der Sequenzierung zugeordnet?
Ein Interferenzereignis wird definiert als jeder Fall, in dem sich zwei Agenten gleichzeitig innerhalb der Interferenzdistanz auf demselben eingeschränkten Pfad befinden. Die Dauer jedes Ereignisses wird protokolliert. Die Erfassung der Interferenzrate und der gesamten Interferenzzeit pro Schicht, zusammen mit bestehenden individuellen Produktivitätskennzahlen, isoliert den Einfluss der Sequenzierung von anderen Variablen. Ohne diese Messung werden Durchsatzverbesserungen durch Sequenzierungsänderungen in durchschnittliche Ratenverbesserungen einbezogen und können in Budgetprüfungen weder nachgewiesen noch begründet werden.
Externe Links zur Steffen-Boarding-Methode
Internationale Standards
(Bewegen Sie den Mauszeiger über den Link, um unsere Inhaltsbeschreibung anzuzeigen)
Glossar der verwendeten Begriffe
First In First Out (FIFO): eine Methode der Bestandsverwaltung und Datenverarbeitung, bei der die ältesten Artikel oder Dateneinträge vor den neueren verarbeitet oder verkauft werden, um sicherzustellen, dass die zuerst hinzugefügten Artikel auch als erste entfernt oder verwendet werden.
Manufacturing Execution System (MES): Eine Softwarelösung, die Produktionsprozesse in Echtzeit überwacht, steuert und optimiert und die Datenerfassung, die Nachverfolgung von Fertigungsabläufen sowie die Integration mit Unternehmenssystemen ermöglicht, um Effizienz und Produktivität in der Fertigung zu steigern.
Stock Keeping Unit (SKU): Eine eindeutige Kennung, die einem bestimmten Produkt oder Artikel in der Bestandsverwaltung zugewiesen wird und zur Verfolgung von Lagerbeständen, Verkäufen und Abweichungen bei Attributen wie Größe, Farbe oder Stil verwendet wird.