
De la ciencia aeronáutica a la secuenciación industrial: el método de selección de Steffen.
Los problemas de secuenciación se encuentran entre los desafíos más antiguos y persistentes de la ingeniería de operaciones. Ya sea que la restricción sea un pasillo estrecho, un cuello de botella en la producción, un muelle de carga o un corredor de almacén, la pregunta fundamental siempre es la misma: ¿en qué orden deben procesarse los agentes, objetos o tareas para minimizar la interferencia entre ellos y maximizar el rendimiento?
En 2008, el físico Jason Steffen publicó un análisis matemático formal de un caso específico de este problema: el embarque de pasajeros en aviones. Su artículo, inicialmente de alcance modesto, presentó una estrategia de secuenciación que superó con creces todas las políticas de embarque existentes de las aerolíneas. El resultado atrajo la atención más allá del sector aeronáutico, ya que la lógica subyacente no era exclusiva de los aviones.
Se trataba de un principio general sobre cómo programar el movimiento de agentes discretos a través de un entorno lineal restringido hacia posiciones asignadas.
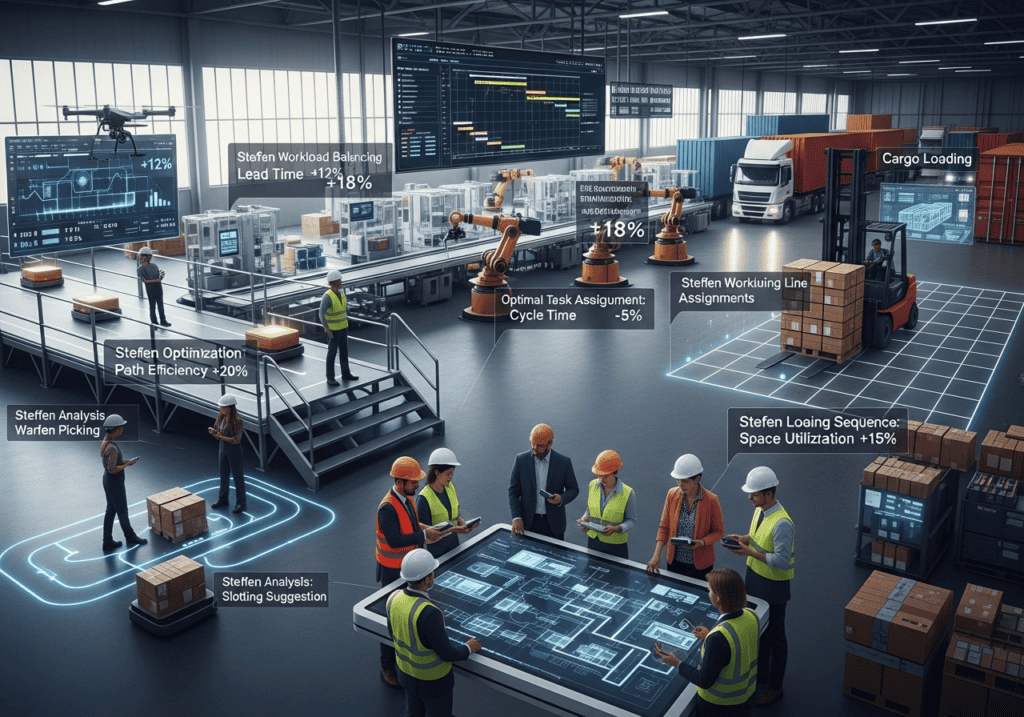
Este artículo examina el método Steffen en su totalidad, desde sus orígenes científicos hasta su validación experimental, su fracaso en lograr su adopción en la aviación comercial y, lo que es más importante, su transferibilidad como marco operativo industrial. El valor práctico para los ingenieros y gerentes de operaciones no reside en un embarque más eficiente de las aeronaves, sino en reconocer el patrón estructural que identificó Steffen y aplicarlo dondequiera que se produzcan dinámicas de interferencia similares: operaciones de recogida en almacenes, secuencias de carga, asignaciones de líneas de fabricación, agrupamiento de mercancías y rutas de entrega de última milla.
Los problemas de secuencias de este tipo son muy similares al clásico rompecabezas de rutas: entre las aplicaciones del problema del viajante se incluyen las rutas de reparto, la perforación de placas de circuitos impresos y la preparación de pedidos en almacenes. Todas las aplicaciones del problema del viajante comparten el mismo patrón: encontrar el orden óptimo de las visitas.
Conclusiones Clave
- Identifique la clase de problema antes de aplicar la solución: El principio de Steffen solo se aplica cuando se dan simultáneamente tres condiciones: una ruta restringida que no permite eludirla, asignaciones de destino fijas a lo largo de esa ruta y una operación local en cada destino que genera un evento de bloqueo. Si falta alguna de estas tres condiciones, el método no se aplica y se necesita un marco de optimización diferente.
- La distancia de interferencia es el primer parámetro a calcular: Antes de rediseñar cualquier secuencia, mida la distancia mínima entre dos operaciones activas simultáneamente que elimine el bloqueo. Este valor depende del espacio que ocupa el equipo, el ancho del pasillo y el alcance lateral. Toda decisión de secuenciación se basa en este valor. Utilizar un margen arbitrario en lugar de uno medido supone un desperdicio de capacidad o no elimina la interferencia que se pretendía evitar.
- La lógica de zonas de atrás hacia adelante es la peor opción estructurada en condiciones reales: En la aviación y en cualquier entorno industrial análogo, la secuenciación por zonas, que agrupa a los agentes sin resolver el orden espacial dentro de cada grupo, produce peores resultados que la ausencia total de secuenciación. La zona proporciona una falsa sensación de control, a la vez que genera una fuerte agrupación dentro de cada grupo. Cualquier instalación que actualmente utilice la asignación por macrozonas sin un orden espacial dentro de cada zona debería considerar esto como una regresión, no como un proceso.
- La optimización de rutas individuales y la interferencia entre agentes son problemas distintos: Minimizar la distancia recorrida por cada operario o la longitud de la ruta de cada vehículo no reduce la interferencia que estos agentes ejercen entre sí. Un almacén que ha optimizado las rutas de recogida individuales, pero no la separación espacial entre operarios, ha resuelto la mitad del problema. El principio de Steffen aborda la segunda mitad: qué secuencia de agentes elimina el bloqueo mutuo, independientemente de la eficiencia de cada trayectoria individual.
- La implementación parcial aprovecha la mayor parte de las ventajas a un costo mínimo: la variante WILMa —ordenación lateral de clases sin filas alternas estrictas— captura la mayor parte del beneficio del método Steffen con requisitos de infraestructura considerablemente más sencillos. En términos de almacenamiento: secuenciar las operaciones según su alcance lateral (estante profundo antes que estante medio antes que recogida frontal) antes de aplicar la separación de ranuras alternas genera la mayor parte de la mejora disponible. No retrase la implementación esperando la capacidad de implementación completa.
- La medición debe preceder a la implementación. Los eventos de interferencia son invisibles en las métricas de productividad estándar.
- El problema del cumplimiento es un problema de información, no de disciplina. Los agentes se desvían de las secuencias optimizadas porque no pueden ver el estado espacial de otros agentes en la misma ruta restringida. Un operario que toma un atajo o un operador de montacargas que accede a una puerta adyacente simultáneamente toma una decisión local racional con información incompleta. La solución consiste en visualizar el estado espacial entre agentes en tiempo real, no en imponer una adhesión más estricta a una lista predeterminada. El cumplimiento basado en la información es más robusto y se adapta mejor a las excepciones.
- La secuenciación de Steffen es la lógica de despacho correcta para flotas de AGV y recolectores robóticos: Los sistemas automatizados eliminan por completo el problema del cumplimiento normativo. Una flota de vehículos guiados automáticamente (AGV) o un sistema de recogida robótica que se pueda gestionar en una secuencia controlada constituye el entorno ideal para la gestión de pedidos tipo Steffen. Si la instalación dispone de manipulación automatizada de materiales, pero gestiona los vehículos mediante la lógica de tarea más cercana o FIFO (primero en entrar, primero en salir), está perdiendo una cantidad considerable de productividad. La gestión de vehículos guiados automáticamente mediante ranuras alternas no supone una inversión de capital, sino un cambio de configuración.
- La planificación de los muelles de carga debe incluir un criterio de separación espacial: La programación estándar de muelles prioriza según la hora de salida. Agregar una regla de separación espacial —que impida la carga simultánea de puertas adyacentes entre camiones con prioridad de salida similar— elimina los costosos incidentes de interferencia de montacargas en el área de preparación sin necesidad de inversión en infraestructura. La mayoría de los sistemas de gestión de muelles admiten esto como criterio de clasificación secundario. Los datos operativos necesarios (posición de la puerta, hora de inicio de la carga) ya se registran en prácticamente todos los WMS.
- La estrategia de asignación de espacios debe considerar la separación espacial de las referencias de alta rotación como una restricción, no como una preocupación secundaria: placing multiple high-velocity SKUs in adjacent positions optimizes individual pick ergonomics while creating predictable inter-picker clustering in every wave that includes those SKUs. Where two candidate slotting positions are otherwise equivalent, spatial separation from other high-velocity items should be the tiebreaker. In facilities where this is architecturally impossible, a dedicated wide-aisle fast-pick zone that removes the interference constraint entirely is the correct structural response.
- La organización de la carga en estaciones de transbordo es estructuralmente idéntica al problema del pasillo de un avión: Un área de preparación con acceso restringido para montacargas y puertas de salida con posiciones fijas presenta las tres características estructurales del problema de Steffen. Los movimientos de palés desde el área de preparación hasta las puertas de salida deben secuenciarse de manera que los movimientos simultáneos se separen espacialmente en la cuadrícula de preparación. Las instalaciones que ya registran las posiciones de preparación de palés en su WMS pueden implementar esto como una regla de secuenciación de despacho sin necesidad de modificar el hardware.
- La elevada variabilidad en la duración de las operaciones destruye la garantía de separación espacial: La eliminación de interferencias del método Steffen depende de que la operación de carga finalice antes de que el siguiente agente llegue a una posición adyacente. Cuando la duración de las operaciones varía significativamente (por ejemplo, un operario que reorganiza el contenido de los contenedores o una carretilla elevadora que no puede colocar un palé correctamente de inmediato), el intervalo diseñado en la secuencia desaparece y se produce la interferencia. En entornos con alta variabilidad en la duración, aumente el margen de interferencia proporcionalmente o aplique una implementación parcial conservadora en lugar de la secuencia completa de ranuras alternas.
- Las plataformas WMS y MES heredadas requieren un enfoque de middleware, no un reemplazo: La mayoría de los sistemas de planificación implementados hace más de una década cuentan con motores de secuenciación que no admiten la separación espacial como parámetro de restricción nativo. Agregar esta lógica como una capa de middleware que intercepta las señales de despacho y aplica el ordenamiento espacial antes de que lleguen al operador conlleva un menor riesgo y un menor costo que una actualización de la plataforma. El middleware solo necesita leer las posiciones actuales de los agentes y las ubicaciones de las operaciones pendientes, datos que la infraestructura moderna de seguimiento de posiciones ya genera.
- La barrera organizativa refleja la barrera técnica: Ambos requieren visibilizar los costos invisibles. Las aerolíneas no han adoptado el método Steffen principalmente porque el embarque prioritario genera ingresos y los costos de interferencia son difusos e incontables. Las operaciones de fabricación y logística se enfrentan a la misma dinámica: el gerente que supervisa una zona llama por un envío extraviado, no por los 40 minutos de tiempo total de inactividad de la carretilla elevadora que se acumularon en la zona de preparación porque nadie secuenció las asignaciones de puertas. Convertir los costos de interferencia en un elemento de los informes operativos —en lugar de absorberlos en los promedios de eficiencia laboral— es el requisito organizacional para la adopción sostenida de cualquier mejora en la secuenciación.
La economía de la ineficiencia en el embarque
El embarque de aeronaves no es un detalle operativo menor. Para un avión de fuselaje estrecho de un solo pasillo que opera una ruta de corto recorrido, el tiempo de escala entre el aterrizaje y el siguiente despegue es la principal limitación para la utilización de la aeronave. Una aerolínea que opera aviones de 150 asientos en rutas de 90 minutos a 2 horas puede programar, de manera realista, cinco o seis rotaciones por aeronave por día. El embarque representa, en promedio, de 15 a 25 minutos del tiempo en puerta de embarque. En un horario ajustado, cualquier retraso en el embarque se propaga directamente a demoras que se acumulan a lo largo de las rotaciones del día.
El impacto económico de esto no es insignificante. Las estimaciones de la industria previas a la pandemia situaban consistentemente el costo de un retraso de un minuto en el embarque de un avión de fuselaje estrecho entre 60 y 120 USD, considerando todos los factores: consumo de combustible en ralentí y durante el rodaje, tiempo de la tripulación, tasas de puerta de embarque, impacto en los pasajeros en conexión y obligaciones de compensación según las regulaciones de derechos de los pasajeros en caso de retraso en diversas jurisdicciones. Un proceso de embarque que se extiende 10 minutos más de lo previsto en un solo avión cuesta, como mínimo, 600 USD por incidente. En una flota de 100 aviones que realizan dos visitas a la puerta de embarque al día, un retraso sistémico de 10 minutos en el embarque representa más de 40 millones de USD en costos evitables anualizados.
La industria conoce estas cifras desde hace décadas. Numerosos estudios de consultoría y análisis internos de aerolíneas han modelado el tiempo de embarque como un factor clave para mejorar la utilización de las aeronaves. La conclusión constante es que las estrategias de embarque actuales, tal como se practican, rinden muy por debajo de su potencial teórico. Esta diferencia no se debe principalmente a la velocidad de los pasajeros ni a la configuración de la aeronave, sino al diseño de la secuencia de embarque.
El mecanismo de pérdida
El coste en tiempo derivado de un embarque ineficiente se genera casi en su totalidad por un único fenómeno: el bloqueo de los pasillos.
Cuando un pasajero se detiene para colocar su equipaje en el compartimento superior, crea una obstrucción fija en un pasillo de un solo carril que no se puede sortear. Todos los pasajeros que se encuentran detrás de la persona que bloquea el paso quedan detenidos. El tiempo perdido no es acumulativo entre los pasajeros bloqueados, sino multiplicativo, ya que estos ocupan posiciones en el pasillo que impiden que los pasajeros que se encuentran más atrás lleguen a sus filas, creando así una cascada de bloqueos secundarios.
Este efecto en cascada se agrava cuando los pasajeros de los asientos de pasillo y centrales embarcan antes que los de los asientos de ventanilla en la misma fila. El pasajero de ventanilla debe esperar mientras los pasajeros de los asientos de pasillo y centrales se levantan, se desplazan hacia el pasillo, dejan pasar al pasajero de ventanilla y luego vuelven a sentarse. Cada uno de estos eventos dura entre 15 y 30 segundos en condiciones ideales. En un avión de 150 plazas con configuración 3-3, hay 50 filas, y en el embarque aleatorio o de atrás hacia adelante, una proporción significativa de esas filas experimentará este bloqueo lateral al menos una vez, y muchas lo experimentarán dos veces.
El embarque de atrás hacia adelante, que sigue siendo la estrategia más utilizada por las principales aerolíneas, parece lógico a primera vista: embarcar primero a los pasajeros de las filas traseras debería permitir que los de las filas delanteras embarquen sin interferencias de los pasajeros que aún están cargando su equipaje más atrás. En la práctica, funciona mal porque los pasajeros de la misma zona embarcan en un orden de filas arbitrario dentro de esa zona. Un pasajero de la fila 28 que embarca antes que un pasajero de la fila 30 dentro de la misma zona trasera sigue provocando un bloqueo del pasillo que retrasa al pasajero de la fila 30 que viene detrás.
La disciplina de zona controla la macrosecuencia, pero no resuelve la interferencia intrazonal que provoca la mayor parte de la pérdida de tiempo.
Medición del nivel del suelo
Escenario del mundo real. Los estudios de tiempo y movimiento realizados en varios aeropuertos durante los últimos quince años han arrojado datos consistentes. El embarque aleatorio —los pasajeros embarcan sin un orden específico— funciona de manera comparable a la mayoría de las estrategias de zonas estructuradas en condiciones reales, porque la disciplina de las estrategias de zonas se rompe durante la implementación. Los pasajeros llegan a la puerta de embarque a ritmos no uniformes, el cumplimiento de las zonas es imperfecto, las familias y los grupos crean excepciones que los agentes de puerta deben atender, y los viajeros frecuentes con derechos de embarque prioritario fragmentan aún más el plan de secuenciación.
El resultado es que la mayoría de los procesos de embarque comerciales, tal como se observan en lugar de como se diseñaron, son prácticamente aleatorios con un ligero sesgo hacia atrás. La diferencia entre el rendimiento teórico de una estrategia de zonas bien implementada y el tiempo de embarque real observado suele ser del 20 al 35 por ciento. Los agentes de puerta carecen de las herramientas y la autoridad para imponer una secuencia estricta, y los incentivos comerciales que impulsan la política de embarque —embarque prioritario como beneficio de fidelización, alojamiento familiar como estándar de servicio, asientos para grupos como producto generador de ingresos— son incompatibles con la optimización de la secuencia estricta.
Nota operativa: Las aerolíneas que han comparado el tiempo de embarque real con el previsto para cada vuelo constatan sistemáticamente que aproximadamente el 60 % de los retrasos en el embarque se deben a bloqueos de pasillo durante el primer 40 % del proceso. Abordar la secuencia del primer grupo de pasajeros que embarcan genera una mejora desproporcionada.
Estas cifras evidencian la magnitud del problema que Steffen se propuso resolver. La ineficiencia es real, cuantificable y costosa. La pregunta que se planteó fue si una secuencia derivada matemáticamente podría eliminar el bloqueo de pasillos como un fenómeno sistémico, en lugar de como un evento aleatorio.
El método Steffen: orígenes, lógica y resultados experimentales.
Jason Steffen was a postdoctoral researcher in astrophysics when he turned his attention to aircraft boarding in 2008. His background was in Markov chain Monte Carlo methods — statistical simulation techniques used to model systems with large numbers of interacting components evolving through probabilistic state transitions. The boarding problem, viewed through this lens, was a constrained optimization problem with a well-defined cost function: minimize total boarding time by finding the optimal permutation of passenger assignments to boarding sequence positions.
Su artículo inicial, publicado en el Journal of Air Transport Management, utilizó una simulación por computadora para evaluar un gran número de posibles secuencias de embarque e identificar qué propiedades estructurales se correlacionaban con el tiempo mínimo de embarque. La simulación modeló a cada pasajero como un agente que requería un tiempo fijo para guardar su equipaje y un tiempo fijo para avanzar una fila de asientos por el pasillo. Los eventos de bloqueo se modelaron como retrasos que se propagaban hacia atrás a través de la cola. El modelo no tuvo en cuenta los viajes en grupo, el equipaje irregular ni los incumplimientos en la puerta de embarque, lo cual es relevante para comprender tanto su precisión predictiva como sus limitaciones.
La lógica estructural
La secuencia que Steffen identificó como óptima tiene tres propiedades definitorias:
- En primer lugar, los asientos de ventanilla embarcan antes que los asientos centrales, que a su vez embarcan antes que los asientos de pasillo; este es el llamado orden WILMa (ventana, central, pasillo).
- En segundo lugar, dentro de cada clase de asiento, los pasajeros se ubican en filas alternas en lugar de filas consecutivas.
- En tercer lugar, la secuenciación de filas alternas se aplica de atrás hacia adelante dentro de cada clase.
La característica de filas alternas es el elemento crítico y no tan evidente. Si todos los pasajeros de asientos de ventanilla suben al avión simultáneamente en filas consecutivas, de atrás hacia adelante, aun así se produce una aglomeración en los compartimentos superiores. Un pasajero en la ventanilla de la fila 28 y otro en la de la fila 29 competirán por el espacio de un compartimento contiguo, y la carga simultánea de sus maletas provocará interferencia mutua, aunque no se bloqueen mutuamente en el pasillo en el sentido tradicional.
Al alternar las filas —primero la 28, luego la 26 y después la 24, creando espacios entre las zonas de carga activas simultáneamente—, el método garantiza que cada operación de carga de equipaje se produzca de forma aislada. No hay dos pasajeros que embarquen al mismo tiempo uno al lado del otro.
Esta separación espacial es el mecanismo que elimina el bloqueo del pasillo como un problema sistémico. Los pasajeros nunca se encuentran en una situación en la que uno esté cargando en los compartimentos superiores mientras el siguiente pasajero necesita pasar. El pasillo siempre está libre justo antes de cualquier operación de carga activa.
Validación experimental
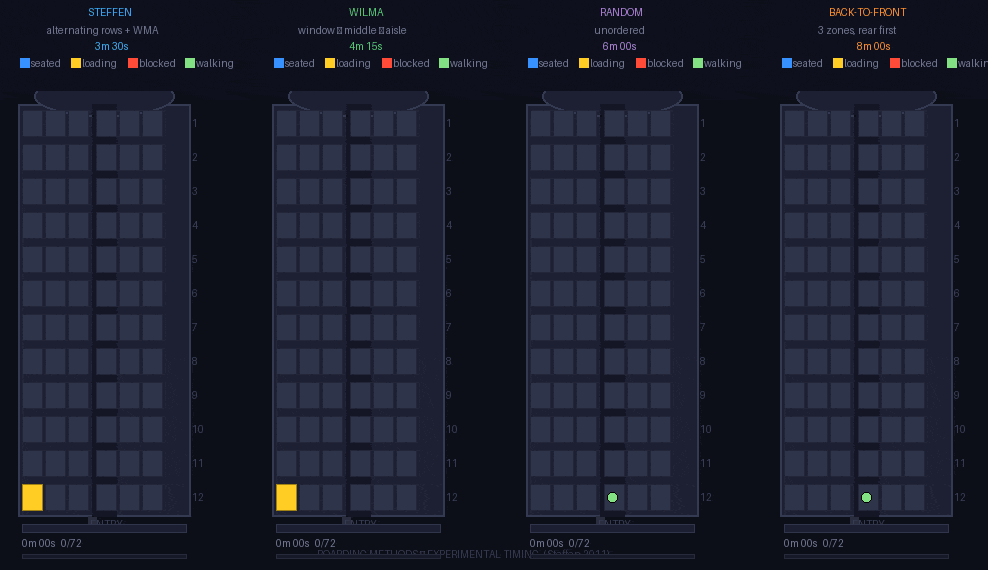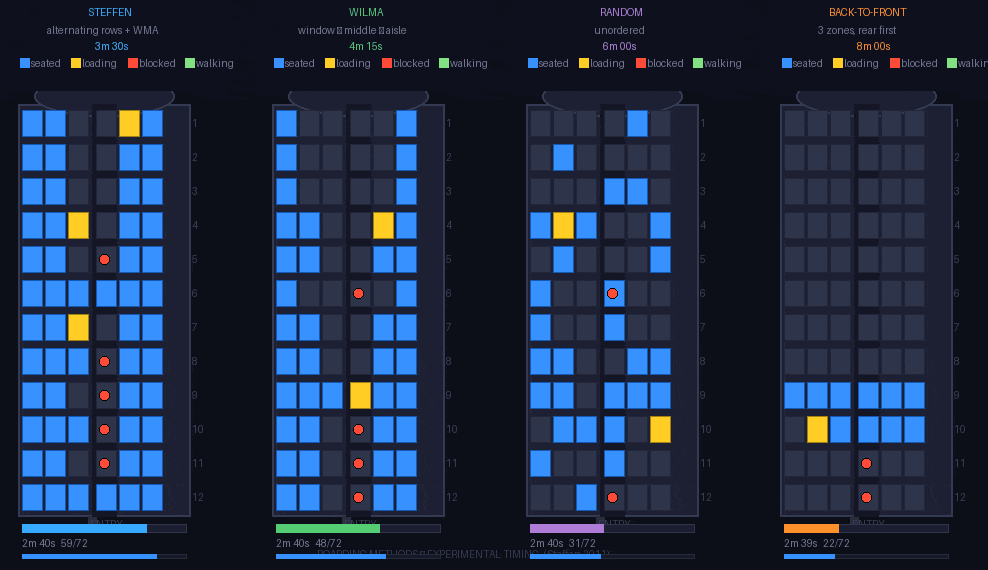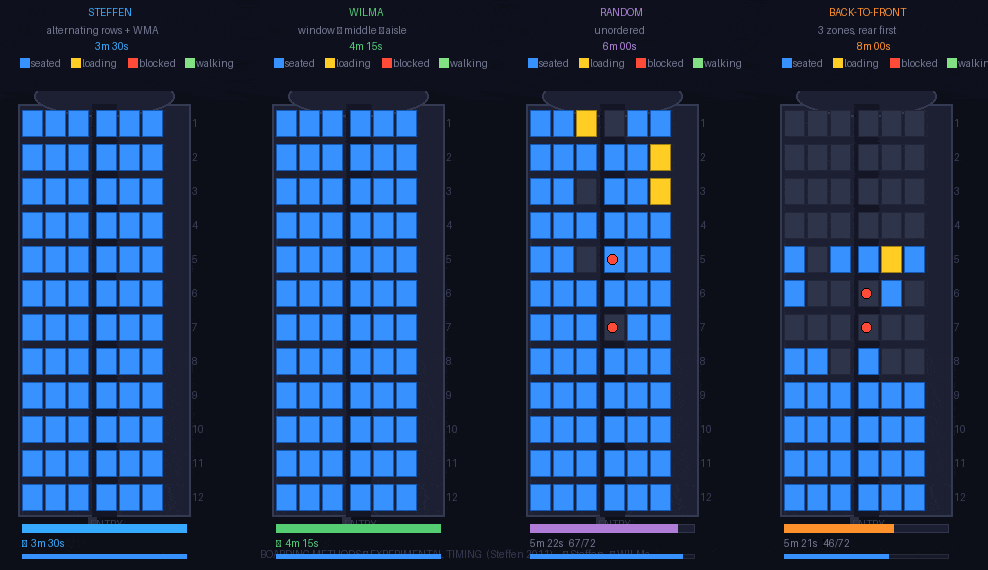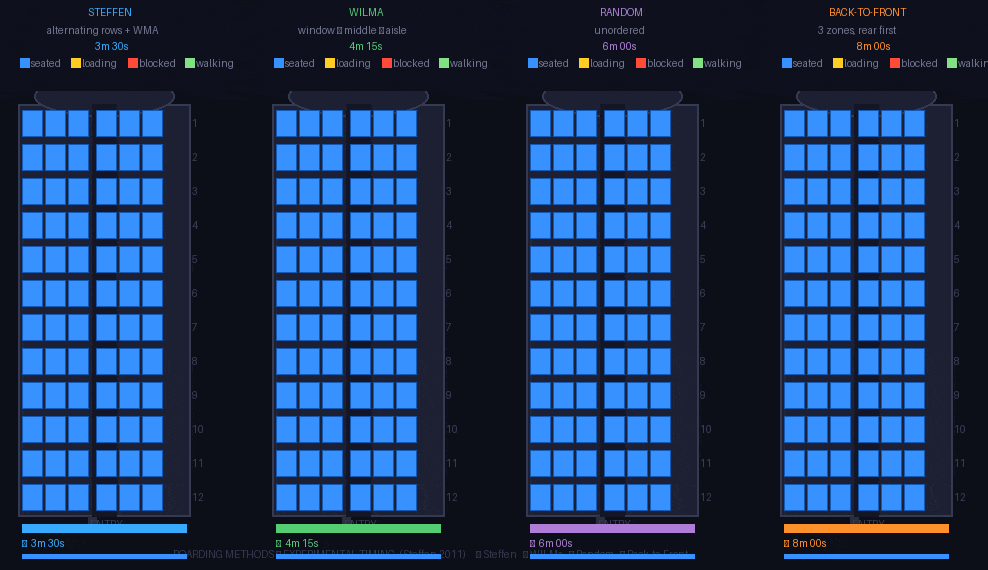
Los resultados de la simulación fueron lo suficientemente llamativos como para atraer la atención de los medios, pero Steffen continuó con un experimento físico controlado realizado en 2011 en un estudio de cine en Los Ángeles, utilizando un interior de avión simulado con asientos, compartimentos superiores y pasajeros voluntarios reales con equipaje de mano. El experimento comparó seis estrategias de embarque en condiciones controladas con asignación aleatoria de participantes para minimizar los efectos de selección.
Las seis estrategias evaluadas fueron: embarque aleatorio (sin secuencia), de atrás hacia adelante por bloques (dos zonas), de atrás hacia adelante por filas, el método WILMa (ventana-centro-pasillo sin alternar filas), el método Steffen (WILMa alternado) y una variante de zona rotativa. Cada estrategia se ejecutó varias veces con diferentes grupos de participantes.
Los resultados fueron inequívocos: el método Steffen produjo tiempos de embarque promedio de aproximadamente 3 minutos y 30 segundos para el avión simulado. El embarque aleatorio promedió aproximadamente 6 minutos. El embarque de atrás hacia adelante por zonas promedió aproximadamente 8 minutos, más lento que el aleatorio, lo que confirmó los hallazgos de la simulación de que las estrategias de zonas estructuradas con cumplimiento imperfecto tienen un rendimiento peor que el embarque no controlado. El método WILMa sin filas alternas promedió aproximadamente 4 minutos y 15 segundos, lo que confirma que el orden de ventanilla-pasillo central por sí solo produce una mejora significativa, pero que la propiedad de filas alternas produce una ganancia sustancial adicional.
Resultado clave: El método Steffen fue aproximadamente un 50 % más rápido que el embarque aleatorio y más de un 55 % más rápido que el método estándar de embarque por zonas de atrás hacia adelante que utilizan la mayoría de las grandes aerolíneas. Ninguna otra estrategia probada se acercó a su rendimiento en menos del 20 %.
Limitaciones del modelo
El modelo de Steffen abstrajo varias variables del mundo real que son operacionalmente significativas. Asumió
La optimización de secuencias es un campo moldeado en parte por George Dantzig, cuyo método simplex todavía se enseña para este tipo de problemas de planificación.
- pasajeros solteros sin acompañantes
- tiempos de carga de equipaje uniformes
- Cumplimiento perfecto de la secuencia de embarque asignada
Ninguna de estas suposiciones se cumple en las operaciones comerciales. Los viajes en grupo (familias, grupos corporativos, grupos de ocio) representan una fracción considerable de los pasajeros en la mayoría de las rutas y requieren asientos contiguos, lo cual es estructuralmente incompatible con una secuencia estricta de filas alternas. La variación en el tiempo de carga del equipaje es alta: un pasajero con una maleta con ruedas que cabe perfectamente es rápido; un pasajero que reorganiza el contenido de los compartimentos para hacer espacio no lo es.
Estas limitaciones no invalidan el hallazgo principal del método, pero sí cuantifican la diferencia entre el rendimiento en laboratorio y su implementación en campo. Las simulaciones que incorporan viajes en grupo a tasas realistas (entre el 30 y el 45 por ciento de los pasajeros en rutas de ocio) muestran que la ventaja del método Steffen sobre el embarque aleatorio se reduce de aproximadamente el 50 por ciento a entre el 20 y el 25 por ciento en condiciones reales. Si bien esto representa una mejora considerable, requiere una calibración realista para evitar generar expectativas poco realistas durante la planificación de la implementación.
Un hallazgo alternativo importante de la literatura es que el método WILMa, sin filas alternas estrictas, a pesar de ser más lento que el método Steffen completo, tolera mucho mejor los fallos de cumplimiento. Una secuencia de embarque que asigna a los pasajeros de ventanilla, asientos centrales y pasillo a llamadas de embarque separadas sin especificar el orden de las filas dentro de cada clase se puede implementar con sistemas de embarque estándar en las puertas de embarque, aprovecha la mayor parte del beneficio de reducción de interferencias y se degrada de forma gradual cuando el cumplimiento es imperfecto.
Varias compañías aéreas han optado por un sistema de embarque tipo WILMa sin adoptar la estricta secuencia alternada de Steffen, y sus resultados confirman este beneficio parcial.
Aleatorio Sin orden preestablecido | Zonas de atrás hacia adelante, la parte trasera primero. | Ventana WILMa → Centro → Pasillo | Filas alternas de Steffen + WMA | |
| Lógica fundamental | Los pasajeros entran por orden de llegada, sin que se imponga ninguna secuencia. El operador no asigna posiciones a los grupos de embarque. | La cabina está dividida en 2 a 4 zonas transversales. Primero se embarca en la zona más trasera, y luego en cada zona sucesiva. Dentro de cada zona, el orden es arbitrario. | Todos los pasajeros se dividen según la clase de asiento: los asientos de ventanilla (A, F) embarcan primero en un solo grupo, luego los del medio (B, E) y, por último, los del pasillo (C, D). No se especifica el orden de las filas dentro de cada grupo. | Combina el ordenamiento lateral de WILMa con un sistema de intercalación de filas alternas: dentro de cada clase de asiento, las filas pares embarcan antes que las impares. Esto garantiza que no se produzcan dos operaciones de carga de equipaje simultáneas en filas adyacentes. |
| Mecanismo de bloqueo abordado | Ninguno de ellos de forma deliberada. Los eventos de interferencia son aleatorios y no se han mitigado. | Se intenta evitar que los pasajeros de la parte delantera del avión bloqueen el acceso a los pasajeros de la parte trasera. El objetivo falla dentro de cada zona porque el orden de las filas dentro de cada zona sigue siendo aleatorio. | Elimina el bloqueo lateral (pasajero de ventanilla esperando a que el pasajero del pasillo despeje la fila). No soluciona la agrupación longitudinal en el pasillo. | Elimina tanto el bloqueo lateral como la agrupación longitudinal. El espacio entre filas alternas garantiza que el pasillo esté despejado entre dos posiciones de carga activas simultáneamente. |
| Complejidad de la implementación | Ninguno. | Bajo. Llamada de zona y disciplina básica de puerta. | Medio. Codificación de la tarjeta de embarque por grupo de columna de asientos. | Alto. Requiere asignación de secuencia individual a nivel de asiento y un estricto orden de llamada por pasajero. |
| Ventajas |
|
|
|
|
| Desventajas |
|
|
|
|
| Funciona bien cuando… |
|
|
|
|
| Funciona bien cuando … |
|
|
|
|
| Utilizar cuando | Opción de reserva predeterminada. Úselo como referencia en cualquier entorno donde no exista infraestructura de secuenciación o donde las excepciones de viajes grupales sean demasiado numerosas para gestionarlas. Acepte la variabilidad; no pretenda que sea una estrategia. | Necesidad comercial. Úselo solo cuando el embarque preferencial sea un requisito comercial innegociable. Limite el uso a un máximo de 2 zonas. Tenga en cuenta que su rendimiento será inferior al del embarque aleatorio en condiciones reales y planifique los tiempos de respuesta en consecuencia. | Óptimo práctico. Captura la mayor parte de la ganancia de secuenciación disponible con un costo de implementación manejable y una tolerancia de cumplimiento aceptable. Es la opción predeterminada correcta para cualquier operación donde sea factible la preasignación de agentes por clase lateral. | Solo sistemas controlados. El óptimo teórico; también el más frágil ante la variabilidad del mundo real. En contextos industriales, se aplica al despacho de vehículos guiados automáticamente (AGV), la secuenciación de recogida robótica y las operaciones de carretillas elevadoras controladas por sistemas de gestión de almacenes (WMS). |
Las cifras de rendimiento provienen de una simulación de eventos discretos (12 filas × 6 asientos, ENTRY_GAP=2, LOAD_TICKS=5). Los resultados reales varían según la tasa de viajes en grupo, la variación del equipaje y la tasa de cumplimiento. Steffen (2008), J. Air Transport Management.
De la aviación a un principio general de secuenciación
El método Steffen se describe con frecuencia como una solución a un problema de embarque en aeronaves. Sin embargo, esta perspectiva es demasiado limitada y probablemente ha restringido su influencia más allá del sector aeronáutico.
La descripción correcta es que el método es una solución a una clase de problemas de interferencia que surgen cuando varios agentes deben moverse a través de una trayectoria lineal restringida para alcanzar posiciones asignadas, y donde el costo temporal del proceso está dominado por eventos de bloqueo en lugar de por el tiempo de viaje.
Características estructurales de la clase de problemas
Identificar con precisión esta clase de problemas es el requisito previo para aplicar el principio en contextos industriales y logísticos. La clase tiene tres características estructurales definitorias:
La primera característica es una ruta restringida.En un avión, se trata del pasillo. En un almacén, es un pasillo de preparación de pedidos o una vía de acceso al muelle de carga. En una planta de producción, es una línea de alimentación o un segmento de cinta transportadora. El recorrido está restringido, ya que solo permite el flujo en una dirección y no permite el paso. La limitación crítica no es la estrechez física, sino la incapacidad de sortear un obstáculo sin abandonar el camino. | La segunda característica consiste en asignar destinos a lo largo del recorrido.Cada agente debe llegar a una posición específica: una fila de asientos, una ubicación en un contenedor, un espacio en un estante o una posición en un palé en el piso de un remolque. Los destinos no son intercambiables y la asignación se fija antes de que comience la secuencia. Esto distingue el problema de la teoría general de colas, donde el destino es un punto de servicio en lugar de una ubicación espacial fija. |
La tercera característica es la operación local en el destino.En el avión, esto es la carga de equipaje. En un almacén, es recoger o colocar un SKU. En una línea de producción, es... Se trata de una operación de fijación o ensamblaje. Esta operación requiere un tiempo finito durante el cual el agente permanece inmóvil y ocupa la trayectoria. La duración de esta operación local es la principal fuente de riesgo de bloqueo. |  |
Cuando se presentan las tres características, se repite la dinámica de interferencia que Steffen modeló en el contexto de las aeronaves. Los agentes que se dirigen simultáneamente a posiciones de destino adyacentes se bloquearán entre sí. Los agentes que se dirigen con espacios entre sus posiciones de destino no lo harán.
El principio de optimización —secuenciar agentes de tal manera que las operaciones simultáneamente activas estén separadas espacialmente a lo largo de la ruta restringida— se aplica directamente.
El parámetro de distancia de interferencia
Una generalización útil del principio de Steffen introduce un parámetro llamado distancia de interferencia, que es la separación espacial mínima entre dos posiciones de destino activas simultáneamente que elimina el bloqueo.

En un avión, la distancia de interferencia es aproximadamente de dos filas de asientos, ya que un pasajero que carga en los compartimentos superiores de la fila 28 no obstruye físicamente a un pasajero que carga en los compartimentos de la fila 26 o la fila 30. En un pasillo de preparación de pedidos de un almacén, la distancia de interferencia depende del alcance de la operación de recogida y del ancho del equipo utilizado (manual, con carretilla retráctil o con recogepedidos).
Calcular la distancia de interferencia para un entorno determinado es el primer paso para aplicar la secuenciación tipo Steffen fuera del sector aeronáutico. El cálculo requiere conocer la huella física del agente operativo durante la operación local, el ancho del pasillo y el alcance lateral de la operación. En un almacén típico de pasillos anchos con recogida mediante carretilla retráctil, la distancia de interferencia puede ser de 4 a 6 metros: la huella combinada de la carretilla con las horquillas extendidas y el espacio del pasillo que ocupa durante un ciclo de recogida.
En entornos de pasillos estrechos con operarios de preparación de pedidos en altura, la distancia de interferencia es menor, pero el pasillo en sí está más restringido, lo que hace que los bloqueos sean más costosos cuando ocurren.
Nota de ingeniería: La distancia de interferencia no es una propiedad fija del entorno; varía según la combinación de equipos y el tipo de operación. Si una instalación utiliza varios tipos de equipos en el mismo pasillo (por ejemplo, carretillas retráctiles y transpaletas eléctricas), la distancia de interferencia debe calcularse para el equipo de mayor tamaño para garantizar que la secuencia de operación se mantenga válida en todas las condiciones.
Diseño de secuencias frente a optimización de la programación

Un error común al aplicar por primera vez el pensamiento de Steffen a entornos industriales es confundir el diseño de secuencias con la optimización de la programación. La idea de Steffen se centra en el orden de un conjunto fijo de operaciones: la permutación que minimiza la interferencia. La optimización de la programación, en el sentido de la investigación operativa, aborda los tiempos de inicio, la asignación de recursos y la minimización del tiempo total de ejecución en un conjunto de tareas con dependencias y restricciones de recursos. Estos son problemas relacionados, pero distintos.
El principio de Steffen contribuye específicamente al componente de secuenciación: dado un conjunto fijo de operaciones que deben realizarse en ubicaciones fijas a lo largo de una ruta restringida, ¿qué orden minimiza el bloqueo? Por sí solo, no aborda cuántos agentes deben operar simultáneamente, cuál debe ser su velocidad de desplazamiento ni cómo gestionar las dependencias entre operaciones. Estas cuestiones requieren capas de optimización adicionales. La lógica de Steffen es un insumo para un problema de planificación más amplio, no una solución completa.
En la práctica, esto significa que aplicar la secuenciación tipo Steffen a un contexto de fabricación o logística requerirá integrarla con los sistemas de planificación existentes (MES, WMS, TMS) en lugar de reemplazarlos. La secuencia resultante de un análisis tipo Steffen se convierte en una restricción o preferencia de entrada para la planificación general. Esta integración no es técnicamente compleja, pero requiere que el sistema de planificación admita la asignación con restricciones de secuencia, algo que muchas implementaciones antiguas de WMS y MES no ofrecen.
Aplicación al almacenamiento y al procesamiento de pedidos
El entorno de un almacén es el contexto industrial más directamente análogo al embarque de un avión. La similitud estructural es notable: un almacén tiene pasillos restringidos, cada pasillo contiene posiciones de almacenamiento fijas (análogas a las filas de asientos), las operaciones de preparación de pedidos son operaciones locales que ocupan el pasillo durante un tiempo limitado, y varios operarios que trabajan simultáneamente en el mismo pasillo interferirán entre sí siempre que sus posiciones de recogida activas simultáneamente se encuentren dentro del rango de interferencia entre ellas.
La gestión de almacenes ha desarrollado de forma independiente varios conceptos relacionados con la eficiencia de la secuenciación: optimización de rutas de recogida, recogida por zonas, recogida por lotes, planificación de oleadas. Sin embargo, el planteamiento de Steffen añade una perspectiva específica que estos conceptos no captan del todo: la separación espacial de las operaciones activas simultáneamente es tan importante como la eficiencia individual de cada operación.
Una ruta de recogida individual perfectamente optimizada aún puede producir altas tasas de bloqueo si se despliega simultáneamente con otras máquinas recolectoras cuyas rutas las llevan a posiciones adyacentes al mismo tiempo.
Secuenciación de ruta de selección
La aplicación directa de la lógica de tipo Steffen a la secuenciación de rutas de recogida implica diseñar oleadas o lotes de manera que los operarios asignados al mismo pasillo se secuencien con suficiente espacio en sus listas de recogida para garantizar que sus posiciones de recogida activas simultáneamente estén separadas por al menos la distancia de interferencia en todo momento durante la recogida.
En un sistema de gestión de almacenes (WMS) convencional con selección por oleadas, los pedidos se agrupan por oleada y se asignan a los operarios según criterios de equilibrio de zona o peso. Dentro de cada oleada, el WMS suele ordenar los pedidos de la lista de cada operario mediante un algoritmo de búsqueda del vecino más cercano o de curva en S, que minimiza la distancia de desplazamiento para cada operario. Esta optimización individual ignora la interferencia entre operarios. Dos operarios pueden tener listas de pedidos casi óptimas individualmente, pero que provocan que converjan en posiciones adyacentes en el mismo pasillo al mismo tiempo, generando bloqueos mutuos.
La corrección tipo Steffen consiste en aplicar un segundo paso de secuenciación tras la optimización de la ruta de recogida individual. Este paso verifica los conflictos espaciales previstos entre los recolectores concurrentes y ajusta la secuencia de recogida para mantener la distancia de interferencia. Esto resulta computacionalmente económico si se implementa como una pasada de satisfacción de restricciones sobre el plan de oleadas, ya que el número de conflictos entre recolectores en una oleada bien diseñada suele ser pequeño. El ajuste requerido generalmente consiste en una reordenación menor de las recogidas dentro de las listas individuales, no en un rediseño de la ruta.
Nota de implementación: En almacenes con estanterías y accesos fijos, se debe repetir el análisis de distancia de interferencia tras cualquier reubicación importante, ya que los cambios en la posición de los SKU modifican las combinaciones de listas de recogida que generan conflictos. Una reubicación que mueva un SKU de alta rotación de la posición 45 a la 46 del pasillo puede crear nuevos patrones de conflicto que las reglas de secuenciación existentes no prevén.

Programación de muelles de carga
El muelle de carga es un segundo subsistema de almacén donde se aplica la secuenciación de tipo Steffen. Un muelle de carga con múltiples puertas y una zona de preparación compartida presenta las propiedades estructurales del problema de embarque: la zona de preparación es la ruta restringida, cada puerta tiene un destino asignado y la acción de colocar un palé cargado en una puerta es la operación local que genera bloqueos cuando dos carretillas elevadoras convergen simultáneamente en puertas adyacentes.
En la mayoría de las operaciones de muelle de los centros de distribución, la carga de salida se secuencia según la hora de salida: el siguiente camión en salir tiene prioridad para el personal de muelle. Esta es una regla general razonable, pero ignora los efectos de interferencia espacial en el área de preparación. Dos camiones que salen con una diferencia de 30 minutos y cuyas puertas están adyacentes competirán por el espacio de preparación y el acceso de las carretillas elevadoras durante la fase de carga, algo que no ocurriría si dos camiones que salen a la misma hora pero que están asignados a puertas en extremos opuestos del muelle.
Aplicar la lógica de tipo Steffen a la programación de muelles implica añadir un criterio de separación espacial a la regla de prioridad basada en la hora de salida: entre los camiones con una prioridad de salida similar, asignar puertas y programar secuencias de carga de manera que los eventos de carga activos simultáneamente estén separados espacialmente.
En un muelle de 12 puertas, esto significa que si las puertas 3 y 4 se están cargando simultáneamente, la puerta 5 no debe comenzar a cargarse hasta que una de las operaciones adyacentes haya finalizado o hasta que las zonas de preparación se hayan separado lo suficiente.
Estrategia de asignación de ranuras y de posicionamiento

Steffen-type thinking also informs slotting strategy, specifically the question of where to place high-velocity SKUs relative to each other. Standard slotting practice places high-velocity SKUs in the most accessible positions — typically the golden zone (waist-to-shoulder height) and the positions nearest to the pick-to-pack or ship-sorter induction point. This minimizes travel and ergonomic costs for individual picks.
Sin embargo, si se colocan varios artículos de alta rotación en posiciones adyacentes, cualquier oleada de pedidos que incluya varios de estos artículos agrupará, previsiblemente, a los operarios en el mismo segmento del pasillo. El coste de interferencia derivado de esta agrupación puede superar el ahorro en costes de desplazamiento que supone la ubicación más accesible.
El enfoque de asignación de espacios teniendo en cuenta el modelo Steffen distribuye los SKU de alta rotación con separación espacial como criterio adicional, junto con las métricas ergonómicas y de desplazamiento estándar. Esto no siempre es posible debido a la limitación del número total de espacios premium, pero resulta útil como criterio de desempate cuando dos posiciones candidatas para un SKU son equivalentes.
Una alternativa, más adecuada para instalaciones de mayor tamaño, consiste en separar los artículos de alta rotación en zonas de recogida rápida con pasillos amplios diseñados para permitir la operación simultánea de varios operarios. Esta solución arquitectónica elimina la limitación de interferencia al aumentar el ancho del pasillo más allá de la distancia de interferencia para todas las combinaciones de equipos previstas, lo que hace que el problema de la secuenciación sea irrelevante. La desventaja es la eficiencia del espacio; las zonas de recogida rápida con pasillos amplios utilizan una superficie significativamente mayor por posición de almacenamiento que las configuraciones estándar de pasillos estrechos.
Aplicación a la logística de fabricación y cadena de suministro
El ámbito de la fabricación y la logística presenta un conjunto de entornos de aplicación más variado que el del almacenamiento, debido a que las rutas restringidas son más diversas en su forma y las operaciones locales varían más en duración y extensión espacial. No obstante, la estructura de interferencia subyacente se repite en varias configuraciones importantes, y el principio de Steffen se aplica con la parametrización adecuada en cada una de ellas:
Carga y preparación de kits en la línea de producción
En la fabricación por ensamblaje —automotriz, aeroespacial, electrónica y de equipos industriales— los componentes se entregan a estaciones de ensamblaje fijas a lo largo de una línea de producción. La línea en sí constituye el recorrido restringido. Carros de preparación de kits, carros de piezas o vehículos guiados automáticamente (AGV) se desplazan a lo largo de la línea para entregar los componentes a las estaciones, realizar la entrega y regresar. La operación de entrega en cada estación es la operación local que ocupa el recorrido.

Cuando varios vehículos de reparto operan simultáneamente en el mismo tramo de vía, pueden interferir entre sí si sus posiciones de reparto activas simultáneas se encuentran dentro del rango de interferencia. En una línea de alta densidad con una distancia entre estaciones corta (el espacio entre estaciones adyacentes), la distancia de interferencia puede abarcar varias estaciones. La secuencia de las rutas de reparto —qué estaciones se atienden y en qué orden, y cómo se agrupan las rutas entre los vehículos— afecta directamente la frecuencia de colisiones entre ellos.
La optimización tipo Steffen para este entorno implica diseñar rutas de reparto de forma que no haya dos vehículos en el mismo segmento de línea programados para estar en modo de reparto activo en estaciones adyacentes simultáneamente. Esta es una restricción más estricta que simplemente evitar colisiones físicas (lo cual suele gestionarse mediante el sistema de guiado AGV o las reglas de la línea), ya que incluso un incidente que casi provoca una colisión y que requiere que un vehículo espere a que el otro se libere se considera un evento de bloqueo con el consiguiente coste de tiempo.
Nota de ingeniería: En las líneas gestionadas por AGV, el software de gestión de tráfico del sistema AGV suele gestionar la prevención de colisiones de forma reactiva: los vehículos reducen la velocidad o se detienen cuando los sensores de proximidad detectan un conflicto. La aplicación proactiva de la secuenciación tipo Steffen al programa de entregas reduce la frecuencia con la que se activa el sistema reactivo, lo que disminuye tanto la variabilidad del tiempo de ciclo como el desgaste de la flota de AGV debido a los repetidos ciclos de arranque y parada.
Agrupación de mercancías y entrega de última millaLa secuenciación de rutas de entrega de última milla es un problema bien estudiado en el enrutamiento de vehículos, pero el principio de Steffen agrega una consideración específica que el enrutamiento clásico de vehículos no captura por completo: la interferencia entre vehículos de reparto que operan en la misma calle o zona de acceso simultáneamente (nota: si son operados por la misma empresa... podría poner de manifiesto otros problemas de planificación). En entornos urbanos de alta densidad, varios vehículos de la misma empresa de reparto o de empresas competidoras suelen converger en la misma manzana o grupo de direcciones en un breve lapso de tiempo, especialmente durante las horas pico de reparto matutinas. Cuando dos vehículos de reparto atienden simultáneamente direcciones contiguas en una calle estrecha o zona de carga compartida, se produce una congestión mutua que retrasa ambas entregas. El enrutamiento clásico de vehículos minimiza la distancia o el tiempo de cada ruta individual, pero no modela la interferencia entre vehículos. La corrección de tipo Steffen para la agrupación de entregas implica agregar una restricción de separación temporal a la secuenciación de rutas: cuando las rutas de dos vehículos los llevan a direcciones adyacentes dentro de la misma zona de acceso restringido, sus tiempos de llegada a esas direcciones deben estar separados por al menos el tiempo de servicio de la primera llegada más un margen de tiempo. Consejo: Esto se puede implementar en plataformas TMS modernas que admiten enrutamiento con restricciones de ventana de tiempo, codificando la evitación de interferencias como una restricción de ventana de tiempo pseudoaplicada a la llegada del segundo vehículo. | Recepción de mercancías entrantes y transbordoLas operaciones de transbordo, en las que la mercancía entrante se transfiere directamente a los remolques salientes sin almacenamiento previo, implican una zona de preparación funcionalmente idéntica al pasillo de un avión en su estructura de interferencia. Los palés entrantes se colocan en una zona restringida mientras esperan la asignación de una puerta de salida, y el movimiento de los palés desde la zona de preparación entrante hasta las puertas de salida constituye la operación de ruta restringida. En un centro de transbordo con mucho movimiento, la zona de preparación se congestiona cuando se agrupan las llegadas, algo inevitable dada la imprecisión en la programación de las citas de entrada. Los operarios de carretillas elevadoras que trasladan palés desde la zona de preparación a las puertas de salida interfieren entre sí cuando sus posiciones de palés activas simultáneas son adyacentes en la cuadrícula de preparación. La lógica de tipo Steffen aplicada al cross-docking implica la secuenciación de los movimientos de palés salientes de manera que los movimientos simultáneos estén separados espacialmente en la cuadrícula de preparación. Esto requiere que el WMS o el sistema de gestión de muelles realice un seguimiento de la posición de preparación de cada palé y programe el despacho de carretillas elevadoras con la separación espacial como restricción. |
Consideraciones para la implementación: sistemas, limitaciones y adopción.
Los capítulos anteriores han descrito cómo se aplica el principio de Steffen en diversos entornos industriales. La conclusión constante es que el principio es aplicable siempre que se cumplan las condiciones estructurales:
- un camino restringido,
- destinos asignados,
- Operaciones locales que generan eventos de bloqueo.
La lógica de ingeniería es sólida y, en la mayoría de los casos, computacionalmente viable. Sin embargo, la implementación se topa con una serie de obstáculos predecibles, en gran medida de índole no técnica, que guardan un parecido estructural con los obstáculos que han impedido a las aerolíneas adoptar este método en la aviación.
Requisitos de datos
La implementación de la secuenciación tipo Steffen requiere, como requisito previo, datos de posición precisos en tiempo real para todos los agentes que operan en el entorno restringido. En un almacén, esto significa saber dónde se encuentra cada operario y qué operación de recogida está realizando. En una línea de producción, significa rastrear la posición y el estado de cada vehículo de reparto. En un centro de transbordo, significa rastrear la posición de preparación actual de cada palé y la ubicación de cada carretilla elevadora activa.
Muchas instalaciones industriales no disponen de estos datos con la granularidad necesaria. Un sistema de gestión de almacenes (WMS) puede registrar a qué oleada está asignado un operario y cuál es su siguiente ubicación de recogida, pero puede que no registre su posición física actual en tiempo real. Una línea de producción puede tener seguimiento de eventos a nivel de estación, pero no seguimiento de la posición del vehículo entre estaciones..
La ausencia de estos datos no imposibilita la secuenciación de tipo Steffen, pero obliga a una implementación más conservadora que utiliza búferes de interferencia más grandes para compensar la incertidumbre posicional.
La tecnología necesaria para proporcionar estos datos está disponible y su implementación se está extendiendo en las instalaciones modernas: seguimiento de pickers mediante RFID, telemetría AGV, sistemas de posicionamiento basados en visión y posicionamiento interior de banda ultraancha. El coste de capital de estos sistemas ha disminuido sustancialmente en la última década, y la justificación para su implementación no suele basarse únicamente en la optimización de la secuenciación; los mismos datos de posición permiten la reposición dirigida, la supervisión del cumplimiento de las normas de seguridad y la medición de la productividad laboral. Cuando existe infraestructura de seguimiento de posición, añadir lógica de secuenciación tipo Steffen es un problema de software, no una inversión en hardware.
Integración con los sistemas de programación existentes

La segunda limitación técnica es la integración con las plataformas WMS, MES y TMS existentes. La lógica de secuenciación de Steffen debe implementarse como un módulo que se integre con las funciones de despacho y gestión de pedidos del sistema existente. En la mayoría de los casos, esto implica modificar la lógica de planificación de oleadas o de secuenciación de despacho para incorporar restricciones de separación espacial como un parámetro junto con los criterios existentes (distancia, prioridad, equilibrio de zonas, etc.).
Las plataformas WMS heredadas, especialmente las implementadas hace más de diez años, suelen tener una capacidad de configuración limitada en sus motores de secuenciación. La lógica de planificación de oleadas puede estar codificada de forma fija o ser accesible únicamente mediante interfaces de scripting específicas del proveedor. Agregar la separación espacial como criterio de secuenciación puede requerir la intervención del proveedor, una actualización de la plataforma o una capa de middleware que intercepte las señales de despacho y aplique la restricción espacial antes de que se envíen a los operarios.
Las plataformas WMS modernas con despacho basado en reglas configurables (Manhattan Associates WM, Blue Yonder, SAP EWM y otras) pueden incorporar restricciones de secuenciación adicionales mediante sus interfaces de configuración de reglas, sin necesidad de modificar la plataforma. En estos entornos, la implementación suele ser un proyecto de configuración, no de desarrollo, lo que reduce tanto el costo como el riesgo.
Nota de implementación: Al integrar la secuenciación tipo Steffen en un sistema existente, comience con una simulación basada en datos históricos de recolección antes de implementarla en operaciones reales. La simulación determinará si las restricciones de separación espacial son compatibles con el tamaño de las oleadas y la cantidad de personal de recolección existentes en la instalación. Unos márgenes de interferencia demasiado ajustados en instalaciones con alta densidad de recolectores pueden aumentar las distancias de desplazamiento individuales hasta el punto en que el ahorro en interferencias se vea contrarrestado por el aumento de los costos de desplazamiento.
El problema del cumplimiento normativo
La principal barrera no técnica para la secuenciación tipo Steffen es la misma que ha impedido su adopción en la aviación: el cumplimiento por parte de los operadores. En los aviones, los pasajeros se desvían de la secuencia prescrita porque llegan a la puerta de embarque en horarios no uniformes, viajan en grupo y los agentes de puerta carecen de herramientas para hacerla cumplir. En entornos industriales, se producen fallos similares cuando los operarios se desvían de la lista de recogida secuenciada para tomar una ruta más corta, cuando los operadores de carretillas elevadoras priorizan su propio criterio de eficiencia sobre la secuencia asignada, o cuando los supervisores anulan la secuencia para atender excepciones urgentes sin comprender las consecuencias de la interferencia posterior.
optimización perfecta menor resistencia a los imprevistos
Esto no es un fallo de inteligencia o buena voluntad del operador; es una consecuencia estructural de la optimización local por parte de agentes que tienen visibilidad de su propia situación inmediata, pero no del estado espacial de otros agentes en el mismo entorno. Un recolector que ve un camino más corto hacia su siguiente recolección y lo toma está tomando una decisión local racional. El costo —una posible interferencia con otro recolector— no es visible para ellos sin un sistema que haga transparente el estado espacial entre agentes.
La solución no reside en una aplicación más estricta del cumplimiento de la secuencia, sino en un mejor diseño de la información: Cuando los operarios de almacén y los operadores de carretillas elevadoras pueden ver la posición y el estado actuales de otros agentes en su zona —a través de una pantalla de visualización frontal, un mapa de la zona en un terminal portátil o señales de audio del WMS— son capaces de tomar decisiones ajustadas localmente que respeten la restricción de separación espacial sin tener que adherirse estrictamente a una lista predeterminada.
Este enfoque de cumplimiento, que prioriza la información, es más sólido que los enfoques basados en la aplicación de la ley y se adapta mejor a las situaciones inesperadas.
Resistencia organizacional y la brecha entre teoría y práctica
El patrón observado en la aviación —donde un método demostrablemente superior no logra ser adoptado porque los incentivos operativos y organizativos favorecen el statu quo— se repite en la fabricación y la logística con características superficiales diferentes, pero con la misma estructura subyacente.
- En la aviación, las barreras son comerciales (el embarque prioritario como producto generador de ingresos) y conductuales (el cumplimiento de las normas por parte de los pasajeros).
- En entornos industriales, las barreras suelen ser organizativas (métricas existentes que no reflejan los costes de interferencia) y políticas (los cambios en la lógica de despacho requieren la aprobación del proyecto de TI y la coordinación interfuncional).
La principal barrera organizativa es la medición. Si un centro de distribución mide la productividad de los operarios de picking en función de la cantidad de pedidos recogidos por hora por persona, esta métrica no reflejará el coste de interferencia que un operario impone a otro. Un operario que se desplaza rápidamente por una zona y alcanza altas tasas de recogida individuales puede estar generando elevados costes de interferencia para los operarios adyacentes, costes que no se reflejan en el informe de rendimiento de nadie. El coste laboral total derivado de la interferencia entre operarios se integra en la tasa media de recogida del centro y resulta invisible para la dirección a menos que se mida específicamente.
Para visibilizar los costes de interferencia, es necesario añadir una medición de interferencia a los informes de productividad existentes. Esto es posible si la planta dispone de datos de posición en tiempo real: los eventos de interferencia se definen como situaciones en las que dos operarios se encuentran simultáneamente dentro del rango de interferencia en el mismo pasillo, y el tiempo de interferencia se registra como la duración de cada evento. Informar sobre la tasa y el tiempo de interferencia por tanda, junto con las tasas de recogida individuales, proporciona a la dirección una visión completa de dónde las mejoras en la secuenciación generan valor cuantificable.
Sin esta infraestructura de medición, la mejora en la secuenciación tipo Steffen será difícil de mantener. Cuando una mejora no se mide, no se gestiona y se erosionará bajo la presión de otras prioridades operativas.
El primer paso para la implementación —antes de modificar la lógica de secuenciación— consiste en establecer una medición de referencia de los eventos de interferencia bajo el régimen de secuenciación actual. Esta medición de referencia sirve tanto como herramienta de diagnóstico como punto de comparación para evaluar la mejora.
Implementaciones parciales y aproximaciones aceptables
Una observación pragmática del propio trabajo de Steffen resulta pertinente aquí: la variante WILMa —ordenación ventana-entorno-pasillo sin filas alternas estrictas— logró la mayor parte de la mejora en el tiempo de embarque del método de Steffen con requisitos de implementación sustancialmente más sencillos. El mismo principio de implementación parcial se aplica en contextos industriales:
Un almacén que no puede implementar una secuenciación de separación espacial completa en tiempo real aún puede capturar una gran fracción del beneficio disponible aplicando una regla más simple: No asigne dos operarios de picking al mismo pasillo simultáneamente, a menos que el pasillo sea lo suficientemente ancho como para que ambos puedan trabajar sin interferencias. Se trata de una regla binaria que solo requiere el seguimiento de la asignación de pasillos, función que la mayoría de las plataformas WMS ya admiten, y no necesita datos de posición en tiempo real. Elimina los eventos de interferencia más graves —dos operarios en un pasillo estrecho al mismo tiempo— sin eliminar por completo la interferencia, y se puede implementar con la infraestructura existente.
De manera similar, un centro de transbordo que no pueda implementar una secuenciación espacial completa a nivel de palé puede aplicar una regla simplificada: No envíe dos carretillas elevadoras a puertas de salida adyacentes simultáneamente. Esto solo requiere el seguimiento de la ocupación a nivel de puerta, que suele estar disponible en los sistemas de gestión de muelles. La regla es conservadora —permite cierto grado de interferencia por parte de palés que están en tránsito en lugar de en la puerta—, pero elimina los bloqueos estáticos más costosos con una complejidad mínima del sistema.
Estas implementaciones parciales no sustituyen la secuenciación completa tipo Steffen, pero representan un primer paso accesible que genera mejoras medibles con bajo riesgo de implementación. Los datos operativos generados incluso por una implementación parcial (tasas de interferencia antes y después, cambios en la tasa de recolección, productividad de la mano de obra en el muelle) fortalecen la base de evidencia organizacional para implementaciones posteriores más sofisticadas.
Otro

El método Steffen se desarrolló para resolver un problema específico en la industria aeronáutica. Su contribución perdurable no reside en la solución en sí, sino en la claridad con la que identificó las condiciones estructurales que generan pérdidas por interferencia en cualquier operación secuenciada a través de una trayectoria restringida. Dichas condiciones —una trayectoria restringida, asignaciones de destino fijas y operaciones locales que provocan bloqueos— no son infrecuentes.
Aparecen en todos los almacenes, en todas las líneas de producción, en todos los centros de transbordo y en todas las flotas de reparto que operan en densos corredores urbanos.
Este método no elimina la necesidad de criterio técnico. La distancia de interferencia debe calcularse para cada entorno. La integración con sistemas existentes requiere configuración. El cumplimiento exige diseño de información, no solo aplicación. Y las implementaciones parciales, si bien son valiosas, deben entenderse como aproximaciones que capturan solo una fracción de la mejora disponible, en lugar de todo su potencial.
Lo que este método proporciona, sobre todo, es un marco conceptual para una clase de problemas que la ingeniería de operaciones ha abordado históricamente mediante heurísticas y optimización local. Sustituir esas heurísticas por un análisis sistemático de separación espacial, incluso de forma aproximada, genera mejoras consistentes y cuantificables. La brecha entre el óptimo teórico y la práctica industrial real es, en la mayoría de las instalaciones que no han considerado explícitamente la secuenciación de interferencias, mucho mayor de lo que la mayoría de los ingenieros esperan antes de medirla.
Preguntas frecuentes
¿El método Steffen es aplicable fuera del ámbito de la aviación o es específico de la geometría de las aeronaves?
Se aplica a cualquier entorno donde los agentes se mueven por una trayectoria restringida para realizar una operación local en una posición fija: pasillos de almacén, muelles de carga, líneas de alimentación de producción, áreas de preparación de transbordo. La geometría de la aeronave es el origen del método, no un requisito previo. El patrón de filas alternas debe recalcularse para cada entorno utilizando la distancia de interferencia específica para esa operación y equipo.
Nuestro sistema WMS ya optimiza las rutas de recogida; ¿por qué la secuenciación tipo Steffen aportaría algo?
La optimización de la ruta de recogida minimiza la distancia recorrida por un operario que trabaja solo, sin la presencia de otros agentes. La secuenciación tipo Steffen elimina los bloqueos que se producen entre varios operarios al trabajar simultáneamente en pasillos compartidos, un problema completamente distinto. Ambas optimizaciones son necesarias y ninguna sustituye a la otra.
¿Cuál es la infraestructura de datos mínima necesaria para aplicar esto en un centro de distribución?
Una implementación estática, donde la separación espacial se aplica durante la planificación de oleadas antes de que comiencen las operaciones, solo requiere datos de posición de ranura, que cualquier WMS ya posee. El seguimiento de posición en tiempo real solo es necesario para implementaciones dinámicas que ajustan las secuencias de despacho a mitad de la oleada a medida que las posiciones reales de los agentes se desvían del plan.
¿La secuenciación tipo Steffen entra en conflicto con la asignación de velocidades ABC?
Esto genera un conflicto parcial: la asignación estándar de ubicaciones ABC agrupa los artículos de alta rotación en posiciones adyacentes, lo que, como era de esperar, concentra a los operarios en el mismo segmento del pasillo durante cada oleada. La solución consiste en aplicar la separación espacial como criterio de desempate durante las decisiones de asignación de ubicaciones, distribuyendo los artículos de clase A entre las posiciones del pasillo en lugar de consolidarlos en un único segmento de zona óptima. El coste marginal de desplazamiento de esta distribución es pequeño en comparación con el ahorro acumulado en interferencias a lo largo de todas las oleadas.
En todos los experimentos, el embarque de atrás hacia adelante es más lento que el embarque aleatorio. ¿Por qué las aerolíneas siguen utilizándolo?
Porque es estructuralmente compatible con el embarque prioritario por niveles de fidelización, que es un producto que genera ingresos directos, y crea un proceso de embarque que los pasajeros perciben como ordenado y justo. El coste de procesamiento es real pero difuso: aparece en los promedios agregados de tiempo de respuesta, nunca como una partida atribuible a la regla de secuencia de embarque en sí. Esta misma dinámica explica por qué muchas operaciones industriales mantienen estrategias de secuenciación subóptimas: el coste es invisible en los informes estándar.
¿Cómo afecta la variación en la duración de la operación a la fiabilidad del método?
La garantía de separación espacial depende de que cada operación se complete antes de que el siguiente agente llegue a una posición adyacente. Una alta variabilidad en la duración de las operaciones —por ejemplo, un operario que reorganiza el contenido de los contenedores o una carretilla elevadora que no puede colocar un palé correctamente— reduce el intervalo previsto y reintroduce bloqueos. En entornos con alta variabilidad, aumente el margen de interferencia proporcionalmente o aplique una implementación parcial conservadora en lugar de la secuencia completa de ranuras alternas.
¿Es aplicable el método Steffen a las flotas de vehículos guiados automáticamente (AGV) y a los sistemas de almacenamiento automatizados?
Es el entorno ideal para la implementación completa del sistema Steffen, ya que los sistemas automatizados eliminan por completo el problema del cumplimiento normativo. Una flota de AGV que se gestiona en orden alterno no requiere infraestructura de seguimiento de posición más allá de la que ya proporciona el sistema de gestión de AGV, y la secuencia se aplica mecánicamente en lugar de por comportamiento. En la mayoría de los sistemas AGV modernos, esto supone un cambio de configuración, no una inversión de capital.
¿Cómo gestiona el método las excepciones, como pedidos urgentes, averías de equipos o situaciones similares a los viajes de grupo en logística?
En una implementación estricta, un único agente que se encuentre fuera de secuencia puede provocar el colapso de la separación espacial de todo un lote, lo cual constituye la principal vulnerabilidad operativa del método. La solución práctica consiste en reservar espacios de búfer explícitos en la secuencia para el manejo de excepciones y tratar cualquier inserción de excepción como un desencadenante de una reordenación del lote restante, en lugar de simplemente insertar la excepción al principio de la cola.
¿Cómo sería una implementación parcial realista en una planta de fabricación sin sistema de seguimiento de posición?
La regla parcial de mayor valor no requiere tecnología: no se deben enviar dos operadores o vehículos a estaciones adyacentes simultáneamente. Esta restricción binaria, que se puede aplicar con el seguimiento de ocupación a nivel de estación que la mayoría de los sistemas MES ya admiten, elimina los bloqueos más graves y, al mismo tiempo, aprovecha gran parte de la mejora en el rendimiento del método completo.
¿Cómo se debe calcular el parámetro de distancia de interferencia para una instalación específica?
Mida la huella física del agente operativo durante la operación local (horquillas extendidas, recogedor a máxima altura, dispositivo de montaje abierto), incluyendo el espacio del pasillo que ocupa. Si la instalación utiliza varios tipos de equipos en el mismo pasillo, calcule la distancia de interferencia para la combinación de mayor huella. La distancia de interferencia debe recalcularse después de cualquier cambio importante de equipo o reubicación, ya que ambos alteran la dinámica espacial que la secuenciación pretendía abordar.
¿Cómo se mide la mejora del rendimiento y cómo se atribuye específicamente a los cambios en la secuencia de eventos?
Defina un evento de interferencia como cualquier instancia en la que dos agentes se encuentren simultáneamente dentro del rango de interferencia en la misma ruta restringida, y registre la duración de cada evento. Informar la tasa de interferencia y el tiempo total de interferencia por turno, junto con las métricas de productividad individuales existentes, permite aislar la contribución de la secuenciación de otras variables. Sin esta medición, las mejoras en el rendimiento derivadas de los cambios en la secuenciación se integran en las mejoras de la tasa promedio y no pueden sostenerse ni justificarse en las revisiones presupuestarias.
Enlaces externos sobre el método de embarque de Steffen
Normas internacionales
(Pase el cursor sobre el enlace para ver nuestra descripción del contenido)
Glosario de términos utilizados
First In First Out (FIFO): un método de gestión de inventario y procesamiento de datos donde los artículos o entradas de datos más antiguos se procesan o venden antes que los más nuevos, lo que garantiza que los primeros artículos agregados sean los primeros en eliminarse o utilizarse.
Manufacturing Execution System (MES): Una solución de software que supervisa, controla y optimiza los procesos de producción en tiempo real, facilitando la recopilación de datos, el seguimiento de las operaciones de fabricación y la integración con los sistemas empresariales para mejorar la eficiencia y la productividad en la planta de producción.
Stock Keeping Unit (SKU): un identificador único asignado a un producto o artículo específico en la gestión de inventario, utilizado para rastrear los niveles de existencias, las ventas y las variaciones en atributos como tamaño, color o estilo.
































