
De la science aéronautique au séquençage industriel : la méthode d'embarquement Steffen.
Les problèmes d'ordonnancement figurent parmi les défis les plus anciens et les plus persistants en ingénierie des opérations. Qu'il s'agisse d'une allée étroite, d'un goulot d'étranglement dans la production, d'un quai de chargement ou d'un couloir d'entrepôt, la question fondamentale reste toujours la même : dans quel ordre les agents, les objets ou les tâches doivent-ils être traités afin de minimiser les interférences entre eux et de maximiser le débit ?
En 2008, le physicien Jason Steffen a publié une modélisation mathématique formelle d'un cas particulier de ce problème : l'embarquement à bord des avions. Son article, d'abord modeste, a permis d'élaborer une stratégie de séquencement surpassant largement toutes les politiques d'embarquement existantes des compagnies aériennes. Ce résultat a suscité un intérêt bien au-delà du secteur aéronautique, car la logique sous-jacente n'était pas spécifique aux avions.
Il s'agissait d'un principe général sur la manière de planifier le déplacement d'agents discrets dans un environnement linéaire contraint vers des positions assignées.
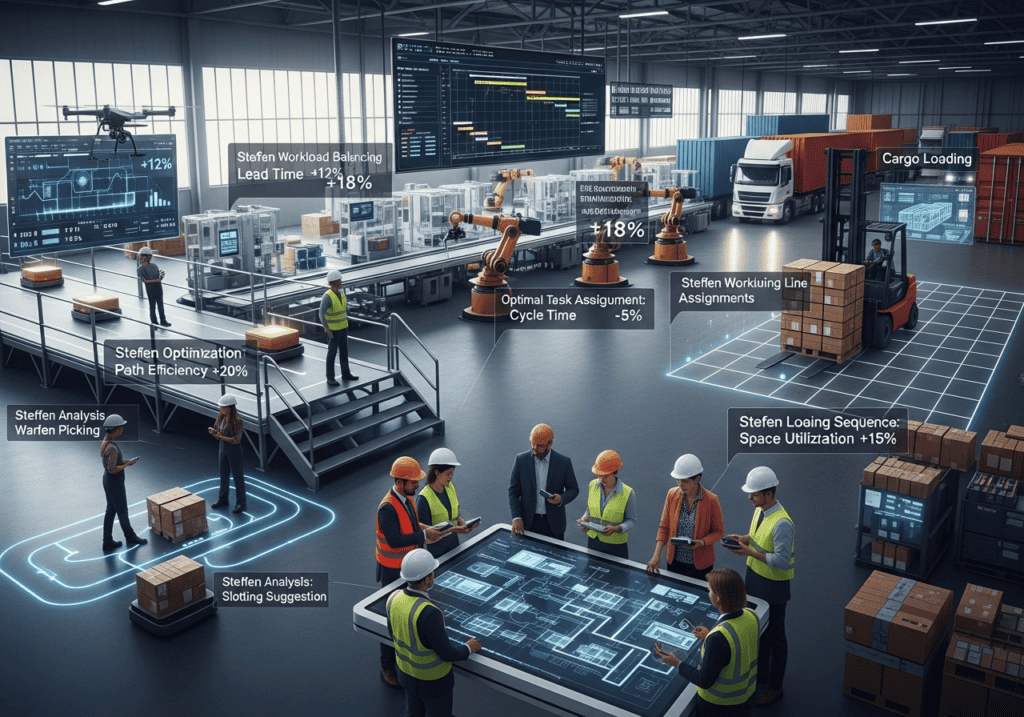
Cet article examine en détail la méthode Steffen, depuis ses origines scientifiques jusqu'à sa validation expérimentale, en passant par son échec à s'imposer dans l'aviation commerciale et, surtout, sa transférabilité en tant que cadre industriel opérationnel. L'intérêt pratique pour les ingénieurs et les responsables des opérations ne réside pas dans une embarquement plus efficace à bord des avions, mais dans la reconnaissance du modèle structurel identifié par Steffen et son application partout où des dynamiques d'interférence similaires se produisent : opérations de prélèvement en entrepôt, séquences de chargement de fret, affectations de lignes de fabrication, regroupement de marchandises et acheminement des livraisons du dernier kilomètre.
Les problèmes de séquences de ce type sont très proches du problème classique du voyageur de commerce : on retrouve ce problème dans des applications telles que la planification des tournées de livraison, le perçage de circuits imprimés et la préparation de commandes en entrepôt. Toutes les applications du problème du voyageur de commerce reposent sur la même méthode : trouver l’ordre optimal des visites.
A Retenir
- Identifiez la catégorie de problème avant d'appliquer la solution : Le principe de Steffen ne s'applique que lorsque trois conditions sont simultanément réunies : un chemin contraint ne permettant aucun contournement, des destinations fixes le long de ce chemin et une opération locale à chaque destination générant un blocage. Si l'une de ces conditions est absente, la méthode ne s'applique pas et un autre cadre d'optimisation est nécessaire.
- La distance d'interférence est le premier paramètre à calculer : Avant de modifier une séquence, mesurez l'espace minimal entre deux opérations simultanées afin d'éviter tout blocage. Cette valeur dépend de l'encombrement des équipements, de la largeur des allées et de la portée latérale. Toutes les décisions relatives à la séquence sont basées sur cette mesure. Utiliser une zone tampon arbitraire au lieu d'une zone mesurée entraîne soit un gaspillage de capacité, soit l'incapacité à éliminer les interférences qu'elle est censée prévenir.
- La logique de zone de l'arrière vers l'avant est la pire option structurée en conditions réelles : Dans l'aviation et dans tout environnement industriel analogue, le séquençage par zones, qui regroupe les agents sans tenir compte de l'ordre spatial au sein de chaque groupe, produit des résultats moins bons que l'absence totale de séquençage. La notion de zone donne une fausse impression de contrôle tout en générant un fort regroupement au sein de chaque groupe. Toute installation utilisant actuellement une répartition par zones macroscopiques sans prise en compte de l'ordre spatial au sein des zones devrait considérer cela comme une régression, et non comme une évolution.
- L'optimisation individuelle des trajectoires et l'interférence inter-agents sont des problèmes distincts : Minimiser la distance parcourue par chaque préparateur de commandes ou la longueur du trajet de chaque véhicule ne réduit pas les interférences entre ces agents. Un entrepôt ayant optimisé les trajets de prélèvement individuels sans optimiser la séparation spatiale entre les préparateurs n'a résolu que la moitié du problème. Le principe de Steffen s'attaque à l'autre moitié : quelle séquence d'agents élimine les blocages mutuels, indépendamment de l'efficacité de chaque trajectoire individuelle ?
- Une implémentation partielle permet de tirer la majeure partie des bénéfices à moindre coût : la variante WILMa — un classement latéral des classes sans alternance stricte des rangées — exploite la plupart des avantages de la méthode Steffen avec des exigences d'infrastructure considérablement réduites. En termes d'entreposage : séquencer les opérations selon leur classe de portée latérale (rayonnage profond avant rayonnage intermédiaire avant prélèvement en façade) avant d'appliquer l'alternance des emplacements permet d'obtenir la plus grande part de l'amélioration possible. N'attendez pas une implémentation complète pour déployer la solution.
- La mesure doit précéder la mise en œuvre. Les événements d'interférence sont invisibles dans les indicateurs de productivité standard.
- Le problème de conformité est un problème d'information, non de discipline. Les agents s'écartent des séquences optimisées car ils ne peuvent pas visualiser la position spatiale des autres agents sur le même chemin contraint. Un préparateur de commandes qui prend un raccourci ou un cariste qui emprunte simultanément une porte adjacente prennent une décision locale rationnelle avec des informations incomplètes. La solution consiste à rendre visible en temps réel la position spatiale des agents, et non à imposer un respect plus strict d'une liste prédéterminée. Une conformité basée sur l'information est plus robuste et se dégrade plus facilement en cas d'exceptions.
- Le séquençage de Steffen est la logique de répartition appropriée pour les flottes d'AGV et les robots de prélèvement : Les systèmes automatisés éliminent totalement les problèmes de conformité. Une flotte d'AGV ou un système de prélèvement robotisé, piloté selon une séquence contrôlée, constitue l'environnement idéal pour une gestion des commandes de type Steffen. Si l'installation dispose d'une manutention automatisée mais utilise la logique du « premier arrivé, premier servi » ou « tâche la plus proche », elle sous-exploite le potentiel de production. Dans la plupart des systèmes modernes de gestion d'AGV, la mise en place d'une planification alternée des emplacements nécessite une simple modification de configuration, et non un investissement.
- La planification des quais de chargement devrait inclure un critère de séparation spatiale : La planification standard des quais priorise les chargements en fonction de l'heure de départ. L'ajout d'une règle de séparation spatiale (empêcher le chargement simultané de quais adjacents entre camions ayant une priorité de départ similaire) élimine les incidents les plus coûteux liés aux interférences entre chariots élévateurs dans la zone de préparation, sans investissement d'infrastructure. La plupart des systèmes de gestion de quais prennent en charge cette règle comme critère de tri secondaire. Les données opérationnelles requises (position du quai, heure de début de chargement) sont déjà enregistrées dans la quasi-totalité des WMS.
- La stratégie d'emplacement doit considérer la séparation spatiale des références à forte rotation comme une contrainte, et non comme une préoccupation secondaire : placing multiple high-velocity SKUs in adjacent positions optimizes individual pick ergonomics while creating predictable inter-picker clustering in every wave that includes those SKUs. Where two candidate slotting positions are otherwise equivalent, spatial separation from other high-velocity items should be the tiebreaker. In facilities where this is architecturally impossible, a dedicated wide-aisle fast-pick zone that removes the interference constraint entirely is the correct structural response.
- Le processus de transbordement est structurellement identique au problème des allées d'avions : Une zone de préparation avec accès restreint aux chariots élévateurs et portes de sortie fixes présente les trois caractéristiques structurelles du problème de Steffen. Les mouvements de palettes de la zone de préparation vers les portes de sortie doivent être séquencés de manière à ce que les mouvements simultanés soient spatialement séparés dans la grille de préparation. Les installations qui suivent déjà les positions de préparation des palettes dans leur WMS peuvent implémenter cela comme une règle de séquencement d'expédition sans aucune modification matérielle.
- Une forte variabilité de la durée de fonctionnement compromet la garantie de séparation spatiale : L'élimination des interférences par la méthode Steffen repose sur la fin de l'opération de chargement avant l'arrivée de l'agent suivant à une position adjacente. Lorsque les durées d'opération varient considérablement (un préparateur de commandes qui réorganise le contenu d'un bac, un chariot élévateur qui ne peut pas déposer une palette proprement immédiatement), l'intervalle prévu dans la séquence disparaît et les interférences réapparaissent. Dans les environnements où la durée des opérations varie fortement, il est conseillé d'augmenter proportionnellement la marge d'interférence ou d'appliquer une solution partielle prudente plutôt que la séquence complète d'alternance des emplacements.
- Les plateformes WMS et MES existantes nécessitent une approche intermédiaire, et non un remplacement : La plupart des systèmes d'ordonnancement déployés il y a plus de dix ans possèdent des moteurs de séquencement qui ne prennent pas en charge la séparation spatiale comme paramètre de contrainte natif. L'ajout de cette logique sous forme de couche intermédiaire, qui intercepte les signaux de répartition et applique l'ordonnancement spatial avant qu'ils n'atteignent l'opérateur, présente moins de risques et de coûts qu'une mise à niveau de la plateforme. Cette couche intermédiaire n'a besoin que de lire les positions actuelles des agents et les emplacements des opérations en attente — des données déjà fournies par les infrastructures modernes de suivi de position.
- La barrière organisationnelle reflète la barrière technique : Les deux nécessitent de rendre visibles les coûts invisibles. Les compagnies aériennes n'ont pas adopté la méthode Steffen principalement parce que l'embarquement prioritaire génère des revenus et que les coûts d'interférence sont diffus et non mesurés. Les opérations de fabrication et de logistique sont confrontées à la même dynamique : le responsable d'une zone est informé d'une livraison manquée, et non des 40 minutes cumulées d'immobilisation des chariots élévateurs dues à une mauvaise planification des quais de chargement/déchargement. Intégrer les coûts d'interférence dans les rapports opérationnels – et non les inclure dans les moyennes d'efficacité du travail – est la condition préalable à l'adoption durable de toute amélioration de la planification.
L'économie de l'inefficacité de l'embarquement
L'embarquement à bord n'est pas un détail opérationnel mineur. Pour un avion monocouloir effectuant un vol court-courrier, le temps d'escale entre l'atterrissage et le prochain départ constitue la principale contrainte d'utilisation de l'appareil. Une compagnie aérienne exploitant des avions de 150 places sur des liaisons de 90 minutes à 2 heures peut raisonnablement programmer cinq ou six rotations par appareil et par jour. L'embarquement représente en moyenne 15 à 25 minutes du temps d'embarquement. Dans un planning serré, tout dépassement de l'embarquement entraîne directement des retards qui s'accumulent au fil des rotations quotidiennes.
L'impact économique est loin d'être négligeable. Avant la pandémie, les estimations du secteur évaluaient systématiquement le coût d'un retard d'une minute pour un avion monocouloir entre 60 et 120 USD, tous facteurs confondus : consommation de carburant au ralenti et au roulage, temps de l'équipage, frais d'embarquement, impact sur les passagers en correspondance et obligations d'indemnisation au titre de la réglementation relative aux droits des passagers en cas de retard, applicable dans plusieurs juridictions. Un embarquement qui dépasse de 10 minutes la durée prévue sur un seul appareil coûte, au minimum, 600 USD par incident. Pour une flotte de 100 avions effectuant deux passages par jour, un dépassement systématique de 10 minutes à l'embarquement représente plus de 40 millions de dollars de coûts évitables annualisés.
L'industrie est consciente de ces chiffres depuis des décennies. De nombreuses études de conseil et analyses internes des compagnies aériennes ont modélisé le temps d'embarquement comme un levier pour améliorer l'utilisation des avions. Le constat est unanime : les stratégies d'embarquement actuelles, telles qu'elles sont mises en œuvre, sont bien en deçà de leur potentiel théorique. Cet écart ne dépend pas principalement de la vitesse des passagers ni de la configuration de l'avion ; il est lié à l'organisation des séquences d'embarquement.
Le mécanisme de la perte
Le coût en temps d'un embarquement inefficace est généré presque entièrement par un seul phénomène : le blocage des allées.
Lorsqu'un passager s'arrête pour ranger son bagage en cabine, il crée un obstacle immobile dans un couloir à voie unique, obstacle qu'il est impossible de contourner. Tous les passagers suivants sont alors immobilisés. Le temps perdu n'est pas cumulatif, mais multiplicatif, car les passagers bloqués occupent eux-mêmes des places dans l'allée, empêchant ainsi les passagers plus loin d'accéder à leur rangée et créant un effet domino de blocages secondaires.
Cet effet domino est amplifié lorsque les passagers assis côté couloir et au milieu embarquent avant ceux assis côté hublot dans la même rangée. Le passager côté hublot doit alors patienter pendant que les passagers côté couloir et au milieu se lèvent, se déplacent dans l'allée, laissent passer le passager côté hublot, puis se rassoient. Chaque opération dure entre 15 et 30 secondes dans des conditions idéales. Sur un avion de 150 places en configuration 3-3, on compte 50 rangées. Lors d'un embarquement aléatoire ou de l'arrière vers l'avant, une proportion importante de ces rangées subira ce blocage latéral au moins une fois, et beaucoup deux fois.
L'embarquement de l'arrière vers l'avant, stratégie toujours la plus répandue chez les grandes compagnies aériennes, semble logique au premier abord : faire embarquer les passagers des rangées arrière en premier devrait permettre à ceux des rangées avant d'embarquer sans être gênés par les bagages déposés plus loin. En pratique, cette stratégie s'avère peu efficace car les passagers d'une même zone embarquent dans un ordre aléatoire. Un passager de la rangée 28 qui embarque avant un passager de la rangée 30, dans la même zone arrière, crée un encombrement dans l'allée et bloque le passager de la rangée 30 qui le suit.
La discipline de zone contrôle la macro-séquence mais ne résout pas les interférences intra-zone qui sont à l'origine de la majeure partie des pertes de temps.
Mesure au niveau du sol
Scénario réel : Des études de temps et de mouvements menées dans plusieurs aéroports au cours des quinze dernières années ont produit des données cohérentes. L’embarquement aléatoire (les passagers embarquent sans ordre particulier) donne des résultats comparables à la plupart des stratégies de zones structurées en conditions réelles, car la discipline de ces dernières se dégrade lors de leur mise en œuvre. Les passagers arrivent à la porte d’embarquement à des rythmes irréguliers, le respect des zones est imparfait, les familles et les groupes créent des exceptions que les agents d’embarquement acceptent, et les voyageurs fréquents bénéficiant d’un embarquement prioritaire contribuent à perturber davantage le plan d’ordonnancement.
Il en résulte que la plupart des procédures d'embarquement commerciales, telles qu'elles sont observées plutôt que telles que conçues, sont en réalité aléatoires, avec une légère préférence pour les avions arrivant plus tard. L'écart entre la performance théorique d'une stratégie de zones bien mise en œuvre et le temps d'embarquement réellement observé est généralement de 20 à 35 %. Les agents d'embarquement ne disposent ni des outils ni de l'autorité nécessaires pour imposer un ordre d'embarquement strict, et les incitations commerciales qui sous-tendent la politique d'embarquement — embarquement prioritaire comme avantage fidélité, accueil des familles comme norme de service, placements de groupe comme source de revenus — sont incompatibles avec une optimisation stricte de l'ordre d'embarquement.
Note opérationnelle : Les compagnies aériennes qui mesurent systématiquement les temps d'embarquement réels par rapport aux temps prévus pour chaque vol constatent qu'environ 60 % des dépassements d'embarquement sont imputables à des blocages d'allée durant les 40 % initiaux de la procédure. Agir sur l'ordre d'embarquement des premiers passagers permet d'obtenir des résultats nettement supérieurs.
Ces chiffres illustrent l'ampleur du problème que Steffen s'est efforcé de résoudre. L'inefficacité est réelle, mesurable et coûteuse. Il s'est demandé si une séquence mathématiquement établie pouvait éliminer le blocage des allées en tant que phénomène systémique plutôt qu'en tant qu'événement aléatoire.
La méthode Steffen : origines, logique et résultats expérimentaux
Jason Steffen was a postdoctoral researcher in astrophysics when he turned his attention to aircraft boarding in 2008. His background was in Markov chain Monte Carlo methods — statistical simulation techniques used to model systems with large numbers of interacting components evolving through probabilistic state transitions. The boarding problem, viewed through this lens, was a constrained optimization problem with a well-defined cost function: minimize total boarding time by finding the optimal permutation of passenger assignments to boarding sequence positions.
Son article initial, publié dans le Journal of Air Transport Management, utilisait une simulation informatique pour évaluer un grand nombre de séquences d'embarquement possibles et identifier les propriétés structurelles corrélées à un temps d'embarquement minimal. La simulation modélisait chaque passager comme un agent nécessitant un temps fixe pour ranger ses bagages et un temps fixe pour avancer d'une rangée de sièges dans l'allée. Les blocages étaient modélisés comme des retards se propageant en sens inverse dans la file d'attente. Le modèle ne prenait pas en compte les voyages de groupe, les bagages non conformes ni les problèmes de conformité aux portes d'embarquement, ce qui est important pour comprendre à la fois sa précision prédictive et ses limites.
La logique structurale
La séquence que Steffen a identifiée comme optimale possède trois propriétés déterminantes :
- Tout d'abord, les sièges côté fenêtre embarquent avant les sièges du milieu, qui embarquent avant les sièges côté allée — c'est ce qu'on appelle l'ordre WILMa (fenêtre, milieu, allée).
- Deuxièmement, au sein de chaque classe de sièges, les passagers sont placés en rangées alternées plutôt qu'en rangées consécutives.
- Troisièmement, le séquençage en rangées alternées est appliqué de l'arrière vers l'avant au sein de chaque classe.
L'alternance des rangées est un élément crucial et pourtant essentiel. Si tous les passagers côté hublot embarquent simultanément, rangée par rangée, de l'arrière vers l'avant, ils créent tout de même des regroupements au niveau des compartiments à bagages. Un passager assis côté hublot au rang 28 et un autre au rang 29 se disputeront l'espace adjacent dans un compartiment, et le chargement simultané de leurs bagages engendrera des interférences, même s'ils ne se bloquent pas l'allée au sens strict.
En alternant les rangées (rangée 28, puis rangée 26, puis rangée 24), créant ainsi des espaces entre les zones de chargement actives simultanément, la méthode garantit que chaque chargement de bagages se déroule de manière isolée. Aucun passager embarquant simultanément ne se trouve côte à côte.
Cette séparation spatiale permet d'éviter les obstructions dans les allées. Les passagers ne se trouvent jamais dans une situation où l'un d'eux charge ses bagages à main tandis que le passager suivant doit passer. Le couloir est toujours dégagé juste avant toute opération de chargement.
Validation expérimentale
Les résultats de la simulation étaient suffisamment frappants pour attirer l'attention des médias, mais Steffen a ensuite mené une expérience physique contrôlée en 2011 dans un studio de cinéma à Los Angeles. Cette expérience utilisait une réplique de l'intérieur d'un avion avec des sièges, des compartiments à bagages et de vrais passagers volontaires munis de bagages à main. L'expérience comparait six stratégies d'embarquement dans des conditions contrôlées, avec une répartition aléatoire des participants afin de minimiser les biais de sélection.
Les six stratégies testées étaient les suivantes : embarquement aléatoire (sans ordre précis), embarquement par blocs (deux zones), embarquement par rangées, méthode WILMa (fenêtre-milieu-allée sans alternance de rangées), méthode Steffen (WILMa alterné) et une variante à zones rotatives. Chaque stratégie a été testée à plusieurs reprises auprès de différents groupes de participants.
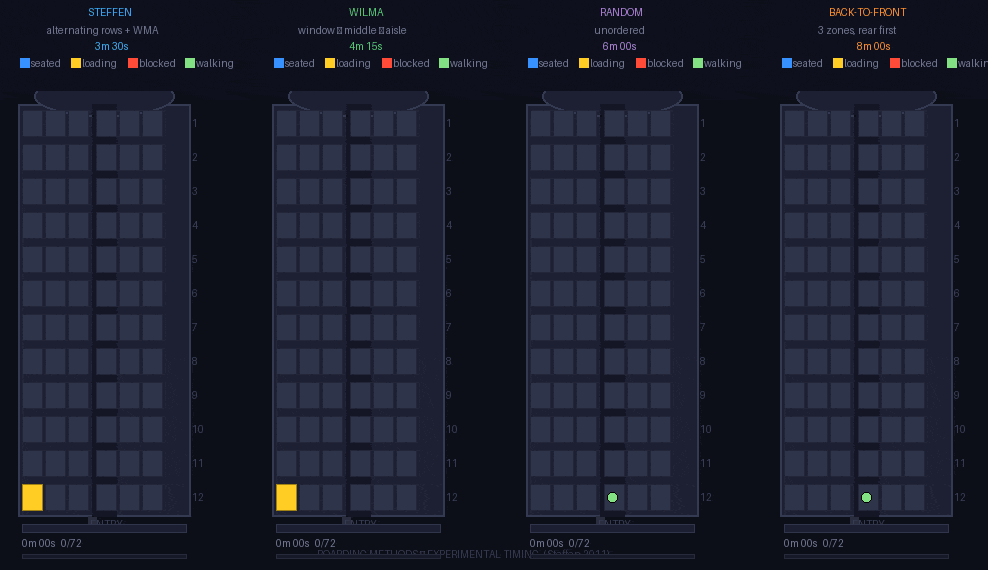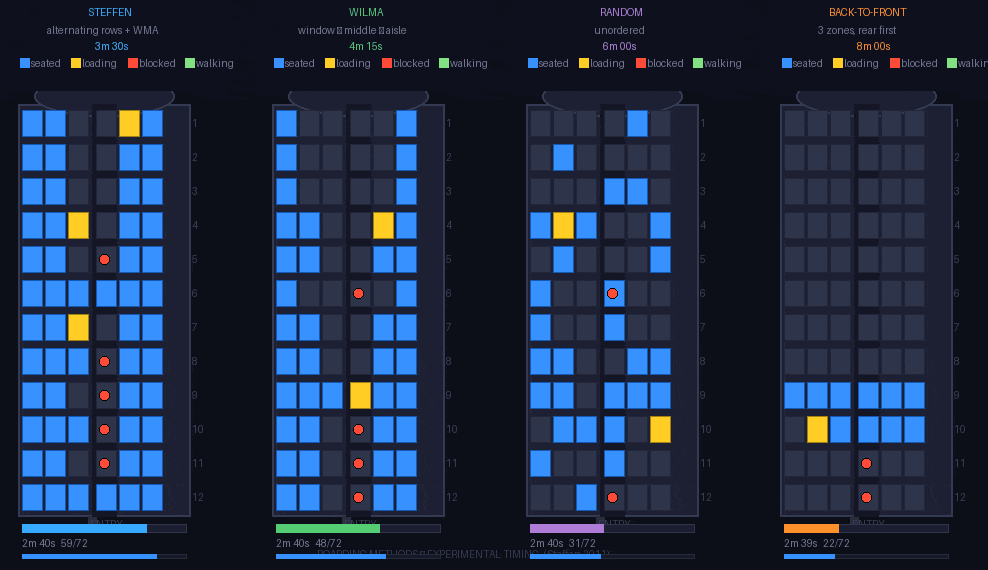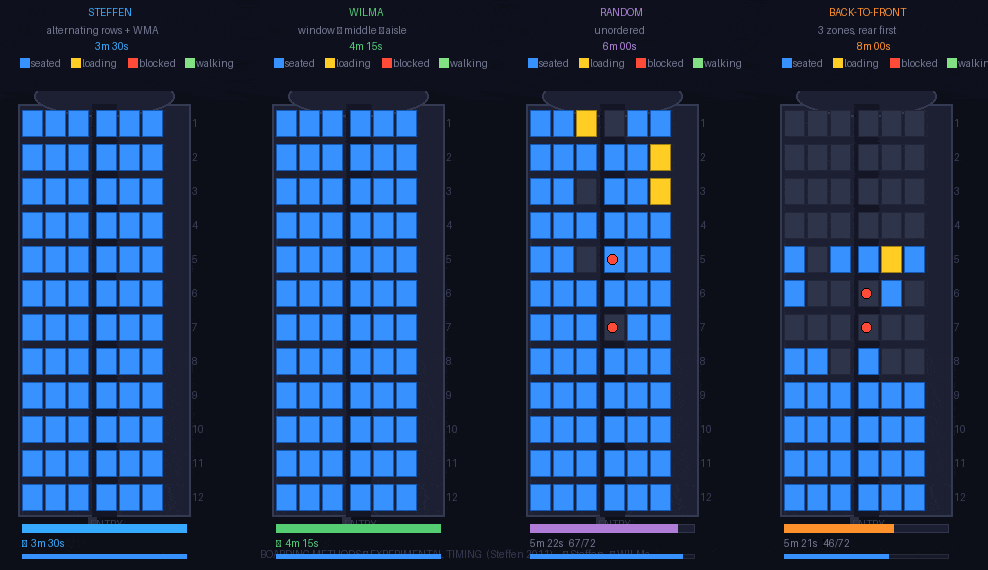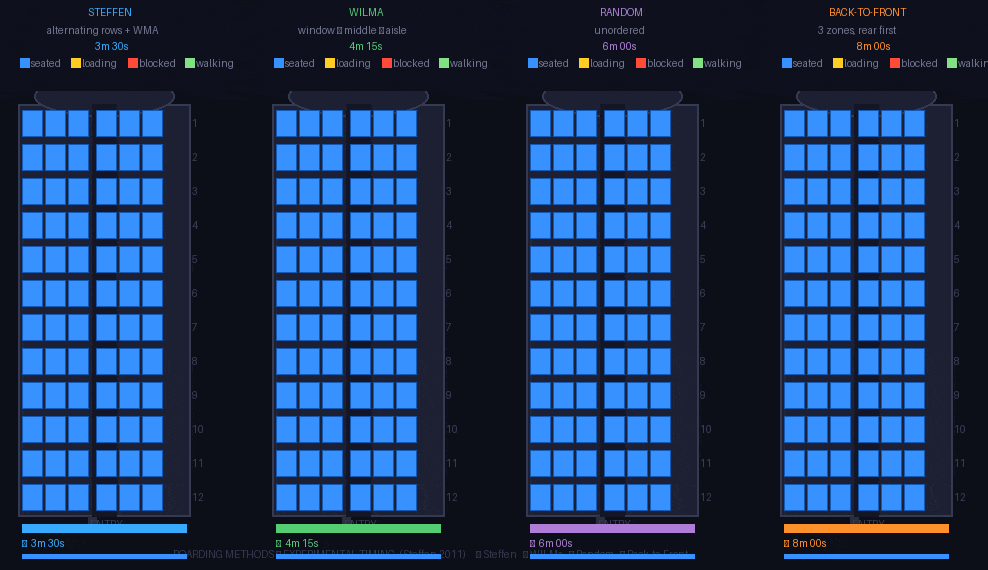
Les résultats étaient sans équivoque : la méthode Steffen a permis d’obtenir des temps d’embarquement moyens d’environ 3 minutes et 30 secondes pour l’avion simulé. L’embarquement aléatoire a pris en moyenne environ 6 minutes. L’embarquement par zone, de l’arrière vers l’avant, a pris en moyenne environ 8 minutes, soit plus long que l’embarquement aléatoire, ce qui a confirmé les résultats de la simulation selon lesquels les stratégies de zones structurées, même avec un respect imparfait des règles, sont moins performantes qu’un embarquement non contrôlé. La méthode WILMa, sans alternance de rangées, a permis d’obtenir en moyenne environ 4 minutes et 15 secondes, confirmant que l’ordre hublot-milieu-allée à lui seul apporte une amélioration significative, mais que l’alternance des rangées génère un gain substantiel supplémentaire.
Résultat clé : La méthode Steffen s'est avérée environ 50 % plus rapide que l'embarquement aléatoire et plus de 55 % plus rapide que la méthode standard d'embarquement par zones, utilisée par la plupart des grandes compagnies aériennes. Aucune autre stratégie testée n'a atteint des performances comparables, même de 20 %.
Limitations du modèle
Le modèle de Steffen a fait abstraction de plusieurs variables du monde réel qui sont opérationnellement importantes. Il supposait
L'optimisation des séquences est un domaine façonné en partie par George Dantzig, dont la méthode du simplexe est encore enseignée pour de tels problèmes d'ordonnancement.
- passagers seuls sans accompagnateurs
- temps de chargement des bagages uniformes
- respect parfait de la séquence d'embarquement assignée
Aucune de ces hypothèses ne se vérifie dans le cadre des opérations commerciales. Les voyages de groupe (familles, groupes d'entreprises, groupes de loisirs) représentent une part importante des passagers sur la plupart des lignes et nécessitent des sièges contigus, ce qui est structurellement incompatible avec une disposition en rangées alternées stricte. Le temps de chargement des bagages varie considérablement : un passager avec une valise à roulettes qui rentre parfaitement est rapide ; un passager qui réorganise le contenu de ses compartiments à bagages pour gagner de la place est plus lent.
Ces limitations n'invalident pas le principal résultat de la méthode, mais elles quantifient l'écart entre les performances en laboratoire et son application sur le terrain. Des simulations intégrant les voyages de groupe à des taux réalistes (30 à 45 % des passagers sur les lignes de loisirs) montrent que l'avantage de la méthode Steffen par rapport à l'embarquement aléatoire diminue d'environ 50 % à environ 20 à 25 % en conditions réelles. Cela représente toujours une amélioration significative, mais un étalonnage réaliste est nécessaire pour éviter des promesses excessives lors de la planification de la mise en œuvre.
Une autre conclusion importante de la littérature est que la méthode WILMa, sans alternance stricte des rangées, bien que plus lente que la méthode Steffen complète, est nettement plus tolérante aux erreurs de conformité. Une séquence d'embarquement qui attribue les passagers côté hublot, côté milieu et côté couloir à des appels d'embarquement distincts, sans spécifier l'ordre des rangées au sein de chaque classe, est compatible avec les systèmes d'embarquement standard, permet de tirer pleinement parti de la réduction des interférences et s'adapte correctement en cas d'erreur de conformité.
Plusieurs compagnies aériennes sont passées à un embarquement de type WILMa sans adopter la séquence alternée stricte de Steffen, et leurs résultats confirment ce bénéfice partiel.
Aléatoire, sans ordre prédéfini | Zones arrière-avant, arrière en premier | Fenêtre WILMa → Milieu → Allée | Steffen Rangées alternées + WMA | |
| Logique de base | Les passagers embarquent par ordre d'arrivée, sans contrainte de séquence. L'opérateur n'attribue pas de position aux groupes d'embarquement. | La cabine est divisée en 2 à 4 zones transversales. L'embarquement se fait en premier par la zone la plus à l'arrière, puis par chaque zone suivante. À l'intérieur de chaque zone, l'ordre est arbitraire. | Les passagers sont répartis par catégorie de siège : les sièges côté hublot (A, F) embarquent en premier, puis ceux du milieu (B, E), et enfin ceux côté couloir (C, D). L’ordre des rangées au sein de chaque groupe n’est pas précisé. | Ce système combine l'organisation latérale de WILMa avec un système d'alternance des rangées : dans chaque classe de sièges, les rangées paires embarquent avant les rangées impaires. Ceci garantit qu'aucun chargement de bagages simultané ne se produise dans des rangées adjacentes. |
| Mécanisme de blocage abordé | Aucune intention délibérée. Les interférences sont aléatoires et non atténuées. | Tentatives visant à empêcher les passagers assis à l'avant de l'avion de bloquer l'accès à l'arrière. Échec au sein de chaque zone car l'ordre des rangées reste aléatoire. | Élimine les blocages latéraux (passager côté hublot attendant que le passager côté allée libère la rangée). Ne résout pas le problème des regroupements longitudinaux dans l'allée. | Élimine les blocages latéraux et les regroupements longitudinaux. L'espacement alterné des rangées garantit un passage dégagé entre deux postes de chargement actifs simultanément. |
| Complexité de la mise en œuvre | Aucun. | Faible. Appel de zone et discipline de base au portail. | Moyen. Encodage des cartes d'embarquement par groupe de colonnes de sièges. | Niveau élevé. Nécessite une attribution individuelle des sièges et un ordre d'appel strict par passager. |
| Advantages |
|
|
|
|
| Inconvénients |
|
|
|
|
| Fonctionne bien lorsque… |
|
|
|
|
| Fonctionne bien lorsque … |
|
|
|
|
| À utiliser lorsque | Solution de repli par défaut. Utilisez-la comme référence dans tout environnement dépourvu d'infrastructure de séquençage ou lorsque les exceptions liées aux déplacements de groupe sont trop nombreuses pour être gérées. Acceptez la variabilité ; ne la considérez pas comme une stratégie. | Nécessité commerciale. À utiliser uniquement lorsque l'embarquement par programme de fidélité est une exigence commerciale non négociable. Limiter à 2 zones maximum. Accepter que ses performances seront inférieures à celles d'un embarquement aléatoire en conditions réelles et adapter les temps de rotation en conséquence. | Optimum pratique. Il permet d'exploiter au mieux le gain de séquençage disponible, avec un coût de mise en œuvre maîtrisable et une tolérance de conformité acceptable. Il constitue la solution par défaut optimale pour toute opération où la pré-affectation des agents par classe latérale est envisageable. | Systèmes contrôlés uniquement. L'optimum théorique ; aussi le plus fragile face aux aléas du monde réel. Dans les contextes industriels, il s'applique à la planification des déplacements des AGV, au séquencement des prélèvements robotisés et aux opérations des chariots élévateurs pilotés par WMS. |
Les performances sont issues d'une simulation à événements discrets (12 rangées × 6 sièges, ENTRY_GAP=2, LOAD_TICKS=5). Les résultats réels varient en fonction du taux de voyages de groupe, de la variabilité des bagages et du taux de conformité. Steffen (2008), J. Air Transport Management.
De l'aviation à un principe général de séquençage
La méthode Steffen est souvent présentée comme une solution à un problème d'embarquement à bord des avions. Cette vision est trop restrictive et a probablement limité son influence au-delà du secteur aéronautique.
La description correcte est que cette méthode est une solution à une classe de problèmes d'interférence qui surviennent chaque fois que plusieurs agents doivent se déplacer le long d'un chemin linéaire contraint pour atteindre des positions assignées, et où le coût temporel du processus est dominé par les événements de blocage plutôt que par le temps de déplacement.
Caractéristiques structurelles de la classe problématique
L’identification précise de cette catégorie de problèmes est la condition préalable à l’application du principe dans les contextes industriels et logistiques. Cette catégorie présente trois caractéristiques structurelles déterminantes :
La première caractéristique est un chemin contraint.Dans un avion, il s'agit d'une allée. Dans un entrepôt, c'est une allée de préparation de commandes ou une voie d'accès à un quai de chargement. Dans une usine de production, c'est une ligne d'alimentation ou un segment de convoyeur. Le passage est contraint, car il n'autorise qu'un flux unidirectionnel et ne permet pas le dépassement. La contrainte critique n'est pas l'étroitesse physique, mais l'impossibilité de contourner un agent bloqué sans quitter le chemin. | La deuxième fonctionnalité consiste à attribuer des destinations le long du parcours.Chaque agent doit se rendre à un emplacement précis : une rangée de sièges, un emplacement de bac, une fente d’étagère ou un emplacement de palette sur le plancher d’une remorque. Les destinations ne sont pas interchangeables et l’affectation est fixée avant le début de la séquence. Cela distingue ce problème de la théorie générale des files d'attente, où la destination est un point de service plutôt qu'un emplacement spatial fixe. |
La troisième caractéristique est une opération locale à destination.Dans un avion, il s'agit du chargement des bagages. Dans un entrepôt, il s'agit du prélèvement ou du placement d'une référence. Sur une chaîne de production, il s'agit de… Il s'agit d'une opération de fixation ou d'assemblage. Cette opération dure un temps fini pendant lequel l'agent est immobile et occupe le chemin. La durée de cette opération locale constitue la principale source de risque de blocage. |  |
Lorsque les trois conditions sont réunies, la dynamique d'interférence modélisée par Steffen dans le contexte aérien se reproduit. Les agents se dirigeant simultanément vers des destinations adjacentes se bloquent mutuellement. En revanche, les agents se dirigeant avec des intervalles spatiaux entre leurs destinations ne se bloquent pas.
Le principe d'optimisation — séquencer les agents de manière à ce que les opérations actives simultanément soient spatialement séparées le long du chemin contraint — s'applique directement.
Le paramètre de distance d'interférence
Une généralisation utile du principe de Steffen introduit un paramètre appelé distance d'interférence, qui est la séparation spatiale minimale entre deux positions de destination actives simultanément qui élimine le blocage.

Dans un avion, la distance d'interférence est d'environ deux rangées de sièges, car un passager chargeant des compartiments à bagages au-dessus de la tête au niveau de la rangée 28 n'obstrue pas physiquement un passager chargeant des compartiments aux niveaux des rangées 26 ou 30. Dans une allée de préparation de commandes d'entrepôt, la distance d'interférence dépend de la portée de l'opération de préparation et de la largeur de l'équipement utilisé (manuel, chariot élévateur à mât rétractable ou préparateur de commandes).
Le calcul de la distance d'interférence pour un environnement donné est la première étape de l'application du séquençage de type Steffen en dehors du secteur aéronautique. Ce calcul nécessite de connaître l'encombrement physique de l'opérateur lors de l'opération locale, la largeur de l'allée et la portée latérale de l'opération. Dans un entrepôt classique à allées larges avec préparation de commandes par chariot élévateur à mât rétractable, la distance d'interférence peut être de 4 à 6 mètres : l'encombrement combiné du chariot avec les fourches déployées et l'espace qu'il occupe dans l'allée pendant un cycle de préparation.
Dans un environnement à allées étroites avec des préparateurs de commandes manuels, la distance d'interférence est plus courte, mais l'allée elle-même est plus fortement contrainte, ce qui rend les blocages plus coûteux lorsqu'ils surviennent.
Note technique : La distance d'interférence n'est pas une propriété fixe de l'environnement ; elle varie en fonction du type d'équipement et de son mode d'exploitation. Si une installation utilise plusieurs types d'équipements dans la même allée (par exemple, des chariots élévateurs à mât rétractable et des transpalettes électriques), la distance d'interférence doit être calculée pour l'équipement occupant le plus d'espace afin de garantir la validité de la séquence d'opérations dans toutes les conditions d'exploitation.
Conception de séquences vs. optimisation de l'ordonnancement

Une erreur fréquente lors de la première application du raisonnement de Steffen aux environnements industriels consiste à confondre la conception de séquences avec l'optimisation d'ordonnancement. L'intuition de Steffen porte sur l'ordre d'un ensemble fixe d'opérations — la permutation qui minimise les interférences. L'optimisation d'ordonnancement, au sens de la recherche opérationnelle, traite des dates de début, de l'allocation des ressources et de la minimisation du temps total d'exécution d'un ensemble de tâches avec dépendances et contraintes de ressources. Ce sont des problèmes liés mais distincts.
Le principe de Steffen contribue spécifiquement à la planification de l'ordonnancement : étant donné un ensemble fixe d'opérations devant être effectuées à des emplacements fixes le long d'un chemin contraint, quel ordre minimise les blocages ? Il ne traite pas, à lui seul, du nombre d'agents devant opérer simultanément, de leur vitesse de déplacement ou de la gestion des dépendances entre les opérations. Ces questions nécessitent des couches d'optimisation supplémentaires. La logique de Steffen constitue un élément d'entrée d'un problème d'ordonnancement plus vaste, et non une solution d'ordonnancement complète.
Concrètement, l'application du séquencement de type Steffen à un contexte de production ou de logistique nécessite son intégration aux systèmes d'ordonnancement existants (MES, WMS, TMS) plutôt que leur remplacement. La séquence issue d'une analyse de type Steffen devient une contrainte ou une préférence pour l'ordonnancement global. Cette intégration n'est pas techniquement complexe, mais elle exige que le système d'ordonnancement prenne en charge la répartition sous contraintes de séquence, ce que de nombreuses implémentations WMS et MES existantes ne proposent pas.
Application à l'entreposage et à l'exécution des commandes
L'environnement d'entrepôt est le contexte industriel le plus directement comparable à l'embarquement dans un avion. La correspondance structurelle est frappante : un entrepôt possède des allées étroites, chaque allée comportant des emplacements de stockage fixes (comparables à des rangées de sièges), les opérations de prélèvement sont des opérations locales qui occupent l'allée pendant une durée limitée, et plusieurs préparateurs de commandes travaillant simultanément dans la même allée interfèrent les uns avec les autres dès lors que leurs positions de prélèvement actives simultanément se trouvent à une distance d'interférence les unes des autres.
La gestion d'entrepôt a développé indépendamment plusieurs concepts liés à l'efficacité du séquençage : optimisation du parcours de prélèvement, prélèvement par zone, prélèvement par lots, planification par vagues. Mais le cadre théorique de Steffen apporte un éclairage spécifique que ces concepts ne saisissent pas pleinement : la séparation spatiale des opérations actives simultanément est aussi importante que l’efficacité individuelle de chaque opération.
Un parcours de cueillette individuel parfaitement optimisé peut tout de même produire des taux de blocage élevés s'il est déployé simultanément avec d'autres cueilleurs dont les parcours les amènent en même temps à des positions adjacentes.
Séquençage du chemin de sélection
L'application directe de la logique de type Steffen au séquençage des chemins de prélèvement implique la conception de vagues ou de lots de telle sorte que les préparateurs affectés à la même allée soient séquencés avec un espacement suffisant dans leurs listes de prélèvement pour garantir que leurs positions de prélèvement actives simultanément soient séparées d'au moins la distance d'interférence à tout moment pendant le prélèvement.
Dans un système de gestion d'entrepôt (WMS) classique à prélèvement par vagues, les prélèvements sont regroupés par vague et attribués aux préparateurs de commandes selon des critères de zone ou d'équilibrage des charges. Au sein d'une vague, le WMS séquence généralement les prélèvements de la liste de chaque préparateur à l'aide d'un algorithme de plus proche voisin ou d'une courbe en S qui minimise la distance parcourue par chaque préparateur. Cette optimisation individuelle ne tient pas compte des interférences entre préparateurs. Deux préparateurs peuvent se voir attribuer des listes de prélèvement quasi optimales individuellement, mais qui les amènent à converger simultanément vers des positions adjacentes dans la même allée, créant ainsi un blocage mutuel.
La correction de type Steffen consiste à appliquer une seconde étape de séquencement après l'optimisation individuelle du parcours de prélèvement. Cette étape vérifie les conflits spatiaux prévus entre les préleveurs simultanés et ajuste le séquencement des prélèvements afin de maintenir une distance d'interférence. Elle est peu coûteuse en calcul si elle est implémentée comme une passe de satisfaction de contraintes sur le plan de parcours, car le nombre de conflits entre préleveurs dans un parcours bien conçu est généralement faible. L'ajustement requis se limite généralement à un léger réordonnancement des prélèvements au sein des listes individuelles, et non à une refonte du parcours.
Note d'implémentation : Dans les entrepôts à emplacements fixes avec des faces de prélèvement fixes, l'analyse des distances d'interférence doit être réexécutée après tout réaménagement important des emplacements, car les modifications apportées à l'emplacement des références (SKU) influent sur les combinaisons de listes de prélèvement susceptibles de générer des conflits. Un réaménagement déplaçant une référence à forte rotation de l'emplacement 45 à l'emplacement 46 peut créer de nouveaux schémas de conflits non prévus par les règles de séquencement des vagues existantes.

Planification des quais de chargement
Le quai de chargement est un second sous-système d'entrepôt où s'applique le séquencement de type Steffen. Un quai de chargement doté de plusieurs portes et d'une zone de préparation partagée présente les caractéristiques structurelles du problème d'embarquement : la zone de préparation constitue le chemin contraint, chaque porte représente une destination assignée, et le positionnement d'une palette chargée à une porte est l'opération locale qui crée un blocage lorsque deux chariots élévateurs convergent simultanément vers des portes adjacentes.
Dans la plupart des opérations de quai des centres de distribution, le chargement des expéditions est ordonné par heure de départ : le prochain camion à partir est prioritaire pour la manutention. Cette règle de premier ordre est raisonnable, mais elle ne tient pas compte des interférences spatiales dans la zone de préparation. Deux camions partant à moins de 30 minutes d'intervalle et dont les portes de quai sont adjacentes se disputeront l'espace de préparation et l'accès aux chariots élévateurs lors du chargement, contrairement à deux camions partant simultanément mais affectés à des portes situées aux extrémités opposées du quai.
Appliquer la logique de type Steffen à la planification des quais signifie ajouter un critère de séparation spatiale à la règle de priorité basée sur l'heure de départ : parmi les camions ayant une priorité de départ similaire, attribuer les portes et planifier les séquences de chargement de manière à ce que les événements de chargement actifs simultanément soient spatialement séparés.
Sur un quai à 12 portes, cela signifie que si les portes 3 et 4 sont chargées simultanément, la porte 5 ne doit pas commencer le chargement tant que l'une des opérations adjacentes n'est pas terminée ou tant que les zones de préparation ne se sont pas suffisamment éloignées.
Stratégie d'attribution et de placement des emplacements

Steffen-type thinking also informs slotting strategy, specifically the question of where to place high-velocity SKUs relative to each other. Standard slotting practice places high-velocity SKUs in the most accessible positions — typically the golden zone (waist-to-shoulder height) and the positions nearest to the pick-to-pack or ship-sorter induction point. This minimizes travel and ergonomic costs for individual picks.
Toutefois, si plusieurs références à forte rotation sont placées côte à côte, toute vague de prélèvement incluant plusieurs de ces références regroupera inévitablement les préparateurs de commandes dans le même segment d'allée. Les coûts liés aux interférences engendrées par ce regroupement peuvent dépasser les économies réalisées sur les frais de déplacement grâce à un positionnement optimal.
L'approche d'emplacement basée sur les critères de Steffen répartit les références à forte rotation en tenant compte de la séparation spatiale, en plus des critères ergonomiques et de déplacement habituels. Cette approche n'est pas toujours possible compte tenu du nombre limité d'emplacements premium, mais elle constitue un critère de départage utile lorsque deux emplacements candidats pour une même référence sont par ailleurs équivalents.
Une autre approche, adaptée aux grandes installations, consiste à séparer les références à forte rotation dans des zones de prélèvement rapide dédiées, dotées d'allées larges conçues pour permettre le fonctionnement simultané de plusieurs préparateurs de commandes. Cette solution architecturale élimine les contraintes d'interférence en augmentant la largeur des allées au-delà de la distance d'interférence pour toutes les combinaisons d'équipements prévues, ce qui résout le problème de séquencement. Le compromis réside dans l'optimisation de l'espace au sol : les zones de prélèvement rapide à allées larges utilisent une surface au sol nettement supérieure par emplacement de stockage que les configurations standard à allées étroites.
Application à la fabrication et à la logistique de la chaîne d'approvisionnement
Le domaine de la production et de la logistique présente un ensemble d'environnements d'application plus varié que celui de l'entreposage, car les contraintes de parcours sont plus diverses et les opérations locales varient davantage en durée et en étendue spatiale. Néanmoins, la structure d'interférence sous-jacente se retrouve dans plusieurs configurations importantes, et le principe de Steffen s'applique, moyennant une paramétrisation appropriée, dans chacune d'elles.
Chargement et préparation des kits sur la ligne de production
Dans la fabrication en série (automobile, aérospatiale, électronique et équipements industriels), les composants sont acheminés vers des postes d'assemblage fixes le long d'une ligne de production. La ligne elle-même constitue le parcours contraint. Des chariots de préparation de commandes, des chariots porte-pièces ou des AGV se déplacent le long de la ligne pour livrer les composants aux postes, effectuer la livraison, puis retourner à leur point de départ. L'opération de livraison à chaque poste représente l'opération locale qui occupe le parcours.

Lorsque plusieurs véhicules de livraison circulent simultanément sur un même tronçon de ligne, ils s'interfèrent si leurs positions de livraison simultanées se situent à une distance suffisante pour provoquer des collisions. Sur une ligne à forte densité avec un espacement réduit entre les stations (l'espacement entre les stations adjacentes), cette distance peut s'étendre sur plusieurs stations. L'ordonnancement des tournées de livraison — l'ordre de desserte des stations et la répartition des tournées entre les véhicules — influe directement sur la fréquence des collisions.
L'optimisation de type Steffen pour cet environnement consiste à concevoir les tournées de livraison de sorte qu'aucun véhicule d'un même segment de ligne ne soit programmé simultanément en mode livraison active à des stations adjacentes. Cette contrainte est plus contraignante que la simple prévention des collisions physiques (généralement gérée par le système de guidage des AGV ou par les règles de la ligne), car même un quasi-collision obligeant un véhicule à attendre que l'autre dégage la voie est considérée comme un blocage, engendrant un coût temporel.
Note technique : Dans les lignes gérées par AGV, le logiciel de gestion du trafic du système AGV traite généralement l'évitement des collisions de manière réactive : les véhicules ralentissent ou s'arrêtent lorsque les capteurs de proximité détectent un conflit. L'application proactive d'un séquencement de type Steffen au planning de livraison réduit la fréquence de déclenchement du système réactif, ce qui diminue la variabilité du temps de cycle et l'usure de la flotte d'AGV due aux cycles d'arrêt et de démarrage répétés.
Regroupement des marchandises et livraison du dernier kilomètreL’ordonnancement des itinéraires de livraison du dernier kilomètre est un problème bien étudié dans le domaine de la planification des tournées de véhicules, mais le principe de Steffen ajoute une considération spécifique que la planification classique des tournées de véhicules ne prend pas entièrement en compte : l’interférence entre les véhicules de livraison opérant simultanément dans la même rue ou zone d’accès (remarque : s’ils sont exploités par la même entreprise… cela pourrait potentiellement mettre en évidence d’autres problèmes de planification). Dans les zones urbaines denses, plusieurs véhicules, qu'ils appartiennent au même transporteur ou à des transporteurs concurrents, convergent souvent vers le même pâté de maisons ou le même groupe d'adresses dans un court laps de temps, notamment aux heures de pointe du matin. Lorsque deux véhicules desservent simultanément des adresses adjacentes dans une rue étroite ou une zone de chargement partagée, ils créent un blocage mutuel qui rallonge les délais de livraison. Le routage classique des véhicules minimise la distance ou le temps de chaque trajet, mais ne modélise pas les interférences entre véhicules. La correction de type Steffen pour le regroupement des livraisons consiste à ajouter une contrainte de séparation temporelle à l'ordonnancement des itinéraires : lorsque les itinéraires de deux véhicules les amènent à des adresses adjacentes dans la même zone d'accès contrainte, leurs heures d'arrivée à ces adresses doivent être séparées par au moins le temps de service de la première arrivée plus une marge. Conseil: Ceci est réalisable dans les plateformes TMS modernes qui prennent en charge le routage à fenêtre temporelle contrainte, en codant l'évitement des interférences comme une pseudo-contrainte de fenêtre temporelle sur l'arrivée du deuxième véhicule. | Réception des marchandises entrantes et transbordementLes opérations de cross-docking, où les marchandises entrantes sont transférées directement aux remorques de départ sans stockage, nécessitent une zone de préparation fonctionnellement identique à l'allée d'un avion en termes d'encombrement. Les palettes entrantes sont stockées dans un espace restreint en attendant l'affectation à un quai de départ ; le déplacement des palettes de cette zone de préparation vers les quais de départ constitue l'opération de parcours contraint. Dans une zone de transbordement très fréquentée, l'aire de préparation des livraisons se retrouve encombrée lorsque les arrivages s'accumulent, ce qui est inévitable compte tenu de l'imprécision de la planification des rendez-vous d'arrivée. Les caristes déplaçant les palettes de l'aire de préparation vers les portes de sortie se gênent mutuellement lorsque leurs palettes actives simultanées sont adjacentes dans la grille de préparation. La logique de type Steffen appliquée au cross-docking consiste à séquencer les mouvements de palettes sortantes de manière à ce que les mouvements simultanés soient spatialement séparés dans la zone de préparation. Cela nécessite que le WMS ou le système de gestion des quais suive la position de chaque palette dans la zone de préparation et planifie l'envoi des chariots élévateurs en tenant compte de la séparation spatiale. |
Considérations relatives à la mise en œuvre : systèmes, contraintes et adoption
Les chapitres précédents ont décrit comment le principe de Steffen s'applique à divers environnements industriels. Le constat est unanime : ce principe est applicable dès lors que les conditions structurelles sont réunies.
- un chemin contraint,
- destinations assignées,
- Opérations locales qui créent des événements bloquants.
La logique d'ingénierie est solide et, dans la plupart des cas, calculable. Cependant, sa mise en œuvre se heurte à un ensemble prévisible d'obstacles, principalement non techniques, qui présentent des similitudes structurelles avec ceux qui ont empêché les compagnies aériennes d'adopter cette méthode dans l'aviation.
Exigences en matière de données
La mise en œuvre d'un séquencement de type Steffen requiert, comme prérequis, des données de position précises et en temps réel pour tous les agents évoluant dans l'environnement contraint. Dans un entrepôt, cela implique de connaître la position de chaque préparateur de commandes et l'opération de prélèvement qu'il effectue. Sur une chaîne de production, cela signifie suivre la position et l'état de chaque véhicule de livraison. Dans une zone de transbordement, cela signifie suivre la position de chaque palette en attente et l'emplacement de chaque chariot élévateur en service.
De nombreuses installations industrielles ne disposent pas de ces données avec la granularité requise. Un WMS peut suivre la vague à laquelle un préparateur de commandes est affecté et son prochain lieu de prélèvement, mais il ne suit pas nécessairement sa position physique en temps réel. Une ligne de production peut disposer d'un suivi des événements au niveau du poste, mais pas d'un suivi de la position des véhicules entre les postes..
L'absence de ces données ne rend pas le séquençage de type Steffen impossible, mais elle impose une mise en œuvre plus conservatrice qui utilise des tampons d'interférence plus grands pour compenser l'incertitude de position.
La technologie nécessaire à la fourniture de ces données est disponible et de plus en plus déployée dans les installations modernes : suivi des préparateurs de commandes par RFID, télémétrie des AGV, systèmes de positionnement par vision et positionnement intérieur à ultra-large bande. Le coût d’investissement de ces systèmes a considérablement diminué au cours de la dernière décennie, et leur intérêt commercial ne repose généralement pas uniquement sur l’optimisation des séquences ; ces mêmes données de positionnement permettent le réapprovisionnement dirigé, le contrôle de la conformité aux normes de sécurité et la mesure de la productivité du travail. Lorsqu’une infrastructure de suivi de position existe déjà, l’ajout d’une logique de séquencement de type Steffen relève du développement logiciel et non d’un investissement matériel.
Intégration aux systèmes de planification existants

La seconde contrainte technique concerne l'intégration aux plateformes WMS, MES et TMS existantes. La logique de séquencement Steffen doit être implémentée sous forme de module s'interfaceant avec les fonctions de répartition et de gestion des ordres du système existant. Dans la plupart des cas, cela implique de modifier la logique de planification des vagues ou de séquencement des opérations afin d'intégrer les contraintes de séparation spatiale comme paramètre, en plus des critères existants (distance, priorité, équilibre des zones, etc.).
Les plateformes WMS existantes, notamment celles déployées il y a plus de dix ans, présentent souvent une configurabilité limitée de leurs moteurs de séquencement. La logique de planification des vagues peut être codée en dur ou accessible uniquement via des interfaces de script spécifiques au fournisseur. L'ajout d'un espacement spatial comme critère de séquencement peut nécessiter l'intervention du fournisseur, une mise à niveau de la plateforme ou une couche intermédiaire qui intercepte les signaux de répartition et applique la contrainte spatiale avant leur envoi aux cueilleurs.
Les plateformes WMS modernes dotées d'une répartition configurable basée sur des règles (Manhattan Associates WM, Blue Yonder, SAP EWM, et plusieurs autres) peuvent intégrer des contraintes de séquencement supplémentaires via leurs interfaces de configuration de règles, sans modification au niveau de la plateforme. Dans ces environnements, la mise en œuvre s'apparente généralement à un projet de configuration plutôt qu'à un projet de développement, ce qui réduit les coûts et les risques.
Note d'implémentation : Lors de l'intégration d'un séquençage de type Steffen dans un système existant, il est recommandé de commencer par une simulation basée sur des données de prélèvement historiques avant le déploiement en production. Cette simulation permettra de vérifier la compatibilité des contraintes de séparation spatiale avec les tailles de vagues et les effectifs de préparateurs de commandes existants. Dans les installations à forte densité de préparateurs, des zones de sécurité trop étroites peuvent accroître les distances de déplacement individuelles au point d'annuler les gains réalisés en matière de réduction des interférences.
Le problème de conformité
Le principal obstacle non technique à l'adoption du séquencement de type Steffen est le même qui a freiné son développement dans l'aviation : le respect des consignes par les opérateurs. À bord des avions, les passagers s'écartent de l'ordre prescrit car ils arrivent à la porte d'embarquement à des heures variables, voyagent en groupe et les agents d'embarquement manquent de moyens pour le contrôler. Dans le secteur industriel, des problèmes similaires surviennent lorsque les préparateurs de commandes s'écartent de la liste de prélèvement pour emprunter un chemin plus court, lorsque les caristes privilégient leur propre jugement en matière d'efficacité à l'ordre établi, ou lorsque les superviseurs modifient l'ordre pour gérer des urgences sans en comprendre les conséquences en aval.
optimisation parfaite résistance moindre aux événements inattendus
Il ne s'agit pas d'un manque d'intelligence ou de bonne volonté de la part des opérateurs ; c'est une conséquence structurelle de l'optimisation locale par des agents qui ont une visibilité sur leur propre situation immédiate, mais pas sur l'état spatial des autres agents dans le même environnement. Un cueilleur qui repère un chemin plus court vers sa prochaine récolte et l'emprunte prend une décision locale rationnelle. Le coût — une potentielle interférence avec un autre cueilleur — lui est invisible sans un système qui rende transparent l'état spatial entre les agents.
La solution ne réside pas dans un contrôle plus strict du respect des séquences, mais dans une meilleure conception de l'information : Lorsque les préparateurs de commandes et les opérateurs de chariots élévateurs peuvent voir les positions et le statut actuels des autres agents dans leur zone — via un affichage tête haute, une carte de zone sur un terminal portable ou des signaux audio du WMS — ils sont capables de prendre des décisions adaptées localement qui respectent la contrainte de séparation spatiale sans adhérer strictement à une liste prédéterminée.
Cette approche de la conformité axée sur l'information est plus robuste que les approches fondées sur la répression et se dégrade plus facilement en cas d'événements imprévus.
Résistance organisationnelle et fossé entre théorie et pratique
Le schéma observé dans l'aviation — où une méthode manifestement supérieure ne parvient pas à être adoptée parce que les incitations opérationnelles et organisationnelles favorisent le statu quo — se retrouve dans la fabrication et la logistique avec des caractéristiques superficielles différentes mais la même structure sous-jacente.
- Dans le secteur de l'aviation, les obstacles sont commerciaux (l'embarquement prioritaire comme source de revenus) et comportementaux (le respect des règles par les passagers).
- Dans les contextes industriels, les obstacles sont généralement d'ordre organisationnel (indicateurs existants qui ne prennent pas en compte les coûts d'interférence) et politique (les modifications apportées à la logique de répartition nécessitent l'approbation du projet informatique et une coordination interfonctionnelle).
Le principal obstacle organisationnel réside dans la mesure. Si un centre de distribution mesure la productivité des préparateurs de commandes en nombre de prélèvements par heure et par personne, cet indicateur ne prendra pas en compte les coûts d'interférence engendrés par les interactions entre préparateurs. Un préparateur qui se déplace rapidement dans une zone et atteint des cadences de prélèvement individuelles élevées peut générer des coûts d'interférence importants pour les préparateurs voisins, coûts qui n'apparaissent dans aucun rapport de performance. Le coût total de la main-d'œuvre lié aux interférences entre préparateurs est intégré au taux de prélèvement moyen du centre et reste invisible pour la direction, sauf s'il est spécifiquement mesuré.
Pour rendre visibles les coûts liés aux interférences, il est nécessaire d'intégrer une mesure des interférences aux rapports de productivité existants. Ceci est possible si l'établissement dispose de données de position en temps réel : les événements d'interférence peuvent être définis comme les situations où deux préparateurs de commandes se trouvent simultanément dans la même allée, à une distance susceptible d'interférer avec l'interférence, et la durée de chaque événement peut être enregistrée. Le suivi du taux et de la durée des interférences par vague, en parallèle des taux de prélèvement individuels, offre à la direction une vision complète des améliorations apportées à l'ordonnancement et de leur impact concret.
Sans cette infrastructure de mesure, il sera difficile de pérenniser l'amélioration du séquençage de type Steffen. Une amélioration non mesurée n'est pas gérée et s'érodera sous la pression d'autres priorités opérationnelles.
La première étape de la mise en œuvre, avant toute modification de la logique de séquençage, consiste à établir une mesure de référence des interférences dans le cadre du séquençage actuel. Cette mesure de référence sert à la fois d'outil de diagnostic et de point de comparaison pour évaluer l'amélioration apportée.
Implémentations partielles et approximations acceptables
Une observation pragmatique tirée des travaux de Steffen s'applique ici : la variante WILMa (ordonnancement fenêtre-allée centrale sans alternance stricte des rangées) a permis de reproduire la majeure partie du gain de temps d'embarquement obtenu avec la méthode Steffen, tout en simplifiant considérablement sa mise en œuvre. Ce même principe d'implémentation partielle s'applique dans le contexte industriel.
Un entrepôt qui ne peut pas mettre en œuvre un séquençage de séparation spatiale en temps réel complet peut tout de même tirer profit d'une grande partie des avantages disponibles en appliquant une règle plus simple : Ne pas affecter deux préparateurs de commandes simultanément à la même allée, sauf si celle-ci est suffisamment large pour les accueillir tous les deux sans interférence. Il s'agit d'une règle binaire qui ne nécessite que le suivi des affectations d'allées, une fonctionnalité déjà prise en charge par la plupart des plateformes WMS, et aucune donnée de position en temps réel. Elle élimine les interférences les plus critiques (deux préparateurs de commandes dans une allée étroite simultanément) sans pour autant supprimer toutes les interférences, et elle est compatible avec l'infrastructure existante.
De même, une plateforme de transbordement qui ne peut pas mettre en œuvre un séquençage spatial complet au niveau des palettes peut appliquer une règle simplifiée : Ne pas envoyer simultanément deux chariots élévateurs à des portes de sortie adjacentes. Cela ne nécessite qu'un suivi de l'occupation au niveau des portes, généralement disponible dans les systèmes de gestion des quais. Cette règle, bien que prudente, tolère une certaine interférence des palettes en transit plutôt qu'à l'arrêt, mais elle élimine les blocages les plus coûteux, tout en minimisant la complexité du système.
Ces implémentations partielles ne sauraient se substituer à une séquence complète de type Steffen, mais constituent une première étape accessible permettant d'obtenir des améliorations mesurables avec un faible risque de mise en œuvre. Les données opérationnelles générées, même par une implémentation partielle (taux d'interférence avant et après, variations du taux de prélèvement, productivité des manutentionnaires), enrichissent la base de données organisationnelles nécessaires à des implémentations ultérieures plus sophistiquées.
Autre

La méthode Steffen a été développée pour résoudre un problème spécifique au sein de l'industrie aéronautique. Sa contribution majeure ne réside pas dans la solution elle-même, mais dans la clarté avec laquelle elle a permis d'identifier les conditions structurelles générant des pertes par interférence lors de toute opération séquentielle sur un trajet contraint. Ces conditions – trajet contraint, affectations de destination fixes et opérations locales créant des blocages – sont fréquentes.
On les trouve dans tous les entrepôts, sur toutes les chaînes de production, dans tous les centres de transbordement et dans toutes les flottes de livraison opérant dans les zones urbaines denses.
Cette méthode ne dispense pas du jugement de l'ingénieur. La distance d'interférence doit être calculée pour chaque environnement. L'intégration aux systèmes existants nécessite un travail de configuration. La conformité requiert une conception de l'information plutôt qu'une application stricte. Enfin, les implémentations partielles, bien qu'utiles, doivent être considérées comme des approximations ne permettant d'exploiter qu'une fraction du potentiel d'amélioration disponible, et non la totalité.
Cette méthode offre avant tout un cadre rigoureux pour une catégorie de problèmes que l'ingénierie des opérations a traditionnellement abordés par le biais d'heuristiques et d'optimisation locale. Le remplacement de ces heuristiques par une analyse systématique de la séparation spatiale, même approximative, génère des gains constants et mesurables. L'écart entre l'optimum théorique et la pratique industrielle réelle est, dans la plupart des installations qui n'ont pas explicitement pris en compte le séquencement des interférences, bien plus important que ce que la plupart des ingénieurs anticipent avant de le mesurer.
FAQ
La méthode Steffen s'applique-t-elle en dehors du secteur aéronautique, ou est-elle spécifique à la géométrie des aéronefs ?
Cette méthode s'applique à tout environnement où des agents se déplacent sur un parcours contraint pour effectuer une opération locale à un emplacement fixe : allées d'entrepôt, quais de chargement, voies d'alimentation de lignes de production, zones de transit. La géométrie de l'aéronef est à l'origine de la méthode, mais n'en est pas une condition préalable. Le schéma de circulation en rangées alternées doit être recalculé pour chaque environnement en fonction de la distance d'interférence spécifique à l'opération et à l'équipement.
Notre WMS optimise déjà les parcours de prélèvement — pourquoi un séquençage de type Steffen apporterait-il quoi que ce soit ?
L'optimisation du parcours de prélèvement minimise la distance parcourue par un préparateur de commandes travaillant seul, sans aucun autre agent présent. Le séquencement de type Steffen élimine les blocages que plusieurs préparateurs de commandes s'imposent mutuellement lorsqu'ils travaillent simultanément dans des allées partagées — un problème totalement distinct. Ces deux optimisations sont nécessaires et complémentaires.
Quelle est l'infrastructure de données minimale requise pour appliquer cela dans un centre de distribution ?
Une implémentation statique, où la séparation spatiale est appliquée lors de la planification des vagues avant le début des opérations, ne nécessite que les données de position des créneaux horaires, déjà présentes dans tout WMS. Le suivi de position en temps réel n'est nécessaire que pour les implémentations dynamiques qui ajustent les séquences d'expédition en cours de vague lorsque les positions réelles des agents s'écartent du plan.
Le séquençage de type Steffen est-il incompatible avec le positionnement de la vitesse ABC ?
Cela crée un conflit partiel : le système d’emplacements ABC standard regroupe les références à forte rotation dans des emplacements adjacents, ce qui concentre inévitablement les préparateurs de commandes dans le même segment d’allée à chaque vague. La solution consiste à utiliser la séparation spatiale comme critère de départage lors des décisions d’emplacement, en répartissant les articles de classe A dans les allées plutôt que de les regrouper dans une seule zone prioritaire. Le coût marginal en distance de déplacement lié à cette répartition est faible par rapport aux économies cumulées sur les interférences pour toutes les vagues.
L’embarquement de l’arrière vers l’avant est plus lent que l’embarquement aléatoire dans toutes les expériences – pourquoi les compagnies aériennes l’utilisent-elles encore ?
Ce système est structurellement compatible avec l'embarquement prioritaire réservé aux membres du programme de fidélité, qui génère des revenus directs, et il instaure un processus d'embarquement perçu comme ordonné et équitable par les passagers. Le coût lié au débit est réel mais diffus : il apparaît dans les temps d'embarquement moyens agrégés, jamais comme un poste budgétaire directement imputable à la règle d'ordre d'embarquement. Cette même dynamique explique pourquoi de nombreuses opérations industrielles conservent des stratégies d'ordonnancement sous-optimales : le coût est invisible dans les rapports standard.
Comment la variation de la durée d'opération affecte-t-elle la fiabilité de la méthode ?
La garantie de séparation spatiale repose sur la fin de chaque opération avant l'arrivée de l'agent suivant à une position adjacente. Une forte variabilité dans la durée des opérations (par exemple, un préparateur de commandes réorganisant le contenu d'un bac ou un chariot élévateur incapable de déposer une palette correctement) réduit l'intervalle prévu et provoque à nouveau des blocages. Dans les environnements à forte variabilité, il est recommandé d'augmenter proportionnellement la marge d'interférence ou d'appliquer une implémentation partielle prudente plutôt que la séquence complète d'alternance d'emplacements.
La méthode Steffen est-elle applicable aux flottes d'AGV et aux systèmes de stockage automatisés ?
Il s'agit de l'environnement idéal pour une mise en œuvre complète de type Steffen, car les systèmes automatisés éliminent totalement le problème de conformité. Une flotte d'AGV déployée en alternance ne nécessite aucune infrastructure de suivi de position supplémentaire par rapport à celle fournie par le système de gestion des AGV, et la séquence est appliquée mécaniquement plutôt que comportementalement. Il s'agit d'une simple modification de configuration dans la plupart des systèmes AGV modernes, et non d'un investissement.
Comment la méthode gère-t-elle les exceptions — commandes urgentes, pannes de matériel, équivalents de voyages de groupe en logistique ?
Dans une implémentation stricte, un seul agent hors séquence peut compromettre la séparation spatiale de tout un lot, ce qui constitue la principale faiblesse opérationnelle de la méthode. Pour y remédier, il est possible de réserver des emplacements mémoire tampon explicites dans la séquence pour la gestion des exceptions et de considérer toute insertion d'exception comme un déclencheur de réordonnancement du lot restant, plutôt que comme une simple insertion de l'exception en tête de file.
À quoi ressemble une mise en œuvre partielle réaliste dans une usine de fabrication sans système de suivi de position ?
La règle partielle la plus avantageuse ne nécessite aucune technologie : ne pas envoyer simultanément deux opérateurs ou véhicules à des stations adjacentes. Cette contrainte binaire, applicable grâce au suivi de l’occupation des stations déjà pris en charge par la plupart des systèmes MES, élimine les blocages les plus critiques tout en captant une part importante du gain de débit offert par la méthode complète.
Comment calculer le paramètre de distance d'interférence pour une installation donnée ?
Mesurez l'encombrement physique de l'opérateur lors de son fonctionnement local (fourches déployées, préparateur de commandes en position haute, dispositif d'assemblage ouvert), en incluant l'espace qu'il occupe dans l'allée. Si l'établissement utilise plusieurs types d'équipements dans la même allée, calculez la distance d'interférence pour la combinaison d'encombrement la plus importante. Cette distance doit être recalculée après tout changement majeur d'équipement ou réaménagement d'emplacement, car ces deux opérations modifient la dynamique spatiale que la séquence d'opérations visait à optimiser.
Comment l'amélioration des performances est-elle mesurée et attribuée spécifiquement aux modifications de séquencement ?
Définissez un événement d'interférence comme tout moment où deux agents se trouvent simultanément à portée d'interférence sur le même chemin contraint, et enregistrez la durée de chaque événement. Le suivi du taux d'interférence et du temps d'interférence cumulé par poste, en complément des indicateurs de productivité individuels existants, permet d'isoler l'impact du séquençage des autres variables. Sans cette mesure, les gains de débit liés aux modifications du séquençage sont absorbés par les gains de débit moyens et ne peuvent être justifiés ni maintenus lors des revues budgétaires.
Liens externes sur la méthode d'embarquement Steffen
Normes internationales
- ISO 9001:2015 Systèmes de management de la qualité – Exigences
- ISO 14001:2015 Systèmes de management environnemental – Exigences et lignes directrices pour son utilisation
- ISO 45001:2018 Systèmes de management de la santé et de la sécurité au travail – Exigences et lignes directrices pour son utilisation
(survolez le lien pour voir notre description du contenu)
Glossaire des termes utilisés
First In First Out (FIFO): une méthode de gestion des stocks et de traitement des données où les articles ou les entrées de données les plus anciens sont traités ou vendus avant les plus récents, garantissant que les premiers articles ajoutés sont les premiers à être supprimés ou utilisés.
Manufacturing Execution System (MES): une solution logicielle qui surveille, contrôle et optimise les processus de production en temps réel, facilitant la collecte de données, le suivi des opérations de fabrication et l'intégration avec les systèmes d'entreprise afin d'améliorer l'efficacité et la productivité en atelier.
Stock Keeping Unit (SKU): un identifiant unique attribué à un produit ou à un article spécifique dans la gestion des stocks, utilisé pour suivre les niveaux de stock, les ventes et les variations d'attributs tels que la taille, la couleur ou le style.
































