
Da ciência da aviação ao sequenciamento industrial: o método de embarque de Steffen.
Os problemas de sequenciamento estão entre os desafios mais antigos e persistentes da engenharia de operações. Seja a restrição um corredor estreito, um gargalo de produção, uma doca de carga ou um corredor de armazém, a questão fundamental é sempre a mesma: em que ordem os agentes, objetos ou tarefas devem ser processados para que a interferência entre eles seja minimizada e a produtividade seja maximizada?
Em 2008, um físico chamado Jason Steffen publicou um tratamento matemático formal de uma instância específica desse problema: o embarque em aeronaves. Seu artigo, inicialmente modesto em escopo, apresentou uma estratégia de sequenciamento que superou todas as políticas de embarque de companhias aéreas existentes por uma margem significativa. O resultado atraiu atenção muito além da aviação, porque a lógica subjacente não era específica para aviões.
Era um princípio geral sobre como programar o movimento de agentes discretos através de um ambiente linear restrito em direção a posições designadas.
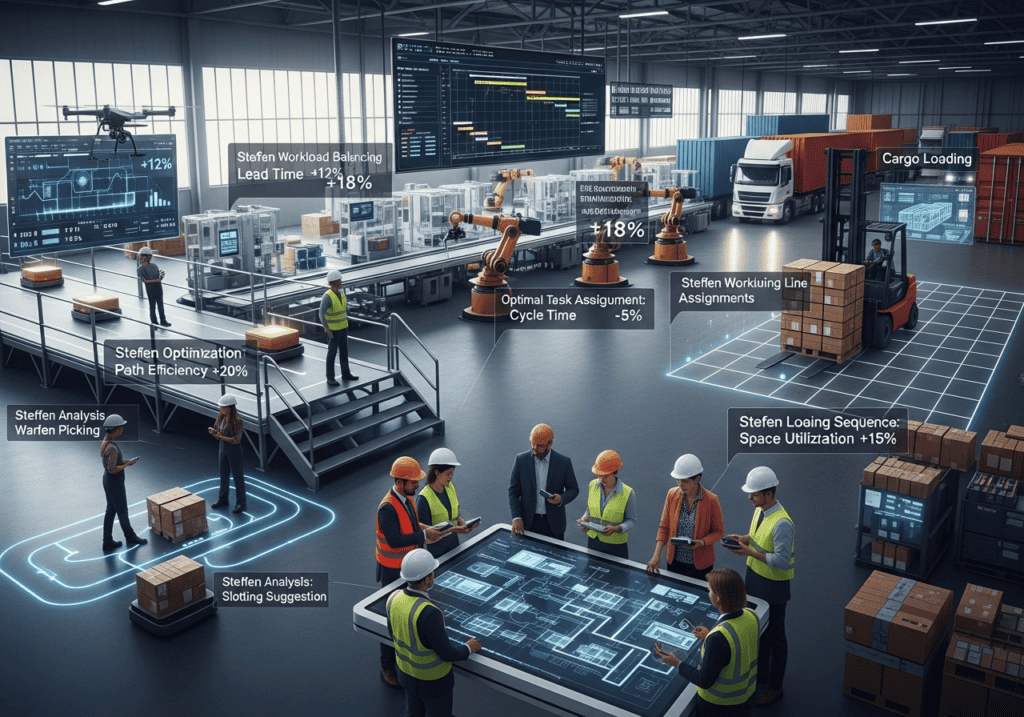
Este artigo examina o Método Steffen em sua totalidade, desde suas origens científicas, passando por sua validação experimental, sua dificuldade em ser adotado na aviação comercial e, mais importante, sua transferibilidade como uma estrutura industrial operacional. O valor prático para engenheiros e gerentes de operações não reside em embarcar aeronaves com mais eficiência, mas em reconhecer o padrão estrutural identificado por Steffen e aplicá-lo sempre que ocorrerem dinâmicas de interferência semelhantes: operações de separação de pedidos em armazéns, sequências de carregamento de carga, atribuições de linhas de produção, agrupamento de frete e roteirização de entregas de última milha.
Problemas de sequência desse tipo são muito semelhantes ao clássico quebra-cabeça de rotas: as aplicações do problema do caixeiro-viajante incluem rotas de entrega, perfuração de placas de circuito impresso e separação de pedidos em armazéns. Todas as aplicações do problema do caixeiro-viajante compartilham o mesmo padrão de encontrar a melhor ordem de visitas.
Principais conclusões
- Identifique a classe do problema antes de aplicar a solução: O princípio de Steffen só se aplica quando três condições estão presentes simultaneamente: um caminho restrito que não permite desvios, atribuições de destino fixas ao longo desse caminho e uma operação local em cada destino que cria um evento de bloqueio. Se alguma dessas três condições estiver ausente, o método não se aplica e uma estrutura de otimização diferente é necessária.
- A distância de interferência é o primeiro parâmetro a ser calculado: Antes de redesenhar qualquer sequência, meça o espaço mínimo entre duas operações ativas simultaneamente que elimine o bloqueio. Esse valor depende da área ocupada pelo equipamento, da largura do corredor e do alcance lateral. Todas as decisões de sequenciamento derivam desse valor. Usar um buffer arbitrário em vez de um medido resulta em desperdício de capacidade ou na incapacidade de eliminar a interferência que deveria prevenir.
- A lógica de zonas invertidas é a opção com a pior estrutura em condições reais: Na aviação e em qualquer ambiente industrial análogo, o sequenciamento baseado em zonas, que agrupa agentes sem resolver a ordem espacial intragrupo, produz resultados piores do que a ausência de sequenciamento. A zona proporciona uma falsa sensação de controle, ao mesmo tempo que gera um agrupamento severo dentro de cada grupo. Qualquer instalação que atualmente utilize o despacho por macrozonas sem ordenação espacial intra-zona deve considerar isso como uma regressão, e não como um processo.
- A otimização de trajetórias individuais e a interferência entre agentes são problemas distintos: Minimizar a distância percorrida por cada operador ou o comprimento da rota de cada veículo não reduz a interferência que esses agentes impõem uns aos outros. Um armazém que otimizou os percursos individuais de coleta, mas não o espaçamento espacial entre os operadores, resolveu metade do problema. O princípio de Steffen aborda a outra metade: qual sequência de agentes elimina o bloqueio mútuo, independentemente da eficiência de cada trajetória individual?
- A implementação parcial captura a maior parte do ganho a uma fração do custo: a variante WILMa — ordenação lateral por classe sem alternância estrita de fileiras — captura a maior parte dos benefícios do método Steffen com requisitos de infraestrutura substancialmente mais simples. Em termos de armazenagem: sequenciar as operações por sua classe de alcance lateral (prateleira profunda antes da prateleira intermediária antes da coleta frontal) antes de impor a separação por slots alternados proporciona a maior parcela da melhoria disponível. Não atrase a implementação aguardando a capacidade de implementação completa.
- A medição deve preceder a implementação. Eventos de interferência são invisíveis nas métricas de produtividade padrão.
- O problema da conformidade é um problema de informação, não de disciplina. Os agentes desviam-se das sequências otimizadas porque não conseguem visualizar o estado espacial de outros agentes no mesmo caminho restrito. Um operador de picking que corta caminho ou um operador de empilhadeira que utiliza uma porta adjacente simultaneamente está tomando uma decisão local racional com informação incompleta. A solução é tornar o estado espacial entre os agentes visível em tempo real, e não impor uma adesão mais rigorosa a uma lista predeterminada. A conformidade orientada por informação é mais robusta e lida melhor com exceções.
- A sequência de Steffen é a lógica de despacho correta para frotas de AGVs e selecionadores robóticos: Sistemas automatizados eliminam completamente o problema de conformidade. Uma frota de AGVs ou um sistema de coleta robótica que possa ser despachado em uma sequência controlada é o ambiente ideal para o controle total de pedidos do tipo Steffen. Se a instalação possui movimentação de materiais automatizada, mas está despachando veículos usando a lógica de tarefa mais próxima ou FIFO (primeiro a entrar, primeiro a sair), está deixando uma produtividade mensurável ociosa. O despacho com alternância de slots é uma mudança de configuração, não um investimento de capital, na maioria dos sistemas modernos de gerenciamento de AGVs.
- O planejamento do cais de carga deve incluir um critério de separação espacial: O agendamento padrão de docas prioriza o horário de partida. Adicionar uma regra de separação espacial — entre caminhões com prioridade de partida semelhante, não carregar simultaneamente em docas adjacentes — elimina os eventos de interferência de empilhadeiras mais custosos na área de espera, sem necessidade de investimento em infraestrutura. A maioria dos sistemas de gerenciamento de docas suporta isso como um critério de classificação secundário. Os dados operacionais necessários (posição da doca, horário de início do carregamento) já estão registrados em praticamente todos os WMS.
- A estratégia de alocação de espaço deve tratar a separação espacial de SKUs de alta rotatividade como uma restrição, e não como uma preocupação secundária: placing multiple high-velocity SKUs in adjacent positions optimizes individual pick ergonomics while creating predictable inter-picker clustering in every wave that includes those SKUs. Where two candidate slotting positions are otherwise equivalent, spatial separation from other high-velocity items should be the tiebreaker. In facilities where this is architecturally impossible, a dedicated wide-aisle fast-pick zone that removes the interference constraint entirely is the correct structural response.
- O sistema de cross-docking é estruturalmente idêntico ao problema do corredor de aeronaves: Uma área de estocagem com acesso restrito para empilhadeiras e posições fixas para as portas de saída apresenta todas as três características estruturais da classe de problemas de Steffen. Os movimentos de paletes da área de estocagem para as portas de saída devem ser sequenciados de forma que os movimentos simultâneos sejam espacialmente separados na grade de estocagem. Instalações que já rastreiam as posições de estocagem de paletes em seu WMS podem implementar isso como uma regra de sequenciamento de despacho sem qualquer alteração de hardware.
- Uma elevada variação na duração das operações compromete a garantia de separação espacial: A eliminação de interferências pelo método Steffen depende da conclusão da operação de carregamento antes da chegada do próximo agente a uma posição adjacente. Quando a duração das operações varia significativamente — um operador que reorganiza o conteúdo da caixa, uma empilhadeira que não consegue posicionar um palete de forma limpa imediatamente — o intervalo previsto na sequência desaparece e a interferência reaparece. Em ambientes com alta variação de duração, aumente o buffer de interferência proporcionalmente ou aplique uma implementação parcial conservadora em vez da sequência completa de slots alternados.
- As plataformas WMS e MES legadas exigem uma abordagem de middleware, não uma substituição: A maioria dos sistemas de agendamento implantados há mais de uma década possui mecanismos de sequenciamento que não suportam a separação espacial como um parâmetro de restrição nativo. Adicionar essa lógica como uma camada intermediária que intercepta os sinais de despacho e aplica a ordenação espacial antes que cheguem ao operador representa um risco e um custo menores do que uma atualização da plataforma. O middleware precisa apenas ler as posições atuais dos agentes e os locais das operações pendentes — dados que a infraestrutura moderna de rastreamento de posição já produz.
- A barreira organizacional reflete a barreira técnica: Ambos os métodos exigem que os custos invisíveis sejam visíveis. As companhias aéreas não adotaram o método Steffen principalmente porque o embarque prioritário gera receita e os custos de interferência são difusos e não mensurados. As operações de manufatura e logística enfrentam a mesma dinâmica: o gerente que supervisiona uma zona liga para saber sobre uma entrega perdida, não sobre os 40 minutos de tempo total de espera das empilhadeiras na área de estocagem, acumulados porque ninguém sequenciou a atribuição das portas. Tornar os custos de interferência um item específico nos relatórios operacionais — e não absorvidos pelas médias de eficiência da mão de obra — é o pré-requisito organizacional para a adoção sustentada de qualquer melhoria de sequenciamento.
A economia da ineficiência no internato
O embarque em aeronaves não é um detalhe operacional menor. Para uma aeronave de corredor único operando em uma rota de curta distância, o tempo de resposta entre o pouso e a próxima decolagem é a principal restrição à utilização da aeronave. Uma companhia aérea que opera aeronaves de 150 assentos em rotas de 90 minutos a 2 horas pode, realisticamente, programar cinco ou seis rotações por aeronave por dia. O embarque representa, em média, de 15 a 25 minutos do tempo total de embarque. Em uma programação apertada, qualquer atraso no embarque se propaga diretamente em atrasos que se acumulam ao longo das rotações do dia.
O peso econômico disso não é trivial. Estimativas da indústria, baseadas em operações pré-pandemia, consistentemente apontavam que o custo de um atraso de um minuto para uma aeronave de corredor único variava entre 60 e 120 dólares, considerando todos os fatores: consumo de combustível em marcha lenta e táxi, tempo da tripulação, taxas de embarque, impactos em passageiros em conexão e obrigações de indenização sob regulamentações de direitos dos passageiros em caso de atraso, em diversas jurisdições. Um processo de embarque que ultrapassa em 10 minutos o tempo planejado em uma única aeronave custa, no mínimo, 600 dólares por ocorrência. Em uma frota de 100 aeronaves com duas chegadas ao portão de embarque por dia cada, um atraso sistêmico de 10 minutos no embarque representa mais de 40 milhões de dólares em custos evitáveis anualizados.
O setor tem conhecimento desses números há décadas. Diversos estudos de consultoria e análises internas de companhias aéreas modelaram o tempo de embarque como um fator para melhorar a utilização das aeronaves. A conclusão consistente é que as estratégias de embarque atuais, na prática, têm um desempenho muito abaixo do seu potencial teórico. A diferença não se deve principalmente à velocidade dos passageiros ou à configuração da aeronave, mas sim ao planejamento da sequência de embarque.
O Mecanismo da Perda
O custo em tempo do embarque ineficiente é gerado quase inteiramente por um fenômeno: o bloqueio do corredor.
Quando um passageiro para para colocar a bagagem de mão no compartimento superior, ele cria uma obstrução fixa em um corredor de via única, que não pode ser contornada. Todos os passageiros subsequentes atrás do passageiro que está bloqueando a passagem ficam retidos. O tempo perdido não é cumulativo entre os passageiros bloqueados — é multiplicativo, porque os passageiros bloqueados também ocupam posições no corredor, impedindo que os passageiros mais atrás cheguem às suas fileiras, criando uma cascata de bloqueios secundários.
Esse efeito cascata se agrava quando os passageiros dos assentos do corredor e do meio embarcam antes dos passageiros da janela na mesma fileira. O passageiro da janela precisa esperar enquanto os passageiros do corredor e do meio se levantam, movem-se para o corredor, permitem que o passageiro da janela passe e, em seguida, voltam a se sentar. Cada evento desse tipo leva de 15 a 30 segundos em condições ideais. Em uma aeronave de 150 lugares com configuração 3-3, há 50 fileiras e, em embarque aleatório ou de trás para frente, uma proporção significativa dessas fileiras sofrerá esse bloqueio lateral pelo menos uma vez, e muitas o sofrerão duas vezes.
O embarque de trás para a frente, que continua sendo a estratégia mais utilizada pelas principais companhias aéreas, parece lógico à primeira vista: embarcar primeiro nas fileiras traseiras permitiria que as fileiras da frente embarcassem sem interferência dos passageiros que ainda estão carregando bagagens mais atrás. Na prática, porém, esse método apresenta baixo desempenho, pois os passageiros na mesma zona embarcam em uma ordem aleatória dentro dessa zona. Um passageiro na fileira 28 que embarca antes de um passageiro na fileira 30, dentro da mesma zona traseira, ainda cria um bloqueio no corredor que atrasa o passageiro da fileira 30 atrás dele.
A disciplina de zona controla a macrosequência, mas não resolve a interferência intra-zona que causa a maior parte da perda de tempo.
Medição ao nível do solo
Cenário do mundo real — Estudos de tempo e movimento conduzidos em diversos aeroportos nos últimos quinze anos produziram dados consistentes. O embarque aleatório — passageiros embarcam sem uma ordem específica — tem desempenho comparável à maioria das estratégias de zonas estruturadas em condições reais, porque a disciplina das estratégias de zonas falha durante a implementação. Os passageiros chegam ao portão em taxas não uniformes, a adesão às zonas é imperfeita, famílias e grupos criam exceções que os agentes de portão atendem, e passageiros frequentes com direito a embarque prioritário fragmentam ainda mais o plano de sequenciamento.
O resultado é que a maioria dos processos de embarque em aeroportos comerciais, na prática e não na forma como foram planejados, são efetivamente aleatórios, com uma leve tendência de atraso na última fila. A diferença entre o desempenho teórico de uma estratégia de zonas bem implementada e o tempo de embarque real observado é tipicamente de 20 a 35%. Os agentes de embarque não possuem as ferramentas e a autoridade para impor uma sequência rigorosa, e os incentivos comerciais que norteiam a política de embarque — embarque prioritário como benefício de fidelidade, acomodação para famílias como padrão de serviço, assentos em grupo como produto gerador de receita — são incompatíveis com a otimização rigorosa da sequência.
Nota operacional: As companhias aéreas que mediram o tempo de embarque real versus o planejado por voo constataram consistentemente que aproximadamente 60% dos atrasos no embarque são atribuíveis a bloqueios de corredor nos primeiros 40% do processo de embarque. Ajustar a sequência do primeiro grupo de passageiros a embarcar resulta em uma melhoria desproporcional.
Esses números estabelecem a dimensão do problema que Steffen se propôs a resolver. A ineficiência é real, mensurável e dispendiosa. A questão que ele levantou foi se uma sequência derivada matematicamente poderia eliminar o bloqueio de corredores como um fenômeno sistêmico, em vez de um evento aleatório.
O Método Steffen: Origens, Lógica e Resultados Experimentais
Jason Steffen was a postdoctoral researcher in astrophysics when he turned his attention to aircraft boarding in 2008. His background was in Markov chain Monte Carlo methods — statistical simulation techniques used to model systems with large numbers of interacting components evolving through probabilistic state transitions. The boarding problem, viewed through this lens, was a constrained optimization problem with a well-defined cost function: minimize total boarding time by finding the optimal permutation of passenger assignments to boarding sequence positions.
Seu artigo inicial, publicado no Journal of Air Transport Management, utilizou uma simulação computacional para avaliar um grande número de possíveis sequências de embarque e identificar quais propriedades estruturais se correlacionavam com o tempo mínimo de embarque. A simulação modelou cada passageiro como um agente que necessitava de um tempo fixo para guardar a bagagem e um tempo fixo para se mover uma fileira de assentos para a frente ao longo do corredor. Eventos de bloqueio foram modelados como atrasos que se propagavam para trás na fila. O modelo não levou em consideração viagens em grupo, bagagens irregulares ou falhas no cumprimento das normas de embarque, o que é relevante para a compreensão tanto de sua precisão preditiva quanto de suas limitações.
A Lógica Estrutural
A sequência que Steffen identificou como ótima possui três propriedades definidoras:
- Primeiro, os passageiros dos assentos da janela embarcam antes dos passageiros dos assentos do meio, que embarcam antes dos passageiros dos assentos do corredor — a chamada ordem de embarque WILMa (janela, meio, corredor).
- Em segundo lugar, dentro de cada classe de assento, os passageiros são alocados em fileiras alternadas, em vez de fileiras consecutivas.
- Terceiro, a sequência de fileiras alternadas é aplicada de trás para frente em cada turma.
A propriedade de fileiras alternadas é o elemento crítico e não óbvio. Se todos os passageiros com assentos na janela embarcarem simultaneamente em fileiras consecutivas, de trás para a frente, ainda assim haverá aglomeração nos compartimentos de bagagem de mão. Um passageiro na fileira 28, na janela, e um passageiro na fileira 29, também na janela, disputarão espaço nos compartimentos adjacentes, e o carregamento simultâneo de suas bagagens criará interferência mútua, mesmo que não estejam bloqueando o corredor um do outro no sentido tradicional.
Ao alternar as fileiras — fileira 28, depois fileira 26 e, por fim, fileira 24, criando espaços entre as zonas de carregamento ativas simultaneamente — o método garante que cada evento de carregamento de bagagem ocorra em isolamento espacial. Nenhum passageiro embarcando simultaneamente fica adjacente a outro passageiro.
Essa separação espacial é o mecanismo que elimina o bloqueio do corredor como um evento sistêmico. Os passageiros nunca ficam numa posição em que um está carregando bagagens de mão enquanto o próximo passageiro na sequência precisa passar. O corredor está sempre livre na posição imediatamente à frente de qualquer carregamento em andamento.
Validação experimental
Os resultados da simulação foram suficientemente impressionantes para atrair a atenção da mídia, mas Steffen deu continuidade ao estudo com um experimento físico controlado, realizado em 2011 em um estúdio de cinema em Los Angeles, utilizando uma réplica do interior de uma aeronave com assentos, compartimentos de bagagem de mão e passageiros voluntários reais com bagagem de mão. O experimento comparou seis estratégias de embarque em condições controladas, com a distribuição aleatória dos participantes para minimizar os efeitos de seleção.
As seis estratégias testadas foram: embarque aleatório (sem sequência), embarque de trás para frente por bloco (duas zonas), embarque de trás para frente por fileira, o método WILMa (janela-meio-corredor sem fileiras alternadas), o método Steffen (WILMa alternado) e uma variante com rotação de zonas. Cada estratégia foi executada várias vezes com diferentes grupos de participantes.
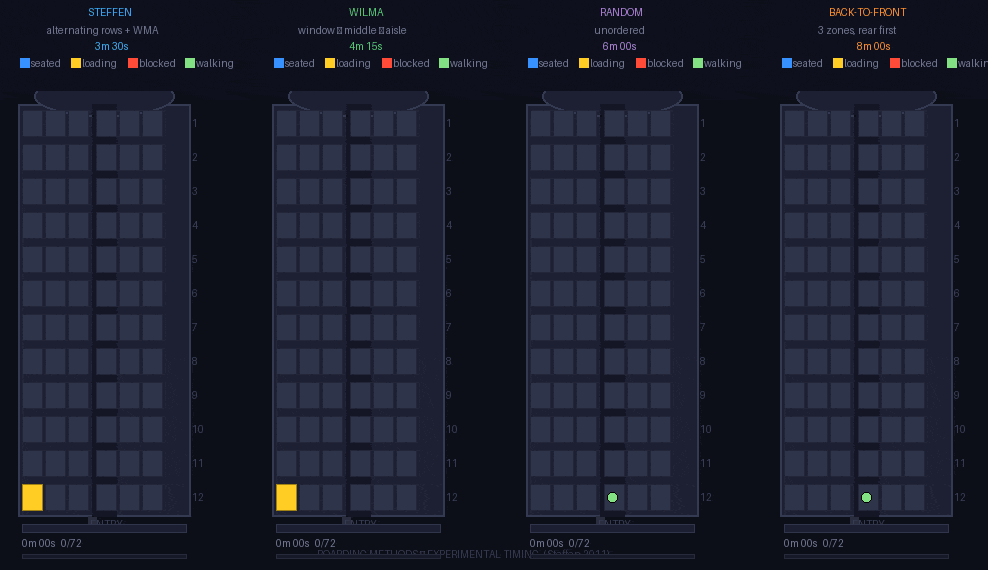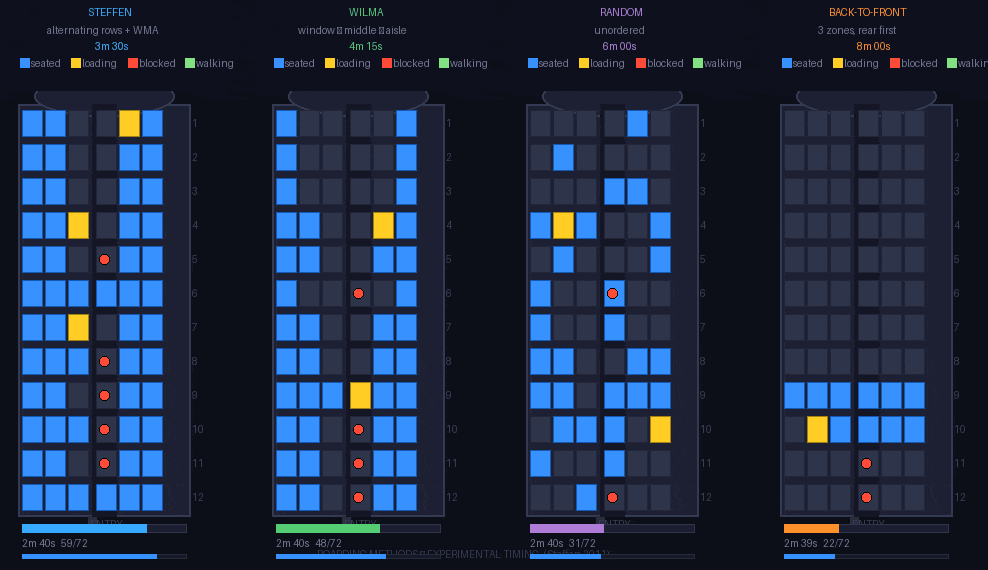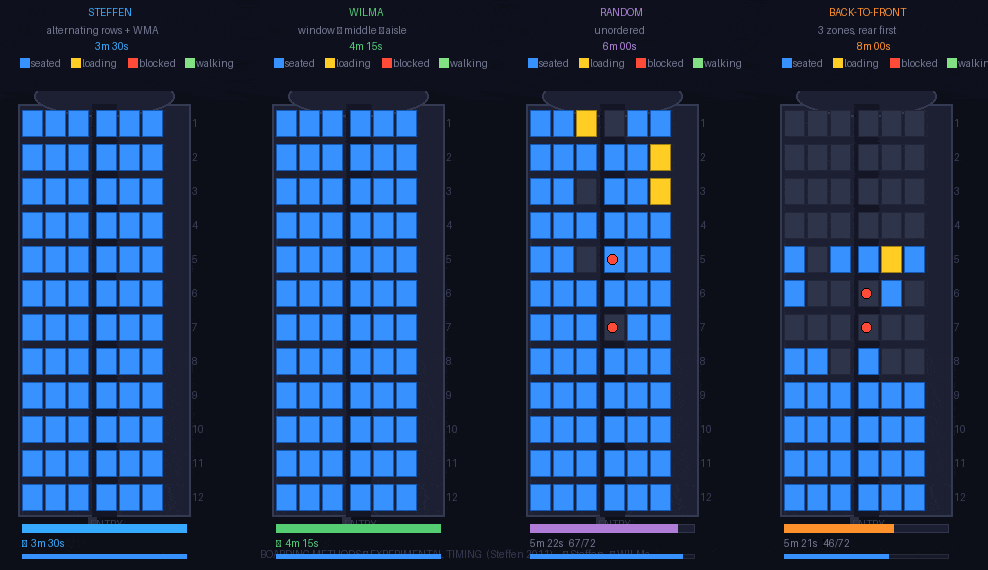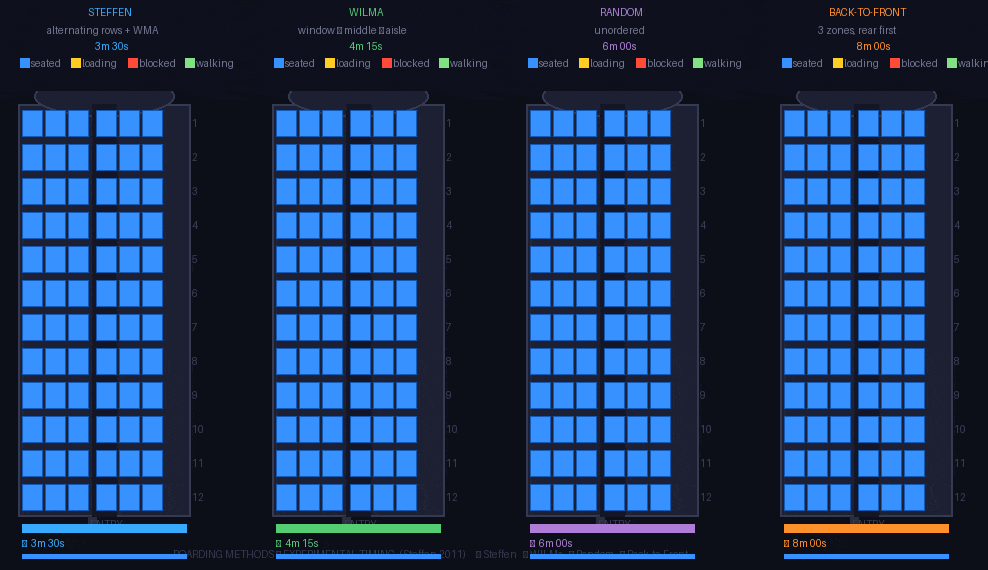
Os resultados foram inequívocos: o método Steffen produziu tempos de embarque com média de aproximadamente 3 minutos e 30 segundos para a aeronave simulada. O embarque aleatório teve uma média de aproximadamente 6 minutos. O embarque da parte traseira para a dianteira, por zona, teve uma média de aproximadamente 8 minutos — mais lento do que o aleatório, o que confirmou as conclusões da simulação de que estratégias de zona estruturadas com conformidade imperfeita têm um desempenho pior do que o embarque não controlado. O método WILMa sem alternância de fileiras teve uma média de aproximadamente 4 minutos e 15 segundos, confirmando que a ordem janela-corredor central por si só proporciona uma melhoria significativa, mas que a propriedade de alternância de fileiras gera um ganho substancial adicional.
Resultado principal: O método Steffen foi aproximadamente 50% mais rápido do que o embarque aleatório e mais de 55% mais rápido do que o método padrão de embarque de trás para frente, utilizado pela maioria das principais companhias aéreas. Nenhuma outra estratégia testada chegou perto de alcançar um desempenho inferior a 20%.
Limitações do modelo
O modelo de Steffen abstraiu diversas variáveis do mundo real que são operacionalmente significativas. Ele assumiu
A otimização de sequências é uma área que foi moldada em parte por George Dantzig, cujo método simplex ainda é ensinado para esse tipo de problema de agendamento.
- passageiros individuais sem acompanhantes
- tempos uniformes de carregamento de bagagem
- Cumprimento perfeito da sequência de embarque atribuída
Nenhuma dessas premissas se aplica às operações comerciais. Viagens em grupo — famílias, grupos corporativos, grupos de lazer — representam uma parcela substancial dos passageiros na maioria das rotas e exigem assentos contíguos, o que é estruturalmente incompatível com uma sequência estrita de fileiras alternadas. A variação no tempo de carregamento de bagagem é alta: um passageiro com uma mala de rodinhas que cabe perfeitamente é rápido; um passageiro que reorganiza o conteúdo dos compartimentos de bagagem existentes para liberar espaço não é.
Essas limitações não invalidam a principal conclusão do método, mas quantificam a lacuna entre o desempenho em laboratório e a implementação em campo. Simulações que incorporam viagens em grupo em taxas realistas (30 a 45% dos passageiros em rotas de lazer) mostram que a vantagem do método de Steffen sobre o embarque aleatório cai de aproximadamente 50% para cerca de 20 a 25% em condições reais. Isso ainda representa uma melhoria significativa, mas requer uma calibração realista para evitar expectativas exageradas durante o planejamento da implementação.
Uma importante descoberta alternativa na literatura é que o método WILMa, sem alternância estrita de fileiras, apesar de ser mais lento que o método Steffen completo, é substancialmente mais tolerante a falhas de conformidade. Uma sequência de embarque que atribui passageiros da janela, do meio e do corredor a chamadas de embarque separadas, sem especificar a ordem das fileiras dentro de cada classe, é implementável com sistemas de embarque padrão em portões de embarque, aproveita a maior parte do benefício de redução de interferências e apresenta degradação gradual quando a conformidade é imperfeita.
Diversas companhias aéreas adotaram o embarque do tipo WILMa sem implementar a sequência alternada estrita de Steffen, e seus resultados confirmam esse benefício parcial.
Aleatório. Sem ordem prescrita. | Zonas de trás para frente, traseira primeiro | Janela WILMa → Meio → Corredor | Steffen Linhas alternadas + WMA | |
| Lógica central | Os passageiros entram por ordem de chegada, sem imposição de sequência. A companhia aérea não atribui posições aos grupos de embarque. | A cabine é dividida em 2 a 4 zonas transversais. O embarque é feito primeiro na zona mais traseira, seguido por cada zona subsequente à frente. Dentro de cada zona, a ordem é arbitrária. | Todos os passageiros são separados por classe de assento lateral: os assentos da janela (A, F) embarcam primeiro em um único grupo, depois os do meio (B, E) e, por fim, os do corredor (C, D). A ordem das fileiras dentro de cada grupo não é especificada. | Combina a ordenação lateral da WILMa com uma alternância de fileiras: dentro de cada classe de assento, as fileiras pares embarcam antes das fileiras ímpares. Isso garante que não ocorram dois eventos simultâneos de carregamento de bagagens em fileiras adjacentes. |
| Mecanismo de bloqueio abordado | Nenhuma intencional. Os eventos de interferência são aleatórios e não mitigados. | Tentativas de impedir que passageiros da frente do avião bloqueiem o embarque de passageiros da parte traseira. Essa estratégia falha em cada zona, pois a ordem das fileiras dentro de cada zona permanece aleatória. | Elimina o bloqueio lateral (passageiro da janela esperando que o passageiro do corredor libere a fileira). Não resolve o problema do agrupamento longitudinal no corredor. | Elimina tanto o bloqueio lateral quanto o agrupamento longitudinal. O espaçamento entre fileiras alternadas garante que o corredor esteja espacialmente livre entre quaisquer duas posições de carregamento ativas simultaneamente. |
| Complexidade de implementação | Nenhum. | Baixo. Chamada de zona e disciplina básica de portão. | Médio. Codificação do cartão de embarque por grupo de colunas de assentos. | Alta. Requer atribuição individual de sequência por assento e ordem de chamada rigorosa para cada passageiro. |
| Vantagens |
|
|
|
|
| Desvantagens |
|
|
|
|
| Funciona bem quando… |
|
|
|
|
| Funciona bem quando … |
|
|
|
|
| Use quando | Recurso de fallback padrão. Use como linha de base em qualquer ambiente onde não exista infraestrutura de sequenciamento ou onde as exceções para viagens em grupo sejam numerosas demais para gerenciar. Aceite a variação; não finja que é uma estratégia. | Necessidade comercial. Utilize apenas quando o embarque prioritário for um requisito comercial indispensável. Limite a um máximo de 2 zonas. Esteja ciente de que, em condições reais, o desempenho será inferior ao do embarque aleatório e planeje os tempos de resposta de acordo. | Otimização prática. Ele captura a maior parte do ganho de sequenciamento disponível com custo de implementação gerenciável e tolerância de conformidade aceitável. É a opção padrão correta para qualquer operação em que a pré-atribuição de agentes por classe lateral seja viável. | Somente sistemas controlados. O ótimo teórico; também o mais frágil diante da variabilidade do mundo real. Em contextos industriais, aplica-se ao despacho de AGVs, sequenciamento de coleta robótica e operações de empilhadeiras controladas por WMS. |
Dados de desempenho da simulação de eventos discretos (12 fileiras × 6 assentos, ENTRY_GAP=2, LOAD_TICKS=5). Os resultados no mundo real variam com a taxa de viagens em grupo, a variação da bagagem e a taxa de conformidade. Steffen (2008), J. Air Transport Management.
Da aviação a um princípio geral de sequenciamento
O Método Steffen é frequentemente descrito como uma solução para um problema de embarque em aeronaves. Essa abordagem é muito restrita e provavelmente limitou sua influência para além da aviação.
A descrição correta é que o método é uma solução para uma classe de problemas de interferência que surgem sempre que múltiplos agentes precisam se mover por um caminho linear restrito para alcançar posições designadas, e onde o custo de tempo do processo é dominado por eventos de bloqueio em vez do tempo de deslocamento.
Características estruturais da classe do problema
Identificar com precisão essa classe de problemas é o pré-requisito para aplicar o princípio em contextos industriais e logísticos. A classe possui três características estruturais definidoras:
A primeira característica é um caminho restrito.Em uma aeronave, isso é o corredor. Em um armazém, é um corredor de separação de pedidos ou uma via de acesso à doca de carga. Em uma linha de produção, é uma linha de alimentação ou um segmento de esteira transportadora. O caminho é restrito, pois permite apenas fluxo unidirecional e não permite ultrapassagens. A restrição crítica não é a estreiteza física — é a impossibilidade de contornar um agente bloqueado sem sair do caminho. | A segunda funcionalidade consiste em atribuir destinos ao longo do percurso.Cada agente deve chegar a uma posição específica: uma fileira de assentos, um local em uma caixa de armazenamento, um espaço em uma prateleira ou uma posição de palete no piso do caminhão. Os destinos não são intercambiáveis e a atribuição é fixa antes do início da sequência. Isso diferencia o problema da teoria geral das filas, onde o destino é um ponto de serviço em vez de uma localização espacial fixa. |
A terceira característica é uma operação local no destino.Em uma aeronave, isso significa carregar bagagens. Em um armazém, significa separar ou armazenar um SKU. Em uma linha de produção, significa... Uma operação de fixação ou montagem. A operação leva um tempo finito durante o qual o agente permanece estacionário e ocupa o caminho. A duração dessa operação local é a principal fonte de risco de bloqueio. |  |
Quando as três características estiverem presentes, a dinâmica de interferência que Steffen modelou no contexto de aeronaves se repetirá. Agentes sequenciados para posições de destino adjacentes simultaneamente se bloquearão mutuamente. Agentes sequenciados com intervalos espaciais entre suas posições de destino não se bloquearão.
O princípio de otimização — sequenciar os agentes de forma que as operações ativas simultaneamente estejam espacialmente separadas ao longo do caminho restrito — aplica-se diretamente.
O parâmetro de distância de interferência
Uma generalização útil do princípio de Steffen introduz um parâmetro chamado distância de interferência, que é a separação espacial mínima entre duas posições de destino simultaneamente ativas que elimina o bloqueio.

Em uma aeronave, a distância de interferência é de aproximadamente duas fileiras de assentos, pois um passageiro carregando bagagens nos compartimentos superiores da fileira 28 não obstrui fisicamente um passageiro carregando bagagens nas fileiras 26 ou 30. Em um corredor de separação de pedidos em um armazém, a distância de interferência depende do alcance da operação de separação e da largura do equipamento utilizado (manual, empilhadeira retrátil ou selecionador de pedidos).
Calcular a distância de interferência para um determinado ambiente é o primeiro passo para aplicar o sequenciamento do tipo Steffen fora do setor da aviação. O cálculo requer o conhecimento da área ocupada pelo operador durante a operação local, a largura do corredor e o alcance lateral da operação. Em um armazém típico de corredores largos com empilhadeira retrátil, a distância de interferência pode ser de 4 a 6 metros — a área ocupada pela empilhadeira com os garfos estendidos e o espaço no corredor que ela ocupa durante um ciclo de coleta.
Em ambientes com corredores estreitos e operadores de máquinas de separação de pedidos, a distância de interferência é menor, mas o próprio corredor fica mais restrito, tornando os bloqueios mais custosos quando ocorrem.
Nota de engenharia: A distância de interferência não é uma propriedade fixa do ambiente; ela varia de acordo com a combinação de equipamentos e o tipo de operação. Se uma instalação utiliza vários tipos de equipamentos no mesmo corredor (empilhadeiras retráteis e transpaleteiras elétricas, por exemplo), a distância de interferência deve ser calculada para o equipamento com a maior área de contato, a fim de garantir que a sequência permaneça válida em todas as condições de operação.
Projeto de Sequência vs. Otimização de Cronograma

Um erro comum ao aplicar pela primeira vez o pensamento do tipo Steffen em ambientes industriais é confundir o planejamento de sequências com a otimização de cronogramas. A ideia central de Steffen é sobre a ordem de um conjunto fixo de operações — a permutação que minimiza a interferência. A otimização de cronogramas, no contexto da pesquisa operacional, aborda os tempos de início, a alocação de recursos e a minimização do makespan em um conjunto de tarefas com dependências e restrições de recursos. Esses são problemas relacionados, mas distintos.
O princípio de Steffen contribui especificamente para o componente de sequenciamento: dado um conjunto fixo de operações que devem ocorrer em locais fixos ao longo de um caminho restrito, qual ordem minimiza o bloqueio? Ele não aborda, por si só, quantos agentes devem operar simultaneamente, qual deve ser sua velocidade de deslocamento ou como lidar com as dependências entre as operações. Essas questões exigem camadas adicionais de otimização. A lógica de Steffen é uma entrada para um problema de agendamento maior, não uma solução completa de agendamento.
Na prática, isso significa que aplicar o sequenciamento do tipo Steffen a um contexto de manufatura ou logística exigirá a sua integração com os sistemas de planejamento existentes (MES, WMS, TMS), em vez de substituí-los. A sequência resultante de uma análise do tipo Steffen torna-se uma restrição ou uma entrada de preferência para o planejamento geral. Essa integração não é tecnicamente complexa, mas exige que o sistema de planejamento suporte o despacho com restrições de sequência, o que muitas implementações legadas de WMS e MES não fazem.
Aplicação em Armazenagem e Processamento de Pedidos
O ambiente de armazém é o contexto industrial mais diretamente análogo ao embarque em aeronaves. A semelhança estrutural é grande: um armazém possui corredores estreitos, cada corredor contém posições de armazenamento fixas (análogas às fileiras de assentos), as operações de picking são operações locais que ocupam o corredor por um período finito, e múltiplos operadores de picking trabalhando simultaneamente no mesmo corredor irão interferir uns com os outros sempre que suas posições de picking ativas simultaneamente estiverem dentro da distância de interferência umas das outras.
A gestão de armazéns desenvolveu de forma independente vários conceitos relacionados à eficiência de sequenciamento — otimização de rotas de coleta, coleta por zona, coleta em lote, planejamento de ondas — Mas a abordagem de Steffen acrescenta uma percepção específica que esses conceitos não capturam completamente: a separação espacial de operações ativas simultaneamente é tão importante quanto a eficiência individual de cada operação.
Um percurso de coleta individual perfeitamente otimizado ainda pode produzir altas taxas de bloqueio se for implantado simultaneamente com outros coletores cujos percursos os levem a posições adjacentes ao mesmo tempo.
Sequenciamento de Caminho de Seleção
A aplicação direta da lógica do tipo Steffen ao sequenciamento de rotas de coleta envolve o planejamento de ondas ou lotes de forma que os operadores designados para o mesmo corredor sejam sequenciados com espaçamento suficiente em suas listas de coleta para garantir que suas posições de coleta ativas simultaneamente sejam separadas por pelo menos a distância de interferência em todos os momentos durante a coleta.
Em um sistema de gerenciamento de armazém (WMS) convencional com coleta por ondas, as coletas são agrupadas por onda e atribuídas aos coletores com base em critérios de zona ou balanceamento de peso. Dentro de uma onda, o WMS normalmente sequencia as coletas na lista de cada coletor usando um algoritmo de vizinho mais próximo ou curva em S que minimiza a distância percorrida por esse coletor individual. Essa otimização individual ignora a interferência entre coletores. Dois coletores podem receber listas de coleta que sejam individualmente quase ótimas, mas que os façam convergir para posições adjacentes no mesmo corredor ao mesmo tempo, criando bloqueio mútuo.
A correção do tipo Steffen consiste em aplicar uma segunda etapa de sequenciamento após a otimização individual do caminho de seleção, que verifica possíveis conflitos espaciais entre os selecionadores concorrentes e ajusta a sequência de seleção para manter a distância de interferência. Isso é computacionalmente eficiente se implementado como uma passagem de satisfação de restrições sobre o plano de onda, pois o número de conflitos entre selecionadores em uma onda bem projetada é tipicamente pequeno. O ajuste necessário geralmente é uma pequena reordenação das seleções dentro das listas individuais, e não uma reformulação do caminho.
Nota de implementação: Em armazéns com áreas de picking fixas e posicionamento estratégico, a análise de distância de interferência deve ser refeita após qualquer reposicionamento significativo, pois alterações nas posições dos SKUs modificam as combinações de listas de picking que geram conflitos. Um reposicionamento que move um SKU de alta rotatividade da posição 45 para a posição 46 do corredor pode criar novos padrões de conflito que as regras de sequenciamento de ondas existentes não preveem.

Agendamento de docas de carga
A doca de carga é um segundo subsistema de armazém onde se aplica o sequenciamento do tipo Steffen. Uma doca de carga com múltiplas posições de portas e uma área de estocagem compartilhada possui as propriedades estruturais do problema de embarque: a área de estocagem é o caminho restrito, cada posição de porta é um destino atribuído e o ato de posicionar um palete carregado em uma porta é a operação local que cria o bloqueio quando duas empilhadeiras convergem simultaneamente para posições de portas adjacentes.
Na maioria das operações de docas de centros de distribuição, o carregamento de saída é sequenciado pelo horário de partida — o próximo caminhão a partir tem prioridade no acesso à mão de obra da doca. Essa é uma regra básica razoável, mas ignora os efeitos de interferência espacial na área de espera. Dois caminhões que partem com 30 minutos de diferença e cujas posições de doca são adjacentes irão competir por espaço de espera e acesso de empilhadeiras durante a fase de carregamento, de uma forma que não ocorreria se dois caminhões que partem ao mesmo tempo, mas com docas em extremidades opostas da doca.
Aplicar a lógica do tipo Steffen ao agendamento de docas significa adicionar um critério de separação espacial à regra de prioridade baseada no horário de partida: entre caminhões com prioridade de partida semelhante, atribua portas e agende sequências de carregamento de forma que os eventos de carregamento ativos simultaneamente sejam espacialmente separados.
Em uma doca de 12 portas, isso significa que, se as portas 3 e 4 estiverem sendo carregadas simultaneamente, a porta 5 não deve começar a ser carregada até que uma das operações adjacentes seja concluída ou até que as áreas de estocagem tenham se afastado o suficiente.
Atribuição de Slots e Estratégia de Slots

Steffen-type thinking also informs slotting strategy, specifically the question of where to place high-velocity SKUs relative to each other. Standard slotting practice places high-velocity SKUs in the most accessible positions — typically the golden zone (waist-to-shoulder height) and the positions nearest to the pick-to-pack or ship-sorter induction point. This minimizes travel and ergonomic costs for individual picks.
No entanto, se vários SKUs de alta velocidade forem alocados em posições adjacentes, qualquer onda de coleta que inclua vários desses SKUs inevitavelmente agrupará os coletores no mesmo segmento de corredor. O custo da interferência desse agrupamento pode exceder a economia de custos de deslocamento obtida com o posicionamento acessível.
A abordagem de alocação de produtos com reconhecimento de Steffen distribui os SKUs de alta rotatividade com separação espacial como um critério adicional, além das métricas padrão de ergonomia e deslocamento. Isso nem sempre é possível devido à limitação do número total de vagas premium, mas é um critério de desempate útil quando duas posições candidatas para um SKU são equivalentes em outros aspectos.
Uma abordagem alternativa, adequada para instalações maiores, consiste em separar os SKUs de alta rotatividade em zonas de separação rápida dedicadas, com corredores largos projetados para acomodar a operação simultânea de múltiplos equipamentos de separação. Essa solução arquitetônica elimina a restrição de interferência, aumentando a largura do corredor além da distância de interferência para todas as combinações de equipamentos esperadas, tornando o problema de sequenciamento irrelevante. A contrapartida é a eficiência do espaço físico; as zonas de separação rápida com corredores largos utilizam significativamente mais espaço por posição de armazenamento do que as configurações padrão com corredores estreitos.
Aplicação à logística de fabricação e cadeia de suprimentos
O setor de manufatura e logística apresenta um conjunto mais variado de ambientes de aplicação do que o de armazenagem, pois os caminhos restritos são mais diversos em sua forma e as operações locais variam mais em duração e abrangência espacial. Contudo, a estrutura de interferência subjacente se repete em diversas configurações importantes, e o princípio de Steffen se aplica com a parametrização apropriada em cada uma delas:
Carregamento e montagem de kits na linha de produção
Na linha de montagem — automotiva, aeroespacial, eletrônica e de equipamentos industriais — os componentes são entregues a estações de montagem fixas ao longo de uma linha de produção. A própria linha é o caminho restrito. Carrinhos de transporte, carrinhos de peças ou AGVs (Veículos Guiados Automaticamente) se movem ao longo da linha para entregar os componentes às estações, realizar a entrega e retornar. A operação de entrega em cada estação é a operação local que ocupa o caminho.

Quando vários veículos de entrega operam simultaneamente no mesmo segmento de linha, eles irão interferir uns com os outros se suas posições de entrega ativas simultâneas estiverem dentro da distância de interferência. Em uma linha de alta densidade com espaçamento curto entre estações (o espaço entre estações adjacentes), a distância de interferência pode abranger várias estações. O sequenciamento das rotas de entrega — quais estações são atendidas em que ordem e como as rotas de entrega são agrupadas entre os veículos — afeta diretamente a frequência de colisões entre os veículos.
A otimização do tipo Steffen para este ambiente envolve o planejamento de rotas de entrega de forma que dois veículos no mesmo segmento de linha não estejam programados para estar em modo de entrega ativa em estações adjacentes simultaneamente. Essa é uma restrição mais rigorosa do que simplesmente evitar colisões físicas (o que normalmente é gerenciado pelo sistema de orientação do AGV ou por regras de linha), porque mesmo uma quase colisão que exige que um veículo espere o outro liberar a via conta como um evento de bloqueio com custo de tempo associado.
Nota de engenharia: Em linhas gerenciadas por AGVs, o software de gerenciamento de tráfego do sistema AGV normalmente lida com a prevenção de colisões de forma reativa — os veículos reduzem a velocidade ou param quando os sensores de proximidade detectam um conflito. Aplicar o sequenciamento do tipo Steffen proativamente ao cronograma de entregas reduz a frequência com que o sistema reativo é acionado, o que diminui tanto a variabilidade do tempo de ciclo quanto o desgaste da frota de AGVs causado pelos ciclos repetidos de partida e parada.
Agrupamento de cargas e entrega da última milhaO sequenciamento de rotas de entrega de última milha é um problema bem estudado no roteamento de veículos, mas o princípio de Steffen adiciona uma consideração específica que o roteamento clássico de veículos não captura completamente: a interferência entre veículos de entrega que operam na mesma rua ou zona de acesso simultaneamente (nota: se operados pela mesma empresa – isso pode potencialmente destacar outros problemas de planejamento). Em ambientes urbanos densos de entregas, vários veículos da mesma transportadora ou de transportadoras concorrentes frequentemente convergem para o mesmo quarteirão ou conjunto de endereços em um curto período de tempo, principalmente durante os picos de entrega da manhã. Quando dois veículos de entrega atendem simultaneamente endereços adjacentes em uma rua estreita ou área de carga compartilhada, eles criam bloqueios mútuos que aumentam o tempo de ambas as entregas. O roteamento clássico de veículos minimiza a distância ou o tempo de cada rota individual, mas não modela a interferência entre veículos. A correção do tipo Steffen para o agrupamento de entregas envolve a adição de uma restrição de separação temporal ao sequenciamento de rotas: quando as rotas de dois veículos os levam a endereços adjacentes dentro da mesma zona de acesso restrito, seus horários de chegada nesses endereços devem ser separados por pelo menos o tempo de serviço da primeira chegada mais um intervalo de segurança. Dica: Isso é implementável em plataformas TMS modernas que suportam roteamento com restrição de janela de tempo, codificando a prevenção de interferências como uma restrição de pseudo-janela de tempo na chegada do segundo veículo. | Recebimento de entrada e cross-dockingAs operações de cross-docking, em que a carga de entrada é transferida diretamente para os caminhões de saída sem armazenamento, envolvem uma área de espera que é funcionalmente idêntica ao corredor da aeronave em sua estrutura de interferência. Os paletes de entrada são armazenados em uma área restrita enquanto aguardam a designação da porta de saída, e a movimentação dos paletes da área de espera de entrada para as portas de saída é a operação de caminho restrito. Em um centro de distribuição movimentado, a área de espera fica congestionada quando as chegadas de mercadorias se agrupam — o que inevitavelmente acontece devido à imprecisão do agendamento de chegadas. Os operadores de empilhadeira que movimentam paletes da área de espera para as docas de expedição interferem uns nos outros quando suas posições de paletes ativos simultaneamente são adjacentes na grade de espera. A lógica do tipo Steffen aplicada ao cross-docking envolve o sequenciamento dos movimentos de paletes de saída de forma que os movimentos ativos simultaneamente sejam espacialmente separados na grade de armazenamento. Isso exige que o WMS (Sistema de Gerenciamento de Armazém) ou o sistema de gerenciamento de docas rastreie a posição de armazenamento de cada palete e programe o despacho de empilhadeiras com a separação espacial como restrição. |
Considerações sobre a implementação: sistemas, restrições e adoção.
Os capítulos anteriores descreveram como o princípio de Steffen se aplica a uma variedade de ambientes industriais. A conclusão consistente é que o princípio é aplicável sempre que as condições estruturais forem atendidas:
- um caminho restrito,
- destinos atribuídos,
- operações locais que criam eventos de bloqueio.
A lógica de engenharia é sólida e, na maioria dos casos, computacionalmente viável. A implementação, no entanto, encontra um conjunto previsível de obstáculos que são, em grande parte, de natureza não técnica e que apresentam uma semelhança estrutural com os obstáculos que impediram as companhias aéreas de adotar o método na aviação.
Requisitos de dados
A implementação do sequenciamento do tipo Steffen requer, como pré-requisito, dados de posição precisos e em tempo real para todos os agentes que operam no ambiente restrito. Em um armazém, isso significa saber onde cada operador de picking está e qual operação de picking ele está executando no momento. Em uma linha de produção, significa rastrear a posição e o status de cada veículo de entrega. Em um centro de distribuição, significa rastrear a posição atual de cada palete e a localização de cada empilhadeira ativa.
Muitas instalações industriais não possuem esses dados com a granularidade necessária. Um WMS pode rastrear a qual onda um operador de picking está atribuído e qual será seu próximo local de coleta, mas pode não rastrear sua posição física atual em tempo real. Uma linha de produção pode ter rastreamento de eventos em nível de estação, mas não rastreamento de posição em nível de veículo entre as estações..
A ausência desses dados não impossibilita o sequenciamento do tipo Steffen, mas força uma implementação mais conservadora que utiliza buffers de interferência maiores para compensar a incerteza posicional.
A tecnologia necessária para fornecer esses dados está disponível e sendo cada vez mais utilizada em instalações modernas: rastreamento de coletores baseado em RFID, telemetria de AGVs, sistemas de posicionamento baseados em visão e posicionamento interno de banda ultralarga. O custo de capital desses sistemas diminuiu substancialmente na última década, e a justificativa comercial para sua implantação geralmente não se baseia apenas na otimização de sequenciamento — os mesmos dados de posicionamento dão suporte ao reabastecimento direcionado, ao monitoramento da conformidade com as normas de segurança e à medição da produtividade da mão de obra. Onde já existe infraestrutura de rastreamento de posição, adicionar a lógica de sequenciamento do tipo Steffen é uma questão de software, não um investimento em hardware.
Integração com sistemas de agendamento existentes

A segunda restrição técnica é a integração com as plataformas WMS, MES e TMS existentes. A lógica de sequenciamento da Steffen deve ser implementada como um módulo que interage com as funções de despacho e gerenciamento de pedidos do sistema existente. Na maioria dos casos, isso significa modificar a lógica de planejamento de ondas ou de sequenciamento de despacho para incorporar restrições de separação espacial como um parâmetro, além dos critérios existentes (distância, prioridade, equilíbrio de zonas, etc.).
As plataformas WMS legadas, principalmente aquelas implantadas há mais de dez anos, geralmente têm configurabilidade limitada em seus mecanismos de sequenciamento. A lógica de planejamento de ondas pode estar codificada diretamente no código ou acessível apenas por meio de interfaces de script específicas do fornecedor. Adicionar separação espacial como critério de sequenciamento pode exigir a intervenção do fornecedor, uma atualização da plataforma ou uma camada intermediária que intercepte os sinais de despacho e aplique a restrição espacial antes que sejam enviados aos operadores de picking.
As plataformas WMS modernas com despacho baseado em regras configuráveis (Manhattan Associates WM, Blue Yonder, SAP EWM e várias outras) podem acomodar restrições de sequenciamento adicionais por meio de suas interfaces de configuração de regras, sem a necessidade de modificações no nível da plataforma. O esforço de implementação nesses ambientes geralmente se resume a um projeto de configuração, e não a um projeto de desenvolvimento, o que reduz custos e riscos.
Nota de implementação: Ao integrar o sequenciamento do tipo Steffen em um sistema existente, comece com uma simulação utilizando dados históricos de coleta de amostras antes de implementá-lo em operações reais. A simulação identificará se as restrições de separação espacial são compatíveis com os tamanhos de onda existentes na instalação e com os níveis de pessoal de coleta de amostras. Zonas de interferência excessivamente restritas em instalações com alta densidade de coleta de amostras podem aumentar as distâncias de deslocamento individuais a ponto de a economia obtida com a interferência ser compensada pelo aumento do custo de deslocamento.
O Problema da Conformidade
A barreira não técnica mais persistente à sequência do tipo Steffen é a mesma que impediu sua adoção na aviação: a conformidade do operador. Nas aeronaves, os passageiros se desviam da sequência prescrita porque chegam ao portão de embarque em horários não uniformes, viajam em grupos e os agentes de portão não possuem ferramentas de fiscalização. Em ambientes industriais, falhas análogas ocorrem quando os operadores de empilhadeira se desviam da lista de separação sequencial para seguir um caminho mais curto, quando os operadores de empilhadeira priorizam seu próprio julgamento de eficiência em detrimento da sequência de despacho ou quando os supervisores ignoram a sequência para lidar com exceções urgentes sem compreender os efeitos de interferência subsequentes.
otimização perfeita menor resiliência a eventos inesperados
Isso não é uma falha de inteligência ou boa vontade do operador; é uma consequência estrutural da otimização local por agentes que têm visibilidade de sua própria situação imediata, mas não do estado espacial de outros agentes no mesmo ambiente. Um coletor que vê um caminho mais curto para sua próxima coleta e o utiliza está tomando uma decisão local racional. O custo — um potencial evento de interferência com outro coletor — não é visível para ele sem um sistema que torne o estado espacial entre os agentes transparente.
A solução não é uma aplicação mais rigorosa do cumprimento da sequência, mas sim uma melhoria no design da informação: Quando os operadores de empilhadeira e os responsáveis pela separação de pedidos conseguem visualizar as posições e o status atuais de outros agentes em sua zona — por meio de um visor frontal, um mapa da zona em um terminal portátil ou avisos sonoros do WMS — eles são capazes de tomar decisões ajustadas localmente que respeitam a restrição de separação espacial, sem a necessidade de seguir rigorosamente uma lista predeterminada.
Essa abordagem de conformidade, que prioriza a informação, é mais robusta do que as abordagens baseadas na aplicação da lei e se degrada de forma mais gradual quando ocorrem eventos inesperados.
Resistência organizacional e a lacuna entre teoria e prática
O padrão observado na aviação — onde um método comprovadamente superior não consegue ser adotado porque os incentivos operacionais e organizacionais favorecem o status quo — se repete na indústria e na logística, com características superficiais diferentes, mas com a mesma estrutura subjacente.
- Na aviação, as barreiras são comerciais (embarque prioritário como produto gerador de receita) e comportamentais (cumprimento das regras por parte dos passageiros).
- Em ambientes industriais, as barreiras são tipicamente organizacionais (métricas existentes que não capturam os custos de interferência) e políticas (alterações na lógica de despacho exigem aprovação do projeto de TI e coordenação interfuncional).
A principal barreira organizacional é a mensuração. Se um centro de distribuição mede a produtividade dos separadores de pedidos como o número de pedidos por hora por indivíduo, essa métrica não capturará o custo de interferência imposto por um separador sobre o outro. Um separador que se move rapidamente por uma zona e atinge altas taxas individuais de separação pode estar gerando altos custos de interferência para os separadores adjacentes, custos esses que não aparecem no relatório de desempenho de ninguém. O custo agregado de mão de obra da interferência entre separadores é absorvido pela taxa média de separação da instalação e permanece invisível para a gerência, a menos que seja especificamente mensurado.
Para tornar os custos de interferência visíveis, é necessário adicionar uma medição de interferência aos relatórios de produtividade existentes. Isso é possível se a instalação possuir dados de posicionamento em tempo real: eventos de interferência podem ser definidos como instâncias em que dois operadores de picking estão simultaneamente dentro da distância de interferência no mesmo corredor, e o tempo de interferência pode ser registrado como a duração de cada evento. A apresentação da taxa de interferência e do tempo de interferência por onda, juntamente com as taxas de picking individuais, oferece à gerência uma visão completa de onde as melhorias no sequenciamento estão gerando valor mensurável.
Sem essa infraestrutura de medição, a melhoria no sequenciamento do tipo Steffen será difícil de sustentar. Quando uma melhoria não é medida, ela não é gerenciada e se dissipará sob a pressão de outras prioridades operacionais.
O primeiro passo na implementação — antes de alterar qualquer lógica de sequenciamento — deve ser estabelecer uma medição de referência dos eventos de interferência no regime de sequenciamento atual. Essa linha de base serve tanto como ferramenta de diagnóstico quanto como parâmetro de comparação para avaliar a melhoria.
Implementações parciais e aproximações aceitáveis
Uma observação pragmática do próprio trabalho de Steffen se aplica aqui: a variante WILMa — ordenação janela-corredor central sem alternância estrita de fileiras — capturou a maior parte da melhoria no tempo de embarque do método Steffen com requisitos de implementação substancialmente mais simples. O mesmo princípio de implementação parcial se aplica em contextos industriais:
Um armazém que não consegue implementar o sequenciamento de separação espacial em tempo real completo ainda pode aproveitar grande parte do benefício disponível aplicando uma regra mais simples: Não atribua dois separadores de pedidos ao mesmo corredor simultaneamente, a menos que o corredor seja largo o suficiente para acomodar ambos sem interferência. Esta é uma regra binária que requer apenas o rastreamento da atribuição de corredores, recurso já suportado pela maioria das plataformas WMS, e não exige dados de posição em tempo real. Ela elimina os eventos de interferência mais severos — dois operadores em um corredor estreito simultaneamente — sem eliminar toda a interferência, e pode ser implementada com a infraestrutura existente.
Da mesma forma, um centro de distribuição que não consegue implementar o sequenciamento espacial completo ao nível do palete pode aplicar uma regra simplificada: Não envie duas empilhadeiras simultaneamente para portas de saída adjacentes. Isso requer apenas o rastreamento da ocupação no nível da porta, recurso normalmente disponível em sistemas de gerenciamento de docas. A regra é conservadora — permite certo nível de interferência de paletes em trânsito, e não necessariamente na porta — mas elimina os eventos de bloqueio estático mais dispendiosos, com complexidade mínima do sistema.
Essas implementações parciais não substituem o sequenciamento completo do tipo Steffen, mas representam um primeiro passo acessível que gera melhorias mensuráveis com baixo risco de implementação. Os dados operacionais gerados mesmo por uma implementação parcial — taxas de interferência antes e depois, alterações nas taxas de coleta, produtividade da mão de obra no cais — constroem a base de evidências organizacionais para implementações subsequentes mais sofisticadas.
Outro

O Método Steffen foi desenvolvido para resolver um problema específico na indústria aeronáutica. Sua contribuição duradoura não reside na solução em si, mas na clareza com que identificou as condições estruturais que geram perdas por interferência em qualquer operação sequencial através de um caminho restrito. Essas condições — um caminho restrito, atribuições de destino fixas e operações locais que criam bloqueios — não são raras.
Eles estão presentes em todos os armazéns, em todas as linhas de produção, em todos os centros de distribuição e em todas as frotas de entrega que operam em corredores urbanos densos.
O método não elimina a necessidade de julgamento técnico. A distância de interferência deve ser calculada para cada ambiente. A integração com sistemas existentes requer trabalho de configuração. A conformidade requer planejamento de informação, e não imposição. E implementações parciais, embora valiosas, devem ser entendidas como aproximações que capturam uma fração da melhoria disponível, e não todo o potencial.
O que o método proporciona, acima de tudo, é uma estrutura fundamentada para uma classe de problemas que a engenharia de operações historicamente aborda por meio de heurísticas e otimização local. Substituir essas heurísticas por uma análise sistemática de separação espacial, mesmo que de forma aproximada, gera ganhos consistentes e mensuráveis. A diferença entre o ótimo teórico e a prática industrial real é, na maioria das instalações que não consideraram explicitamente o sequenciamento de interferências, muito maior do que a maioria dos engenheiros imagina antes de medi-la.
Perguntas frequentes
O método de Steffen se aplica fora do âmbito da aviação, ou é específico para a geometria de aeronaves?
Aplica-se a qualquer ambiente onde agentes se movem por um caminho restrito para realizar uma operação local em uma posição fixa — corredores de armazém, docas de carga, vias de alimentação de linhas de produção, áreas de preparação de transbordo. A geometria da aeronave é a origem do método, não um pré-requisito para ele. O padrão de fileiras alternadas deve ser recalculado para cada ambiente usando a distância de interferência específica para aquela operação e equipamento.
Nosso WMS já otimiza os caminhos de coleta — por que o sequenciamento do tipo Steffen adicionaria algo?
A otimização do percurso de coleta minimiza a distância percorrida por um coletor trabalhando sozinho, sem a presença de outros agentes. O sequenciamento do tipo Steffen elimina os bloqueios que vários coletores impõem uns aos outros quando operam simultaneamente em corredores compartilhados — um problema completamente diferente. Ambas as otimizações são necessárias e nenhuma substitui a outra.
Qual é a infraestrutura de dados mínima necessária para aplicar isso em um centro de distribuição?
Uma implementação estática — onde a separação espacial é imposta no momento do planejamento da onda, antes do início das operações — requer apenas dados de posição dos slots, que qualquer WMS já possui. O rastreamento de posição em tempo real só é necessário para implementações dinâmicas que ajustam as sequências de despacho no meio da onda, conforme as posições reais dos agentes se desviam do planejado.
O sequenciamento do tipo Steffen entra em conflito com o método de seleção de velocidade ABC?
Isso cria um conflito parcial: o sistema de alocação ABC padrão agrupa os SKUs de alta rotatividade em posições adjacentes, o que previsivelmente concentra os separadores de pedidos no mesmo segmento de corredor durante cada etapa. A solução é aplicar a separação espacial como critério de desempate durante as decisões de alocação, distribuindo os itens de classe A pelas posições do corredor em vez de consolidá-los em um único segmento da zona ideal. O custo marginal de distância percorrida dessa distribuição é pequeno em relação à economia cumulativa de interferência em todas as etapas.
O embarque de trás para frente é mais lento do que o embarque aleatório em todos os experimentos — por que as companhias aéreas ainda o utilizam?
Porque é estruturalmente compatível com o embarque prioritário por nível de fidelidade, que é um produto de receita direta, e cria um processo de embarque que os passageiros percebem como organizado e justo. O custo de processamento é real, mas difuso — aparece nas médias agregadas de tempo de espera, nunca como um item atribuível à própria regra de sequência de embarque. A mesma dinâmica explica por que muitas operações industriais mantêm estratégias de sequenciamento subótimas: o custo é invisível nos relatórios padrão.
De que forma a variação na duração da operação afeta a confiabilidade do método?
A garantia de separação espacial depende da conclusão de cada operação antes que o próximo agente chegue a uma posição adjacente. Alta variabilidade na duração das operações — um operador reorganizando o conteúdo de um recipiente, uma empilhadeira incapaz de posicionar um palete corretamente — reduz o intervalo planejado e reintroduz o bloqueio. Em ambientes com alta variabilidade, aumente o buffer de interferência proporcionalmente ou aplique uma implementação parcial conservadora em vez da sequência completa de slots alternados.
O método de Steffen é aplicável a frotas de AGVs e sistemas de armazenamento automatizados?
É o ambiente ideal para a implementação completa do modelo Steffen, pois os sistemas automatizados eliminam completamente o problema de conformidade. Uma frota de AGVs despachada em ordem de slots alternados não requer infraestrutura de rastreamento de posição além daquela já fornecida pelo sistema de gerenciamento de AGVs, e a sequência é imposta mecanicamente, em vez de comportamentalmente. Isso representa uma mudança de configuração na maioria dos sistemas de AGVs modernos, e não um investimento de capital.
Como o método lida com exceções — pedidos urgentes, avarias de equipamentos, equivalentes a viagens em grupo na logística?
Um único agente fora de sequência pode colapsar a separação espacial de um lote inteiro em uma implementação estrita, o que representa a principal fragilidade operacional do método. A mitigação prática consiste em reservar espaços de buffer explícitos na sequência para o tratamento de exceções e tratar qualquer inserção de exceção como um gatilho para o resequenciamento do lote restante, em vez de simplesmente inserir a exceção no início da fila.
Como seria uma implementação parcial realista em uma fábrica sem rastreamento de posição?
A regra parcial de maior valor não requer tecnologia: não despachar dois operadores ou veículos para estações adjacentes simultaneamente. Essa restrição binária, aplicável com o rastreamento de ocupação em nível de estação que a maioria dos sistemas MES já suporta, elimina os eventos de bloqueio mais graves, ao mesmo tempo que captura uma grande parte da melhoria de produtividade do método completo.
Como deve ser calculado o parâmetro de distância de interferência para uma instalação específica?
Meça a área ocupada pelo operador durante a operação local — garfos estendidos, coletor em alcance máximo, dispositivo de montagem aberto — incluindo o espaço no corredor que ele ocupa. Se a instalação utiliza vários tipos de equipamentos no mesmo corredor, calcule a distância de interferência para a combinação de maior área ocupada. A distância de interferência deve ser recalculada após qualquer alteração significativa de equipamento ou realocação, pois ambas alteram a dinâmica espacial que o sequenciamento foi projetado para abordar.
Como a melhoria de desempenho é medida e atribuída especificamente às mudanças de sequenciamento?
Defina um evento de interferência como qualquer instância em que dois agentes estejam simultaneamente dentro da distância de interferência no mesmo caminho restrito e registre a duração de cada evento. O registro da taxa de interferência e do tempo total de interferência por turno, juntamente com as métricas de produtividade individuais existentes, isola a contribuição do sequenciamento de outras variáveis. Sem essa medição, as melhorias de rendimento decorrentes de alterações no sequenciamento são absorvidas pelas melhorias na taxa média e não podem ser sustentadas ou justificadas em revisões orçamentárias.
Links externos sobre o método de embarque de Steffen
Normas internacionais
(Passe o cursor sobre o link para ver nossa descrição do conteúdo)
Glossário de termos utilizados
First In First Out (FIFO): Um método de gestão de estoque e processamento de dados onde os itens ou entradas de dados mais antigos são processados ou vendidos antes dos mais recentes, garantindo que os primeiros itens adicionados sejam os primeiros a serem removidos ou utilizados.
Manufacturing Execution System (MES): Uma solução de software que monitora, controla e otimiza os processos de produção em tempo real, facilitando a coleta de dados, o rastreamento das operações de fabricação e a integração com sistemas corporativos para aumentar a eficiência e a produtividade no chão de fábrica.
Stock Keeping Unit (SKU): Um identificador único atribuído a um produto ou item específico na gestão de estoque, usado para rastrear níveis de estoque, vendas e variações em atributos como tamanho, cor ou estilo.
































