Product Design, Manufacturing & Innovation Resources
Maison » Défis de mise en œuvre du Takt Time

Défis de mise en œuvre du Takt Time

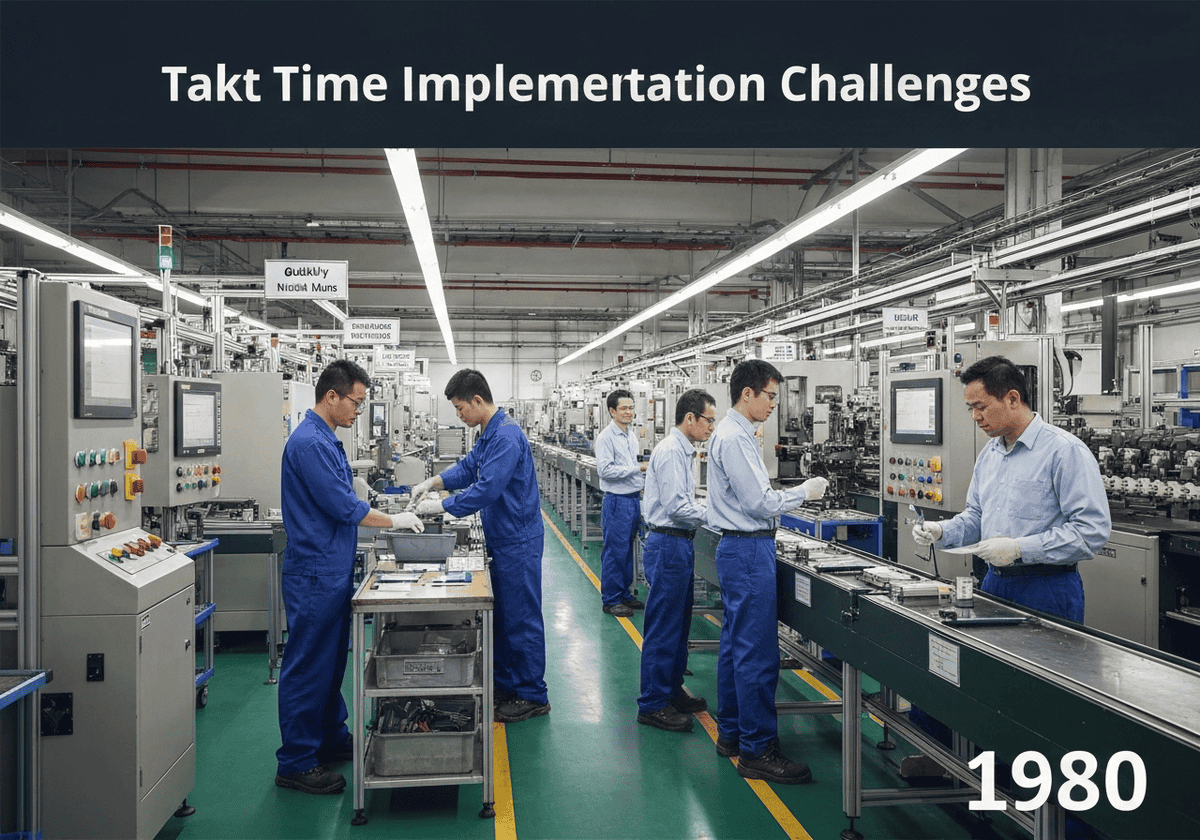
1980
Ligne de production industrielle avec des ingénieurs gérant les défis du Takt time dans la fabrication.

(Image générée à titre d'illustration uniquement)

Réussi Temps de fabrication La mise en œuvre de ce système exige un environnement de production extrêmement stable. Parmi les difficultés courantes figurent la gestion des temps d'arrêt machine, la garantie d'une qualité constante pour éviter les retouches et l'équilibrage des lignes produisant plusieurs produits aux profils de fabrication différents (lignes multi-modèles). Sans la prise en compte de ces sources de variabilité, un système piloté par le Takt peut se révéler fragile et incapable de répondre à la demande de manière constante.

Un système rythmé par le Takt Time présente très peu de marge de manœuvre. Cela le rend très efficace, mais aussi vulnérable aux perturbations. Le premier défi majeur est la fiabilité. Si une machine tombe en panne, toute la ligne en aval est à court de travail et ne peut respecter son Takt. C'est pourquoi la Maintenance Productive Totale (MPT), une approche proactive de la maintenance, est une condition préalable essentielle à la mise en œuvre du Takt Time.

Le deuxième défi est la qualité. Si une pièce défectueuse est produite, elle doit être mise au rebut ou retravaillée. Ces deux situations perturbent le flux de production. La retouche, en particulier, introduit un travail non planifié qui consomme du temps et des ressources, rendant impossible le respect du rythme Takt. Par conséquent, des méthodes robustes de contrôle qualité en cours de production, telles que la prévention des erreurs (Poka-yoke) et la possibilité pour tout travailleur d'arrêter la chaîne (Andon) sont essentielles.

Enfin, la variété des produits représente un défi de taille. Si une ligne produit plusieurs produits (une ligne multi-modèles) et que chaque produit requiert une charge de travail différente à chaque poste, l'équilibrage de la ligne devient très complexe. Un simple calcul du temps de cycle est insuffisant. Il est nécessaire de recourir à des techniques plus avancées, telles que le calcul d'un temps de cycle moyen pondéré et la planification rigoureuse de la production (une pratique connue sous le nom de Heijunka) pour répartir la demande de travail à chaque station au fil du temps.

UNESCO Nomenclature: 3308
- Technologie industrielle

Taper

Système abstrait

Perturbation

Incrémentale

Usage

Utilisation généralisée

Précurseurs

  • expériences pratiques de pannes sur les premières chaînes de montage
  • défis dans la mise en œuvre de systèmes de production de masse
  • développement des théories du contrôle qualité par W. Edwards Deming et Joseph Juran
  • premières recherches opérationnelles sur la planification et la variabilité de la production

Applications

  • total productive maintenance (TPM) programs to increase machine uptime
  • systèmes de contrôle de la qualité en station (jidoka, poka-yoke)
  • techniques d'équilibrage de ligne à modèles mixtes
  • conception de fabrication cellulaire pour isoler la variabilité
  • heijunka (nivellement de la production) pour lisser la demande

Brevets:

NA

Idées d'innovations potentielles

  • systèmes alimentés par l'IA pour rééquilibrer dynamiquement les lignes à modèles mixtes en temps réel
  • iot sensors for predictive maintenance to eliminate unplanned downtime
  • blockchain pour la transparence de la chaîne d'approvisionnement afin d'éviter les pénuries de matériaux
  • guides de réalité augmentée pour les opérateurs afin de réduire les erreurs et les reprises
  • jumeau numérique simulations to test takt time feasibility before implementation
  • robotique flexible qui s'adapte automatiquement aux différents contenus de travail
  • apprentissage automatique pour prédire les fluctuations de la demande et ajuster le takt de manière proactive
  • systèmes d'inspection optique automatisés intégrés au flux de la ligne
En lien avec : heure de battement, implementation, downtime, quality control, mixed-model line, line balancing, production allégée, production stability.

Contexte historique

Défis de mise en œuvre du Takt Time

1974
1978
1980
1980
1980
1980
1980
1974
1975-06-01
1980
1980
1980
1980
1980
1980

(si la date est inconnue ou non pertinente, par exemple « mécanique des fluides », une estimation arrondie de son émergence notable est fournie)

10e année anniversaire

Les images en pleine résolution et les téléchargements sont uniquement disponibles, et 100% gratuits, pour les membres inscrits.