Una máquina de recogida y colocación (P&P o PnP) es un sistema industrial automatizado diseñado para recoger de forma rápida y precisa pequeños componentes desde una ubicación conocida y colocarlos sobre una superficie o conjunto objetivo con alta repetibilidad. Desarrolladas originalmente para la industria de fabricación de productos electrónicos (SMT), estas máquinas se basan en una combinación de sistemas de movimiento controlados por ordenador, pinzas de vacío o mecánicas y alineación mediante visión artificial para manipular componentes que van desde unos pocos milímetros hasta fracciones de milímetro. Operando a velocidades que pueden superar las decenas de miles de colocaciones por hora, ofrecen un nivel de precisión y consistencia que ningún operario humano podría mantener durante toda una producción, lo que las convierte en un pilar fundamental de la fabricación moderna de alto volumen.
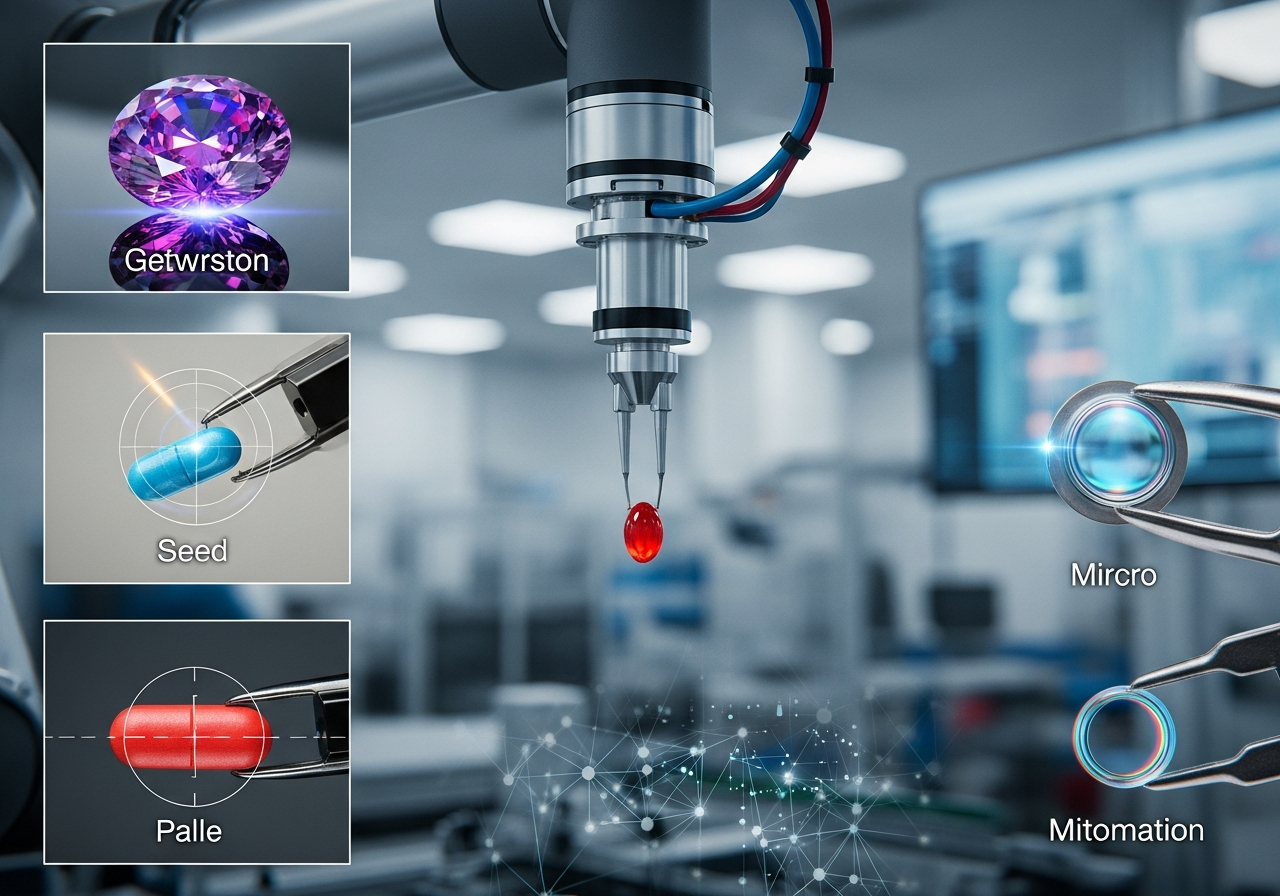
Lo que hace que la tecnología de selección y colocación sea tan atractiva más allá de la electrónica es la universalidad de su capacidad principal: la manipulación controlada y repetible de objetos pequeños en el espacio tridimensional. Ya sea una gema, una semilla, una píldora o una microlente, el desafío fundamental siempre es el mismo: identificarlo, orientarlo correctamente, moverlo sin dañarlo y depositarlo en la ubicación exacta. Las máquinas de selección y colocación resuelven este problema de forma elegante y a gran escala, razón por la cual su valor se extiende mucho más allá de las placas de circuitos.
This transferability becomes even more powerful when combined with modern sensing and software. Computer vision systems can distinguish between object types, detect defects, and confirm correct placement in real time. Force-sensitive grippers can handle fragile biological or optical materials without crushing them. And programmable motion paths mean the same physical machine can be reconfigured for an entirely different product with a software update rather than a hardware overhaul. Across pharmaceuticals, jewelry, agri-tech, medical devices, and beyond, the pick and place principle quietly underpins a growing share of precision manufacturing — one placement at a time.
Lo que suele ser Pick & Place
Aplicación electrónica típica de tecnología de montaje superficial (SMT):
Y robots o cobots más versátiles y grandes (no para SMT):
1. Envase blíster farmacéutico
El envasado en blíster farmacéutico consiste en colocar dosis individuales (píldoras, cápsulas, cápsulas blandas o pastillas) en cavidades preformadas de plástico o aluminio antes de aplicar el sello de aluminio. Esta aplicación está bien establecida y representa una de las primeras adopciones de la tecnología de envasado fuera del sector electrónico. Las máquinas en este ámbito son altamente especializadas y suelen estar integradas en líneas de envasado más amplias que incluyen la formación de cavidades, el sellado con aluminio, la impresión y el empaquetado en cajas. Los requisitos normativos de organismos como la FDA o la EMA exigen una trazabilidad completa, por lo que los sistemas modernos registran cada colocación, detectan comprimidos faltantes o rotos y pueden rechazar automáticamente los blísteres que no cumplen con los requisitos antes de que lleguen a la estación de sellado.
The key benefit over manual or bulk-filling methods is the elimination of dose errors and cross-contamination, which are critical in a regulated environment where a single missing tablet in a blister pack can trigger a costly recall. Vision systems that verify tablet color, shape, and size before placement add an extra layer of quality assurance that bulk filling simply cannot provide. The main risk lies in handling friable or oddly shaped tablets that can break under vacuum suction, so nozzle geometry and suction pressure must be carefully tuned per product. A practical tip is to invest early in changeover tooling standardization, as pharmaceutical lines switch products frequently and downtime during changeover is one of the largest hidden costs.
2. Separación de semillas para granjas verticales

La agricultura vertical y la agricultura en ambientes controlados requieren una precisión extrema en la colocación de las semillas para garantizar una germinación uniforme, un espaciado óptimo de las raíces y un uso eficiente del espacio de cultivo. A diferencia de la siembra tradicional al voleo o el llenado manual de bandejas, la selección de semillas mediante P&P toma una semilla a la vez de un suministro a granel y la deposita en una celda específica de una bandeja o bandeja de cultivo a una profundidad y orientación definidas. Esta aplicación está en desarrollo, aunque no completamente establecida, y un pequeño grupo de empresas de agrotecnología e instituciones de investigación están desarrollando activamente efectores finales específicos para la manipulación de semillas. El desafío es considerable, ya que las semillas varían enormemente en tamaño, forma, textura superficial y fragilidad entre especies, lo que dificulta el diseño de una pinza universal.
En comparación con las sembradoras de tambor o los sistemas de vacío comúnmente utilizados en invernaderos, el enfoque P&P ofrece mucha más flexibilidad: la misma máquina puede alternar entre semillas de lechuga, albahaca y rúcula con un cambio de parámetros mediante software, en lugar de un cambio de herramientas mecánicas. Esta es una gran ventaja para las granjas verticales que utilizan rotaciones de cultivos diversas. Se pueden lograr mejoras en la tasa de germinación de varios puntos porcentuales simplemente asegurando una profundidad de siembra uniforme, lo que se traduce directamente en rendimiento e ingresos. El principal riesgo es el daño a las semillas por una presión de vacío excesiva en semillas delicadas como microvegetales o hierbas, por lo que se recomiendan boquillas de baja presión compatibles con puntas de silicona suave. El control de la contaminación también es fundamental, ya que cualquier aceite o residuo de la máquina debe ser apto para uso alimentario e idealmente estar certificado para entornos de producción orgánica.
3. Montaje de chocolate y confitería

En la fabricación de confitería de alta gama, la decoración y el ensamblaje aún se realizan en gran medida a mano, con trabajadores especializados que colocan frutos secos, frutas deshidratadas, flores comestibles o decoraciones de azúcar sobre chocolates que se desplazan por una cinta transportadora. La tecnología de colocación y montaje está comenzando a penetrar en este sector, especialmente para marcas artesanales de volumen medio a alto que desean aumentar su producción sin perder la precisión visual del acabado manual. Las máquinas utilizadas deben operar en entornos con temperatura y humedad controladas, ya que las superficies de chocolate son delicadas y pueden deformarse o perder brillo si se manipulan sin cuidado. Algunos fabricantes ya utilizan sistemas de colocación y montaje con robots delta —los robots paralelos rápidos y con forma de araña comunes en el envasado de alimentos— para colocar ingredientes uniformes, aunque la decoración totalmente flexible con colocación guiada por visión de ingredientes irregulares aún se encuentra en la frontera del desarrollo.
La principal ventaja sobre la decoración manual es la consistencia en el rendimiento: un decorador humano reduce su ritmo de trabajo durante el turno, introduce variabilidad en la estética de la colocación y no puede mantener fácilmente el peso exacto en gramos de un ingrediente en miles de piezas. Un sistema P&P coloca la misma nuez en la misma posición en cada pieza durante horas sin fatigarse. Para cajas de regalo de alta gama, donde la simetría visual forma parte de la promesa de la marca, esta consistencia tiene un valor comercial directo. El principal riesgo es el daño al producto: las superficies de chocolate se rayan fácilmente y las ventosas pueden dejar marcas visibles; por lo tanto, vale la pena explorar efectores finales sin contacto o de tacto muy suave que utilicen un flujo de aire delicado en lugar de contacto por succión. Un consejo clave para el éxito es operar la estación de colocación en una zona fría ligeramente por debajo de la temperatura ambiente para endurecer la superficie del chocolate y reducir la deformación durante el contacto.

4. Ensamblaje de instrumental microquirúrgico
Micro-surgical instruments such as those used in ophthalmology, neurosurgery, or robotic-assisted minimally invasive surgery contain components that are simply too small and too precise to be assembled reliably by human hands alone. Needle tips, micro-forceps jaws, valve seats, and actuator pivots often measure less than a millimeter and must be assembled to tolerances in the tens of microns. Automated P&P assembly of such instruments is an active and growing field, particularly as the market for single-use surgical devices expands rapidly and demands high-volume production of components that were previously made in small batches by skilled technicians. Several medical device manufacturers are already deploying custom P&P cells for subassembly tasks, though full end-to-end automated assembly of complex instruments remains largely in development.
Compared to manual assembly under magnification — which is slow, ergonomically taxing, and highly dependent on individual operator skill — automated P&P brings repeatability, speed, and full process documentation that is essential for ISO 13485 and FDA 21 CFR Part 820 compliance. Every placement event can be logged with timestamp, force data, and vision confirmation, creating a complete assembly record for each unit — something virtually impossible to achieve manually at scale. The primary risk is the extreme fragility of the components: a misaligned gripper applying even slightly excess force can permanently deform a micro-tip worth hundreds of dollars. Success depends heavily on investing in high-resolution inline vision and force-torque sensing on the end effector, and on designing the component feeding system carefully since micro-parts are notoriously difficult to orient reliably from bulk.
5. Relojería y micromecánica

La relojería mecánica es una de las disciplinas de ensamblaje más exigentes de cualquier industria, ya que involucra docenas de componentes —ruedas de escape, horquillas de paleta, resortes de volante, cojinetes de rubí— que se ensamblan en un movimiento con tolerancias medidas en micras. Si bien la manufactura suiza de lujo sigue siendo en gran medida artesanal por tradición e identidad de marca, el segmento de gama media y alta de la industria relojera tiene fuertes incentivos económicos para automatizar los pasos de subensamblaje. Los sistemas P&P para relojería ya se utilizan en varios fabricantes de movimientos para tareas como el prensado de rubíes, la colocación del tren de engranajes y el ensamblaje del rotor, aunque requieren herramientas altamente personalizadas y generalmente se construyen como instalaciones a medida en lugar de soluciones estándar.
La ventaja sobre el ensamblaje puramente manual se hace más evidente en la consistencia y el rendimiento: un relojero experto puede ensamblar un movimiento en minutos, pero las variaciones microscópicas en la profundidad de asentamiento de las joyas o la holgura de los engranajes se acumulan en un lote de producción y afectan la precisión del cronometraje y la durabilidad a largo plazo. La colocación automatizada elimina esta desviación. El perfil de riesgo es significativo: los componentes del reloj son irremplazables en muchos casos, especialmente en movimientos antiguos o de edición limitada, y una sola pieza mal colocada puede dañar un tren de engranajes cuyo costo supera el costo operativo por hora de la máquina. Un factor crucial para el éxito es el sistema de presentación de componentes: las piezas deben llegar a la estación de recogida con una orientación perfectamente controlada, lo que generalmente requiere alimentadores vibratorios personalizados con orientación asistida por visión en lugar de alimentadores de tazón genéricos.
6. Fabricación de microarrays de ADN

Un microarreglo de ADN es una lámina de vidrio o polímero sobre la que se depositan miles de diminutos puntos de sondas genéticas en una cuadrícula precisa, lo que permite a los investigadores analizar una muestra biológica con múltiples secuencias genéticas simultáneamente. La fabricación de estos microarreglos consiste esencialmente en una tarea de dispensación y colocación de fluidos de alta precisión: se deben depositar volúmenes de reactivo en nanolitros en coordenadas exactas, evitando la contaminación cruzada entre los puntos. Esta aplicación está bien establecida en la industria de instrumentación para ciencias de la vida, y empresas como Agilent e Illumina han invertido considerablemente en sistemas automatizados de deposición y colocación. Sin embargo, la tecnología continúa evolucionando, especialmente a medida que la genómica espacial y los diagnósticos en el punto de atención impulsan el desarrollo de tamaños de puntos cada vez más pequeños y mayores densidades de microarreglos.
Compared to manual pipetting or early robotic liquid handlers, modern P&P-derived deposition systems offer spot sizes below 100 microns with positional accuracy in the single-micron range, enabling array densities that would be physically impossible by hand. This directly increases the information content per slide and reduces reagent consumption, both of which are commercially critical. The primary risk is carryover contamination between spots, which requires meticulous nozzle washing protocols and careful fluid dynamics design to prevent satellite droplets from landing outside their intended location. A practical tip is to control humidity precisely in the deposition environment, as evaporation rate during spotting directly affects spot morphology and hybridization performance — even small humidity fluctuations can degrade array quality enough to invalidate experimental results.
7. Aplicación del recubrimiento de las lentes de las gafas

High-performance ophthalmic lenses are coated with multiple functional layers — anti-reflective, scratch-resistant, UV-blocking, and hydrophobic — often applied as thin films or laminate layers that must be positioned and bonded with great accuracy. While many coatings are applied by vacuum deposition or spin coating, certain specialty products involve the physical placement of pre-cut film layers or polarizing inserts onto lens blanks, a task that requires precise alignment to the lens optical axis. This is an emerging automation target, as the growing demand for progressive and photochromic lenses with complex geometries makes manual film alignment increasingly error-prone and labor-intensive. Some manufacturers are already trialing P&P-assisted lamination cells, though full automation of the alignment step remains technically challenging.
La principal ventaja sobre la colocación manual reside en la consistencia de la calidad óptica: una película polarizadora desalineada incluso por medio grado introduce una distorsión visible que genera devoluciones y refabricaciones, lo cual resulta extremadamente costoso en la industria oftálmica. La colocación automatizada con alineación de visión angular permite mantener tolerancias que los operarios humanos no pueden lograr de forma fiable durante una jornada completa. El principal riesgo es la contaminación de la superficie: cualquier partícula de polvo atrapada entre la lente y la película crea un defecto permanente, lo que convierte a los entornos de sala limpia y las barras de aire ionizado en componentes esenciales del diseño del sistema. Un consejo clave es integrar la celda de colocación directamente con la línea de pulido de lentes para minimizar la manipulación de las mismas entre etapas, ya que cada manipulación adicional supone una oportunidad para la contaminación o el rayado de la superficie.
8. Ensamblaje de bala y cartucho
La fabricación de municiones implica el ensamblaje de múltiples componentes precisos —vainas de latón, fulminantes, cargas de pólvora y proyectiles— para formar un cartucho terminado que debe cumplir con estrictas especificaciones dimensionales y de rendimiento balístico. Los principios de selección y colocación ya están profundamente arraigados en las máquinas de ensamblaje de cartuchos de alta velocidad, donde los fulminantes se orientan individualmente y se presionan en el alojamiento de la vaina, y los proyectiles se asientan y engarzan con perfiles de fuerza exactos. Lo más novedoso es la aplicación de la tecnología de selección y colocación guiada por visión para la inspección de calidad y la colocación selectiva en líneas de munición de alta gama, donde cada cartucho se verifica individualmente en cuanto a la profundidad de asentamiento del fulminante, la geometría de la boca de la vaina y la concentricidad del proyectil antes de que se le permita continuar por la línea.
Compared to purely mechanical indexing machines that have dominated this industry for decades, vision-integrated P&P systems enable a level of per-round traceability and quality sorting that is increasingly demanded by military and precision shooting customers. The benefit is fewer duds, fewer pressure anomalies, and a verifiable quality record per lot. The risk is primarily mechanical: ammunition components are subjected to significant press forces during assembly, and any misalignment at the placement stage that goes undetected can result in dangerous cartridges entering the supply chain. Robust go/no-go force monitoring on every placement stroke, combined with automatic reject lanes, is non-negotiable. A practical success tip is to design the system for single-piece flow with no batch buffers between stations, which forces every defect to be caught immediately rather than discovered after thousands of rounds have been assembled.

9. Ensamblaje de microóptica
Micro-optics assembly involves placing and bonding tiny optical elements — lenses as small as 0.3mm in diameter, beam splitters, diffractive elements, or fiber collimators — into housings for cameras, LiDAR sensors, endoscopes, augmented reality headsets, or laser modules. This is a well-established but rapidly growing application area, driven by the explosion of demand for compact imaging systems in smartphones, autonomous vehicles, and medical devices. The assembly process is unusually demanding because optical alignment tolerances are often measured in sub-micron units and angular tolerances in milliradians, requiring active alignment — where the optical output is measured in real time while the element is being positioned, and placement is locked only when the measured performance peaks.
The benefit of P&P automation here is not just speed but achievability: many micro-optics assemblies are physically impossible to build reliably by hand at production volumes because human hands simply cannot achieve the required positional resolution consistently. Automated systems using piezoelectric stages and interferometric feedback can place and bond elements to tolerances that exceed what any manual process can deliver. The risk is adhesive management — UV-cure adhesives used for bonding must be dispensed in precise volumes and cured without introducing mechanical stress that shifts the element out of alignment during shrinkage. Careful characterization of adhesive shrinkage vectors and compensation routines built into the placement algorithm are essential for achieving high first-pass yield in volume production.
10. Producción de documentos en Braille

La producción de Braille tradicionalmente se basa en el grabado mecánico: agujas de acero perforan puntos en relieve sobre papel grueso o sustratos de polímero según un patrón preestablecido. Si bien esto funciona bien para documentos de texto estándar, presenta dificultades con contenido de formato mixto que combina texto Braille, gráficos táctiles y referencias dimensionales en la misma superficie. Un enfoque alternativo emergente utiliza tecnología de impresión y colocación para depositar físicamente puntos en relieve preformados o elementos táctiles sobre un sustrato plano con adhesivo, lo que permite una mayor variedad dimensional y la integración de diferentes alturas, formas y materiales de puntos en la misma página. Esta es una aplicación relativamente especializada y aún en fase de desarrollo, aunque algunos grupos de investigación en tecnología de asistencia e imprentas especializadas la están explorando para la creación de materiales educativos táctiles de alta calidad.
La principal ventaja sobre el gofrado convencional reside en la riqueza de la experiencia táctil: los puntos gofrados tienen una altura y un diámetro fijos, limitados por el papel y la fuerza de gofrado, mientras que los elementos colocados pueden variar en altura, dureza y forma para transmitir información más matizada, algo crucial para mapas táctiles, diagramas científicos o reproducciones artísticas destinadas a usuarios con discapacidad visual. El principal riesgo es la durabilidad del adhesivo, ya que los puntos colocados deben resistir la lectura repetida con los dedos sin desprenderse, lo que requiere una cuidadosa selección de adhesivos sensibles a la presión compatibles con el sustrato y resistentes a los aceites de la piel. Un consejo práctico es diseñar cuidadosamente el formato de la cinta portadora de puntos para que la máquina de colocación pueda alimentar y colocar los puntos a alta velocidad sin que estos se voltee o incline antes de que se asegure la adhesión.
Tenga en cuenta que existen otros métodos específicos para el Braille, especialmente para la perforación de Braille en cartón.
11. Engaste de piedras preciosas para joyería
El engaste automatizado de gemas es una frontera emergente en la industria de la joyería, donde la colocación de diamantes, rubíes, zafiros y otras piedras en engastes prefabricados (garras, bisel, pavé, canal) se ha realizado tradicionalmente a mano por engastadores altamente cualificados. Los sistemas P&P para esta aplicación utilizan visión de alta resolución para identificar la orientación de la piedra —en particular, la faceta de la tabla hacia arriba— y colocarlas en los engastes con la precisión suficiente para que el paso de engaste mecánico posterior (empujar las garras o presionar los biseles) se pueda realizar de forma fiable. Varios centros de fabricación de joyería en Amberes, Surat y Shenzhen están probando activamente máquinas de engaste automatizadas, aunque la automatización completa del paso de empujar las garras tras la colocación sigue siendo un reto de ingeniería pendiente.
El argumento económico es convincente: los engastadores expertos son caros, escasos y están sujetos a variaciones de calidad relacionadas con la fatiga, mientras que las piedras en sí —en particular los diamantes pequeños de menos de 1 mm— son tan pequeñas que las pérdidas durante el engaste manual representan un coste significativo. La colocación automatizada reduce drásticamente las tasas de pérdida, lo que por sí solo puede justificar la inversión de capital en trabajos de pavé de alto volumen. El principal riesgo es el daño a la piedra: los diamantes son duros pero frágiles, y una pinza que aplica fuerza en el ángulo incorrecto contra el borde de una faceta puede causar astillamiento que destruye por completo el valor de la piedra. La colocación sin contacto mediante microventosas alineadas con precisión a la faceta de la tabla es el método más seguro, y los sistemas de visión deben calibrarse para manejar la reflectividad especular extrema de las gemas pulidas, que puede confundir los algoritmos estándar de detección de bordes.
12. Fabricación de chips microfluídicos
Microfluidic chips — also called lab-on-a-chip devices — are diagnostic or research tools that route tiny fluid volumes through networks of micro-channels to perform biochemical reactions, cell sorting, or analyte detection. Their fabrication requires assembling multiple functional layers: membranes, valves, electrode arrays, and optical windows that must be aligned to within a few microns and bonded without blocking the microchannels. This application sits at the intersection of semiconductor fabrication and medical device assembly, and automated P&P systems are already being used by companies like Illumina, 10x Genomics, and various point-of-care diagnostics manufacturers for layer alignment and component placement steps. As the market for rapid diagnostic tests expands — accelerated significantly by the COVID-19 pandemic — production volumes are rising to levels where manual assembly is no longer economically viable.
The benefit of P&P automation over manual assembly under microscopes is throughput and alignment consistency: a human assembler aligning a 5mm membrane over a microfluidic layer under magnification can achieve perhaps 50–100 units per hour with variable yield, while an automated system can place thousands per hour with alignment errors measured in single microns. This directly improves device performance, since even a slight misalignment of a valve membrane can alter the flow resistance of a channel and give erroneous test results. The main risk is electrostatic damage and particle contamination — microfluidic channels are easily blocked by a single dust particle, and static charge on polymer components attracts contamination — making cleanroom operation and ionization essential. A critical tip is to design the chip architecture so that the most dimensionally critical layers are placed last, allowing earlier layers to serve as reference datums for vision alignment.

13. Embalaje de componentes de juguetes y kits
Los kits de pasatiempos, los juegos de modelismo, los juguetes educativos STEM y los juegos de miniaturas coleccionables requieren que piezas pequeñas específicas (engranajes, figuras, fichas, conectores) se clasifiquen, cuenten y coloquen en empaques compartimentados o bolsas individuales con contenido exacto. Actualmente, esto se realiza mayoritariamente a mano en regiones con bajos costos laborales, donde los trabajadores seleccionan las piezas de contenedores y llenan bolsas o bandejas según un manifiesto. La automatización del empaquetado para esta aplicación está surgiendo a medida que aumentan los costos laborales a nivel mundial y la complejidad de los kits se incrementa, y algunos fabricantes de juguetes más grandes están comenzando a implementar sistemas de selección guiados por visión para la clasificación y el empaquetado de piezas. El desafío, en comparación con el empaquetado de componentes electrónicos, radica en que las piezas de los juguetes tienen formas geométricas irregulares, están hechas de materiales flexibles y presentan una variedad mucho mayor de tamaños y pesos que los componentes electrónicos.
The benefit over manual kitting is accuracy and auditability: a missing part in a premium hobby kit generates a disproportionately negative customer experience, and manual picking error rates of even 0.1% translate into thousands of unhappy customers at scale. Automated systems with post-placement weight verification or vision confirmation can achieve near-zero missing-part rates. The risk is the sheer geometric diversity of toy parts — a single kit may contain 50 different part types with irregular shapes that resist reliable vacuum gripping — making flexible grippers or a combination of vacuum and mechanical fingers necessary. A practical success tip is to design new kit products from the outset with automation in mind, standardizing part geometries, surface finishes, and weight ranges to the capabilities of the placement system rather than retrofitting automation to a legacy product line.
14. Micromuestreo de evidencia forense
In forensic science, the collection and preparation of trace evidence — soil particles, textile fibers, glass fragments, hair samples, or biological material — for laboratory analysis requires precise handling of extremely small quantities that must be placed onto analysis slides, sample holders, or storage substrates without cross-contamination and with full chain-of-custody documentation. P&P technology adapted for this purpose could enable a robotic evidence preparation workstation that picks micro-samples from a collection substrate, places them onto labeled analysis slides, and logs the entire process with timestamps and positional data. This application is largely at the research and concept stage, with some forensic automation work underway in academic and government laboratory settings, but no widely deployed commercial system yet exists.
The benefit over manual evidence preparation is the elimination of examiner-introduced contamination and the creation of a fully auditable, legally defensible preparation record — increasingly important as forensic evidence faces greater scrutiny in criminal proceedings. Every placement event logged by the machine becomes part of the evidence chain, something a human examiner’s notes can never fully replicate. The primary risk is cross-contamination between samples, which demands single-use or rigorously sterilized end effectors for each sample and an enclosed, filtered environment that prevents airborne transfer of fibers or biological material. A key tip for development is to involve forensic legal experts early in the system design process, as the admissibility standards for evidence handling vary significantly by jurisdiction and must be built into the workflow architecture from the start rather than added as an afterthought.
15. Adornos textiles

La fabricación de moda y accesorios de alta gama suele implicar la aplicación de lentejuelas, pedrería, tachuelas metálicas, gemas termotransferibles o microesferas a paneles de tela con patrones decorativos precisos. Este proceso se realiza actualmente a mano en talleres artesanales o con máquinas de bordar semiautomatizadas, cuya capacidad de aplicación es limitada. Los sistemas de colocación y estampado adaptados al sector textil permiten aplicar una variedad mucho mayor de adornos, tamaños y materiales, con una flexibilidad de patrones programable, lo que posibilita la personalización masiva a un nivel inalcanzable con los métodos convencionales. Esta aplicación se encuentra en fase de desarrollo comercial, con varias empresas emergentes de tecnología de la moda y fabricantes de máquinas de coser industriales trabajando en la automatización flexible de la colocación de adornos, especialmente para los mercados de ropa deportiva, artículos de cuero de lujo y decoración de prendas vaqueras.
La ventaja sobre la aplicación manual radica en la velocidad y la precisión del patrón: un operario que aplica diamantes de imitación de 3 mm uno a uno sobre un panel de prenda logra quizás unos cientos de colocaciones por hora, mientras que un sistema automatizado puede lograr decenas de miles, con cada piedra colocada en la coordenada y orientación programadas con exactitud. Para las marcas de lujo, donde la simetría del patrón forma parte de la calidad percibida del producto, esta consistencia es un verdadero factor diferenciador. El principal riesgo es la deformación de la tela: los sustratos textiles se desplazan, se estiran y se deforman bajo el cabezal de colocación, lo que hace que la compensación en tiempo real de las coordenadas de colocación mediante visión artificial sea esencial, no opcional. Un consejo práctico es utilizar un bastidor de soporte rígido que mantenga la tela bajo tensión controlada durante la colocación y mapear la deformación de la tela con un escaneo visual previo a la colocación para que el software pueda compensar el patrón completo antes de colocar una sola piedra.
External Links on Pick and Place (P&P or PnP)
Normas internacionales
- ISO 9001:2015 Sistemas de gestión de calidad – Requisitos
- ISO/IEC 27001:2013 Tecnología de la información – Técnicas de seguridad – Sistemas de gestión de la seguridad de la información – Requisitos
- ISO 12100:2010 Safety of machinery – General principles for design – Risk assessment and risk reduction
(Pase el cursor sobre el enlace para ver nuestra descripción del contenido)
Glosario de términos utilizados
Code of Federal Regulations (CFR): una recopilación de las normas generales y permanentes publicadas por las agencias federales de los Estados Unidos, organizadas por tema en 50 títulos, que sirve como fuente legal oficial para las regulaciones federales.
Controlled-Environment Agriculture (CEA): Método de cultivo de plantas en un entorno controlado, que utiliza tecnología para controlar factores como la temperatura, la humedad, la luz y los nutrientes, optimizando las condiciones de crecimiento y la eficiencia de los recursos, y que suele implementarse en invernaderos o granjas de interior.
Cost and Freight (CFR): un contrato de transporte marítimo en el que el vendedor paga los gastos de transporte y flete para entregar la mercancía en un puerto específico, mientras que el comprador asume el riesgo y la responsabilidad del seguro y los costes una vez que la mercancía se carga en el buque.
Deoxyribonucleic Acid (DNA): Molécula compuesta por dos hebras que forman una doble hélice, compuesta por nucleótidos que codifican información genética mediante secuencias de cuatro bases: adenina, timina, citosina y guanina. Sirve como material hereditario en la mayoría de los organismos vivos.
Food and Drug Administration (FDA): una agencia federal del Departamento de Salud y Servicios Humanos de los Estados Unidos responsable de regular la seguridad alimentaria, los productos farmacéuticos, los dispositivos médicos, los cosméticos y los productos de tabaco para garantizar la salud y la seguridad públicas a través de la evaluación científica y la aplicación de las normas de cumplimiento.
International Organization for Standardization (ISO): Organismo internacional no gubernamental que desarrolla y publica normas para garantizar la calidad, la seguridad, la eficiencia y la interoperabilidad en diversas industrias y sectores, facilitando el comercio y la cooperación a nivel mundial. Fundado en 1947, está compuesto por organizaciones nacionales de normalización de los países miembros.
Surface-Mount Technology (SMT): Método para ensamblar componentes electrónicos directamente sobre la superficie de placas de circuitos impresos, lo que permite una mayor densidad y un tamaño reducido de los dispositivos. Utiliza pasta de soldadura y técnicas de soldadura por reflujo para la fijación de componentes. Está optimizado para el ensamblaje automatizado de alta velocidad, aunque también es posible el ensamblaje manual.
































