A Contamination Control Strategy (CCS) is a comprehensive, documented framework that establishes the formal approach for managing risks to product quality from all forms of contamination. It is a living document that goes far beyond facility design, integrating disparate elements such as personnel training, material transfer protocols, process flows, environmental monitoring, and utility qualification into a single, cohesive plan. The CCS is not merely a summary of existing procedures; it is the strategic justification, based on risk management, that defines why specific controls are implemented, how they are monitored, and what actions are taken when they deviate from their intended state of control.
La salle blanche est un composant physique, mais elle est fondamentalement régie par le CCS. Sa classification, ses paramètres opérationnels et ses limites de surveillance découlent directement des évaluations des risques détaillées dans la stratégie. Le CCS justifie l'existence de la salle blanche et dicte ses exigences de performance pour atténuer les risques de contamination identifiés.
A Retenir
- Le CCS doit être construit sur les principes de la gestion des risques de qualité (QRM)
- Stratégie de mise en œuvre holistique à l’échelle de l’établissement.
- Définir et surveiller les points de contrôle critiques.
- Le personnel est une source principale de contamination.
- Surveillance environnementale proactive et continue.
- Mettre en œuvre des contrôles stricts des matériaux et des déchets.
- Conception de processus pour minimiser l'exposition
- Assurer la conformité réglementaire (par exemple, l’annexe 1).
Qu’est-ce qu’une stratégie de contrôle de la contamination (CCS) ?
Une stratégie de contrôle de la contamination (CCS) est un document formel, complet et vivant qui définit l'approche globale d'un fabricant pour minimiser la contamination de ses produits.
Mandaté par l'UE révisée BPF L’annexe 1 a pour objectif principal de passer d’une collection fragmentée de procédures distinctes (pour le nettoyage, l’habillage, la surveillance, etc.) à une stratégie unique et holistique qui démontre une compréhension approfondie de tous les risques de contamination potentiels et de la justification scientifique des contrôles mis en place pour les atténuer.
La philosophie sous-jacente au CCS est que la stérilité et la qualité des produits ne sont pas obtenues par une action isolée, mais par l'effet cumulatif d'une série de contrôles interconnectés. Le CCS est le document de référence qui identifie toutes les sources potentielles de contamination, qu'elles soient particulaires ou autres. microbien, endotoxines/pyrogènes et produits chimiques — et décrit comment la combinaison de la conception des installations, des équipements, des procédures et des programmes de surveillance fonctionne de concert pour protéger le produit tout au long de son cycle de vie.
Éléments clés d'une stratégie de contrôle de la contamination
1. Conception des installations et des équipements
This element is the physical foundation of the Contamination Control Strategy. It’s not enough to have a cleanroom; you doit justify pourquoi il a été conçu comme il l'a été, en fonction du risque.
Justification de la conception : Le CCS doit détailler la logique sous-jacente à l'agencement de l'installation, notamment les flux unidirectionnels pour le personnel, les matériaux, les équipements et les déchets afin d'éviter les confusions et les allers-retours entre les zones « sales » et les zones « propres ». Il doit justifier scientifiquement le pression Les cascades de pression entre les salles (par exemple, la salle blanche de classe B est maintenue à une pression positive significative par rapport à la zone de support de classe C environnante) sont analysées, et les données du système de gestion technique du bâtiment (GTB) permettent de vérifier que ces différentiels sont maintenus en permanence. La conception des sas de sécurité pour le matériel et le personnel, y compris leurs mécanismes de verrouillage et leurs temps de purge, doit être rationalisée en tant que points de contrôle critiques.
Conception de l'équipement : the Contamination Control Strategy justifies the selection of process equipment based on its ability to mitigate contamination. This includes specifying sanitary design features like crevice-free surfaces, 316L stainless steel, and Tri-Clamp fittings to prevent microbial colonization and facilitate effective cleaning. Crucially, it details the rationale for using advanced aseptic technologies. For example, it would justify the use of a Restricted Access Barrier System (RABS) or a fully contained isolator by referencing a l'évaluation des risques (AMDEC) qui démontre que ces technologies réduisent considérablement le risque de contamination par l'opérateur par rapport à une salle blanche conventionnelle à processus ouvert.
Références réglementaires :
- UE: EudraLex – Volume 4 – Annexe 1 : « Fabrication de médicaments stériles » (août 2022), en particulier la section 4, « Locaux ».
- FDA : Code des règlements fédéraux, titre 21, partie 211.42, « Caractéristiques de conception et de construction » et 211.46, « Ventilation, filtration de l'air, chauffage et refroidissement de l'air ».
Conseil: Utilisez la modélisation numérique des fluides (MNF) lors de la conception d'une nouvelle salle blanche ou de l'installation de nouveaux équipements. Complétez-la par des études physiques de fumée lors de la qualification. Les preuves visuelles issues de ces études fournissent une preuve scientifique irréfutable que vos flux d'air sont unidirectionnels, protégeant efficacement la zone critique de la contamination. Ce résultat est bien plus probant lors d'un audit que la simple présentation de données de vitesse d'air et de différentiel de pression.
2. Personnel
Cet élément reconnaît que les humains sont la principale source de contamination microbienne et particulaire dans une salle blanche.
Habillage : La stratégie de contrôle de la contamination détaille l'ensemble du système d'habillage, et pas seulement la procédure. Cela inclut la science des matériaux utilisés pour les vêtements choisis (par exemple, anti-peluche, résistant aux fluides), la validation de leur cycle de stérilisation et les résultats des études de qualification des vêtements pour chaque opérateur. Ces études doivent fournir des données objectives (par exemple, les plaques de contact des gants et des manchettes) prouvant qu'une personne peut s'habiller sans compromettre la stérilité du vêtement.
Formation et technique aseptique : La stratégie va au-delà de la simple formation aux procédures. Elle décrit un programme de qualification formel où les opérateurs doivent démontrer leur maîtrise des manipulations aseptiques, souvent par une participation réussie à des remplissages de milieux (simulations de procédés aseptiques). Le CCS met l'accent sur le « pourquoi » des règles, en veillant à ce que le personnel comprenne les principes microbiologiques du contrôle de la contamination, comme l'importance de mouvements lents et réfléchis pour éviter les turbulences.
Références réglementaires :
- UE: EudraLex – Volume 4 – Annexe 1 (août 2022), Section 7, “Personnel.”
- FDA : Code of Federal Regulations, Titre 21, Partie 211.28, « Responsabilités du personnel » et 211.113, « Contrôle de la contamination microbiologique ».
Conseil: Mettez en œuvre une étude des facteurs humains pour vos interventions aseptiques les plus critiques. Au lieu de simplement rédiger une procédure, observez les opérateurs réaliser la tâche et analysez-les. ergonomie et la charge cognitive. Une procédure difficile, complexe ou confuse présente un risque de contamination. Simplifier le processus en s'appuyant sur l'ergonomie est une mesure proactive bien plus efficace qu'une simple formation de recyclage du personnel sur une procédure défaillante.
3. Fluides
Les fluides qui entrent en contact avec le produit ou les surfaces en contact avec le produit constituent une voie potentielle directe de contamination.
Contrôle des services publics critiques : La stratégie de contrôle de la contamination offre un aperçu complet de la conception, de la validation et de la surveillance continue des systèmes d'utilité publique critiques. Pour un système d'eau pour injection (EPI), elle détaillerait la circulation continue en boucle chaude (> 80 °C) pour prévenir la formation de biofilm, la validation du procédé de purification en plusieurs étapes et le programme de surveillance systématique de la charge microbienne, des endotoxines, du carbone organique total (COT) et de la conductivité. De même, elle décrirait la filtration (par exemple, filtres stériles de 0,22 µm) et la qualification des gaz de procédé, comme l'air comprimé ou l'azote, entrant en contact direct avec le produit.
Références réglementaires :
- UE : EudraLex – Volume 4 – Annexe 1 (août 2022), Section 6, « Services publics ».
- FDA : Code of Federal Regulations, Titre 21, Partie 211.63, « Conception, taille et emplacement de l'équipement », soutenu par les principes du « Guide pour l'industrie : Produits pharmaceutiques stériles fabriqués par traitement aseptique — Bonnes pratiques de fabrication actuelles ».
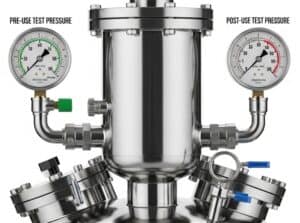
Exemple d'application : Le CCS d'une installation de produits biologiques détaille l'évaluation des risques liés au système d'air de procédé. Il identifie les filtres stériles au point d'utilisation, situés à l'entrée d'air du bioréacteur, comme des points de contrôle critiques. La stratégie peut exiger un test d'intégrité de ces filtres non seulement avant le lot (pré-utilisation), mais aussi après sa récolte (post-utilisation, pré-stérilisation) afin de prouver que le filtre est resté intact tout au long du processus de culture cellulaire, garantissant ainsi la protection du lot.
Conseil: Utilisez la surveillance en ligne du carbone organique total (COT) dans votre boucle d'eau pour préparation injectable (PPI), non seulement comme un test de qualité, mais aussi comme un indicateur avancé de l'état du système. Définissez une limite d'alerte interne stricte, bien inférieure à la limite d'action officielle. Une lente tendance à la hausse des niveaux de COT est souvent le tout premier signe de développement d'un biofilm dans le système, ce qui permet aux services de maintenance d'intervenir par des cycles de désinfection bien avant qu'un événement microbien ou endotoxinique significatif ne se produise.
4. Matières premières et composants
Le contrôle de la contamination commence par les matériaux qui entrent dans l’installation.
Contrôle de la biocharge et des endotoxines : Le CCS définit une stratégie proactive pour la gestion de la qualité microbiologique de toutes les matières premières entrantes. Cela implique la définition de spécifications relatives à la charge microbienne et aux niveaux d'endotoxines sur les matières premières, les emballages primaires (flacons, bouchons) et les composants en contact avec le produit. Ces données sont essentielles, car elles servent à valider la robustesse des étapes de traitement ou de stérilisation en aval (par exemple, en prouvant qu'un cycle d'autoclave peut atteindre le niveau requis). Niveau d'assurance de stérilité en fonction de la charge microbienne initiale potentielle maximale).
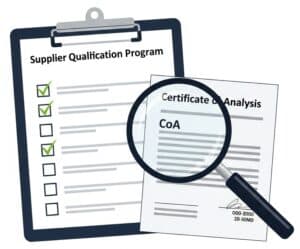
Gestion des fournisseurs : Cette section détaille le programme de qualification des fournisseurs basé sur les risques. Elle décrit les modalités d'audit et de qualification des fournisseurs de composants critiques, ainsi que le rôle des accords qualité formels dans la définition des responsabilités qualité. Elle précise également le programme de vérification périodique du certificat d'analyse (CoA) d'un fournisseur par des tests internes afin de garantir une cohérence et un contrôle continus.
Références réglementaires :
- UE : EudraLex – Volume 4 – Partie I, Chapitre 5, « Production » et Chapitre 7, « Activités externalisées ».
- FDA : Code of Federal Regulations, Titre 21, Partie 211.84, « Tests et approbation ou rejet des composants, des contenants de produits pharmaceutiques et des fermetures. »
Conseil: Mettre en œuvre un programme basé sur les risques pour les tests de vos composants entrants, allant au-delà de la pharmacopée standard. Pour les bouchons utilisés dans les médicaments biologiques sensibles, votre CCS doit inclure un programme de tests des substances extractibles et relargables dans les conditions les plus défavorables afin de garantir qu'aucun composé susceptible de dégrader la molécule médicamenteuse ne soit introduit à partir du composant lui-même.
Détails sur la biocharge
La biocharge fait référence à la population de micro-organismes viables présents sur une surface, dans un liquide ou dans une matière première avant qu'elle ne subisse un processus de stérilisation ou de désinfection.
This microbial load, measured in Colony Forming Units (CFU), is a key indicator of the cleanliness of the manufacturing environment and a crucial factor in ensuring product safety and efficacy.
L'objectif principal de ces industries est de maintenir une faible charge biologique afin de minimiser les difficultés du processus de stérilisation final et de prévenir la contamination des produits. Une charge biologique élevée peut compromettre la stérilité d'un produit, entraînant potentiellement des infections chez les patients ou des défauts au niveau des composants électroniques sensibles.
Biocharge dans l'industrie pharmaceutique L'industrie pharmaceutique est soumise à des exigences réglementaires strictes pour contrôler la contamination microbienne. La Pharmacopée des États-Unis (USP) fournit des lignes directrices spécifiques concernant les limites de biocharge dans les produits pharmaceutiques stériles et non stériles. Produits non stériles : pour les produits pharmaceutiques non stériles, les niveaux de charge microbienne acceptables varient en fonction de l'utilisation prévue du produit et de la voie d'administration. Le chapitre de l'USP décrit les tests de dénombrement microbien, tandis que le chapitre fournit les critères d'acceptation. Ces critères sont conçus pour garantir que le produit est sûr pour l'usage auquel il est destiné et que les micro-organismes présents ne proliféreront pas à des niveaux nocifs. Produits stériles : Pour les produits pharmaceutiques stériles, la charge microbienne doit être méticuleusement contrôlée avant le processus de stérilisation final. Selon le chapitre 62 de l'USP, les produits stériles doivent présenter une numération microbienne aérobie totale (TAMC) et une numération totale des levures et des moisissures (TYMC) ne dépassant pas 10 UFC par 100 ml. L'Agence européenne des médicaments (EMA) recommande également une limite de charge microbienne avant stérilisation inférieure à 100 UFC par 100 ml. | Biocharge dans le dispositif médical industrie À l'instar de l'industrie pharmaceutique, l'industrie des dispositifs médicaux accorde une grande importance au contrôle de la biocharge afin de garantir l'efficacité de la stérilisation et la sécurité du dispositif. La norme internationale ISO 11737-1 fournit des lignes directrices pour la détermination de la population de micro-organismes présents dans les dispositifs médicaux. La charge microbienne acceptable pour un dispositif médical peut varier selon sa classification, son usage prévu et les matériaux qui le composent. Bien qu'il n'existe pas de limites universelles et obligatoires pour tous les dispositifs, le niveau de charge microbienne typique pour un dispositif médical se situe entre 0 et 150 UFC. Pour certains dispositifs, une limite inférieure à 100 UFC peut être visée afin de garantir une meilleure qualité de l'air. assurance de stérilité Le niveau de contamination microbienne dépend également de la taille et de la complexité du dispositif ; les dispositifs plus grands et plus complexes pouvant présenter des charges microbiennes plus élevées. |
5. Nettoyage et désinfection
Cet élément décrit l'élimination chimique et physique des contaminants des surfaces (nettoyage) et l'élimination des organismes vivants (désinfection).
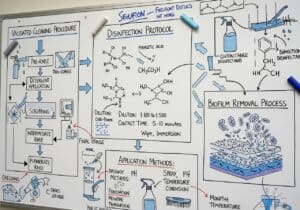
Procédures validées : Le CCS fournit la justification scientifique de l'ensemble du programme de désinfection. Il explique notamment le choix de désinfectants spécifiques (par exemple, un bactéricide à large spectre) et de sporicides (par exemple, un agent à base d'acide peracétique), étayés par des études de coupons prouvant leur efficacité contre les isolats microbiens courants de l'établissement. Il détaille les paramètres validés pour leur utilisation, notamment la dilution, le temps de contact et la méthode d'application.
Efficacité et rotation : la stratégie doit inclure un programme de rotation des désinfectants pour prévenir le développement de souches microbiennes résistantes. Le CCS explique la fréquence et la logique de cette rotation. Il décrit également la validation des procédures de nettoyage des équipements en contact avec les produits, prouvant qu'elles peuvent éliminer efficacement les résidus chimiques du produit précédent et toute contamination microbienne, dans des limites sanitaires prédéfinies.
Références réglementaires :
- UE : EudraLex – Volume 4 – Annexe 1 (août 2022), Section 5, « Nettoyage et désinfection ».
- FDA : Code of Federal Regulations, Titre 21, Partie 211.67, « Nettoyage et entretien des équipements ».
Conseil: La validation de l'efficacité de votre désinfectant ne doit pas être un événement ponctuel. Votre stratégie de contrôle de la contamination doit imposer un programme d'efficacité in situ continu. Prélevez régulièrement des isolats environnementaux (bactéries et moisissures présentes dans votre installation) et testez à nouveau vos désinfectants validés en laboratoire. Cela permet de vérifier que votre programme reste efficace contre la microflore actuelle, qui peut évoluer au fil du temps.
6. Gestion des risques liés aux processus
Il s’agit du cœur intellectuel du CCS, où tous les dangers potentiels sont formellement identifiés et contrôlés.
Identification des risques : le CCS doit contenir ou faire référence à une évaluation formelle des risques liés aux processus, généralement une AMDEC ou HACCP. Cette évaluation décompose systématiquement l'ensemble du processus de fabrication, étape par étape, pour identifier chaque risque potentiel de contamination (par exemple, connexion aseptique, intervention de l'opérateur, transfert de matière).
Points de contrôle critiques : Sur la base de l'évaluation des risques, le CCS identifie les points critiques de contrôle (CCP), c'est-à-dire les étapes spécifiques où le contrôle est essentiel pour prévenir ou éliminer un risque. Pour chaque CCP, le CCS définit la mesure de contrôle spécifique (par exemple, l'utilisation d'un connecteur stérile à usage unique, la surveillance continue des particules pendant le remplissage) et la justification scientifique de l'efficacité de ce contrôle.
Quality risk management always comes back to the risk benefit ratio of each control measure: a stricter cleanroom practice is justified only when its protection outweighs its cost. Équipes that document the risk to benefit ratio of every control can defend their choices during an audit.
Références réglementaires :
- UE : EudraLex – Volume 4 – Annexe 1 (août 2022), Section 2, « Système de qualité pharmaceutique (PQS) », qui exige explicitement l’application de la gestion des risques qualité (ICH Q9).
- FDA : Ces principes sont intégrés dans le Guide sur le traitement aseptique, qui repose sur la gestion des risques. La FDA a officiellement adopté le document I.Directive CH Q9.
Conseil: Faites de vos évaluations des risques liés aux procédés des « documents évolutifs ». Le CCS devrait exiger une revue formelle de l'AMDEC pour un procédé donné après une période donnée (par exemple, un an) ou après un nombre de lots déterminé. Lors de cette revue, utilisez les données réelles d'écarts et de défaillances de lots pour réévaluer les éléments « Probabilité » et « Détection » de l'AMDEC. Cela transforme l'AMDEC d'un exercice théorique en un outil dynamique, basé sur les données, qui reflète fidèlement les performances réelles de votre procédé.
7. Surveillance de l'environnement et des processus
Cet élément décrit les systèmes utilisés pour vérifier que l’installation et le processus restent dans un état de contrôle.
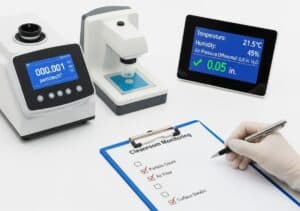
Le programme EM : Le CCS fournit une justification détaillée du programme de surveillance environnementale (SE). Il justifie chaque lieu d'échantillonnage en fonction de l'évaluation des risques du procédé (p. ex., emplacements où des produits stériles sont exposés, zones d'activité fréquente des opérateurs). Il définit les méthodes (p. ex., échantillonnage actif de l'air, plaques de décantation, plaques de contact), les fréquences et les seuils d'alerte/d'action pour les numérations de particules non viables et de microbes viables.
Surveillance des processus : Cette section décrit l'utilisation des technologies de surveillance modernes. Celles-ci incluent la surveillance continue et en temps réel des particules dans la zone critique de grade A, avec des alarmes liées au registre de lots. Elle décrit également l'évolution des différentiels de pression et d'autres paramètres critiques. La stratégie de contrôle de la contamination doit également définir le programme d'identification des isolats microbiens récupérés grâce au programme de surveillance électronique jusqu'à l'espèce, ce qui est essentiel pour suivre la flore microbienne de l'installation et enquêter sur les écarts.
Références réglementaires :
- UE : EudraLex – Volume 4 – Annexe 1 (août 2022), Section 9, « Surveillance environnementale et des processus viables et non viables. »
- FDA : Code of Federal Regulations, Titre 21, Partie 211.113(b), qui exige des « procédures écrites appropriées… conçues pour prévenir la contamination microbiologique ». Le Guide du traitement aseptique fournit des attentes détaillées.
Conseil: Utilisez les données d'identification microbienne de votre programme de gestion des urgences pour créer une « carte microbienne » de votre installation. Suivez non seulement les dénombrements, mais aussi les espèces et leur localisation. Cela vous permet d'identifier les organismes résidents et de suivre leurs déplacements. En cas d'échec du remplissage du milieu de culture ou du test de stérilité, vous pouvez comparer l'organisme contaminant à la carte de votre installation, ce qui peut accélérer considérablement l'enquête sur la cause profonde en identifiant la source probable.
8. Amélioration continue
Le CCS n’est pas un document statique ; il doit évoluer et est étroitement lié au « c » du cGMP.
Tendances des données : le CCS exige un système formel pour l'analyse systématique des tendances de toutes les données liées au contrôle de la contamination, y compris les résultats EM, la surveillance du personnel, la surveillance des services publics et les écarts liés aux lots. Contrôle statistique des processus (SPCIl convient de l'utiliser pour identifier les tendances négatives, même si les résultats restent conformes aux spécifications.
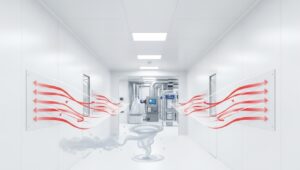
Boucle de rétroaction : Il s'agit de l'étape la plus critique du cycle d'amélioration continue. La stratégie de contrôle de la contamination doit figurer formellement à l'ordre du jour de la revue de gestion de la qualité du site. Les données de tendance doivent être analysées par la direction et aboutir à un ensemble d'actions documentées pour l'amélioration. Si une nouvelle contamination microbienne est détectée, des mesures correctives doivent être mises en œuvre. souche est fréquemment récupérée ; par exemple, le CCS doit être mis à jour pour refléter un changement potentiel dans le programme de désinfection ou une enquête sur sa source.
Références réglementaires :
- UE : EudraLex – Volume 4 – Annexe 1 (août 2022), Section 2.5, qui indique que le CCS « doit être activement mis à jour et favoriser l’amélioration continue ». Ce document renvoie directement à l’ICH Q10, « Système de qualité pharmaceutique ».
- FDA : Les principes d’amélioration continue sont au cœur du modèle PQS décrit dans l’ICH Q10, que la FDA a adopté.
Conseil: Intégrez la revue CCS directement à la revue de gestion de la qualité (QMR) du site et utilisez un tableau de bord de « gestion des risques qualité ». Présentez les indicateurs clés de performance (ICP) issus de la revue CCS (par exemple, taux d'excursion EM, taux de réussite au remplissage des milieux, tendances des écarts liés à la contamination) directement à la direction. Cela garantit une visibilité optimale sur l'état de votre programme de contrôle de la contamination, essentielle pour mobiliser les ressources et l'engagement de la direction nécessaires à une amélioration continue significative.
salles blanches
Les salles blanches constituent un élément important de la stratégie de contrôle de la contamination (CCS), au même titre que les procédures logistiques et la gestion des fournisseurs.
Clause de non-responsabilité: Les chapitres suivants sont destinés aux responsables de la conception, de la qualité et des processus afin de mieux appliquer les principes des salles blanches. Malgré sa grande complexité, la gestion des salles blanches implique de nombreux facteurs et spécificités en raison de la diversité des produits et des exigences ; des professionnels et des fournisseurs dédiés sont nécessaires à cette fin.
Classifications des salles blanches
Ce tableau compare les classes de salles blanches les plus courantes selon les normes internationales. ISO 14644-1 norme et la norme EudraLex Volume 4, Annexe 1 (GMP) de l'Union européenne.
Classe ISO 5 BPF UE de catégorie A | ISO Classe 6 | ISO Classe 7 BPF UE de catégorie B | ISO Classe 8 Norme BPF UE de qualité C/D | |
| Caractéristiques du flux d'air | Flux unidirectionnel (UDF) Également connu sous le nom de flux laminaire : l'air se déplace dans une seule direction à une vitesse constante (généralement 0,36 à 0,54 m/s). | Flux non unidirectionnel Également connu sous le nom d'écoulement turbulent : la contamination est contrôlée par dilution. | ||
| Fonction principale | Protection de la zone critique Conçu pour protéger activement les produits et surfaces stériles exposés contre la contamination. | Haute qualité Contrôle des processus Utilisé pour les processus nécessitant un très faible nombre de particules mais pas nécessairement des conditions aseptiques complètes. | Support de processus aseptique Sert d’environnement d’arrière-plan immédiat pour une zone de catégorie A. | Assistance générale au nettoyage Sert d'arrière-plan pour les activités moins critiques ou de zone d'entrée/d'habillage pour les classes supérieures. |
Concentration maximale de particules (En opération) | ISO 5 :
Catégorie A :
|
| ISO 7 :
Note B :
| ISO 8 / Grade C :
Grade D : non défini en exploitation. |
Concentration maximale de particules (Au repos) | ISO 5 / Grade A :
|
| ISO 7 / Grade B :
| ISO 8 / Grade C :
Note D :
|
Limites microbiennes (En opération) | Échantillon d'air : <1 CFU/m³ Plaque de décantation (4 heures) : <1 UFC Plaque de contact : <1 UFC | Non défini formellement par l'ISO, dépendant de l'application. | Échantillon d'air : 10 UFC/m³ Plaque de décantation (4 h) : 5 UFC Plaque de contact : 5 UFC | Note C : Air : 100, Règlement : 50, Contact : 25 Note D : Air : 200, Règlement : 100, Contact : 50 |
| Changements d'air typiques / Vitesse | Vitesse : 0,36 – 0,54 m/s (90 pi/min ± 20 %) (ACH n'est pas la mesure principale pour UDF) | MAIS : 150 – 240 | MAIS : 60 – 90 | MAIS : 20 – 45 |
| Pansement obligatoire | Habillage stérile complet : cagoule, lunettes, masque, combinaison et surbottes stériles, emballés individuellement. Deux paires de gants stériles ; la paire intérieure est glissée sous le poignet et la paire extérieure est enfilée par-dessus. Les gants extérieurs sont régulièrement désinfectés. | Habillage complet : combinaison, cagoule, bottes, gants et masque propres et traités (pas nécessairement stériles). | Blouse stérile complète : identique à la catégorie A. Tous les articles doivent être stériles. | Catégorie C : Tenue de travail dédiée ou combinaison, chaussures/surchaussures dédiées, filet à cheveux, couvre-barbe, masque, gants. Niveau D : Uniforme d'usine propre, chaussures dédiées ou couvre-chaussures, filet à cheveux, couvre-barbe. |
| Matériel indispensable | • Filtrage : Couverture complète des filtres terminaux HEPA/ULPA pour obtenir un flux unidirectionnel. • Surfaces : Surfaces lisses, non poreuses, non pelables et de qualité pharmaceutique (panneaux sandwich, sols en époxy coulé/vinyle soudé). • Construction : Tous les joints sont entièrement recouverts et scellés. Pas de rebords. | • Filtrage : Terminal HEPA filtres au plafond. • Surfaces : Surfaces dures, non poreuses et lisses. • Construction : Plancher en plinthe. | • Filtrage : Filtres HEPA terminaux au plafond. • Surfaces : Surfaces dures, non poreuses, non pelucheuses et lisses. • Construction : Sas interverrouillés pour le personnel/matériel ; manomètres différentiels visibles. | • Filtering: HEPA filters (often in AHU or ducted). • Surfaces : Sols et murs lisses, nettoyables et non poreux. • Construction : Zone d'habillage/sas définie ; manomètres différentiels visibles. |
| Matériel utile | • Compteurs de particules intégrés en temps réel avec alarmes. • Systèmes de brumisation automatisés pour la bio-décontamination. • Testeurs d’intégrité des gants intégrés pour isolateurs. • Corniches murales/sol entièrement intégrées. | • Système de surveillance continue des particules. • Chambres de passage verrouillées avec filtration HEPA. • Revêtement de sol résistant aux produits chimiques. | • Surveillance des particules en temps réel à proximité des zones critiques. • Portes rapides à enroulement automatisées. • Panneaux muraux avec services intégrés pour réduire l’encombrement. | • Compteurs de particules en réseau. • Applicateurs automatisés de couvre-chaussures. • Meuble mural en acier inoxydable. |
| Applications typiques | • Remplissage aseptique des flacons • Connexions et transferts stériles • Traitement ouvert de matériaux stériles • Traitement par thérapie cellulaire | • Assemblage de dispositifs médicaux haut de gamme • Remplissage pharmaceutique non stérile mais à faible charge biologique • Assemblage optique de haute qualité | • Salle d'arrière-plan pour les zones de catégorie A • Préparation du tampon et du milieu • Assemblage de composants aseptiques | • Grade C : Lavage des composants, étapes aseptiques moins critiques, contexte pour le grade B. • Niveau D : Salles d’habillage, formulation moins critique, étapes de préparation initiales. |
| Normes de gouvernance | États-Unis/International : ISO 14644-1:2015 UE : EudraLex Vol. 4, Annexe 1 (2022) | États-Unis/International : ISO 14644-1:2015 | États-Unis/International : ISO 14644-1:2015 UE : EudraLex Vol. 4, Annexe 1 (2022) | États-Unis/International : ISO 14644-1:2015 UE : EudraLex Vol. 4, Annexe 1 (2022) |
| Contaminants et tailles typiques | Les normes mesurent le nombre total de particules, et non des types spécifiques. Cependant, les principales sources de contamination et leurs tailles typiques sont :
| |||
Comparaison de la contamination
Pour apprécier la rigueur des normes des salles blanches, il est utile de comparer leurs limites de nombre de particules à celles des environnements quotidiens. (ce sont des valeurs typiques et peuvent bien sûr varier extrêmement) :
| Bureau | Chambre à la maison | Cuisine (pendant la cuisson) | Usine normale | |
| Nombre typique de particules (par m³) | ~1 900 000 (≥ 0,5 µm) | >100 000 000 (≥ 0,3 µm) | Pics extrêmement élevés, potentiellement > 85 000 000 000 | Très variable, souvent > 35 000 000 |
| Tailles de particules courantes | Poussières et fibres de la taille d'un micron | Large gamme, incluant les allergènes et les particules submicroniques | Principalement des particules ultrafines (<0,1 µm) et des particules fines (PM2.5) | Selon le processus, des grosses poussières aux fines particules submicroniques |
| Sources primaires | Poussière, fibres de vêtements/tapis, squames de peau, prise d'air du système CVC | Poussière, squames d'animaux, pollen, spores de moisissures, activité humaine | Combustion, huiles et graisses aérosolisées provenant de la cuisson (friture, grillades) | Procédés industriels (broyage, découpage), matières premières, sous-produits de combustion |
Conclusion: better work in the office than at home, especially if you have some allergies 😉
La salle blanche ultime : le "Facilité de mémoire" des grands Blade Runner 2049 film, par Denis Villeneuve, d'après le livre de Philip K. Dick.
Meilleures pratiques de conception de salles blanches
Des produits pharmaceutiques à semi-conducteur En matière de fabrication, les principes de conception des salles blanches reposent sur une approche multifacettes qui englobe tout, de la gestion des flux d'air à la sélection des matériaux de construction :
Optimisation de la disposition stratégique et du flux de travailUn aménagement bien conçu est essentiel pour minimiser les risques de contamination et améliorer l'efficacité opérationnelle. La conception doit garantir le respect des procédures appropriées et prévenir la contamination croisée en régulant la circulation des personnes et des matériaux. Zonage et contiguïté : Concevoir l'agencement avec des zones clairement définies de propreté croissante, allant des espaces extérieurs aux vestiaires, puis à la salle blanche principale. Cela crée une zone tampon et contribue à protéger les zones les plus critiques. Flux unidirectionnel : Prévoir une circulation à sens unique du personnel, des matériaux et des déchets afin d'éviter toute contamination croisée. Cela implique de définir des points d'entrée et de sortie distincts, lorsque cela est possible, et de veiller à ce que les matériaux sales ne se croisent pas avec les matériaux propres. | Conception méticuleuse du système CVCLe système de chauffage, de ventilation et de climatisation (CVC) est au cœur d'une salle blanche. Il assure le maintien de la propreté de l'air, de la température, de l'humidité et de la pression. Il peut représenter 50 à 80 % de la consommation énergétique de l'établissement. Fniveaux de filtration : Les filtres à air à haute efficacité (HEPA), efficaces à 99,97 % pour piéger les particules de 0,3 micron, sont la norme. Pour les classifications les plus strictes (ISO 5 et inférieures), les filtres à air à très faible pénétration (ULPADes filtres peuvent être nécessaires pour capturer des particules encore plus petites. Modèles de flux d'air : Le choix entre un flux d'air unidirectionnel (laminaire) et non unidirectionnel (turbulent) dépend de la classification ISO requise. Le flux unidirectionnel, où l'air se déplace en un seul passage, généralement vers le bas, est utilisé pour les classes plus strictes comme ISO 5 pour éloigner les particules des processus critiques, tandis que le flux turbulent convient aux environnements moins critiques (ISO 6 et plus). |
Donner la priorité au contrôle de la contaminationDes stratégies efficaces de contrôle de la contamination sont une priorité absolue et doivent être intégrées dès la conception. Cela implique une approche globale prenant en compte toutes les sources potentielles de contamination, y compris le personnel, les matériaux et les équipements. Douches à air : pour les salles blanches très sensibles, une douche à air peut être installée à l'entrée de la zone d'habillage. Haute vitesse des jets d'air filtré HEPA éliminent les contaminants particulaires du personnel avant qu'ils ne pénètrent dans l'espace plus propre. Protocoles d'habillage stricts : La conception doit permettre des procédures d'habillage rigoureuses. Cela implique de prévoir un espace et des installations adéquats pour que le personnel puisse enfiler des vêtements de salle blanche non pelucheux dans le bon ordre. |  |
Sélection judicieuse des matériauxLes matériaux utilisés dans la construction doivent être non pelucheux, non poreux et faciles à nettoyer, tout en étant résistants aux agents de nettoyage et aux désinfectants. Choix de matériaux courants : L'acier inoxydable est souvent privilégié pour sa durabilité, sa surface lisse et sa résistance à la corrosion et aux produits chimiques. Parmi les autres matériaux courants, on trouve les surfaces revêtues d'époxy, le plastique renforcé de fibre de verre (FRP) et l'aluminium revêtu pour les panneaux muraux. Considérations relatives au revêtement de sol : Les revêtements de sol doivent être sans joints et durables. Les revêtements de sol en vinyle et en époxy sont des choix populaires car ils peuvent être installés sans joints, réduisant ainsi le risque d'accumulation de particules, et offrent des propriétés antistatiques essentielles à la fabrication électronique. | Surfaces sans joint et scelléesPour éviter l’accumulation de particules et faciliter un nettoyage efficace, tous les joints, coutures et pénétrations dans les murs, les sols et les plafonds doivent être correctement scellés. Transitions creusées : Utilisez des corniches à la jonction entre le sol et les murs, ainsi qu'entre les murs et le plafond. Cela crée une transition courbe et fluide, plus facile à nettoyer et prévient l'accumulation de contaminants dans les angles vifs. Intégration de chasse d'eau : Les fenêtres, les luminaires et les prises électriques doivent être conçus de manière à affleurer les murs ou le plafond. Cela permet d'éliminer les rebords et les fissures où les particules peuvent se déposer et rend le nettoyage plus efficace. |
 | Paramètres d'environnement contrôléUn contrôle précis de la température et de l’humidité est essentiel non seulement pour de nombreux processus sensibles, mais également pour le confort du personnel et le contrôle de la contamination. La double menace de l’humidité : Une humidité élevée (généralement supérieure à 60 %) peut favoriser la croissance microbienne et provoquer la corrosion des équipements sensibles. À l'inverse, une faible humidité (inférieure à 30 %) peut entraîner une accumulation d'électricité statique, susceptible d'endommager les composants électroniques et d'entraîner l'adhérence de particules aux surfaces. Température et personnel : Des températures inconfortables peuvent provoquer des sueurs ou des frissons chez le personnel, ce qui augmente la dispersion de particules et compromet l'efficacité des vêtements de salle blanche. La température cible typique est de 21 °C (70 °F), avec une légère variation. (voir aussi notre «secret de l'industrie, dont personne n'est fier" dans 11. Routine des mains gantées ci-dessous et la relation avec le contrôle de la température ambiante pour limiter la transpiration, pas d'arête vive ni de coin ni de bavure) |
Pressurisation positive et négativeMaintenir des différentiels de pression d'air appropriés entre les zones adjacentes est essentiel pour empêcher la pénétration de contaminants. L'air circule naturellement des zones de pression élevée vers les zones de pression plus basse. Pression en cascade : Une stratégie courante consiste à appliquer une différence de pression en cascade, où la salle la plus propre présente la pression la plus élevée. Chaque salle ou sas extérieur suivant présente une pression légèrement inférieure, ce qui garantit que l'air s'écoule toujours des espaces les plus propres et empêche l'entrée de contaminants. Sas à bulles, à puits et en cascade : Différents schémas de pression peuvent être utilisés selon l'objectif. Un sas à bulles a une pression plus élevée que les locaux environnants afin de protéger son contenu. Un sas à puits a une pression plus faible pour contenir les contaminants. Un sas à cascade a une pression intermédiaire entre une salle blanche haute pression et un couloir basse pression. | Conception modulaire et flexibleL'intégration d'éléments modulaires dans la conception permet une expansion, une relocalisation et une adaptation futures aux besoins changeants du processus avec une perturbation minimale, mais doit être soigneusement évaluée (voir le conseil ci-dessous). Temps de construction réduit : Étant donné que les composants sont préfabriqués hors site, l'assemblage sur site est nettement plus rapide que la construction traditionnelle, ce qui réduit les délais et les temps d'arrêt des projets. Évolutivité et reconfiguration : Les salles blanches modulaires peuvent être facilement agrandies ou reconfigurées si les exigences des procédés évoluent. Cette adaptabilité en fait un investissement rentable à long terme. Conseil: alors que nous recommandons généralement des roues pour les équipements et des bancs pour production allégée en améliorant la modularité de la production ; ceci doit être minimisé ici en raison des particules susceptibles d'être générées par les roues ou leurs freins. |
Éclairage intégré et compatible avec les salles blanchesL’éclairage doit fournir un éclairage adéquat pour les tâches détaillées sans compromettre l’intégrité de la salle blanche. Appareils étanches et encastrés : Les luminaires doivent être parfaitement étanches pour éviter l'accumulation ou la dispersion de particules. Ils doivent être installés au ras du plafond, éventuellement avec un forme de « larme », pour éviter de perturber le flux d'air. |  |
Conception réfléchie d'une salle d'habillageLe vestiaire, ou antichambre, constitue une zone tampon essentielle entre l'environnement extérieur et la salle blanche. Sa conception est cruciale pour un contrôle efficace de la contamination. Démarcation et flux : Une salle d'habillage bien conçue présente une ligne de démarcation claire, comprenant souvent un banc d'assise séparant le côté « sale » du côté « propre ». L'agencement doit guider le personnel dans une séquence d'habillage logique et linéaire. Équipements adéquats : la salle doit être équipée de mobilier spécifique aux salles blanches pour ranger les vêtements et faciliter le processus d'habillage, tels que des casiers, des distributeurs de gants et de masques et des miroirs pour l'auto-inspection. | Mobilier et équipement minimisésCe sont les Principes Lean et le 5S, mais appliquées au maximum ! Seuls les meubles et équipements essentiels doivent être placés à l'intérieur de la salle blanche afin de réduire les sources potentielles de contamination et les surfaces à nettoyer. Matériaux de qualité salle blanche : Tous les articles doivent être fabriqués à partir de matériaux non poreux et non pelucheux comme l'acier inoxydable ou polypropylène qui sont faciles à désinfecter. Ergonomique et design minimaliste: Le mobilier doit être conçu de manière à minimiser les surfaces horizontales propices à l'accumulation de particules. Il doit également être ergonomique pour favoriser des pratiques de travail efficaces et sécuritaires. Pas de stock, pas de réserve, pas d’instructions papier… |
 | Systèmes de surveillanceInstallez un système de surveillance robuste pour suivre et enregistrer en continu les paramètres environnementaux critiques, garantissant une conformité continue et permettant une action corrective immédiate. Paramètres clés à surveiller : ces systèmes suivent en temps réel le nombre de particules en suspension dans l’air, les différentiels de pression atmosphérique, la température et l’humidité. Contrôle versus surveillance : il est important de faire la différence entre un système de gestion du bâtiment (BMS), qui contrôle activement le CVC pour maintenir les points de consigne, et un système de surveillance environnementale (EMS), qui enregistre indépendamment les données pour l'assurance qualité et la conformité réglementaire, déclenchant des alarmes lorsque les paramètres sortent des spécifications. |
Sas dédiés au personnel (PAL)Un sas personnel (SSP) est une pièce spécialisée qui sert de barrière principale pour le personnel circulant entre une zone non contrôlée ou de niveau inférieur et la salle blanche. Son objectif est de contrôler la contamination introduite par les personnes. Portes verrouillées : Une caractéristique essentielle d'un PAL est son système de verrouillage des portes, qui empêche l'ouverture simultanée des portes d'entrée et de sortie. Ce système maintient la différence de pression entre les deux zones et empêche toute pénétration directe de contaminants atmosphériques dans l'espace propre. Procédures d'habillage et de déshabillage : Le PAL est souvent associé à la salle d'habillage, conçue pour faciliter la séquence d'habillage et de retrait des vêtements de salle blanche. La conception doit guider physiquement l'utilisateur tout au long du processus afin de minimiser les erreurs. | Entrées et sorties de biens et de matériaux (MAL)Un sas à matériaux (MAL) est un espace dédié conçu pour transférer des matériaux, des équipements et des produits finis à l'intérieur et à l'extérieur de la salle blanche sans compromettre son intégrité. Passages et sas plus grands : Pour les articles plus petits, un caisson traversant mural avec portes verrouillables est une solution efficace. Pour les équipements ou chariots plus volumineux, un caisson MAL accessible est nécessaire, dont le fonctionnement est similaire à celui d'un PAL, mais conçu pour les matériaux. Décontamination et essuyage : La conception doit permettre la décontamination des matériaux avant leur entrée en salle blanche. Cela implique généralement de prévoir un espace et des surfaces permettant aux opérateurs d'essuyer tous les articles avec des agents stériles appropriés. Certaines salles blanches avancées peuvent intégrer des systèmes de décontamination automatisés, tels que des nébuliseurs de peroxyde d'hydrogène vaporisé (VHP). |
Accent mis sur l'efficacité énergétique et la durabilité
Les salles blanches sont extrêmement énergivores, il est donc important de les intégrer. conception durable Les principes peuvent réduire considérablement les coûts d'exploitation à long terme et l'impact environnemental. Le principal facteur est l'isolation thermique et Volume d'air variable (VAV) systèmes : au lieu de faire fonctionner le système CVC à pleine puissance en continu, un système VAV peut ajuster le débit d'air en fonction des conditions en temps réel, telles que le nombre de particules ou l'occupation, réduisant ainsi la consommation d'énergie pendant les périodes de faible activité.
Conseil: envisagez de grandes fenêtres ou un tunnel en verre si votre secteur d'activité nécessite des visiteurs fréquents, plutôt que de les laisser entrer (cela montrera également que vous vous souciez vraiment d'eux et que vous êtes strict sur les procédures)
Conseil bonus : comme tous les matériaux sont très spécifiques, il peut être moins coûteux de construire une salle blanche à partir de zéro, y compris les murs et le plafond, que d'essayer désespérément de moderniser une installation existante.
Meilleures pratiques humaines en salle blanche
Une excellente conception de salle blanche et un équipement de pointe, comme décrit ci-dessus, ne sont qu’une partie de l’équation pour maintenir un environnement stérile.
La principale source de contamination dans une salle blanche est constituée par les personnes qui y travaillent.
Par conséquent, le respect rigoureux de pratiques et de comportements humains spécifiques n’est pas seulement recommandé, il est absolument essentiel.
1. Séquence d'habillage et de déshabillageIl s'agit de la première ligne de défense. Le personnel doit maîtriser la procédure précise, étape par étape, pour enfiler et retirer les vêtements de salle blanche. Principe du « plus propre au plus sale » : L'habillage doit suivre une séquence qui minimise la contamination des vêtements stériles, en commençant généralement par la tête vers le bas (cagoule, masque, combinaison) et en terminant par les gants, qui sont souvent enfilés en dernier. Technique sans contact : Lors de l'enfilage de gants stériles, le personnel doit utiliser une technique garantissant que l'extérieur stérile du gant n'est jamais touché par les mains nues ou par toute surface non stérile. | 2. Mouvement délibéré et contrôléTous les mouvements à l’intérieur de la salle blanche doivent être lents, délibérés et minimisés pour réduire la génération et la dispersion des particules. La « promenade en salle blanche » : Le personnel doit être formé à marcher à un rythme lent et régulier, sans balancer les bras. Des mouvements brusques et saccadés créent des turbulences susceptibles de soulever des particules déposées sur les surfaces. Minimiser les mouvements du corps : Évitez les gestes inutiles comme les étirements, le grattage ou les mouvements brusques de la tête. Tous les mouvements nécessaires doivent être exécutés efficacement et en douceur. |
3. Hygiène personnelle stricteLe contrôle de la contamination commence avant même qu’un opérateur n’entre dans la salle d’habillage. Interdiction des cosmétiques et des parfums : Le maquillage, la laque, les parfums et les lotions peuvent libérer de grandes quantités de particules et de composés organiques volatils (COV). Ils doivent être strictement interdits. Lavage des mains avant l'entrée : les mains et les avant-bras doivent être soigneusement lavés avec un savon antimicrobien spécifié et séchés avec une serviette non pelucheuse immédiatement avant d'entrer dans la zone d'habillage. |  |
4. Bonne posture en salle blancheLa façon dont une personne se tient debout et interagit avec son espace de travail a un impact direct sur la contamination. Penchez-vous en avant, pas au-dessus : Lorsqu'ils travaillent sur un établi ou un poste de travail, les opérateurs doivent se pencher au niveau des hanches et garder la tête et le torse éloignés autant que possible de la zone de travail critique. Ils ne doivent jamais se pencher directement au-dessus du produit ou du processus. Respecter le flux d'air : Dans un environnement à flux unidirectionnel (laminaire), les opérateurs doivent comprendre que leur corps est une source importante de contamination. Ils doivent toujours se positionner en aval du produit ou du procédé critique afin de garantir que l'air propre et filtré atteigne le produit en premier. | 5. Mentalité « Premier Air »Ce principe est primordial dans les salles blanches à flux d'air unidirectionnel. L'air « premier » est l'air propre et filtré qui provient directement des filtres HEPA/ULPA avant de passer sur un objet. Njamais bloquer le flux d'air : Les opérateurs ne doivent jamais placer d'objets, de mains ou d'outils entre la surface du filtre et le produit critique. Cela crée une « ombre » d'air turbulent et potentiellement contaminé. Travailler dans la zone la plus propre : toutes les manipulations critiques doivent être effectuées dans le trajet direct du « premier air », le plus en amont possible. |
 | 6. Politique « Interdiction de toucher » pour la peau exposéeMême avec une tenue appropriée, une exposition accidentelle de la peau peut se produire. Discipline du visage et des vêtements : Les opérateurs doivent être formés à ne jamais se toucher le visage, ajuster leur masque ou leur cagoule, ni toucher une partie de leur peau exposée lorsqu'ils sont à l'intérieur de la salle blanche. Si un ajustement est nécessaire, ils doivent sortir et remettre leur blouse. Intégrité des gants : les gants doivent être désinfectés fréquemment avec un désinfectant de qualité salle blanche (par exemple, de l'alcool isopropylique à 70 %) et inspectés régulièrement pour détecter les déchirures ou les perforations. |
7. Méthodes de communication en salle blancheParler génère une quantité importante de contamination par des particules et des gouttelettes. Réduire les conversations : verbal communication should be kept to an absolute minimum. Utiliser des indices et des systèmes non verbaux : Utilisez autant que possible des signaux manuels, des systèmes téléphoniques internes ou des tableaux blancs pour communiquer. Lorsque vous devez parler, faites-le dos tourné vers l'objet critique. | 8. Protocoles de flux de matériaux et de déchetsLa manière dont les matériaux sont manipulés est aussi importante que la manière dont les personnes se déplacent. Entrée « Triple-wrap » : Les matériaux sont souvent introduits dans une salle blanche grâce à un système de triple emballage. La couche extérieure est retirée dans le sas, la deuxième dans la salle d'habillage et la dernière couche uniquement au point d'utilisation (voir notre chapitre dédié ci-dessous sur les composants et les fournisseurs). Enlèvement dédié des déchets : les déchets doivent être collectés dans des conteneurs désignés, compatibles avec les salles blanches, et évacués selon un protocole spécifique qui les empêche de contaminer les zones propres à leur sortie. |
9. Objets personnelsTout ce qui n’est pas essentiel au processus est une source de contamination. Tolérance zéro pour les effets personnels : cela comprend les bijoux (même sous des gants), les montres, les téléphones portables, les clés et tout papier ou instrument d'écriture qui ne sont pas spécifiquement conçus pour une utilisation en salle blanche. Fournitures de salle blanche approuvées : utilisez uniquement du papier, des stylos et des outils certifiés pour salle blanche et conçus pour ne pas perdre leurs poils. |  |
10. Politiques de santé et de bien-êtreLa santé d’un opérateur affecte directement l’environnement de la salle blanche. Restez à la maison lorsque vous êtes malade : Des politiques doivent être mises en place pour encourager le personnel à signaler les maladies telles que le rhume, la toux ou les affections cutanées et à rester à la maison. Venir travailler malade présente un risque de contamination important.  Couvrir toutes les lésions cutanées : Toute coupure, écorchure ou coup de soleil doit être entièrement recouvert d'un pansement approuvé et non pelucheux avant l'habillage. | 11. Routine des mains gantéesLes gants sont le principal point de contact avec l’équipement et les matériaux et peuvent facilement être contaminés de manière croisée. Désinfectez avant et après les tâches clés : les mains gantées doivent être vaporisées avec une solution stérile d'IPA à 70 % et laissées sécher à l'air libre avant de manipuler des produits critiques, après avoir touché des surfaces non critiques (comme les panneaux d'équipement) et à intervalles réguliers. Technique de désinfection appropriée : assurez-vous que toute la surface des deux gants est soigneusement mouillée avec l'agent désinfectant. Le secret de l’industrie (dont personne n’est fier) : Les gants, utilisés en simple ou double couche, sont hermétiques, ce qui provoque la transpiration des opérateurs. De plus, étant à usage unique et fins, ils sont fragiles. Alors, où va la transpiration une fois le gant usé ? Adoptez une politique stricte de changement de gants, ainsi qu'un contrôle de la température ambiante pour limiter la transpiration. |
 | 12. La salle d'habillage comme zone de transitionLa salle d'habillage n'est pas une salle de pause ; c'est un point de contrôle critique. Pas de socialisation : La salle d'habillage est réservée exclusivement à l'habillage et au déshabillage. Les conversations sociales ne doivent pas y avoir lieu. Pas de machine à café ici ! Suivez la ligne de démarcation : Un banc d'assise ou une démarcation similaire sépare le côté « sale » du côté « propre ». Le personnel ne doit jamais laisser ses chaussures ou vêtements du côté « sale » toucher le sol du côté « propre ». |
Conseil: Comme il est probable que seuls les yeux soient visibles pour un opérateur correctement habillé, il peut être nécessaire d'avoir leurs noms individuels sur les vêtements - mais sans velcro - (à équilibrer avec le fait qu'ils doivent être le moins d'opérateurs possible, et qu'ils doivent bien se connaître).
Conduite du personnel, qualification, Responsabilité personnelle et respect des procédures
Et plus généralement, comme c'est souvent le cas dans les industries réglementées pour tout procédé : tout le personnel doit être formellement qualifié avant d'accéder à une zone classifiée. Cette qualification s'acquiert par un programme de formation documenté couvrant les procédures opérationnelles normalisées (SOP) spécifiques à la zone, les comportements aseptiques et les principes de contrôle de la contamination. Cette formation doit inculquer une vigilance constante, garantissant au personnel la compréhension des exigences spécifiques de sa zone opérationnelle.
Spécifications des fournisseurs
Ne seront détaillés ici que quelques exemples typiques d'instructions spécifiques aux fournisseurs destinés à livrer des marchandises destinées à une utilisation en salle blanche.
Conseil: préparez-vous à une courbe d’apprentissage abrupte pour vos fournisseurs s’ils ne sont pas déjà habitués à livrer pour les salles blanches (expérience personnelle : commencez simplement par expliquer que vous avez besoin d’un matériau spécial pour les étiquettes et que le simple fait de « coller » ne suffit pas…).
Remarque : les spécifications des industries réglementées « habituelles » ne sont pas incluses ici (les matériaux fournis doivent être accompagnés d'un certificat de conformité (CoC) et d'un certificat d'analyse (CoA) qui précisent la composition du matériau, le numéro de lot et la conformité aux normes pertinentes. Une traçabilité complète de la matière première au composant fini est requise, avec des enregistrements conservés et disponibles pour audit).
1. Composition matérielle et finition de surface obligatoires
Tous les composants doivent être fabriqués à partir de matériaux intrinsèquement à faible teneur en particules et à faible dégazage.
- Matériaux interdits : absolument aucun bois brut, produit à base de papier, acier au carbone non revêtu, textiles en fibres naturelles (par exemple, coton, laine) ou matériaux contenant des poudres ou des silicones ne sont autorisés dans le composant final.
- Exigences de surface : Les surfaces doivent être lisses et non poreuses pour éviter la dispersion des particules et faciliter le nettoyage. Pour les métaux, une finition telle que l'électropolissage est requise. plastiques, une finition moulée exempte de bavures et de bavures est nécessaire. Spécifier une rugosité de surface maximale (par exemple, Ra < 0,8 µm) le cas échéant.
2. Processus de nettoyage de précision validé
Toutes les marchandises doivent subir un processus de nettoyage final validé immédiatement avant l'emballage.
- Méthodologie: Cela implique généralement plusieurs étapes ultrasonique procédé de nettoyage utilisant des détergents approuvés pour une utilisation en salle blanche, suivi de multiples rinçages en cascade à l'eau déminéralisée (DI) chaude et de haute pureté.
- Vérification du rinçage final : La qualité du rinçage final à l'eau déionisée doit être contrôlée. Vous devez fournir des données démontrant que l'eau de rinçage final est conforme aux spécifications de résistivité (par exemple, > 18 MΩ·cm), de carbone organique total (COT) et de numération des particules liquides (LPC) afin de prouver l'élimination de tous les résidus et particules étrangères.
- Protocole de séchage : Les pièces doivent être séchées par une méthode non contaminante, comme le soufflage d'azote chauffé filtré HEPA ou ULPA, ou d'air sec propre. L'essuyage avec tout type de chiffon, même non pelucheux, est interdit à cette étape finale.
3. L'obligation d'emballage en double sac
Tous les articles doivent être emballés dans un double sac et placés dans une salle blanche certifiée. Ce protocole est non négociable et doit être scrupuleusement respecté.

- Environnement d'emballage : le sac intérieur doit être scellé dans un environnement certifié comme étant aussi propre ou plus propre que la salle blanche de l'utilisateur final (par exemple, un environnement ISO 5 pour les marchandises entrant dans une salle blanche ISO 5).
- Matériau du sac : Utilisez uniquement des produits neufs et certifiés de qualité salle blanche. polyéthylène ou des sacs en nylon. Ces sacs doivent présenter une faible propension à l'électricité statique et être exempts d'additifs de traitement tels que des agents de glissement ou des plastifiants. Fournir une certification pour les sacs eux-mêmes.
- Fermeture du sac intérieur : Placer les pièces nettoyées et séchées dans le sac intérieur. Si nécessaire, purger le sac avec de l'azote filtré pour créer une atmosphère inerte et amortie. Sceller le sac à l'aide d'une thermosoudeuse à impulsion pour obtenir une soudure continue et robuste. Aucun ruban adhésif, agrafe ou fermeture à glissière n'est autorisé.
- Essuyage entre les étapes : avant de passer à l'étape d'emballage suivante, l'extérieur du sac intérieur scellé doit être méticuleusement essuyé avec une solution 70/30 d'alcool isopropylique (IPA) et d'eau DI à l'aide d'une lingette en polyester stérile et non pelucheuse.
- Fermeture du sac extérieur : Dans un environnement de classification inférieure (par exemple, ISO 7), placez le sac intérieur essuyé dans le sac extérieur et fermez-le de la même manière. Cela crée un système permettant de retirer le sac extérieur dans la salle d'habillage ou le sas à matériel, permettant ainsi à un sac intérieur propre d'entrer dans la salle blanche principale.
Conseil d'expert : dans certains cas, si le sac intérieur est hermétiquement fermé, faites attention à l'effet de gonflage par pression s'il doit être expédié par avion (fermeture ou carton suffisamment solide, ou laissez de la place pour l'expansion...)
4. Règle stricte « Pas de papier, pas de carton » pour les emballages

Aucun papier ou carton ne peut être en contact direct avec le composant ou ses sacs de salle blanche primaires/secondaires.
- Étiquettes: Toutes les étiquettes d'identification apposées directement sur les sacs doivent être en matière synthétique (par exemple, en polyester), avec un adhésif acrylique et imprimées avec une encre non pelucheuse. L'étiquette doit être apposée à l'extérieur du sac. Si une étiquette interne « voyageur » est requise, elle doit être imprimée sur du papier synthétique de qualité salle blanche (par exemple, Tyvek).
- Documentation: tous les documents, tels que les certificats de conformité, les rapports d'analyse et les bons de livraison, doivent être placés dans une pochette séparée attachée au extérieur de la boîte d'expédition finale scellée ou envoyée par voie électronique. En aucun cas, aucun papier ne doit être placé à l'intérieur du carton d'expédition lui-même.
5. Préparation finale du conteneur d'expédition
Le conteneur d’expédition final (généralement une boîte en carton) est une source de contamination importante et doit être préparé pour isoler les marchandises emballées propres.
- Doublure de boîte : la boîte d'expédition doit d'abord être doublée d'un sac de doublure en polyéthylène neuf à usage général.
- Calage : utilisez uniquement du matériel de calage compatible avec les salles blanches, comme de la mousse de polyéthylène neuve ou du papier bulle, pour amortir le produit emballé dans un double sac à l'intérieur de la doublure de la boîte. L'utilisation de cacahuètes d'emballage, de papier déchiqueté ou de papier kraft est strictement interdite.
- Scellage: Après avoir placé le produit emballé dans le double sac dans la boîte doublée, repliez la doublure et fermez le carton avec du ruban adhésif standard. Ainsi, à l'ouverture, le destinataire touchera d'abord la doublure propre, et non la poussière de carton.
Autre

Une stratégie de contrôle de la contamination robuste n'est pas un simple document, mais l'intelligence active qui régit toutes les opérations de salle blanche. Elle traduit les principes de gestion des risques qualité en une mise en œuvre concrète et quotidienne des meilleures pratiques, du transfert des matériaux et des techniques aseptiques aux protocoles de désinfection validés.
En fin de compte, le succès de la stratégie ne se mesure pas à sa portée, mais à ses résultats vérifiables : les données cohérentes issues de la surveillance environnementale qui confirment un état de contrôle et informent l’évolution continue du système.
FAQ
En quoi une stratégie de contrôle de la contamination (CCS) diffère-t-elle des procédures opérationnelles standard (SOP) de nettoyage et d’habillage individuelles ?
Un CCS est le document stratégique global qui intègre tous les éléments de contrôle basés sur les risques. Les SOP sont les instructions tactiques détaillées pour l'exécution des tâches spécifiques définies dans cette stratégie.
Quelle est la technique correcte pour essuyer les articles à transférer dans une zone de catégorie A/B, et pourquoi le temps de contact est-il critique ?
La technique correcte consiste à utiliser des lingettes stériles non pelucheuses, imprégnées d'un désinfectant validé, par mouvements superposés et unidirectionnels. Le temps de contact est crucial, car il correspond à la durée validée nécessaire au désinfectant pour exercer son action sporicide ou bactéricide.
Quelles sont les données d’entrée les plus critiques pour l’examen périodique et la mise à jour d’un CCS ?
Les données les plus critiques sont les données de tendance relatives à la surveillance environnementale et du personnel, les écarts de processus, les résultats de remplissage des milieux et les données sur l'efficacité des CAPA. Ces données permettent de vérifier le contrôle et de mettre en évidence les points à réévaluer.
Quelle est la meilleure pratique pour intégrer les contrôles des fournisseurs et des matières premières dans le CCS de l’installation ?
Le CCS doit se référer au programme de qualification des fournisseurs, qui impose des audits, des accords qualité et des spécifications microbiennes pour les matières entrantes. Cela étend le contrôle de la contamination à l'ensemble de la chaîne d'approvisionnement.
Pourquoi des mouvements unidirectionnels et superposés sont-ils obligatoires pour nettoyer et désinfecter les surfaces dans une salle blanche ?
Cette technique assure une couverture complète de la surface et prévient la recontamination des zones déjà nettoyées. Elle soulève et élimine physiquement les contaminants plutôt que de simplement les disperser sur la surface.
Quelles sont les principales exigences de validation pour les agents de nettoyage et de désinfection cités dans un CCS ?
La validation nécessite des études d'efficacité (études de coupons) utilisant des isolats microbiens internes sur des surfaces de fabrication représentatives. Ces études doivent prouver l'efficacité des agents aux temps de contact spécifiés.
Quelles sont les principales différences entre un CCS pour un processus aseptique et un produit stérilisé en phase terminale ?
Un procédé aseptique CCS se concentre intensément sur l'exclusion de tous les micro-organismes, car il n'y a pas d'étape finale de destruction. Un CCS pour la stérilisation terminale se concentre sur le contrôle de la charge microbienne avant stérilisation à une limite validée.
Quelle est la séquence correcte pour le retrait de la blouse et pourquoi est-elle aussi critique que le processus d’habillage lui-même ?
Le déshabillage se déroule des articles les plus sales aux plus propres, généralement en commençant par les gants et en progressant vers la combinaison, afin de contenir les contaminants présents sur la blouse. Cela empêche l'opérateur de contaminer sa tenue ou sa peau et de disperser les particules de la blouse usagée dans les vestiaires.
Lectures connexes
- Conception et interprétation de la simulation de processus aseptique (remplissage de milieu) : Il s'agit de concevoir des simulations du pire des cas pour évaluer l'intégrité aseptique d'un procédé. L'interprétation des résultats est essentielle pour valider le procédé et qualifier les opérateurs.
- Stratégies d’identification microbienne et tendances des données : Il s'agit d'identifier les isolats environnementaux au niveau de l'espèce afin de comprendre la microflore de l'établissement. L'analyse des tendances de ces données est essentielle pour détecter les variations indiquant une perte de contrôle.
- Conception et contrôle de la technologie RABS et isolateur : Il explore la validation et le fonctionnement des systèmes de barrière avancés. Il comprend des tests d'intégrité et la gestion des gants pour garantir un environnement aseptique supérieur.
- Validation du système WFI et Pure Steam et contrôle du biofilm : Il couvrira la conception et la surveillance régulière des systèmes d'eau de haute pureté. L'accent sera mis en priorité sur la validation du système et les stratégies continues de prévention et de contrôle de la formation de biofilm.
- Container Closure Integrity Testing (CCIT) methodologies: Les technologies utilisées garantissent l'étanchéité du produit final, garantissant sa stérilité jusqu'à son utilisation. Elles incluent des méthodes telles que la perte de vide et la détection des fuites haute tension.
- Programmes de contrôle microbien des fournisseurs et des matières premières : Elle étendra le contrôle de la contamination à la chaîne d'approvisionnement par le biais d'audits des fournisseurs et d'accords qualité. Elle implique la définition et la vérification des spécifications microbiennes pour tous les matériaux entrants.
- Validation de la stérilisation des composants et équipements : validation de la létalité et de la répétabilité des cycles de stérilisation (par exemple, autoclave, chaleur sèche) pour tous les articles entrant dans la zone de traitement aseptique.
- Gestion des résidus de désinfectants et de produits de nettoyage : Il aborde la possibilité que les résidus chimiques inhibent l'efficacité des désinfectants ou deviennent contaminants. Il aborde les stratégies de détection, d'élimination et de rotation des produits de nettoyage.
Liens externes sur la stratégie de contrôle de la contamination (CCS)
Normes internationales
- ISO 14644-1: 2015 Salles blanches et environnements contrôlés – Partie 1 : Classification de la propreté de l'air
- ISO 14644-2:2015 Salles propres et environnements maîtrisés – Partie 2 : Surveillance visant à prouver la performance des salles propres en matière de propreté de l'air par contamination particulaire en suspension dans l'air
- ISO 14644-3: 2019 Salles blanches et environnements contrôlés – Partie 3 : Méthodes d'essai
(survolez le lien pour voir notre description du contenu)
Glossaire des termes utilisés
Bioburden: Présence de micro-organismes viables sur une surface ou dans une substance, généralement mesurée pour évaluer les niveaux de contamination des produits pharmaceutiques, des dispositifs médicaux et autres produits stériles. Elle est essentielle pour déterminer l'efficacité de la stérilisation et la sécurité des produits.
Building Management System (BMS): un système de contrôle centralisé qui surveille et gère les équipements mécaniques et électriques d'un bâtiment, y compris les systèmes de chauffage, de ventilation, de climatisation, d'éclairage, de sécurité et de sécurité incendie, pour améliorer l'efficacité opérationnelle, le confort et la gestion de l'énergie.
Carbon Capture & Sequestration (CCS): un procédé qui capte les émissions de dioxyde de carbone provenant de sources telles que les centrales électriques et les processus industriels, les transporte pour les stocker sous terre ou les utilise dans diverses applications, réduisant ainsi les concentrations de gaz à effet de serre dans l'atmosphère.
Certificate of Analysis (CoA): un document émis par un fabricant ou un laboratoire d'essais qui confirme les spécifications, la qualité et la conformité d'un produit aux normes réglementaires, détaillant les résultats des tests et les méthodes utilisées pour l'analyse.
Certificate of Conformance (CoC): un document émis par un fabricant ou un fournisseur confirmant qu'un produit répond à des normes, réglementations ou exigences contractuelles spécifiées, souvent utilisé dans les processus d'assurance qualité et de vérification de la conformité.
Code of Federal Regulations (CFR): un recueil des règles générales et permanentes publiées par les agences fédérales des États-Unis, organisé par sujet en 50 titres, servant de source juridique officielle pour la réglementation fédérale.
Colony Forming Units (CFU): une mesure utilisée pour estimer le nombre de micro-organismes viables dans un échantillon, indiquant le nombre de cellules capables de former des colonies dans des conditions de croissance spécifiques.
Computational Fluid Dynamics (CFD): une méthode numérique utilisée pour analyser l'écoulement des fluides, le transfert de chaleur et les phénomènes connexes en résolvant les équations régissant le mouvement des fluides et la thermodynamique grâce à des techniques de discrétisation, permettant la simulation et la visualisation du comportement complexe des fluides dans diverses applications d'ingénierie.
Contamination Control Strategy (CCS): une approche systématique visant à prévenir, détecter et atténuer la contamination dans des environnements contrôlés, garantissant la qualité et la sécurité des produits grâce à des procédures définies, une surveillance et des pratiques de gestion des risques.
Corrective Action and Preventative Action (CAPA): une approche systématique visant à identifier, enquêter et traiter les non-conformités et les problèmes potentiels afin de prévenir les récidives et de garantir la conformité aux normes réglementaires dans les systèmes de gestion de la qualité.
Corrective and Preventive Action (CAPA): une approche systématique pour identifier, examiner et traiter les non-conformités afin d'en prévenir la récurrence et d'éliminer les problèmes potentiels, garantissant ainsi la conformité aux normes réglementaires et l'amélioration continue des processus et des produits.
Critical Control Points (CCP): Étapes spécifiques d'un processus où des mesures de contrôle peuvent être appliquées pour prévenir, éliminer ou réduire les risques liés à la sécurité alimentaire à des niveaux acceptables. L'identification de ces points est essentielle pour une analyse efficace des risques et une gestion des contrôles critiques dans les systèmes de production alimentaire.
current Good Manufacturing Practice (cGMP): un système garantissant que les produits sont fabriqués et contrôlés de manière cohérente conformément aux normes de qualité, englobant les réglementations et les lignes directrices relatives aux processus de fabrication, aux installations, à l'équipement et au personnel afin de garantir la sécurité, la qualité et l'efficacité dans les industries pharmaceutiques, alimentaires et autres industries réglementées.
Electronics Manufacturing Services (EMS): Services externalisés assurant la conception, la production, l'assemblage et les tests de composants et de systèmes électroniques pour les fabricants d'équipement d'origine, permettant des processus de fabrication rentables et efficaces tout en permettant aux clients de se concentrer sur leurs activités principales.
Environmental Monitoring System (EMS): un système conçu pour collecter, analyser et signaler systématiquement des données sur les conditions environnementales, notamment la qualité de l'air, de l'eau et du sol, afin d'évaluer la conformité aux réglementations, de suivre les changements au fil du temps et de soutenir la prise de décision en matière de gestion et de protection de l'environnement.
Failure Mode and Effects Analysis (FMEA): une méthode systématique permettant d'évaluer les modes de défaillance potentiels au sein d'un système, d'un processus ou d'un produit, d'évaluer leurs effets sur les performances et de hiérarchiser les risques afin d'améliorer la fiabilité et la sécurité grâce à des actions correctives.
Food and Drug Administration (FDA): une agence fédérale du ministère de la Santé et des Services sociaux des États-Unis chargée de réglementer la sécurité alimentaire, les produits pharmaceutiques, les dispositifs médicaux, les cosmétiques et les produits du tabac afin de garantir la santé et la sécurité publiques grâce à une évaluation scientifique et à l'application des normes de conformité.
Good Manufacturing Practice (GMP): Un système garantissant que les produits sont fabriqués et contrôlés de manière cohérente, conformément aux normes de qualité, minimisant ainsi les risques liés à la production pharmaceutique et aux industries connexes. Il comprend des directives relatives aux procédés de fabrication, aux conditions des installations, aux qualifications du personnel et aux pratiques de documentation afin de garantir la sécurité et l'efficacité des produits.
Hazard Analysis and Critical Control Points (HACCP): une approche systématique de la sécurité alimentaire qui identifie, évalue et contrôle les dangers aux points critiques du processus de production afin de prévenir les maladies d’origine alimentaire et de garantir la sécurité des produits.
Heating Ventilation and Air Conditioning (HVAC): Un système conçu pour réguler le climat intérieur en contrôlant la température, l'humidité et la qualité de l'air par le biais de processus de chauffage, de climatisation et de ventilation. Il comprend des composants tels que des chaudières, des climatiseurs, des conduits et des thermostats pour une gestion environnementale efficace.
Heating, Ventilation, and Air Conditioning (HVAC): Un système conçu pour réguler le climat intérieur en contrôlant la température, l'humidité et la qualité de l'air grâce à des processus de chauffage, de refroidissement et de ventilation, assurant ainsi confort et sécurité dans les environnements résidentiels, commerciaux et industriels.
International Organization for Standardization (ISO): Organisme international non gouvernemental qui élabore et publie des normes pour garantir la qualité, la sécurité, l'efficacité et l'interopérabilité dans divers secteurs et industries, facilitant ainsi le commerce et la coopération à l'échelle mondiale. Créé en 1947, il regroupe les organismes nationaux de normalisation des pays membres.
Key Performance Indicator (KPI): une valeur mesurable qui démontre l’efficacité avec laquelle une organisation atteint ses objectifs commerciaux clés, souvent utilisée pour évaluer le succès dans l’atteinte des objectifs.
Material Airlock (MAL): Entrée étanche conçue pour contrôler le transfert de matières entre différents environnements, empêchant la contamination et maintenant des conditions atmosphériques spécifiques. Elle est généralement constituée de deux ou plusieurs portes verrouillables qui assurent l'isolement pendant le transfert.
Performance Qualification (PQ): un processus qui vérifie qu'un système ou un équipement fonctionne conformément aux exigences spécifiées dans des conditions réelles, garantissant qu'il remplit systématiquement sa fonction prévue dans des limites prédéterminées.
Personnel Airlock (PAL): Une entrée étanche conçue pour permettre au personnel de passer d'un environnement de pression à un autre tout en minimisant la contamination et en garantissant la sécurité. Elle est généralement utilisée dans les stations spatiales, les laboratoires ou les salles blanches. Elle est dotée de portes verrouillables qui empêchent toute ouverture simultanée.
Standard Operating Procedure (SOP): un ensemble d'instructions étape par étape créées pour aider les travailleurs à effectuer des opérations de routine de manière cohérente et efficace, garantissant le respect des réglementations et des normes de qualité.
Statistical Process Control (SPC): une méthode de contrôle de la qualité qui utilise des techniques statistiques pour surveiller et contrôler un processus, garantissant qu'il fonctionne à son plein potentiel en identifiant les variations et en maintenant une production cohérente dans des limites spécifiées.
Total Organic Carbon (TOC): Mesure de la quantité de carbone présente dans les composés organiques d'un échantillon, souvent utilisée pour évaluer la qualité de l'eau et la santé environnementale. Elle quantifie la concentration de carbone dérivé de la matière organique, à l'exclusion des sources de carbone inorganique.
Unique Selling Point (USP): une caractéristique ou un avantage distinctif qui distingue un produit ou un service de ses concurrents, visant à attirer les clients en répondant à des besoins ou des préférences spécifiques.
Volatile Organic Compound (VOC): Produits chimiques organiques dont la pression de vapeur est élevée à température ambiante, ce qui entraîne une évaporation importante et une pollution atmosphérique potentielle. On les retrouve couramment dans les peintures, les solvants et les carburants, contribuant à la formation de smog et à des effets néfastes sur la santé.