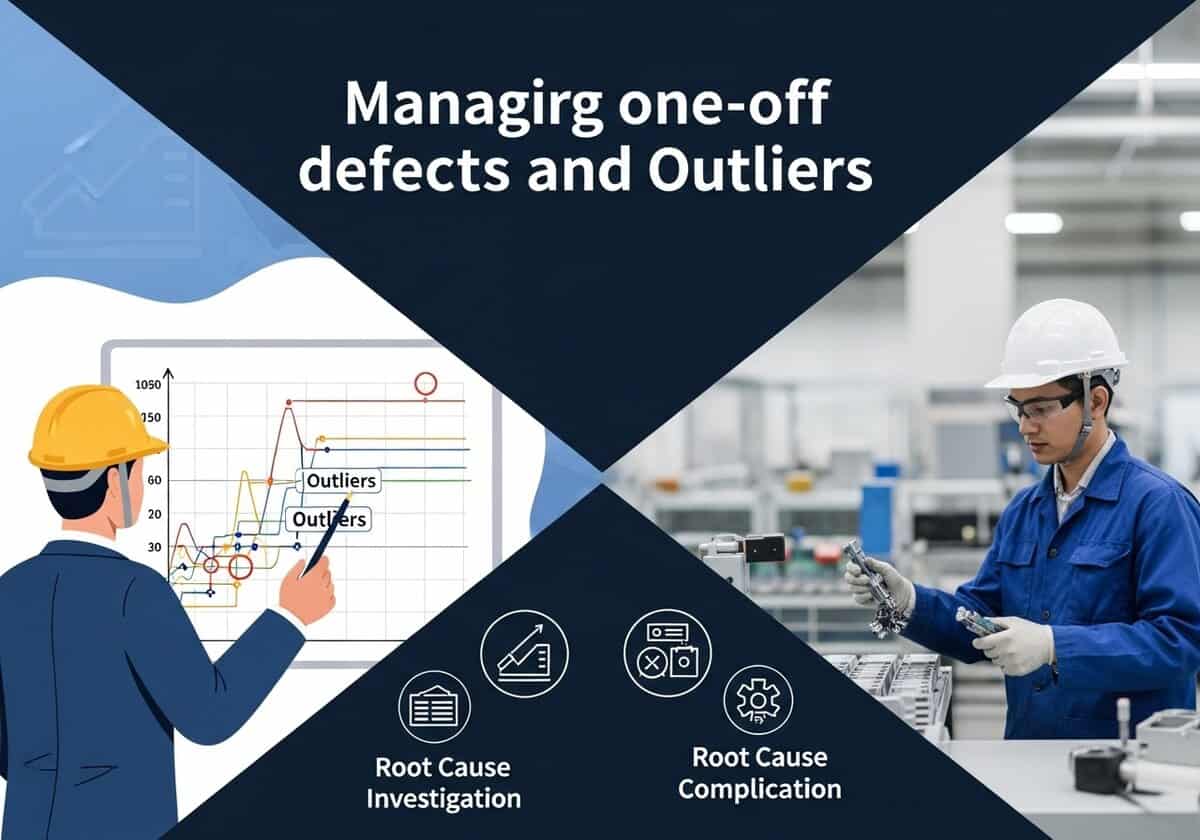
Un aereo che improvvisamente punta verso il basso, un pezzo di un'auto che vola via in autostrada, una lama che si rompe in un elettrodomestico da cucina: sfortuna, normale usura, difetto, statistiche rare o un evento più complesso di ricerca e sviluppo, qualità o produzione?
The rigorous identification and analysis of one-off defect events and outliers are critical across Research and Development (R&D), Verification and Validation (V&V), and manufacturing, as they directly impact product quality and end-user safety. One-off defect events—rare, isolated failures or deviations—and outliers—data points that fall significantly outside expected process distributions—may serve as early indicators of latent process weaknesses, measurement inaccuracies, or emerging risks. In R&D, systematic detection of these anomalies informs design robustness and valutazione del rischio, guiding iterative improvements before transfer to production. During V&V, their correct evaluation is essential for validating product performance, confirming compliance with specifications, and ensuring that rare failure modes are not overlooked. In manufacturing, prompt recognition and investigation of such events enable targeted root cause analysis and corrective actions, preventing recurrence and systemic propagation.
La gestione efficace dei difetti una tantum e dei valori anomali è parte integrante del mantenimento controllo di processo, conformità del prodotto e conformità normativa. Sostiene iniziative di miglioramento continuo e salvaguarda sia l'organizzazione reputazione e la sicurezza dell'utente. Nei settori con rigorosi requisiti di qualità e tracciabilità, la gestione disciplinata di queste anomalie è un elemento fondamentale di un sistema di gestione della qualità maturo, che garantisce che le potenziali minacce all'integrità del prodotto vengano sistematicamente affrontate prima che possano avere un impatto sull'utente finale.
Punti Chiave
- I valori anomali e gli eventi di difetto una tantum sono distinti: i valori anomali sono punti dati statisticamente anomali, mentre gli eventi di difetto una tantum sono guasti rari e non ricorrenti di processi o prodotti; entrambi richiedono strategie di rilevamento e risposta diverse.
- Rigore statistico: utilizzare metodi statistici appropriati, assicurandosi che i metodi corrispondano alle caratteristiche dei dati e ai requisiti del settore.
- I grafici di controllo sono fondamentali: implementare grafici di controllo X-bar, R, S o singoli grafici di controllo per monitorare la stabilità del processo e rilevare sia i valori anomali che gli eventi di difetto isolati in tempo reale.
- Root cause analysis is mandatory: every confirmed outlier or one-off defect event dovere trigger structured root cause analysis to prevent recurrence and eliminate underlying process weaknesses.
- Il profilo di rischio del settore determina la risposta: i settori ad alto rischio richiedono indagini immediate, quarantena dei lotti e notifica normativa per qualsiasi difetto isolato o anomalia critica, indipendentemente dalla frequenza statistica.
- Capacità di processo integrità dell'analisi: escludere i valori anomali con causa assegnabile dai calcoli Cp/Cpk solo quando giustificato e documentato; in caso contrario, includerli per riflettere la verità prestazioni del processo.
- Monitoraggio delle tendenze e escalation: utilizzare grafici di esecuzione e registri eventi per monitorare la frequenza di difetti isolati e valori anomali nel tempo; passare alla revisione del processo se emergono modelli o tendenze crescenti.
Un "evento", nonostante venga identificato come un difetto isolato o come un'anomalia, non è negoziabile in base alle regole aziendali interne e alla conformità normativa.
Rispettare gli standard specifici del settore (IATF 16949, AS9100, ISO 13485, GMP, HACCP, IRIS, IEC 61508 …) per la gestione delle anomalie, la segnalazione e l'azione correttiva.
Definizioni
In ambito qualità e produzione, questi due termini sono tra quelli utilizzati per descrivere difetti, errori o problemi che incidono sulla qualità del prodotto:
Tra gli altri: difetto a occorrenza singola, difetto isolato, difetto unico, difetto raro, difetto sporadico, difetto casuale, difetto eccezionale, anomalia, aberrazione, deviazione, irregolarità, difetto singolare, difetto non ricorrente, caso eccezionale, anomalo, variazione per causa speciale, errore una tantum, evento unico, causa casuale, difetto ad hoc …
Difetto una tantum
Senso: Un "difetto o problema occasionale" (più raramente "One Time Off" o OTO) si riferisce a un problema che si verifica una sola volta e non si prevede che si ripresenti. È spesso considerato un incidente isolato e, in quanto tale, la causa principale è difficile da analizzare e identificare.
Esempio: una macchina potrebbe produrre un pezzo difettoso a causa di un guasto temporaneo, ma una volta riparato, il problema non si ripresenta.
Importanza: Identificare problemi di difetti isolati aiuta a distinguere tra problemi sistemici e difetti casuali e isolati. Esiste un vero problema casuale?
Valore anomalo
Senso: Un valore anomalo è un dato o una misurazione che differisce significativamente da altre osservazioni. In ambito manifatturiero, potrebbe trattarsi di una misurazione di un prodotto o di un tasso di difettosità che si discosta notevolmente dalla norma.
Esempio: se la maggior parte delle parti ha una dimensione di 10 mm ± 0,1 mm, ma una parte misura 12 mm, quella parte è un valore anomalo.
Importanza: I valori anomali possono indicare cause particolari di variazione o errori nella misurazione e spesso necessitano di indagini per determinare se rappresentano un problema reale, un'anomalia di misurazione o parte della coda lunga in una distribuzione normale.
1. Valori anomali: rilevamento e gestione
1.1. Metodi di rilevamento statistico
Il rilevamento degli outlier è un aspetto critico del controllo qualità e del monitoraggio dei processi. Gli outlier possono indicare errori di misurazione, variazioni di processo o guasti di processo rari ma significativi. Una corretta identificazione garantisce che le azioni correttive siano mirate e che le metriche di capacità del processo rimangano significative. La scelta del rilevamento metodo Dipende dalla dimensione del campione, dalla distribuzione dei dati e dal profilo di rischio del settore.
Metodo Z-ScoreIl metodo Z-score è un approccio standard per l'identificazione di valori anomali in dati distribuiti normalmente. Standardizzando ogni punto dati rispetto alla media e alla deviazione standard, quantifica la deviazione di ogni osservazione dalla media del processo. Questo metodo è particolarmente efficace nella produzione ad alto volume, dove grandi set di dati consentono stime statistiche affidabili.
Questo metodo presuppone la normalità. È inoltre sensibile alla presenza di più valori anomali, che possono distorcere la media e la deviazione standard. Esempio (volume elevato, rischio basso): sSupponiamo di misurare il diametro di 1000 tappi di plastica. La media è 20,00 mm, la deviazione standard è 0,05 mm. Un tappo misura 20,20 mm.
| Metodo dell'intervallo interquartile (IQR)Il metodo IQR è un approccio robusto e non parametrico per l'individuazione di valori anomali, adatto a dati che potrebbero non essere distribuiti normalmente o quando il set di dati contiene valori estremi. Concentrandosi sulla dispersione del 50% centrale dei dati, riduce al minimo l'influenza dei valori anomali sul calcolo stesso.
Questo metodo è ampiamente utilizzato nelle visualizzazioni boxplot ed è particolarmente utile nei settori a basso volume e ad alto rischio, dove ogni punto dati è critico. È meno sensibile alla forma complessiva della distribuzione dei dati ed è spesso preferito quando i dati contengono più valori anomali o sono asimmetrici. Esempio (basso volume, alto rischio): batch of 10 aerospace elementi di fissaggio: ( [latex]Q_1 = 9.98 [/latex] ) mm, ( [latex]Q_3 = 10.02 [/latex] ) mm, so ( IQR = 0.04 ) mm. A fastener measures 10.10 mm.
|
Test di Grubbs (per piccoli campioni) Il test di Grubbs è un test formale test statistico Per rilevare un singolo valore anomalo in un campione di piccole dimensioni. È particolarmente utile in contesti di produzione a basso volume o di laboratorio, dove le dimensioni del campione sono limitate e ogni punto dati è significativo. Il test confronta la deviazione assoluta maggiore dalla media con la deviazione standard del campione.
Il test di Grubbs è sensibile alla presenza di un solo valore anomalo. Se si sospettano più valori anomali, è opportuno utilizzare test iterativi o metodi alternativi. Nei settori regolamentati, un risultato statisticamente significativo impone un'indagine documentata e, se necessario, un miglioramento del processo. Esempio: Esempio: {10.0, 10.1, 10,2, 10,3, 11,0} ( [latex]\mu = 10,32 [/latex] ), ( [latex]\sigma = 0,38[/latex] ), deviazione massima = ( |11,0 – 10,32| = 0,68 )
| |
Nei settori regolamentati, anche un singolo valore anomalo può innescare una revisione del processo o un'azione correttiva, soprattutto se il prodotto è critico per la sicurezza.
1.2. Gestione dei valori anomali in SPC
Valori anomali in SPC non sono solo anomalie statistiche; sono segnali che il processo potrebbe essere influenzato da cause speciali. La risposta ai casi anomali deve essere sistematica e documentata, soprattutto nei settori in cui la sicurezza o la conformità dei prodotti sono di primaria importanza. Il processo di gestione prevede sia l'analisi statistica che l'indagine pratica sui processi.
Carte di controllo
Le carte di controllo sono lo strumento principale per monitorare la stabilità del processo e rilevare valori anomali in tempo reale. Rappresentando graficamente i dati di processo rispetto ai limiti di controllo determinati statisticamente, consentono l'identificazione immediata di variazioni anomale. I limiti di controllo sono in genere impostati a tre deviazioni standard dalla media del processo, catturando il 99,73% della variazione prevista se il processo è sotto controllo.
Per individui o sottogruppi, tracciare i dati su grafici X-bar, R o S.
Control limits: [latex] UCL = \mu + 3\sigma [/latex] [latex] LCL = \mu – 3\sigma [/latex]
I valori anomali al di fuori dei limiti di controllo indicano variazioni dovute a cause speciali.
I grafici di controllo sono essenziali nella produzione ad alto volume per il monitoraggio continuo, ma vengono utilizzati anche nei settori a basso volume e ad alto rischio per il rilascio dei lotti. La presenza di un punto al di fuori dei limiti di controllo richiede un'indagine immediata e può innescare l'arresto del processo, soprattutto in ambienti regolamentati.
Esempio (settore automobilistico, ad alto volume, ad alto rischio): Spessore pastiglia freno: ( [latex]\mu = 10,00 [/latex] ) mm, ( [latex]\sigma = 0,05 [/latex] ) mm [latex] UCL = 10,00 + 3 \times 0,05 = 10,15 \ LCL = 10,00 – 3 \times 0,05 = 9,85 [/latex]
Un tampone di 10,20 mm è un valore anomalo e deve avviare un'indagine.
Analisi della causa principale
Una volta rilevato un valore anomalo, viene avviata un'analisi delle cause profonde per determinare se l'anomalia sia dovuta a un errore di misurazione, a un disturbo del processo o a un fattore esterno. L'analisi prevede in genere l'analisi dei registri di processo, dei registri di calibrazione delle apparecchiature e delle azioni intraprese dall'operatore al momento dell'evento.
- Se il valore anomalo è dovuto a un errore di misurazione, escluderlo dall'analisi della capacità del processo.
- Se dovuto al processo, implementare un'azione correttiva (ad esempio, regolazione della macchina, riqualificazione dell'operatore) e ripetere il test.
Strumenti di analisi delle cause profonde come 5 Perché, diagrammi di Ishikawa e analisi delle modalità e degli effetti dei guasti (Analisi FMEA) sono comunemente utilizzati. Nei settori ad alto rischio, i risultati devono essere documentati e potrebbero richiedere la notifica agli enti regolatori o ai clienti, soprattutto se il valore anomalo potrebbe influire sulla sicurezza o sulla conformità del prodotto.
Fare riferimento a numerosi articoli su questo argomento:
Impatto per settore
- Basso rischio, alto volume: Il valore anomalo può essere rimisurato e, se possibile, escluso se viene individuata una causa attribuibile.
- Alto rischio (aerospaziale, medico): Un valore anomalo attiva un'indagine completa, una possibile quarantena del lotto e la segnalazione alle autorità competenti.
Fare riferimento agli esempi riportati di seguito, suddivisi per settore e rischi associati.
2. Eventi di difetto una tantum: gestione statistica e di processo
2.1. Modellazione statistica
Gli eventi di difetto una tantum sono rari e isolati casi di guasto di un processo o di un prodotto. Statisticamente, sono considerati eventi rari e sono significativi sia nella produzione ad alto che in quella a basso volume. La loro incidenza potrebbe non essere sempre rilevata come un'anomalia statistica, ma il loro impatto, soprattutto nei settori ad alto rischio, può essere sostanziale.
Distribuzione di Poisson (eventi rari)
La distribuzione di Poisson viene utilizzata per modellare la probabilità che un dato numero di eventi rari si verifichi in un intervallo di tempo o spazio fisso. In ambito manifatturiero, è particolarmente utile per prevedere la frequenza prevista di eventi di difetto una tantum in processi ad alto volume.
Probabilità di ( k ) eventi nell'intervallo, dato il tasso ( \lambda ): [latex] P(k; \lambda) = \frac{\lambda^k e^{-\lambda}}{k!} [/latex]
Per un difetto singolo (k=1), se storicamente il processo presenta 0,1 difetti ogni 1000 unità: [latex] P(1; 0,1) = \frac{0,1^1 e^{-0,1}}{1!} = 0,0905 [/latex]
Questo calcolo consente agli ingegneri della qualità di valutare se la frequenza osservata di eventi di difetto occasionali è coerente con i dati storici o segnala un cambiamento di processo. Se il tasso di difetto occasionale osservato supera il tasso di Poisson previsto, potrebbe indicare un problema di processo nuovo o in peggioramento che richiede un intervento.
Nei settori ad alto rischio, anche un singolo evento di difetto isolato può essere inaccettabile, indipendentemente dalle aspettative statistiche. In questi casi, il modello di Poisson viene utilizzato più per il monitoraggio dei processi che per giustificare l'accettabilità di guasti rari.
Grafici di esecuzione e grafici di controllo
I diagrammi di esecuzione e i grafici di controllo vengono utilizzati per visualizzare il verificarsi di eventi di difetto isolati nel tempo. Un diagramma di esecuzione traccia la sequenza degli eventi, consentendo di individuare tendenze, cluster o modelli che potrebbero indicare un cambiamento nel processo.
- un difetto isolato può apparire come un singolo punto al di fuori dei limiti di controllo.
- Se un difetto isolato rientra nei limiti, ma è un difetto critico, è comunque necessario indagare.
Nei settori ad alto volume e basso rischio, un singolo evento difettoso che rientra nei limiti di controllo può essere registrato e monitorato per verificarne la ricorrenza. Al contrario, nei settori ad alto rischio, qualsiasi singolo evento difettoso, indipendentemente dalla sua posizione statistica, innesca un'indagine completa e può interrompere la produzione fino a quando la causa principale non viene identificata e mitigata.
L'uso di carte di controllo per eventi di difetto isolati è particolarmente importante negli ambienti regolamentati, dove la documentazione e la tracciabilità di tutte le non conformità sono richieste per la conformità e la garanzia del cliente.
2.2. Gestione di eventi di difetto una tantum
Esempi di settore, in base a volume/rischi:
Automotive (alto volume, alto rischio)Scenario: un airbag non supera il test di attivazione in una produzione di 100.000 unità. Azione: L'airbag difettoso viene immediatamente messo in quarantena e l'intero lotto viene sospeso. Un team interfunzionale esegue un'analisi delle cause profonde, esaminando i registri di assemblaggio, le certificazioni dei materiali dei fornitori e i registri di manutenzione delle apparecchiature. L'evento viene segnalato alle autorità di regolamentazione e ai clienti, come richiesto dalla legge. Se la causa principale viene ricondotta a una specifica fase del processo o a un lotto del fornitore, vengono implementate azioni correttive e i prodotti interessati possono essere richiamati o rilavorati. L'FMEA viene aggiornata per riflettere la nuova modalità di guasto e vengono implementati controlli aggiuntivi per prevenirne il ripetersi. | Aerospaziale (basso volume, alto rischio)Scenario: una pala di turbina non supera i criteri di un test non distruttivo (NDT) in un lotto di 20. Azione: L'intero lotto viene messo in quarantena e viene avviata un'indagine dettagliata, che include analisi metallurgiche e revisione della tracciabilità del processo. Il fornitore viene informato e tutti i lotti di produzione correlati vengono esaminati per individuare difetti simili. L'evento viene documentato nel sistema di gestione della qualità e le azioni correttive possono includere la riprogettazione del processo, protocolli di ispezione migliorati e la riqualificazione del fornitore. Le autorità di regolamentazione e i clienti vengono informati e l'incidente può innescare un audit più ampio del processo di produzione. Nota: “basso volume” per questo settore può essere discusso con le pratiche attuali |
Elettronica di consumo (alto volume, basso rischio)Scenario: viene riscontrato un difetto di giunzione di saldatura in 100.000 circuiti stampati assemblati. Azione: La scheda difettosa viene rimossa dalla linea di produzione e analizzata per individuarne la causa principale, come un errore dell'operatore o un malfunzionamento dell'apparecchiatura. Se il difetto viene isolato e non si osserva alcuna tendenza, l'evento viene registrato e la produzione continua. Se vengono rilevati difetti simili in lotti successivi, viene avviata una revisione del processo e vengono implementate azioni correttive come la riqualificazione degli operatori o la manutenzione delle apparecchiature. |  |
3. Metodologie di miglioramento della qualità
Fai riferimento alla nostra esclusiva e vastissima Metodologie Biblioteca per tutti i dettagli: > Libreria di oltre 480 metodologie <
Sei Sigma (DMAIC)Sei Sigma is a data-driven methodology for process improvement, focusing on reducing variation and eliminating defects. The DMAIC Il framework (Definisci, Misura, Analizza, Migliora, Controlla) viene utilizzato per affrontare sistematicamente sia i valori anomali che gli eventi di difetto singoli. I valori anomali vengono in genere identificati nella fase di Misura tramite test statistici, mentre gli eventi di difetto singoli vengono registrati come variazioni dovute a cause speciali e analizzati per individuarne la causa principale.
| FMEA (Analisi delle modalità e degli effetti dei guasti)L'FMEA è uno strumento proattivo per identificare e dare priorità alle potenziali modalità di guasto in base alla loro gravità, frequenza e rilevabilità. I valori anomali e gli eventi di difetto singoli sono incorporati nel processo FMEA per garantire che i guasti rari ma critici vengano affrontati. Numero di priorità del rischio (RPN) viene ricalcolato per riflettere le nuove informazioni e i controlli vengono aggiornati per mitigare i rischi futuri.
|
4. Standard normativi (esempi)
Di seguito sono riportati solo alcuni esempi. Consultate le nostre esclusive revisioni del quadro normativo: > Quadri normativi e standard <
Gli standard normativi regolano la risposta a anomalie e difetti isolati in tutti i settori manifatturieri, con requisiti specifici per la documentazione, le indagini e le azioni correttive. Questi standard garantiscono il mantenimento della sicurezza, dell'affidabilità e della conformità dei prodotti e l'informazione di clienti e autorità competenti in caso di eventi significativi in termini di qualità.
- Automobilistico (IATF 16949): Richiede indagini documentate e azioni correttive per tutte le non conformità, inclusi i casi anomali e i difetti isolati. La tracciabilità e la segnalazione a clienti e autorità sono obbligatorie per le problematiche relative alla sicurezza.
- Aerospaziale (AS9100): Richiede l'analisi delle cause profonde, l'adozione di misure correttive e la documentazione per tutte le anomalie. Per i difetti critici sono richieste la quarantena dei lotti e la notifica alle autorità competenti.
- Dispositivi medici (ISO 13485, FDA QSR): qualsiasi difetto isolato o anomalia che incida sulla sicurezza del paziente deve essere segnalato agli enti regolatori, con immediate azioni correttive e valutazione del rischio.
- Prodotti farmaceutici (GMP, IO Domanda 10): I valori anomali e i difetti isolati nei test di rilascio dei lotti richiedono indagini sulle deviazioni, decisioni sullo smaltimento dei lotti e segnalazioni normative.
- Cibo e bevande (ISO 22000, HACCP): valori anomali e difetti isolati nei punti di controllo critici innescano azioni correttive, blocchi dei prodotti e potenziali richiami.
- Ferrovie e trasporti pubblici (IRIS, EN 15085): Le non conformità, compresi i difetti isolati e i valori anomali, richiedono un'analisi della causa principale, la documentazione e la notifica alle autorità per i componenti critici per la sicurezza.
- Energia (ISO 19443 per il nucleare, IEC 61508 per la sicurezza funzionale): tutte le anomalie, compresi i difetti isolati e i valori anomali, devono essere indagate, documentate e segnalate come parte della gestione dei casi di sicurezza.
In tutti questi settori, il quadro normativo detta non solo la risposta tecnica ma anche la comunicazione, tracciabilità e procedure di escalation per eventi di qualità.
4.1 Tabella Volume/Rischio
Questi sono solo esempi e possono essere dettati da norme interne aziendali, da pratiche di settore, da normative o da organismi notificati.
| Settore/Volume | Gestione dei valori anomali | Gestione dei difetti una tantum |
|---|---|---|
| Alto volume, basso rischio | Confermare il valore anomalo con test statistici e rimisurazioni. Se viene individuata una causa attribuibile (ad esempio, errore di misurazione, disturbo noto del processo), documentare ed escludere dai calcoli di capacità del processo. In assenza di una causa attribuibile, analizzare il processo, monitorare le tendenze e valutare un adeguamento del processo se si osserva una ricorrenza. | Registrare gli eventi di difetto isolati, analizzarli per individuarne la causa principale e monitorarne la ricorrenza. Se isolati e non critici, non è richiesta alcuna modifica immediata del processo, ma l'analisi delle tendenze dovrebbe essere continua. Intervenire in caso di aumento della frequenza o di reclami da parte dei clienti. |
| Alto volume, alto rischio | Consiglio degli esperti: indagine immediata tramite team interfunzionale squadreI valori anomali attivano l'arresto del processo, il blocco del lotto e un'analisi completa delle cause principali. Notificare le autorità di regolamentazione e i clienti, se necessario. Aggiornare l'FMEA e implementare azioni correttive efficaci. Documentare tutti i risultati e le azioni per la tracciabilità. | Trattare ogni difetto isolato come un potenziale rischio sistemico. Mettere in quarantena il lotto interessato, condurre un'analisi approfondita delle cause profonde e implementare azioni correttive/preventive. Informare le autorità e i clienti in caso di impatto sulla sicurezza. Rivedere e aggiornare le valutazioni dei rischi e i controlli di processo. |
| Basso volume, alto rischio | Il rilevamento di anomalie richiede la quarantena dei lotti e un'indagine approfondita. Utilizzare metodi statistici avanzati e analisi di tracciabilità. Informare gli enti regolatori e i clienti. Aggiornare la FMEA e la documentazione di processo. Implementare controlli avanzati e audit dei fornitori, se necessario. | Ogni singolo evento di difetto viene trattato come un incidente critico. Sono obbligatori un'analisi completa delle cause profonde, una revisione dei processi e dei fornitori e la notifica alle autorità competenti. Aggiornare i file di gestione del rischio e implementare misure preventive. Documentare tutte le azioni per la conformità e per gli audit futuri. |
| Basso volume, basso rischio | I valori anomali vengono nuovamente misurati e, se confermati, analizzati per migliorare il processo. Se non critici, documentare e monitorare. Utilizzare le lezioni apprese per perfezionare i controlli di processo e la formazione degli operatori. | Correggere eventuali difetti isolati, documentarli nei registri di qualità e monitorarne la ricorrenza. Se si nota una tendenza, segnalarla alla revisione del processo. Utilizzare l'evento come un'opportunità di apprendimento per un miglioramento continuo. |
Altro

Una gestione efficace di difetti isolati e anomalie è essenziale per mantenere l'integrità dei processi, l'affidabilità dei prodotti e la conformità normativa in ambito produttivo e di V&V. Un rilevamento rigoroso, un'analisi approfondita delle cause profonde e tempestive azioni correttive impediscono che anomalie isolate si trasformino in guasti sistemici. L'integrazione di metodi statistici, una documentazione solida e un processo decisionale basato sul rischio garantisce che le deviazioni, sia rare che ricorrenti, vengano affrontate con il livello di controllo appropriato, indipendentemente dal settore o dal volume di produzione.
When deciding whether to investigate a one-off defect, teams weigh the rapporto rischio-beneficio of extra testing against the potential harm to users. A defect with high severity and a poor rapporto rischio/beneficio should keep the product from shipping until the cause is understood.
Responsibility for Quality does not rest solely with manufacturing; it extends to design, engineering, suppliers, and all stakeholders involved in the ciclo di vita del prodotto.
Ogni attore deve contribuire a una cultura di vigilanza, trasparenza e miglioramento continuo, garantendo che gli insegnamenti tratti da difetti isolati e da eventi anomali portino a miglioramenti nel controllo dei processi, nella gestione dei fornitori e nella soddisfazione del cliente. Questo approccio olistico tutela gli utenti finali e rafforza l'impegno del produttore verso l'eccellenza e la responsabilità.
Domande frequenti
Che cosa si intende per evento One Time Off (difetto una tantum) nel settore manifatturiero?
Un evento difettoso una tantum è un guasto raro e isolato di un processo o di un prodotto che non si ripete e può indicare una causa speciale o un disturbo unico.
Come viene definito un valore anomalo nel controllo qualità?
Un valore anomalo è un punto dati che si discosta significativamente dal resto del set di dati, spesso identificato utilizzando metodi statistici quali Z-score, IQR o test di Grubbs.
Perché è necessario indagare su eventi difettosi isolati, anche se sono rari?
Gli eventi di difetto isolati possono segnalare debolezze o rischi latenti del processo che, se non affrontati, possono portare a guasti più frequenti o gravi.
Quali metodi statistici vengono utilizzati per individuare i valori anomali?
I metodi più comuni includono l'analisi del punteggio Z, l'intervallo interquartile (IQR) e il test di Grubbs per campioni di piccole dimensioni.
Come dovrebbero essere gestiti i valori anomali nell'analisi della capacità del processo?
I valori anomali con cause assegnabili possono essere esclusi con giustificazione; in caso contrario, devono essere inclusi per riflettere le reali prestazioni del processo.
Quali sono le aspettative normative per la gestione di eventi di difetto una tantum nei settori ad alto rischio?
Indagini immediate, documentazione, analisi delle cause principali e notifica alle autorità o ai clienti in caso di ripercussioni sulla sicurezza o sulla conformità.
In che modo un difetto isolato si differenzia da una variazione dovuta a causa comune?
Gli eventi difettosi una tantum sono variazioni dovute a cause speciali, non inerenti al processo, e richiedono azioni correttive mirate.
Quando è possibile ignorare un valore anomalo nei dati di qualità?
Solo quando viene confermata una causa attribuibile chiara e documentata (ad esempio, un errore di misurazione); in caso contrario, è necessario indagare e risolvere il problema.
Quale ruolo svolgono i grafici di controllo nel rilevamento di difetti isolati e valori anomali?
I grafici di controllo consentono un monitoraggio in tempo reale ed evidenziano i punti al di fuori dei limiti di controllo, segnalando la necessità di indagini.
Come vengono modellati statisticamente gli eventi di difetto una tantum?
La distribuzione di Poisson viene utilizzata per stimare la frequenza prevista di eventi rari in un intervallo definito o in una dimensione del campione.
Quale documentazione è richiesta per difetti isolati ed eventi anomali?
Per garantire la conformità e la tracciabilità sono necessarie registrazioni dettagliate del rilevamento, dell'indagine, della causa principale, delle azioni correttive e della comunicazione.
Come dovrebbero essere integrati nell'FMEA i difetti isolati e gli eventi anomali?
Aggiornare le modalità di guasto, le classificazioni degli eventi e i controlli per riflettere i nuovi rischi e garantire una continua mitigazione dei rischi.
Qual è l'impatto degli eventi ricorrenti di difetto una tantum?
La ricorrenza indica un problema sistemico che richiede un'escalation, una revisione del processo e potenzialmente una riprogettazione o una nuova formazione.
Come si dovrebbe gestire la comunicazione con i clienti in caso di difetti critici isolati o eventi anomali?
Informare tempestivamente i clienti dell'evento, dei risultati delle indagini e delle azioni correttive, soprattutto se la sicurezza o la conformità del prodotto risultano compromesse.
Letture correlate
- Analisi del sistema di misura (MSA): valutare l'accuratezza e la precisione degli strumenti di misurazione per garantire l'affidabilità dei dati.
- Controllo statistico di processo (SPC): utilizzando metodi statistici per monitorare e controllare i processi di produzione.
- Indici di capacità di processo (Cp, Cpk): quantificare quanto bene un processo può produrre output entro i limiti delle specifiche.
- Progettazione degli esperimenti (DOE): pianificare sistematicamente i test per comprendere le variabili di processo e ottimizzare le prestazioni.
- Ripetibilità e riproducibilità del calibro (Gage R&R): valutazione delle variazioni di misurazione da parte di apparecchiature e operatori.
- Azione correttiva e preventiva (CAPA): approccio sistematico per eliminare le cause delle non conformità e prevenirne il ripetersi.
- Gestione delle non conformità: procedure per identificare, documentare e risolvere le deviazioni dai requisiti.
- Strumenti di analisi delle cause profonde: tecniche come i 5 perché e i diagrammi a lisca di pesce per identificare le cause sottostanti ai difetti.
- A prova di errore (Poka-Yoke): implementare meccanismi per prevenire errori nei processi di produzione.
- Rilascio e smaltimento dei lotti: processo decisionale per accettare, rielaborare o rifiutare lotti di produzione.
- Piani di campionamento statistico: progettazione di strategie di campionamento per l'ispezione e il controllo qualità.
- Gestione del controllo delle modifiche: gestire le modifiche ai processi o ai prodotti per mantenere la qualità e la conformità.
Link esterni su One Time Off (difetto una tantum) nella qualità
Standard internazionali
Link di interesse
(passa il mouse sul link per vedere la nostra descrizione del contenuto)
Glossario dei termini utilizzati
Corrective Action and Preventative Action (CAPA): un approccio sistematico per identificare, indagare e affrontare le non conformità e i potenziali problemi per prevenirne il ripetersi e garantire la conformità agli standard normativi nei sistemi di gestione della qualità.
Corrective and Preventive Action (CAPA): Un approccio sistematico per identificare, analizzare e affrontare le non conformità al fine di prevenirne il ripetersi ed eliminare potenziali problemi, garantendo la conformità agli standard normativi e il miglioramento continuo dei processi e dei prodotti.
Critical Control Points (CCP): Fasi specifiche di un processo in cui è possibile applicare il controllo per prevenire, eliminare o ridurre i rischi per la sicurezza alimentare a livelli accettabili. L'identificazione di questi punti è essenziale per un'analisi efficace dei rischi e una gestione dei controlli critici nei sistemi di produzione alimentare.
Define Measure Analyze Improve Control (DMAIC): una strategia di qualità basata sui dati utilizzata in Six Sigma per il miglioramento dei processi, composta da cinque fasi: identificazione del problema, misurazione delle prestazioni attuali, analisi dei dati per identificare le cause, miglioramento dei processi in base ai risultati e controllo delle prestazioni future per sostenere i miglioramenti.
Define, Measure, Analyze, Improve, Control (DMAIC): a data-driven quality strategy used in Six Sigma for process improvement, consisting of five phases: defining the problem, measuring current performance, analyzing data to identify causes, improving processes based on findings, and controlling future performance to sustain improvements.
Design of Experiments (DOE): Un metodo sistematico per pianificare, condurre, analizzare e interpretare test controllati al fine di valutare gli effetti di molteplici variabili su una variabile di risposta, consentendo l'ottimizzazione e la comprensione di processi o prodotti.
Design of Experiment (DOE): un metodo sistematico per pianificare, condurre e analizzare test controllati per valutare gli effetti di più variabili su una variabile di risposta, facilitando l'identificazione delle condizioni ottimali e delle interazioni tra i fattori.
Failure Mode and Effects Analysis (FMEA): un metodo sistematico per valutare le potenziali modalità di guasto all'interno di un sistema, processo o prodotto, valutandone gli effetti sulle prestazioni e dando priorità ai rischi per migliorare l'affidabilità e la sicurezza attraverso azioni correttive.
Food and Drug Administration (FDA): un'agenzia federale del Dipartimento della Salute e dei Servizi Umani degli Stati Uniti responsabile della regolamentazione della sicurezza alimentare, dei prodotti farmaceutici, dei dispositivi medici, dei cosmetici e dei prodotti del tabacco per garantire la salute e la sicurezza pubblica attraverso la valutazione scientifica e l'applicazione degli standard di conformità.
Good Manufacturing Practice (GMP): Un sistema che garantisce che i prodotti siano realizzati e controllati costantemente secondo standard di qualità, riducendo al minimo i rischi associati alla produzione farmaceutica e alle industrie correlate. Comprende linee guida per i processi di produzione, le condizioni degli impianti, le qualifiche del personale e le pratiche di documentazione per garantire la sicurezza e l'efficacia dei prodotti.
Hazard Analysis and Critical Control Points (HACCP): un approccio sistematico alla sicurezza alimentare che identifica, valuta e controlla i pericoli nei punti critici del processo produttivo per prevenire le malattie di origine alimentare e garantire la sicurezza del prodotto.
Installation Qualification (IQ): un processo documentato per verificare che le apparecchiature o i sistemi siano installati secondo le specifiche, inclusa la valutazione delle utenze, delle condizioni ambientali e della conformità ai requisiti di progettazione, garantendo la prontezza per la qualificazione operativa.
International Electrotechnical Commission (IEC): un'organizzazione globale che sviluppa e pubblica standard internazionali per le tecnologie elettriche, elettroniche e correlate, facilitando il commercio internazionale e garantendo la sicurezza, l'efficienza e l'interoperabilità dei dispositivi e dei sistemi elettrici.
International Organization for Standardization (ISO): Un organismo internazionale non governativo che sviluppa e pubblica standard per garantire qualità, sicurezza, efficienza e interoperabilità in vari settori industriali e commerciali, facilitando il commercio e la cooperazione globali. Fondato nel 1947, comprende organizzazioni nazionali di normazione dei paesi membri.
Interquartile Range (IQR): Una misura statistica che rappresenta la differenza tra il terzo quartile (Q3) e il primo quartile (Q1) in un insieme di dati, indicando l'intervallo entro il quale si trova il 50% centrale dei valori, fornendo così informazioni sulla dispersione dei dati.
Measurement System Analysis (MSA): un metodo statistico utilizzato per valutare l'accuratezza, la precisione e l'affidabilità dei processi e degli strumenti di misurazione, garantendo che i dati raccolti siano validi e coerenti per il processo decisionale nel controllo qualità e nel miglioramento dei processi.
Non-Destructive Testing (NDT): un metodo utilizzato per valutare le proprietà, l'integrità o la struttura dei materiali senza causare danni, impiegando tecniche quali test ultrasonici, radiografici, con particelle magnetiche e con liquidi penetranti per rilevare difetti o discontinuità.
One Time Off (OTO): Una strategia di marketing che offre ai clienti un singolo prodotto o servizio a tempo limitato, in genere a un prezzo scontato, con l'obiettivo di incrementare le vendite e il coinvolgimento dei clienti durante uno specifico periodo promozionale. In ambito produttivo, può anche riferirsi a un lotto di produzione unico. Raramente: un incidente isolato di qualità o di produzione, talvolta utilizzato al posto di "difetto singolo".
Process Capability Index (Cpk): una misura statistica che quantifica la capacità di un processo di produrre output entro limiti specificati, indicando la relazione tra la media del processo e il limite di specifica più vicino, aggiustato per la variabilità del processo.
Quality Management System (QMS): un sistema strutturato di processi, procedure e responsabilità volti a garantire una qualità costante nei prodotti e nei servizi, a facilitare il miglioramento continuo e a soddisfare i requisiti normativi e dei clienti.
Radiology Information System (RIS): un sistema software per la gestione dei dati di imaging medico, che facilita la pianificazione, il monitoraggio e la segnalazione delle procedure radiologiche e si integra con altri sistemi sanitari per migliorare il flusso di lavoro e l'assistenza ai pazienti.
Repeatability and Reproducibility (R&R): capacità di un sistema di misurazione di produrre risultati coerenti nelle stesse condizioni (ripetibilità) e tra diverse condizioni o operatori (riproducibilità), spesso valutata attraverso metodi statistici per valutare la variabilità e l'affidabilità nei processi di raccolta dati.
Root Cause Analysis (RCA): Un processo sistematico per identificare i fattori fondamentali che portano a un problema o a un fallimento, con l'obiettivo di affrontare ed eliminare le cause profonde anziché limitarsi a trattarne i sintomi.
Statistical Process Control (SPC): un metodo di controllo qualità che impiega tecniche statistiche per monitorare e controllare un processo, assicurandone il funzionamento al massimo delle sue potenzialità mediante l'identificazione delle variazioni e il mantenimento di un output coerente entro limiti specificati.
Verification and Validation (V&V): un processo per garantire che un sistema soddisfi le specifiche e adempia allo scopo previsto, che prevede due attività distinte: la verifica controlla se il prodotto soddisfa le specifiche di progettazione, mentre la convalida valuta se soddisfa le esigenze e i requisiti dell'utente.