Product Design, Manufacturing & Innovation Resources

توازن الخط

توازن الخط

توازن الخط

الهدف:

لتحسين توزيع المهام على محطات العمل في خط التجميع.

كيفية استخدامه:

الايجابيات

سلبيات

الفئات:

الأفضل لـ:

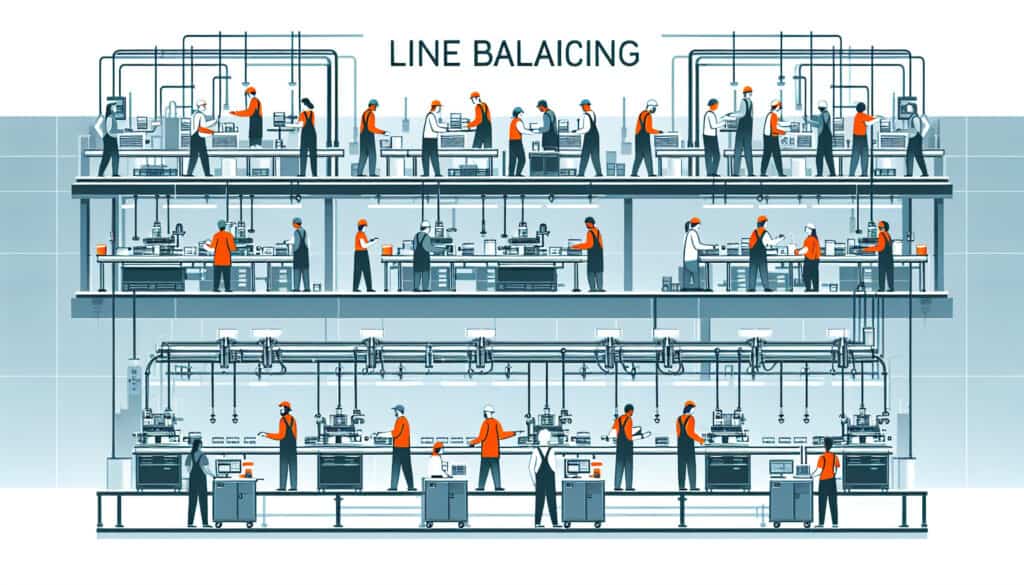
Line balancing is widely utilized in various manufacturing sectors such as automotive, electronics, and consumer goods, where assembly lines are prevalent. This methodology is particularly beneficial during the design and improvement phases of production processes, where understanding the flow of tasks across multiple workstations is crucial. Participants typically include production managers, process engineers, and assembly line workers, who collaborate to identify the most effective distribution of tasks based on cycle times and resource availability. Tools such as simulation software, workflow analysis, and time studies are frequently employed to visualize and assess the current state of production lines, enabling teams to experiment with configurations that eliminate bottlenecks and reduce worker fatigue. For instance, the automotive industry applies line balancing to maintain a constant flow of vehicle assembly while minimizing the downtime associated with machine maintenance or part shortages. Additionally, the practice is important in التصنيع الهزيل initiatives, where the focus is on maximizing value while minimizing waste, thereby driving not only operational efficiency but also improvements in product quality. By continuously monitoring performance metrics and gathering feedback, organizations can iteratively refine their assembly processes, facilitating a culture of ongoing improvement that responds to changing market demands and technological advancements.

الخطوات الرئيسية لهذه المنهجية

  1. تحديد وقت الدورة لخط التجميع بناءً على متطلبات الإنتاج.
  2. أدرج جميع المهام المطلوبة لعملية الإنتاج ومدتها الزمنية.
  3. احسب العدد الأدنى النظري لمحطات العمل المطلوبة بقسمة إجمالي وقت المهمة على وقت الدورة.
  4. قم بإنشاء مخطط أولوية يوضح تبعيات المهام.
  5. قم بتعيين المهام إلى محطات العمل مع مراعاة تبعيات المهام والحد الأقصى لوقت الدورة.
  6. قم بتقييم كفاءة التوازن باستخدام الصيغة: (إجمالي وقت المهمة / (عدد محطات العمل × وقت الدورة)) × 100.
  7. اضبط مهام العمل إذا كانت كفاءة التوازن أقل من المستويات المطلوبة لتقليل وقت التوقف عن العمل.
  8. قم بإجراء محاكاة أو تجربة لتحقق من صحة التعيينات الجديدة لمحطات العمل.
  9. تنفيذ حلقات التغذية الراجعة من أجل التحسين المستمر استنادًا إلى بيانات الأداء في العالم الواقعي.

نصائح احترافية

  • إجراء جلسات هندسية متزامنة مع فرق متعددة الوظائف لتحديد الاختناقات غير الفعالة وتعزيز تكامل المهام عبر محطات العمل.
  • تطبيق نظرية القيود لتحديد قيود العملية، وضمان توافق توزيع عبء العمل مع أبطأ محطة عمل.
  • استخدام أدوات محاكاة متطورة لنمذجة تكوينات الخطوط المختلفة، وتقييم التحسينات المحتملة قبل التنفيذ الفعلي.

لقراءة عدة منهجيات ومقارنتها, نوصي باستخدام

> مستودع المنهجيات الشامل  <
مع أكثر من 400 منهجية أخرى.

نرحب بتعليقاتكم على هذه المنهجية أو المعلومات الإضافية على قسم التعليقات أدناه ↓، وكذلك أي أفكار أو روابط متعلقة بالهندسة.

السياق التاريخي

1950
1955
1956
1960
1960
1960
1960
1950
1950
1955
1958
1960
1960
1960
1960

(إذا كان التاريخ غير معروف أو غير ذي صلة، على سبيل المثال "ميكانيكا الموائع"، يتم توفير تقدير تقريبي لظهوره الملحوظ)

أحدث الإضافات

أهم المنشورات والمقالات

أفضل الأدوات الأصلية

السنة العاشرة عيد

الصور بالحجم الكامل والتنزيلات متاحة فقط 100% مجاناً للأعضاء المسجلين.